
Твердые смазочные покрытия на основе графита: преимущества перед PTFE
Выбор между графитовым и PTFE-покрытием зависит от режима работы узла. PTFE-системы обычно обеспечивают более низкий коэффициент трения, а графитовые покрытия могут быть предпочтительнее при повышенной температуре и тяжелых тепловых нагрузках. Поэтому сравнивать их только по показателю трения недостаточно: важны также температура эксплуатации, нагрузка, условия среды и сцепление покрытия с основанием.
Статья поможет инженерам, техническим специалистам и закупщикам оценить, когда твердые смазочные покрытия на основе графита оправданы, а когда рациональнее выбрать PTFE-систему. Разберем различия в поведении покрытий, подготовку поверхности и способы проверки характеристик. Отдельно рассмотрим, почему данные конкретного состава и качество нанесения важнее общего названия материала.
Графитовое покрытие или PTFE: в чем разница
Графит и PTFE относятся к твердым смазочным компонентам, которые применяют в антифрикционных покрытиях.
Их свойства не совпадают, поэтому понятия «графитовое покрытие» и «покрытие с PTFE» не описывают взаимозаменяемые решения. Сравнительное исследование показало, что PTFE-покрытие обеспечивало более благоприятное фрикционное поведение, а графитовая система имела более высокий коэффициент трения.
Это различие важно для узлов, где задача сводится к снижению сопротивления скольжению при умеренной температуре: в таком режиме PTFE может оказаться подходящим вариантом. Но коэффициент трения не дает полного ответа о ресурсе и надежности узла. Если контакт сопровождается сильным нагревом, выбор стоит оценивать по всему рабочему режиму, а не только по одному трибологическому показателю.
Графит используют как полноценный компонент промышленных антифрикционных систем. Он не предназначен исключительно для грубых или неточных механизмов: пригодность покрытия определяет сочетание условий эксплуатации и свойств конкретной рецептуры. В антифрикционных составах также применяют MoS₂ и PTFE, а их поведение зависит от состава покрытия и взаимодействия с основанием.
Поэтому вопрос «графит или PTFE покрытие» лучше переформулировать как задачу выбора под конкретный контакт. Для решения важны температура, нагрузка, скорость скольжения, присутствие воды или влаги и требуемое сцепление с подложкой. Если приоритет - минимальное трение при умеренной температуре, PTFE часто предпочтительнее. Если ключевыми становятся термостойкость и работа при высокой температуре, имеет смысл рассматривать графитовую систему.
Температурная стойкость: где графитовое покрытие получает преимущество
Температурный диапазон - одно из наиболее заметных различий между рассмотренными системами.
В техническом листе для одной сухой смазки на графитовой основе приведена рабочая температура до +600 °C. Для PTFE-систем в том же материале указан предел до +260 °C. Эти значения относятся к конкретным системам, а не ко всем покрытиям на основе графита или PTFE.
Разница между приведенными пределами делает графитовые покрытия актуальными для узлов с высокой термонагрузкой. При этом максимальная температура сама по себе не гарантирует долгой работы: необходимо учитывать фактический контакт, нагрузку, скорость скольжения и состояние поверхности. Условия эксплуатации должны соответствовать техническим данным выбранного состава, а не общему представлению о свойствах графита.
При выборе покрытия для горячего узла инженеру следует уточнить, при какой температуре работает контакт и какие нагрузки возникают одновременно. Если температура умеренная, а основная задача - снизить коэффициент трения, PTFE может дать преимущество. Если узел регулярно нагревается, более широкий температурный диапазон конкретной графитовой системы может оказаться важнее разницы во фрикционных показателях.
Важно не переносить значения одного технического листа на весь класс покрытий. Для разных рецептур свойства различаются, поэтому твердо смазочное покрытие нужно выбирать по документации конкретного материала. При сравнении также полезно проверить термошоковую стойкость: резкие температурные воздействия могут повлиять на состояние пленки даже тогда, когда номинальная рабочая температура выглядит подходящей.
Как выбрать твердое смазочное покрытие для оборудования
Выбор начинают с описания узла и условий его работы.
Для скользящего контакта фиксируют температуру, нагрузку, скорость, состояние поверхностей и возможное воздействие воды или технологических жидкостей. Такой подход помогает избежать ситуации, когда покрытие выбирают только по общему обозначению - графитовое или PTFE - и не проверяют его совместимость с реальным режимом.
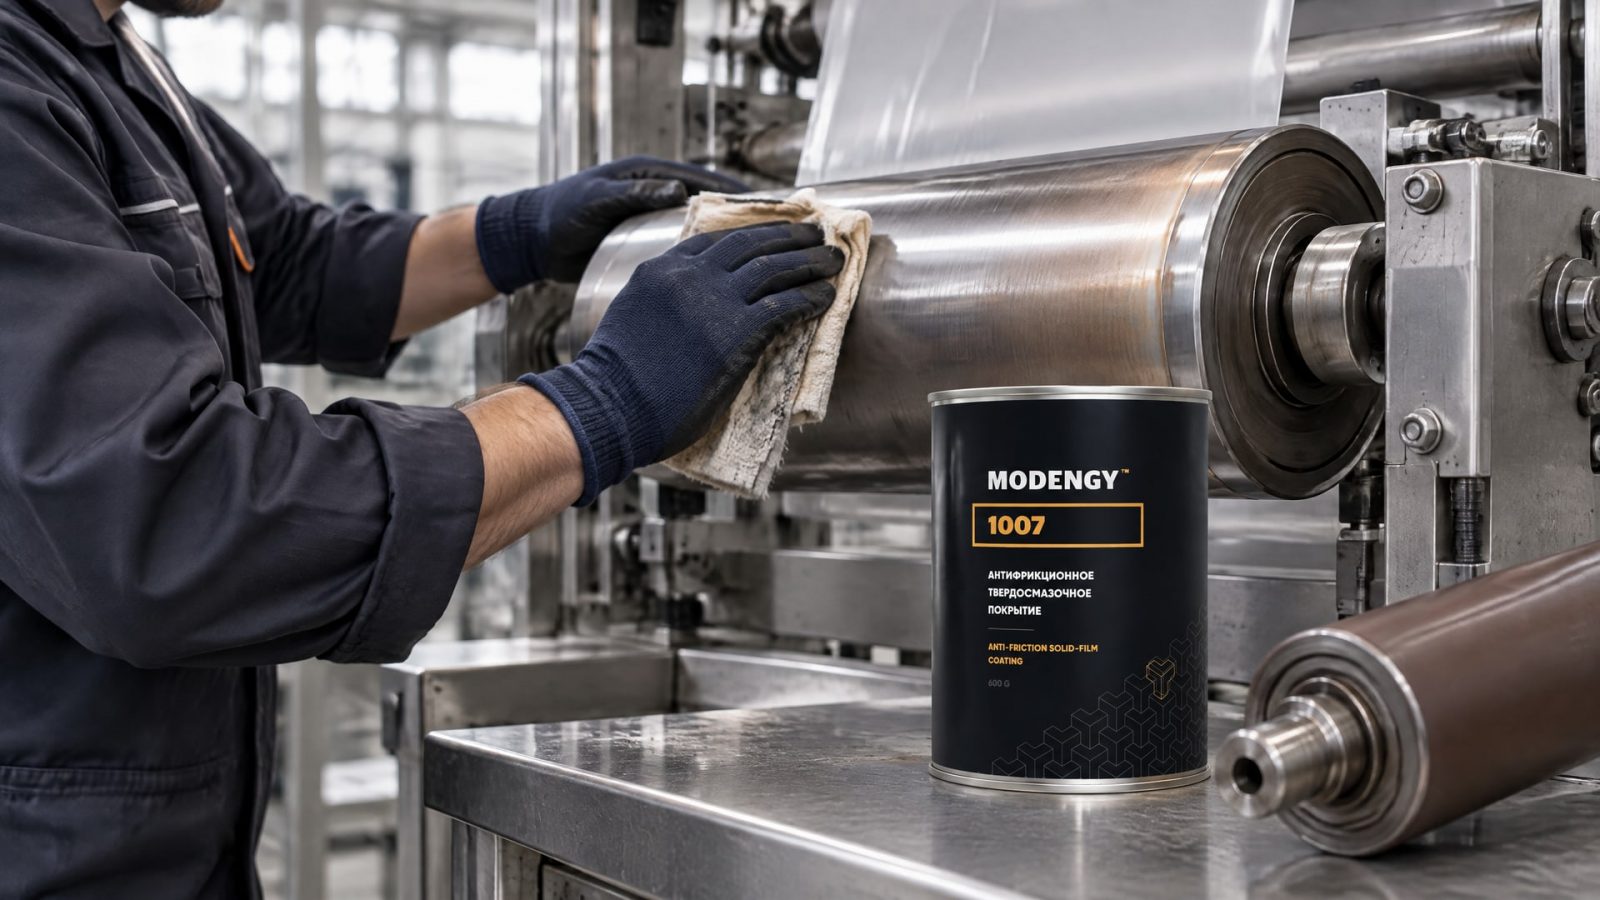
Для антипригарных покрытий оборудования важна и конкретная задача. Например, в упаковочном оборудовании при контакте с нетканым материалом может требоваться исключить его пригорание к поверхности. Для такого применения на основе графита выпускается MODENGY 1007: покрытие успешно применяют именно для предотвращения пригорания нетканого материала, а в этой задаче оно показывает преимущество перед традиционными PTFE-решениями.
Это не означает, что графитовый состав автоматически подходит для любого участка упаковочной линии. Перед выбором нужно сверить рабочие условия с характеристиками конкретного покрытия и оценить, как оно будет взаимодействовать с материалом и основанием. Аналогично подбирают смазочные покрытия для машин и других механизмов: учитывают характер контакта, температурные нагрузки и состояние поверхности.
Условия среды требуют отдельного внимания. Если узел работает во влажной среде или контактирует с водой и технологическими жидкостями, стоит проверить данные по адгезии после воздействия этих сред. Для сухой пленки важно не только исходное сцепление, но и его сохранение в фактических условиях эксплуатации. Результаты такой проверки помогают оценить, насколько выбранное покрытие соответствует реальной задаче, а не только лабораторному показателю трения.
Подготовка поверхности и нанесение сухой пленки
Адгезия - это сцепление покрытия с основанием.
От нее зависит, насколько устойчиво сухая пленка удерживается на поверхности при работе узла. Даже подходящий по температуре и фрикционным характеристикам состав не даст ожидаемого результата, если основание подготовлено неправильно или его состояние не соответствует требованиям нанесения.
В материалах по распыляемым твердосмазочным покрытиям для качественного сцепления указан ориентир шероховатости основания Ra 25–100 мкм. Это значение следует рассматривать именно как приведенный ориентир, а не универсальное требование для любого продукта. Допустимое состояние поверхности необходимо сверять с технической документацией конкретного покрытия и технологией его нанесения.
Подготовка поверхности важна и при сравнении графитовых систем с PTFE. Нельзя оценивать два покрытия корректно, если одно нанесено на подготовленное основание, а другое - без контроля состояния подложки. В таком сравнении результаты могут отражать не свойства материала, а различия в качестве нанесения и сцеплении.
Перед запуском покрытия в работу полезно проверить несколько параметров:
Соответствует ли подготовка основания требованиям выбранного состава.
Сохраняется ли адгезия после воздействия рабочих жидкостей, если они присутствуют в узле.
Устойчиво ли покрытие к температурным изменениям, характерным для процесса.
Соответствуют ли результаты испытаний условиям трения, нагрузки и скорости скольжения.
Такая проверка помогает оценить не только начальное состояние пленки, но и ее пригодность для конкретного оборудования. В результате решение о выборе покрытия опирается на совместимость с основанием и режимом работы, а не на одно название или заявленный низкий коэффициент трения.
Как проверить свойства покрытия до эксплуатации
Заявленного низкого трения недостаточно, чтобы подтвердить пригодность сухой пленки для промышленного узла.
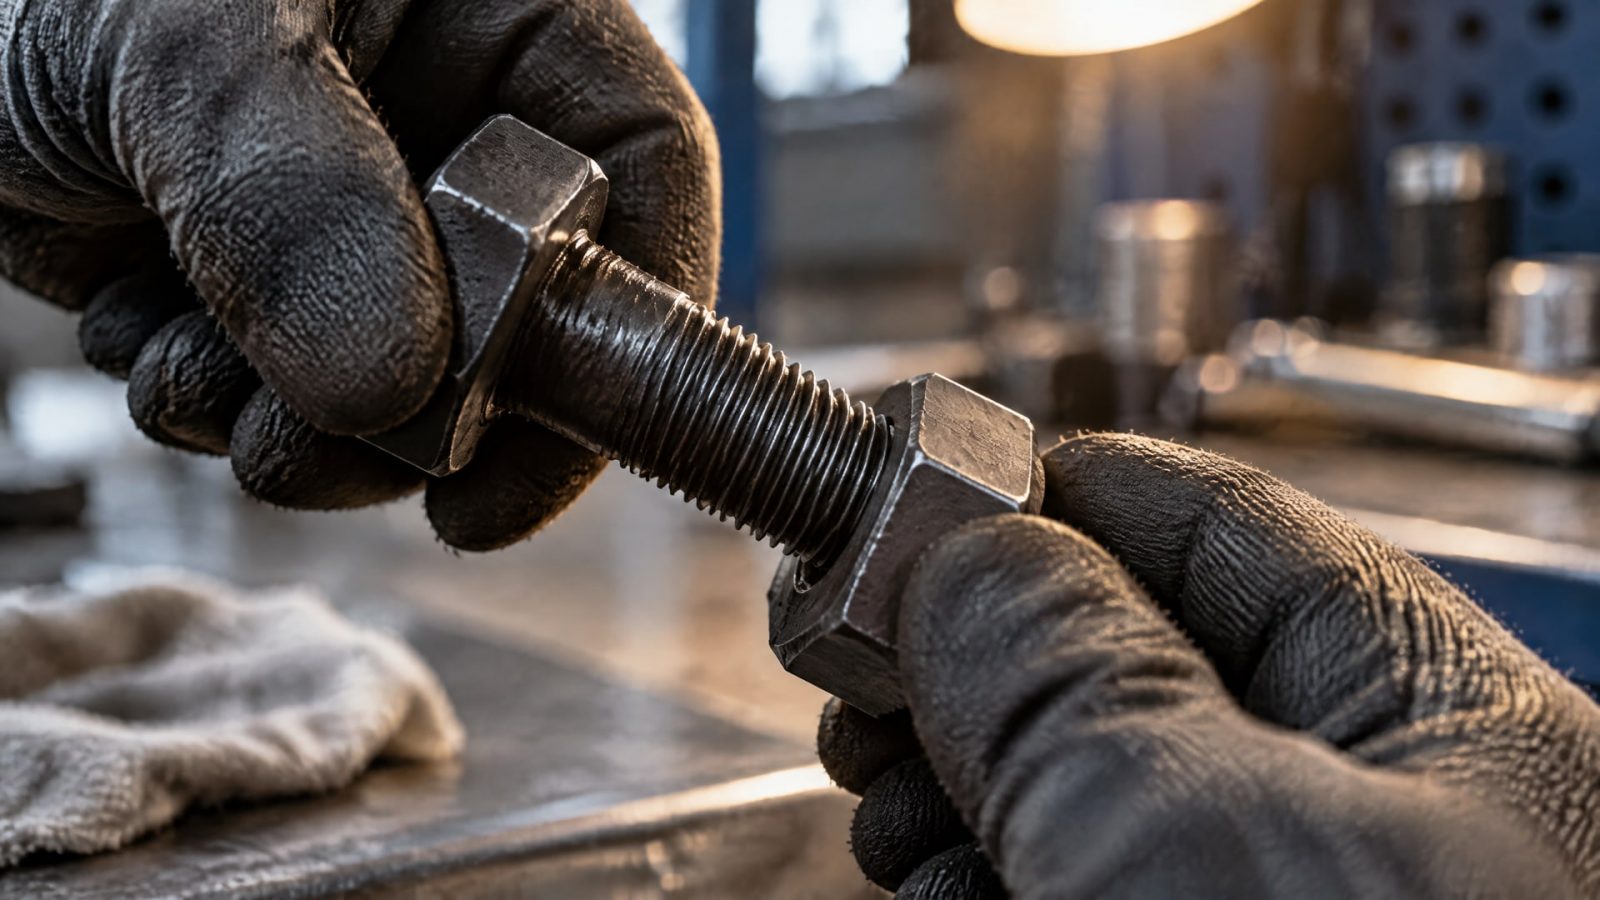
Важно оценить адгезию, поведение при температурном воздействии и коэффициент трения в условиях, близких к рабочим. Для резьбовых и контактных соединений проверка трения может быть связана с характеристиками крепежа.
Для оценки сцепления сухих пленочных смазок применяют ASTM D2510. Прочность сцепления покрытия с подложкой также оценивают методами ASTM D4541 и ISO 4624. Термошоковую стойкость проверяют по ASTM D2511. Эти методы помогают рассматривать разные стороны поведения пленки, а не сводить оценку к одной характеристике.
Для прикладной проверки фрикционных свойств крепежных соединений используют ISO 16047. Результаты такого испытания полезны при оценке покрытий на резьбовых и контактных узлах, но их следует соотносить с конкретной конструкцией и режимом эксплуатации. Испытание не заменяет проверки других факторов, например адгезии или устойчивости к термошоку.
Практический план проверки можно выстроить последовательно:
Сверить условия испытания с температурой, нагрузкой и скоростью скольжения в реальном узле.
Оценить адгезию покрытия к подготовленной подложке.
Проверить термошоковую стойкость, если в процессе возможны температурные перепады.
При контакте с водой или технологическими жидкостями изучить адгезию после воздействия этих сред.
Сопоставить коэффициент трения и состояние покрытия с требованиями оборудования.
Так инженеры и снабженцы получают основание для выбора между графитовой и PTFE-системой. Если результаты испытаний расходятся с условиями эксплуатации, переносить покрытие в промышленный узел без дополнительной проверки не следует.
Часто задаваемые вопросы
Что выбрать: графитовое покрытие или PTFE?
Если главная задача - минимальный коэффициент трения при умеренной температуре, PTFE часто оказывается предпочтительнее. Для узлов с высокой термонагрузкой может быть практичнее графитовое покрытие. Решение принимают с учетом температуры, нагрузки, скорости скольжения, влажности, адгезии и данных по конкретной системе.
Почему твердые смазочные покрытия требуют подготовки поверхности?
Сцепление сухой пленки с основанием влияет на ее устойчивость при эксплуатации. Для одной из распыляемых систем приведен ориентир шероховатости Ra 25–100 мкм, но применять его ко всем составам нельзя. Требования к поверхности и нанесению сверяют с документацией выбранного покрытия.
Как проверить покрытие перед применением на оборудовании?
Для сухих пленочных смазок адгезию проверяют по ASTM D2510, прочность сцепления также оценивают по ASTM D4541 и ISO 4624, а термошоковую стойкость - по ASTM D2511. Для фрикционных характеристик крепежных соединений используют ISO 16047. Испытания выбирают с учетом конструкции и рабочего режима узла.
Всегда ли графитовое покрытие подходит для высокой температуры?
Нет. Для одной графитовой системы в техническом листе указан диапазон до +600 °C, но это значение нельзя переносить на все покрытия с графитом. Нужно проверить данные конкретного состава и сопоставить их с температурой, нагрузкой, скоростью скольжения и состоянием основания.
Заключение
Твердые смазочные покрытия на основе графита могут превосходить PTFE-системы по температурной стойкости в отдельных режимах, но не обязательно дают более низкое трение. PTFE часто выигрывает по фрикционному поведению, а графит становится обоснованным выбором, когда важны термостойкость и работа при высокой температуре. Решение зависит от характеристик конкретного состава, поверхности и условий эксплуатации.
Следующий шаг для инженера - зафиксировать режим работы узла, сверить требования к основанию и покрытию, затем сопоставить технические данные и результаты испытаний по адгезии, термошоку и трению. Для узлов с воздействием воды или технологических жидкостей отдельно проверьте сохранение сцепления после такого воздействия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать покрытие для задвижек, чтобы избежать прикипания гаек на шпильках и облегчить последующую разборку.
Узнайте, как полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозольных баллонов.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, герметизируют соединение и обеспечивают надежность крепежа.