
Покрытие для задвижек: как снизить прикипание гаек на шпильках
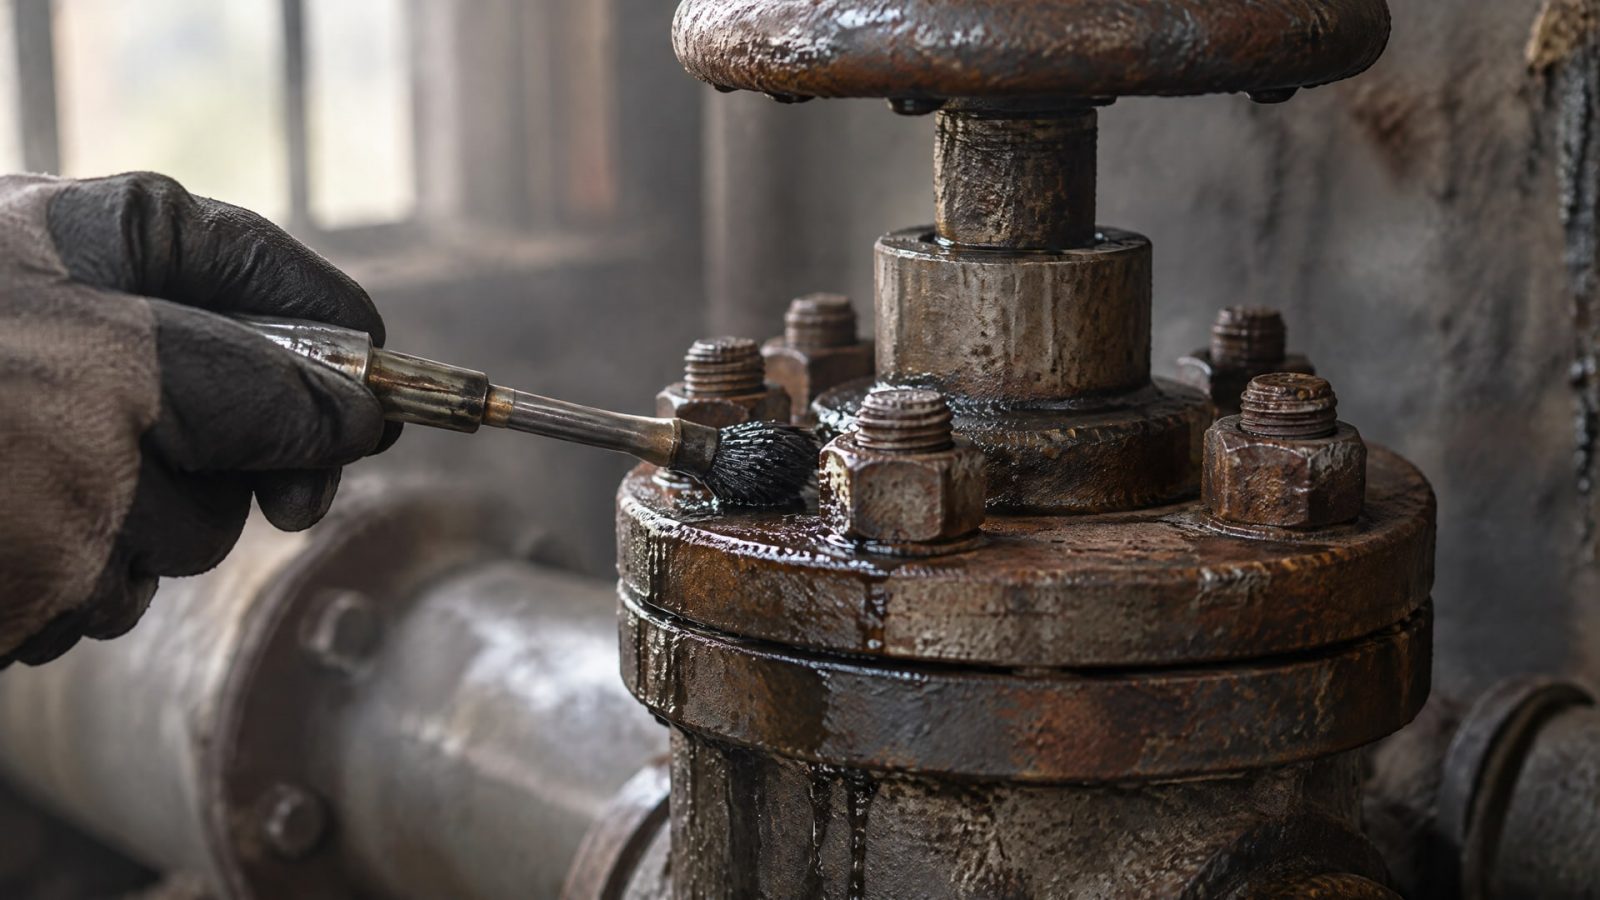
Гайки на шпильках дисковых задвижек прикипают из-за сочетания коррозии, высокого трения, температурных циклов и особенностей пары материалов. Снизить риск помогают антифрикционные покрытия и антизадирные смазки: они уменьшают трение в резьбе и облегчают последующую разборку. Для задвижек, работающих при высокой температуре и в агрессивной среде, одним из вариантов служит термоотверждаемое покрытие.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для задвижек или определяют порядок обработки крепежа. Разберем, чем отличаются покрытия и пасты, какие параметры задать для шпилек и гаек и почему момент затяжки нельзя автоматически переносить с сухого соединения на смазанное или покрытое.
Почему прикипают гайки на шпильках дисковых задвижек
Прикипание гаек на шпильках обычно связано не с одной причиной.
Влага и коррозионная среда могут привести к схватыванию поверхностей, а высокое трение усложняет отворачивание. При повышенной температуре и температурных циклах нагрузка на соединение меняется, поэтому при выборе обработки нужно учитывать не только материал крепежа, но и условия эксплуатации.
Имеет значение и сочетание материалов. Для пары «сталь - нержавеющая сталь» риск задиров учитывают отдельно: при высоких температурах и повторной разборке применяют составы с повышенной термостойкостью. В частности, для таких условий часто выбирают никелевые антизадирные составы. Это не означает, что один вид пасты подходит для всех задвижек: подбор зависит от среды, температуры и требований к соединению.
Коррозионная стойкость не решает все задачи
Антикоррозионный слой сам по себе не гарантирует, что гайка не прикипит. Риск зависит также от трения, материала резьбовой пары и монтажа. Низкофрикционное покрытие может снизить вероятность задиров, но его результат зависит от подготовки поверхности и сохранности слоя при сборке.
Не стоит считать, что более толстый слой автоматически лучше защищает крепеж. Если толщина не согласована с классом резьбы и допуском, гайка может навинчиваться с затруднением. Поэтому оценивают всю пару: шпильку, гайку, покрытие и фактическую среду эксплуатации.
Как выбрать покрытие для задвижек
Покрытие для задвижек выбирают по задаче соединения: нужно ли снизить трение, защитить поверхность от коррозии или совместить обе функции.
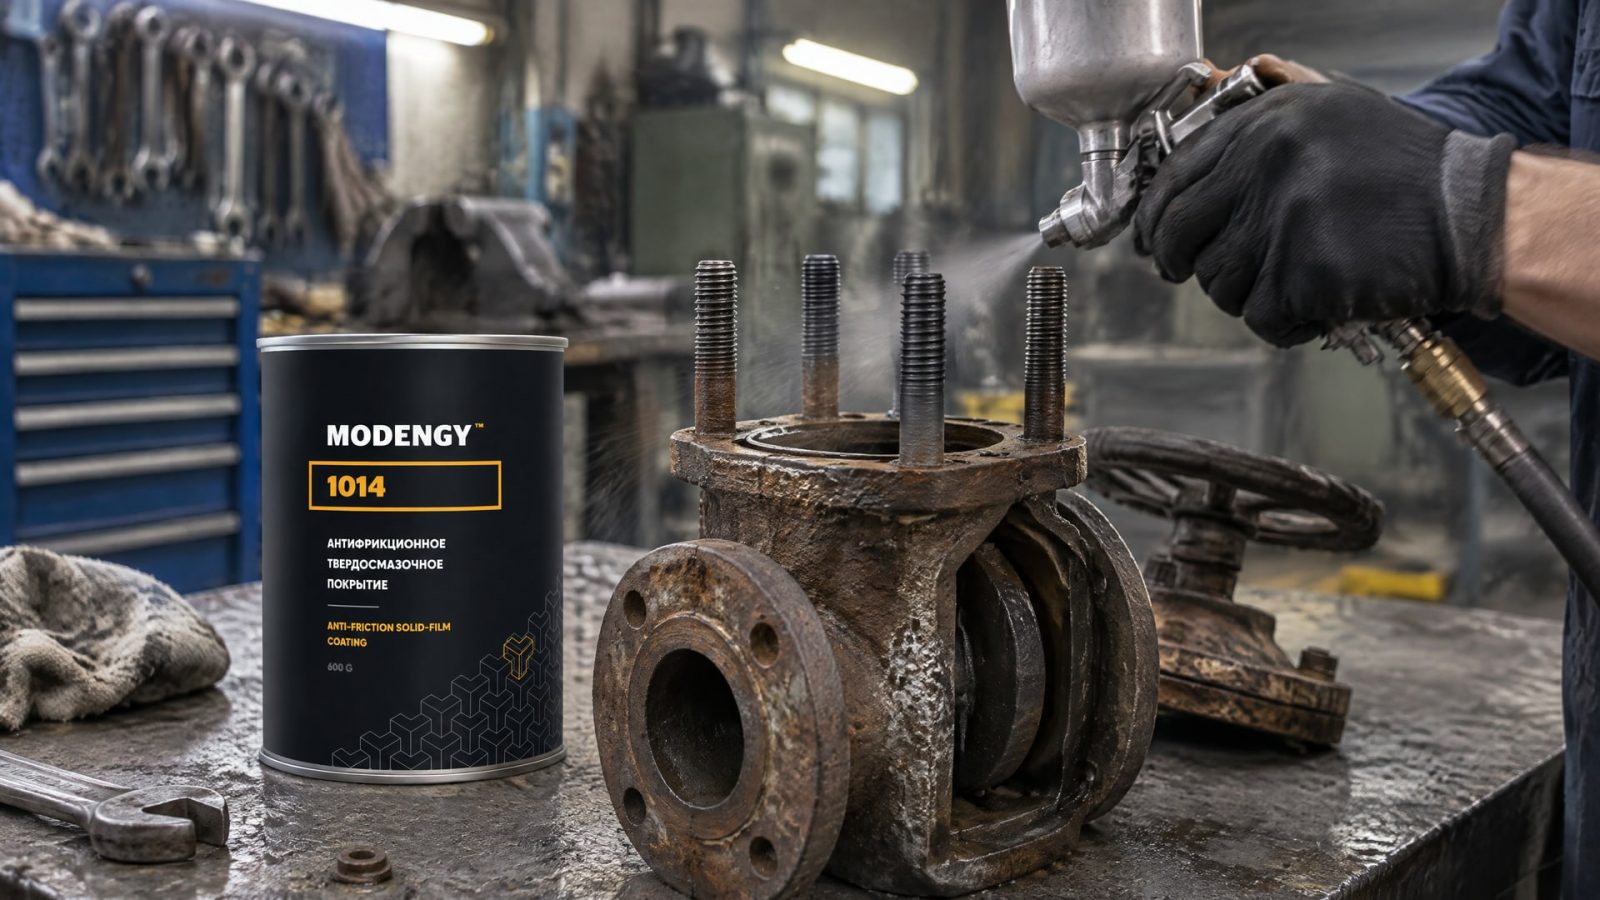
Для стальных компонентов применяют и двухслойные системы, в которых цинковый флейк сочетают со смазываемым термоотверждаемым покрытием. Такой подход используют для задач трения под нагрузкой.
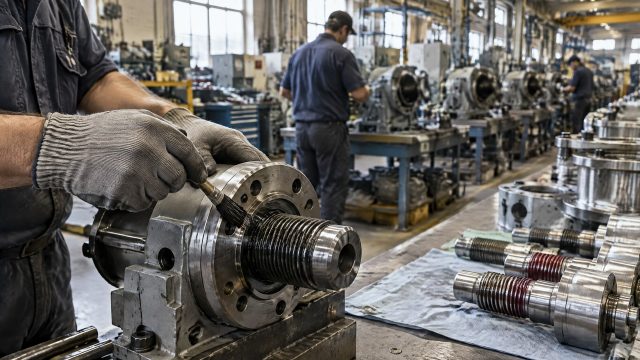
В условиях высокой температуры и агрессивной среды на шпильках дисковых задвижек может применяться антифрикционное твердосмазочное покрытие MODENGY 1014. Оно разработано для химических насосов и трубопроводной арматуры, где важно снизить риск прикипания крепежа. При выборе необходимо проверить, подходит ли система покрытия конкретной резьбовой паре и сохраняется ли слой при монтаже.
Что задать в технических требованиях
Чтобы покрытый крепеж монтировался предсказуемо, в документации фиксируют параметры не только покрытия, но и самой резьбы. Минимальный набор для согласования:
класс резьбы и совместимость с гайкой;
требуемая толщина покрытия;
допустимый коэффициент трения;
требования к подготовке поверхности и контролю качества;
материал шпильки и гайки, условия эксплуатации и частота обслуживания.
Фторполимерное покрытие не следует считать абсолютно коррозионностойким. Реальная стойкость зависит от всей системы, толщины слоя, подготовки поверхности, повреждений при монтаже и рабочей среды. Поэтому спецификация должна описывать условия соединения, а не ограничиваться названием типа покрытия.
Термоотверждаемые материалы для крепежа: что проверить
Термоотверждаемые материалы крепежа рассматривают, когда необходимо получить заданные фрикционные и коррозионные свойства поверхности.
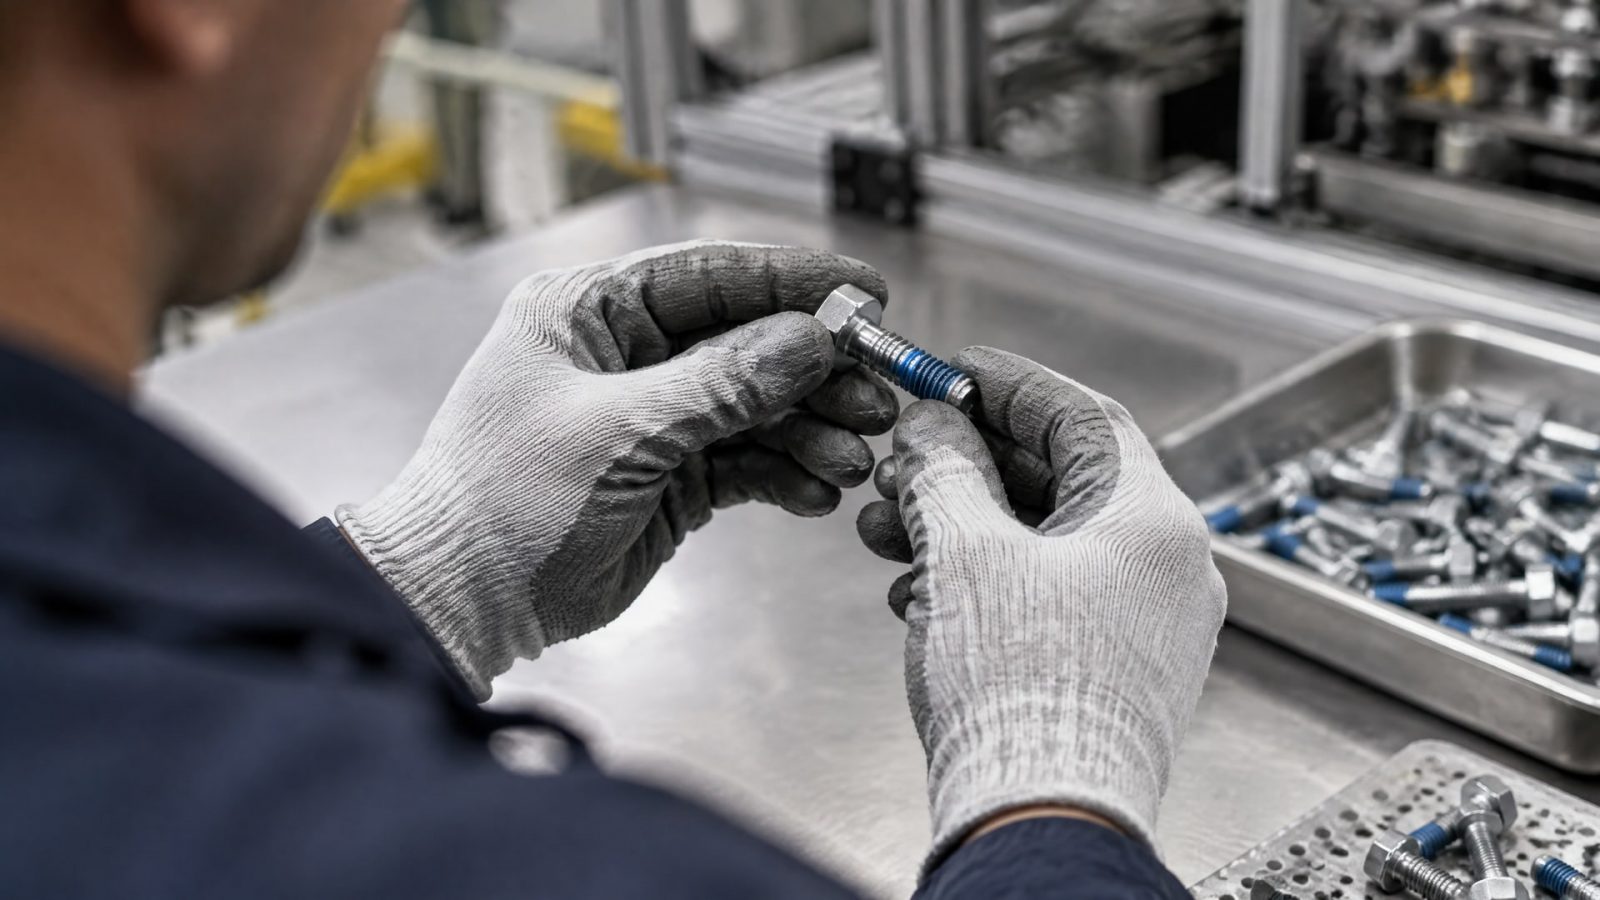
Для резьбового соединения важны не только тип системы и материал слоя, но и совместимость покрытия с гайкой. При недостаточном зазоре или неподходящей толщине покрытия монтаж может стать затрудненным.
Покрытие также влияет на трение, а значит, и на соотношение между крутящим моментом и натяжением крепежа. Нельзя без проверки применять к покрытой резьбе таблицы, рассчитанные для сухого соединения. В одном из технических материалов указано, что для смазанных крепежей момент часто уменьшают примерно на 25% относительно сухого соединения, чтобы получить сопоставимое осевое усилие. Это ориентир, а не универсальная поправка для любого покрытия и любого крепежа: расчет сверяют с требованиями к конкретному соединению.
Толщина слоя и посадка гайки
Для типового резьбового соединения справочный материал по антизадирным пастам приводит ориентировочную толщину пленки около 0,1 мм. Это значение относится к тонкой пленке пасты, а не к универсальной толщине термоотверждаемого покрытия. Параметры покрытия на шпильках задают отдельно с учетом класса резьбы и посадки гайки.
Перед обработкой партии крепежа целесообразно проверить сборку на представительных шпильке и гайке. Такая проверка позволяет оценить навинчивание и убедиться, что заданные толщина и фрикционные характеристики соответствуют требованиям соединения. Результаты и допустимый момент затяжки следует закрепить в документации, чтобы при обслуживании не возвращаться к сухим значениям без пересчета.
Смазка резьбового крепежа или антифрикционное покрытие
Антизадирная смазка резьбового крепежа и термоотверждаемое покрытие решают близкие, но не полностью одинаковые задачи.
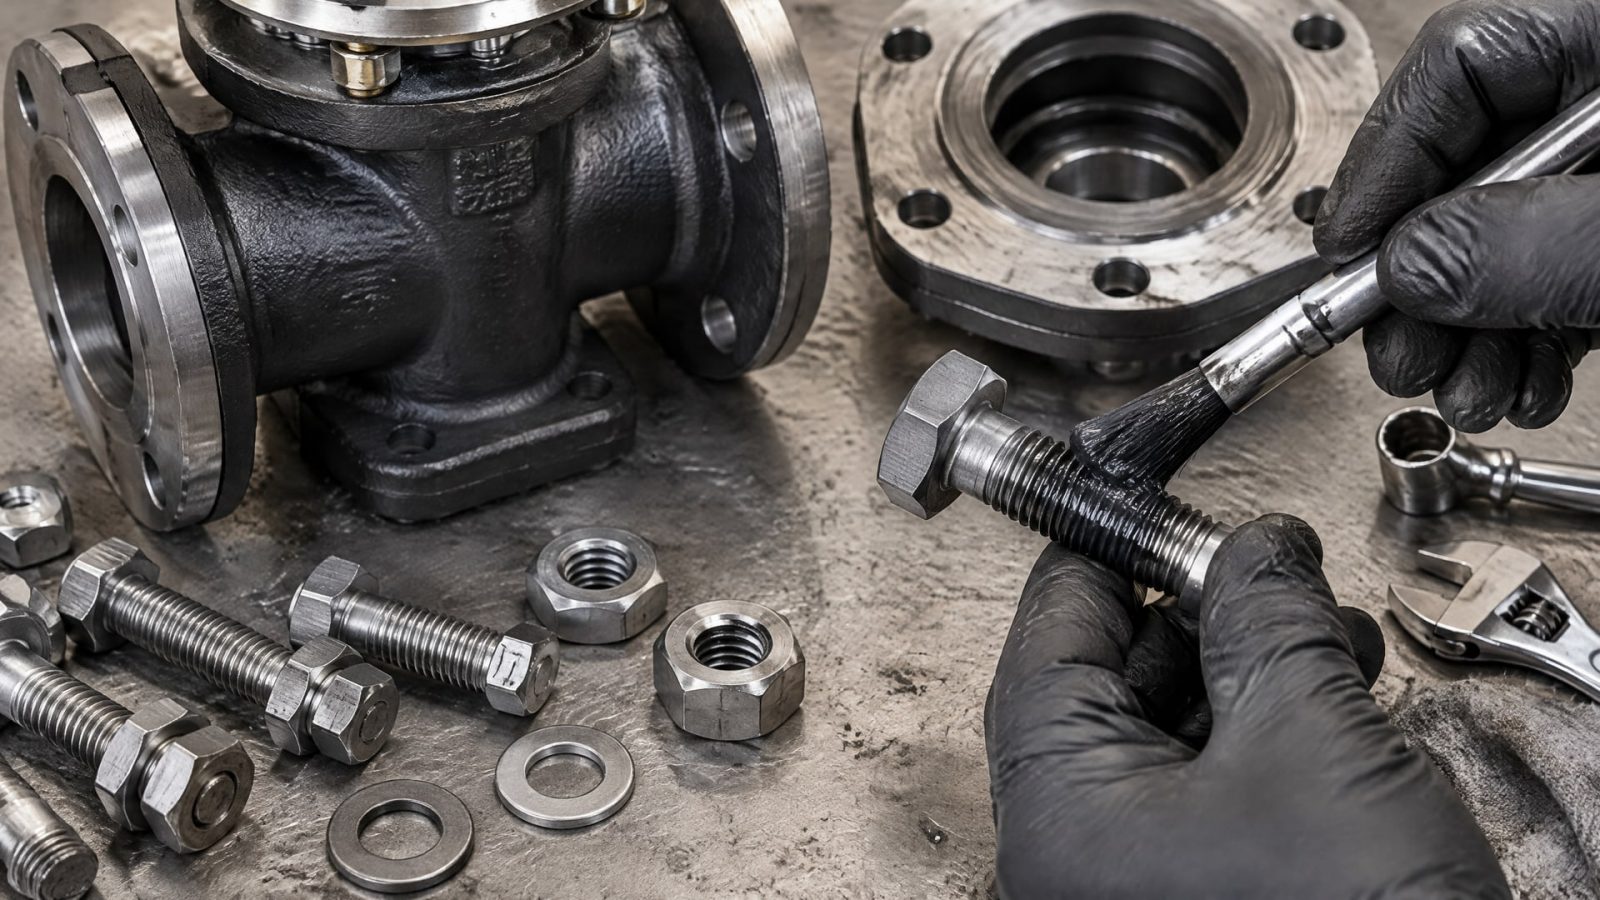
Пасту наносят при сборке, чтобы снизить трение и вероятность заедания, а покрытие заранее формирует слой на поверхности крепежа. Выбор зависит от условий эксплуатации, требований к монтажу и разборке, а также от возможности поддерживать слой в рабочем состоянии.
Для высокотемпературных и коррозионных условий можно рассматривать высокотемпературные резьбовые пасты EFELE. Такая альтернатива подходит для соединений, где важны легкий монтаж и последующий демонтаж. Тип антизадирного состава подбирают с учетом среды и температурного режима: для высоких температур и нержавеющих соединений часто используют никелевые варианты.
При нанесении пасты важна тонкая равномерная пленка. Для антизадирных материалов приводится ориентир около 0,1 мм для типового крепежного соединения. Не следует переносить этот ориентир на покрытие с другим составом или технологией нанесения: толщину покрытия задают по его системе и требованиям к резьбе.
Антизадирную пасту также не следует путать с резьбовым фиксатором. Первая снижает риск схватывания и облегчает разборку, второй предназначен для повышения сопротивления самоотвинчиванию. Если соединению нужны обе функции, их требования оценивают отдельно, а не заменяют один материал другим.
Момент затяжки и монтаж покрытых шпилек
После нанесения покрытия или смазки меняется трение в резьбе, поэтому прежний момент затяжки может дать другое натяжение крепежа.
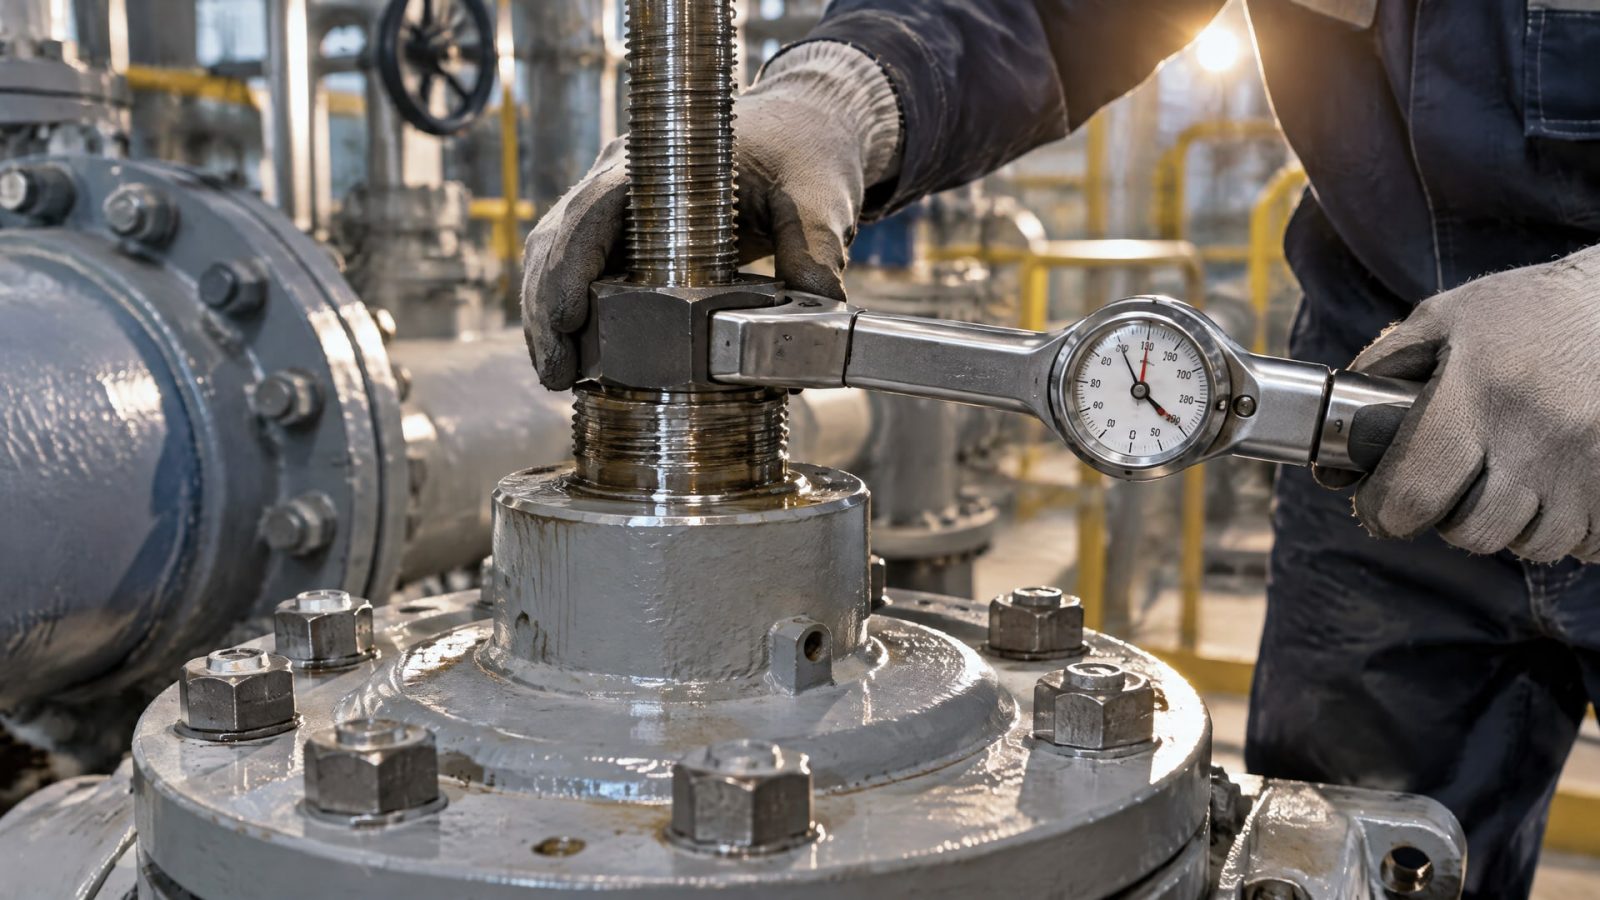
Для смазанных соединений в техническом материале приводится ориентир: момент часто уменьшают примерно на 25% относительно сухого соединения. Это не готовая поправка для любой шпильки дисковой задвижки, а причина пересчитать момент с учетом реального состояния поверхности.
В технической документации стоит закрепить момент затяжки именно для выбранной системы: сухой, смазанной или покрытой. Если монтаж ведут по сухой таблице без пересчета, есть риск перетяжки. Для воспроизводимого результата также фиксируют тип обработки, толщину покрытия и допустимый коэффициент трения.
Проверка перед установкой
До монтажа проверьте посадку гайки на обработанной шпильке и состояние слоя после навинчивания. Если покрытие повреждается при сборке, его фактические свойства могут отличаться от заданных. Это особенно важно для низкофрикционных покрытий, эффективность которых зависит от подготовки поверхности и сохранности слоя.
Практический порядок действий:
определить температуру, влажность, химическую среду и материалы шпильки с гайкой;
выбрать покрытие или пасту по требуемым функциям и условиям эксплуатации;
согласовать толщину слоя, класс резьбы и коэффициент трения;
проверить навинчивание гайки после обработки;
пересчитать момент затяжки и закрепить его в документации.
Как оформить требования к крепежу задвижки
Чтобы покрытие работало предсказуемо, требования к нему следует описать в спецификации, а не оставлять на усмотрение исполнителя.
Укажите тип покрытия или смазки, материал шпильки и гайки, класс резьбы, толщину слоя и допустимый коэффициент трения. Отдельно зафиксируйте среду эксплуатации, требования к подготовке поверхности и метод контроля качества.
Для соединений с повторной разборкой важны не только антикоррозионные свойства. Нужно учитывать, насколько покрытие снижает трение, сохраняется ли оно при сборке и какой момент требуется для получения заданного натяжения. Если условия включают высокую температуру или агрессивную среду, выбор материала подтверждают требованиями к конкретному соединению, а не общим обозначением «антифрикционный».
Для закупщика такая спецификация упрощает сопоставление предложений: сравниваются одинаковые параметры, а не только названия материалов. Для инженера она связывает покрытие с монтажной процедурой и контролем. Перед запуском решения в работу следует провести проверку посадки гайки и согласовать момент затяжки для обработанного крепежа.
Часто задаваемые вопросы
Почему прикипают гайки на шпильках задвижек?
Причиной может быть сочетание коррозии, высокого трения, температурных циклов и неподходящей пары материалов. Антикоррозионное покрытие не всегда устраняет прикипание, поскольку на него влияют также фрикционные свойства и монтаж. Поэтому оценивают шпильку, гайку, покрытие и условия эксплуатации как единую резьбовую пару.
Можно ли затягивать покрытые шпильки тем же моментом, что и сухие?
Не следует автоматически использовать сухие значения. Покрытие или смазка снижают трение, поэтому при том же крутящем моменте меняется натяжение крепежа. Для смазанных соединений приводится ориентир снижения момента примерно на 25% относительно сухого, но конкретное значение проверяют для выбранной обработки и соединения.
Какая толщина антизадирной пленки нужна для резьбы?
Для типового крепежного соединения справочный материал по антизадирным пастам указывает ориентир около 0,1 мм. Это не универсальная толщина для термоотверждаемого покрытия. Ее задают с учетом системы покрытия, класса резьбы и посадки гайки, чтобы слой не мешал монтажу.
Антизадирное покрытие заменяет резьбовой фиксатор?
Нет. Антизадирное покрытие или паста снижают риск схватывания и облегчают разборку. Резьбовой фиксатор предназначен для повышения сопротивления самоотвинчиванию. Это разные функции, поэтому сначала определяют требования к соединению, а затем подбирают материалы и порядок применения.
Заключение
Покрытие для задвижек помогает снизить риск прикипания гаек, если его выбирают с учетом температуры, коррозионной среды, материалов резьбовой пары и требований к разборке. Для результата важны не только свойства слоя, но и согласованные толщина, класс резьбы, коэффициент трения и момент затяжки. Паста и термоотверждаемое покрытие могут быть альтернативными решениями, но требуют разных параметров нанесения и контроля.
Следующий шаг для инженера или снабженца - зафиксировать в спецификации условия эксплуатации крепежа, требования к покрытию и момент затяжки, затем проверить посадку гайки на обработанной шпильке. Это позволит оценить совместимость решения с узлом до его применения на задвижках.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозольных баллонов.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, герметизируют соединение и обеспечивают надежность крепежа.
Анаэробный фиксатор резьбы или антифрикционное покрытие: узнайте, что выбрать для надежного соединения с учетом нагрузок и разборности.