
Полимеризация при комнатной температуре: технология нанесения покрытий из аэрозольных баллонов
Полимеризация при комнатной температуре позволяет наносить аэрозольное антифрикционное покрытие без печного отверждения, но не означает, что обработанную деталь можно сразу нагружать или собирать. Технология включает подготовку поверхности, равномерное распыление и выдержку в соответствии с требованиями конкретного состава. Например, для одного из покрытий указаны высыхание на ощупь за 5 минут и полное отверждение через 2 часа при 23°C. Эти значения относятся к конкретному типу материала и не подходят как универсальный режим.
Статья будет полезна инженерам, специалистам по ремонту и снабженцам, которые выбирают антифрикционное покрытие в аэрозоле для деталей и крепежа. Разберем, как подготовить поверхность, нанести состав и определить готовность к сборке, а также чем сухое покрытие отличается от функционального покрытия для стопорения резьбы.
Как работает полимеризация при комнатной температуре
Аэрозольные антифрикционные покрытия наносят распылением, после чего состав отверждается без печи.
В технических описаниях этот режим называют отверждением при комнатной температуре. Термин «полимеризация» широко используют для обозначения процесса формирования покрытия, однако механизм отверждения и требуемая выдержка зависят от состава. Поэтому режим из описания одного материала нельзя считать общим для всех аэрозольных покрытий.
При выборе важно сначала определить функцию будущего слоя. Антифрикционное сухопленочное покрытие снижает трение на сопряженных поверхностях. Функциональное покрытие для резьбы может решать другую задачу: заполнять зазор и повышать сопротивление самоотвинчиванию. Эти материалы не следует считать взаимозаменяемыми только потому, что оба наносятся на крепеж.
Отверждение не равно готовности к работе
Для одного типового антифрикционного покрытия при 23°C указано высыхание на ощупь за 5 минут, а полное отверждение и готовность к работе наступают через 2 часа. Это два разных этапа: сухая на ощупь поверхность еще не подтверждает, что деталь можно собирать или нагружать. Для другого аэрозольного покрытия приводятся толщина слоя 8–10 мкм и температура нанесения 23°C.
Эти параметры служат ориентирами только для тех составов, к которым относятся. У разных материалов различаются состав, способ отверждения и время выдержки. Для сухопленочных покрытий этап сушки может занимать от нескольких минут до часа и более. Рабочий режим устанавливают по технической документации конкретного продукта, а не по одному общему значению для всех покрытий.
Как определить назначение покрытия
Перед нанесением ответьте на вопрос, какую функцию должен выполнять слой: уменьшать трение, стабилизировать момент затяжки, препятствовать самоотвинчиванию или герметизировать соединение. От этого зависят выбор материала и контроль результата. Если покрытие предназначено для резьбового соединения, дополнительно учитывают тип металла, конструкцию сопряжения и возможность последующей разборки.
Подготовка поверхности перед нанесением аэрозольного покрытия
Перед распылением поверхность очищают, обезжиривают и высушивают.
Эти операции нужны, чтобы состав наносился на подготовленную деталь, а не на загрязнение или остатки технологических жидкостей. Конкретный способ очистки следует выбирать с учетом материала детали и рекомендаций для покрытия. Универсальный режим обработки для всех металлов и составов по имеющимся данным установить нельзя.
Подготовку важно включить в технологическую карту, а не оставлять на усмотрение исполнителя. Если одна партия деталей очищена и высушена иначе, чем другая, условия нанесения перестают быть сопоставимыми. Для крепежа это особенно существенно: после сборки покрытие участвует в формировании условий трения, а от них зависит связь между моментом затяжки и преднатягом.
Что проверить перед распылением
Удалены ли загрязнения и остатки предыдущих материалов.
Обезжирена ли поверхность подходящим для детали способом.
Полностью ли высушена деталь перед нанесением.
Совпадает ли назначение выбранного состава с функцией покрытия в узле.
Известны ли требования к выдержке до сборки или нагрузки.
Если речь идет о резьбе, нужно заранее определить, какие поверхности будут покрываться и как состав должен распределяться по виткам. Нельзя переносить режим для наружной резьбы на внутреннюю без проверки требований к конкретному соединению. Также важно учитывать возможность разборки и дальнейшего обслуживания узла.
Температура и условия нанесения
Для одного из описанных аэрозольных покрытий указана температура нанесения 23°C. Это параметр конкретного материала, а не универсальная температура для любого состава с комнатным отверждением. Перед работой сверяются со спецификацией покрытия и контролируют условия нанесения и выдержки. Для ряда составов существенны температура воздуха, влажность и время до сборки.
Подготовленную поверхность не следует надолго оставлять без защиты, если это может привести к повторному загрязнению. Лучше организовать работы так, чтобы очистка, сушка и распыление шли последовательно. При этом технологическая карта должна фиксировать не только название материала, но и подготовку поверхности, режим нанесения и выдержку.
Как наносить антифрикционное покрытие из аэрозольного баллона
Распыление должно обеспечивать равномерное покрытие рабочей поверхности.
Толщина зависит от материала и назначения, поэтому принцип «чем больше, тем лучше» здесь не работает. Для одного аэрозольного антифрикционного покрытия приведена толщина 8–10 мкм. Это ориентир для описанного состава, а не требование для всех сухопленочных покрытий.
Повторяемость процесса достигается одинаковой подготовкой деталей и соблюдением инструкции конкретного материала. Если покрывают серию деталей, важно не менять произвольно количество проходов и время выдержки. При этом проверяют не только наличие видимого слоя, но и то, выполняет ли покрытие нужную функцию после сборки.
Практическая последовательность
Очистить, обезжирить и высушить деталь.
Проверить, что выбранное покрытие подходит для материала и функции узла.
Нанести состав распылением по режиму, указанному для конкретного материала.
Выдержать покрытие до требуемого этапа: высыхания на ощупь или полного отверждения.
Перед сборкой убедиться, что выдержано время, установленное технической документацией.
Не стоит считать высыхание на ощупь подтверждением полной готовности. Для одного покрытия при 23°C эти этапы разделены: 5 минут до высыхания на ощупь и 2 часа до полного отверждения. Если деталь собрать раньше, фактические условия работы покрытия могут отличаться от предусмотренных технологией.
Где уместно сухое антифрикционное покрытие
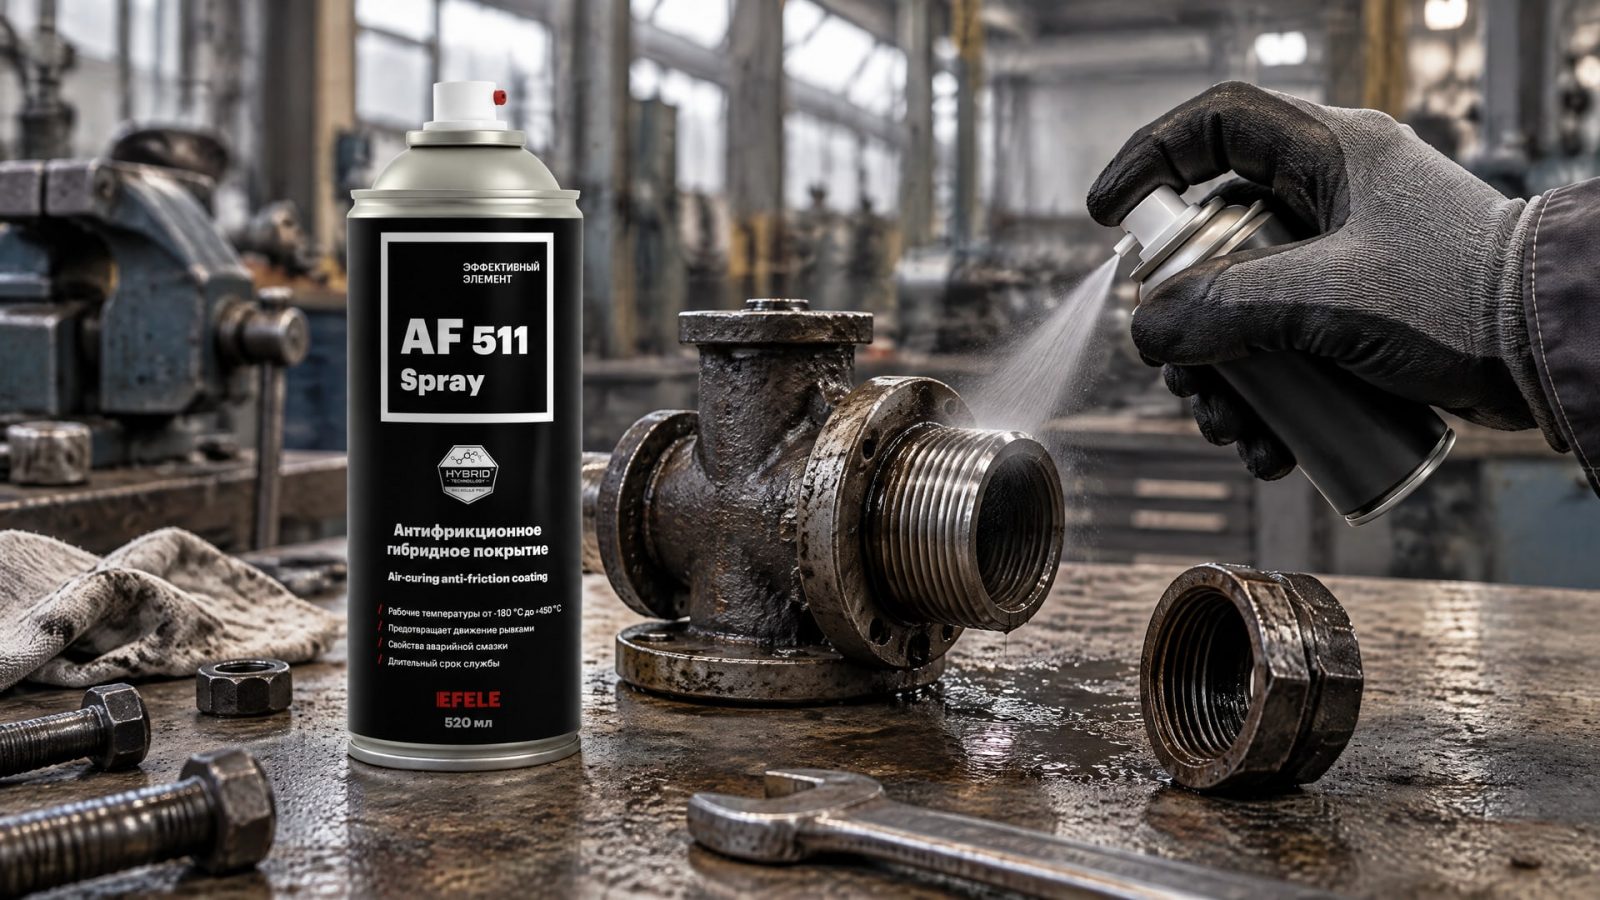
На резьбовом крепеже задвижек и трубопроводов задача может состоять в снижении трения без нанесения жидкой смазки. При фреттинге или холодном пуске важно, чтобы выбранный материал соответствовал условиям узла и режиму сборки, а его функция не подменялась функцией фиксатора. Для такого применения в линейке EFELE используют AF-511 Spray как сухое антифрикционное покрытие с отверждением при комнатной температуре.
Перед внедрением состава проверяют совместимость с деталями соединения и устанавливают регламент нанесения. Для крепежа задвижки, работающей при вибрации, одного факта наличия покрытия недостаточно: имеют значение равномерность нанесения, выдержка и повторяемость затяжки. Конкретные значения толщины и времени отверждения определяют по документации выбранного материала.
Покрытие резьбового крепежа: антифрикционный слой или стопорение
Антифрикционное покрытие и покрытие для стопорения резьбы решают разные задачи.
Первое снижает трение, второе увеличивает сопротивление самоотвинчиванию за счет заполнения зазора и других механизмов. Неактивные покрытия для резьбы могут быть основаны на эластичном износостойком полиамиде: материал заполняет зазор в соединении и помогает сформировать вибростойкую сборку.
Для выбора учитывают, нужно ли облегчить или стабилизировать затяжку либо, напротив, повысить сопротивление повороту резьбы. На результат влияют тип металла, сочетание наружной и внутренней резьбы, требования к разборке и условия эксплуатации. Если в узле присутствуют вибрации, важно оценивать не только заявленную функцию покрытия, но и повторяемость нанесения и сборки.
Контроль нанесения на резьбу
Для одного из резьбовых покрытий указаны длина нанесения 1,5 диаметра детали и заполнение резьбы на 30–50%. Эти параметры относятся к конкретной технологии и не должны автоматически применяться к другим покрытиям. Для того же материала указано высыхание до отлипа за минуты и выдержка не менее 30 минут перед сборкой. Это отдельный режим, не совпадающий с приведенным выше примером полного отверждения за 2 часа.
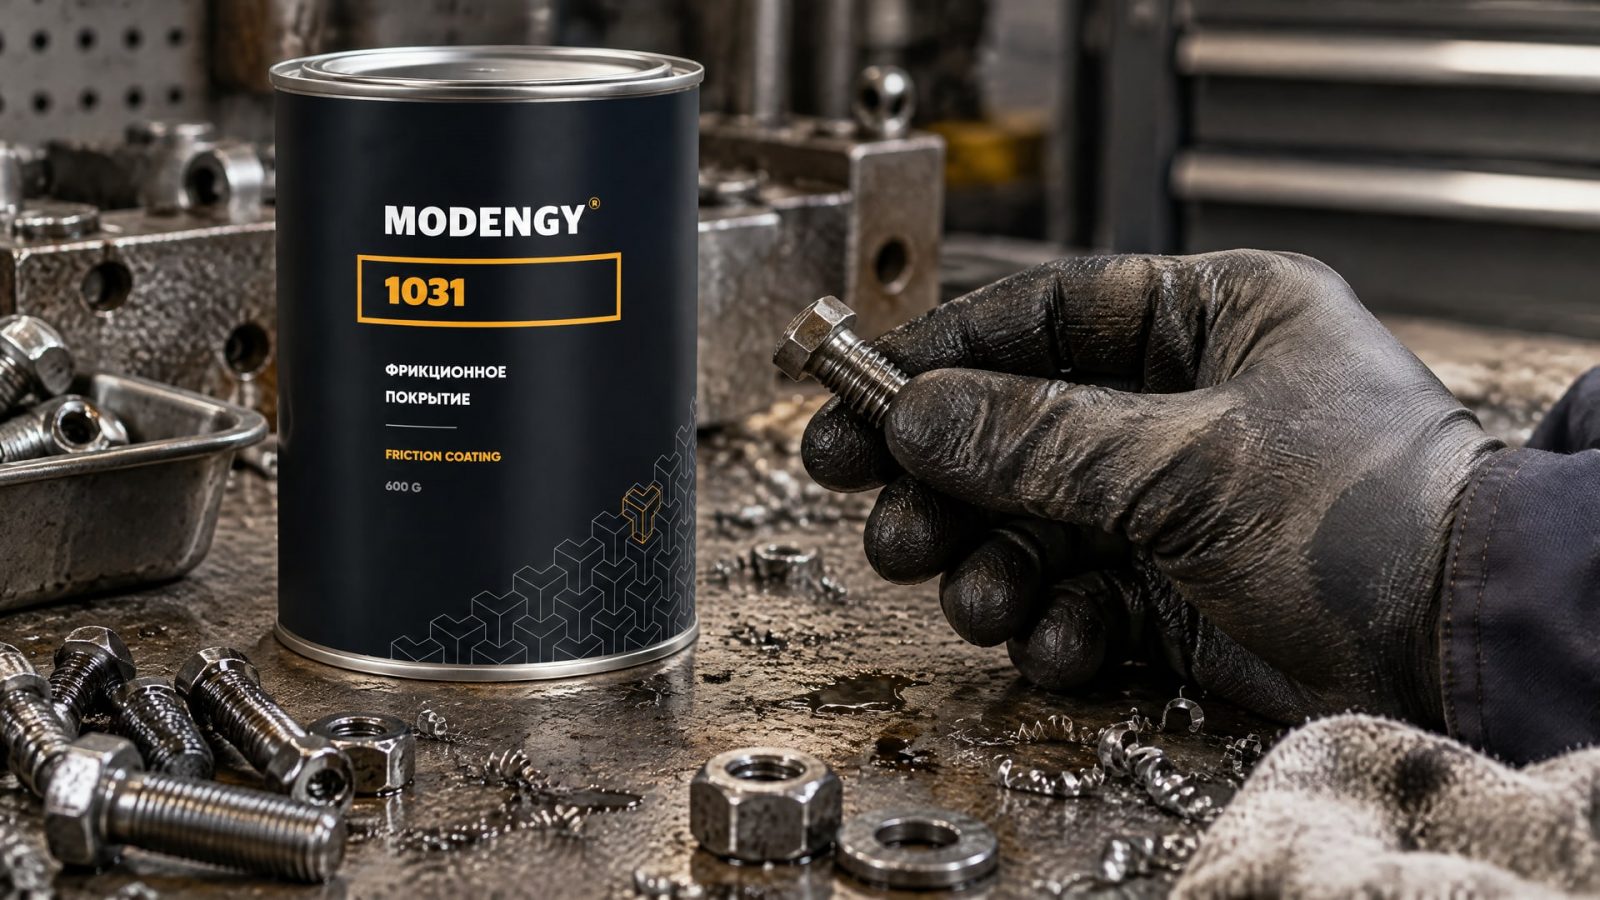
Для крепежа задвижек и трубопроводов выбор покрытия начинают с требуемого поведения соединения при затяжке и эксплуатации. Если необходимо получить высокий и стабильный коэффициент трения для стопорения резьбы, в такой задаче применяют фрикционное покрытие MODENGY 1031. Его назначение отличается от сухого антифрикционного слоя: здесь важна не минимизация трения, а заданное фрикционное поведение соединения.
Почему важно проверять момент затяжки
Коэффициент трения влияет на соотношение момента затяжки и усилия стяжки крепежа. Поэтому заданный момент сам по себе не гарантирует требуемый преднатяг, если фрикционные характеристики покрытия меняются. Для ответственных соединений применяют испытания по ISO 16047. Требования к системам покрытий крепежа также рассматривают в контексте ISO 4042.
Если соединение должно сохранять заданное поведение после хранения, условия хранения покрытого крепежа следует нормировать. Исследования показывают, что климатическая история может менять коэффициент трения. Для производственного процесса это означает необходимость контролировать не только нанесение, но и период между покрытием, хранением и сборкой.
Выдержка после нанесения и готовность к сборке
После распыления покрытию нужно дать время на сушку и отверждение.
Сухая на ощупь поверхность не обязательно готова к сборке, а сборка не всегда означает полное отверждение. Поэтому в технологической документации отдельно фиксируют время до высыхания на ощупь и время до полной готовности к работе, если для материала указаны оба параметра.
Для одного антифрикционного покрытия при 23°C высыхание на ощупь занимает 5 минут, полное отверждение наступает через 2 часа. Для отдельного резьбового покрытия указан минимум 30 минут до сборки после нанесения. Эти значения описывают разные материалы и технологии. Их нельзя складывать или подменять одно другим.
Как организовать выдержку
Детали размещают так, чтобы выдержка проходила в условиях, предусмотренных для состава. В технических описаниях комнатно-отверждаемых покрытий учитывают температуру, влажность и время до сборки или нагрузки. Если режим нарушен, нельзя считать, что покрытие достигло требуемых свойств только потому, что поверхность выглядит сухой.
Для серийного производства полезно связать маркировку партии с временем нанесения и разрешенным временем сборки. Это помогает избежать преждевременной установки обработанного крепежа. Если в документации приведены только отдельные этапы сушки, не следует самостоятельно назначать срок полной готовности: его уточняют по спецификации материала.
Что фиксировать в технологической карте
Наименование покрытия и назначение слоя.
Способ подготовки поверхности.
Условия нанесения, если они заданы для материала.
Требования к равномерности и толщине покрытия.
Время до сборки и, отдельно, до полной готовности к работе.
Условия хранения обработанных деталей, если важна стабильность трения.
Такая запись нужна не для формальности: при разборе отклонений она помогает отделить проблему покрытия от ошибки подготовки, нанесения, выдержки или хранения. Для резьбовых соединений в технологической карте также указывают, какой параметр контролируют при сборке: момент затяжки, преднатяг или их взаимосвязь.
Контроль качества и хранение покрытого крепежа
Контроль начинают с проверки соответствия покрытия его назначению.
Для антифрикционного слоя оценивают, обеспечивает ли он требуемое снижение трения. Для покрытия, которое должно препятствовать самоотвинчиванию, проверяют его фрикционное поведение и работу соединения при заданной затяжке. Визуальная оценка не заменяет испытания, если для ответственного узла требуется подтверждение момента и преднатяга.
При работе с крепежом коэффициент трения влияет на соотношение torque-clamp force, то есть момента затяжки и усилия стяжки. Для определения этого соотношения применяют ISO 16047. ISO 4042 используют как базовый стандарт для систем покрытий крепежа. Конкретные критерии приемки задают требованиями проекта или согласованной спецификацией, а не только фактом соответствия детали одному стандарту.
Повторяемость и хранение
На фрикционные характеристики могут влиять условия хранения и климатическая история. Поэтому партию покрытого крепежа важно хранить по установленному регламенту и учитывать промежуток между нанесением и сборкой. Если условия хранения меняются, результаты затяжки могут стать менее предсказуемыми. Исследования по резьбовым покрытиям отмечают изменения коэффициента трения при жестких условиях хранения по сравнению с хранением в комнатных условиях.
При необходимости стабилизировать момент затяжки поставщик и заказчик согласуют показатели трения и требования к испытаниям. Для цинк-ламельных и смежных систем отдельно отмечается, что стабильная затяжка может требовать смазки одного из сопрягаемых элементов. Это еще одна причина не выбирать покрытие только по общему названию или внешнему виду: проверяют всю систему соединения.
Минимальный план контроля
Подтвердить, что покрытие соответствует функции узла.
Проверить соблюдение подготовки поверхности и режима нанесения.
Выдержать установленное время до сборки.
Для ответственного резьбового соединения проверить момент и преднатяг по согласованной методике.
Зафиксировать условия хранения покрытого крепежа и состояние партии перед сборкой.
Часто задаваемые вопросы
Полимеризация при комнатной температуре означает, что покрытие готово сразу после распыления?
Нет. Комнатное отверждение означает, что для формирования покрытия не требуется печь, но материалу все равно нужна выдержка. Для одного состава при 23°C высыхание на ощупь занимает 5 минут, а полное отверждение наступает через 2 часа. Эти значения относятся к конкретному покрытию, поэтому режим сверяют с его технической документацией.
Какую толщину должно иметь антифрикционное покрытие в аэрозоле?
Универсальной толщины для всех составов нет. Для одного аэрозольного антифрикционного покрытия указано значение 8–10 мкм при нанесении при 23°C. Переносить его на другой материал нельзя: толщину и технологию нанесения выбирают по документации конкретного покрытия и требованиям узла.
Можно ли считать антифрикционное покрытие фиксатором резьбы?
Нет. Антифрикционное покрытие снижает трение, а покрытие для стопорения резьбы повышает сопротивление самоотвинчиванию за счет заполнения зазора или другого механизма. Для крепежа при вибрации сначала определяют требуемую функцию, а затем выбирают подходящий состав и проверяют поведение соединения при сборке.
Нужно ли проверять момент затяжки крепежа с покрытием?
Для ответственных соединений нужно учитывать связь коэффициента трения, момента затяжки и преднатяга. Один и тот же момент не гарантирует одинакового усилия стяжки при изменении фрикционных характеристик. Для проверки соотношения момента и преднатяга применяют ISO 16047, а критерии приемки задают требованиями к конкретному соединению.
Заключение
Полимеризация при комнатной температуре упрощает нанесение антифрикционных покрытий из аэрозольного баллона, но не отменяет подготовку поверхности, контроль распыления и выдержку. Значения 8–10 мкм, 5 минут, 2 часа, а также режимы нанесения на резьбу 1,5 диаметра детали, заполнение 30–50% и выдержка не менее 30 минут относятся к отдельным примерам и не заменяют спецификацию выбранного материала. Антифрикционный слой и покрытие для стопорения резьбы решают разные задачи.
Следующий шаг для инженера или снабженца - определить требуемую функцию покрытия, проверить совместимость с крепежом и согласовать параметры нанесения и сборки. Для ответственных резьбовых соединений заранее задают контроль момента и преднатяга по ISO 16047, а также условия хранения покрытых деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, герметизируют соединение и обеспечивают надежность крепежа.
Анаэробный фиксатор резьбы или антифрикционное покрытие: узнайте, что выбрать для надежного соединения с учетом нагрузок и разборности.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки, обеспечивая надежное сцепление и долговечность.