
Как улучшить адгезию финишного покрытия: механическая подготовка металла
Надежное сцепление финишного покрытия с металлом зависит не от максимальной глубины рисок, а от сочетания чистоты поверхности, правильно сформированного профиля и требований к системе покрытия. Механическая подготовка металла помогает удалить ржавчину и загрязнения, а также создать текстуру, за которую может закрепиться грунт. Для стали абразивоструйная очистка обычно эффективнее ручной и механизированной: она формирует более равномерный анкерный профиль.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые готовят металлические изделия к окраске или ремонтному перекрытию. Разберем, как набивка риски влияет на адгезию, какие стандарты применяют для оценки чистоты и профиля поверхности и как проверить результат до нанесения покрытия.
Как набивка риски влияет на адгезию покрытия
Набивкой риски обычно называют формирование на поверхности металла рельефа, который создает механическое сцепление с покрытием.
Это не просто увеличение шероховатости. Подготовленная поверхность должна быть чистой и иметь профиль, соответствующий требованиям грунта и всей системы покрытия. Если металл загрязнен, одной выраженной текстуры недостаточно: пыль и ржавчина способны ухудшить адгезию.
Цель подготовки стали, согласно ISO 8504, состоит в удалении вредных веществ и получении поверхности, обеспечивающей удовлетворительное сцепление грунта. Абразивоструйная очистка описана в ISO 8504-2 как наиболее эффективный метод механической подготовки. Важен не только сам факт обработки, но и равномерность полученного профиля. Слишком слабая текстура снижает возможность закрепления покрытия, а чрезмерно грубая может помешать сформировать сплошной слой и повлиять на его эксплуатационные свойства.
В техническом документе по подготовке металлов для хорошей адгезии указана средняя шероховатость Rz около 40 мкм. Это значение нельзя автоматически переносить на любую задачу: требуемый профиль сверяют со спецификацией на ЛКМ. Условия нанесения и требования конкретной системы покрытия определяют, какой уровень шероховатости нужен.
Отдельного внимания требуют кромки, резы и сварные швы. Для таких участков в технических материалах отмечена важность увеличения площади поверхности и тщательной подготовки. Если эти зоны обработаны хуже остальной детали, сцепление может оказаться слабее именно там. Поэтому контроль поверхности не стоит ограничивать визуально наиболее доступными плоскими участками.
Механическая подготовка металла работает как последовательность операций: сначала удаляют загрязнения, затем ржавчину и непрочно держащиеся слои, после чего формируют и проверяют профиль. Набивка риски адгезию улучшает только в рамках такой подготовки, а не вместо нее.
Механическая подготовка металла: от очистки до заданного профиля
Перед окраской стали важно разделять две задачи: очистить металл и создать нужный рельеф.
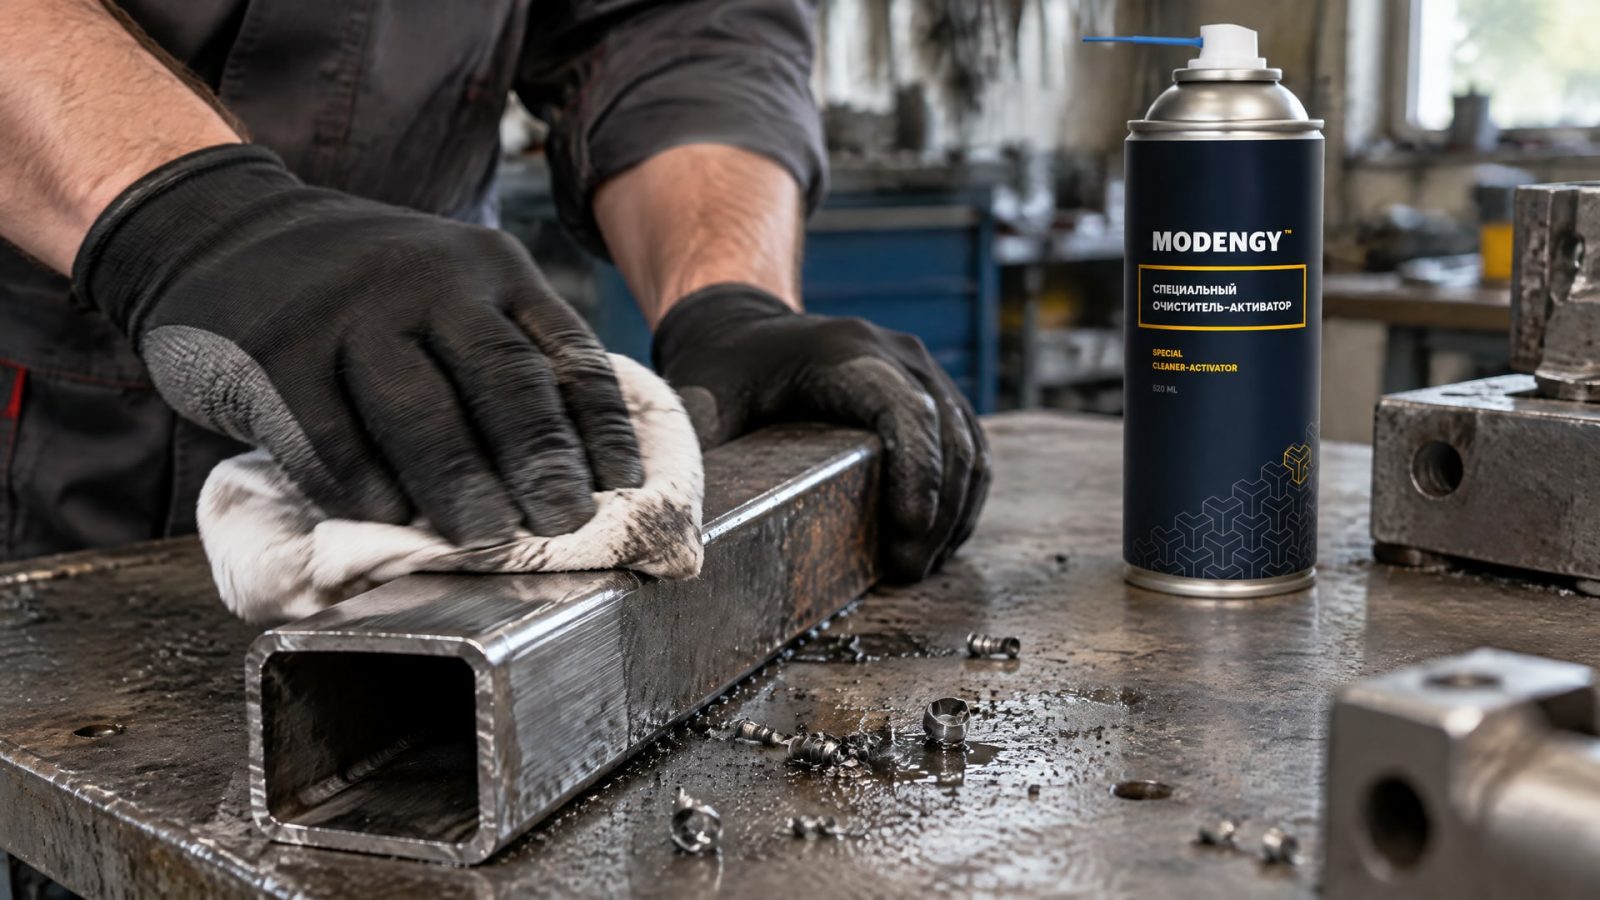
Обезжиривание удаляет загрязнения, которые мешают контакту покрытия с поверхностью. Удаление ржавчины и старых непрочно держащихся слоев устраняет слабую основу. Затем механической обработкой формируют профиль, соответствующий спецификации. Если пропустить один из этапов, итоговое покрытие может сцепиться не с металлом, а с загрязнением или нестабильным слоем.
Для обеспечения максимальной адгезии поверхность тщательно очищают и обезжиривают. Остатки загрязнений, пыль и ржавчина мешают получить надежное сцепление; пыль может приводить к потере адгезии, а ржавчина связана с риском плохого сцепления и вздутий. На этом этапе в производственной подготовке используют MODENGY Очиститель-активатор для очистки и обезжиривания металла. После очистки все равно нужно выполнить предусмотренные спецификацией операции по удалению ржавчины и формированию профиля.
Для высокой надежности абразивоструйная обработка обычно предпочтительнее ручной и механизированной очистки: она позволяет сформировать более равномерный анкерный профиль. Однако выбор способа подготовки зависит от требований к изделию и покрытию. Сам по себе более интенсивный метод не отменяет необходимости контролировать результат.
При ремонтных работах важно оценить старое покрытие. Если оно держится недостаточно прочно, нанесение нового слоя поверх него не устраняет слабое место. Подготовка должна включать удаление плохо адгезирующих участков и восстановление требуемого профиля. Если же старый слой сохраняет достаточную адгезию, возможность его оставить определяют по требованиям к ремонтной системе.
До начала работ необходимо согласовать требования к степени очистки, профилю, допустимой запыленности и методам контроля. Это помогает инженеру задать критерии приемки, а снабженцу сверить приобретаемые материалы и оборудование со спецификацией. При таком подходе механическая обработка становится контролируемой операцией, а не оценкой поверхности «на глаз».
Стандарты подготовки металла: что именно проверяют
Стандарты подготовки металла описывают разные характеристики поверхности.
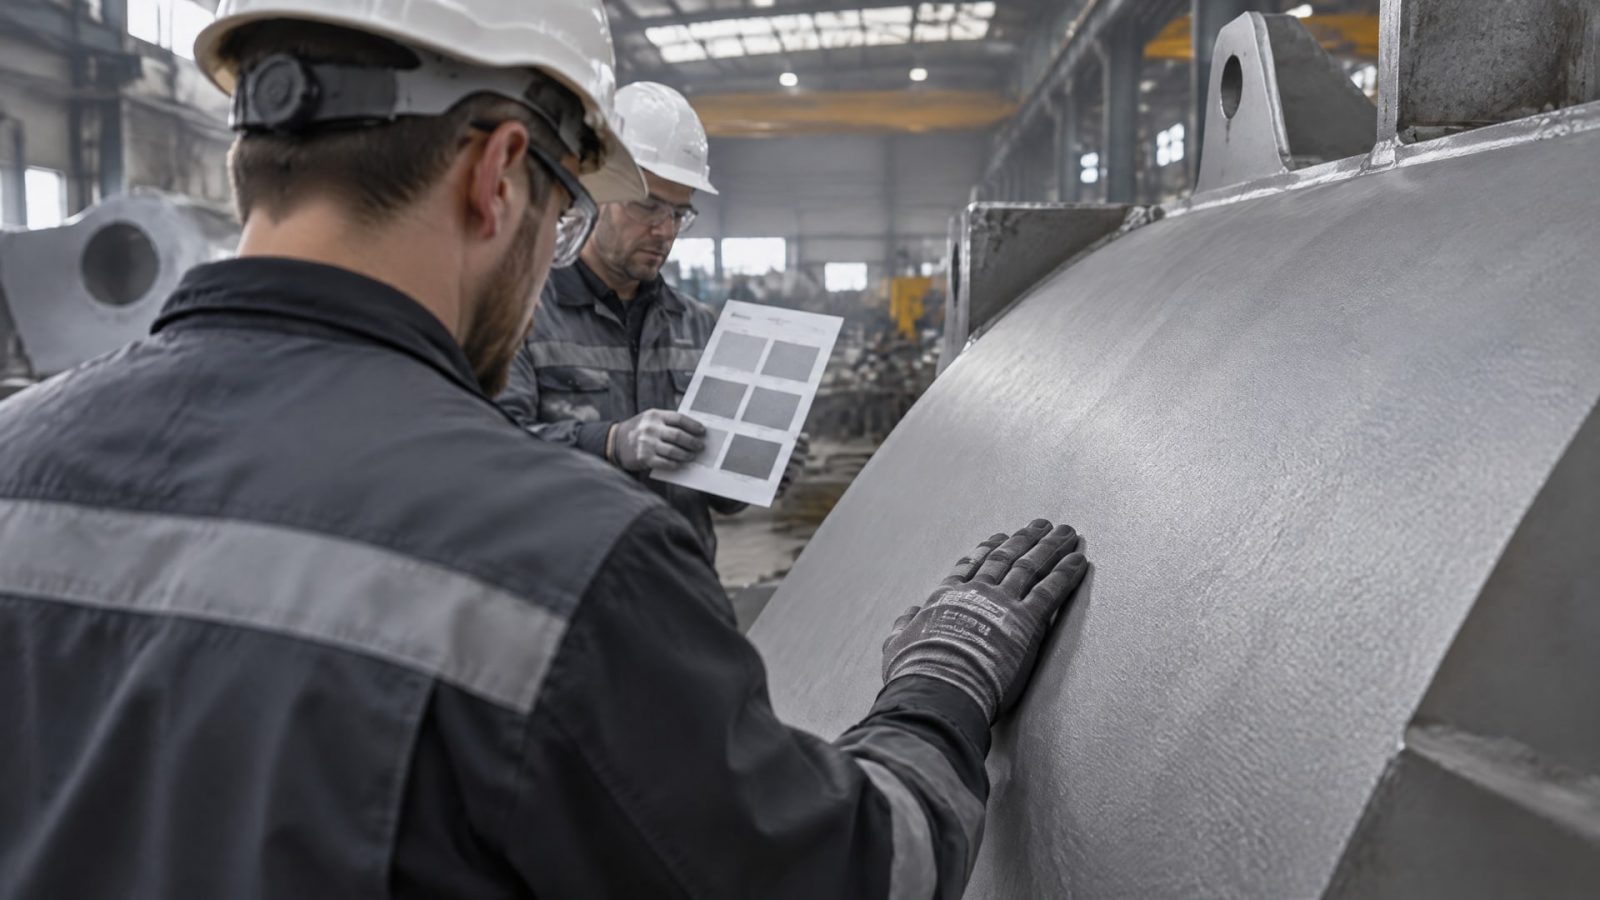
Один документ помогает оценить ее визуальное состояние, другой - профиль после абразивной обработки, третий - сцепление уже нанесенного покрытия. Эти проверки не заменяют друг друга: чистая поверхность еще не подтверждает, что профиль подходит для выбранной системы, а результат испытания адгезии не объясняет автоматически причину отслоения.
| Стандарт или метод | Что оценивают |
|---|---|
| ISO 8501-1 | Визуальную степень коррозии и состояние стальной поверхности; стандарт задает классы A-D |
| ISO 8503 | Характеристики профиля абразивоструйно очищенной стали, в том числе с помощью компараторов и методов измерения |
| ASTM D4417 | Профиль поверхности после абразивоструйной очистки |
| ISO 4624 и ASTM D4541 | Адгезию покрытия методом pull-off |
| ISO 2409 | Адгезию покрытия методом cross-cut |
| ISO 16276-1/2 | Критерии приемки при испытаниях адгезии |
Для измерения профиля используют, в частности, методы с replica tape и глубинным микрометром. Выбор метода контроля зависит от требований проекта и применяемой процедуры. Важно заранее определить не только способ обработки, но и то, каким способом будут принимать подготовленную поверхность.
Степени очистки SSPC-SP 5 / NACE 1, SSPC-SP 10 / NACE 2 и SSPC-SP 6 / NACE 3 также встречаются в практических требованиях к подготовке стали. Их не следует смешивать с оценкой профиля: степень очистки и характеристика рельефа описывают разные стороны результата. Требуемые показатели необходимо брать из спецификации на покрытие или проекта.
Практическая последовательность контроля обычно включает визуальную оценку состояния стали, проверку профиля и испытание адгезии после нанесения покрытия. Для каждого этапа нужен подходящий стандарт или метод. Именно поэтому требования к очистке, профилю, пыли и приемке стоит согласовать до начала работ, а не после появления дефектов.
Типовые ошибки при подготовке поверхности
Частая ошибка - считать, что после удаления видимой ржавчины поверхность готова к окраске.
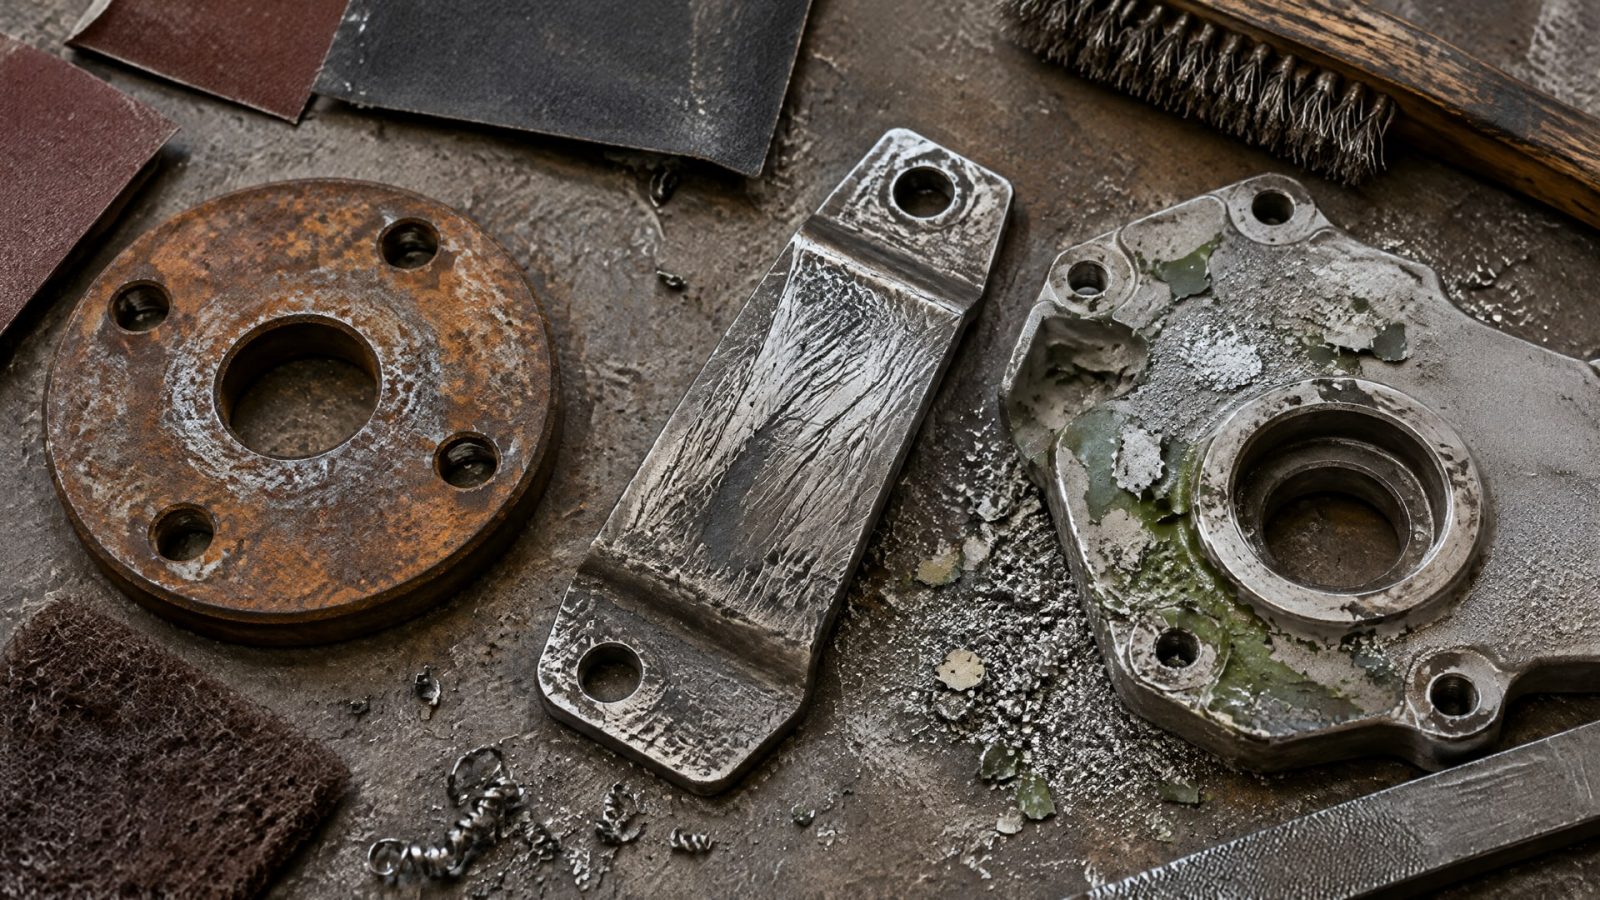
Чистота важна, но без подходящего профиля сцепление может оказаться недостаточным. Обратная ситуация тоже не гарантирует результата: выраженная риска не компенсирует остатки пыли, загрязнений или плохо держащейся краски.
Еще одно заблуждение - полагать, что ручная шлифовка всегда дает тот же результат, что и абразивоструйная очистка. В ISO 8504-2 абразивоструйная очистка рассматривается как наиболее эффективный метод механической подготовки стали. В практических материалах ее преимущество связывают с формированием более равномерного анкерного профиля. При этом конкретный способ и требуемую степень обработки определяет спецификация.
Нельзя ориентироваться на правило «чем глубже риски, тем лучше». Слишком грубая поверхность может ухудшить сплошность покрытия и его эксплуатационные свойства. Поэтому профиль сопоставляют с требованиями системы и контролируют методами, предусмотренными ISO 8503 или ASTM D4417. Ориентир Rz около 40 мкм приведен в техническом документе по подготовке металлов, но применять его без сверки со спецификацией нельзя.
Пыль после обработки также нельзя считать безвредной. Она ухудшает адгезию, поэтому чистоту поверхности проверяют перед нанесением покрытия. Отдельно осматривают кромки, сварные швы и резаные участки: для них в технических материалах отмечена необходимость повышенного внимания к очистке и шероховатости.
При ремонте не следует перекрывать новое покрытие слоем старой краски, если тот держится непрочно. В этом случае слабый слой останется основанием для новой системы и ограничит ее сцепление. Сначала удаляют проблемные участки, затем вновь формируют профиль и проверяют подготовленную поверхность по согласованным критериям.
Как проверить, что подготовка достаточна
Достаточность подготовки определяют не по одному признаку.
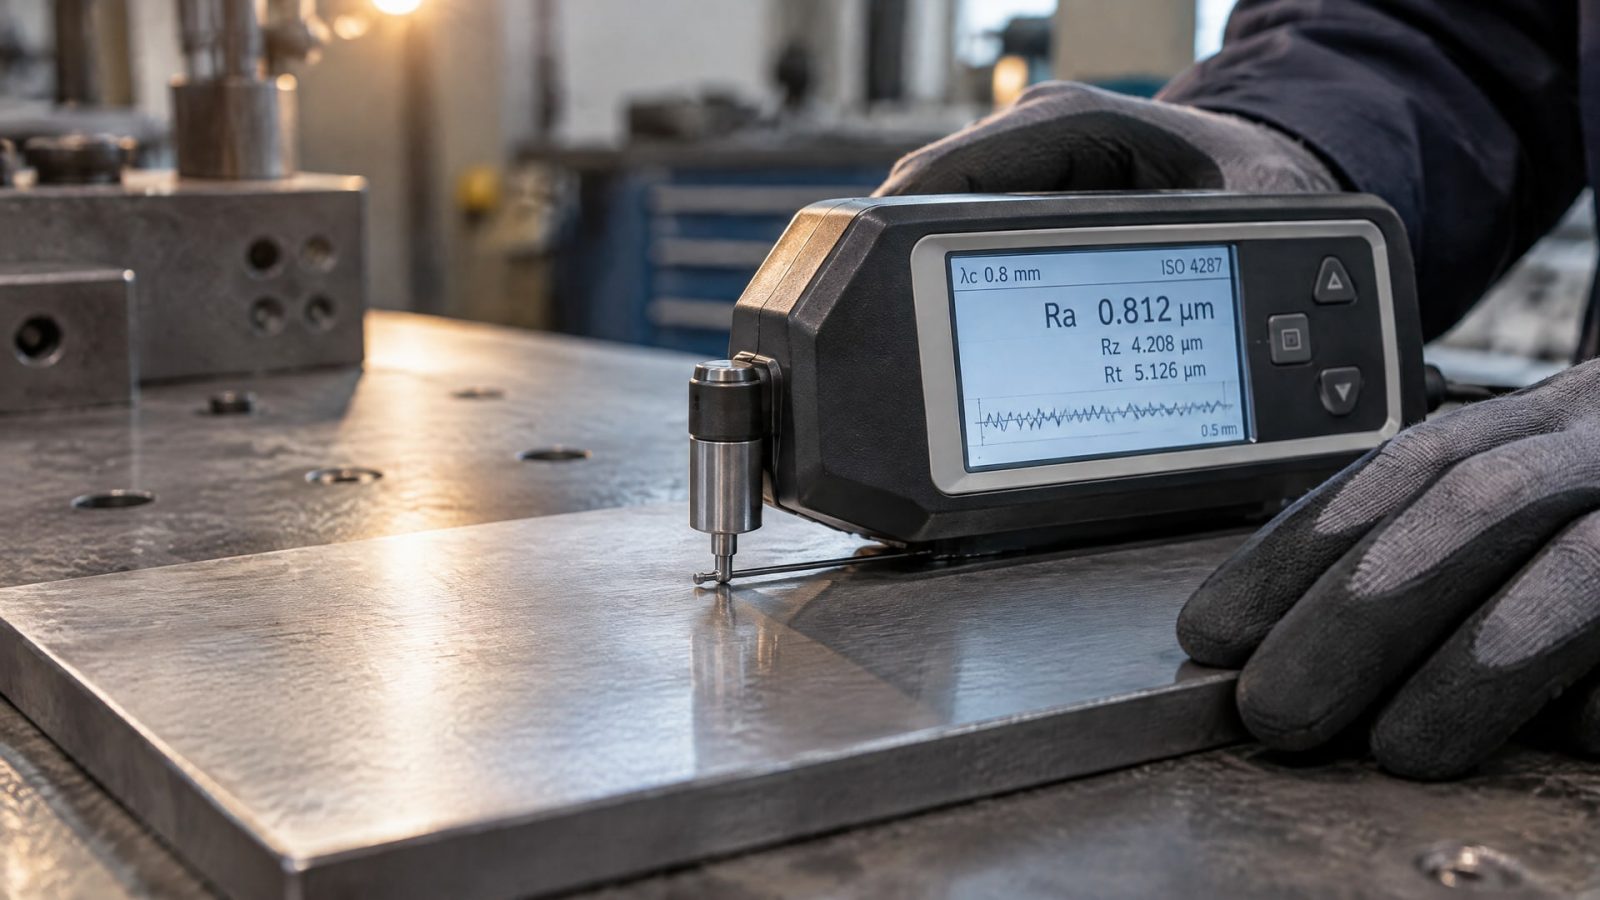
Визуальный осмотр помогает оценить состояние стали и степень очистки, но не заменяет измерение профиля. Проверка шероховатости показывает, соответствует ли сформированный рельеф требованиям спецификации. Испытание адгезии после нанесения покрытия позволяет оценить результат уже всей системы.
Для визуальной оценки состояния и степени коррозии стали используют ISO 8501-1. Характеристики профиля после абразивоструйной очистки оценивают по серии ISO 8503 или с использованием ASTM D4417. Для проверки сцепления применяют pull-off по ISO 4624 или ASTM D4541, а также cross-cut по ISO 2409. ISO 16276-1/2 содержит критерии приемки для испытаний адгезии.
Программа контроля должна учитывать требования проекта и покрытия. До начала работ следует определить:
требуемую степень очистки и способ ее оценки;
допустимый профиль и метод его измерения;
требования к чистоте от пыли и остаточных загрязнений;
порядок оценки старого покрытия при ремонтных работах;
методы испытания адгезии и критерии приемки.
Такой перечень помогает разделить ответственность между подготовкой, нанесением и контролем. Например, несоответствие профиля выявляют до окраски, а не пытаются объяснить им дефект после приемки. Инженер фиксирует критерии в технической документации, а закупщик сверяет с ними материалы и требования к подготовительным операциям.
Если покрытие не прошло проверку адгезии, одного повторного измерения недостаточно для выбора корректирующего действия. Нужно оценить подготовку поверхности, наличие пыли и ржавчины, состояние старого слоя и соответствие профиля спецификации. Именно эти факторы позволяют определить, на каком этапе возникло слабое сцепление.
Часто задаваемые вопросы
Как понять, что набивка риски выполнена правильно?
Сравните полученный профиль с требованиями спецификации на покрытие и проверьте его подходящим методом. Для оценки профиля абразивоструйной стали применяют ISO 8503 и ASTM D4417. Отдельно оценивают чистоту поверхности и отсутствие пыли: шероховатость не компенсирует загрязнение или ржавчину.
Чем проверить адгезию финишного покрытия?
Для pull-off испытаний применяют ISO 4624 и ASTM D4541, а для cross-cut - ISO 2409. Критерии приемки также могут задаваться ISO 16276-1/2. Метод и требования к результату нужно определить до начала работ, сверив их со спецификацией проекта и системы покрытия.
Можно ли наносить новое покрытие поверх старой краски?
Это допустимо только в том случае, если старый слой держится достаточно прочно и такое решение соответствует требованиям ремонтной системы. Плохо адгезирующие участки следует удалить: иначе новое покрытие будет зависеть от слабого слоя подложки. После удаления дефектных участков поверхность подготавливают заново.
Заключение
Чтобы улучшить адгезию финишного покрытия, недостаточно просто сделать металл шероховатым. Нужно удалить загрязнения, ржавчину и непрочно держащиеся слои, сформировать профиль по спецификации и проверить чистоту поверхности. Для стали абразивоструйная очистка обычно позволяет получить более равномерный анкерный профиль, а стандарты помогают раздельно оценить состояние металла, рельеф и адгезию покрытия.
Следующий шаг - до начала подготовки согласовать со спецификацией степень очистки, требуемый профиль, методы контроля и критерии приемки. Это позволит выбрать подходящий способ обработки и проверить результат до нанесения финишного слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и сократить время полимеризации.
Узнайте, как сократить сож потери при металлообработке, оптимизировать расход и повысить эффективность производства.
Узнайте, как обеспечить герметичность фланцевого соединения при постоянной вибрации, устранить причины утечек и выбрать подходящий герметик.