
Полимерные покрытия болтов: как предотвратить самоотвинчивание при вибрации
При вибрации резьбовое соединение защищают от самоотвинчивания не только дополнительным фиксатором: важны расчет предварительного натяга и достаточное трение в резьбе и под головкой. Полимерные покрытия болтов могут создавать удерживающий момент, а некоторые решения одновременно герметизируют соединение. Подходящий вариант выбирают по задаче и проверяют испытаниями на вибрационное самоотвинчивание.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают вибростойкий резьбовой крепеж. Разберем, как работают покрытия, чем отличаются решения для удержания и герметизации, как подготовить резьбу и на какие результаты испытаний ориентироваться.
Как полимерные покрытия болтов препятствуют самоотвинчиванию
При поперечной вибрации в соединении возникают условия, при которых крепеж может ослабляться.
Полимерный элемент в резьбе создает дополнительное сопротивление вращению. Полиамидные покрытия заполняют зазор между витками и формируют высокое поверхностное давление между покрытием и ответной резьбой. Так возникает удерживающий момент, затрудняющий самораскручивание.
Важно различать удержание от полного самоотвинчивания и сохранение предварительного натяга. Полиамидное покрытие может препятствовать полному разъединению, но это не означает, что соединение сохраняет первоначальный натяг на максимальном уровне. Если для узла принципиально именно удержание натяга, его оценивают отдельно, а не делают вывод только по наличию покрытия.
Также нельзя считать все полимерные материалы одинаковыми. У решений различаются трение, удерживающее действие и способность герметизировать резьбу. Коэффициент трения влияет на момент затяжки, поэтому при подборе важно учитывать не только факт наличия покрытия, но и стабильность его характеристик. В технических материалах приводятся ориентиры 0,1–0,15 для одного типа покрытия и более 0,25 для покрытия с более сильным удерживающим действием. Эти значения относятся к разным решениям и не задают универсальные параметры для любого крепежа.
Перед выбором определяют, какая задача стоит перед соединением:
предотвратить полное самоотвинчивание;
снизить риск потери предварительного натяга;
герметизировать резьбовое соединение;
совместить удержание и герметизацию.
Если требуется герметизация крепежа при вибрации, важно выяснить, предусмотрено ли это свойство конкретным покрытием: некоторые полимерные решения создают уплотнение против газов и жидкостей, но это нельзя автоматически переносить на все покрытия. При высокой температуре отдельно проверяют допустимый диапазон материала. Для полиамидных решений эффект удержания может снижаться выше примерно 120 °C.
Как выбрать фрикционное покрытие резьбы
Фрикционное покрытие резьбы подбирают с учетом режима работы узла, а не по общему заявлению о вибростойкости.
Сначала устанавливают, что именно происходит с соединением: теряется предварительный натяг, крепеж полностью раскручивается или требуется также герметизация. Эти проблемы требуют разных критериев выбора, поэтому одного обозначения «фиксирующее покрытие» недостаточно.
Если задача состоит в предотвращении полного самоотвинчивания, оценивают решения с превалирующим моментом. При этом сопротивление вращению должно согласовываться с требуемым моментом затяжки. Слишком высокий коэффициент трения может изменить усилие, необходимое для сборки, поэтому его стабильность по партии имеет практическое значение. В качестве ориентиров для отдельных типов покрытий приводятся коэффициенты трения 0,1–0,15 и более 0,25. Эти показатели нельзя трактовать как универсальные нормы: их соотносят с конкретной конструкцией соединения и данными изготовителя покрытия.
Для соединения, которое одновременно должно удерживать крепеж и герметизировать резьбу, проверяют наличие обеих функций в технических характеристиках. Полимерные покрытия могут обеспечивать уплотнение против газов и жидкостей, однако конкретную способность подтверждают данными по выбранному решению. Если узел планируют разбирать и собирать повторно, нужно также проверить, сохраняется ли вибростойкость после повторной сборки.
При подборе полезно разделить требования на обязательные и проверочные:
обязательные: назначение покрытия, рабочая температура, совместимость с конструкцией резьбы;
проверочные: коэффициент трения, момент затяжки, удерживающее действие и герметизация;
эксплуатационные: число циклов сборки, доступность крепежа с нанесенным покрытием и повторяемость результата.
В условиях вымывания, фреттинга и холодного пуска важно не сводить выбор к одному свойству покрытия: инженер оценивает весь режим работы соединения и требования к сборке. Для узлов, где требуется высокий и стабильный коэффициент трения в паре металл-металл, в качестве одного из решений применяют фрикционное покрытие MODENGY 1031. Его сопоставляют с расчетом соединения и результатами испытаний, а не рассматривают как замену этим проверкам.
Подготовка резьбы и нанесение покрытия
Даже подходящее покрытие не даст ожидаемого результата при загрязненной ответной резьбе или неподходящей геометрии заходной части.
Поверхность должна быть свободна от пыли, масла и жира. Для резьбы ответной детали в технических рекомендациях указана фаска 90–120° либо не менее 1,05 номинального диаметра. Такая геометрия снижает риск срезания покрытия при завинчивании.
Для покрытий, описанных в связи с DIN 267-27, длина нанесения обычно составляет примерно 1 диаметр резьбы. Первые 2–3 витка оставляют без покрытия, чтобы облегчить сборку. Эти параметры относятся к указанному типу нанесения, а не являются универсальными для любого полимерного материала или крепежного узла. Технологию необходимо сверять с документацией на конкретное покрытие.
При проектировании и подготовке партии проверяют:
чистоту резьбы крепежа и ответной детали;
геометрию фаски и возможность свободного захода;
расположение и длину участка с покрытием;
влияние покрытия на момент затяжки;
требования к разборке и повторной сборке.
Не следует считать, что более толстое покрытие автоматически улучшит фиксацию. Значение имеют геометрия нанесения, стабильность трения и соответствие ответной резьбе. Если покрытие повреждается при сборке, его удерживающее действие может отличаться от ожидаемого. Поэтому технологию проверяют на фактической паре деталей, а затем контролируют ее повторяемость в производстве.
При необходимости использовать анаэробный фиксатор вместо предварительно нанесенного покрытия учитывают размер резьбы и требуемую прочность фиксации. Для резьбовых соединений до M36 как альтернативное решение средней прочности и вязкости применяют анаэробный клей EFELE 113. Выбор между покрытием и фиксатором зависит от конструкции узла и принятой технологии сборки.
Как проверяют вибростойкий резьбовой крепеж
Для сравнительной оценки сопротивления самоотвинчиванию используют испытание Junker, связанное с DIN 65151 и ISO 16130:2015.
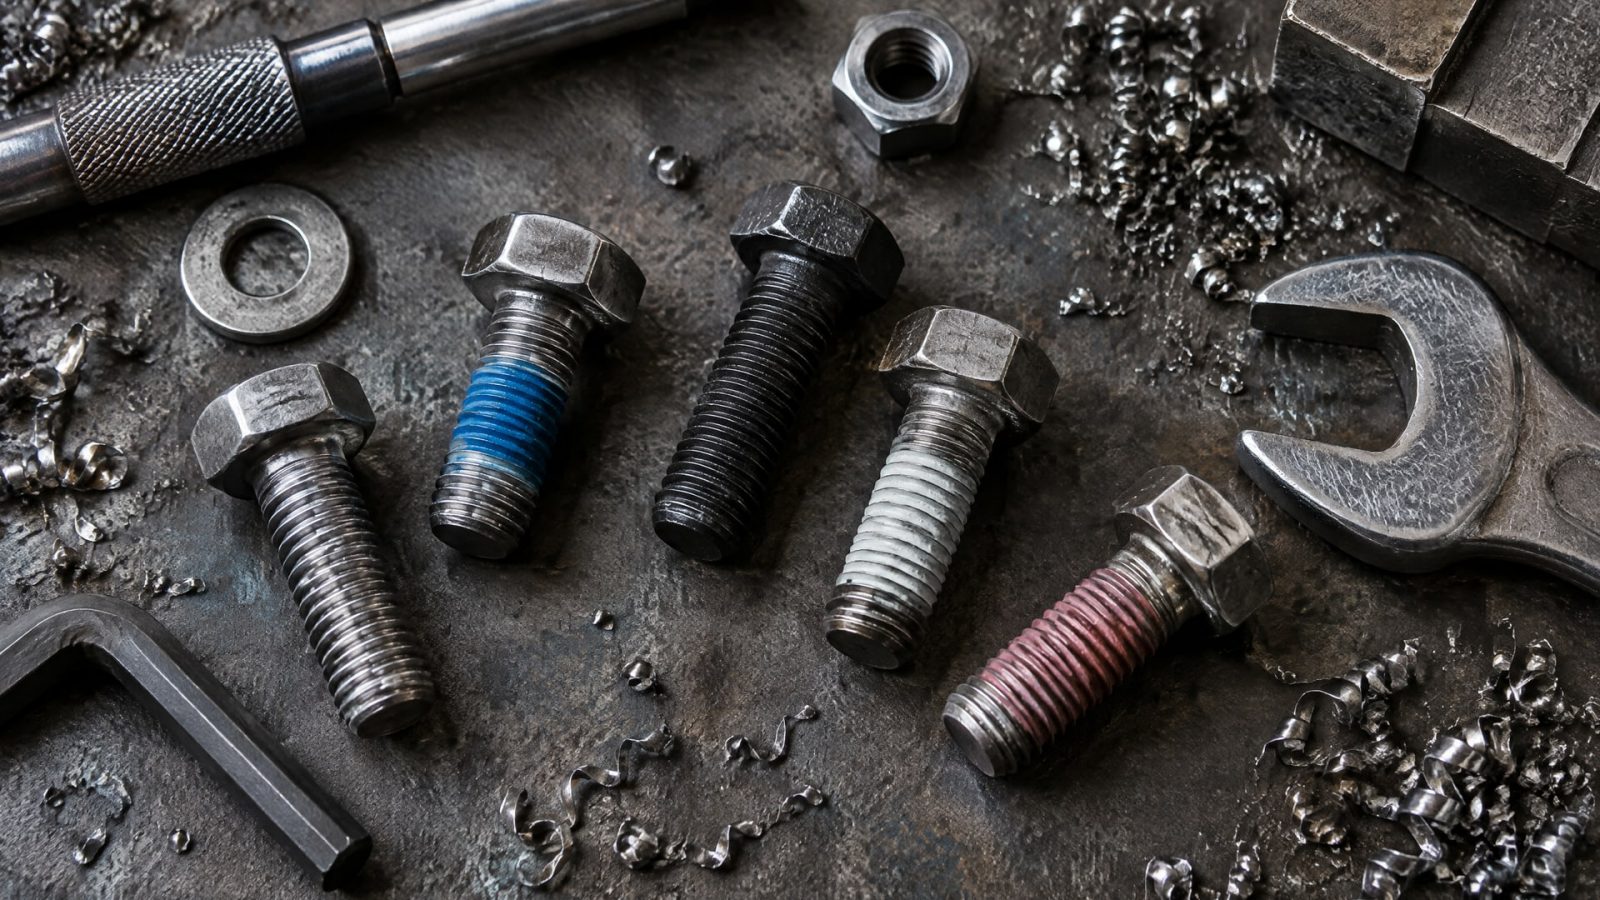
В ходе испытания образец затягивают до заданной силы зажима, затем подвергают поперечному смещению. Метод помогает сравнить удерживающее действие решений в установленных условиях, но не служит универсальной гарантией для любого узла и режима эксплуатации.
В ISO 16130:2015 приводятся параметры испытания для разных размеров крепежа. Для крепежа до M12 типично указывают поперечное смещение ±0,5 мм при частоте 12,5 Hz. Для размеров выше M12 приводится смещение ±0,8 мм при той же частоте 12,5 Hz. Эти условия описывают испытательную методику, а не допустимый режим работы изделия в эксплуатации.
Результаты корректно интерпретировать как сравнительные: испытания показывают поведение образцов в заданной конфигурации, но сами по себе не доказывают, что соединение не ослабнет на конкретном оборудовании. Для переноса результатов на реальный узел учитывают его конструкцию, предварительный натяг, состояние поверхностей и условия нагрузки. Общий сертификат без результатов испытаний на вибрационное самоотвинчивание не заменяет проверку по применимой методике.
При оценке материалов и готового крепежа следует выяснить:
по какой методике проводили испытание: ISO 16130:2015, DIN 65151 или сопоставимой;
какие размеры крепежа и условия испытания использовали;
сравнивали ли образцы при одинаковых условиях затяжки и поперечной нагрузки;
проверяли ли покрытие после повторной сборки, если она предусмотрена;
соответствуют ли результаты требованиям конкретного узла.
Для промышленного применения важно подтверждать не только удерживающее действие, но и приемлемость момента затяжки. Если соединение должно разбираться, в программу проверки включают оценку после повторной сборки. Такой подход позволяет выбрать вибростойкий резьбовой крепеж по измеряемым характеристикам, а не только по общему описанию назначения покрытия.
Как внедрить покрытие в конструкцию и сборку
Полимерное покрытие не компенсирует ошибки проектирования соединения.
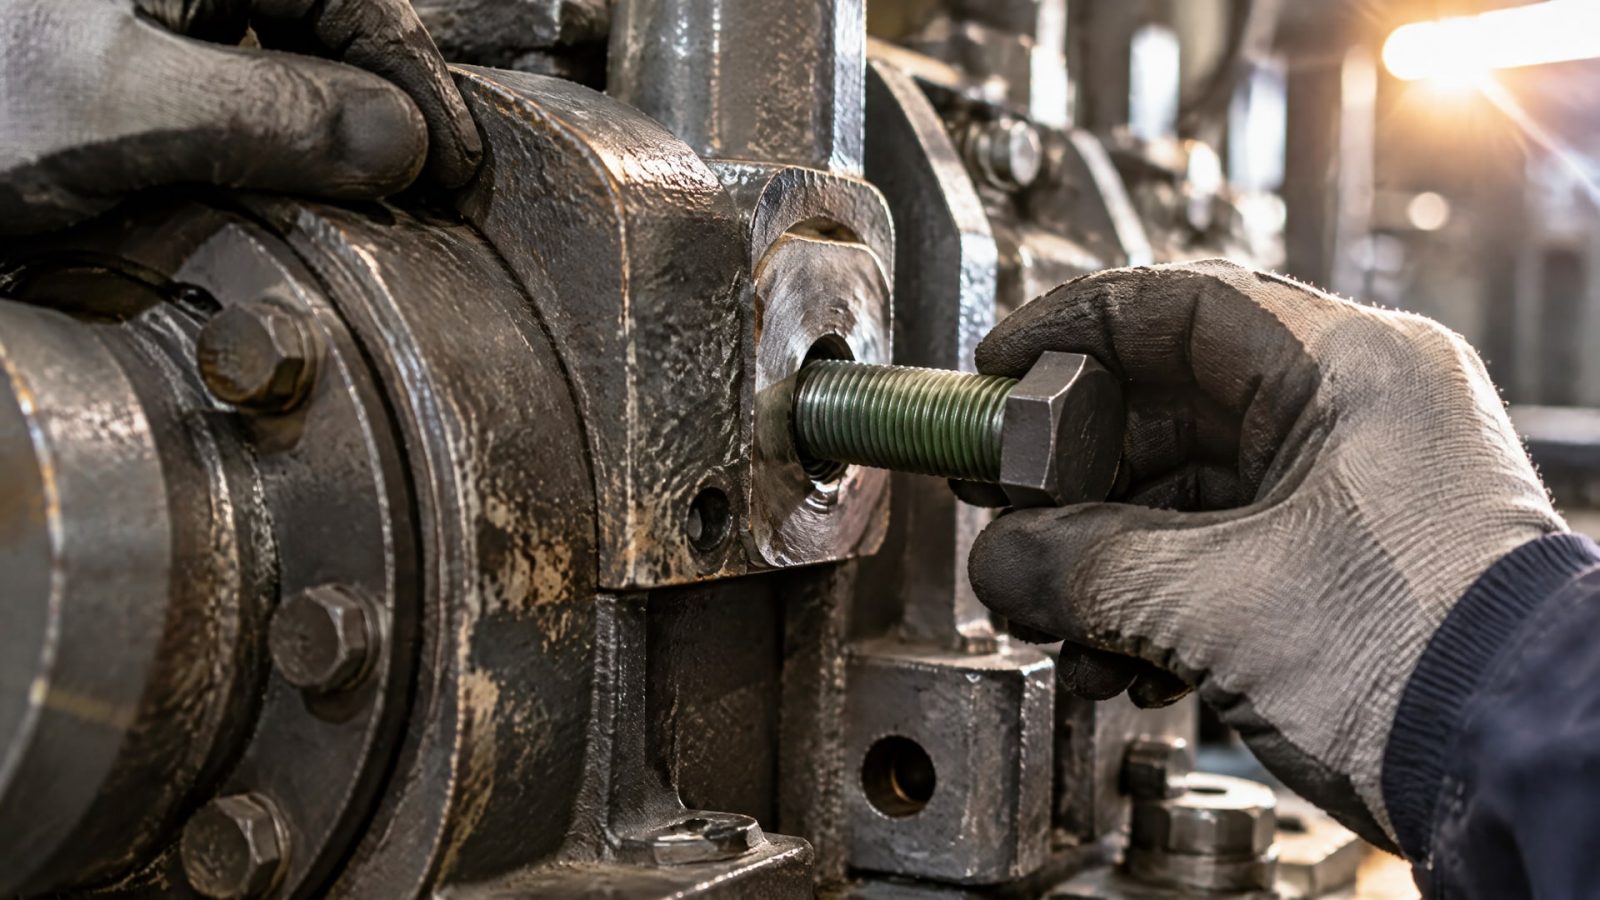
Сопротивление самоотвинчиванию должно обеспечиваться достаточным трением в резьбе и под головкой, а результат зависит также от правильного расчета предварительного натяга. Поэтому покрытие рассматривают как часть решения, а не как единственный способ удержать крепеж.
Перед внедрением инженеру и снабженцу стоит согласовать требования к узлу и к поставляемому крепежу. В спецификации фиксируют назначение покрытия, условия его нанесения, параметры сборки и метод проверки. Если важно сохранить возможность повторной сборки, это требование включают в программу испытаний. Если покрытие должно герметизировать соединение, герметизирующую функцию подтверждают отдельно.
Для опытной проверки выбирают репрезентативные детали и оценивают соединение в условиях, соответствующих задаче. При этом не следует переносить результат испытания одного размера крепежа или одной конфигурации на все узлы без дополнительной оценки. ISO 16130:2015 задает сравнительные условия испытаний, в том числе смещения ±0,5 мм для крепежа до M12 и ±0,8 мм для размеров выше M12 при частоте 12,5 Hz. В реальной конструкции параметры проверки должны соответствовать выбранной методике и объекту оценки.
Практический порядок внедрения включает:
описание задачи: самоотвинчивание, потеря натяга, герметизация или сочетание требований;
выбор типа покрытия с учетом трения, температуры и технологии сборки;
подготовку чистой ответной резьбы с подходящей заходной геометрией;
проверку момента затяжки и результата на вибрационном испытании;
контроль повторяемости покрытия и, если нужно, его поведения после повторной сборки.
Такой порядок помогает согласовать работу конструктора, производства и закупки. Снабженец получает конкретные параметры для спецификации, а инженер может оценить не только наличие покрытия, но и его соответствие режиму работы соединения.
Часто задаваемые вопросы
Любое полимерное покрытие одинаково предотвращает самоотвинчивание?
Нет. Покрытия различаются по удерживающему действию, коэффициенту трения и способности герметизировать резьбу. Для отдельных решений приводятся коэффициенты трения 0,1–0,15 и более 0,25, но эти значения нельзя считать универсальными. Выбор подтверждают характеристиками конкретного покрытия и испытанием соединения.
Сохраняет ли покрытие исходный предварительный натяг?
Не обязательно. Полиамидные элементы прежде всего препятствуют полному самораскручиванию, но не предназначены для максимального сохранения предварительного натяга. Поэтому удерживающий момент и потерю натяга оценивают как разные характеристики. Для конкретного узла учитывают расчет соединения и результаты испытаний.
Можно ли применять полиамидное покрытие при высокой температуре?
Температурную стойкость проверяют по характеристикам конкретного материала. Для полиамидных решений указано, что выше примерно 120 °C эффект удержания может снижаться. Поэтому перед выбором оценивают рабочую температуру узла и не переносят свойства одного покрытия на другие типы полимерных материалов.
Гарантирует ли испытание по ISO 16130 отсутствие самоотвинчивания на оборудовании?
Нет. ISO 16130:2015 описывает сравнительную оценку в заданных условиях, а не универсальную гарантию для всех режимов эксплуатации. В методике используют поперечное смещение: для крепежа до M12 типично ±0,5 мм, а для размеров выше M12 - ±0,8 мм; частота в обоих случаях составляет 12,5 Hz.
Заключение
Полимерные покрытия болтов помогают противостоять вибрационному самоотвинчиванию за счет удерживающего момента, но их выбирают с учетом требований к натягу, герметизации, температуре и моменту затяжки. Надежность соединения зависит также от расчета предварительного натяга, трения в резьбе и под головкой, чистоты поверхностей и корректной подготовки ответной детали.
Следующий шаг для инженера - определить, требуется ли предотвратить полное раскручивание, сохранить натяг или одновременно герметизировать резьбу. Затем следует задать требования к покрытию, подготовке и сборке крепежа и подтвердить решение сравнительным испытанием по ISO 16130:2015 или DIN 65151 в условиях, подходящих для узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный фиксатор резьбы или антифрикционное покрытие: узнайте, что выбрать для надежного соединения с учетом нагрузок и разборности.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки, обеспечивая надежное сцепление и долговечность.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и сократить время полимеризации.