
Твердая смазка для стали и деталей с натягом: как выбрать решение
Твердую смазку для стальных деталей и соединений с натягом выбирают не по одному признаку, а по условиям контакта. Нужно определить, нужна ли смазка на этапе монтажа, защита от задиров при работе или сухая пленка для узла, который сложно обслуживать. Класс NLGI показывает консистенцию пластичной смазки, но сам по себе не подтверждает ее нагрузочную способность, температурную стойкость или совместимость с конкретной сталью.
Статья поможет инженерам, техническим специалистам и снабженцам различать твердые пластичные смазки и твердосмазочные покрытия, оценивать требования к соединению с натягом и выбирать способ нанесения. Разберем обозначения NLGI, типовые параметры посадки, отверждение сухих пленок, а также применение шприца и карандаша для локальной подачи материала.
Виды твердой смазки: пластичная смазка и сухое покрытие
Под словосочетанием «твердая смазка» могут подразумевать разные материалы.
Твердая пластичная смазка остается пластичной, но имеет высокую консистенцию. Твердосмазочное покрытие наносят на поверхность, после чего оно высыхает или отверждается и образует тонкую сухую пленку. Выбирать между ними нужно по требуемому состоянию смазочного слоя и способу обслуживания узла.
Для пластичных смазок используют классы NLGI от 000 до 6. Чем выше число, тем гуще материал; NLGI 4–6 относят к очень густым и твердоподобным смазкам, а NLGI 6 описывают как очень твердую, брикетируемую форму. При этом класс не показывает, насколько хорошо смазка выдерживает нагрузку или подходит для конкретной марки стали.
Самый распространенный универсальный класс - NLGI 2. Для него рабочую пенетрацию обычно указывают в диапазоне 265–295 по ASTM D217 и ГОСТ 5346-78. Это характеристика консистенции, а не показатель адгезии: адгезия означает способность материала удерживаться на поверхности и не равна вязкости или густоте.
| Вид материала | Как выглядит рабочий слой | Что учитывать при выборе |
|---|---|---|
| Пластичная смазка | Густой смазочный материал, остающийся в узле | Класс NLGI, состав, нагрузку, температуру и совместимость со сталью |
| Твердосмазочное покрытие | Тонкая сухая пленка после нанесения и отверждения | Адгезию, износостойкость, способ нанесения и режим отверждения |
| Стик или карандаш | Форма для локального нанесения твердого смазочного материала | Доступность зоны и соответствие материала условиям контакта |
В России для описания пластичных смазок применяют ГОСТ 23258-78 и ГОСТ 32299-2013. Для измерения консистенции используют ASTM D217, которому в российской практике соответствует ГОСТ 5346-78. Эти обозначения помогают описать материал, но не дают универсального ответа на вопрос, какая смазка для стали подойдет конкретному узлу.
Смазка при натяге: посадка, монтаж и защита от задиров
Соединение с натягом формируют за счет контролируемого взаимного перекрытия размеров сопрягаемых деталей.
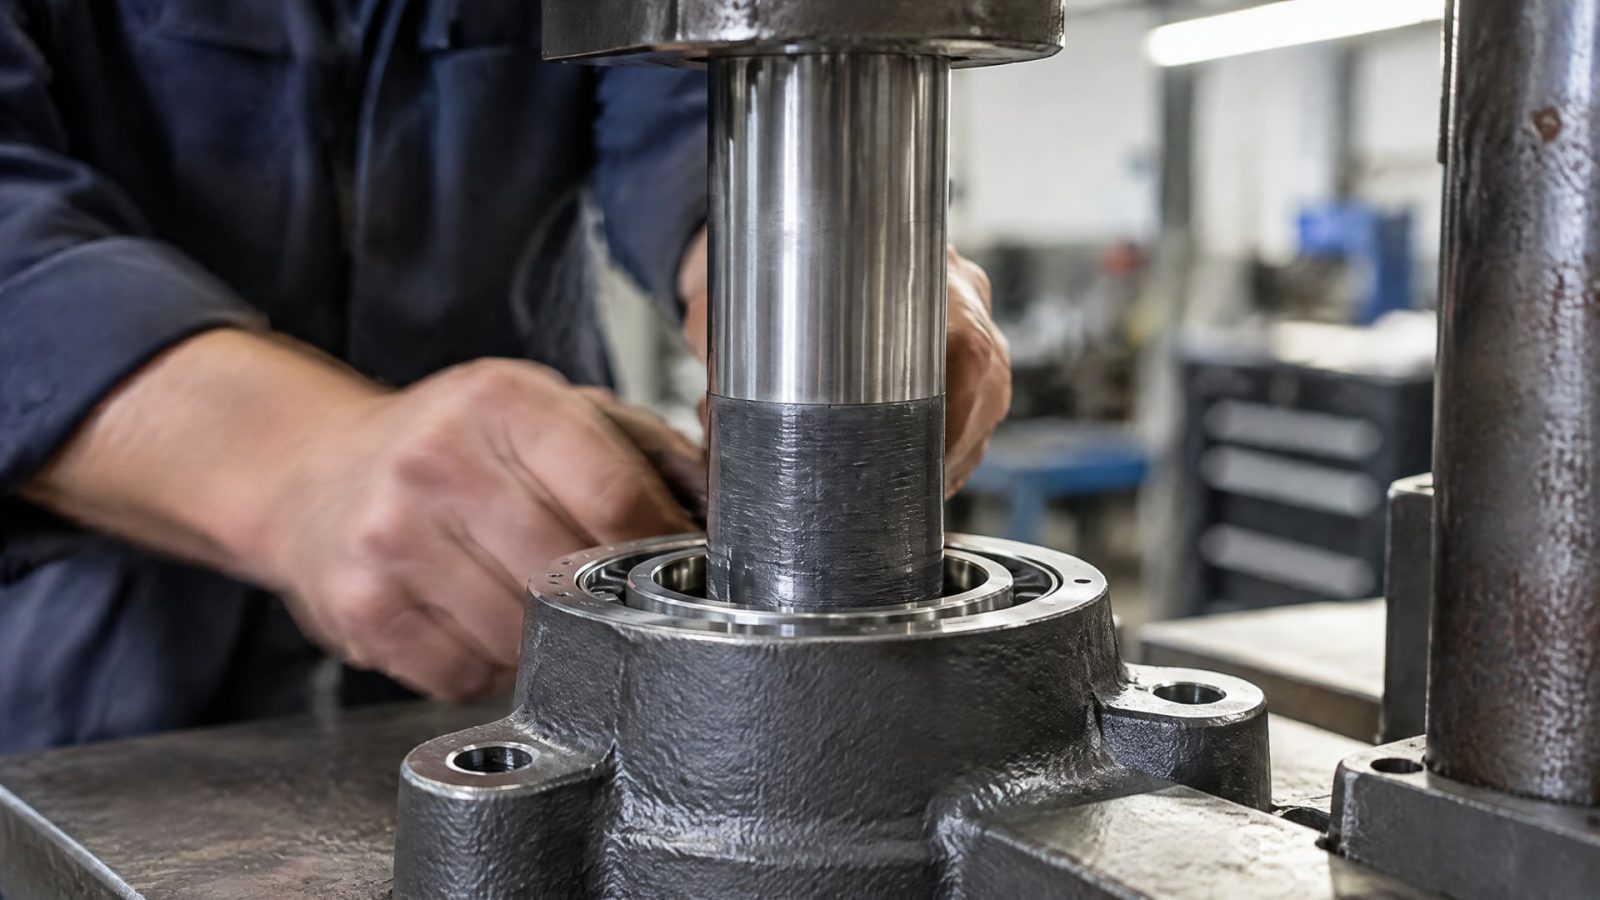
В качестве типового обозначения интерференционной посадки приводят ISO H7/p6. Поэтому смазка при натяге - только одна часть решения: результат зависит также от размеров деталей, состояния поверхностей и технологии сборки.
В одном из практических руководств для соединения сталь по стали приводится ориентир натяга 0,0005–0,001 от номинального диаметра. Для диаметра 25 мм это соответствует 0,0125–0,025 мм. Эти значения не заменяют расчет и проверку чертежа: перед применением их нужно сверить со спецификацией конкретного узла.
Смазочный материал может понадобиться, чтобы уменьшить риск задиров при монтаже или сформировать пленку на контактных поверхностях. Но принцип «чем больше смазки, тем лучше» для прессового соединения не работает: избыток способен изменить условия сборки. Важны тип материала и контролируемая толщина нанесения, а конкретное решение следует согласовать с технологией монтажа.
Для отдельных опорных узлов руководства запрещают забивку молотком и предусматривают пресс, гидропресс или монтажную оправку. Там же указывается посадочное отверстие корпуса H7. Это не универсальное правило для любого соединения, поэтому способ установки определяют по документации узла. Если применяют прессовую посадку, контролируют чистоту поверхностей и соблюдают заданную последовательность монтажа.
Перед выбором смазки полезно ответить на несколько вопросов:
Нужна ли она только для сборки или должна оставаться в узле при эксплуатации?
Есть ли риск задиров, фреттинга, коррозии или воздействия влаги?
Каковы температура и нагрузка в контакте?
Допускает ли конструкция влажный смазочный слой или требуется сухая пленка?
Совместимы ли состав и способ нанесения с материалом деталей и технологией сборки?
Твердосмазочное покрытие для стали: когда нужна сухая пленка
Твердосмазочные покрытия применяют, когда нежелательны загрязнение пластичной смазкой и налипание пыли либо повторное обслуживание затруднено.
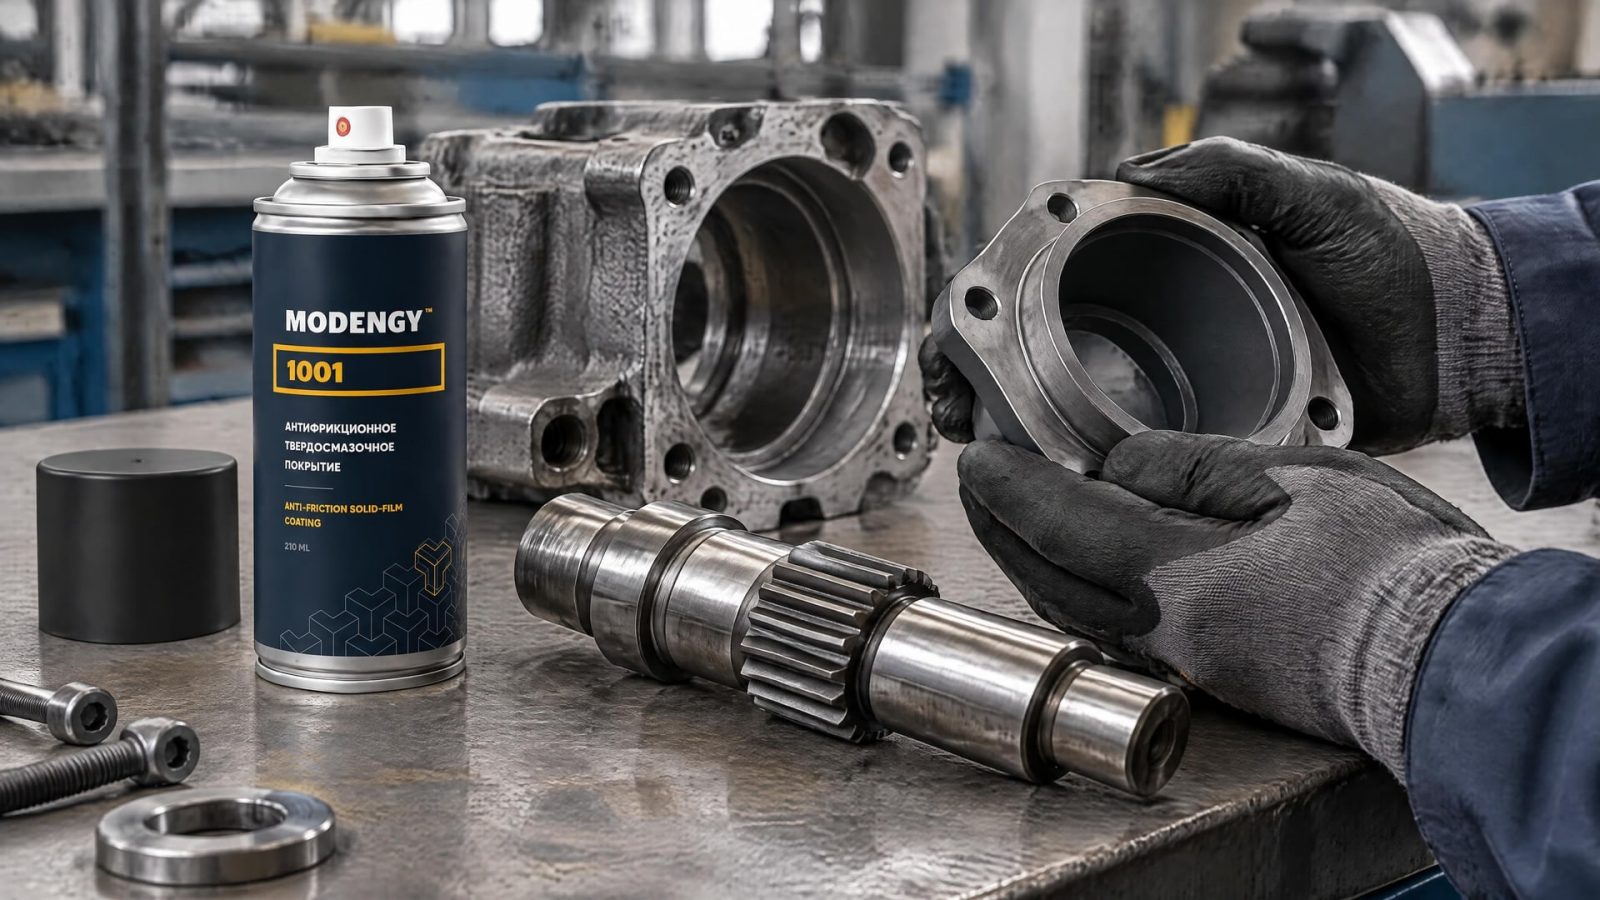
После нанесения и отверждения покрытие образует тонкую сухую пленку. В отличие от пластичной смазки, такую пленку не нужно постоянно подавать в узел, но ее рабочие свойства зависят от подготовки поверхности и соблюдения режима отверждения.
При подборе покрытия для стали оценивают адгезию и износостойкость. В обзорных материалах приводятся ориентиры адгезии: 8–15 МПа для PTFE-покрытий, 20–30 МПа для покрытий на дисульфиде молибдена и 25–40 МПа для композитных систем. Это диапазоны из отраслевого материала, а не гарантия результата на любой детали: значение нужно соотносить с конкретной системой покрытия и требованиями к поверхности.
В качестве методов контроля для сухих антифрикционных покрытий упоминаются ASTM B680 и ISO 6507 для твердости или микротвердости. При этом даже соответствие стандарту не отменяет проверки условий эксплуатации. Для «капризной» марки стали важны тип контакта, температура, нагрузка, влажность и риск коррозии, а также то, как поверхность подготовили перед нанесением.
Если деталь нельзя подвергать высокотемпературному отверждению, режим обработки становится отдельным критерием выбора. При контакте с влагой, риске фреттинга или холодном пуске инженеру важно оценить, нужна ли именно сухая пленка и можно ли обеспечить ее нанесение на всей рабочей поверхности. В таких условиях рассматривают MODENGY 1001 - покрытие на основе дисульфида молибдена и графита, отверждаемое при комнатной температуре.
Перед внедрением покрытия проверяют процесс на деталях или образцах с тем же материалом поверхности и сопоставимым способом подготовки. Такой подход позволяет оценить не только заявленные свойства материала, но и то, как пленка формируется в реальной технологии производства.
Отверждение твердой смазки: сравнение способов нанесения
Отверждение твердой смазки - этап, после которого нанесенный материал переходит в рабочее состояние.
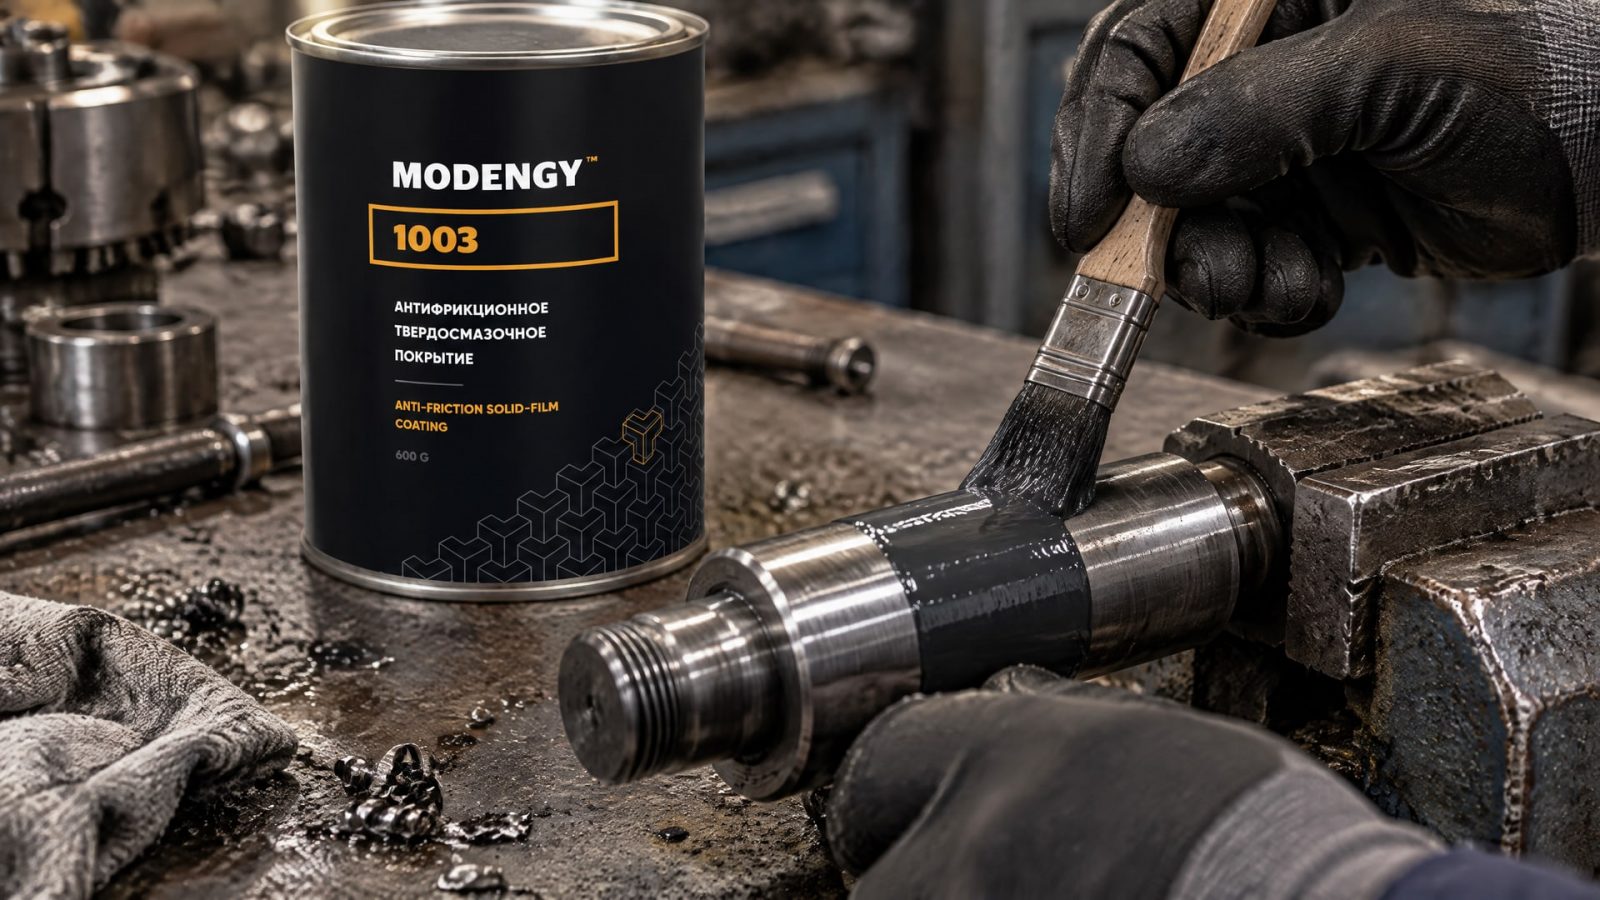
Если пленка не сформировалась должным образом, ее антифрикционные свойства не будут реализованы. Поэтому при выборе покрытия учитывают не только состав, но и доступные производственные условия: можно ли нагревать деталь, сколько времени допустимо выделить на процесс и насколько стабильно выполняется нанесение.
Покрытия отличаются требованиями к отверждению. Одни переходят в рабочее состояние при комнатной температуре, другие требуют полимеризации при повышенной температуре или длительного выдерживания без нагрева. Например, MODENGY 1003 можно рассматривать в рамках сравнения таких технологий: для него предусмотрена полимеризация при повышенной температуре или длительное отверждение при комнатной температуре.
| Класс материала | Режим и рабочее состояние | Что учесть |
|---|---|---|
| Литиевая пластичная смазка | Остается пластичной в узле | Класс NLGI не определяет нагрузочную способность и совместимость со сталью |
| Молибденовая паста | Применяется как материал с твердыми смазочными компонентами | Нужно сверить состав и назначение с режимом контакта |
| MODENGY 1003 | Покрытие, требующее полимеризации при повышенной температуре или длительного отверждения при комнатной температуре | Режим может не подойти, если процесс ограничен по времени или деталь нельзя нагревать |
Такая таблица не ранжирует материалы по качеству. Она помогает сопоставить их с технологией производства: если нагрев детали невозможен, вариант с повышенной температурой может оказаться неудобным; если выдержка при комнатной температуре слишком длительная для линии, потребуется другое решение. Учитывают также требуемую толщину пленки и доступность поверхности для нанесения.
В спецификации на материал или в технологической карте стоит фиксировать последовательность операций, условия нанесения и режим отверждения. При замене материала недостаточно сверить только его обозначение: проверяют температурный диапазон, состав, присадки, материал корпуса и способ нанесения. Такой подбор снижает риск того, что покрытие не успеет перейти в рабочее состояние до сборки или запуска оборудования.
Шприц и карандаш для твердой смазки: выбор способа нанесения
Шприц для твердой смазки - инструмент подачи, а не отдельный класс материала и не показатель качества.
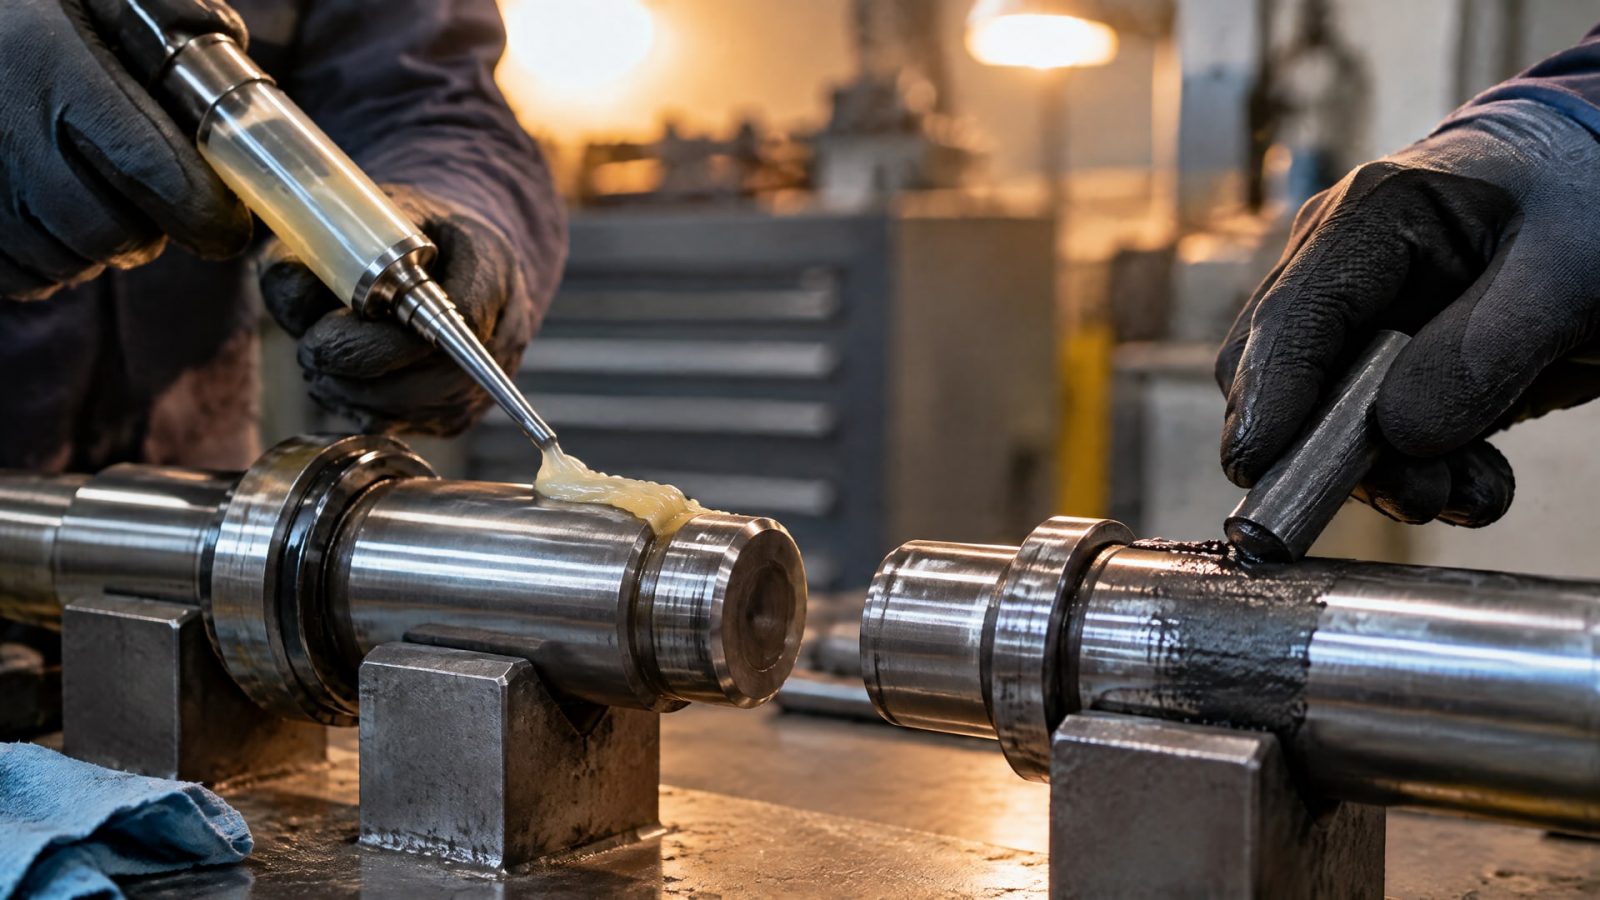
Его выбирают, когда смазку нужно доставить в конкретную точку или дозировать при обслуживании узла. При этом пригодность материала определяют по его составу, консистенции и соответствию режиму работы, а не по тому, каким устройством его наносят.
Карандаш твердой смазки удобен для локального нанесения на доступный участок. Но стик не заменяет сплошное покрытие там, где требуется равномерная сухая пленка, и не во всех случаях обеспечивает слой, рассчитанный на длительную нагрузку. Перед применением сверяют назначение материала и требования к смазываемой поверхности.
| Способ | Когда удобен | Ограничение |
|---|---|---|
| Шприц | Для подачи материала в заданную точку | Не подтверждает пригодность смазки для узла |
| Карандаш или стик | Для локальной обработки доступной поверхности | Не заменяет полноценно нанесенное покрытие, если нужна непрерывная пленка |
| Нанесение покрытия | Для формирования сухой пленки на поверхности детали | Требует соблюдения подготовки поверхности и режима отверждения |
При работе с соединениями с натягом нанесение должно быть контролируемым. Излишек смазки может изменить условия сборки, а недостаточное или неравномерное покрытие - оставить отдельные участки без требуемой пленки. Поэтому способ подачи определяют одновременно с материалом и технологией монтажа, а не после выбора смазки.
Для закупщика практический вывод прост: в заявке нужно указать не только форму поставки, но и условия применения. Техническому специалисту важно зафиксировать, где именно наносят материал, какую поверхность обрабатывают и должен ли смазочный слой оставаться пластичным или становиться сухим после отверждения.
Как выбрать смазку для стали: проверка условий узла
Универсальной смазки для всех марок стали и всех соединений с натягом нет.
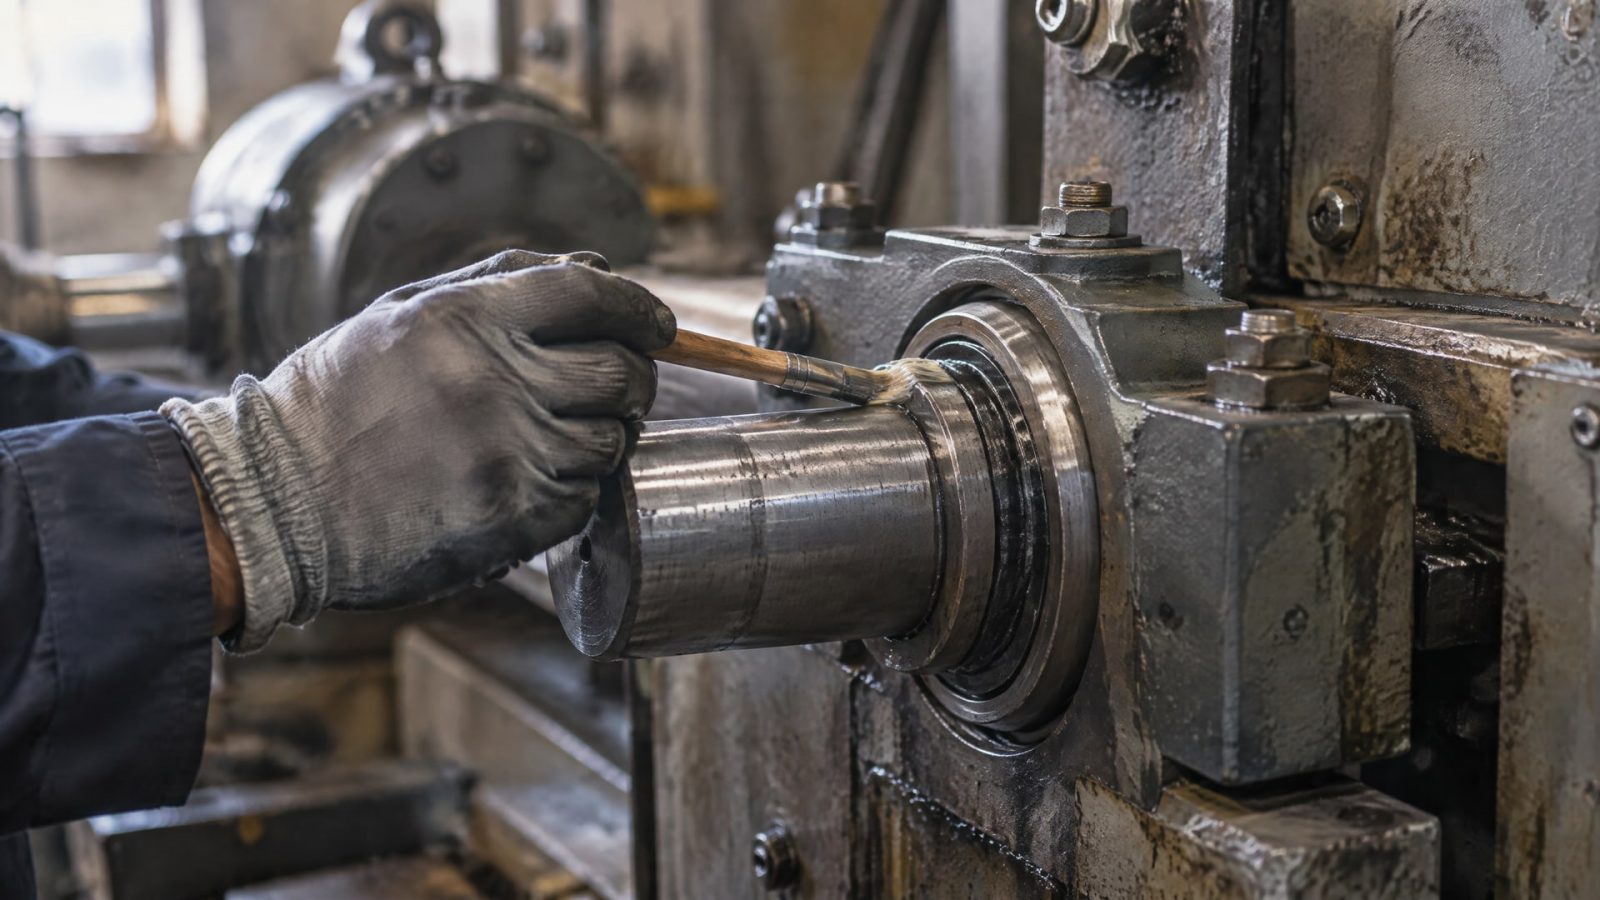
Подбор начинают с описания контакта: сталь по стали, режим скольжения или монтажа, наличие влаги, риск коррозии и доступность последующего обслуживания. Затем определяют требуемое состояние слоя - пластичная смазка, твердые смазочные компоненты или сухое твердосмазочное покрытие.
Если нужен пластичный материал, класс NLGI используют для оценки консистенции. Для очень густых вариантов можно встретить классы NLGI 4–6, но сама густота не отвечает на вопрос, выдержит ли смазка нагрузку и подойдет ли она конкретной стали. Состав, температурный диапазон и присадки проверяют отдельно, как и совместимость материала с условиями узла.
Для покрытия ключевыми становятся адгезия, износостойкость и отверждение. Если важны чистота и редкое обслуживание, сухая пленка может быть удобнее пластичного материала. Если же узел требует обычной подачи смазки, покрытие не следует выбирать только потому, что оно «твердое»: сначала подтверждают, что сухой слой подходит по типу контакта и режиму работы.
При выборе полезен такой порядок проверки:
Зафиксировать материал деталей, тип контакта и требования к посадке.
Определить нагрузку, температуру, влажность и риск коррозии.
Уточнить, нужна ли смазка только при сборке или на весь период работы узла.
Выбрать требуемую форму: пластичная смазка, паста или твердосмазочное покрытие.
Проверить консистенцию, состав, температурный диапазон и способ нанесения по спецификации.
Для покрытия согласовать подготовку поверхности и режим отверждения.
Уточнить технологию монтажа, включая применение пресса или оправки, если это предусмотрено документацией.
Такой порядок полезен и инженеру, и снабженцу: спецификация описывает не только класс материала, но и задачу, которую он должен решать. Это помогает избежать замены одной смазки другой лишь по сходному названию или одинаковому классу NLGI.
Часто задаваемые вопросы
Твердая пластичная смазка и твердосмазочное покрытие - это одно и то же?
Нет. Твердая пластичная смазка остается густым пластичным материалом, а твердосмазочное покрытие после нанесения и отверждения формирует сухую пленку. Для пластичных смазок консистенцию описывают классом NLGI от 000 до 6. Покрытия выбирают с учетом адгезии, износостойкости, подготовки поверхности и режима отверждения.
Подойдет ли смазка NLGI 6 для любого тяжелого узла?
Нет. NLGI 6 описывает очень твердую, брикетируемую консистенцию, но не подтверждает пригодность смазки для любой нагрузки, температуры или марки стали. При выборе проверяют состав, температурный диапазон, присадки, условия контакта и совместимость с материалами узла. Консистенция - только один из параметров.
Какую смазку выбрать для соединения с натягом?
Выбор зависит от того, нужна ли смазка только при сборке или защитная пленка должна работать дальше. Учитывают тип контакта, материал деталей, размеры посадки, чистоту поверхностей и технологию монтажа. Избыток материала может изменить условия прессовой сборки, поэтому важны контролируемое нанесение и соблюдение документации узла.
Шприц для твердой смазки влияет на свойства материала?
Нет. Шприц - способ подачи, а свойства определяются составом, консистенцией и соответствием условиям работы. Устройство может упростить нанесение в заданную точку, но не подтверждает нагрузочную способность, температурную стойкость или совместимость со сталью. Эти параметры сверяют со спецификацией смазки и требованиями узла.
Когда удобен карандаш твердой смазки?
Карандаш или стик подходит для локального нанесения на доступный участок. Он не заменяет сплошное покрытие, если нужна равномерная сухая пленка, и не всегда обеспечивает материалом контакт, работающий под длительной нагрузкой. Перед применением проверяют назначение смазки и требования к поверхности.
Заключение
Твердую смазку для стали и деталей с натягом выбирают по совокупности условий: типу контакта, посадке, нагрузке, температуре, влажности, способу нанесения и необходимости сухой пленки. NLGI помогает определить консистенцию пластичного материала, но не заменяет проверку его состава и характеристик. Для покрытий дополнительно оценивают адгезию, износостойкость и режим отверждения.
Следующий шаг - сверить чертеж и спецификацию узла, зафиксировать условия эксплуатации и определить, нужна ли пластичная смазка на этапе сборки или отверждаемое покрытие. После этого согласуют материал, способ нанесения и технологию монтажа с ответственными за конструкцию и производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и условия зацепления, а также как это учесть при выборе покрытия для редуктора.
Антифрикционные покрытия холодного и горячего отверждения: сравнение, выбор и применение в промышленности.
Узнайте, как окунание с центрифугированием обеспечивает равномерное покрытие мелких деталей, и какие факторы влияют на качество процесса.