
Толщина слоя покрытия и боковой зазор в червячной передаче
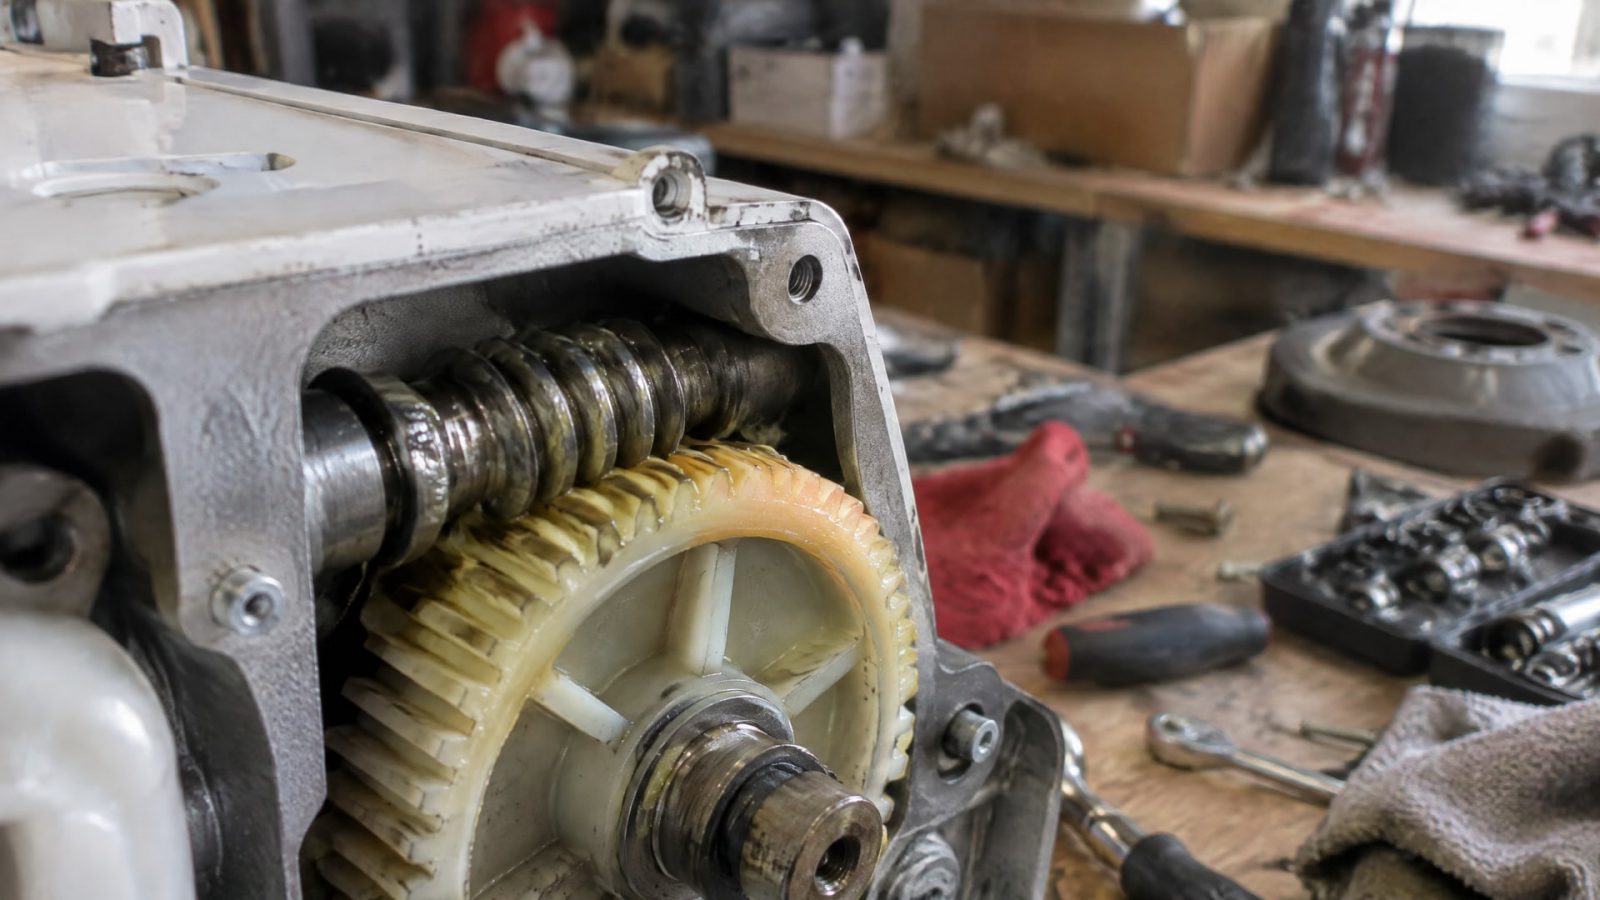
Толщина слоя покрытия влияет на боковой зазор червячной передачи: покрытие на рабочих поверхностях червяка и колеса уменьшает свободное пространство между зубьями. Чем меньше исходный зазор и чем толще суммарный слой на сопряженных поверхностях, тем выше вероятность изменить люфт и условия зацепления. Поэтому при нанесении тонкого твердосмазочного покрытия учитывают не только номинальную толщину, но и ее распределение по профилю зуба.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для редуктора или оценивают возможность его нанесения без изменения геометрии деталей. Разберем диапазоны толщин, влияние покрытия на боковой зазор редуктора, способы контроля слоя и особенности подбора материала.
Как толщина слоя покрытия влияет на боковой зазор
Боковой зазор нужен червячной передаче для нормальной работы, в том числе для компенсации теплового расширения колеса.
Его величина зависит от геометрии сопряженных деталей и точности изготовления. На зазор также влияет покрытие: слой на боковой поверхности зуба занимает часть пространства между червяком и колесом.
Для оценки учитывают обе стороны контакта. Если покрыты и червяк, и колесо, суммарное изменение геометрии складывается из слоев на двух сопряженных поверхностях. Поэтому одинаковая номинальная толщина может по-разному повлиять на люфт червячной передачи в зависимости от исходного зазора и того, какие поверхности покрыты. Особенно внимательно проверяют малые и точные механизмы: даже слой в 5-10 мкм на каждой детали способен заметно уменьшить запас по зазору.
Толщина сама по себе не позволяет точно предсказать итоговый люфт. Имеют значение геометрия червяка и колеса, точность изготовления, режим работы и тепловые изменения. Базовый принцип формирования зазора в зубчатых передачах связан с увеличением межосевого расстояния или уменьшением толщины зуба. В червячной передаче зазор регулируют по толщине зуба колеса, поэтому нанесение покрытия нужно оценивать в контексте всей пары, а не одной детали.
Если задача состоит в снижении трения и износа без изменения геометрии зацепления, выбирают тонкие слои порядка нескольких микрометров. Для некоторых твердосмазочных покрытий рабочий диапазон составляет 5-13 мкм; такой слой обычно не требует перенастройки зазора, кроме случаев с очень малыми или точными деталями. Это ориентир, а не гарантия неизменности люфта: результат зависит от исходной конструкции и фактического распределения покрытия.
Толщина покрытия: слои и рабочие диапазоны
Универсальной толщины, подходящей для любого покрытия и передачи, нет.
В источниках по тонким трибологическим покрытиям часто встречается диапазон 1-4 мкм. Такие слои обычно относят к покрытиям толщиной до 10 мкм, хотя в отдельных случаях она достигает 25 мкм. Для сухих смазочных покрытий в производственных рекомендациях указан рабочий диапазон 5-13 мкм.
Отдельную задачу решают assembly-покрытия, предназначенные для корректировки зазора. Для них указана толщина 10-70 мкм с допуском ±20%. Детали собирают с нулевым зазором, после чего покрытие частично стачивается, формируя рабочий боковой зазор. Это не то же самое, что нанесение тонкого слоя ради снижения трения: здесь толщина покрытия участвует в процессе настройки передачи.
Число слоев тоже не дает готового ответа о результате. Запрос «толщина 1 слоя покрытия» нельзя свести к единому значению: диапазон зависит от назначения и технологии нанесения. Если предусмотрено несколько слоев, при оценке зазора важна их суммарная толщина на каждой поверхности, а также то, насколько равномерно материал лег по зубу. Указание только средней толщины может скрыть локальные участки с более толстым слоем.
В исследованиях сухих покрытий на зубчатых колесах отмечено изменение толщины от корня к вершине зуба. Поэтому проектировщику или инженеру по покрытию важно знать не только заданное значение, но и распределение слоя по профилю. При тонком покрытии это помогает оценить вероятность контакта и изменения люфта, а при специальных покрытиях для корректировки зазора позволяет контролировать ход приработки.
Не следует переносить на червячные передачи значения толщины из другой области. Толщина слоев асфальтобетонного покрытия, дорожного покрытия или лакокрасочного материала относится к другим задачам и не помогает выбирать слой для зубчатого зацепления. Для передачи значимы ее исходный зазор, покрываемые поверхности и функция самого слоя.
Как выбрать твердосмазочное покрытие для передачи
Перед выбором определяют, какую задачу должно решать покрытие: снизить трение и износ или участвовать в управляемой корректировке зазора.
Для первого случая обычно рассматривают тонкие слои в несколько микрометров. Для второго используют специально предназначенные assembly-покрытия, для которых процесс приработки связан с формированием рабочего зазора. Эти варианты нельзя считать взаимозаменяемыми.
При подборе учитывают условия эксплуатации, включая температуру и нагрузку, а также способ отверждения. Для линейки антифрикционных покрытий MODENGY это параметры, по которым выбирают подходящее решение. Само по себе отверждение покрытия при комнатной температуре или нагреве не определяет допустимый зазор: требуется сопоставить свойства материала с конструкцией передачи и технологией нанесения.
Покрытие не должно выбираться только по принципу «чем толще, тем надежнее». Увеличение толщины может уменьшить боковой зазор, а улучшение трибологических характеристик зависит не только от толщины, но и от состава, структуры, адгезии и износостойкости. Если рабочий зазор мал, заранее проверяют суммарный прирост размера от обоих сопряженных элементов и равномерность нанесения по зубу.
При снижении бокового зазора и необходимости обеспечить плавную работу передачи среди рассматриваемых решений может быть MODENGY 1003. Это антифрикционное твердосмазочное покрытие полимеризуется при комнатной температуре или нагреве. Перед применением важно соотнести его способ отверждения и толщину слоя с конструкцией конкретной пары, поскольку универсальное значение толщины для всех червячных передач не установлено.
Для снабженца и инженера практический результат дает согласование трех параметров: допустимого изменения зазора, требуемой функции покрытия и способа контроля толщины. Если покрытие вносит заметный вклад в геометрию, этот эффект учитывают до нанесения и сборки, а не после появления тугого хода или изменения люфта.
Измерение толщины слоя покрытия и оценка равномерности
Метод контроля выбирают с учетом основания и типа покрытия.
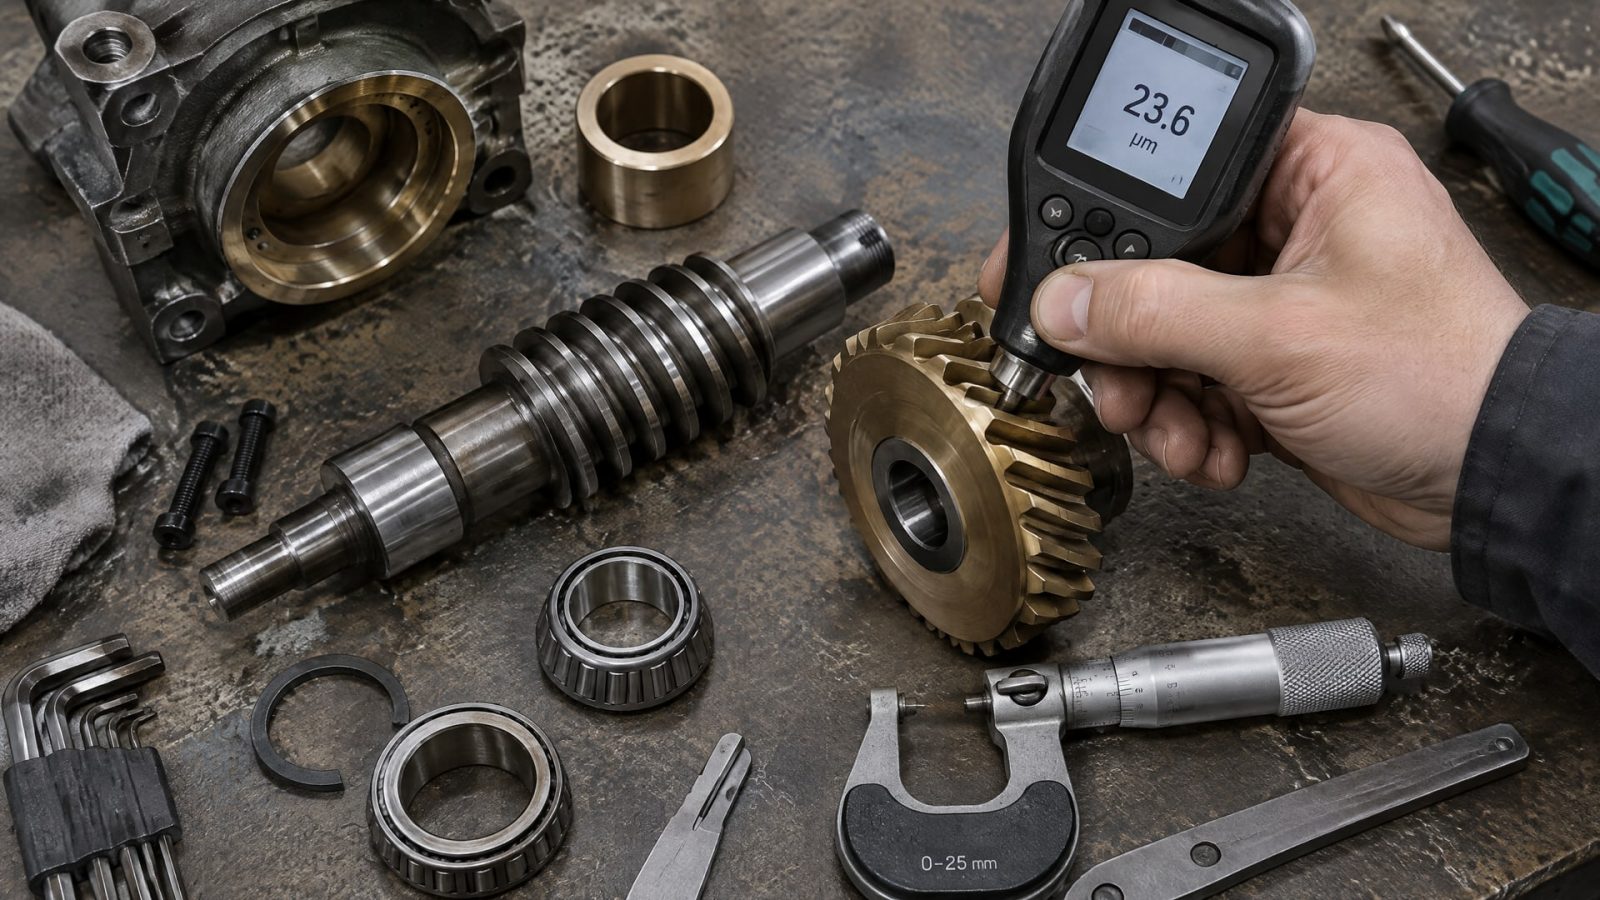
ISO 2360 применяют для неразрушающего измерения толщины на проводящих основаниях электромагнитным или вихретоковым методом. Для тонких слоев на сложном профиле зуба одного измерения в произвольной точке может быть недостаточно: важно определить, насколько толщина меняется от корня к вершине и по рабочей поверхности.
Когда требуется подтвердить структуру тонкого слоя или проверить его локальную толщину, используют микрошлиф и электронную микроскопию. ISO 9220 описывает измерение толщины металлических покрытий с использованием SEM. Это не универсальный метод для любого твердосмазочного материала, поэтому подходящий способ контроля определяют с учетом покрытия и основания детали.
ISO 26423 связан с методом ball crater-grinding для измерения толщины многослойных покрытий. ISO 21874:2019 относится к оценке состава, структуры и свойств многослойных твердых покрытий PVD. Эти стандарты не заменяют друг друга: один относится к измерительной методике, другой задает область оценки свойств определенного класса покрытий.
Оценка толщины не равна оценке трибологических характеристик. ISO 18535:2016 описывает испытания тонких твердых покрытий методом ball-on-disc. Такой тест помогает оценивать поведение покрытия при трении, но не отвечает сам по себе на вопрос, сохранится ли нужный боковой зазор в конкретном редукторе.
Для контроля передачи полезно сопоставлять несколько данных: толщину покрытия на сопряженных деталях, ее распределение по профилю зуба и фактический боковой зазор после нанесения и сборки. Если покрытие предназначено для формирования зазора через частичное стачивание, оценивают и состояние после приработки. Так измерение слоя связывают с реальной геометрией, а не с одним номинальным значением в спецификации.
Как проверить зазор после нанесения покрытия
До нанесения фиксируют исходное состояние передачи: измеряют боковой зазор и определяют, какие поверхности будут покрыты.
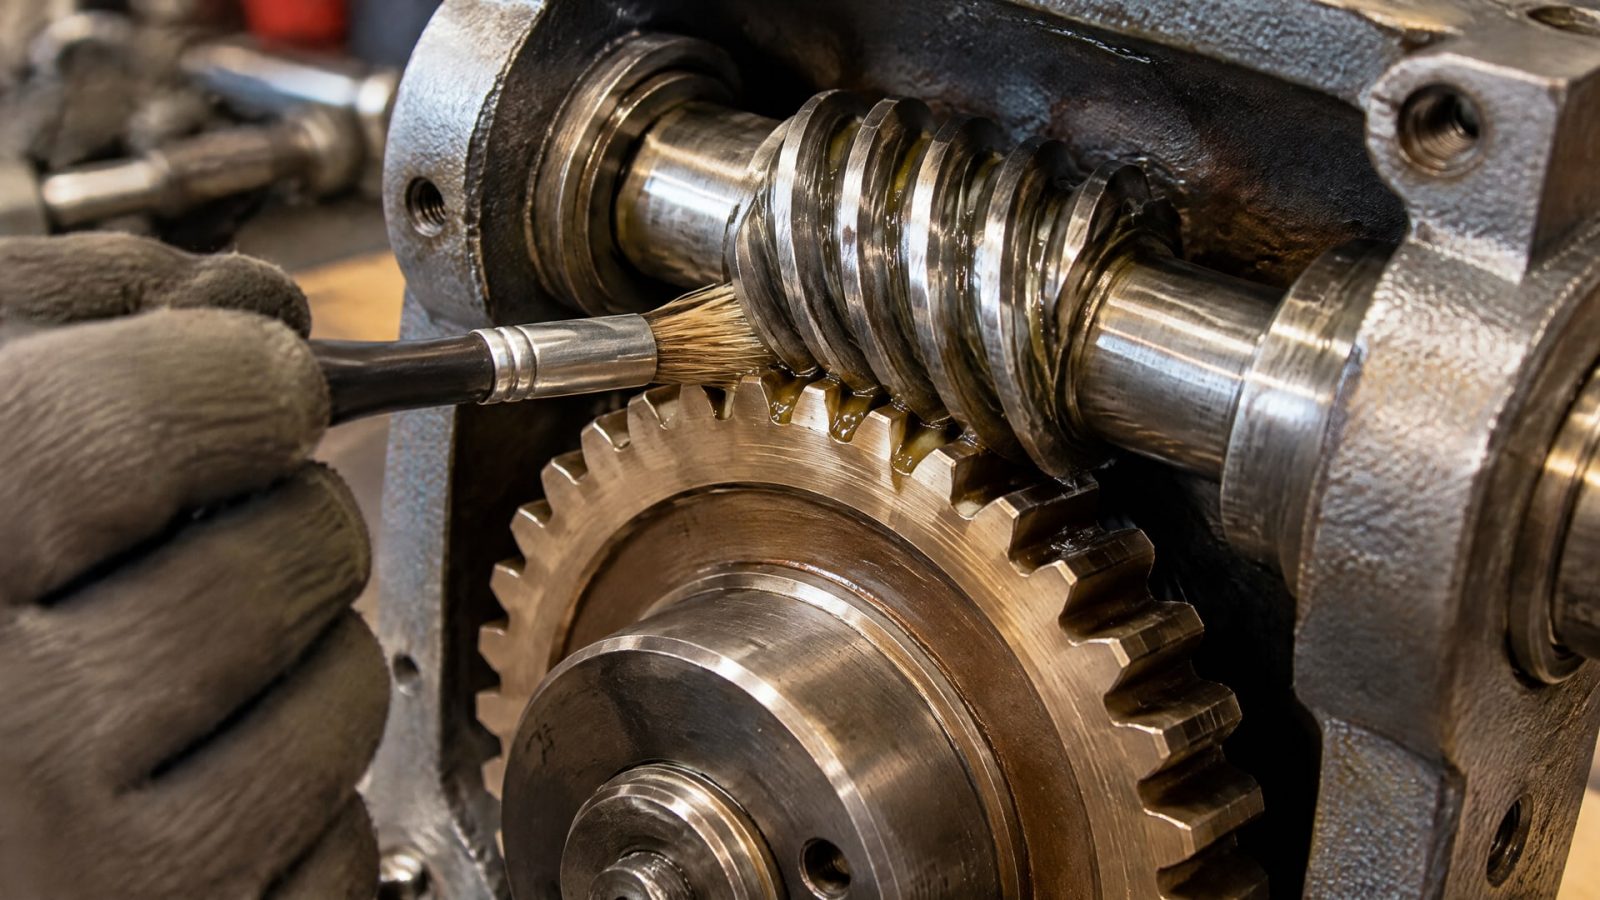
Затем уточняют назначение материала, рабочую толщину и способ отверждения. Это позволяет понять, остается ли покрытие тонким функциональным слоем или включается в технологию формирования зазора.
После нанесения проверяют не только среднее значение толщины, но и распределение по зубу. При покрытии обеих деталей учитывают оба слоя. Для малых и точных передач особенно важно оценить суммарный прирост размера: слой 5-10 мкм на каждой сопряженной поверхности может заметно повлиять на небольшой исходный зазор.
Если применяется assembly-покрытие толщиной 10-70 мкм с допуском ±20%, процесс предполагает сборку с нулевым зазором и последующее частичное стачивание слоя. В таком случае конечный зазор формируется в ходе приработки, а контроль должен учитывать состояние передачи после этого этапа. Для обычного тонкого твердосмазочного слоя такого принципа нельзя предполагать автоматически.
По итогам измерений сверяются со спецификацией передачи и требованиями к работе механизма. Если зазор не соответствует заданному или изменился ход передачи, сначала проверяют фактическую толщину и ее локальное распределение, затем оценивают сборку и состояние зубчатой пары. Такой порядок помогает отделить влияние покрытия от других факторов, включая исходную геометрию и тепловой режим.
Часто задаваемые вопросы
Нужно ли менять боковой зазор редуктора после нанесения покрытия?
Не всегда. Для тонких сухих смазочных покрытий толщиной 5-13 мкм изменение зазора обычно не требуется, кроме очень малых и точных деталей. Но если покрыты обе сопряженные поверхности, суммарное влияние слоев может быть заметным. Поэтому решение принимают по фактической толщине, исходному зазору и конструкции передачи.
Есть ли универсальная толщина одного слоя покрытия?
Нет. Для тонких трибологических покрытий часто приводят диапазон 1-4 мкм, а в отдельных случаях толщина может доходить до 25 мкм. Для сухих смазочных покрытий также указывают рабочий диапазон 5-13 мкм. Выбор зависит от назначения материала, способа нанесения и допустимого изменения зазора.
Как измерить толщину покрытия на зубьях червячной передачи?
Метод зависит от покрытия и материала основания. ISO 2360 применяют для неразрушающего измерения на проводящих основаниях, а микрошлиф и SEM используют, когда требуется рассмотреть тонкий слой в сечении. Важно проверить не только среднее значение, но и изменение толщины по профилю зуба.
Подходит ли любое тонкое покрытие для уменьшения люфта червячной передачи?
Нет. Тонкий слой может снизить трение и износ, но для управляемой корректировки зазора применяют специальные assembly-покрытия. Для них описана толщина 10-70 мкм с допуском ±20% и сборка с нулевым зазором с последующим частичным стачиванием слоя. Назначение покрытия нужно уточнять до применения.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи, особенно если покрыты обе сопряженные поверхности или исходный зазор невелик. Для тонких твердосмазочных слоев ориентируются на несколько микрометров, но оценивают фактическое распределение по зубу и суммарное изменение геометрии. Покрытия для корректировки зазора рассматривают отдельно, поскольку они могут быть частью процесса приработки.
Следующий шаг для инженера - зафиксировать исходный зазор, определить покрываемые поверхности и согласовать допустимую толщину с функцией покрытия и способом контроля. После нанесения следует проверить фактический слой и рабочий зазор передачи по спецификации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия холодного и горячего отверждения: сравнение, выбор и применение в промышленности.
Узнайте, как окунание с центрифугированием обеспечивает равномерное покрытие мелких деталей, и какие факторы влияют на качество процесса.
Узнайте, как правильно выбрать масло резьбонарезного станка, чтобы предотвратить износ инструмента и дефекты резьбы.