
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
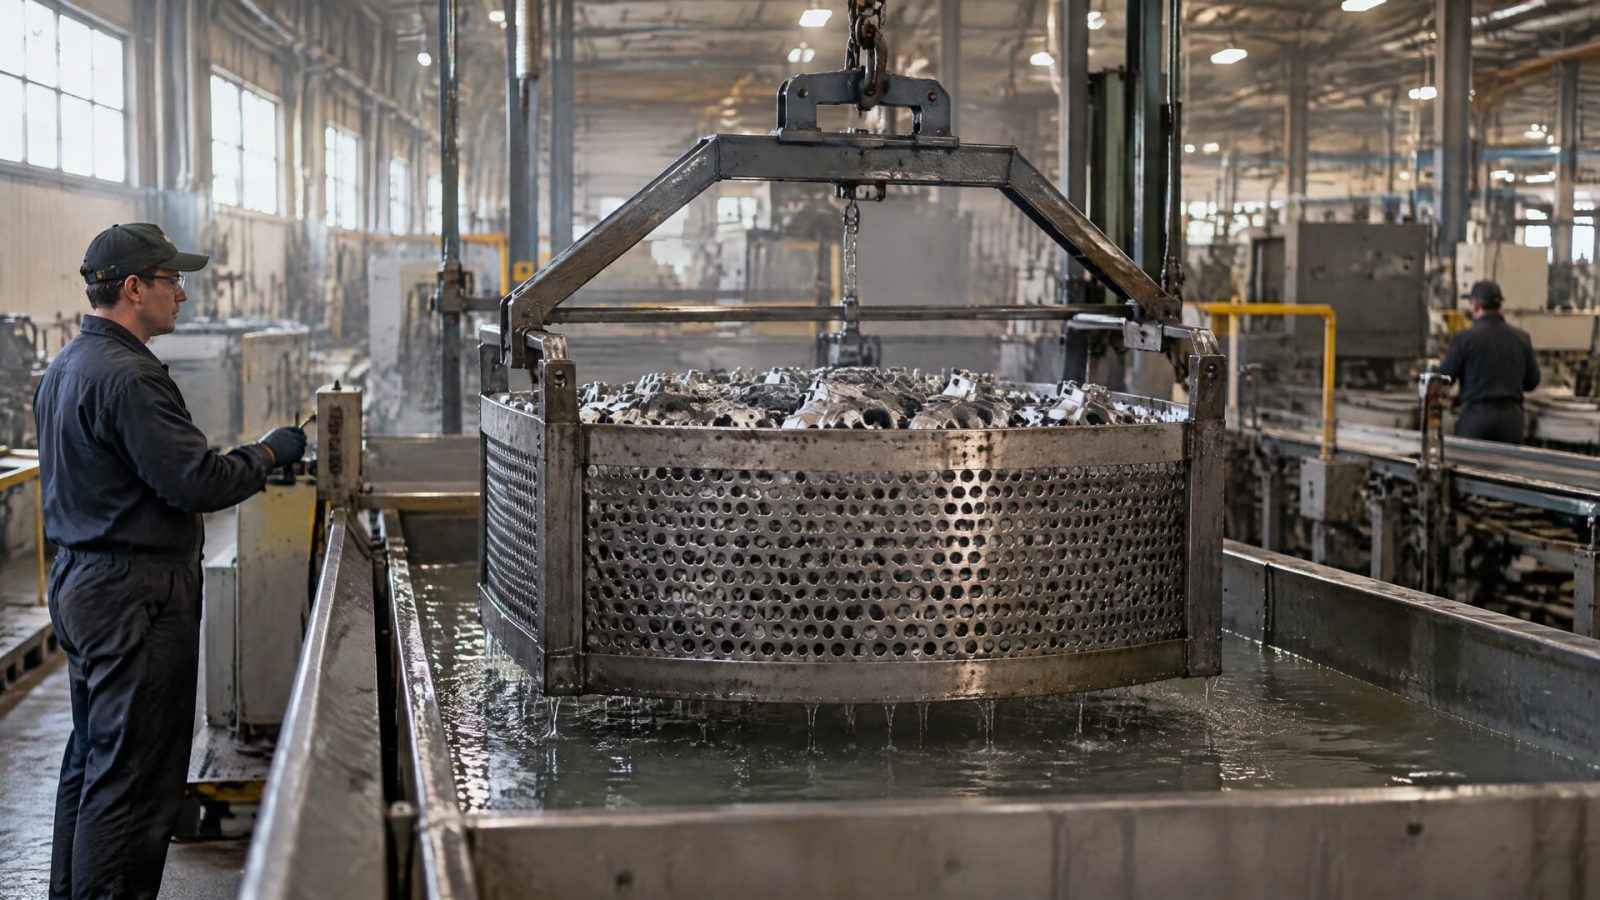
Окунание с центрифугированием помогает наносить покрытие на большое количество небольших деталей за один технологический цикл. Детали погружают в состав, а затем вращают в перфорированной корзине: центробежная сила удаляет излишки покрытия и возвращает их в ванну. Результат зависит не только от состава, но и от подготовки поверхности, вязкости материала, загрузки корзины и режима вращения.
Статья полезна инженерам, технологам и закупщикам, которые выбирают способ обработки мелких или кольцевых деталей. Разберем этапы процесса, параметры, влияющие на равномерность слоя, способы отверждения покрытий и подход к контролю качества. Отдельно рассмотрим, как подбирать твердосмазочное покрытие под геометрию детали и условия эксплуатации.
Как работает окунание с центрифугированием
Метод dip-spin, или окунание с центрифугированием, сочетает погружение деталей в состав и удаление его избытка за счет вращения.
Детали размещают в перфорированной корзине, погружают ее в ванну, выдерживают заданное время, а затем извлекают и вращают. Лишний материал проходит через отверстия корзины и возвращается в ванну, после чего покрытие сушат или отверждают предусмотренным для состава способом.
Основные стадии процесса - погружение, выдержка, извлечение и сушка. Для метода с центрифугированием между извлечением и сушкой добавляется вращение корзины. На итог влияют время выдержки, скорость извлечения, число циклов окунания, свойства состава, температура и влажность.
Какие детали обрабатывают этим способом
Окунание с центрифугированием удобно для массовой обработки мелких деталей, которые можно загрузить в корзину без существенного взаимного экранирования. Метод применяют и для твердосмазочных покрытий. В частности, он может подходить для покрытия кольцевых деталей, если геометрия, загрузка и режим вращения позволяют получить требуемую пленку на рабочих поверхностях.
Форма детали сама по себе не гарантирует равномерного результата. Важно оценить, как детали располагаются в корзине, соприкасаются ли они друг с другом и не создают ли участки, на которых состав задерживается или стекает иначе. Если геометрия сложная, стабильность процесса проверяют на пробной партии, а не предполагают по результатам обработки деталей простой формы.
Как устроен цикл
Детали загружают в корзину с учетом их размера и формы.
Корзину погружают в ванну на заданное время.
После извлечения корзину вращают, чтобы удалить избыток состава.
Детали сушат или отверждают в соответствии с требованиями конкретного покрытия.
Для повышения толщины или равномерности покрытия может потребоваться несколько циклов. Поэтому число проходов следует согласовать с требуемой сухой толщиной и результатами испытаний. Увеличение количества циклов без контроля способно изменить итоговую толщину, но не гарантирует улучшения адгезии или эксплуатационных свойств.
Какие параметры влияют на толщину покрытия
Толщина пленки формируется под действием нескольких факторов.
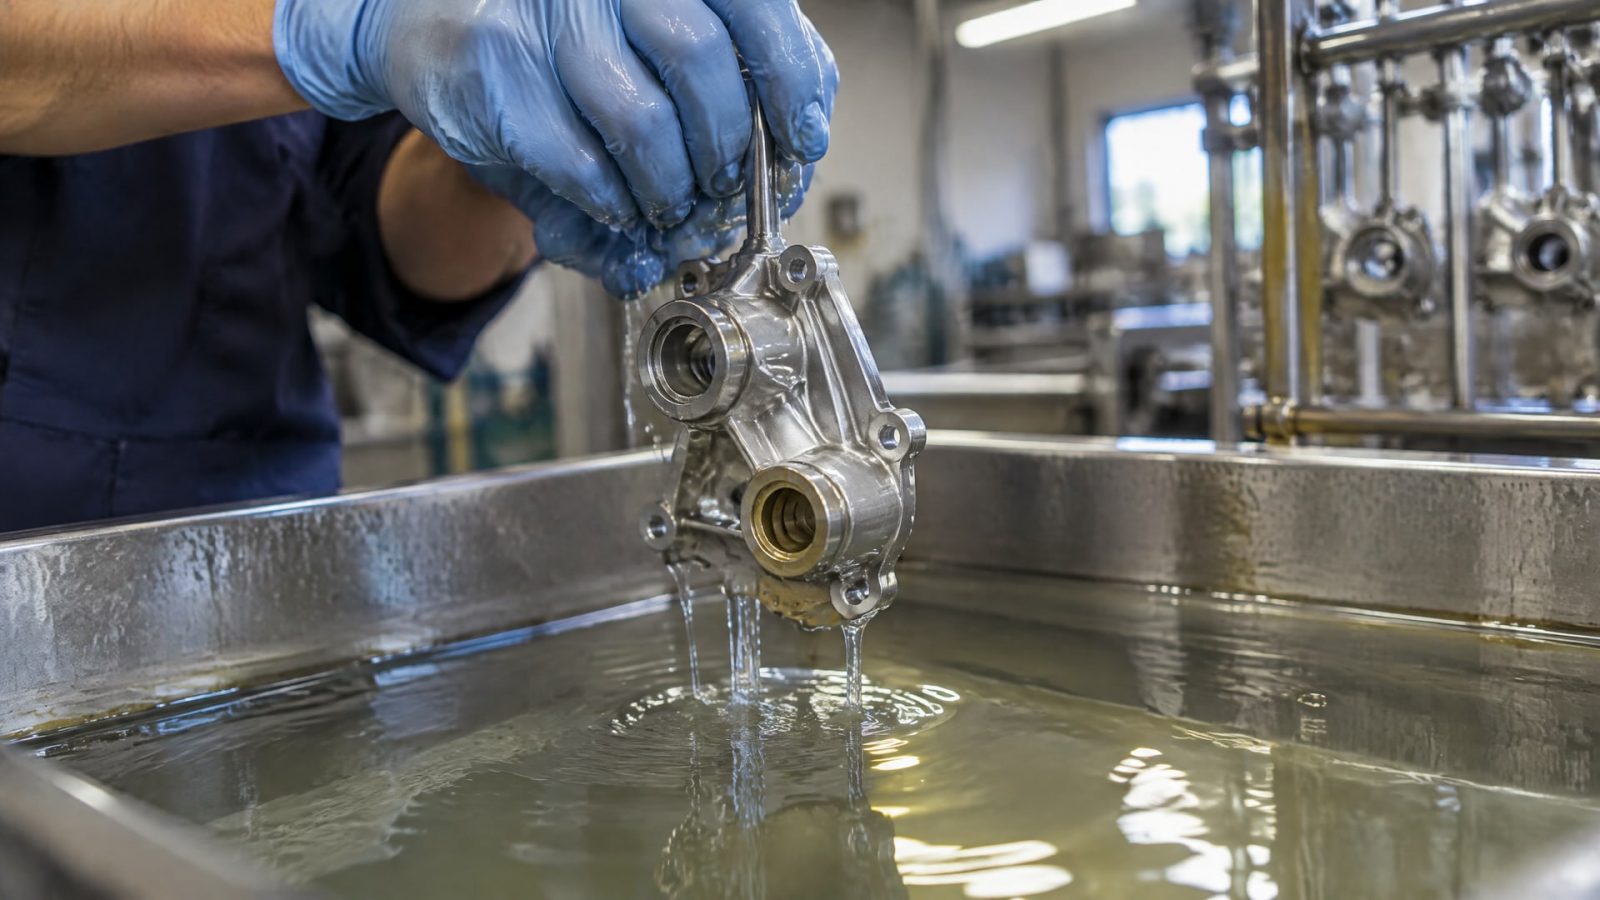
К основным относятся время окунания, размер корзины, скорость и продолжительность вращения, количество деталей в загрузке и вязкость состава. На результат также влияют скорость извлечения, число циклов, температура и влажность. Если один из параметров меняется от партии к партии, процесс может давать неодинаковое покрытие даже при использовании одного состава.
Толщина: ориентир, а не универсальная настройка
Для твердосмазочных покрытий типовой диапазон сухой толщины составляет 3-15 мкм. В отдельном техническом регламенте приведена толщина 0,0003-0,0007 дюйма, или примерно 7,6-17,8 мкм. Эти значения относятся к разным техническим рекомендациям и не задают универсальную норму для любой детали. Требуемую толщину следует указывать в конструкторской документации или технических требованиях к изделию.
Пытаться регулировать толщину только временем вращения недостаточно. На остаток материала влияют вязкость ванны и загрузка корзины, а на сцепление с основанием - состояние поверхности перед нанесением. Поэтому производственный режим фиксируют как совокупность параметров, а затем проверяют на деталях или образцах. Если задана многослойная система, каждый дополнительный цикл также включают в отработку процесса.
Рабочая среда и стабильность ванны
Для одного из технических регламентов условия нанесения указаны как 16-38 °C и относительная влажность не менее 50%. Там же задано перемешивание состава не менее 10 минут на низкой или средней скорости, без образования воронки. Эти параметры относятся к конкретному регламенту, а не ко всем твердосмазочным покрытиям: перед запуском нужно сверяться с инструкцией на выбранный материал.
При серийной обработке важно поддерживать одинаковую подготовку поверхности и контролировать состояние ванны. Если состав допускает разбавление, его тип и количество определяют по техническим требованиям к конкретному покрытию. Нельзя переносить режим смешивания или разбавления с одной системы на другую без проверки: разные составы могут требовать разных условий нанесения и отверждения.
Подготовка поверхности и подбор твердосмазочного покрытия
Подбор твердосмазочного покрытия начинают с задачи детали, а не с названия материала.
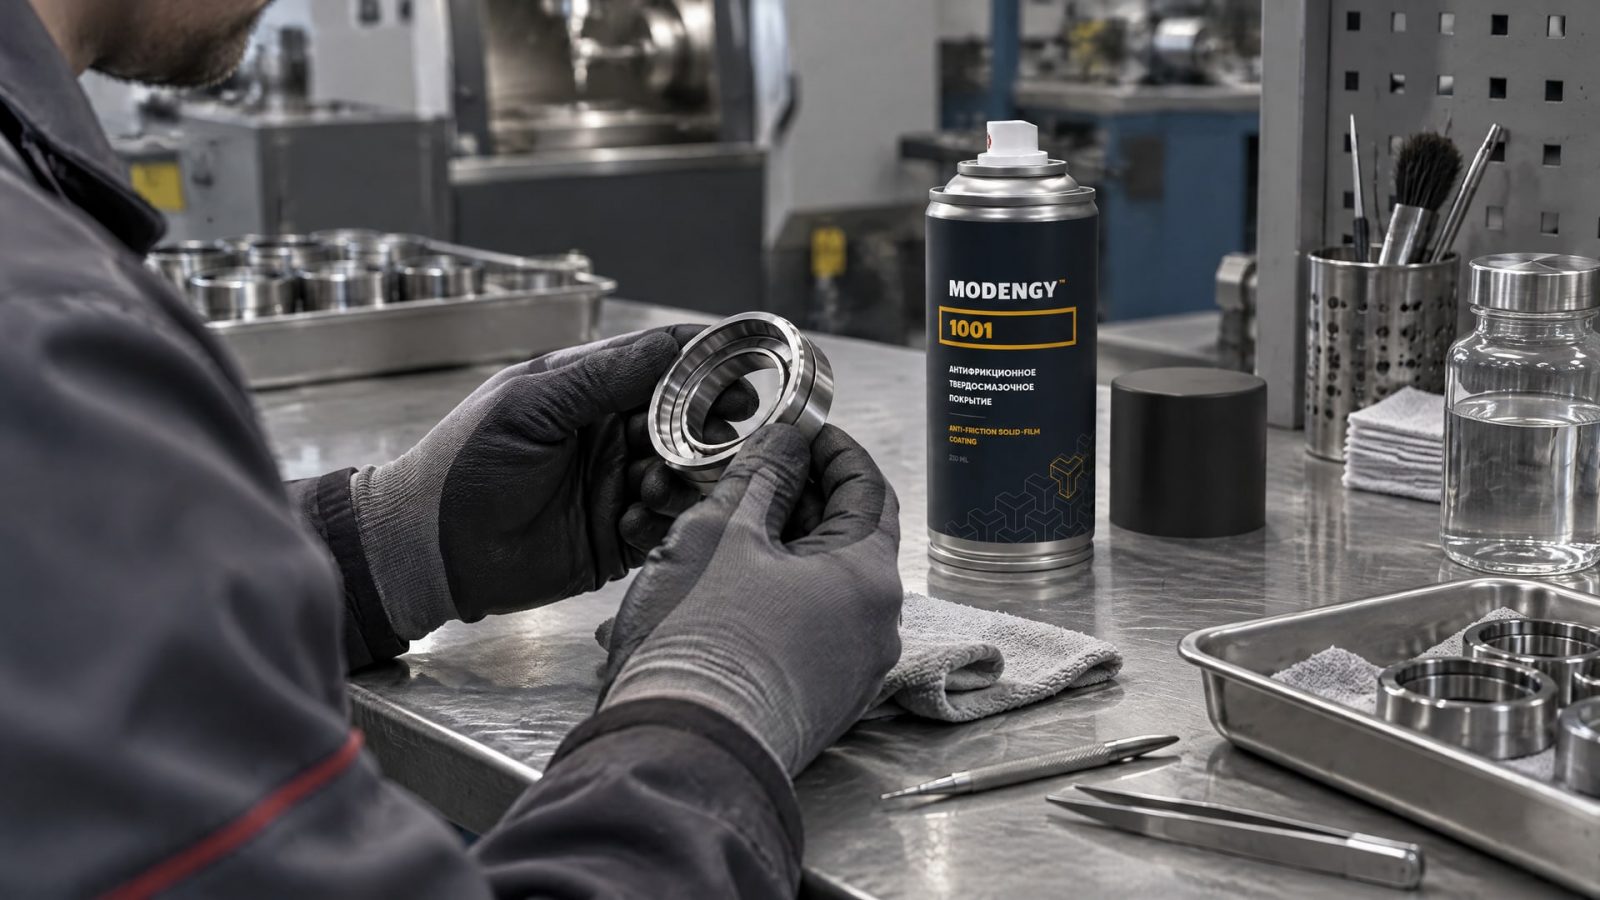
Одно покрытие может требоваться для приработки, другое - для сборочной или ресурсной смазки, снижения износа либо антикоррозионной защиты. На выбор влияют геометрия детали, материал основы, сопряженная поверхность, нагрузка, характер движения и рабочая среда.
Перед нанесением поверхность необходимо подготовить. Если основание загрязнено или не соответствует требованиям к чистоте и состоянию поверхности, адгезия покрытия может снизиться, а его ресурс - оказаться недостаточным. Подготовку следует включить в технологический процесс и выполнять стабильно от партии к партии. Способ подготовки определяют с учетом материала детали и требований выбранной системы покрытия.
Что оценить при выборе
Геометрию и размер деталей, а также возможность равномерно разместить их в корзине.
Назначение покрытия: приработка, сборочная смазка, снижение износа или защита от коррозии.
Температуру и химическую среду эксплуатации.
Тип сопряженной поверхности, нагрузку и характер движения.
Требования к толщине, адгезии и другим показателям качества.
Допустимый способ нанесения и режим отверждения.
Низкий коэффициент трения сам по себе не подтверждает, что покрытие подойдет для узла. Нужно учитывать химическую и термическую совместимость, адгезию к подложке и условия работы трибосистемы. Если деталь будет контактировать с агрессивной средой или работать при высокой температуре, выбор проверяют по соответствующим требованиям к конкретному составу.
Совет инженера
Сценарий: для кольцевых деталей рассматривают нанесение твердосмазочного покрытия окунанием с центрифугированием, а отдельная высокотемпературная печь не входит в доступную технологическую схему.
Что делают: при подборе системы учитывают способ нанесения и условия отверждения. В качестве одного из вариантов для оценки рассматривают MODENGY 1001: покрытие отверждается при комнатной температуре и рассчитано на широкий диапазон рабочих температур.
Итог: решение проверяют на образцах деталей. До серии оценивают толщину, адгезию и эксплуатационные показатели в условиях, соответствующих работе узла.
Способы отверждения покрытий после нанесения
После окунания и центрифугирования деталь должна пройти предусмотренную для покрытия стадию сушки или отверждения.
Универсального режима для всех твердосмазочных систем нет: одни составы допускают конкретный способ нанесения и определенную сушку, другие требуют отдельного режима. Поэтому способ отверждения выбирают по техническим требованиям к покрытию, а не только по удобству производственного участка.
Для материала с отверждением при комнатной температуре процесс можно организовать без отдельной стадии печного отверждения, если это соответствует требованиям к покрытию и детали. Например, в данных MODENGY 1001 указано отверждение при комнатной температуре. Это свойство не отменяет необходимости контролировать толщину, качество пленки и соблюдение остальных требований к подготовке и нанесению.
Как встроить отверждение в процесс
Заранее определяют, где и в каких условиях детали будут сушиться или отверждаться, как их разместят после обработки и когда допустимы следующие операции. Важно учитывать, что детали выходят из корзины с нанесенным составом, поэтому их дальнейшая транспортировка и укладка не должны повреждать покрытие. Конкретные условия и время отверждения устанавливают по требованиям выбранного материала: без них нельзя назначить универсальный режим.
При многослойном нанесении отдельно проверяют последовательность циклов и промежуточные стадии. Дополнительный проход нужен не просто для увеличения количества материала, а для получения заданной толщины и равномерности. Если режим сушки или отверждения не соответствует системе, оценка одной только внешней поверхности не покажет, достигнуты ли требуемые свойства покрытия.
Контроль качества после окунания с центрифугированием
Контроль готовых деталей не ограничивают визуальной оценкой.
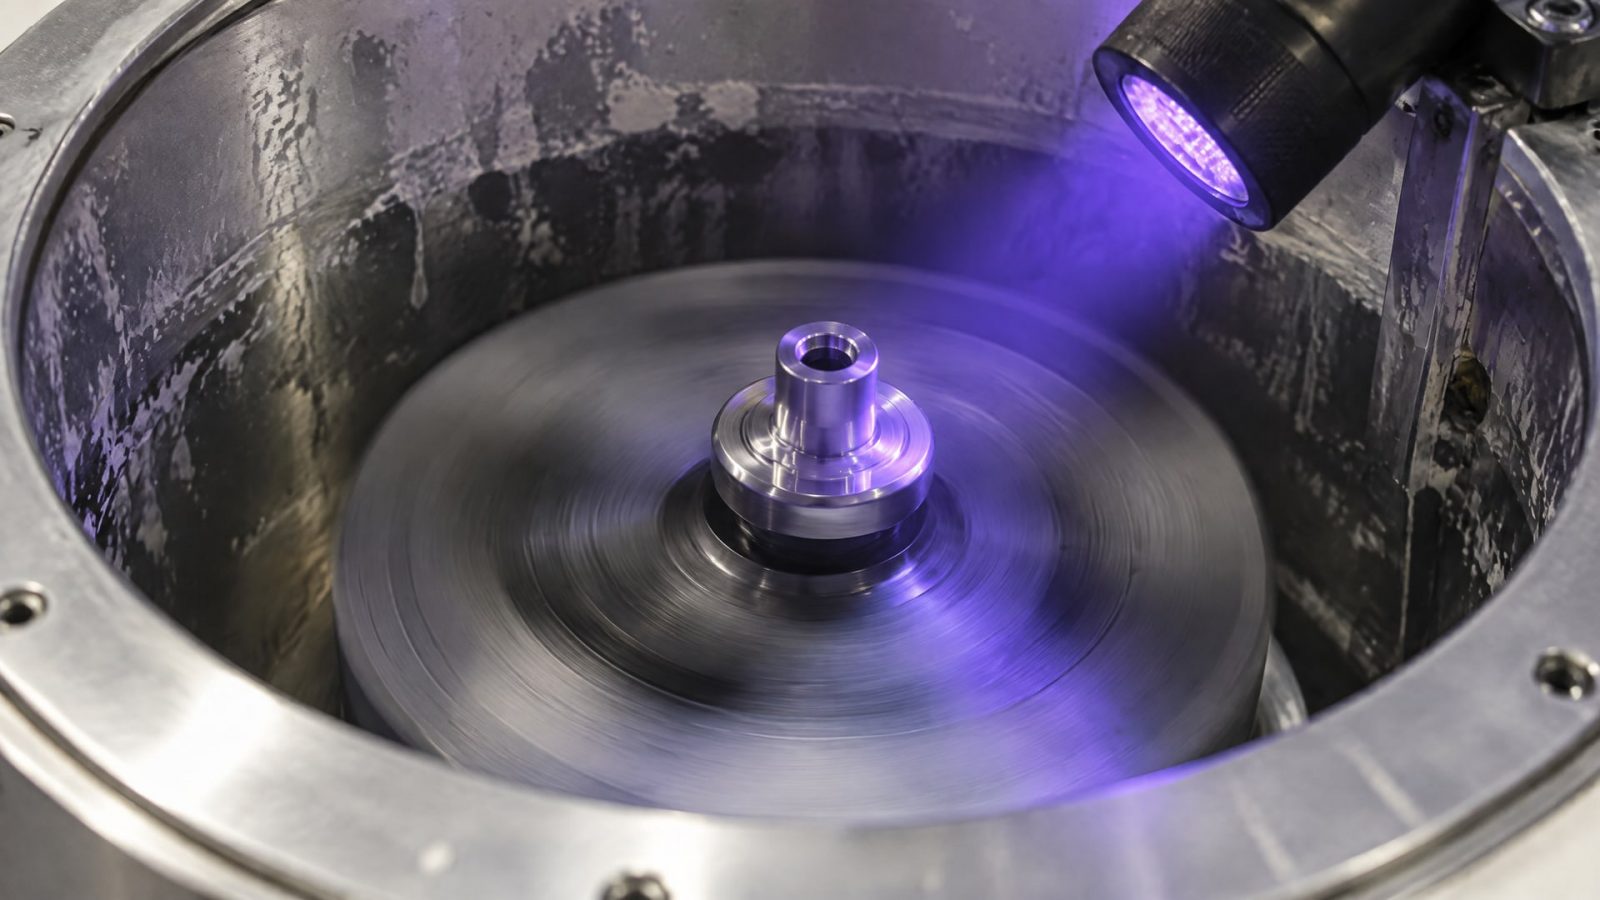
Обычно проверяют внешний вид, толщину слоя и адгезию к основе. Дополнительно могут проводить испытания на коэффициент трения и коррозионную стойкость, а для отдельных систем применять УФ-контроль. Набор проверок определяют по назначению покрытия и требованиям к изделию.
До запуска серийного процесса испытания проводят на образцах. Это помогает проверить, как сочетаются покрытие, подготовка поверхности, режим вращения и способ отверждения. Если проверять только толщину, можно пропустить недостаточную адгезию или неподходящие трибологические свойства. Если оценивать только внешний вид, не будет подтверждена фактическая толщина пленки.
Что включить в контроль
| Показатель | Что проверяют |
|---|---|
| Внешний вид | Равномерность покрытия и отсутствие заметных дефектов |
| Толщина | Соответствие значениям, заданным для детали |
| Адгезия | Сцепление покрытия с основой |
| Трение | Соответствие требованиям к работе сопряжения |
| Коррозионная стойкость | Защиту в предусмотренной для изделия среде |
Стабильность результатов поддерживают не только контролем готовой детали, но и фиксацией параметров процесса. Для каждой партии важно сохранять сведения о загрузке, времени окунания, режиме вращения и состоянии состава. Если результат отклоняется, эти данные помогают определить, связано ли изменение с покрытием, подготовкой поверхности или режимом обработки.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод подходит прежде всего для массовой обработки небольших деталей, которые можно разместить в перфорированной корзине. Его применяют и для твердосмазочных покрытий, в том числе на кольцевых деталях. При сложной геометрии результат проверяют на образцах, поскольку загрузка и взаимное расположение деталей влияют на равномерность пленки.
Какой толщины должен быть слой твердосмазочного покрытия?
Типовой диапазон сухой толщины твердосмазочных покрытий составляет 3-15 мкм. В отдельных технических требованиях встречается диапазон 7,6-17,8 мкм. Эти значения не заменяют требования к конкретной детали: нужную толщину задают в документации на изделие и подтверждают контролем после нанесения.
Можно ли получить нужную толщину за одно окунание?
Не всегда. Для более толстого или равномерного слоя могут потребоваться несколько циклов нанесения. При этом итог зависит не только от количества проходов, но и от вязкости состава, загрузки корзины, времени окунания, скорости и длительности вращения. Режим отрабатывают на образцах и проверяют измерением толщины.
Что проверить перед запуском покрытия в серию?
На образцах проверяют внешний вид, толщину и адгезию, а при необходимости также коэффициент трения и коррозионную стойкость. Важно подтвердить стабильность подготовки поверхности и параметров процесса. Для выбранного покрытия отдельно сверяются с требованиями к нанесению и отверждению: режим одного состава нельзя автоматически переносить на другой.
Заключение
Окунание с центрифугированием позволяет обрабатывать партии небольших деталей и наносить на них твердосмазочные покрытия. Для стабильного результата нужно согласовать геометрию и загрузку деталей, подготовку поверхности, вязкость состава, режим окунания и вращения, толщину пленки и способ отверждения. Окончательный выбор подтверждают испытаниями на образцах.
Практический следующий шаг - определить требования к покрытию и детали, зафиксировать их в технической документации и провести пробную обработку. По ее результатам проверяют толщину, адгезию и эксплуатационные свойства, затем закрепляют воспроизводимый режим для серийного процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать масло резьбонарезного станка, чтобы предотвратить износ инструмента и дефекты резьбы.
Узнайте, как выбрать масло для нарезки резьбы на стальных трубах, чтобы обеспечить качество и долговечность соединений.
Узнайте, как правильно выбрать масло для нарезки резьбы, чтобы получить качественный метрический профиль без задиров и износа.