
Антифрикционные покрытия холодного и горячего отверждения: сравнение и выбор
Антифрикционные покрытия холодного и горячего отверждения различаются способом полимеризации, требованиями к процессу и свойствами готовой пленки. Холодное отверждение подходит, когда деталь нельзя нагревать в печи; горячее часто выбирают, если важна повышенная стойкость покрытия и деталь выдерживает заданный терморежим. Однако итоговый результат зависит не только от температуры отверждения, но и от состава, толщины пленки и подготовки поверхности.
Статья поможет инженерам и техническим специалистам сопоставить технологии с условиями производства и работы узла, а закупщикам - сформировать требования к материалу. Разберем, как устроено антифрикционное твердосмазочное покрытие, чем отличаются режимы нанесения, какие параметры уточнить в технической документации и как проверить покрытие на конкретной детали.
Как устроено антифрикционное покрытие
Антифрикционное покрытие - это не обычная краска и не пластичная смазка.
В его составе есть твердые смазки, связующее и растворитель. После нанесения и отверждения образуется сухая пленка, которая снижает трение в контакте деталей. Среди упоминаемых в материалах твердых смазок - графит, MoS2 и PTFE; состав конкретного покрытия следует уточнять по его техническому листу.
Твердая смазка в виде покрытия может быть полезна там, где нужно получить сухую пленку, например при граничном трении или на этапе старта узла. Это не означает, что покрытие заменяет все виды жидких и пластичных смазок: выбор зависит от пары трения, нагрузки и условий эксплуатации. В материалах по применению отдельно рассматриваются сочетания металл-металл и нагрузки от средних до высоких, а также покрытия для поршней компрессоров и двигателей внутреннего сгорания.
По внешнему виду и способу нанесения такое покрытие может напоминать лак или краску, но оценивать его нужно как смазочный материал. Для подбора важны тип связующего, твердые смазки, режим отверждения, допустимая толщина пленки и совместимость с основанием. Один параметр не заменяет остальные: подходящий температурный режим не компенсирует плохую подготовку поверхности, а правильная толщина сама по себе не гарантирует адгезию.
Где применяют сухую смазочную пленку
Покрытие рассматривают для узлов, в которых нужна антифрикционная пленка и жидкая смазка неудобна или не предусмотрена конструкцией. Условия работы детали следует сопоставить с характеристиками конкретного материала, а не только с общим обозначением «антифрикционное покрытие». Важны нагрузка, материал основы и возможность обеспечить необходимый процесс отверждения.
При оценке нельзя переносить характеристики отдельного состава на весь класс покрытий. В технических листах разных материалов приведены, например, диапазоны рабочих температур от -180 до 450°C, от -70 до 310°C и от -70 до 250°C. Эти значения относятся к конкретным покрытиям и не служат универсальным ориентиром для любого антифрикционного твердосмазочного покрытия.
Чем отличаются холодное и горячее отверждение
При холодном отверждении покрытие высыхает и формирует пленку без обязательного нагрева детали в печи.
В одном техническом листе при 23°C указано, что пленка становится сухой на ощупь через 5 минут, а полное отверждение наступает через 2 часа. Это разные стадии: сухость на ощупь не означает, что деталь уже готова к эксплуатации.
Горячее отверждение предполагает выдержку при заданной температуре. В технических листах встречаются режимы 20 минут при 200°C и 60 минут при 220°C. Такой процесс требует возможности нагреть всю деталь и обеспечить нужное время выдержки. Для деталей большой массы и сложной геометрии нельзя автоматически переносить лабораторный режим на производство: фактический процесс проверяют с учетом массы детали, толщины пленки и характеристик печи.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Нагрев детали | Не обязателен | Необходим заданный терморежим |
| Пример времени до сухости на ощупь | 5 минут при 23°C | Зависит от режима конкретного материала |
| Пример полного отверждения или выдержки | 2 часа при 23°C | 20 минут при 200°C или 60 минут при 220°C |
| Основное ограничение | Время до полного отверждения | Допустимость нагрева детали и контроль процесса |
| Типичное основание для выбора | Деталь нельзя нагревать в печи | Нужна стойкость покрытия и доступен терморежим |
Горячее отверждение часто связывают с более высокой стойкостью готового слоя. Но это не безусловное правило для любого узла: выбор зависит от требований к покрытию и возможности соблюсти режим. Холодное отверждение, в свою очередь, не означает низкое качество автоматически. Оно позволяет работать с деталями, чувствительными к нагреву, если время отверждения и условия применения подходят для производства.
Холодное отверждение: когда важна обработка без печи
Холодное отверждение рассматривают, если нагрев может повредить деталь или не вписывается в производственный процесс.
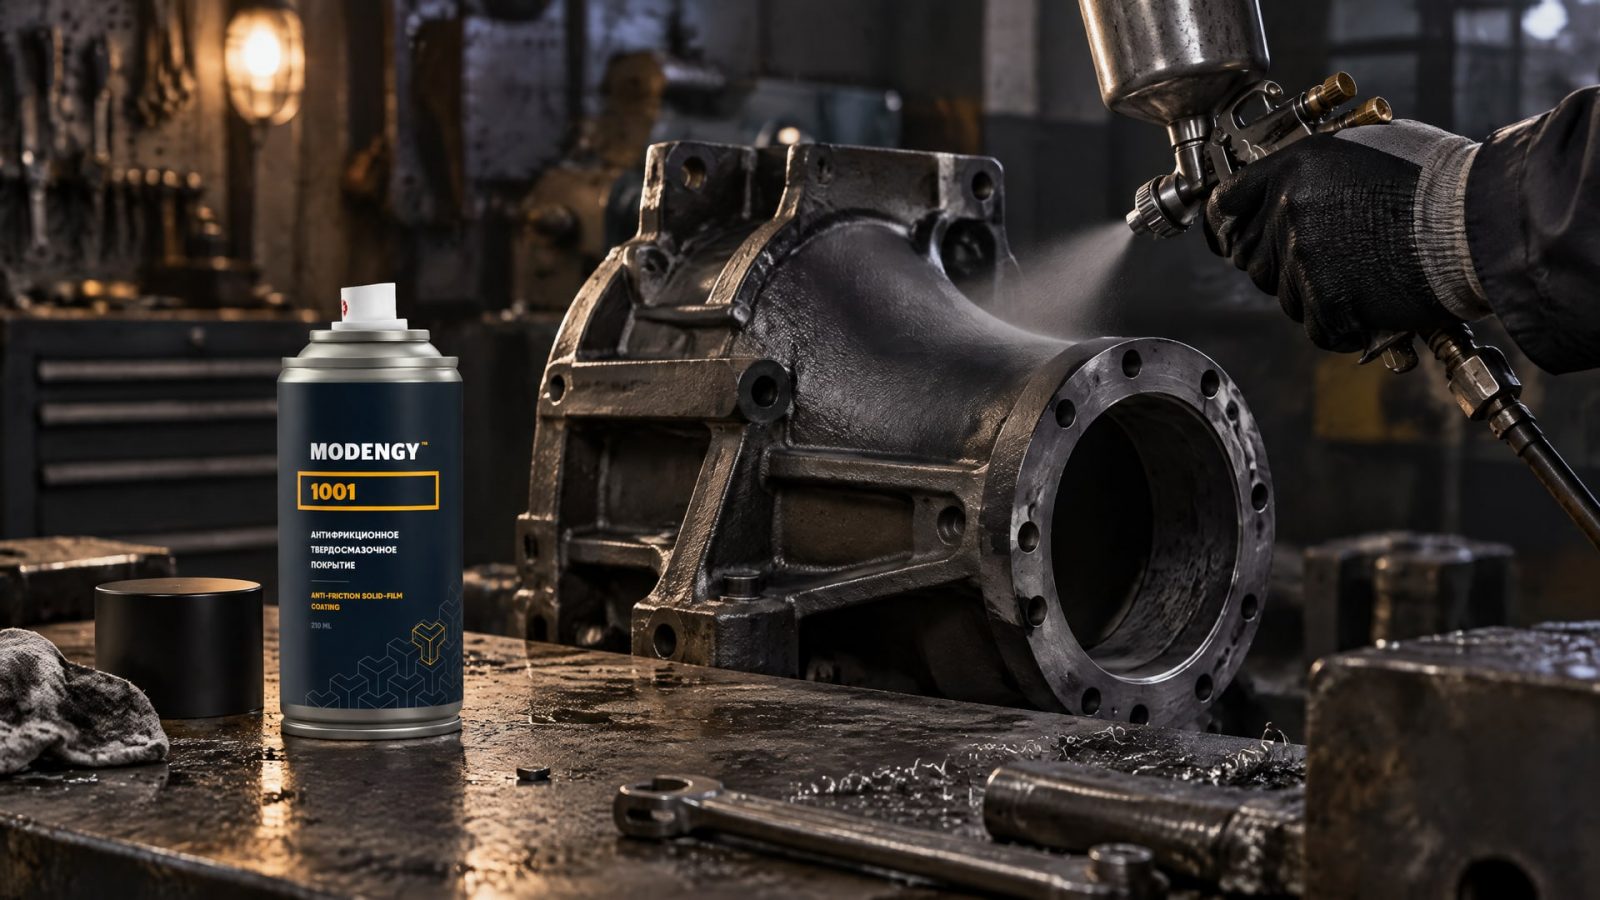
Оно также может упростить обработку крупной детали, для которой трудно обеспечить равномерный прогрев. При этом отсутствие печи не отменяет контроля времени, температуры окружающей среды и состояния поверхности.
Пример технического режима показывает, почему важно различать промежуточную и полную готовность покрытия. При 23°C сухость на ощупь достигается через 5 минут, а полное отверждение - через 2 часа. Если к покрытой детали прикладывают нагрузку сразу после нанесения, пленка может не успеть сформироваться в требуемом состоянии. Условия готовности определяют по техническому листу конкретного состава.
Для холодного отверждения также может быть предусмотрено ускорение процесса горячим воздухом. В одном примере при 80°C пленка становится сухой на ощупь через 1 минуту. Это значение описывает только указанную стадию и не означает, что полное отверждение занимает столько же времени. Режим ускорения нужно применять только тогда, когда он предусмотрен документацией материала.
В задачах, где важны нанесение без печи и широкий спектр применений, холодноотверждаемое покрытие MODENGY 1001 может быть частью решения. До включения материала в технологию инженер сверяет допустимый способ нанесения, подготовку основания и время до готовности с документацией продукта. Для закупщика это также способ сравнить не только цену материала, но и затраты на оборудование и организацию процесса.
Горячее отверждение: требования к температуре и выдержке
Горячее отверждение подходит для деталей, которые можно нагреть до температуры, установленной производителем покрытия.
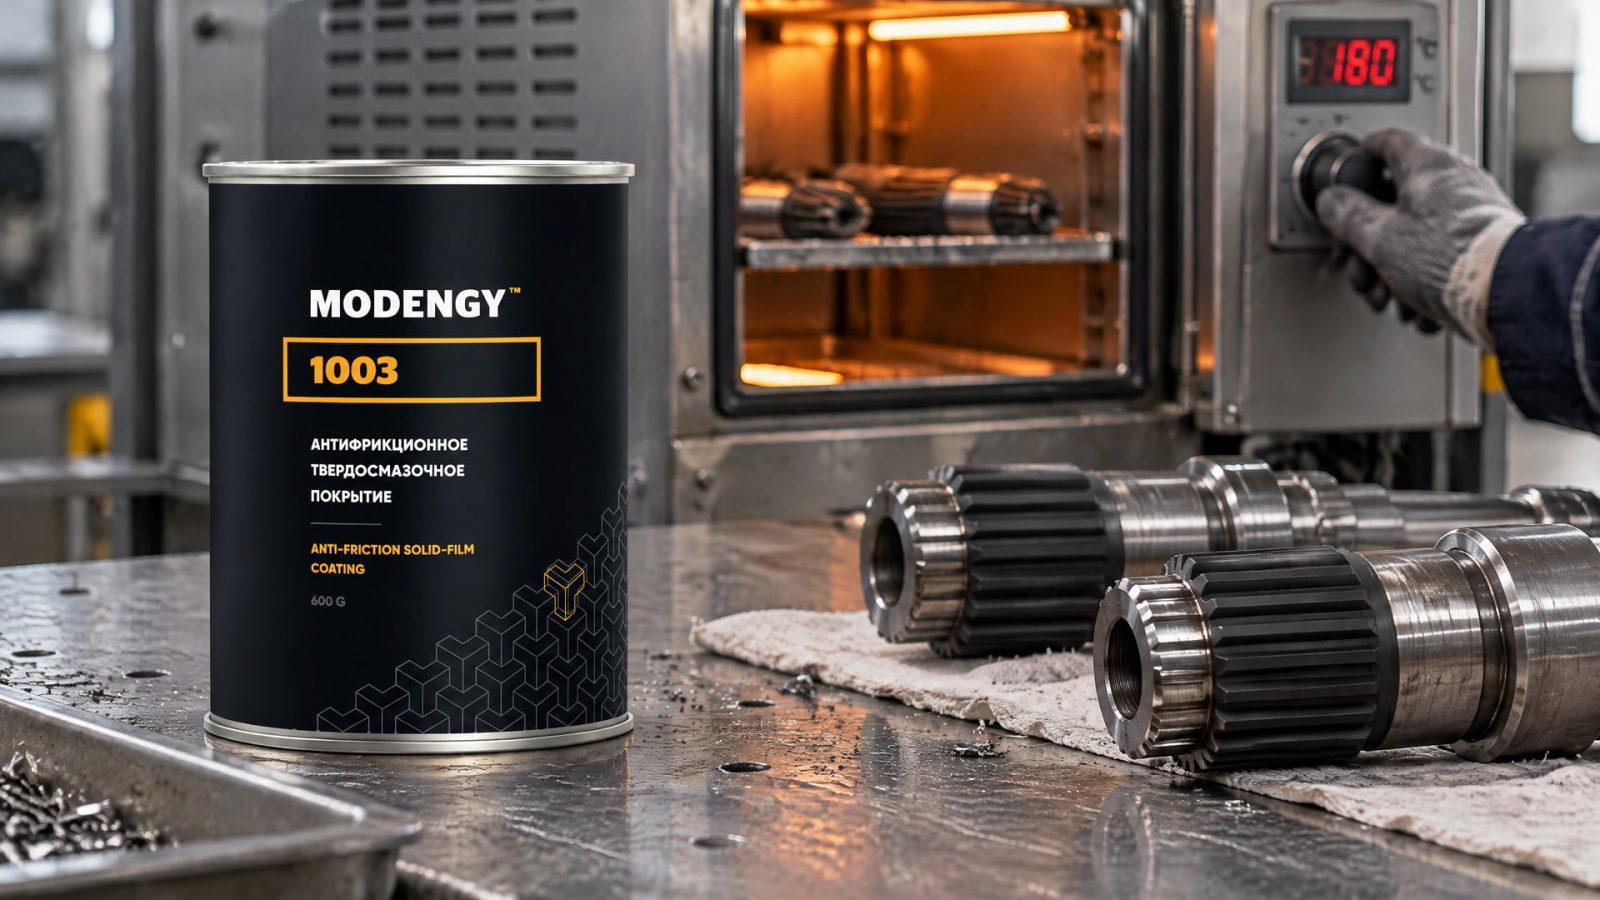
В технических листах встречаются режимы 20 минут при 200°C и 60 минут при 220°C. Разница между ними показывает, почему нельзя задавать единый режим для всех материалов: параметры относятся к конкретным составам и технологиям.
Масса детали, толщина нанесенного слоя и тип печи могут влиять на фактический результат. Если печь не обеспечивает одинаковый прогрев детали, номинальная температура в камере не подтверждает, что деталь выдержана в нужном режиме. Поэтому перед серийным процессом проводят проверку на реальных деталях и производственном оборудовании.
Горячее отверждение нередко выбирают, когда приоритетом становится стойкость покрытия. Но решение следует соотнести с возможностями цеха: доступной печью, допустимой температурой для материала основы и временем производственного цикла. Если нагрев недопустим, потенциальное преимущество горячей полимеризации не компенсирует риск повреждения детали.
Для шлицевых соединений, где важна износостойкость пленки, рассматривают MODENGY 1003 - антифрикционное покрытие горячего отверждения. Его включение в процесс предполагает, что деталь совместима с предусмотренным нагревом. До запуска проверяют режим нанесения и отверждения, а также качество покрытия на конкретном соединении.
Подготовка поверхности и нанесение твердой смазки
Адгезия покрытия зависит от состояния основания.
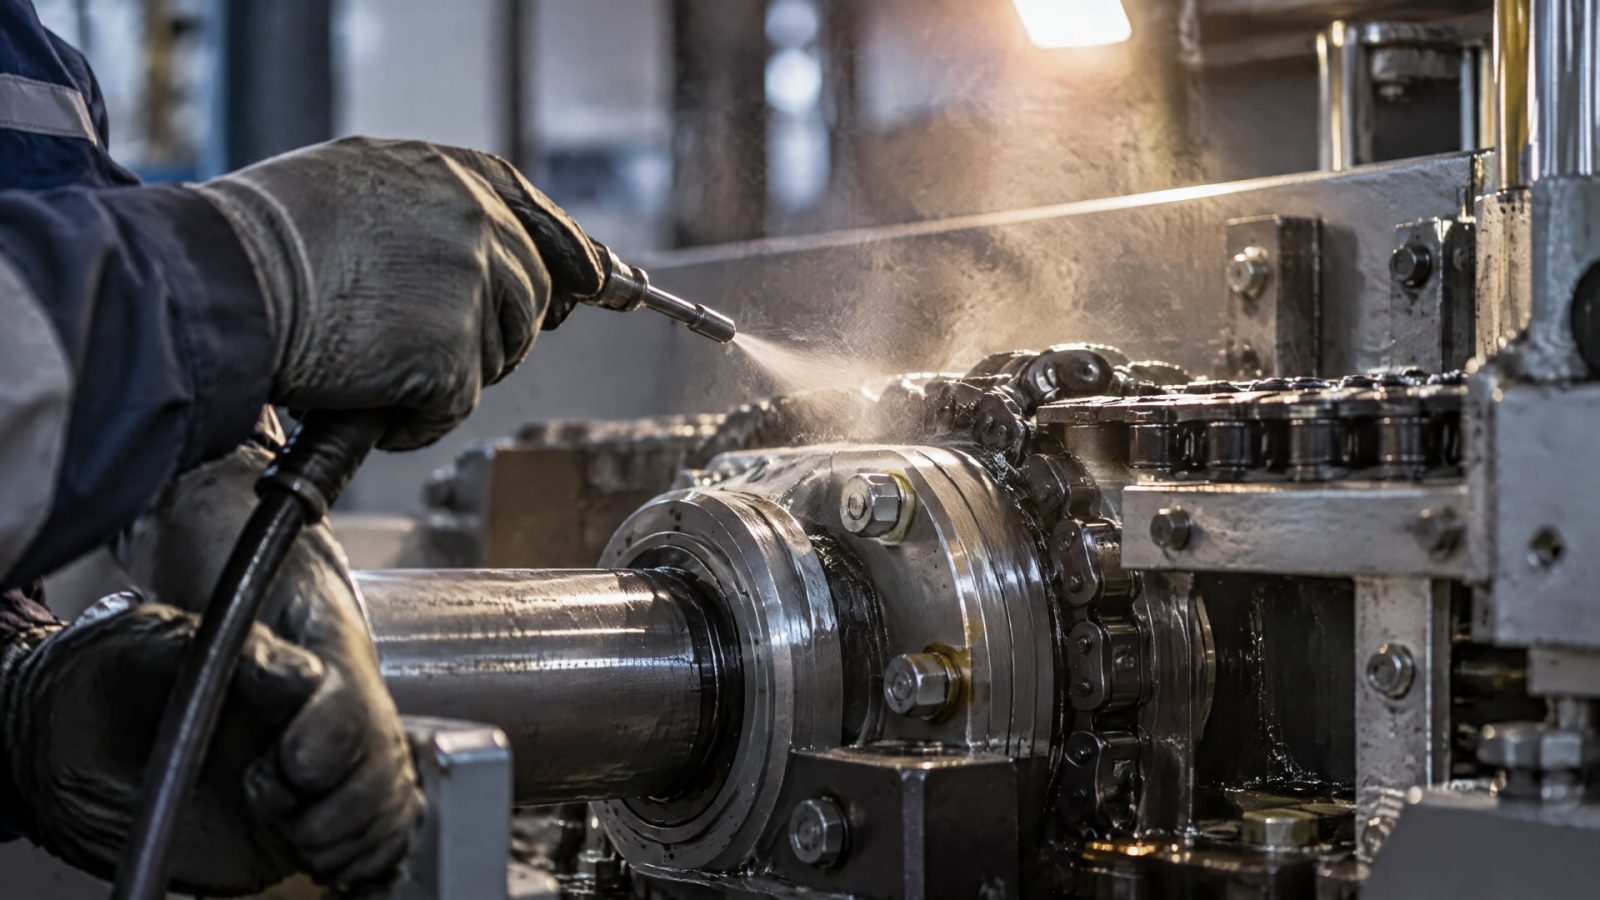
Перед нанесением поверхность очищают и обезжиривают; для повышения сцепления и ресурса в зависимости от материала основы могут применять пескоструйную обработку, фосфатирование или анодирование. Способ подготовки выбирают с учетом совместимости с деталью и технологии нанесения.
В технических листах для разных покрытий указана рекомендуемая толщина сухой пленки 5-20 мкм и 10-20 мкм. Эти диапазоны относятся к отдельным материалам, а не ко всем антифрикционным покрытиям. Толщину следует контролировать вместе с подготовкой поверхности и соблюдением режима отверждения: отклонение в одном из этих параметров может повлиять на итоговое качество слоя.
Способ нанесения также выбирают под геометрию детали и производство. В материалах перечислены распыление, нанесение кистью и трафаретная печать. Перед запуском нужно проверить, подходит ли выбранный способ для нужных участков, равномерно ли формируется пленка и можно ли обеспечить ее требуемую толщину.
Практический порядок нанесения включает несколько этапов:
Очистить и обезжирить поверхность.
При необходимости подготовить основание пескоструйной обработкой, фосфатированием или анодированием, если метод совместим с материалом детали.
Нанести покрытие способом, предусмотренным технологией и техническим листом.
Контролировать толщину сухой пленки по требованиям конкретного материала.
Выдержать деталь при заданных времени и температуре.
Проверить результат на реальной детали до переноса процесса в серию.
Как выбрать покрытие под узел и проверить результат
При выборе антифрикционного покрытия сначала определяют материал основы, условия контакта и допустимый температурный режим обработки.
Затем сопоставляют требования к пленке с составом покрытия, способом нанесения и доступной толщиной. Для пары трения и нагрузки важно проверить, предназначен ли материал для соответствующих условий, а не ориентироваться только на общее название категории.
Единого обязательного ГОСТ или ISO для всего класса антифрикционных покрытий в рассмотренных материалах не приведено. Поэтому при подборе сверяются с техническим листом производителя и внутренней методикой испытаний. Если деталь нельзя нагревать, выбор смещается к холодному отверждению; если нагрев допустим и требуется стойкость, оценивают горячее отверждение. В обоих случаях технологию проверяют на конкретном узле.
Удобно зафиксировать параметры выбора в техническом задании:
| Что проверить | Зачем это нужно |
|---|---|
| Материал и подготовка основания | Определить совместимость и обеспечить адгезию |
| Тип связующего и твердые смазки | Сопоставить состав с парой трения и условиями работы |
| Способ нанесения | Подобрать процесс для геометрии детали |
| Толщина сухой пленки | Соблюсти требования технического листа |
| Время и температура отверждения | Подтвердить готовность детали к эксплуатации |
| Результат испытаний на узле | Проверить пригодность покрытия в производственных условиях |
Если покрытие применяют на кольце или другом элементе с ограниченным пространством контакта, отдельно оценивают равномерность нанесения и соблюдение толщины на рабочей поверхности. Принцип остается тем же: антифрикционное покрытие кольца подбирают по материалу детали, условиям трения и технологической возможности подготовить и отвердить пленку. Для закупки полезно запросить техническую документацию и заранее согласовать пробное нанесение на детали нужной геометрии.
Часто задаваемые вопросы
Чем холодное отверждение покрытия отличается от горячего?
Холодное отверждение не требует обязательного прогрева детали в печи, но покрытие все равно должно выдержать предусмотренное время до полного отверждения. Горячее отверждение предполагает заданные температуру и выдержку. Например, в технических листах встречаются режимы 20 минут при 200°C и 60 минут при 220°C.
Можно ли эксплуатировать деталь сразу после нанесения твердой смазки?
Не обязательно. В одном примере при 23°C покрытие становится сухим на ощупь через 5 минут, но полностью отверждается через 2 часа. Эти показатели описывают разные стадии. Перед вводом детали в работу проверяют требования технического листа к времени отверждения и режиму обработки.
Как выбрать антифрикционное твердосмазочное покрытие для детали?
Сопоставьте материал основания, пару трения, нагрузку и допустимую температуру обработки. Затем проверьте состав покрытия, способ нанесения, рекомендуемую толщину сухой пленки и режим отверждения. Окончательный выбор подтверждают испытанием на конкретной детали и в производственных условиях.
Есть ли единый стандарт на все антифрикционные покрытия?
В рассмотренных материалах единый обязательный ГОСТ или ISO для всего класса покрытий не указан. На практике ориентируются на техническую документацию конкретного материала, совместимость с основанием и результаты испытаний в узле. Перед закупкой согласуйте требования к процессу и критерии проверки готового покрытия.
Заключение
Холодное отверждение выбирают, когда деталь нельзя нагревать или удобнее организовать процесс без печи; горячее рассматривают, если деталь выдерживает заданный режим и требуется высокая стойкость покрытия. В обоих случаях результат определяют подготовка поверхности, толщина пленки, режим отверждения и проверка на реальном узле.
Следующий шаг - зафиксировать материал детали, условия трения, допустимые температуру и время обработки, затем сверить эти требования с техническим листом покрытия. До серийного нанесения проверьте выбранный процесс на реальных деталях и производственном оборудовании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как окунание с центрифугированием обеспечивает равномерное покрытие мелких деталей, и какие факторы влияют на качество процесса.
Узнайте, как правильно выбрать масло резьбонарезного станка, чтобы предотвратить износ инструмента и дефекты резьбы.
Узнайте, как выбрать масло для нарезки резьбы на стальных трубах, чтобы обеспечить качество и долговечность соединений.