
Антипригарное покрытие оборудования: как снизить прилипание и пригорание нетканых материалов
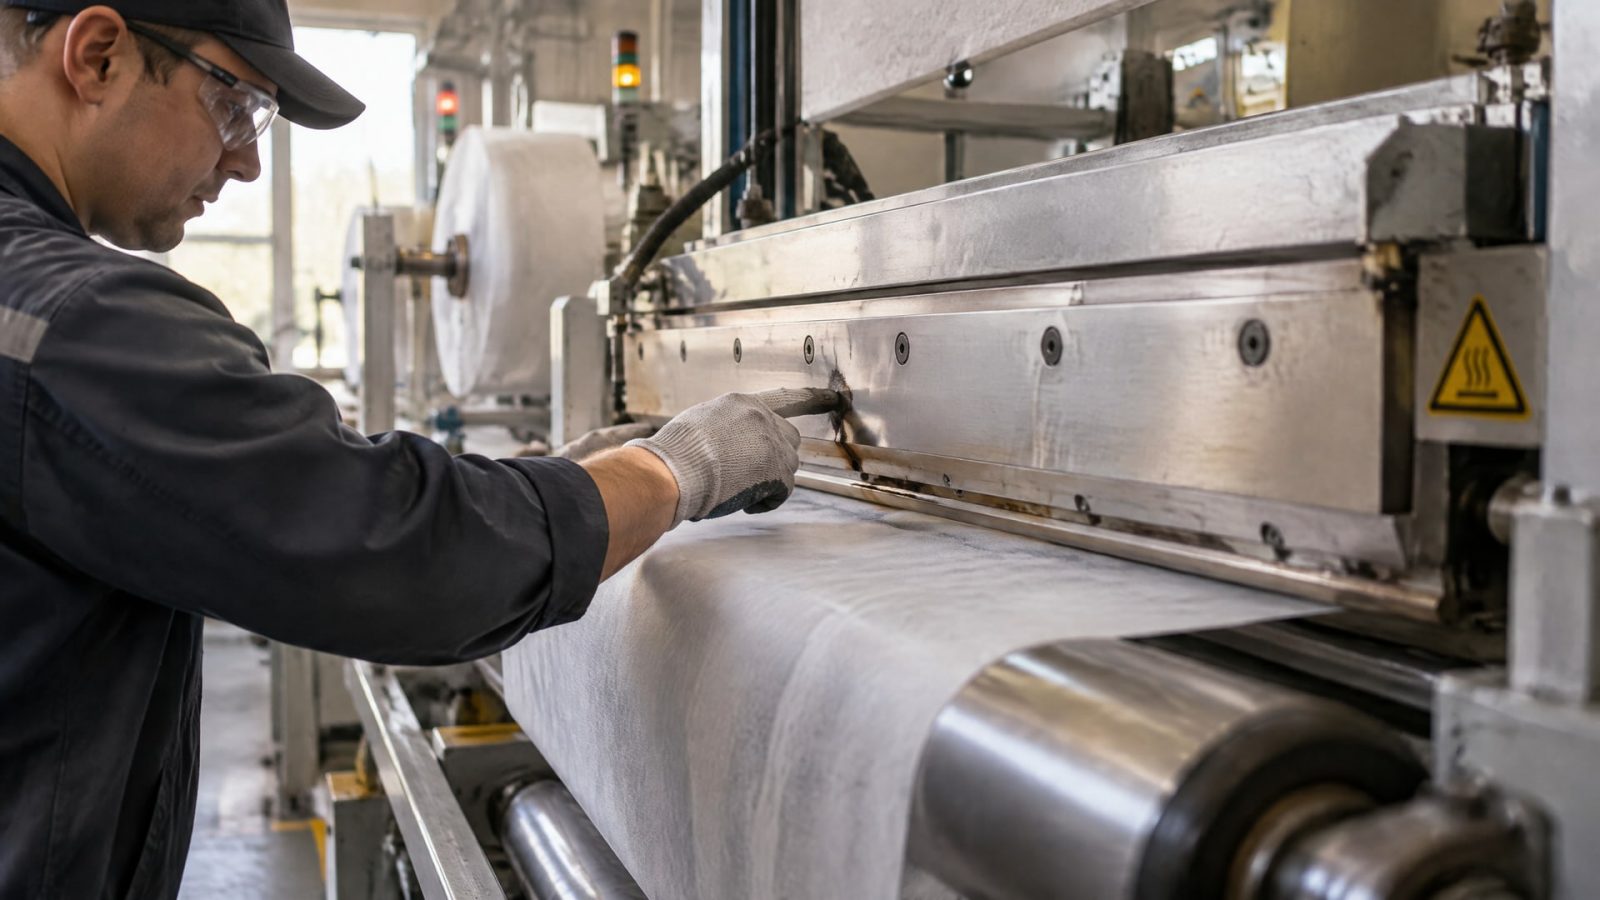
Прилипание нетканого материала к нагретым элементам упаковочной линии решают подбором антиадгезионной поверхности для контактирующего узла. Для термосварки и запайки применяют покрытия на основе PTFE: они снижают налипание материала и образование нагара. Смазка для упаковочного оборудования нужна для подшипников, направляющих и других трущихся пар, но не заменяет покрытие на нагреваемой поверхности.
Решение зависит от того, где возникает проблема: на запаечном элементе, ролике, ноже или другом узле. Инженерам и техническим специалистам важно учитывать температуру, свойства полотна, наличие клея и состояние поверхности; закупщикам - сопоставлять задачу с параметрами конкретного покрытия или смазки. Ниже разбираем, как определить источник прилипания и подобрать решение без подмены одной технологии другой.
Почему нетканый материал прилипает и пригорает в упаковочном узле
Прилипание нетканого материала возникает, когда полотно контактирует с нагретой или загрязненной поверхностью, а также с клеем и другими адгезивами.
Поэтому объяснять проблему только высокой температурой неверно: значение имеют свойства поверхности, остатки материала и характер контакта. На запаечных элементах налипание со временем может сопровождаться образованием нагара.
Сначала стоит определить точку возникновения дефекта. Если полотно удерживается на запаечной губке или другом нагреваемом элементе, задача связана с антиадгезионными свойствами контактной поверхности. Если материал хуже проходит по ролику, нужно дополнительно оценить его сцепление и скольжение по поверхности. Разные детали линии контактируют с материалом по-разному, поэтому единое решение для всех узлов не всегда подходит.
Что проверить до выбора покрытия
На какой детали возникает налипание: запаечном элементе, ролике, ноже, матрице или пластине.
Есть ли на поверхности остатки клея, пленки или загрязнений.
Нагревается ли контактирующий узел и связана ли проблема с участком термосварки.
Нужно ли обеспечить свободное освобождение полотна или сохранить его тягу и сцепление с роликом.
Покрытия для работы с неткаными материалами подбирают с учетом требуемого взаимодействия полотна с поверхностью. Одни решения помогают снизить адгезию клея и остатков и облегчить освобождение материала, другие учитывают необходимость сцепления и тяги. Это особенно важно для роликов: чрезмерно низкое сцепление может не соответствовать задаче узла, где материал должен двигаться стабильно.
Понятная диагностика помогает не наносить смазку туда, где требуется покрытие. Она также позволяет не сводить проблему к одной настройке оборудования, если на поверхности уже присутствуют остатки материала или адгезива.
Антипригарное покрытие оборудования для термосварки и запайки
Для нагреваемых контактных зон упаковочного оборудования применяют антиадгезионные покрытия на основе PTFE.
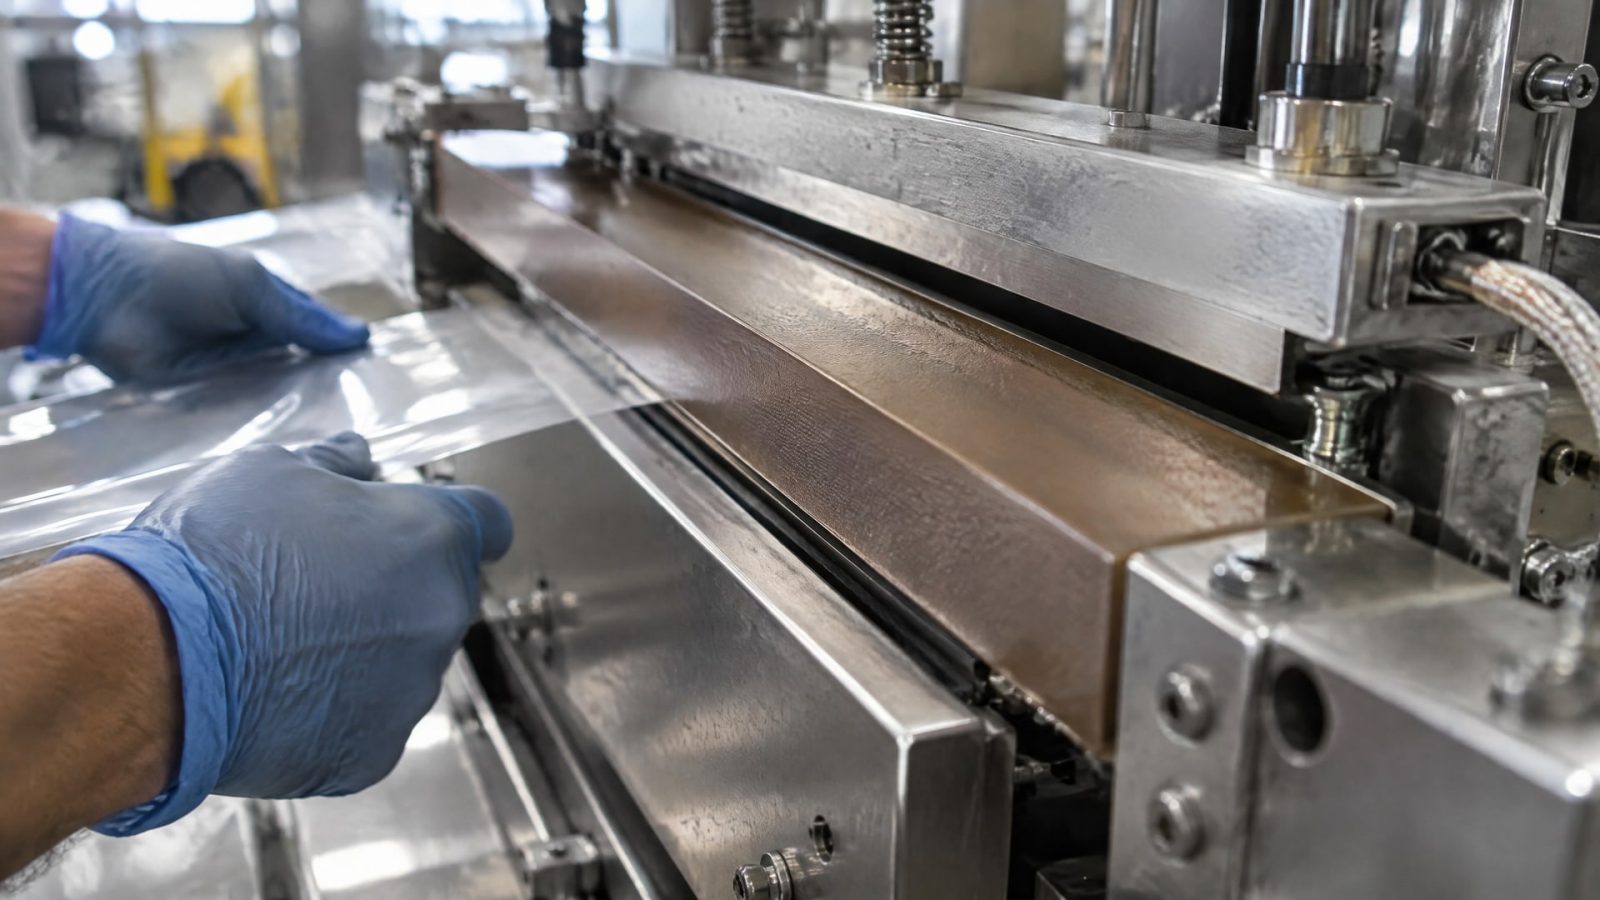
Их задача - уменьшить налипание полимерного материала и образование нагара на элементах термосварки и запайки. Для одного покрытия, применяемого в упаковочной отрасли, указана термостойкость до +350 °C. Это значение относится к конкретному решению и не должно автоматически переноситься на любое покрытие.
Антиадгезионная обработка может применяться на запаечных элементах, матрицах, ножах и пластинах, которые контактируют с липкими пленками и клеями. При этом покрытие подбирают под конкретную деталь и режим ее работы. Если на линии используются и нагреваемые элементы, и ролики, требования к их поверхностям различаются: запаечной зоне нужна стойкость к нагреву и налипанию, а ролику - подходящее сочетание освобождения материала, тяги и износостойкости.
Как связаны толщина, шероховатость и движение полотна
Для одного из типов антиадгезионного роликового покрытия указана толщина 45-75 мкм и шероховатость Ra < 5 мкм. Эти параметры показывают, что при выборе покрытия важны не только его химические свойства. Толщина и состояние поверхности влияют на скольжение и ресурс покрытия, поэтому принцип «чем толще, тем лучше» не универсален.
При оценке поверхности инженер сопоставляет ее назначение с движением материала по узлу. Для детали, с которой полотно должно легко освобождаться, важны антиадгезионные свойства. Если ролик должен передавать тягу, необходимо учитывать и требуемое сцепление. Условия конкретного узла определяют, какой баланс этих характеристик нужен.
Антиадгезионное покрытие помогает уменьшить налипание, но не отменяет проверки состояния детали. Следует установить, где именно образуются остатки и соответствует ли поверхность задаче узла. Это позволяет отличить проблему покрытия от загрязнения или неподходящих условий контакта.
Какое покрытие выбрать для роликов, ножей и запаечных элементов
Одинаковое покрытие не всегда подходит для всех деталей упаковочной линии.
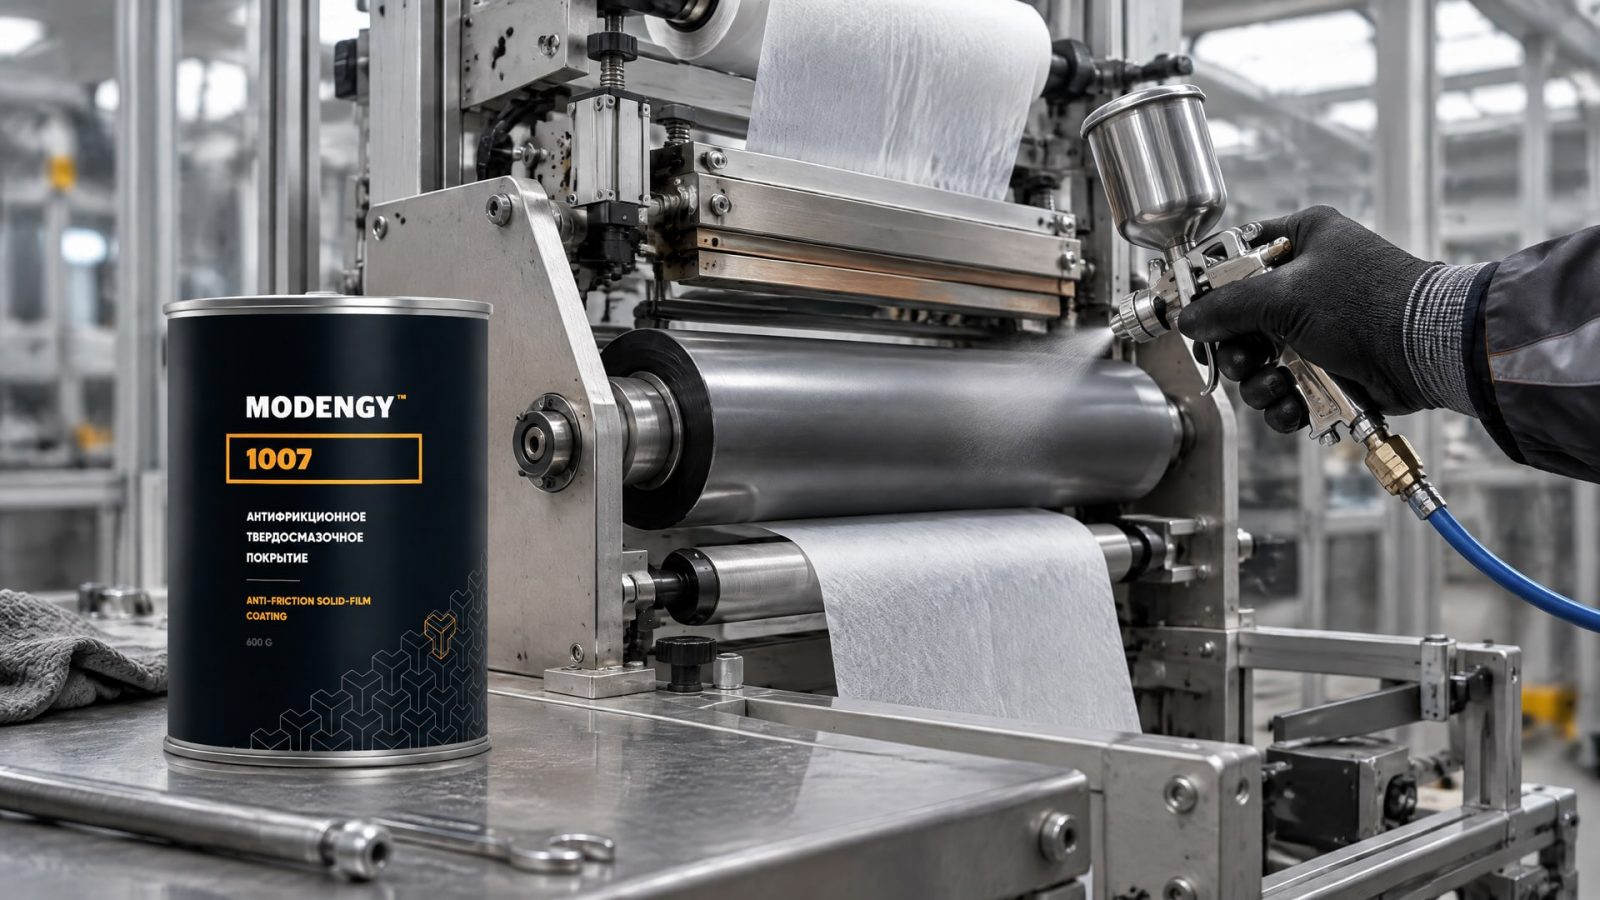
Запаечные элементы непосредственно работают в зоне нагрева, а ролики отвечают за движение и контакт с полотном. Ножи, матрицы и пластины также могут соприкасаться с липкими материалами, но требования к их поверхностям задаются функцией конкретной детали.
Для роликов при выборе учитывают возможность освобождения нетканого материала, необходимую тягу и стойкость поверхности к износу. В качестве ориентира для одного из вариантов роликового покрытия приводятся толщина 45-75 мкм и шероховатость Ra < 5 мкм. Эти параметры не являются универсальной спецификацией для любой линии, но показывают, почему недостаточно выбирать покрытие только по признаку «антипригарное».
Для узлов термосварки и запайки приоритетны антиадгезионные свойства и термостойкость. В упаковочном применении для одного покрытия указана работа до +350 °C. Перед переносом этого значения на другую деталь нужно сверить параметры выбранного решения с условиями ее эксплуатации.
При решении задачи с прилипанием и пригоранием нетканого материала в упаковочных узлах применялось сухое антифрикционное покрытие MODENGY 1007. Здесь важно разделять функции: покрытие на контактной поверхности помогает предотвратить налипание, тогда как пластичная смазка предназначена для смазки трущихся пар. Подбирать материал следует по узлу и характеру контакта, а не по общему обозначению «для упаковки».
Когда нужна смазка для упаковочного оборудования
Смазка нужна подшипникам, направляющим и другим трущимся узлам, где требуется уменьшить трение.
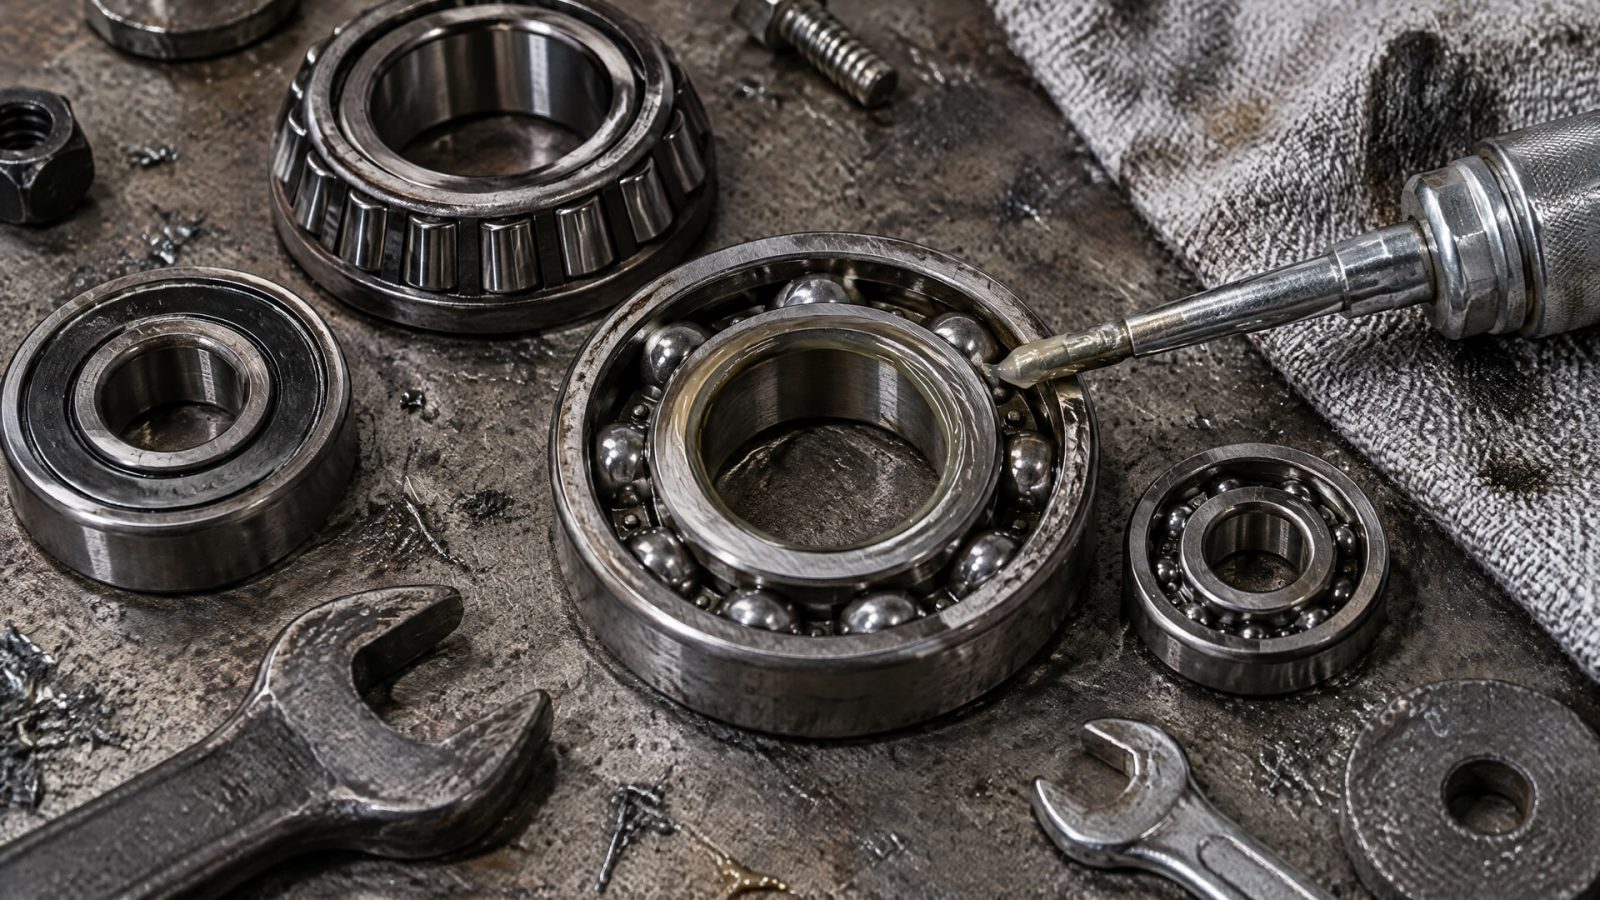
Она не заменяет антиадгезионное покрытие на поверхности, которая контактирует с нетканым полотном при нагреве. Поэтому сначала определяют тип узла, а затем выбирают материал: покрытие для зоны налипания или смазку для трущейся пары.
Для пластичных смазок используют класс консистенции NLGI. В каталогах промышленных смазок для упаковочного и пищевого оборудования встречаются классы NLGI 1 и NLGI 2. Класс NLGI описывает консистенцию, но сам по себе не определяет пригодность материала для конкретного подшипника или направляющей.
При выборе смазочного материала также учитывают вязкость базового масла. В каталогах для оборудования, контактирующего с продуктом, встречается, например, ISO 460. Это отдельный параметр, который нельзя подменять классом NLGI: оба показателя рассматривают в связи с требованиями узла и режимом его работы.
Если есть риск контакта смазки с пищевым продуктом, проверяют, предназначен ли материал для такого применения. В остальных случаях выбор делают по конструкции узла и эксплуатационным условиям, а не по одному общему описанию вроде «смазка для упаковочного оборудования». Такой подход помогает не наносить смазочный материал на контактные поверхности, где требуется антиадгезионное покрытие.
Как организовать подбор и проверку решения
Подбор начинают с карты узлов, где возникает прилипание или пригорание.
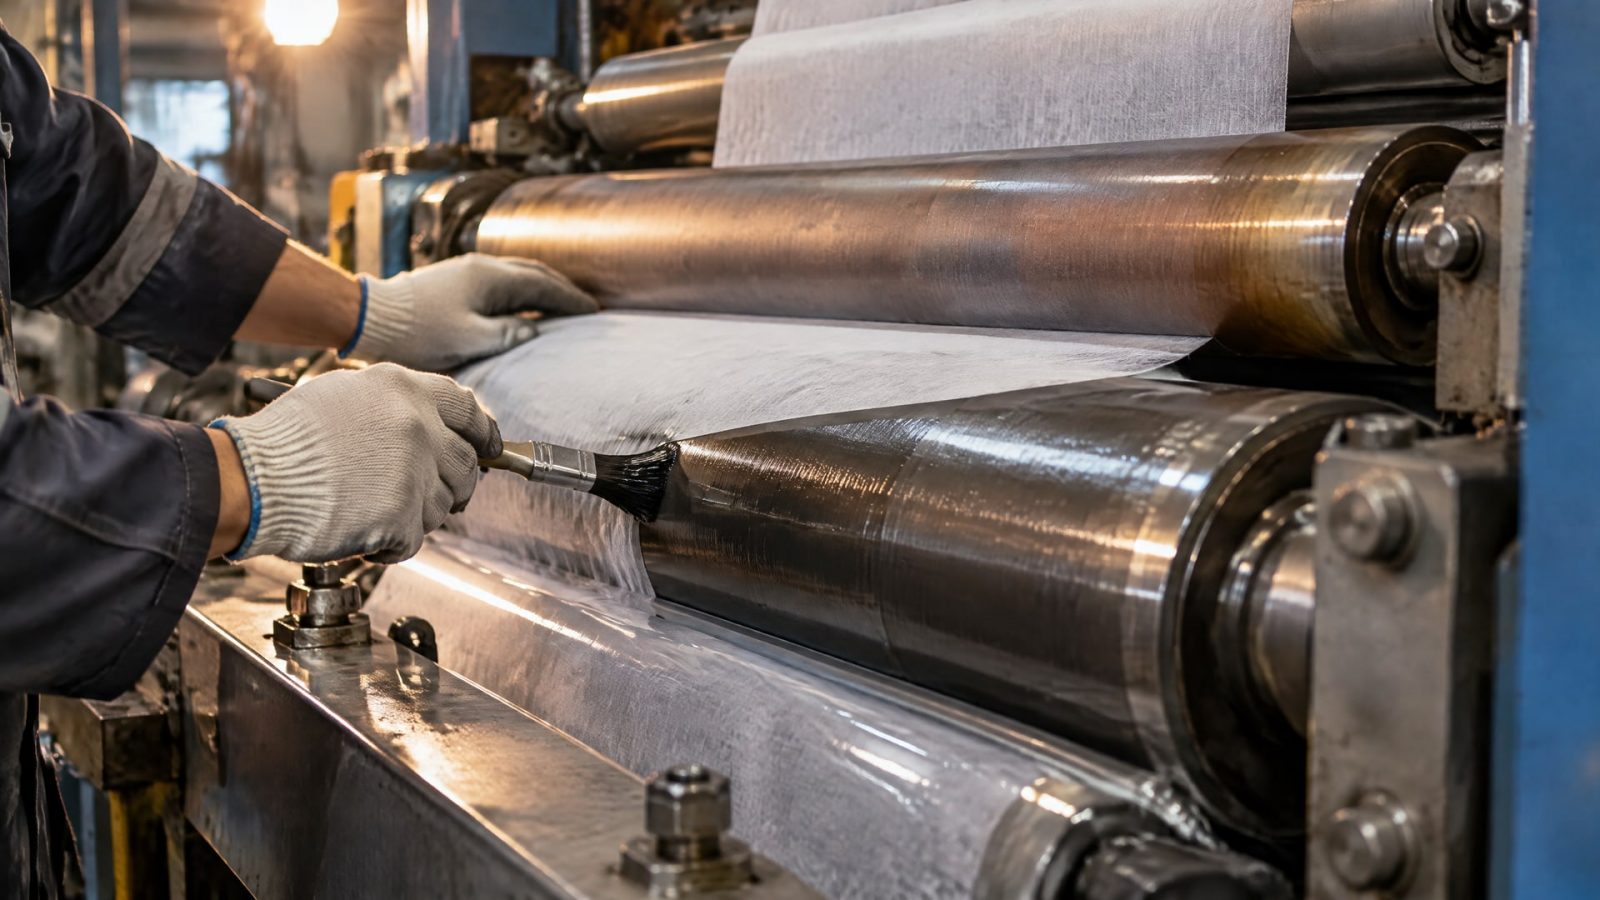
Для каждой детали фиксируют, соприкасается ли она с полотном, клеем или пленкой, нагревается ли поверхность и требуется ли материалу скользить либо сохранять тягу. Такой разбор помогает разделить термоконтактные зоны и трущиеся пары, для которых нужны разные материалы.
Затем сопоставляют требования узла с характеристиками решения. Для покрытия проверяют назначение, термостойкость, параметры поверхности и совместимость с функцией детали. Для пластичной смазки оценивают класс NLGI, вязкость и пригодность к условиям конкретного узла. Если оборудование работает рядом с пищевой продукцией, отдельно учитывают требования к применению смазочного материала.
После выбора важно проверить результат на конкретной детали: уменьшилось ли налипание, стало ли проще освобождение полотна, сохраняется ли необходимая тяга на ролике. Эти критерии различаются по узлам, поэтому единой оценки для всей линии недостаточно. Если на поверхности остаются клей или загрязнения, их также учитывают при анализе: антиадгезионные свойства не отменяют необходимости следить за состоянием детали.
Для снабженца полезно запросить технические параметры именно для требуемой детали, а не только общее описание покрытия или смазки. В спецификации следует сверить тип узла, рабочую задачу поверхности и заявленные характеристики материала. Так закупка будет привязана к техническому решению, а не к универсальной формулировке в названии продукта.
Часто задаваемые вопросы
Можно ли решить пригорание в упаковке одной смазкой?
Не всегда. Для нагреваемых элементов термосварки и запайки применяют антиадгезионные покрытия, которые снижают налипание материала и образование нагара. Смазки используют для подшипников, направляющих и других трущихся пар. Сначала нужно определить, на какой детали возникает проблема, и только потом выбирать тип материала.
Чем отличается антиадгезионное покрытие ролика от покрытия запаечного элемента?
Роликовое покрытие подбирают с учетом скольжения, освобождения материала, требуемой тяги и износа. Для одного типа роликового покрытия указаны толщина 45-75 мкм и шероховатость Ra < 5 мкм. Запаечный элемент работает в зоне нагрева, поэтому важны его антиадгезионные свойства и термостойкость.
Что важнее для смазки упаковочного оборудования: NLGI или ISO?
Это разные параметры. NLGI обозначает класс консистенции пластичной смазки; для упаковочного оборудования в каталогах встречаются NLGI 1 и NLGI 2. ISO-класс характеризует вязкость базового масла, например ISO 460. Выбор делают с учетом требований конкретного узла, а не по одному показателю.
Подходит ли одно покрытие для роликов, ножей и запаечных элементов?
Универсального ответа нет: у этих деталей разные функции и условия контакта. Для запаечной зоны важны нагрев и снижение налипания, для ролика - также скольжение или тяга, для ножа и матрицы - контакт с материалом и остатками клея. Покрытие выбирают под конкретную деталь и ее рабочую задачу.
Заключение
Прилипание и пригорание нетканого материала в упаковочных узлах снижают подбором поверхности под конкретную задачу. Для нагреваемых зон термосварки и запайки используют антиадгезионные покрытия, для роликов учитывают скольжение и тягу, а для подшипников и направляющих отдельно подбирают смазку по классу NLGI, вязкости и условиям работы.
Следующий шаг - определить детали, на которых возникает налипание, и зафиксировать их функции, нагрев и характер контакта с полотном. Затем сверить требования узлов с параметрами покрытия или смазочного материала в технической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Твердые смазочные покрытия на основе графита и PTFE: сравнение преимуществ, условий применения и выбора для инженеров и закупщиков.
Узнайте, как правильно выбрать покрытие для задвижек, чтобы избежать прикипания гаек на шпильках и облегчить последующую разборку.
Узнайте, как полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозольных баллонов.