
Антикоррозийная обработка перед нанесением антифрикционных покрытий
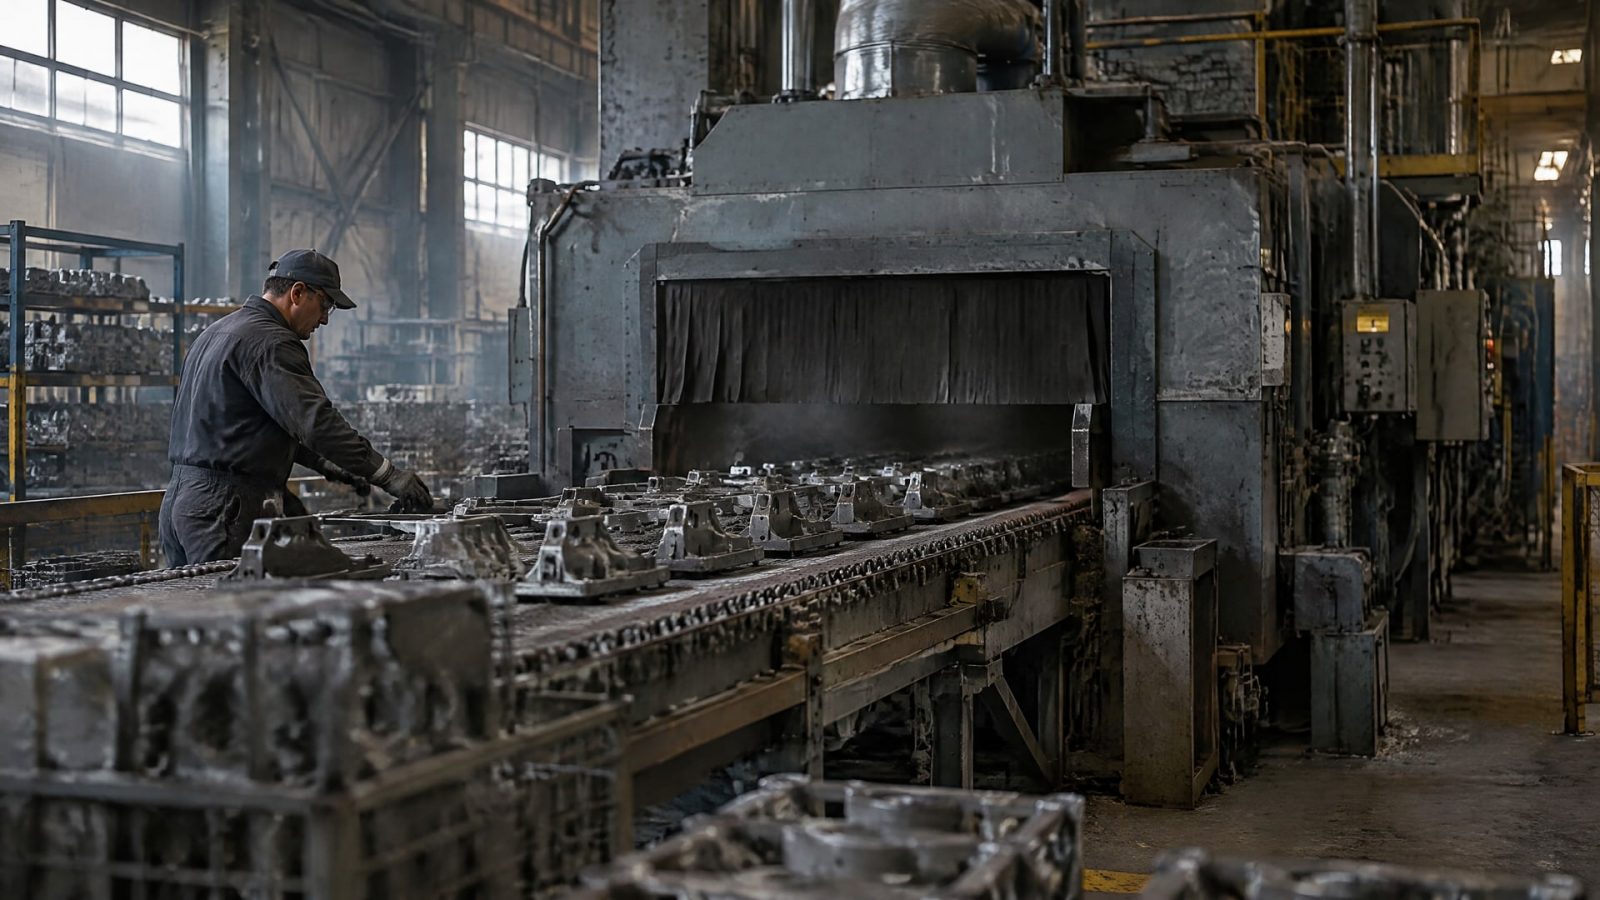
Предварительное фосфатирование стали обычно повышает адгезию антифрикционного покрытия и помогает увеличить срок его службы. Для антикоррозийной обработки важно выбрать подходящий вид фосфатирования: цинковое связывают прежде всего с усилением защиты от коррозии, марганцевое - с приработкой и несущей способностью. Однако для нержавеющей стали обычное фосфатирование, как правило, неэффективно.
Статья полезна инженерам, технологам и закупщикам, которые выбирают подготовку поверхности для деталей оборудования и оценивают замену импортных покрытий. Разберем, как предобработка влияет на адгезию, коррозионную стойкость и антизадирные свойства стали, чем фосфатирование отличается от абразивоструйной обработки и какие условия стоит проверить перед запуском технологии.
Как антикоррозийная обработка влияет на антифрикционное покрытие
Предобработка формирует условия, в которых покрытие сцепляется с металлической поверхностью и работает в узле.
Техническая документация на антифрикционные покрытия указывает, что фосфатирование и абразивоструйная обработка увеличивают адгезию и срок службы покрытия. Поэтому оценивать защитные свойства только по характеристикам самого состава недостаточно: важна вся система, от подготовки детали до толщины сухой пленки.
Перед нанесением необходимо удалить ржавчину, окалину, смазку и другие загрязнения, а затем тщательно очистить и обезжирить поверхность. Остатки загрязнений мешают равномерному нанесению и могут снизить сцепление. Для деталей из стали фосфатирование рассматривают как один из вариантов подготовки, который может одновременно повлиять на адгезию покрытия и коррозионную защиту.
Вид обработки выбирают с учетом требуемых свойств. Цинк-фосфатные системы чаще используют, когда важна антикоррозионная стойкость. Марганцевое фосфатирование связывают с приработкой и несущей способностью. Это не означает, что одна обработка универсально улучшает все параметры: требуемый эффект нужно соотнести с материалом детали и условиями работы узла.
Оценка коррозионной стойкости также требует учета толщины покрытия и метода испытаний. В технических данных отдельных импортных составов указана стойкость без красной ржавчины на стальной подложке при толщине пленки 15 мкм и 10 мкм. Эти значения относятся к конкретным системам и не гарантируют такой же результат на другой детали: на него влияют предобработка, способ нанесения и геометрия поверхности.
Для оценки процессов применяют, в частности, DIN EN ISO 9717:2018-03 для фосфатных конверсионных покрытий и DIN EN ISO 9227:2017-07 для испытаний в соляном тумане. Результаты лабораторных испытаний помогают сравнивать решения, но перед утверждением технологии их следует проверить на реальных деталях.
Фосфатирование или абразивоструйная обработка: что выбрать
Фосфатирование и абразивоструйная обработка - два применяемых способа подготовки поверхности перед нанесением антифрикционных покрытий.
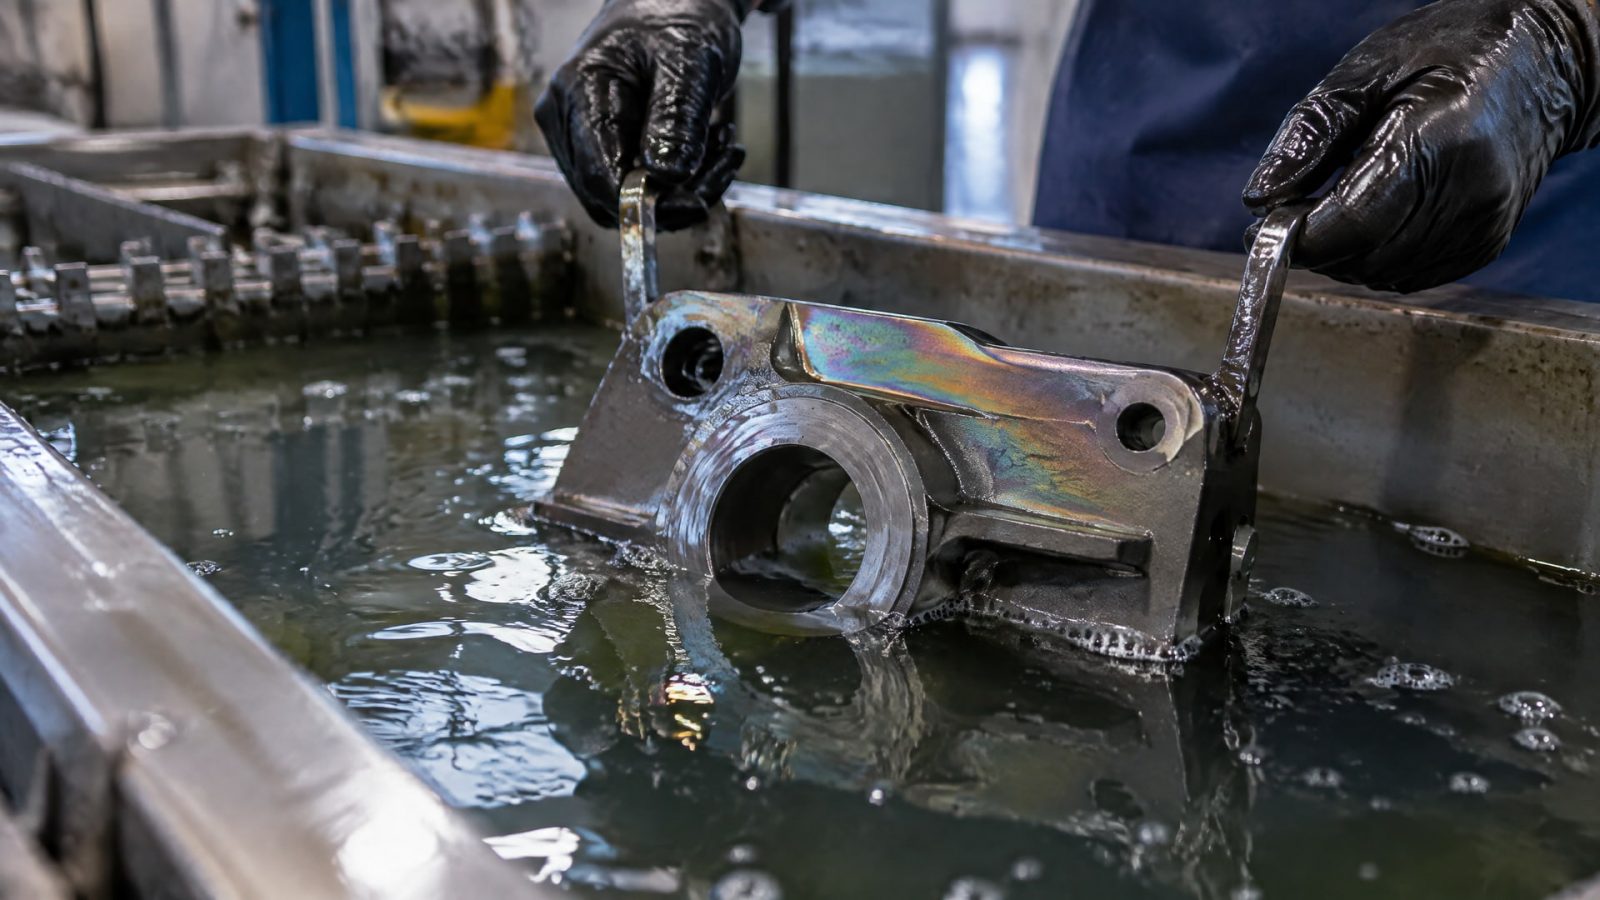
Выбор зависит от материала, требуемой адгезии и уровня коррозионной защиты. Для ряда систем фосфатирование рассматривают как технологичный вариант для стальных деталей, а абразивоструйную обработку применяют, когда нужно подготовить поверхность механическим способом.
Если приоритетом служит защита от коррозии, для стали рассматривают цинк-фосфатирование. Если важны приработка и несущая способность, может быть уместно марганцевое фосфатирование. Абразивоструйная обработка, в свою очередь, входит в число вариантов предварительной подготовки, повышающих адгезию. Универсального ответа для всех деталей нет: решение зависит от конструкции узла и требований к покрытию.
Перед запуском процесса важно проверить технологическую последовательность. Заготовку очищают от ржавчины, окалины, смазки и иных загрязнений. После фосфатирования не стоит надолго откладывать нанесение покрытия: в практических рекомендациях указан срок до 24 часов, поскольку при более длительном ожидании возможна коррозия. Этот интервал нужно учитывать при планировании производственного цикла.
Сравнивать способы обработки корректно на деталях с одинаковым материалом и сопоставимой геометрией. На результат влияют не только подготовка, но и толщина сухой пленки, а также способ нанесения. Поэтому для ответственных узлов разумно провести испытания на реальных образцах, прежде чем фиксировать технологию в спецификации. Такой подход помогает проверить сцепление и защитные свойства в условиях, близких к эксплуатации, а не переносить лабораторные результаты на детали без проверки.
Фосфатирование нержавеющей стали: ограничения процесса
Обычное фосфатирование нержавеющей стали обычно неэффективно.
Причина - пассивная оксидная пленка, которая препятствует процессу. Разрушить ее технически возможно, но такой подход экономически нецелесообразен и может ухудшить свойства материала. Поэтому фосфатирование нержавеющей стали нельзя автоматически считать аналогом подготовки углеродистой стали.
Для нержавеющей стали стандартным вариантом поверхностной обработки считают химическую пассивацию. В справочных материалах среди применяемых подходов отмечена цитратная пассивация по ASTM A967. Дальнейший выбор антифрикционного покрытия следует связывать с особенностями поверхности и условиями работы детали, а не с ожиданием, что обычное фосфатирование даст тот же результат, что и на другой стали.
На этом этапе важно не смешивать разные задачи обработки. Предварительная подготовка должна обеспечить совместимость поверхности с покрытием, тогда как сама пассивация относится к обработке нержавеющей стали. Применимость процесса и покрытия проверяют на конкретной детали, учитывая ее геометрию и способ нанесения. Если на поверхности есть загрязнения, их удаляют до нанесения покрытия: чистота остается обязательным условием независимо от выбранного материала.
Для планирования процесса можно сверяться с DIN EN ISO 9717:2018-03, который относится к фосфатным конверсионным покрытиям на металлах, и с ASTM A967, упоминаемым для пассивации. Наличие стандарта само по себе не подтверждает пригодность конкретной схемы для любой детали: технологию выбирают с учетом материала и требований узла.
Как проверять коррозионную стойкость и адгезию
Коррозионная стойкость покрытия зависит не только от состава.
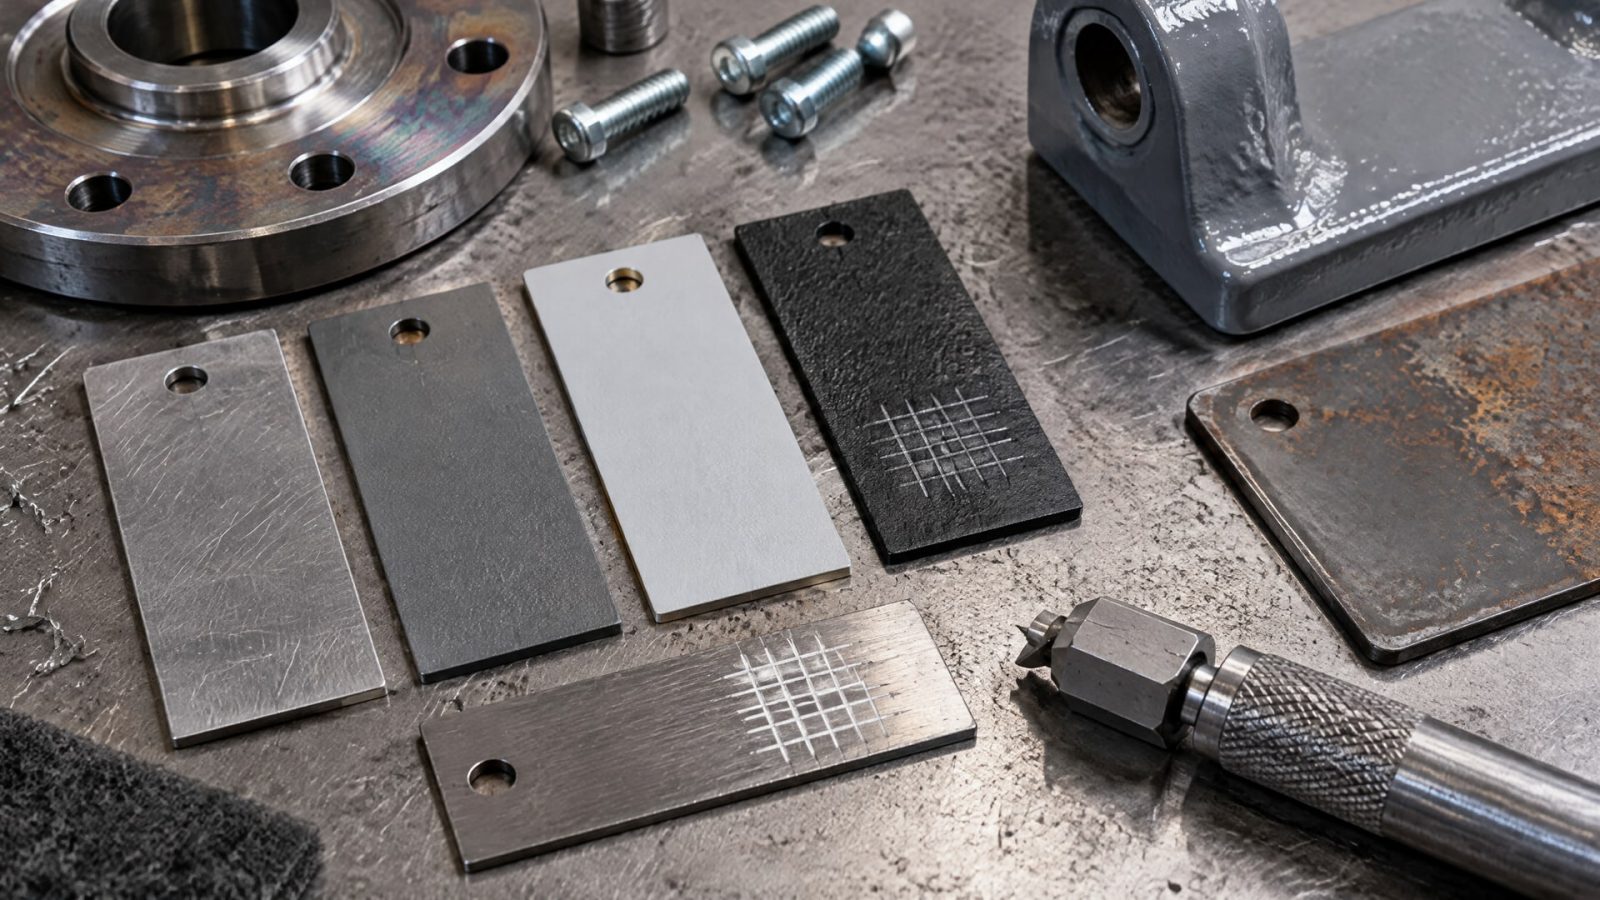
На результат влияют материал детали, форма поверхности, предобработка, способ нанесения и толщина сухой пленки. Поэтому значение, полученное на одном образце, нельзя без проверки переносить на деталь сложной геометрии или на другую технологическую линию.
Для испытаний в соляном тумане применяют DIN EN ISO 9227:2017-07; в документации также встречаются ASTM B117 и DIN 50021. Эти стандарты задают методы испытаний, но сам факт их упоминания не означает, что любой состав автоматически обеспечивает одинаковую защиту. При сравнении результатов важно учитывать условия испытания и состояние образца.
В технических данных отдельных покрытий приведены результаты без красной ржавчины на стали при толщине пленки 15 мкм и 10 мкм. Их следует воспринимать как показатели конкретных систем, а не как универсальную норму для антифрикционных покрытий. На другой подложке, при иной предобработке или другой геометрии результат может отличаться.
Практический порядок проверки включает несколько шагов:
Зафиксировать материал и геометрию детали.
Удалить ржавчину, окалину, смазку и другие загрязнения.
Выбрать вариант подготовки поверхности и способ нанесения покрытия.
Проверить результат на образцах или реальных деталях до утверждения спецификации.
Сопоставить результаты испытаний с требованиями к коррозионной защите и работе узла.
Для технического специалиста такой порядок важен еще и потому, что помогает отделить влияние покрытия от влияния подготовки. Если меняются сразу несколько параметров, трудно установить причину результата. Испытания на реальной детали позволяют оценить сочетание предобработки, нанесения и геометрии, а затем закрепить работающую технологию в производственной документации.
Замена импортных покрытий на российских производственных участках
При замене импортных покрытий важно сопоставлять не только составы, но и всю технологическую систему: материал детали, подготовку поверхности, способ нанесения и требуемую защиту.
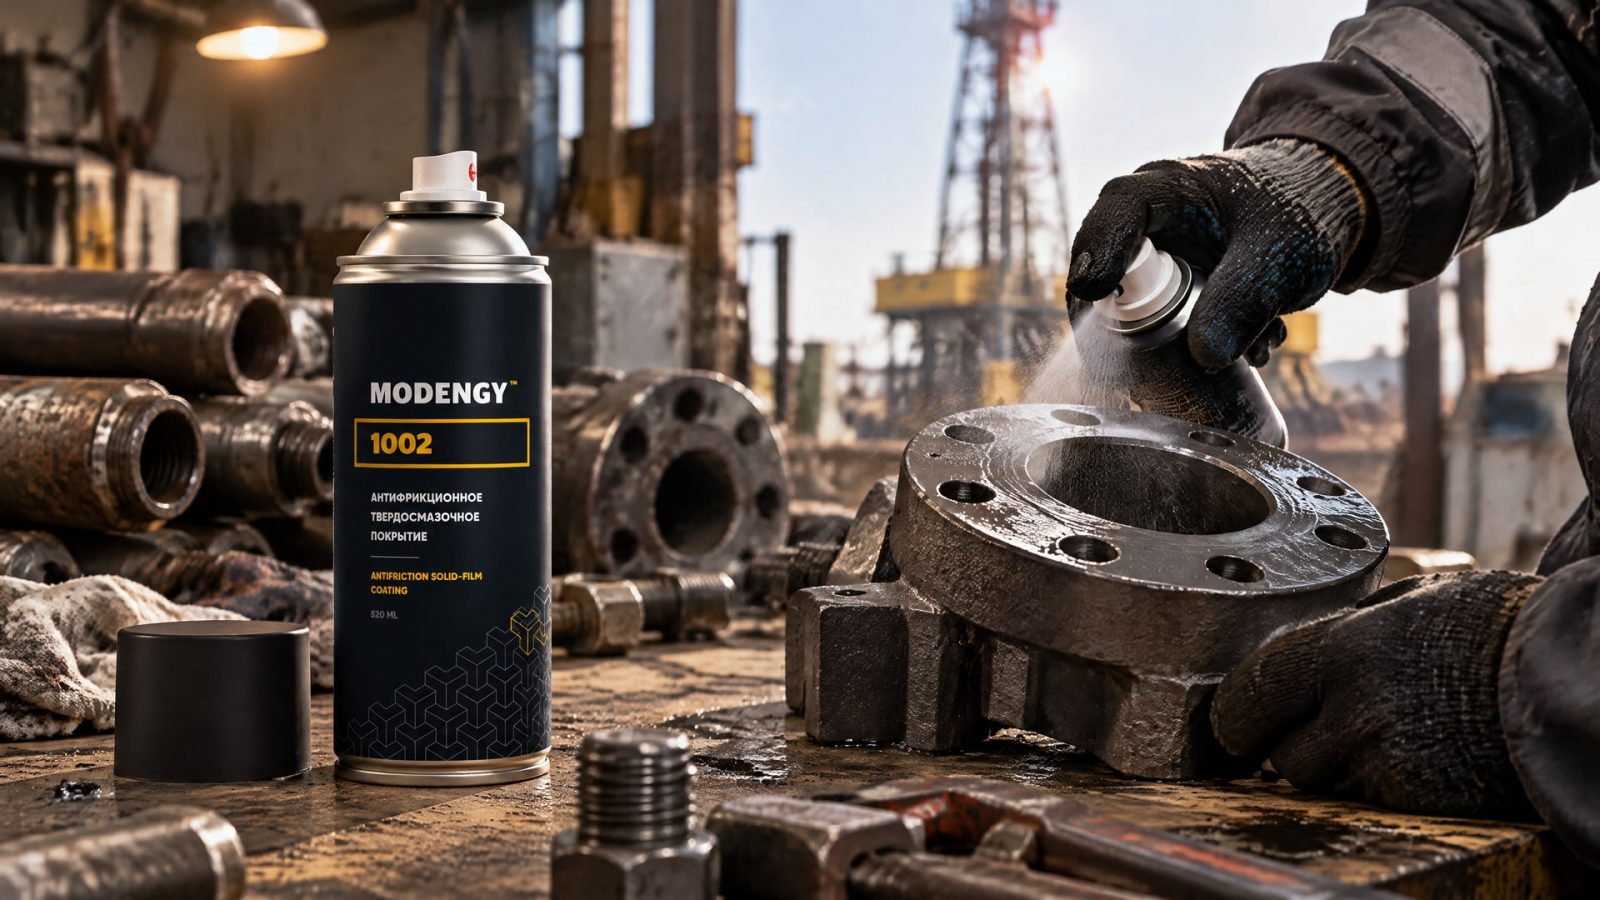
Для ответственных узлов в нефтедобывающем оборудовании учитывают риск вымывания, фреттинга и проблем при холодном пуске. Одного совпадения назначения недостаточно: выбранное покрытие нужно проверять на деталях и в условиях эксплуатации.
В этой задаче в поле рассмотрения входит MODENGY 1002 - антифрикционное покрытие на основе дисульфида молибдена с антикоррозионными свойствами, которое может служить заменой импортным аналогам в нефтедобывающем оборудовании. Его выбор не отменяет требований к подготовке поверхности: перед нанесением деталь очищают и обезжиривают, а влияние фосфатирования оценивают в составе всей системы.
При подборе следует отдельно проверить, какой эффект ожидают от предобработки. Если основной приоритет - коррозионная защита стальной детали, рассматривают цинковое фосфатирование. Если существенны приработка и несущая способность, оценивают марганцевое фосфатирование. Для нержавеющей стали обычное фосфатирование не следует закладывать без проверки: из-за пассивной пленки процесс обычно неэффективен.
Линейка антифрикционных покрытий MODENGY может рассматриваться в проектах замены импортных решений, когда требуется подобрать российское покрытие под условия работы узла и защитные свойства. Для инженера и снабженца принципиальны понятная спецификация, повторяемый технологический процесс и проверка результата на реальной детали. Поэтому замену целесообразно начинать с определения требований, затем согласовать подготовку поверхности и провести испытания до внесения изменений в производственную документацию.
Часто задаваемые вопросы
Нужно ли фосфатирование перед антифрикционным покрытием?
Не всегда, но предварительное фосфатирование может повысить адгезию и увеличить срок службы покрытия. Решение зависит от материала детали, требуемой коррозионной стойкости и условий работы узла. Для сравнения вариантов оценивают фосфатирование и абразивоструйную обработку, а перед фиксацией технологии проводят испытания на реальных деталях.
Можно ли фосфатировать нержавеющую сталь?
Обычное фосфатирование нержавеющей стали обычно неэффективно из-за пассивной оксидной пленки. Ее разрушение технически возможно, но экономически нецелесообразно и может ухудшить свойства материала. Для нержавеющей стали стандартной поверхностной обработкой считают химическую пассивацию; среди вариантов упоминается цитратная пассивация по ASTM A967.
Через какое время после фосфатирования наносить покрытие?
В практических рекомендациях указан интервал до 24 часов. При более длительном ожидании возможно появление коррозии, поэтому время между фосфатированием и нанесением покрытия нужно учитывать при планировании процесса. Перед нанесением также важно убедиться, что поверхность очищена и обезжирена.
Что лучше для защиты от коррозии: цинковое или марганцевое фосфатирование?
Цинковое фосфатирование связывают прежде всего с улучшением антикоррозионной защиты. Марганцевое чаще рассматривают в контексте приработки и несущей способности. Выбор зависит от требований к узлу: обе обработки оценивают в сочетании с покрытием, материалом детали и способом нанесения.
Заключение
Предварительное фосфатирование обычно улучшает адгезию и срок службы антифрикционного покрытия на стали, а цинковый вариант может усилить антикоррозионную защиту. Но результат зависит от очистки, материала, геометрии детали, толщины пленки и технологии нанесения. Для нержавеющей стали обычное фосфатирование, как правило, не подходит; в качестве поверхностной обработки рассматривают пассивацию.
Следующий шаг - определить материал и требования узла, выбрать вариант подготовки поверхности и проверить покрытие на реальной детали. Для стальных компонентов стоит сравнить фосфатирование с абразивоструйной обработкой, а для нержавеющих - оценить пассивацию. После испытаний можно закрепить подходящую последовательность операций в спецификации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Фосфатирование и коррозия нержавеющей стали: узнайте, как предотвратить задиры резьбовых соединений и выбрать оптимальный метод защиты.
Подбирайте оборудование для нанесения покрытий, основываясь на технологии, требованиях к изделию и способах контроля результата.
Узнайте, как восстановить анодный слой при скольжении резиновой прокладки: ремонт, повторное анодирование или антифрикционное покрытие.