
Скольжение резиновой прокладки: восстановление поврежденного анодного слоя
Поврежденный анодный слой можно заменить твердосмазочным покрытием не во всех случаях. Такое покрытие не воссоздает оксидную пленку, но при локальном дефекте может помочь вернуть нужные свойства поверхности в зоне трения, если это допускают требования к детали. Если необходимо восстановить именно анодирование, рассматривают локальную электрохимическую обработку или удаление старого слоя с повторным анодированием.
При скольжении резиновой прокладки по алюминиевой детали важно оценить площадь и глубину повреждения, назначение покрытия и состояние поверхности. Статья поможет инженерам и закупщикам выбрать между ремонтом, повторным анодированием и нанесением антифрикционного покрытия, а также подготовить деталь к обработке.
Как оценить повреждение анодного слоя и выбрать способ ремонта
Сначала определяют, что именно требуется восстановить: внешний вид, антикоррозионную защиту или работу поверхности в паре трения.
Анодный слой представляет собой оксидную пленку, поэтому нанесение краски или лака не возвращает анодирование. Если дефект локальный и неглубокий, рассматривают ремонт поверхности без полного переанодирования. Если требуется вернуть свойства исходного покрытия, надежнее удалить старый слой и провести анодирование заново.
Для деталей, работающих на скольжение, важны износостойкость, коэффициент трения и структура слоя. В источниках для защитного анодирования указана толщина оксидной пленки до 10 мкм, а для типовых анодных покрытий приводится диапазон 20-30 мкм. В отдельных описаниях для деталей, работающих в трении, упоминается пленка толщиной не более 60 мкм. Эти значения относятся к разным процессам и не задают универсальную толщину для любой детали.
| Состояние детали и требование | Что оценивают |
|---|---|
| Локальное неглубокое повреждение | Возможность ремонта поверхности без полного переанодирования |
| Требуется вернуть свойства анодного покрытия | Удаление старого слоя и повторное анодирование |
| Деталь работает в паре трения | Износостойкость, коэффициент трения и состояние поверхности |
| Повреждение находится в зоне скольжения прокладки | Чистоту поверхности и пригодность выбранного решения для узла |
Режим обработки подбирают с учетом материала. В частности, для алюминиевых сплавов с содержанием меди более 0,5% и суммарным содержанием легирующих добавок более 7,5% в одном из технологических описаний указана сернокислотная обработка с последующим закреплением слоя. Это не универсальная инструкция: технологию выбирают по составу сплава и требованиям к детали. Для анодирования алюминия и его сплавов в материалах указаны ISO 7599, ISO 8078 и ISO 8079.
Когда антифрикционное покрытие подходит для скольжения резиновой прокладки
Антифрикционное покрытие рассматривают, когда задача связана прежде всего с работой поверхности в зоне контакта.
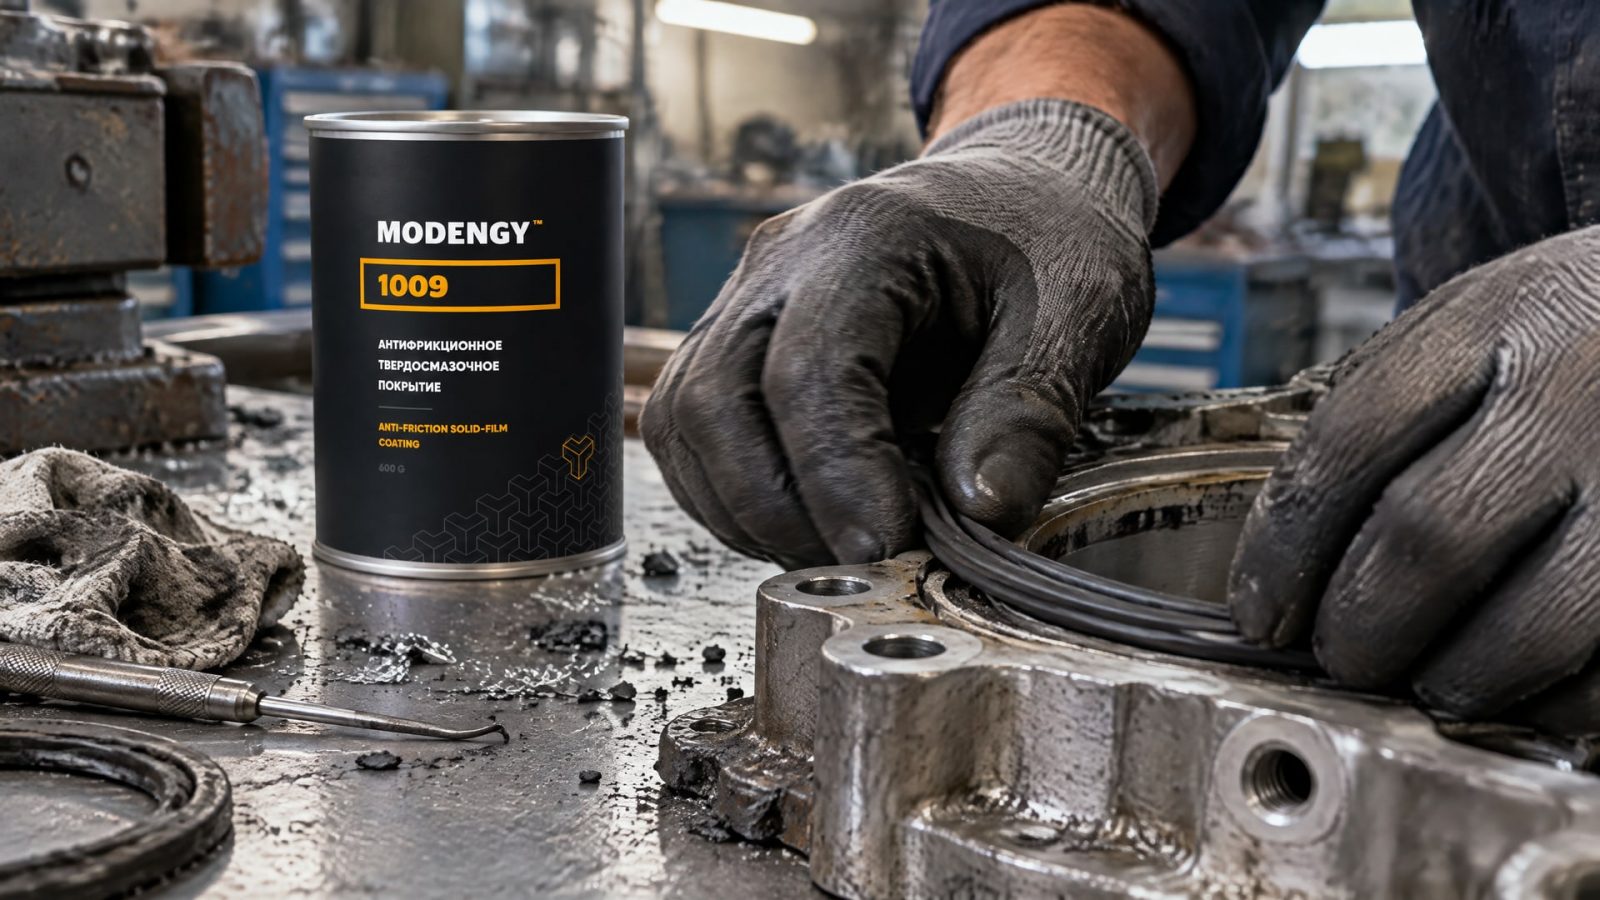
Оно может снизить трение и помочь восстановить скольжение резиновой прокладки по детали, если это соответствует требованиям узла. При этом покрытие не следует считать способом воссоздать оксидную пленку или автоматически заменить анодирование, необходимое для коррозионной защиты.
Для ремонта алюминиевой детали важно разделять два результата: восстановление исходного анодного слоя и восстановление нужной функции поверхности. Первое обычно требует электрохимической обработки или повторного анодирования. Второе в отдельных случаях достигается локальным нанесением антифрикционного состава после подготовки основания. Выбор зависит от площади повреждения, требований к защите и условий контакта.
При повреждении в зоне трения износ может нарушить работу сопряженных поверхностей. Если требуется вернуть скольжение резиновой прокладки, а полное переанодирование нецелесообразно, рабочим вариантом может стать твердосмазочное покрытие. MODENGY 1009 используют для восстановления поверхности в такой задаче: у покрытия низкий коэффициент трения и химическая стойкость. Перед выбором нужно свериться с требованиями к конкретной детали и узлу.
Твердое анодирование также применяют для повышения износостойкости алюминиевых деталей. Для него отмечают низкий коэффициент трения, высокую коррозионную стойкость и компактную малопористую структуру. Однако выбор между твердым анодированием и твердосмазочным покрытием зависит от того, необходимо ли получить оксидный слой или обеспечить нужную работу поверхности в паре трения.
Как подготовить алюминиевую поверхность перед нанесением покрытия
Перед нанесением нового слоя поверхность очищают, обезжиривают и удаляют ослабленный оксид.
Остатки загрязнений и непрочно связанного материала ухудшают адгезию покрытия. Не менее важна чистота после подготовки: анодированную деталь нельзя трогать голыми руками перед нанесением антифрикционного состава, поскольку это может ухудшить состояние поверхности.
Совет инженера
Сценарий: на детали из алюминиевого сплава Д16 повреждена зона, по которой скользит резиновая прокладка. Что сделали: поверхность очистили и обезжирили с помощью очистителей MODENGY, затем подготовили ее к нанесению покрытия, не касаясь рабочей зоны голыми руками. Итог: подготовка помогает сохранить чистоту поверхности и условия для адгезии последующего слоя.
Сушка также зависит от выбранного процесса. Для описанного режима обработки алюминиевых сплавов с повышенным содержанием меди и легирующих добавок указана температура не выше 102 °C. Это значение нельзя переносить на любой сплав или покрытие: параметры нужно сверять с технологией, назначенной для конкретной детали.
Для анодного слоя важно учитывать и особенности уплотнения. В одном из материалов по твердому анодированию указано, что такие покрытия, как правило, не уплотняются, хотя могут слегка покрываться воском. Поэтому при подготовке ремонта нельзя исходить из предположения, что любой анодированный слой имеет одинаковое состояние и одинаковую обработку.
Как восстановить защиту сплава Д16 и не перепутать ее с восстановлением слоя
Защита сплава Д16 зависит от состава и выбранного процесса обработки.
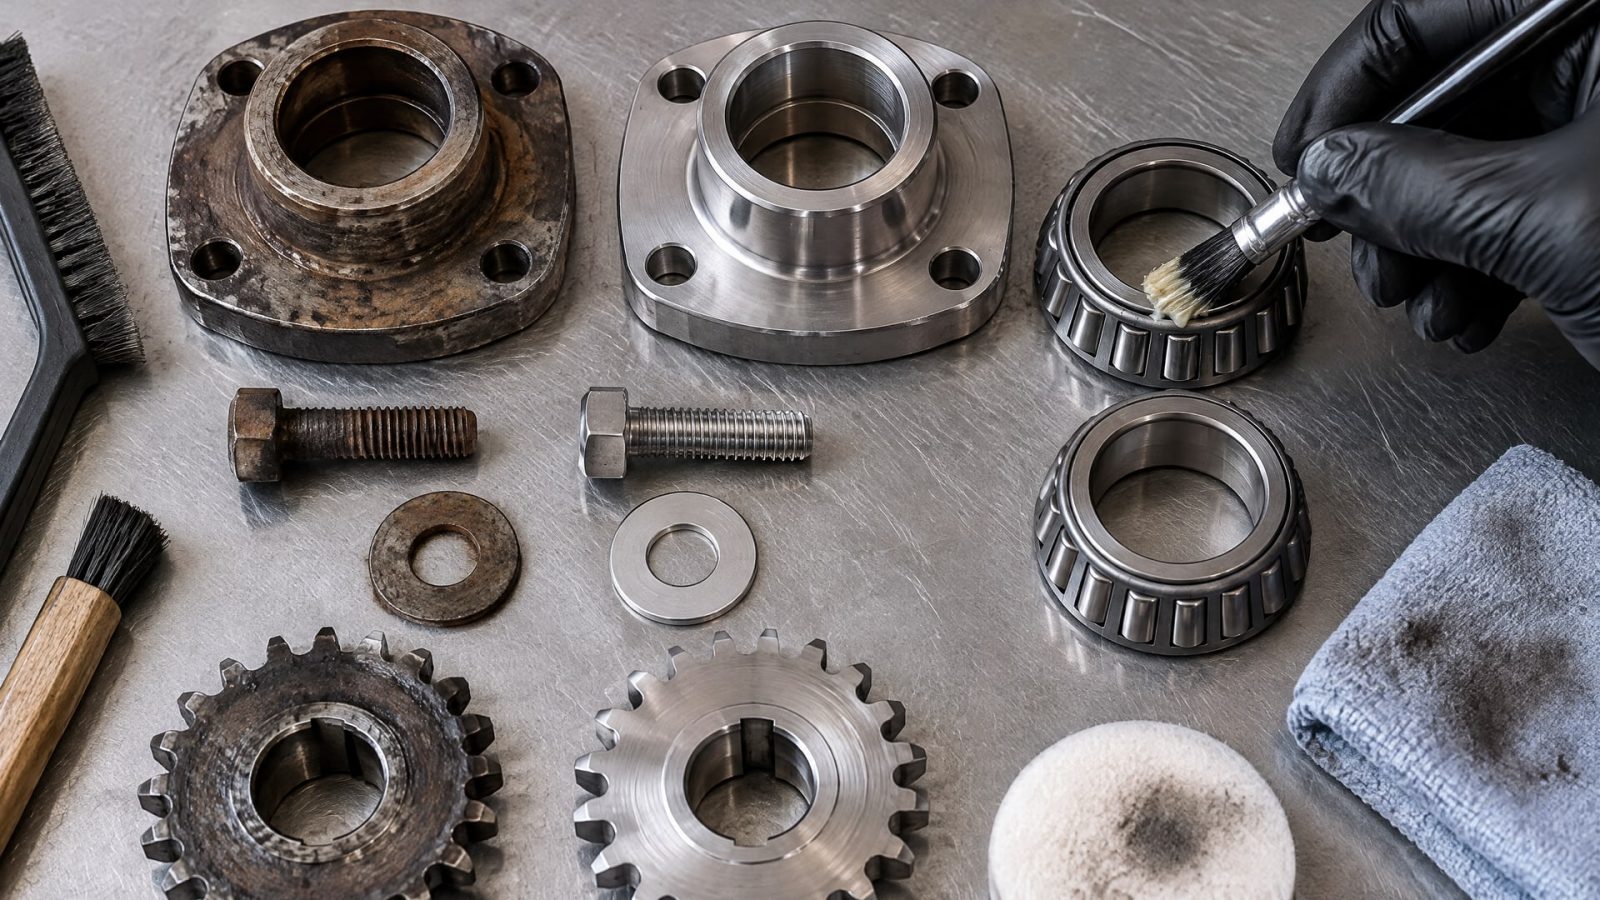
Общие режимы для алюминия нельзя автоматически переносить на любой сплав: технологические описания отдельно отмечают влияние содержания меди и суммарного количества легирующих добавок. Поэтому до ремонта определяют материал детали, уточняют назначение покрытия и выбирают технологию с учетом требований к износу, трению и коррозионной стойкости.
Если задача состоит в возврате исходных свойств анодирования, твердосмазочное покрытие не заменяет повторное анодирование. Оно не формирует анодную оксидную пленку. Если же повреждение локальное, а главный приоритет - работа поверхности в паре трения, рассматривают ремонт с нанесением покрытия после оценки дефекта и подготовки основания.
При выборе технологии учитывают стандарты, приведенные для анодирования алюминия и его сплавов: ISO 7599, ISO 8078 и ISO 8079. Сами по себе ссылки на стандарты не определяют способ ремонта конкретной детали. Инженер должен сопоставить состояние поверхности, требования к узлу и технологический процесс, а затем определить, достаточно ли локального ремонта или необходима обработка всей детали.
Для твердого анодирования в источниках приводится толщина оксидной пленки не более 60 мкм, тогда как для защитного анодирования указано до 10 мкм. В описании типовых покрытий также фигурирует диапазон 20-30 мкм. Эти параметры показывают, почему нельзя выбирать ремонт только по внешнему виду: требуемая толщина связана с видом покрытия и назначением детали.
Контроль результата после ремонта
После восстановления проверяют толщину покрытия и его адгезию, а затем оценивают стойкость в условиях эксплуатации.
Визуального осмотра недостаточно: поверхность может выглядеть целой, но потерять часть защитных или трибологических свойств. Для узла со скольжением резиновой прокладки также важно проверить работу пары после сборки.
Контроль должен соответствовать выбранному способу ремонта. После локального нанесения твердосмазочного покрытия проверяют именно те свойства, ради которых его применили, включая работу поверхности в контакте. После повторного анодирования оценивают параметры анодного слоя. Нельзя считать нанесение нового материала подтверждением восстановления всех характеристик исходного покрытия.
Для деталей, где важна коррозионная защита, отдельно проверяют, отвечает ли выбранный вариант требованиям узла. Антифрикционное покрытие и анодирование решают связанные, но не одинаковые задачи. Если покрытие подбирают только по низкому трению, это не подтверждает, что оно заменяет анодный слой по остальным функциям.
В документации на ремонт фиксируют способ подготовки и нанесения покрытия, а также результаты контроля толщины и адгезии. Такой порядок помогает оценить, подходит ли локальный ремонт для детали или в дальнейшем потребуется повторное анодирование. Решение принимают по состоянию поверхности и условиям эксплуатации, а не только по факту наличия видимого дефекта.
Часто задаваемые вопросы
Можно ли восстановить анодный слой твердосмазочным покрытием?
Нет, твердосмазочное покрытие не воссоздает оксидную пленку. Его рассматривают как способ восстановить требуемую функцию поверхности, например работу в зоне трения, если это допускают требования к детали. Для возврата свойств анодирования обычно рассматривают локальную электрохимическую обработку или удаление старого слоя с повторным анодированием.
Как выбрать способ ремонта поврежденного анодирования?
Сначала определяют площадь и глубину дефекта, а также требуемую функцию: защиту от коррозии, износостойкость или снижение трения. При локальном неглубоком повреждении оценивают возможность ремонта поверхности. Если нужно вернуть исходные свойства анодного покрытия, рассматривают повторное анодирование и проверяют технологию с учетом состава сплава.
Нужно ли обезжиривать деталь перед нанесением антифрикционного покрытия?
Да. Перед нанесением покрытия поверхность очищают, обезжиривают и удаляют ослабленный оксид. Загрязнения ухудшают адгезию, а прикосновение голыми руками может нарушить чистоту подготовленной поверхности. Для анодированной детали важно соблюдать подготовку до нанесения нового слоя и не загрязнять рабочую зону после очистки.
Одинакова ли толщина защитного и твердого анодирования?
Нет, приведенные значения зависят от вида покрытия и назначения процесса. Для защитного анодирования в источниках указана толщина до 10 мкм, для типовых покрытий приводится диапазон 20-30 мкм, а для деталей, работающих в трении, упоминается пленка не более 60 мкм. Эти цифры не следует считать взаимозаменяемыми.
Заключение
Восстановление поврежденного анодного слоя и восстановление скольжения резиновой прокладки - разные задачи. Твердосмазочное покрытие может помочь вернуть нужные свойства поверхности в зоне трения, но не создает заново оксидную пленку. Если необходимо восстановить именно анодирование, рассматривают локальную электрохимическую обработку или повторное нанесение анодного слоя.
Следующий шаг - установить материал детали, оценить площадь и глубину повреждения и определить, какие свойства требуется вернуть. Затем выбирают способ ремонта, подготавливают поверхность и после обработки проверяют толщину, адгезию и работу узла в условиях эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений: как выбрать, чтобы обеспечить легкое скольжение и предотвратить повреждения при установке.
Выбирайте покрытие для скольжения на основе PTFE для алюминия Д16: особенности нанесения, подготовка поверхности, толщина и ограничения.
Узнайте, почему бытовое PTFE покрытие алюминиевого сплава не подходит для промышленных механизмов и как выбрать надежную защиту.