
Покрытие для скольжения деталей из алюминия Д16: особенности нанесения PTFE-систем
Для деталей из алюминия Д16 покрытие для скольжения на основе PTFE выбирают с учетом подготовки поверхности, совместимости системы со сплавом и условий эксплуатации. Ключевой этап - очистить и активировать поверхность, а затем нанести покрытие без длительной паузы: алюминий быстро образует оксидную пленку, которая может ухудшить адгезию. Толстый слой не компенсирует ошибки подготовки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для алюминиевых деталей, планируют нанесение или оценивают восстановление поврежденного участка. Разберем последовательность операций, ориентиры по толщине и температуре, ограничения PTFE-систем, а также отличие покрытий для скольжения от антискользящих составов.
Почему подготовка поверхности определяет результат
PTFE-покрытие может работать на алюминиевой детали, но одного выбора фторполимера недостаточно.
На адгезию влияют загрязнения, оксидная пленка, шероховатость и соблюдение последовательности подготовки. Для алюминия Д16 особенно важна скорость перехода от подготовки к нанесению: при длительной паузе поверхность повторно окисляется.
Обработка начинается с удаления масел и СОЖ. Затем поверхность промывают и сушат, чтобы не оставить загрязнений и влаги под будущей пленкой. После этого создают шероховатость абразивной обработкой и удаляют ее остатки. Если на детали остаются окислы, масло или абразивная пыль, покрытие хуже сцепляется с основанием.
Что проверить перед нанесением покрытия для скольжения
До запуска процесса следует определить, какой именно результат нужен от детали: снижение трения, антиадгезионные свойства или сочетание этих характеристик. Затем сверяют технологию подготовки и нанесения со спецификацией выбранной PTFE-системы. Универсальной процедуры для любого состава нет: отдельным системам могут требоваться праймер, промежуточный и финишный слои.
Для некоторых процессов PTFE-импрегнации или соосаждения есть ограничения по химическому составу алюминиевого сплава. Поэтому обозначение Д16 само по себе не заменяет проверки применимости конкретной системы: до производства необходимо сверить требования к сплаву со спецификацией покрытия.
Подготовка влияет и на последующие операции. Абразивная обработка должна создавать требуемое состояние поверхности, но не приводить к повреждению детали. Это важно для алюминия, поскольку его мягкость повышает риск вмятин; дефекты основания могут привести к растрескиванию тонкой пленки. Результат оценивают не только по внешнему виду, но и по равномерности покрытия и соответствию требованиям эксплуатации.
Последовательность нанесения PTFE-покрытия на алюминий
Нанесение тефлонового покрытия на алюминий в промышленном процессе правильнее рассматривать как систему операций, а не как распыление одного состава на деталь.
Типовой подход включает подготовку поверхности, абразивную активацию, очистку и нанесение покрытия. Если этого требует технология, система включает несколько слоев: праймер, промежуточный слой и финишное покрытие.
Основные этапы
Удалить с детали масла, СОЖ и другие загрязнения.
Промыть и высушить поверхность.
Выполнить абразивную обработку для создания шероховатости.
Удалить с детали остатки абразива и подготовить ее к нанесению.
Нанести покрытие вскоре после подготовки, чтобы сократить время для повторного окисления.
Наносить материал тонкими проходами, контролируя равномерность, а не пытаться получить результат одним толстым слоем.
Указанная последовательность не задает режимов для конкретной линии. Параметры нанесения, межслойные операции и отверждение выбирают по спецификации применяемой системы. Если документация требует праймер или несколько слоев, их нельзя заменять одним толстым нанесением: увеличение толщины не устраняет загрязнения или недостаточную подготовку.
Перед запуском партии полезно провести пробное нанесение на детали или образце из того же материала. Так можно оценить, как покрытие ложится на подготовленную поверхность и соответствует ли результат требованиям узла. При этом проверяют совместимость системы с алюминиевым сплавом, а не только внешний вид пленки после нанесения.
Для Д16 важно организовать процесс так, чтобы подготовленная поверхность не ожидала нанесения без необходимости. Именно интервал между операциями способен свести на нет тщательно выполненное обезжиривание и создание шероховатости: алюминий быстро восстанавливает оксидную пленку.
Толщина и температура: как читать параметры PTFE-системы
Параметры покрытия нельзя переносить с одной системы на другую.
Для PTFE-систем на алюминии часто указывают температуру непрерывной эксплуатации до 260°C (500°F), однако фактический диапазон зависит от состава и технологии нанесения. Некоторые системы допускают более высокие кратковременные режимы, но их значения нужно проверять по спецификации конкретного покрытия.
Для промышленных PTFE-покрытий на алюминии типичный диапазон толщины сухой пленки составляет 0,8-6 mil. Это широкий ориентир, а не универсальная настройка для детали из Д16. Требуемая толщина зависит от системы и задачи, поэтому ее сверяют с технической документацией, а не выбирают по принципу «чем толще, тем надежнее».
Почему нельзя наносить один толстый слой
Попытка компенсировать недостаточную адгезию увеличением толщины не решает проблему. Если поверхность обезжирена не полностью, содержит окислы или долго находилась на воздухе после абразивной обработки, дополнительный материал не восстановит связь покрытия с основанием. В промышленной практике используют тонкие проходы и контролируют равномерность нанесения.
Толщина должна соответствовать требованиям к детали, но также учитывать ее геометрию и режим работы. Мягкий алюминий может деформироваться при механическом воздействии, а вмятины способны повредить тонкий слой. Поэтому оценивать нужно и свойства покрытия, и состояние самой детали.
Перед утверждением процесса инженер сверяет со спецификацией как минимум применимость системы к алюминиевому сплаву, допустимую толщину пленки и температурные условия. Значение 260°C (500°F) и диапазон 0,8-6 mil дают ориентир по промышленным PTFE-системам, но не заменяют технические данные выбранного материала.
Поврежденный анодированный слой: что может дать новое покрытие
Если анодированный слой поврежден, сначала определяют, какие характеристики детали необходимо получить после обработки.
Антифрикционное покрытие может сформировать защитный слой и обеспечить требуемые эксплуатационные свойства, но выбор решения зависит от функции детали и требований к поверхности. Сам факт нанесения PTFE-состава не подтверждает, что деталь восстановлена до исходных характеристик анодирования.
Для таких задач применяют антифрикционные покрытия MODENGY: их рассматривают как вариант формирования защитного слоя на детали, когда требуется восстановить ее работоспособность после повреждения поверхности. Перед применением важно определить требования к узлу и проверить, соответствует ли выбранное покрытие материалу основы и условиям эксплуатации. При этом следует учитывать ограничения конкретной технологии для алюминиевых сплавов.
Если покрытие нужно для резиновой прокладки
Когда задача связана со скольжением резиновой прокладки по алюминиевому корпусу Д16, инженеру важно учитывать не только трение, но и поведение контактной пары при пуске и в эксплуатации. Если покрытие вымывается или в зоне контакта возникает фреттинг, поверхность и технологию подбирают под конкретный узел. При холодном пуске также оценивают, сохраняется ли требуемое скольжение.
В этом случае в работу вводят MODENGY 1010 - твердосмазочное покрытие на основе политетрафторэтилена, предназначенное для снижения трения. Его рассматривают в контексте контакта прокладки с алюминиевой поверхностью, а не как универсальное решение для любых деталей из Д16. Совместимость со сплавом, требования к подготовке и режим нанесения необходимо сверить со спецификацией покрытия.
Покрытие для плитки против скольжения и PTFE-пленка решают разные задачи
Термин «покрытие для скольжения» может обозначать разные по назначению материалы.
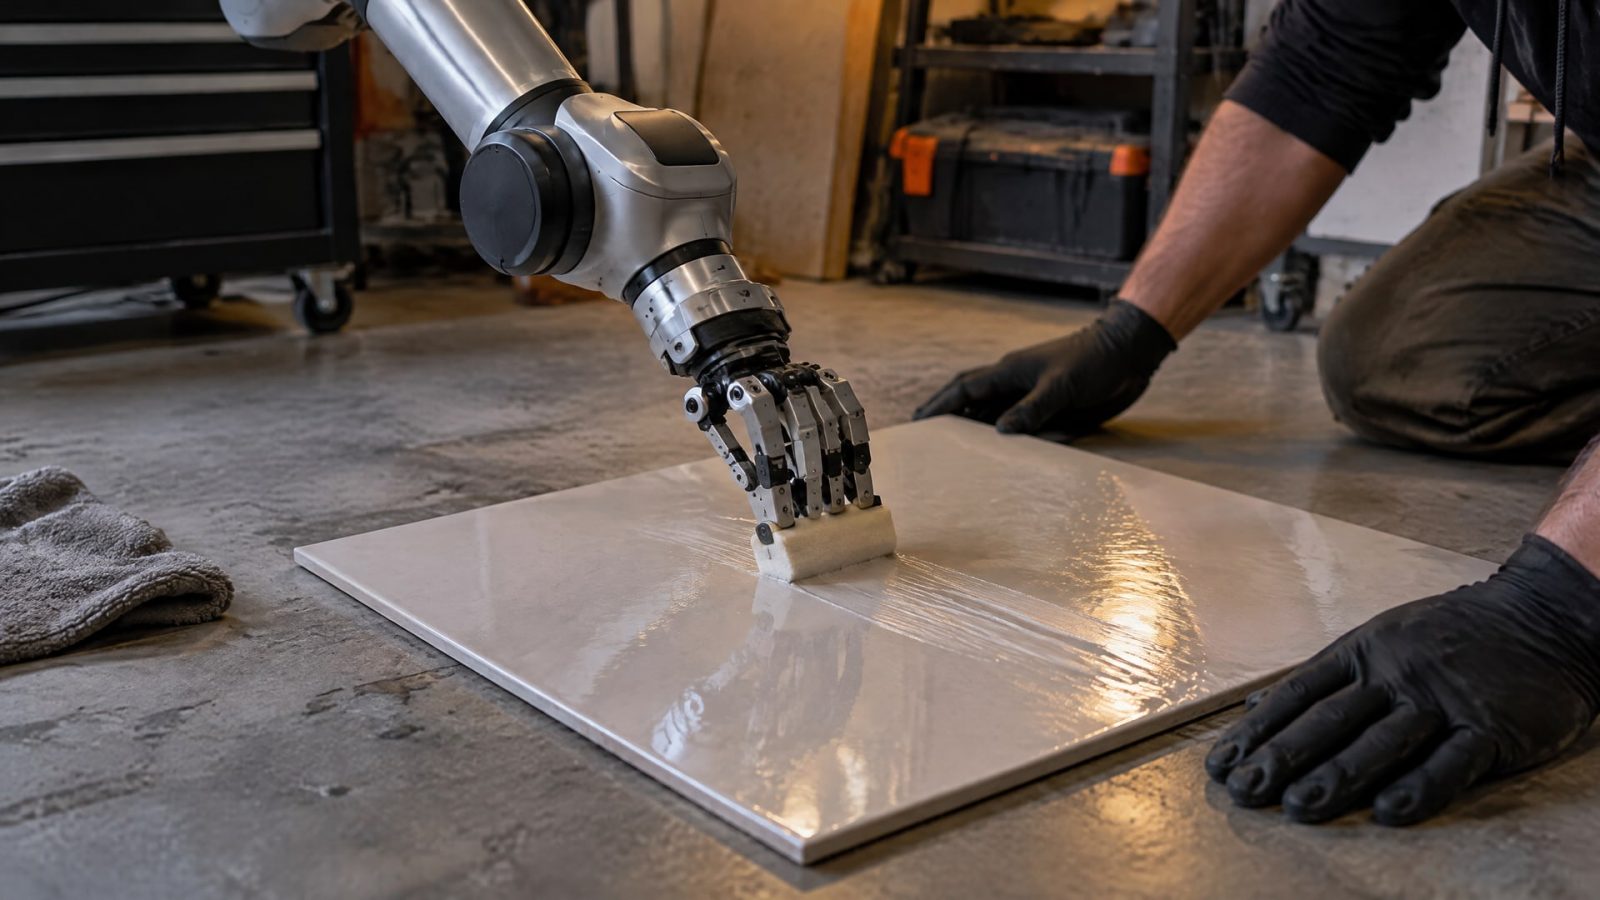
PTFE-системы обычно выбирают, чтобы снизить трение и уменьшить адгезию поверхности. Антискользящие покрытия, наоборот, должны повысить сцепление. Поэтому покрытие для керамогранита от скольжения не следует подбирать по тем же критериям, что и PTFE-покрытие для алюминиевой детали.
В одном из технических руководств для промышленных антискользящих покрытий приводится ориентир коэффициента трения 0,4, а предпочтительным названо значение 0,45 и выше. Для такой системы важны не только начальное сцепление, но и стойкость к износу и ударным нагрузкам, бесшовность слоя и сохранение противоскользящих свойств со временем. Эти ориентиры относятся к задаче повышения трения, а не к покрытию для скольжения деталей.
Запросы вроде «покрытие для плитки против скольжения» или «покрытие для керамогранита от скольжения аэрозоль» относятся к обработке поверхностей, где требуется предотвратить скольжение. Для деталей из алюминия Д16 цель обычно противоположная: обеспечить контролируемое скольжение или антиадгезионные свойства. Поэтому такие покрытия нельзя считать взаимозаменяемыми только из-за сходства слов в названии.
| Задача | Что требуется от покрытия | Что оценивают |
|---|---|---|
| Скольжение детали из Д16 | Снижение трения или адгезии | Совместимость с алюминием, подготовку поверхности, толщину и условия эксплуатации |
| Противоскользящая поверхность | Повышение сцепления | Коэффициент трения, износостойкость, ударостойкость и сохранение эффекта |
Часто задаваемые вопросы
Можно ли наносить PTFE-покрытие на алюминий Д16?
PTFE-покрытия применяют на алюминиевых деталях, но возможность использования конкретной системы на Д16 нужно сверить с ее спецификацией. Важны подготовка поверхности, удаление загрязнений и быстрое нанесение после активации. Для некоторых процессов действуют ограничения по химическому составу алюминиевого сплава.
Какая толщина покрытия нужна для детали из Д16?
Для промышленных PTFE-систем на алюминии типичная толщина сухой пленки составляет 0,8-6 mil. Этот диапазон не задает требование для любой детали: конкретное значение выбирают по спецификации покрытия и условиям работы узла. Наносить один толстый слой вместо нескольких тонких проходов не следует.
Подойдет ли покрытие для плитки против скольжения для алюминиевой детали?
Не автоматически. Антискользящее покрытие предназначено для повышения трения, тогда как PTFE-системы обычно используют для его снижения и обеспечения скольжения. Перед выбором определяют функцию покрытия и проверяют требования к основанию, эксплуатационным свойствам и технологии нанесения.
Как восстановить анодированный слой на детали?
Сначала нужно определить, какие свойства поврежденной детали необходимо восстановить и какие требования предъявляются к узлу. Антифрикционное покрытие может сформировать защитный слой, но выбор системы зависит от задачи и совместимости с алюминием. Применимость и режим нанесения проверяют по спецификации покрытия.
Заключение
Покрытие для скольжения деталей из алюминия Д16 выбирают не только по типу фторполимера. Результат определяют состояние поверхности, последовательность очистки и активации, минимальная пауза до нанесения, толщина пленки и соответствие PTFE-системы сплаву и условиям эксплуатации. Антискользящие составы решают противоположную задачу и не заменяют покрытия для снижения трения.
Перед запуском детали в производство определите требуемые свойства узла, проверьте ограничения для Д16 и сверяйте подготовку, толщину и температурный режим со спецификацией конкретной системы. Если нужно восстановить поврежденную поверхность, отдельно зафиксируйте, какие эксплуатационные характеристики должна обеспечить деталь после обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое PTFE покрытие алюминиевого сплава не подходит для промышленных механизмов и как выбрать надежную защиту.
Узнайте, как правильно выбрать пищевую смазку с допуском H1 для подшипников, учитывая вязкость, консистенцию и условия эксплуатации.
Узнайте, как вязкость смазки подшипников влияет на их износ и как правильно подобрать смазочный материал для промышленного оборудования.