
Пищевая смазка с допуском H1: как подобрать вязкость для подшипников
Подшипники на пищевом производстве часто изнашиваются быстрее из-за мойки, влаги, температурных циклов и ошибок при выборе смазки. Чтобы снизить износ, подбирайте пищевую смазку с допуском H1 не только по пищевому статусу, но и по вязкости базового масла, консистенции NLGI и условиям работы узла. Для многих подшипников ориентиром служит вязкость 150–220 cSt при 40°C, однако окончательный выбор сверяют с рекомендациями производителя оборудования и подшипника.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, почему подшипники быстро изнашиваются в моечных зонах, чем вязкость отличается от консистенции и как учитывать нагрузку, скорость и температуру. Отдельно разберем, что означает NSF H1 и почему один только пищевой допуск не подтверждает пригодность смазки для конкретного подшипника.
Почему подшипники на пищевом производстве изнашиваются быстрее
В пищевых цехах подшипники подвергаются воздействию воды и моющих средств.
При мойке смазка может вымываться, а защитные свойства узла от коррозии - снижаться. Постоянная влажность и температурные циклы дополнительно нагружают подшипник и смазочную пленку. Поэтому выбор состава только по его пищевому статусу не решает проблему ускоренного износа.
Еще одна причина - несоответствие вязкости и консистенции реальному режиму. Слишком жидкая смазка быстрее уходит из зоны контакта, а чрезмерно вязкое базовое масло может увеличить внутреннее трение и нагрев. Это важно и для скорости, и для нагрузки: подбор, подходящий для одного подшипника, не обязательно подойдет другому. В качестве ориентира для многих применений приводят базовую вязкость 150–220 cSt при 40°C, но ее необходимо сверять с рекомендациями производителя оборудования и подшипника.
Износ может ускоряться и из-за ошибок обслуживания. Для роликовых и шариковых подшипников важны чистота, исправное уплотнение и подходящий интервал пересмазывания. Избыток смазки способен повысить температуру узла, а загрязнения и вода ухудшают условия работы даже при использовании состава с допуском H1. Если смазки с разными типами загустителя или базового масла смешать без проверки совместимости, стабильность состава также может измениться.
Какие условия проверить в первую очередь
Есть ли на участке регулярная мойка водой, щелочными или кислотными моющими средствами.
Каковы скорость, нагрузка и температура подшипника в рабочем цикле.
Защищен ли узел уплотнением от влаги и загрязнений.
Как часто выполняют пересмазывание и не подают ли смазку в избытке.
Совпадает ли выбранная вязкость с рекомендациями производителя подшипника.
Если подшипники изнашиваются быстрее после изменения режима мойки или интервала обслуживания, стоит проверить эти условия до замены типа смазки. Пищевая смазка для подшипников должна соответствовать и требованиям по возможному контакту с продуктом, и рабочим параметрам узла.
Что означает пищевая смазка с допуском H1
Обозначение H1 относится к смазкам, которые допускаются к применению при возможности случайного контакта с пищей.
Такой контакт может произойти, например, если смазка используется в механическом узле оборудования. H1 не означает, что смазка предназначена для прямого контакта с продуктом, и не подтверждает автоматически ее пригодность для любых условий работы.
Стандарт ISO 21469 устанавливает гигиенические требования к смазочным материалам, используемым в зонах возможного контакта с пищевыми продуктами. При этом гигиенический статус и техническая пригодность - разные критерии. Первый помогает оценить применение в пищевой зоне, второй зависит от нагрузки, скорости, температуры, воды или мойки и интервала обслуживания.
Важно отличать H1 от H2. Для смазок класса H2 контакт с пищей запрещен: их применяют в зонах, где такого контакта не предполагается. Категория 3H также не равнозначна H1: 3H относится к разделительным агентам для прямого контакта. Эти обозначения описывают условия пищевого применения, а не вязкость, консистенцию или несущую способность смазки.
H1 не задает вязкость
Маркировка NSF H1 сама по себе не сообщает, подойдет ли состав для высокоскоростного или медленно вращающегося подшипника. Она также не указывает требуемую консистенцию NLGI. Поэтому смазка с допуском NSF H1 может соответствовать условиям случайного контакта с пищей, но при этом не подходить конкретному узлу по вязкости или другим эксплуатационным характеристикам.
При выборе смазки с пищевым допуском NSF H1 закупщику и инженеру следует проверять документы на продукт и рекомендации производителя оборудования. Сверяйте пищевой статус, вязкость базового масла, класс консистенции и рабочие условия. Если в зоне контакта с продуктом смазка не нужна, H1 не требуется только потому, что оборудование работает в пищевом цехе.
Как подобрать вязкость смазки для подшипника
Вязкость базового масла влияет на формирование смазочной пленки и потери на трение.
Для многих применений в подшипниках ориентир составляет 150–220 cSt при 40°C. Это не универсальная норма: производитель подшипника или оборудования может указывать другое значение с учетом конструкции и режима работы.
Для пищевых подшипников встречаются смазки с классами вязкости ISO VG 32, 46, 68, 100 и 150. Для более тяжелых режимов применяют более вязкие варианты, например ISO VG 320 и 460. Чем выше скорость и ниже температура, тем чаще рассматривают меньшую вязкость. При высоких нагрузках, низкой скорости или повышенном риске вымывания могут потребоваться более вязкое базовое масло и устойчивый к воде загуститель. Окончательное решение зависит от условий узла, а не от одного обозначения на упаковке.
| Условия работы | Направление подбора |
|---|---|
| Высокая скорость или низкая температура | Рассмотреть более низкую вязкость, чтобы уменьшить внутреннее трение и нагрев |
| Высокая нагрузка или низкая скорость | Рассмотреть более вязкое базовое масло, сверив выбор с рекомендациями производителя |
| Частая мойка или высокая влажность | Учитывать водостойкость загустителя и антикоррозионные свойства |
| Обычный режим подшипника | Сверить ориентир 150–220 cSt при 40°C с документацией оборудования |
Выбирая между ISO VG 32, 68, 150 или 460, не следует трактовать числа как шкалу «чем выше, тем лучше». Более высокая вязкость может быть уместна для одного режима и чрезмерной для другого. Неподходящий состав повышает потери на трение, нагрев или риск ухода смазки из зоны контакта.
Вязкость базового масла также не равна классу NLGI. Первая характеристика относится к маслу в составе пластичной смазки, вторая описывает ее консистенцию. Поэтому вопрос «какая смазка класс H1, вязкость» нужно разбирать как минимум по двум параметрам: пищевой статус H1 и требуемые характеристики смазки для конкретного подшипника.
Как выбрать класс NLGI для пищевых подшипников
NLGI показывает консистенцию пластичной смазки, а не вязкость базового масла.
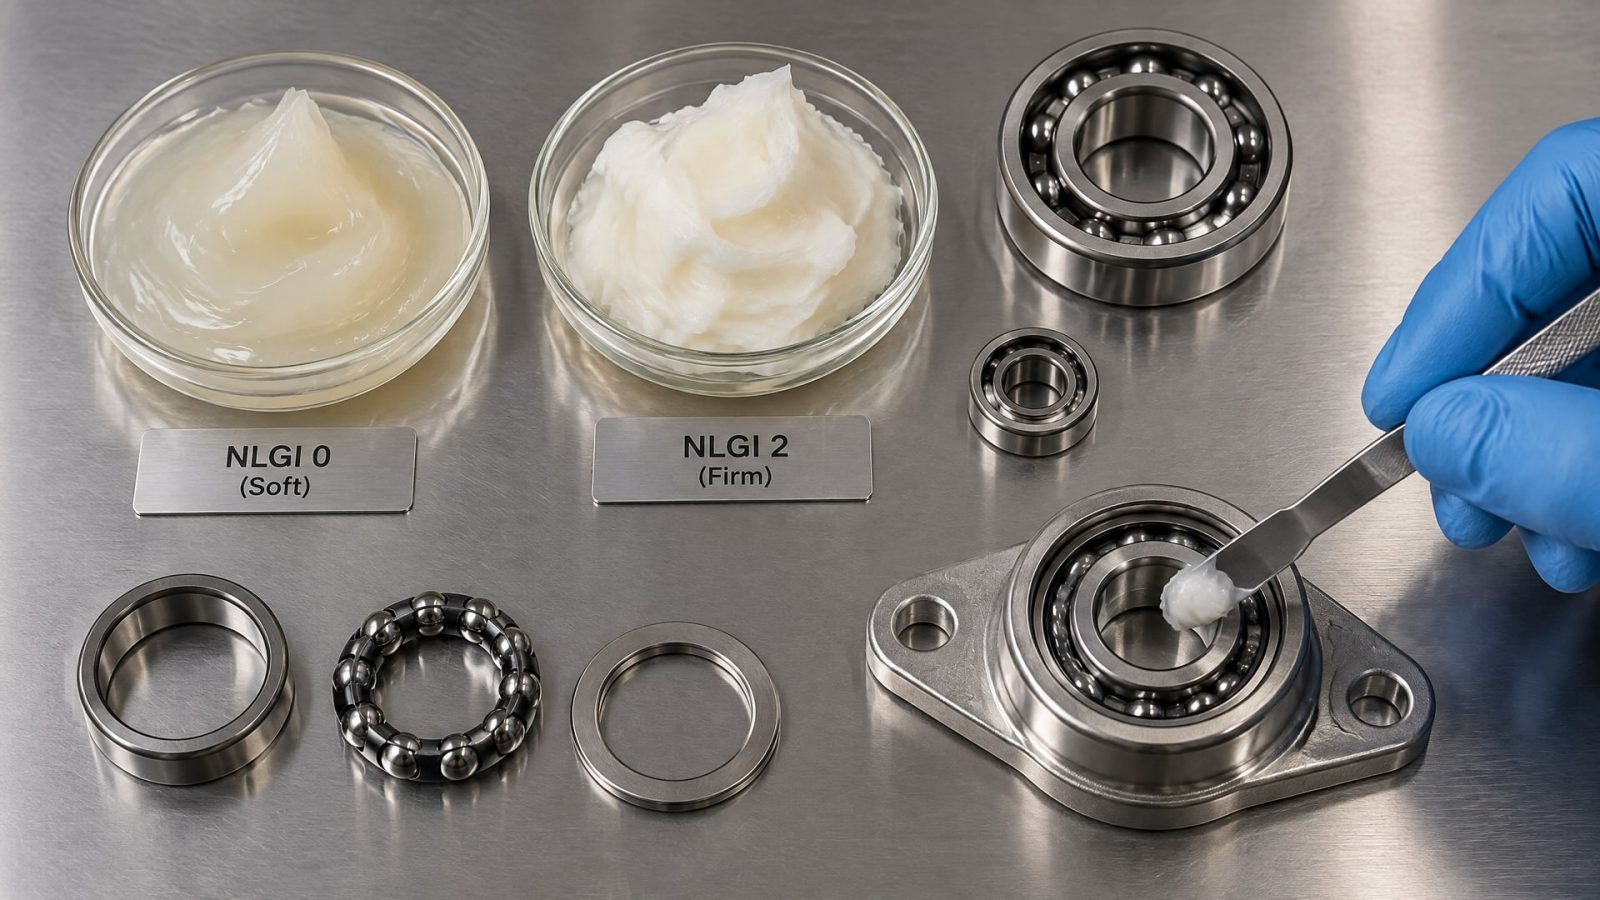
Класс NLGI определяют по ASTM D217 и ISO 2137. Для обычных подшипников наиболее распространена консистенция NLGI 2, но это не означает, что она подходит каждому узлу или любой системе подачи.
Более мягкую смазку, например NLGI 1 или NLGI 0, рассматривают, когда этого требуют особенности узла или подачи. Выбор нужно согласовать с документацией производителя оборудования. Важно также не путать класс NLGI с адгезией: это разные свойства. Консистенция не показывает, насколько хорошо смазка удерживается на поверхности в условиях воды или вибрации.
Представление «чем гуще, тем лучше защита» может привести к ошибке. Слишком густая для конкретного режима смазка увеличивает сопротивление движению, может ухудшить пусковые свойства и повысить нагрев подшипника. Слишком мягкая, напротив, может быстрее покидать зону контакта. Поэтому для выбора учитывают скорость, нагрузку, температуру и способ подачи, а не только номер NLGI.
При частой мойке класс консистенции не заменяет проверку водостойкости. Для влажной зоны важны также антикоррозионные свойства и интервал пересмазывания. Даже правильно выбранная по NLGI смазка не защитит узел, если в него попадают вода и загрязнения или уплотнение не обеспечивает нужную защиту.
Не смешивайте составы без проверки
При переходе на другую пищевую смазку выясните, совместимы ли ее базовое масло и тип загустителя с уже применяемым составом. Смешивание без проверки может ухудшить стабильность смазки. Если совместимость не подтверждена, порядок перехода следует согласовать с производителем смазки или оборудования и учитывать требования к очистке узла.
Алгоритм выбора смазки с пищевым допуском H1
Начинайте подбор с условий работы подшипника, а не с поиска продукта по одному обозначению H1.
Зафиксируйте скорость, нагрузку, температуру, наличие воды и тип мойки. Добавьте к этим данным интервал обслуживания и способ подачи смазки. Такой перечень позволит отделить требования пищевой безопасности от технических требований к узлу.
Далее проверьте рекомендации OEM и производителя подшипника. Сверьте нужную вязкость базового масла, класс консистенции NLGI и требования к защите от воды и коррозии. Если документация задает вязкость, не заменяйте ее выбором «погуще на всякий случай». Если приведен диапазон, уточните, какой режим работы соответствует вашему оборудованию.
Следующий шаг - подтвердить пищевой статус. H1 применяют там, где возможен случайный контакт с пищей; для зон без такого контакта используют соответствующие условиям смазки, не подменяя H1 техническим аргументом. ISO 21469 относится к гигиеническим требованиям, но не отменяет проверки эксплуатационных параметров подшипника.
Короткий чек-лист для инженера и закупщика
Запишите фактические скорость, нагрузку и температуру узла.
Уточните, как часто оборудование моют и какие моющие средства применяют.
Проверьте уплотнения и оцените вероятность попадания воды и загрязнений.
Сверьте вязкость базового масла и NLGI с документацией OEM и производителя подшипника.
Подтвердите, что H1 соответствует возможному случайному контакту с пищей.
Проверьте совместимость нового состава с ранее применявшейся смазкой.
После перехода контролируйте температуру подшипника, состояние смазки и интервал пересмазывания.
Для закупщика эта последовательность помогает сравнивать не только обозначения на карточке товара, но и техническое соответствие узлу. Для инженера она дает основу для проверки причин износа: можно отдельно оценить влияние мойки, вязкости, консистенции, дозировки и обслуживания, не приписывая проблему одному лишь пищевому классу.
Часто задаваемые вопросы
Какую вязкость выбрать для пищевой смазки подшипника?
Для многих применений ориентиром служит базовая вязкость 150–220 cSt при 40°C. Это не универсальное значение: выбор сверяют с рекомендациями производителя подшипника и оборудования. Высокоскоростные узлы часто требуют меньшей вязкости, а медленные и нагруженные могут потребовать более высокой. Учитывают также температуру и воздействие воды.
Что означает смазка с пищевым допуском NSF H1?
NSF H1 означает, что смазку допускают к применению там, где возможен случайный контакт с пищей. Это не разрешение на прямой контакт и не гарантия пригодности для любого подшипника. Помимо H1 проверяют вязкость, консистенцию NLGI, нагрузку, скорость, температуру и воздействие мойки.
Можно ли выбирать подшипниковую смазку только по NLGI 2?
Нет. NLGI 2 описывает консистенцию пластичной смазки, но не вязкость базового масла и не пищевой статус. Для подбора дополнительно учитывают требования производителя подшипника, скорость, нагрузку, температуру и условия мойки. NLGI 2 распространен для обычных подшипников, однако не является универсальным решением.
Чем H1 отличается от H2?
H1 допускает случайный контакт смазки с пищей. Для H2 контакт с пищей запрещен, поэтому такие смазки применяют в зонах без предполагаемого контакта. Классы описывают условия пищевого применения, но не задают вязкость и консистенцию. Техническую пригодность для подшипника проверяют отдельно.
Заключение
Подшипники на пищевом производстве изнашиваются быстрее прежде всего из-за воды и моющих средств, температурных циклов, неправильного подбора смазки и ошибок обслуживания. Пищевая смазка с допуском H1 решает вопрос возможного случайного контакта с пищей, но не заменяет выбор по вязкости базового масла, NLGI, нагрузке, скорости и температуре.
Следующий шаг - зафиксировать условия работы подшипника и требования производителя оборудования, затем сверить с ними параметры смазки и пищевой статус. Для первичной оценки многих применений можно использовать ориентир 150–220 cSt при 40°C и NLGI 2, но окончательный выбор делают по документации конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как вязкость смазки подшипников влияет на их износ и как правильно подобрать смазочный материал для промышленного оборудования.
Смазка с дисульфидом молибдена снижает трение и износ в узлах металл-пластик и металл-резина. Узнайте, как ее выбрать.
Узнайте, как трактовать показатели по ГОСТ 9490-75 для противозадирных присадок в масло и почему результаты испытаний могут отличаться.