
Противозадирные присадки в масло: связаны ли нагрузка сваривания и диаметр пятна износа
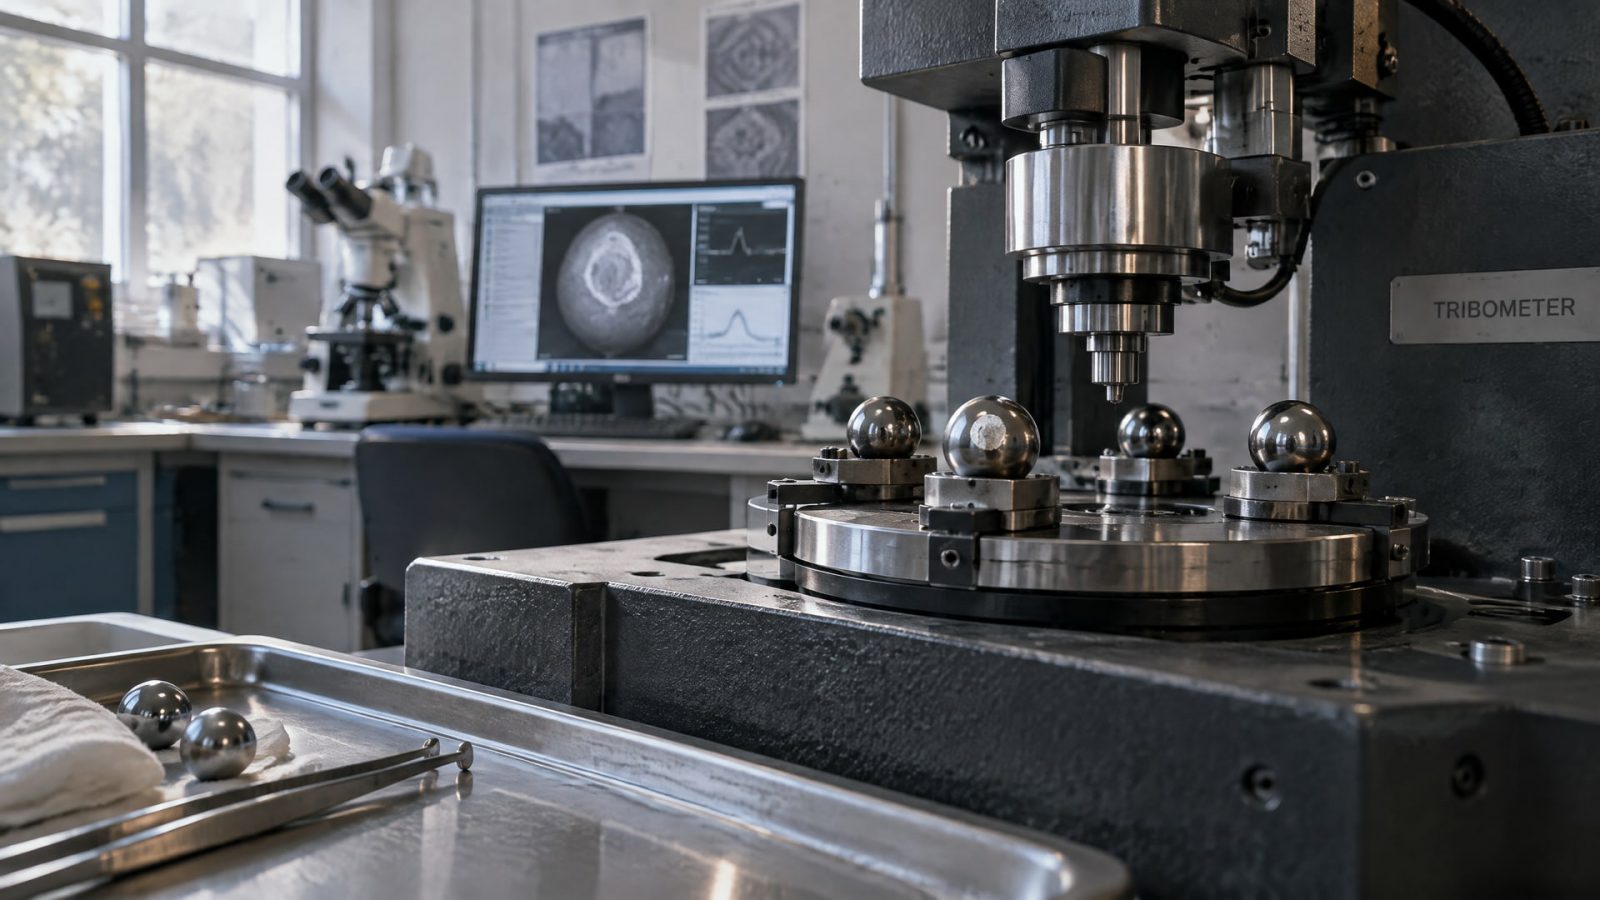
Нагрузка сваривания и диаметр пятна износа связаны в рамках четырехшариковых испытаний, но не показывают одно и то же и не образуют строгую линейную зависимость. Малое пятно износа не означает автоматически высокую нагрузку сваривания: первое характеризует износ при субкритической нагрузке, второе показывает предел несущей способности до сваривания шариков.
Инженерам, техническим специалистам и снабженцам важно учитывать это при сравнении смазочных материалов и выборе присадок противозадирных в масло. Ниже разбираем, как трактовать показатели по ГОСТ 9490-75, почему результаты разных стандартов могут отличаться и какие данные проверять в протоколе испытаний.
Как связаны нагрузка сваривания и диаметр пятна износа
Оба показателя получают в рамках оценки противозадирных свойств, но используют для описания разных характеристик смазочного материала.
Диаметр пятна износа показывает след на шариках после испытания при заданной нагрузке. Нагрузка сваривания характеризует наименьшую нагрузку, при которой возникает сваривание шариков и машина останавливается.
ГОСТ 9490-75 рассматривает критическую нагрузку по пятну износа и нагрузку сваривания как отдельные величины. Критической считают нагрузку, при которой средний диаметр пятен износа нижних шариков достигает предельного значения для этой нагрузки. Если явного сваривания нет, стандарт предписывает принимать нагрузку сваривания при диаметре пятна 3 мм и более.
Это правило связывает показатели в рамках конкретной методики, но не превращает их в взаимозаменяемые величины. Критерий по диаметру позволяет оценить поведение материала до предельного отказа, а нагрузка сваривания фиксирует переход к схватыванию. Поэтому результаты на разных нагрузках могут описывать разные стороны работы смазки.
Небольшое пятно износа при умеренной нагрузке говорит об ограниченном износе в данных условиях испытания.
Высокая нагрузка сваривания указывает на способность выдерживать более тяжелый режим до сваривания шариков.
Один показатель не позволяет достоверно вычислить другой без данных по методике и испытанию.
Таким образом, выражение «нагрузка сваривания, пятно износа» объединяет два связанных параметра, но не одну шкалу качества. Смазка может обеспечивать малый диаметр пятна на субкритических нагрузках, но не показывать пропорционально высокую нагрузку сваривания. Верно и обратное: высокий предел противозадирной стойкости сам по себе не гарантирует низкий износ при обычных рабочих нагрузках.
Испытание смазки по ГОСТ и другим стандартам
Четырехшариковая машина применяется для оценки противозадирных свойств смазочных материалов.
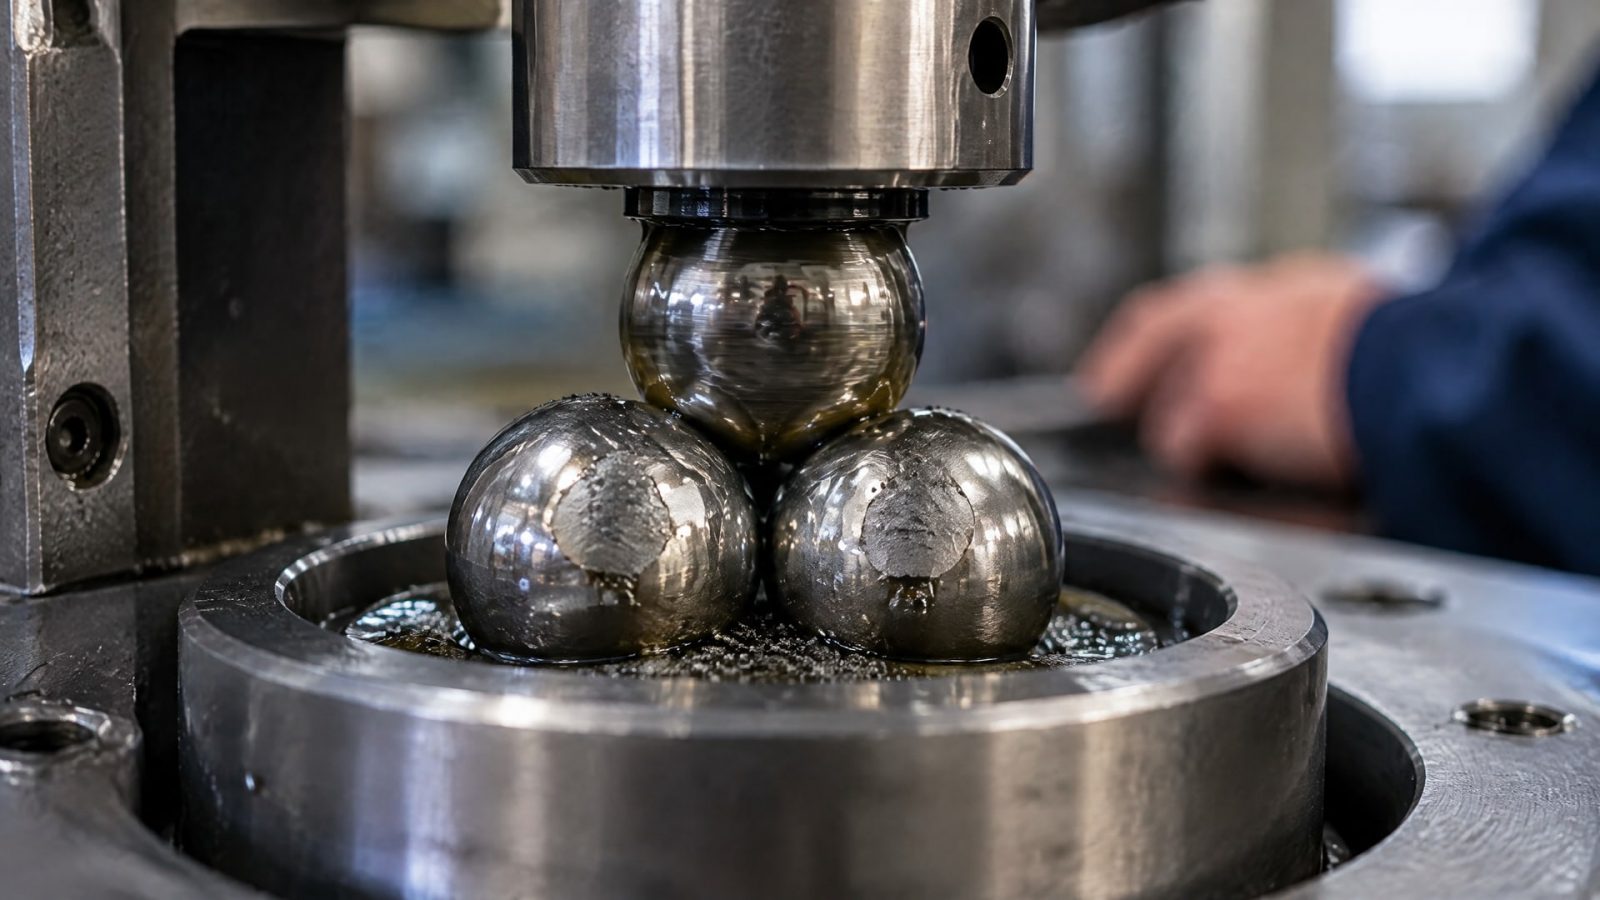
Однако методики различаются условиями испытания и правилами, по которым результат относят к нагрузке сваривания. В протоколе нужно смотреть не только на число, но и на обозначение стандарта.
ГОСТ 9490-75 устанавливает для жидких смазочных материалов критерий 3 мм и более, если сваривание не наблюдается. Для пластичных смазок и смазочных жидкостей в четырехшариковых методиках встречается также условие, при котором нагрузку сваривания принимают по пятну износа не более 4 мм. В ASTM D2783 и ASTM D2596 определяют weld point как наименьшую нагрузку, при которой шарики свариваются; при некоторых условиях учитывают достижение максимальным диаметром пятна 4 мм.
Разница между 3 мм и 4 мм не означает, что один материал непременно лучше другого. Порог относится к конкретной методике и ее критериям отчета. Кроме того, ГОСТ 32501-2013 применяется к пластичным смазкам, а ГОСТ 32502-2013 описывает определение противозадирных свойств смазочных жидкостей на четырехшариковой машине. При сопоставлении данных важно не смешивать результаты для разных типов материалов и процедур.
В обзорах по стандартизации для четырехшариковых испытаний в DIN/ISO-подобных методиках приводится диапазон нагрузок сваривания примерно 2 000-12 000 N. Этот диапазон показывает масштаб измеряемых нагрузок, но не служит коэффициентом пересчета между стандартами. Для корректного сравнения снабженец или инженер проверяет:
стандарт и его редакцию, указанные в протоколе;
тип материала, для которого проводили испытание;
критерий определения нагрузки сваривания;
диаметр пятна износа и нагрузку, при которой его измеряли;
индекс нагрузки-износа, если он приведен в методике.
Результаты по ГОСТ 9490-75, ASTM D2783, ASTM D2596 и DIN 51350 не всегда сопоставимы напрямую. Если паспорт содержит только одно значение, стоит запросить протокол или уточнить условия испытания. Без этой информации число не дает полной картины противозадирных свойств.
Как оценивать противозадирную присадку в масло
Выражение «противозадирная присадка в масло» объединяет разные решения для защиты нагруженных контактов.
Но выбирать состав по одному показателю или по одному элементу в рецептуре недостаточно. Результат зависит от свойств готового смазочного материала и его соответствия узлу, а не только от наличия отдельной противозадирной присадки.
Если задача связана с риском задира и схватывания, приоритет обычно отдают нагрузке сваривания и предельным нагрузкам. Когда важнее уменьшить износ в рабочем режиме, полезнее учитывать диаметр пятна износа и индекс нагрузки-износа, если методика его приводит. Эти параметры отвечают на разные вопросы, поэтому в техническом сравнении их рассматривают вместе.
Такой подход актуален и для запросов о противозадирных присадках в моторное масло. Нельзя переносить выводы по четырехшариковому испытанию непосредственно на поведение масла в двигателе: результаты характеризуют свойства в условиях конкретной лабораторной методики. Для выбора требуется учитывать требования узла и спецификацию смазочного материала.
Для трансмиссионного масла с серосодержащими противозадирными компонентами важна совместимость пакета присадок с материалами и рабочим режимом. Сера сама по себе не является мерой качества и не позволяет предсказать нагрузку сваривания. Серосодержащие EP-компоненты применяют для повышения несущей способности в высоконагруженных контактах, но решение принимают с учетом условий эксплуатации.
Перед выбором закупщику и техническому специалисту полезно сверить:
какие показатели требуются узлу: стойкость к задиру, снижение износа или оба свойства;
по какому стандарту получены значения;
соответствует ли материал типу смазки и условиям применения;
подтверждены ли показатели протоколом и спецификацией продукта.
Так инженеры не сводят подбор к принципу «чем выше нагрузка сваривания, тем лучше». Для конкретного узла важен согласованный набор характеристик, а не максимальное значение одного параметра вне контекста.
Как читать результаты испытаний при сравнении смазок
Начинать сравнение стоит с идентификации стандарта.
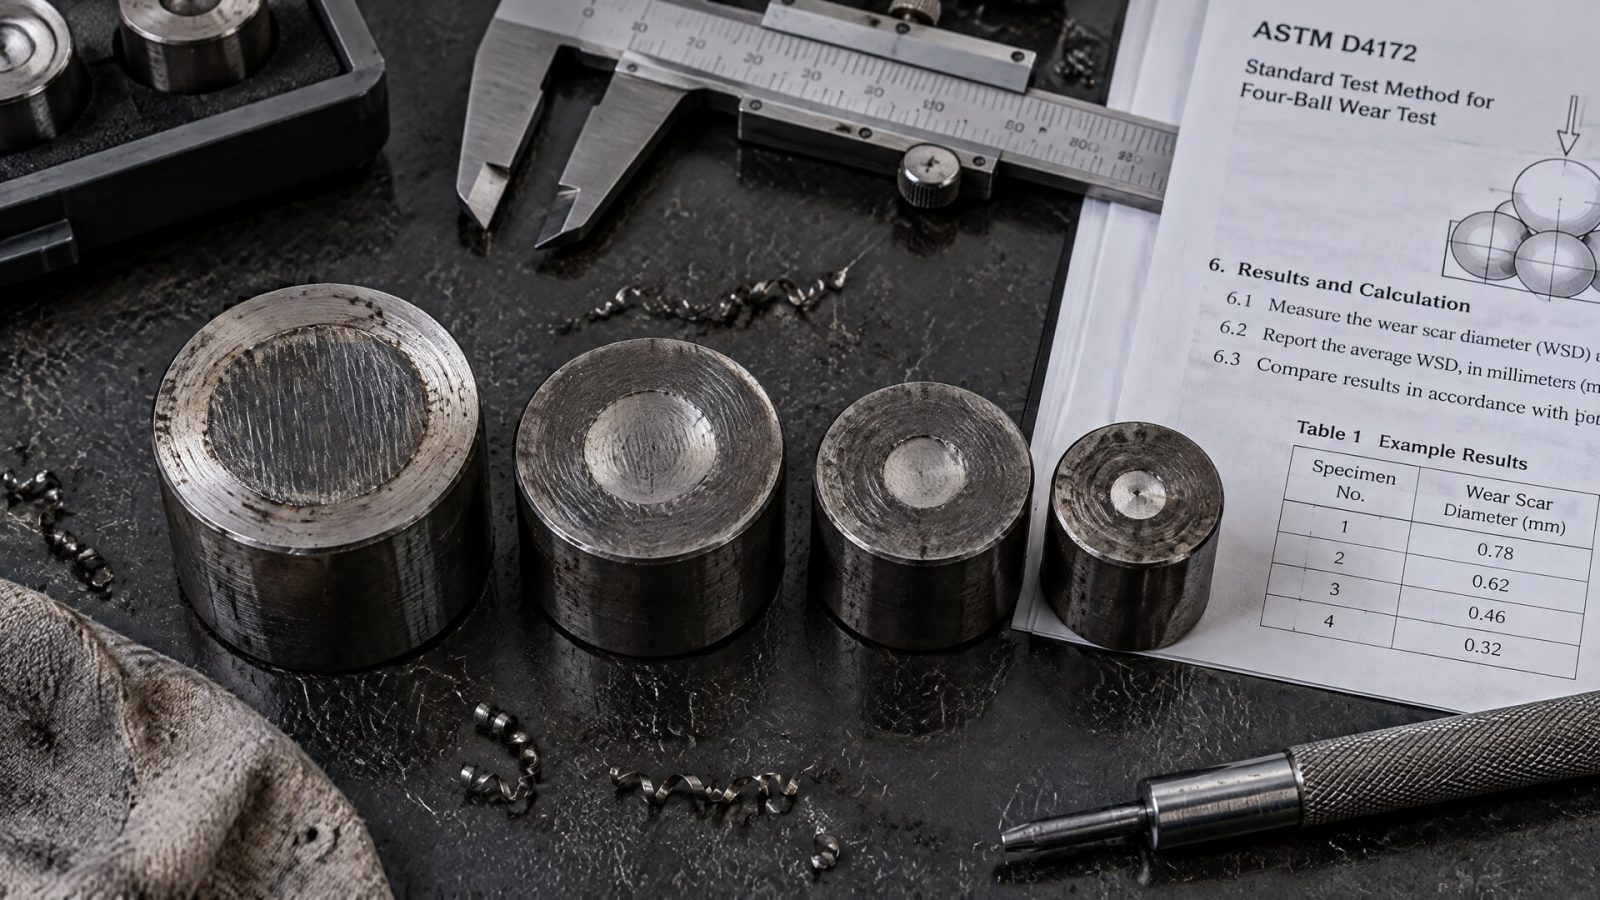
ГОСТ 9490-75, ГОСТ 32501-2013, ГОСТ 32502-2013, ASTM D2783 и ASTM D2596 относятся к разным документам и не всегда описывают одинаковые условия. Указание только числа без стандарта не позволяет понять, как именно его получили.
Затем нужно проверить, что сравниваются материалы одного типа и показатели, определенные по сопоставимым правилам. Условия, при которых фиксируют нагрузку сваривания, могут отличаться: в одних методиках решающим событием служит фактическое сваривание, в других при его отсутствии применяется критерий по пятну износа. В ГОСТ 9490-75 фигурирует значение 3 мм и более, тогда как в ряде других методик используется предел 4 мм.
Для оценки результата полезно разделять три вопроса:
Каков диаметр пятна износа при заданной нагрузке?
При какой нагрузке зарегистрировано сваривание или условный критерий его отсутствия?
Какой индекс нагрузки-износа указан в методике?
Если основной риск для узла связан с задиром, внимание уделяют нагрузке сваривания и предельным нагрузкам. Если требуется оценить износ при рабочем контакте, анализируют диаметр пятна и индекс нагрузки-износа. Когда важны оба аспекта, сравнение одного числа не дает достаточного основания для выбора.
Практический следующий шаг для инженера или снабженца - запросить паспорт и протокол испытаний, сверить стандарт и уточнить критерии расчета. При необходимости следует сопоставить показатели с требованиями узла и материалами контактирующих деталей. Такой порядок снижает риск принять лабораторный параметр за универсальную характеристику эксплуатации.
Часто задаваемые вопросы
Чем отличаются нагрузка сваривания и диаметр пятна износа?
Диаметр пятна износа характеризует след на шариках при заданной нагрузке и помогает оценить износ в условиях испытания. Нагрузка сваривания показывает минимальную нагрузку, при которой шарики свариваются. Показатели связаны с противозадирными свойствами, но не являются взаимозаменяемыми и не имеют универсальной линейной зависимости.
Какой диаметр пятна износа считают нагрузкой сваривания по ГОСТ 9490-75?
Если явного сваривания нет, ГОСТ 9490-75 предписывает принимать нагрузку сваривания при среднем диаметре пятен износа 3 мм и более. В других методиках могут применяться иные критерии, в том числе предел 4 мм. Поэтому порог нужно трактовать только вместе с указанным стандартом и условиями испытания.
О чем говорит высокий показатель нагрузки сваривания у смазки?
Он характеризует предельную противозадирную стойкость в условиях соответствующего испытания и указывает на нагрузку, при которой возникает сваривание либо применяется установленный методикой условный критерий. Высокое значение само по себе не гарантирует низкий износ при рабочих нагрузках и не заменяет оценку пятна износа.
Всегда ли противозадирная присадка с серой лучше?
Нет. Серосодержащие компоненты применяют для повышения несущей способности в высоконагруженных контактах, но выбирать их только по наличию серы неправильно. Учитывают требования узла, совместимость присадочного пакета с материалами и рабочим режимом, а показатели подтверждают результатами испытаний по указанному стандарту.
Заключение
Нагрузка сваривания и диаметр пятна износа связаны общим испытательным подходом, но показывают разные свойства смазочного материала. Их нельзя свести к прямой математической зависимости: порог 3 мм по ГОСТ 9490-75 и критерии до 4 мм в других методиках относятся к конкретным правилам испытания, а не к универсальной шкале.
При сравнении смазок проверьте стандарт, условия испытания, нагрузку сваривания, диаметр пятна износа и индекс нагрузки-износа, если он указан. Следующий шаг - сверить эти данные с требованиями узла и спецификацией материала, а при недостатке сведений запросить протокол испытаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему смазка для высокоскоростных подшипников не должна содержать твердые присадки, и как выбрать оптимальный состав.
Графит в узлах трения втулок: снижение зависимости от жидкой смазки, работа при высоких температурах. Выбор зависит от нагрузки, скорости и среды.
Антифрикционные покрытия обеспечивают надежную работу узлов при высоких контактных напряжениях. Узнайте, как выбрать подходящее решение.