
Антифрикционные покрытия при контактных напряжениях до 1370 МПа
Антифрикционные покрытия могут работать в высоконагруженных узлах, но значение 1370 МПа нельзя считать универсальным пределом для любого состава. Этот уровень зафиксирован при испытаниях многослойного покрытия CrN/DLC. Для промышленного антифрикционного покрытия применимость определяют по данным конкретной системы: несущей способности, адгезии, стойкости к износу и условиям работы узла.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые выбирают сухую смазку для контактов под нагрузкой. Разберем, чем твердосмазочные покрытия отличаются от пластичных смазок, как интерпретировать данные о давлении и что проверить перед нанесением.
Что означает контактное напряжение 1370 МПа для антифрикционного покрытия
Контактное напряжение Герца описывает нагрузку в зоне соприкосновения деталей.
Значение 1370 МПа соответствует 1,37 ГПа и указывает на высоконагруженный контакт. При таком уровне важно оценивать не только трение, но и риск износа, задиров и повреждения поверхности. Однако сама цифра не говорит, что любое антифрикционное покрытие выдержит такой режим.
В исследовании многослойного покрытия CrN/DLC испытания проводили при контактных напряжениях Герца от 1370 до 1460 МПа. Это подтверждает возможность работы определенных покрытий в диапазоне порядка 1,37 ГПа, но не дает основания переносить результат на все твердосмазочные покрытия. CrN/DLC и пленочные составы на основе твердых смазок относятся к разным системам и требуют раздельной оценки.
Для сравнения, в каталогах отдельных промышленных антифрикционных покрытий встречается показатель несущей способности около 550 МПа. У специализированных систем значения могут быть выше, но их нужно подтверждать документацией конкретного состава. Несущая способность покрытия и расчетное контактное напряжение в детали - связанные, но не взаимозаменяемые характеристики.
Почему одного значения давления недостаточно
При высоких нагрузках имеет значение вся конструкция контакта. Связующее удерживает частицы твердой смазки и соединяет пленку с подложкой, а подготовка поверхности влияет на адгезию и сопротивление отслоению. Поэтому факт наличия в составе MoS₂, графита или PTFE сам по себе не доказывает пригодность покрытия для давления 1370 МПа.
Перед выбором сопоставляют расчетное напряжение Герца с допустимым значением из технического листа. Если паспортного показателя нет, покрытие безопаснее рассматривать как вспомогательную меру снижения трения, а не как элемент, который должен самостоятельно нести нагрузку. Для ответственного узла нужны испытания в условиях, близких к рабочим.
Чем твердосмазочное покрытие отличается от смазки для высоких давлений
Твердосмазочное покрытие формирует на поверхности сухую или почти сухую пленку.
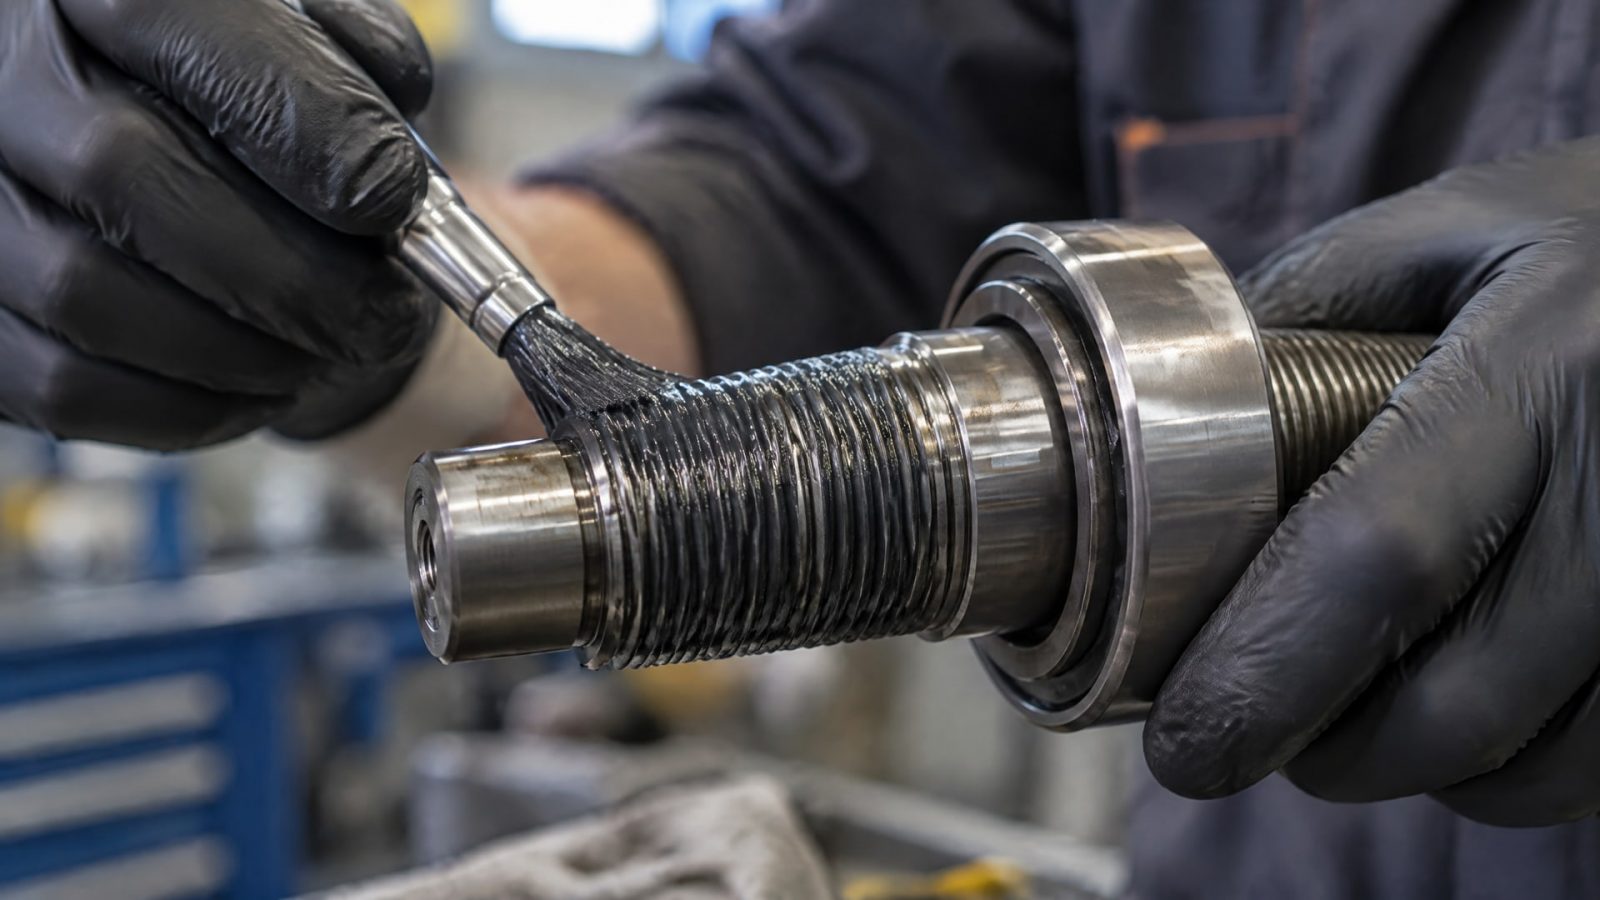
В ее состав входят твердые смазочные компоненты и связующее: матрица удерживает частицы на подложке, а пленка снижает трение и помогает уменьшить риск заедания. Среди распространенных твердых смазок - MoS₂, графит и PTFE, применяемые по отдельности или в комбинациях.
Пластичная смазка и масло работают иначе: это смазочные среды, а не закрепленная на детали сухая пленка. Поэтому формулировка «смазка высокие давления» не описывает автоматически характеристики твердосмазочного покрытия. Для пленки оценивают ее несущую способность, адгезию и стойкость к износу, а для масла или пластичной смазки - параметры, относящиеся к соответствующему классу материала.
Твердую смазку не следует оценивать отдельно от связующего. При высоких нагрузках важны тип матрицы, толщина пленки, температура, среда и скорость скольжения. Один и тот же твердый компонент может применяться в покрытиях с разными рабочими характеристиками. По этой причине название компонента или его наличие в составе не заменяет технический лист готовой системы.
Когда покрытие рассматривают вместо жидкой или пластичной смазки
Твердосмазочные покрытия применяют для сухой смазки, защиты от износа и заедания, в том числе при тяжелых нагрузках и низких или средних скоростях скольжения. Их рассматривают, когда узел работает в условиях дефицита масла или когда постоянное присутствие жидкой смазочной среды нежелательно. Но сам факт сухого трения еще не означает, что покрытие подойдет для конкретной пары материалов и режима.
При высоких скоростях или в гидродинамическом режиме покрытие обычно нельзя считать прямой заменой масла. Решение зависит от конструкции узла, материалов и режима работы. В первую очередь инженер сверяет условия применения с технической документацией, а для ответственного оборудования подтверждает выбор испытаниями на трение, износ и адгезию.
Как выбрать антифрикционное покрытие для высокого давления
Выбор начинают с расчетного контактного напряжения в узле.
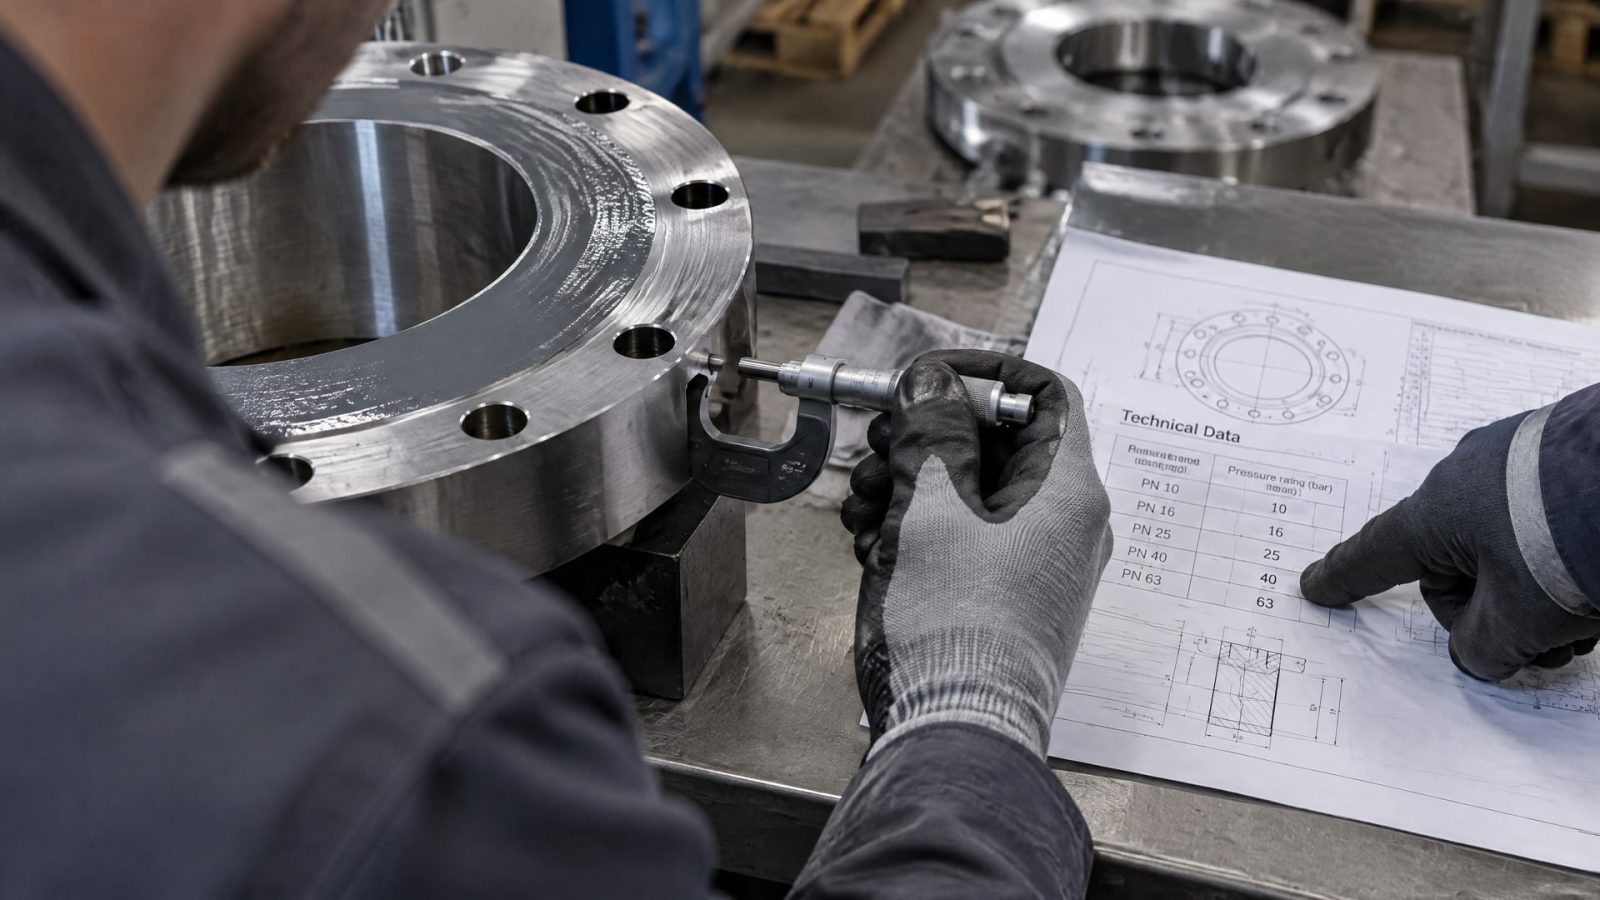
Его сопоставляют с допустимым давлением, указанным для конкретного покрытия. Если в техническом листе приведена только общая характеристика без значения несущей способности, нельзя считать, что материал рассчитан на 1370 МПа. В таком случае необходимы дополнительные данные или испытания.
Затем проверяют режим скольжения. Твердосмазочные покрытия особенно часто рассматривают для сочетания большой нагрузки с низкой или средней скоростью. Для высоких скоростей и умеренных нагрузок требуются другие решения, и каталоги обычно разделяют такие сценарии. Важны также температура и рабочая среда: при выборе термостойкого или химически стойкого покрытия нужно оценивать связующее и способ отверждения, а не только вид твердой смазки.
Температурные ориентиры в каталогах разных систем могут существенно различаться. Для ряда покрытий указываются рабочие температуры до +300 °C и выше, а для отдельных материалов с термоотверждением - до +450 °C. Эти значения нельзя переносить на произвольное антифрикционное покрытие: проверяйте диапазон именно выбранного состава и учитывайте условия, при которых его определили.
Что сверить в техническом листе
Допустимое контактное давление или несущую способность и метод, которым получен показатель.
Совместимость покрытия с материалом детали и условиями подготовки поверхности.
Адгезию к подложке и стойкость к отслоению или истиранию.
Рабочую температуру, химическую среду и режим отверждения.
Допустимые скорость скольжения и тип контакта.
В технических обсуждениях иногда упоминают NLGI, но эта шкала относится к консистенции пластичных смазок. Классы NLGI 1-3 могут встречаться в описаниях смазок для подшипников, однако они не характеризуют несущую способность или качество твердосмазочного покрытия. Сверяйте данные по тому типу материала, который выбран для узла.
Нанесение твердосмазочного покрытия и причины отказов
Работоспособность покрытия зависит не только от состава.
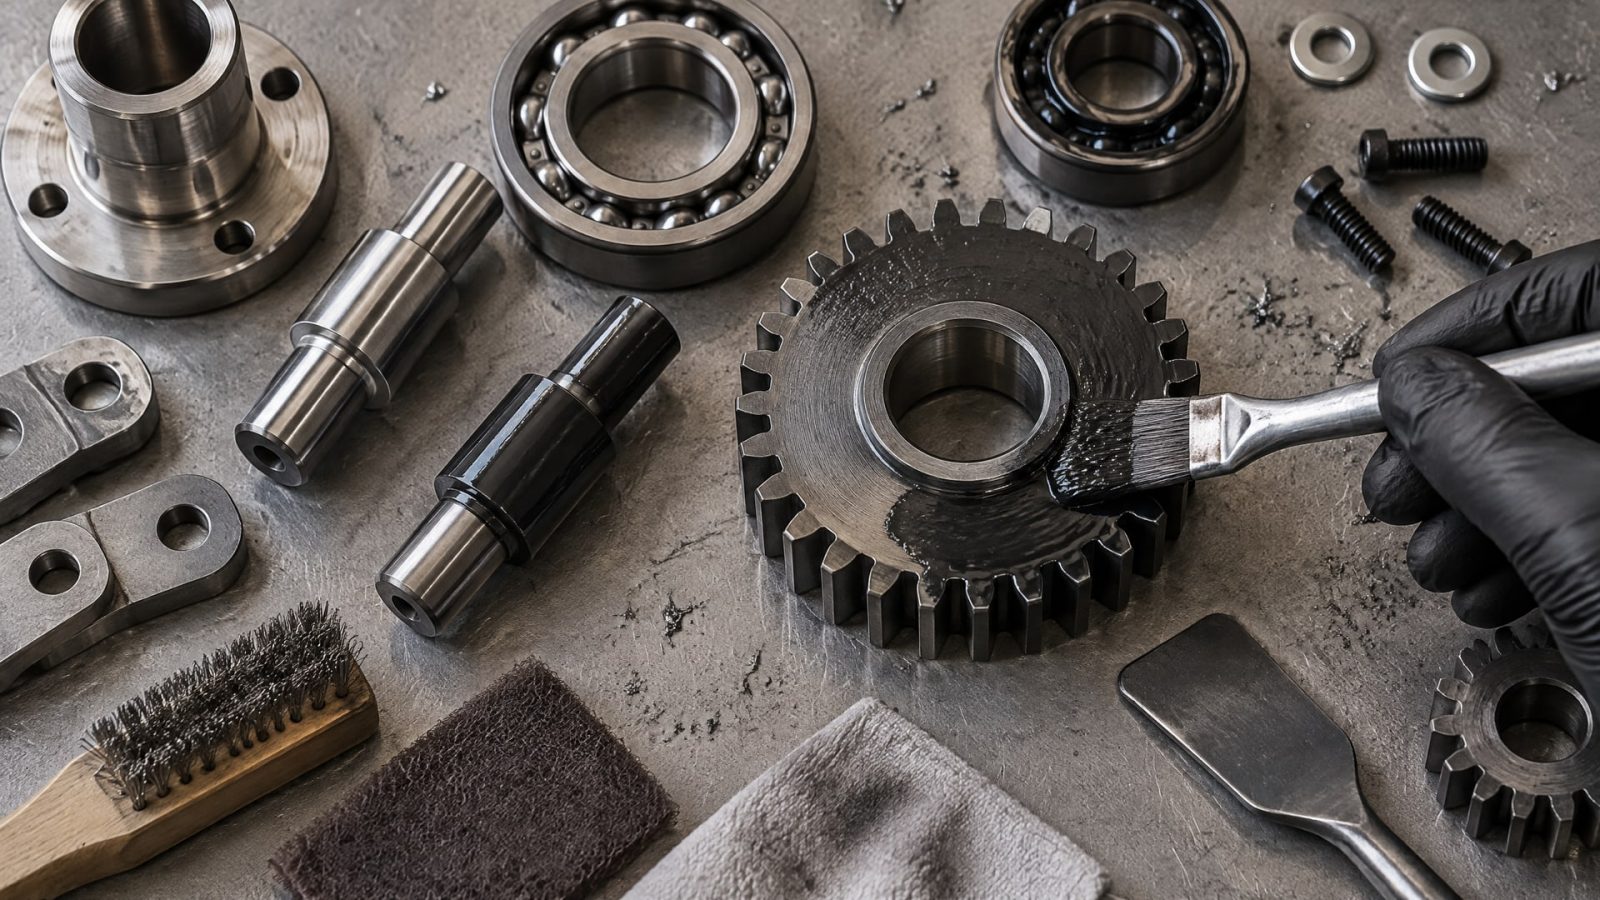
Перед нанесением важны подготовка поверхности и ее чистота: загрязнения и неподходящее состояние подложки могут ухудшить сцепление пленки с деталью. Далее соблюдают заданные толщину слоя и режим отверждения. Ошибки на этих этапах способны снизить адгезию и стойкость к истиранию даже у состава, подходящего по заявленным характеристикам.
Покрытие - это система, а не порошок твердой смазки, нанесенный на металл. Связующее удерживает смазочные частицы и закрепляет пленку на поверхности. Если слой отслаивается или быстро изнашивается, причиной может быть не только уровень нагрузки, но также подготовка детали, толщина пленки, режим отверждения или несовпадение реальных условий эксплуатации с областью применения материала.
Для высоконагруженного узла испытания особенно важны. Проверяют трение, износ и адгезию при условиях, приближенных к рабочим. Если паспортная величина несущей способности не указана, одного состава на основе MoS₂ или графита недостаточно для подтверждения применимости. Давление, скорость, температура и материалы контактирующих деталей должны рассматриваться совместно.
Как оценить риск до запуска
Для начала фиксируют расчетное контактное напряжение и рабочий режим, затем подбирают покрытие с подходящей документацией. Если значение из расчета выше опубликованной несущей способности, такой материал нельзя считать подтвержденным решением без дополнительных испытаний. При отсутствии паспортных данных покрытие рассматривают как вспомогательный способ снизить трение, а не как основной несущий элемент.
При вводе в эксплуатацию важно отслеживать признаки отслоения, истирания и заедания. Результаты испытаний следует оценивать вместе с качеством нанесения: тестирование образца с иной подготовкой поверхности или толщиной пленки может не отражать работу реальной детали. Такой подход помогает отделить ограничения самого покрытия от проблем технологического процесса.
Антифрикционное покрытие для детали: как проверить применимость
Подбор начинают не с общего названия «антифрикционное покрытие», а с описания конкретной детали и условий контакта.
Указывают материалы пары трения, расчетное контактное напряжение, скорость скольжения, температуру, наличие масла и внешнюю среду. Эти данные помогают понять, нужна ли сухая пленка и какой тип системы стоит проверять.
Далее определяют, что именно должно обеспечить покрытие: снижение трения, уменьшение риска заедания, защиту от износа или работу при дефиците масла. Для контакта под высокой нагрузкой приоритетными становятся подтвержденная несущая способность, адгезия и стойкость к отслоению. Коэффициент трения важен, но сам по себе не доказывает способность пленки сохранять целостность под нагрузкой.
Наконец, сверяют технический лист с реальными параметрами узла и планируют проверку. Составы на основе MoS₂ и/или графита чаще рассматривают для металлических пар трения под высокой нагрузкой; смеси с PTFE используют в более широком наборе условий. Это ориентир для отбора, а не универсальное правило: окончательное решение зависит от связующего, подложки, температуры и скорости.
Карточка проверки перед выбором
Расчетное контактное напряжение сопоставлено с паспортным значением для покрытия.
Уточнены скорость скольжения, температура и наличие жидкой смазочной среды.
Проверены совместимость покрытия с подложкой и требования к ее подготовке.
Известны толщина пленки и режим отверждения.
Для ответственного узла предусмотрена проверка трения, износа и адгезии.
Такой порядок особенно полезен, когда рассматривают антифрикционное покрытие для поршня, клапана или другой детали, работающей под нагрузкой. Само название узла не определяет пригодность состава. Важны его фактический режим и паспортные характеристики покрытия.
Часто задаваемые вопросы
Выдерживает ли антифрикционное покрытие давление 1370 МПа?
Не каждое. Диапазон 1370-1460 МПа исследовали для конкретного многослойного покрытия CrN/DLC. Для других твердосмазочных систем нужно смотреть заявленную несущую способность и условия испытаний. Если подходящих паспортных данных нет, применимость подтверждают испытаниями на трение, износ и адгезию в условиях, близких к рабочим.
Можно ли заменить пластичную смазку твердосмазочным покрытием?
Только если покрытие подходит для режима конкретного узла. Сухие пленки применяют, в частности, при дефиците масла, тяжелых нагрузках и низких или средних скоростях скольжения. Для высоких скоростей и гидродинамических режимов покрытие обычно не рассматривают как прямую замену масла. Решение сверяют с технической документацией.
Показывает ли NLGI, выдержит ли покрытие высокое давление?
Нет. NLGI характеризует консистенцию пластичной смазки, а не свойства твердосмазочного покрытия. Для пленки оценивают несущую способность, адгезию, износостойкость и рабочий режим. Если в описании покрытия приведены только сведения о составе, но нет данных по давлению, одной ссылки на твердый смазочный компонент недостаточно.
Заключение
Антифрикционные покрытия могут применяться в высоконагруженных контактах, но 1370 МПа - не универсальная характеристика для всего класса. Это значение связано с испытанием конкретного покрытия CrN/DLC; промышленные твердосмазочные пленки нужно оценивать по их собственным данным о несущей способности, адгезии, температуре и режиме скольжения.
Следующий шаг - определить расчетное контактное напряжение и условия работы детали, затем сопоставить их с техническим листом покрытия. Если подтвержденных данных недостаточно, перед внедрением проведите испытания на трение, износ и адгезию с учетом реальной подготовки поверхности и режима отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как коэффициент трения смазки влияет на выбор материалов для трубопроводной арматуры и как правильно сравнивать смазки.
Узнайте, как коэффициент трения молибдена и графита влияет на выбор твердосмазочного покрытия для различных условий эксплуатации.
Узнайте, как антифрикционные покрытия снижают крутящий момент в трубопроводной арматуре больших диаметров и улучшают ее эксплуатацию.