
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
В арматуре больших диаметров антифрикционные покрытия помогают снизить трение в контактных узлах и сделать крутящий момент более предсказуемым. Это сухие смазочные пленки, которые наносят на рабочие поверхности деталей. Результат зависит от состава покрытия, подготовки поверхности, толщины пленки и условий эксплуатации, поэтому одного универсального значения снижения момента для всех клапанов нет.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для арматуры и оценивают его влияние на работу привода. Разберем, где покрытие снижает трение, как подбирать его для трубопровода большого диаметра, какие параметры контролировать при нанесении и какие стандарты учитывать при выборе и испытаниях.
Как антифрикционные покрытия влияют на крутящий момент больших диаметров
В трубопроводной арматуре крутящий момент связан с сопротивлением движению контактирующих деталей.
На него влияют нагрузка, состояние поверхностей, условия трения и число циклов. В арматуре больших диаметров стабильность этих параметров особенно важна при подборе привода: если коэффициент трения меняется от цикла к циклу, расчетный момент может не соответствовать фактическому.
Антифрикционные покрытия создают тонкую сухую пленку между поверхностями. Она снижает трение и помогает ограничить износ, а при правильно подобранной системе сохраняет рабочие свойства в нескольких циклах сборки и разборки. В отличие от жидкой или пластичной смазки, такая пленка не создает свободного смазочного слоя на поверхности. Это может быть полезно в узлах, где важно контролировать загрязнение или обеспечить сухое скольжение.
Где покрытие помогает снизить трение
Покрытие применяют на деталях, которые перемещаются относительно друг друга или контактируют под нагрузкой. Для арматуры это могут быть функциональные поверхности клапана и элементы соединений, для которых важны снижение трения и предотвращение заедания. В резьбовых соединениях сухие покрытия также используют для уменьшения риска задиров при сборке.
Покрытая поверхность не гарантирует одинакового результата в любом узле. Эффект зависит от подложки, состава покрытия, его толщины, режима отверждения и эксплуатационной среды. Поэтому при выборе учитывают не только номинальный диаметр арматуры, но и фактические условия контакта, рабочие циклы и требования к моменту.
Почему важна повторяемость коэффициента трения
Для крупных клапанов нужно оценивать не только начальное снижение сопротивления, но и его стабильность при работе. Покрытие, рассчитанное на многократные циклы, помогает сохранять более предсказуемое поведение контактных поверхностей при сборке и эксплуатации. Если же система не подходит к подложке или условиям работы, характеристики могут изменяться, что усложнит подбор привода и обслуживание.
Стандарт ISO 5115 предназначен для унификации наименований крутящего момента клапанов и помогает точнее обсуждать параметры при выборе приводов. Он не устанавливает универсальное значение момента для всех покрытых клапанов и не заменяет оценку конструкции и условий трения. Поэтому антифрикционное покрытие рассматривают как один из факторов управления трением, а не как способ автоматически назначить привод меньшего размера.
Из чего состоит антифрикционное твердосмазочное покрытие
Антифрикционное твердосмазочное покрытие - это не обычная краска, а функциональная сухая смазочная система.
В ней твердые смазочные компоненты распределены в связующем, которое формирует пленку на поверхности детали. Для таких систем используют, в частности, дисульфид молибдена, графит или PTFE, а в качестве связующего - эпоксидные, полиамид-имидные и силикатные смолы.
После нанесения покрытие выглядит как тонкий слой, но его задача не ограничивается защитой поверхности. Оно должно обеспечивать контролируемое трение и износостойкость в заданных условиях. Поэтому антифрикционные покрытия для трубопровода подбирают по рабочей нагрузке, температуре, среде, числу циклов и требованиям к способу сборки.
Толщина пленки и контактная нагрузка
Для многих несущих применений типовой диапазон толщины сухой пленки составляет 10-20 мкм. В отраслевом обзоре для инженерных покрытий приводится ориентир по контактному давлению примерно до 2 500 МПа при корректном применении. Это не универсальная характеристика любого состава: допустимые параметры нужно проверять для конкретной системы и подложки.
Толщина влияет на работу покрытия, поэтому ее нельзя выбирать произвольно. Слишком тонкая или неоднородная пленка может не обеспечить ожидаемое снижение трения, а отклонение от заданного режима способно повлиять на контакт деталей. Контроль толщины и повторяемость нанесения нужны для того, чтобы свойства поверхности были предсказуемыми от детали к детали.
Подбор состава под условия эксплуатации
Условия работы определяют, какой состав подойдет для узла. При выборе учитывают контактную нагрузку, температуру, химическую среду, загрязнение, требуемое число циклов и необходимость сухой сборки. Покрытие, подходящее для одной подложки или режима, не обязательно будет работать так же в другом узле.
Линейка антифрикционных покрытий MODENGY включает решения для снижения крутящего момента и повышения долговечности трубопроводной арматуры. Конкретную систему выбирают по материалу детали и условиям трения, а характеристики покрытия сверяют со спецификацией. Такой подход позволяет оценивать не только название состава, но и его соответствие реальной задаче.
Как подобрать антифрикционное покрытие для арматуры большого диаметра
Выбор начинают с описания условий трения, а не с поиска покрытия по одному параметру.
Для инженера важны нагрузка на контакт, температура, среда и число рабочих циклов. Закупщику необходимо получить спецификацию, в которой можно сопоставить требования к покрытию с фактическими условиями эксплуатации и нанесения.
Для арматуры больших диаметров особенно важна связь между трением в узле и моментом, необходимым для управления клапаном. Если коэффициент трения нестабилен, крутящий момент может отличаться от расчетного. Поэтому при выборе оценивают не только начальные свойства пленки, но и способность сохранять их в нескольких циклах сборки и разборки.
Что проверить перед выбором
Материал и состояние подложки, на которую будут наносить покрытие.
Контактную нагрузку и характер движения деталей.
Температуру и химическую среду эксплуатации.
Число циклов, включая сборку, разборку и рабочее перемещение.
Требования к сухому скольжению и риску загрязнения.
Допустимую толщину пленки и способ ее контроля.
Возможность испытывать клапан после нанесения покрытия без повреждения функциональных поверхностей.
Покрытие не всегда заменяет пластичную или жидкую смазку. Выбор зависит от конструкции узла и режима работы: в одних случаях сухая пленка подходит для контактной поверхности, в других требуется иное решение. Поэтому сравнивают не только варианты покрытий, но и саму задачу - снижение трения, предотвращение задиров, стабильность момента или уменьшение износа.
Как связать покрытие с подбором привода
Технические требования к клапану и приводу должны учитывать момент, возникающий в реальных условиях работы. ISO 5115 унифицирует терминологию крутящего момента клапанов, но конкретные параметры определяют для конструкции и рабочего режима. Если покрытие входит в функциональную схему узла, его влияние следует учитывать при оценке момента, а не добавлять после выбора привода без проверки.
Для расчета и закупки полезно зафиксировать, на какие поверхности наносят состав, какие циклы он должен выдерживать и как проверяют результат. В спецификации также указывают требования к толщине и отверждению, если они заданы для выбранной системы. Так инженер и снабженец могут сверить предложения по одинаковым техническим критериям, а не сравнивать покрытия только по общему назначению.
Нанесение антифрикционных покрытий и контроль качества
Свойства сухой пленки зависят от подготовки поверхности не меньше, чем от состава.
Перед нанесением требуется удалить загрязнения и подготовить подложку способом, подходящим для ее материала. В качестве этапов подготовки применяют обезжиривание, пескоструйную обработку и/или фосфатирование - выбор зависит от поверхности и рекомендаций для конкретной системы.
Если подготовка выполнена неправильно, покрытие может хуже сцепляться с подложкой, а его ресурс и повторяемость свойств снизятся. Поэтому процесс нанесения должен описывать не только сам состав, но и состояние поверхности, способ подготовки, толщину пленки и режим отверждения. Эти параметры важны для деталей, которые работают в сборке и подвергаются многократным циклам.
Толщина и отверждение
Для многих несущих применений ориентир по толщине сухой пленки составляет 10-20 мкм. Это диапазон, приводимый для инженерных покрытий, а не универсальная норма для всех продуктов. Значение для конкретного состава определяют по его спецификации и условиям эксплуатации, а нанесенный слой проверяют предусмотренным для системы способом.
Время отверждения разных покрытий может составлять от 2 до 90 минут, а температура процесса - от комнатной до 250 °C. Диапазон отражает различия в механизмах отверждения и не задает режим для конкретного клапана. Перед обработкой детали необходимо свериться с требованиями выбранной системы и убедиться, что режим совместим с материалом подложки.
Контроль перед испытаниями арматуры
Контроль качества включает проверку подготовки поверхности, толщины пленки и соблюдения режима отверждения. Если клапан испытывают после нанесения покрытия, испытательная процедура не должна повреждать функциональные поверхности. Стандарт по испытаниям арматуры допускает испытание покрытых клапанов, когда покрытие является частью конструкции, при условии сохранения его целостности в процессе проверки.
Для арматуры большого диаметра важно заранее определить, какие поверхности должны остаться рабочими и каким способом их осматривают после испытания. Это позволяет не трактовать повреждение пленки как обычный косметический дефект, если оно затрагивает функции узла. Проверка должна охватывать соответствие покрытия заданной толщине и отсутствие повреждений после операций, предусмотренных технологией.
Стандарты и технические требования к покрытиям трубопроводной арматуры
Для антифрикционных покрытий нет одного стандарта, который напрямую задает их применение на клапанах больших диаметров.
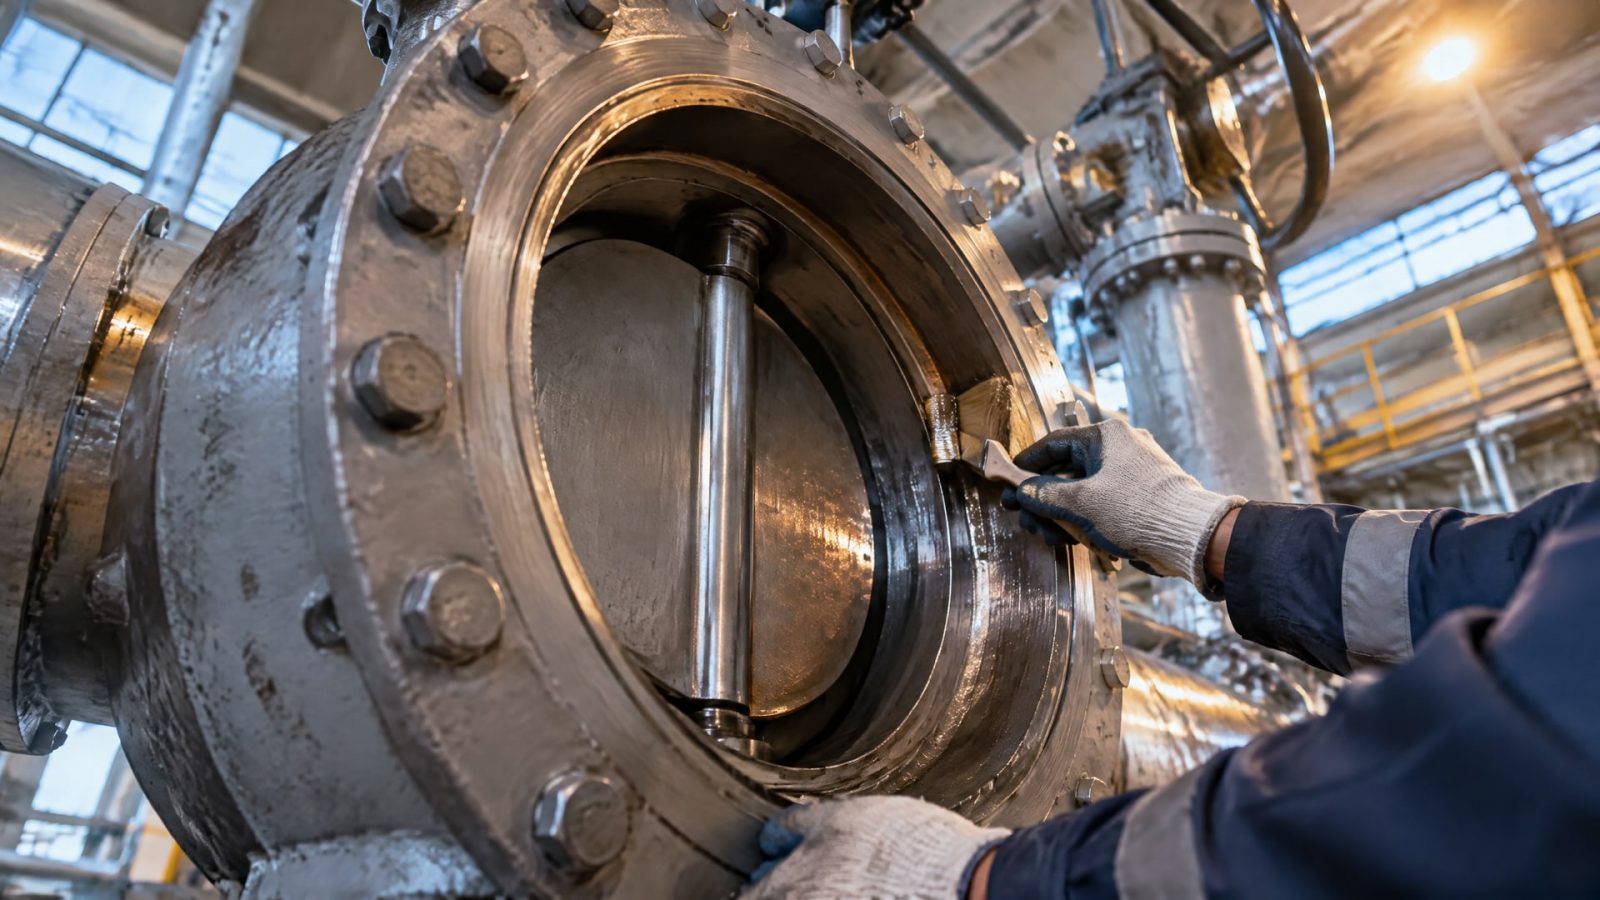
При проектировании и выборе системы учитывают несколько групп требований: терминологию крутящего момента, выбор защитных систем для коррозионной среды и правила испытания арматуры. Наличие покрытия в конструкции не отменяет проверки его совместимости с материалом детали и условиями работы.
ISO 5115 предназначен для унификации наименований крутящего момента клапанов, что упрощает согласование параметров арматуры и приводов. Для систем покрытий в onshore-применениях спецификация отсылает к ISO 12944-5 при выборе системы и к ISO 12944-6 при ее квалификации. Эти документы относятся к системам защитных покрытий; их не следует трактовать как отдельную инструкцию по подбору антифрикционной пленки.
Как учитывать стандарты в спецификации
Стандарты помогают сформировать общие требования, но конкретное антифрикционное покрытие подбирают по условиям контакта. В технической документации полезно разделять функциональные задачи: снижение трения, защита от заедания, коррозионная защита и сохранение свойств при испытаниях. Если покрытие одновременно выполняет несколько функций, это должно подтверждаться характеристиками выбранной системы.
Перед закупкой инженер сверяет спецификацию покрытия с конструкцией клапана, материалом поверхности и технологией нанесения. Также нужно проверить, как покрытая деталь будет проходить сборку и испытания. Такой порядок особенно важен, когда покрытие входит в функциональную схему клапана и его повреждение может повлиять на работу контактной пары.
Какие параметры зафиксировать
Назначение покрытия и поверхности, на которые его наносят.
Материал подложки и способ ее подготовки.
Требуемую толщину пленки и порядок контроля.
Режим отверждения, включая время и температуру для выбранного состава.
Условия эксплуатации и предполагаемое число циклов.
Требования к испытанию клапана с покрытием.
ISO 7259 содержит требование тщательно очищать чугунные компоненты, работающие под давлением, и защищать их внешнее покрытие от коррозии. Это требование не описывает антифрикционную пленку как таковую, но показывает, что защитные покрытия учитывают в документации на арматуру. При этом коррозионную защиту и снижение трения следует оценивать как разные функции, даже если они предусмотрены в одной системе.
Часто задаваемые вопросы
Антифрикционное покрытие - это просто краска?
Нет. Внешне сухая пленка может напоминать краску, но ее назначение - снижать трение и износ. В составе применяют твердые смазочные компоненты, например дисульфид молибдена, графит или PTFE, и связующее. Для результата важны подготовка поверхности, толщина слоя и режим отверждения.
Как антифрикционные покрытия снижают крутящий момент клапана?
Покрытие формирует сухую пленку на контактных поверхностях и снижает сопротивление их относительному движению. Однако универсального процента снижения момента нет: результат зависит от подложки, состава, нагрузки, толщины и условий эксплуатации. Для подбора привода учитывают характеристики конкретного клапана и стабильность трения в рабочих циклах.
Какая толщина антифрикционного покрытия нужна для арматуры?
Для многих несущих применений приводится типовой диапазон 10-20 мкм. Это не универсальное значение для каждого состава и клапана. Толщину выбирают по спецификации покрытия, материалу детали и режиму работы, а нанесенный слой контролируют. Отклонения от заданных параметров могут повлиять на свойства контактной поверхности.
Нужна ли подготовка поверхности перед нанесением покрытия?
Да. Подготовка влияет на сцепление пленки с подложкой и повторяемость ее свойств. В зависимости от материала и требований к системе применяют обезжиривание, пескоструйную обработку и/или фосфатирование. Конкретную последовательность и режим определяют по документации выбранного покрытия, а не по общему описанию технологии.
Заключение
Антифрикционные покрытия помогают снизить трение в трубопроводной арматуре больших диаметров и сделать крутящий момент более предсказуемым, если состав соответствует подложке, нагрузке и среде. Для результата важны не только свойства сухой пленки, но и подготовка поверхности, толщина, отверждение и сохранность покрытия при испытаниях. Единого значения снижения момента для всех клапанов нет.
Следующий шаг - описать условия работы узла, материал контактных деталей, требуемое число циклов и параметры привода, затем сверить их со спецификацией покрытия. Такой порядок позволяет выбрать систему по технической задаче и проверить ее совместимость с нанесением и испытаниями арматуры.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: узнайте о его характеристиках, применении и правилах выбора для различных типов редукторов.
Выбирайте редукторное масло вязкость 320 для червячного редуктора, учитывая тип базы, вязкость и совместимость.
Защита контактов от окисления в патронах ламп гаража с помощью силиконовой смазки предотвращает коррозию.