
Покрытие алюминиевого сплава: почему бытовой PTFE не всегда подходит промышленным механизмам
Бытовое антипригарное покрытие и промышленное покрытие алюминиевого сплава на основе PTFE решают разные задачи. Для механизма важны не только низкое трение, но и подготовка основания, структура покрытия, его толщина и контроль качества. Поэтому промышленное решение часто строят как систему: твердый анодный слой с пропиткой или соосаждением PTFE.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают защитные покрытия алюминиевых сплавов или оценивают восстановление детали после износа. Разберем, чем промышленная технология отличается от бытовой, как оценивают совместимость покрытия со сплавом и почему анодированный слой нельзя просто подкрасить.
Почему покрытие алюминиевого сплава не сводится к антипригарному слою
Бытовое антипригарное покрытие не следует автоматически считать готовым решением для механизма.
Промышленная PTFE-система для алюминия учитывает свойства основания и условия скольжения: слой формируют на подготовленной поверхности, контролируют его толщину и соблюдают режим отверждения. Если эти этапы не выдержаны, адгезия и долговечность покрытия снижаются.
Для деталей, которым нужны износостойкость и низкое трение, применяют твердый анодный слой с PTFE-импрегнацией или соосаждением. Анодирование создает основу, а PTFE помогает получить самосмазывающуюся поверхность. Такая система применяется для снижения трения, в том числе при рывковом скольжении stick-slip, и уменьшения износа.
Профильное обозначение для такого решения - AMS 2482: твердый анодный слой на алюминиевых сплавах с PTFE-импрегнацией или соосаждением. Это не универсальная маркировка для любого покрытия алюминия, а стандарт, относящийся к конкретной системе обработки. Поэтому при выборе важно сверять не только наличие PTFE, но и соответствие технологии задаче детали.
Почему важен состав сплава
Технология подходит не для любого алюминиевого сплава. В описании процесса установлены ограничения для сплавов с содержанием менее 5% меди, 8% кремния или суммарно 8% этих элементов. Эти параметры нужно учитывать до заказа обработки: название материала без данных о составе не позволяет подтвердить совместимость.
Запрос о покрытии алюминиевого сплава для антипригарного эффекта не раскрывает требований механизма. Для промышленного узла дополнительно оценивают контактную нагрузку, характер скольжения и требования к износостойкости. Антипригарность сама по себе не подтверждает, что слой выдержит рабочее взаимодействие деталей.
Как выбирают защитные покрытия алюминиевых сплавов
При подборе покрытия для алюминиевой детали рассматривают всю технологическую систему, а не только материал верхнего слоя.
Для сцепления важны обезжиривание, удаление загрязнений, создание профиля поверхности и защита подготовленного металла от повторного загрязнения. Временной интервал между подготовкой и нанесением также имеет значение: оксидная пленка алюминия быстро восстанавливается.
Толщину покрытия задают и контролируют в рамках конкретного процесса. Если она не указана на чертеже, в описанной технологии итоговая толщина составляет 0.0020" ± 0.0005", или 2 ± 0.5 mils. Увеличивать слой по принципу «чем толще, тем лучше» нельзя: важны его структура и стабильность, а также сохранение геометрии детали.
Для контроля толщины используют вихретоковый метод по ASTM B244. Одного визуального осмотра или косвенной оценки недостаточно, если нужно подтвердить соответствие заданному параметру. Метод контроля, толщина и требования к поверхности должны быть согласованы до нанесения покрытия.
Что уточнить до обработки
Марку и химический состав алюминиевого сплава, включая содержание меди и кремния.
Назначение детали и характер контакта: скольжение, вибрация, рывки или другие условия работы.
Требуемую толщину покрытия и способ ее контроля.
Требования к восстановлению геометрии, если металл уже поврежден.
Такой перечень помогает сравнивать предложения подрядчиков по технологии и контролируемым параметрам, а не только по формулировке «PTFE-покрытие». Для закупщика это также способ запросить проверяемые характеристики, прежде чем согласовывать обработку партии.
Восстановление анодированного слоя: почему подкраска не заменяет ремонт
Повреждение анодированного слоя не всегда можно устранить локально.
Если дефект затрагивает только покрытие, восстановление может включать удаление поврежденного анода, выравнивание поверхности и повторное анодирование. При необходимости технологический цикл дополняют повторным окрашиванием.
Если повреждено основание, одной обработки поверхности недостаточно. Царапины и задиры в металле требуют ремонта подложки, после чего выполняют повторное покрытие. Восстановление изношенной алюминиевой детали может включать отдельную операцию по ремонту металла с последующим анодированием и герметизацией. Это не локальный ремонт PTFE-слоя, а восстановление детали по этапам.
Перед выбором способа ремонта оценивают глубину повреждения и состояние геометрии. Если дефект ограничен поверхностью, возможен локальный ремонт по подходящей технологии; при повреждении металла объем работ становится больше. Результат восстановления зависит от того, удалось ли устранить причину дефекта и подготовить основание для нового покрытия.
Для задач, где после повреждения анодированного слоя нужно восстановить скольжение резиновой прокладки по алюминиевому корпусу, отдельно рассматривают антифрикционные покрытия MODENGY. В этой ситуации важны не бытовой антипригарный эффект, а сцепление с подготовленной поверхностью и износостойкость пленки. Если деталь контактирует с водой или работает при холодном пуске, эти условия также стоит включить в техническое задание на ремонт.
Как оценить снижение трения скольжения на детали
Запрос на снижение трения скольжения лучше переводить в измеримые требования к покрытию.
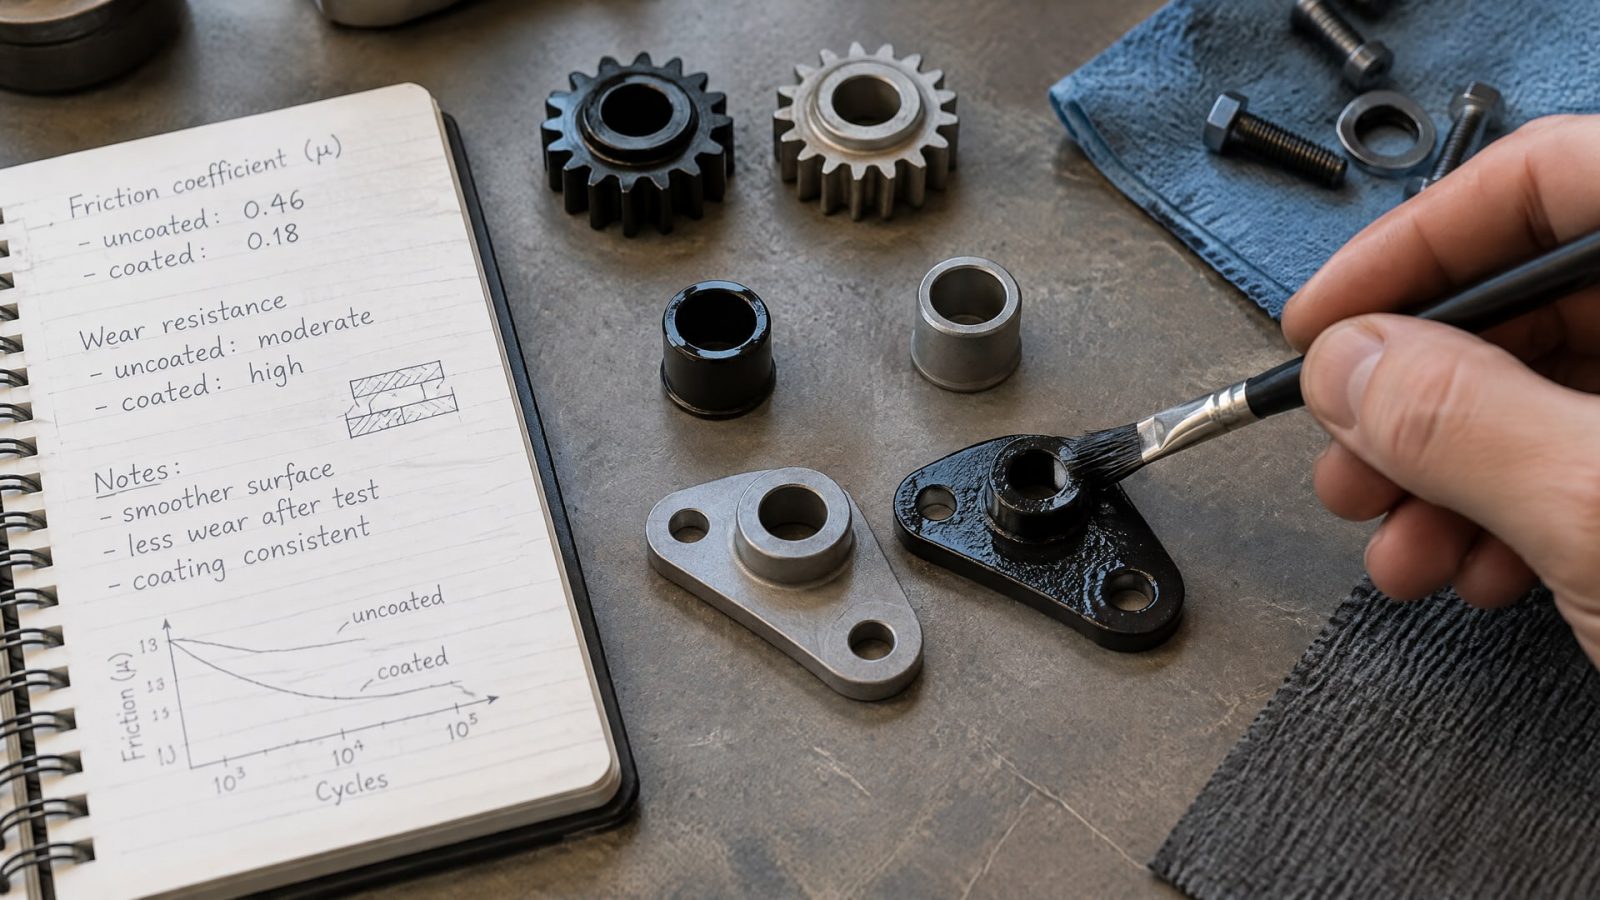
При обсуждении с поставщиком уточняют коэффициент трения, стойкость к износу, толщину слоя и метод контроля. Для узлов с вибрацией или рывковым движением отдельно выясняют, рассчитана ли выбранная система на снижение stick-slip.
PTFE снижает трение, но сам по себе не устраняет износ. Если слой нанесен на неподходящее или плохо подготовленное основание, он может повреждаться, особенно при точечных ударах. Поэтому при выборе для промышленных деталей важна связка материала основания, анодного слоя и PTFE, а не только присутствие политетрафторэтилена.
Линейка антифрикционных покрытий MODENGY применяется для задач, где после восстановления поверхности требуется долговечное скольжение. При выборе конкретного решения технический специалист сопоставляет условия узла с требованиями к подготовке, толщине и контролю слоя. Это позволяет оценивать покрытие как часть конструкции детали, а не как отдельную антипригарную пленку.
Для закупки полезно запросить описание технологического процесса и подтверждение контроля ключевых параметров. Если поставщик указывает только общее назначение «для снижения трения», этого недостаточно для оценки ресурса. Сверяются со спецификацией, составом сплава и условиями работы механизма.
Стандарты и техническое задание на покрытие алюминиевых сплавов
Формулировка «покрытие алюминиевых сплавов ГОСТ» сама по себе не определяет технологию.
В рассматриваемой промышленной системе указан AMS 2482, который относится к твердому анодному покрытию алюминиевых сплавов с PTFE-импрегнацией или соосаждением. Контроль толщины в описанном процессе связан с ASTM B244. Эти обозначения относятся к разным аспектам обработки, поэтому их нельзя подменять одним общим требованием «нанести антипригарный слой».
В техническом задании полезно зафиксировать сплав, состояние поверхности, тип покрытия, требуемую толщину и метод контроля. Также указывают, нужно ли восстанавливать геометрию детали и как будет оцениваться результат ремонта. Если состав сплава или глубина повреждения неизвестны, сначала уточняют эти данные, а затем выбирают технологию.
Что передать исполнителю
Марку детали и сведения о сплаве, включая химический состав, если он доступен.
Описание механизма и характера движения контактной пары.
Информацию о повреждениях: износ покрытия, задиры, царапины или деформация основания.
Требования к толщине, контролю и восстановлению геометрии.
Указание на применимый стандарт, если он задан конструкторской документацией.
Такой подход помогает отличить защитное покрытие от полноценной инженерной системы для скольжения. Он также снижает риск ситуации, когда новый слой наносят на неподготовленную поверхность или пытаются скрыть покрытием дефект самого металла.
Часто задаваемые вопросы
Подойдет ли обычное антипригарное покрытие для промышленной детали?
Не обязательно. Промышленное применение требует учитывать основание, подготовку поверхности, толщину, режим отверждения и условия скольжения. Для алюминиевых деталей PTFE могут сочетать с твердым анодированием. Сам факт наличия PTFE не подтверждает износостойкость или пригодность покрытия для конкретного механизма.
Как восстанавливают поврежденное анодированное покрытие?
Сначала определяют, поврежден только анодный слой или затронут металл. Восстановление может включать удаление поврежденного покрытия, выравнивание поверхности и повторное анодирование. Если есть задиры или царапины в основании, сначала требуется ремонт подложки, а затем новый цикл покрытия.
Как контролируют толщину PTFE-покрытия на алюминии?
Для описанного процесса, если толщина не задана на чертеже, итоговое значение составляет 0.0020" ± 0.0005", или 2 ± 0.5 mils. Толщину рекомендуют проверять вихретоковым методом по ASTM B244. Конкретные требования следует фиксировать в документации на деталь или обработку.
Можно ли наносить PTFE-покрытие на любой алюминиевый сплав?
Нет, совместимость зависит от состава сплава. Для процесса PTFE-импрегнированного твердого анода указаны ограничения, связанные с содержанием меди и кремния: менее 5% меди, 8% кремния или суммарно 8% этих элементов. Состав материала проверяют до выбора технологии.
Заключение
Бытовое антипригарное покрытие не заменяет промышленную систему для алюминиевой детали. Для снижения трения и износа применяют подготовленное основание, твердое анодирование и PTFE-импрегнацию или соосаждение, контролируя толщину и совместимость со сплавом. Повреждение анодированного слоя оценивают отдельно от повреждения самого металла.
Следующий шаг для инженера или снабженца - собрать данные о сплаве, условиях скольжения и характере повреждения, затем включить в техническое задание требования к технологии и контролю. Так можно выбрать способ обработки или ремонта по параметрам детали, а не только по слову «антипригарное».
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевую смазку с допуском H1 для подшипников, учитывая вязкость, консистенцию и условия эксплуатации.
Узнайте, как вязкость смазки подшипников влияет на их износ и как правильно подобрать смазочный материал для промышленного оборудования.
Смазка с дисульфидом молибдена снижает трение и износ в узлах металл-пластик и металл-резина. Узнайте, как ее выбрать.