
Фосфатирование нержавеющей стали и коррозия: как предотвратить задиры резьбовых соединений
Фосфатирование не подходит для защиты резьбы из нержавеющей стали от задиров: пассивная оксидная пленка мешает реакции, а агрессивная предварительная обработка может ухудшить коррозионную стойкость. Для защиты резьбового соединения используют подходящую смазку или антифрикционное покрытие, а риск заедания снижают правильным подбором пары деталей, чистотой резьбы и контролируемой скоростью затяжки.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ защиты крепежа и задают требования к сборке. Разберем, почему нержавеющая сталь склонна к задирам, как связаны момент затяжки и трение, когда вместо фосфатирования применяют пассивацию и на что обратить внимание при выборе смазки или покрытия.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир, или заедание резьбы, развивается при адгезии и истирании контактирующих поверхностей.
Во время завинчивания соединение может прихватить, а резьба - получить повреждения. Нержавеющая сталь не исключает такой риск: при контакте похожих материалов трение и склонность поверхностей к адгезии могут привести к заеданию уже при сборке.
Вероятность задиров повышают несколько факторов:
высокая скорость закручивания и нагрев при сборке;
избыточный момент затяжки;
контакт деталей из одинаковых или близких по свойствам материалов;
загрязнение, повреждение резьбы и перекос при начале завинчивания;
недостаточная твердость одной детали относительно другой.
В отраслевых рекомендациях встречается ориентир: разница твердости болта и гайки должна составлять не менее 50 Brinell. Это не заменяет проверку конкретной пары, но помогает оценить риск при подборе крепежа. Если конструкция позволяет, сочетание разных материалов или деталей с различной твердостью снижает вероятность заедания.
При сборке важны не только характеристики крепежа, но и состояние резьбы. Следы предыдущего прихвата, грязь и повреждения могут повысить риск повторного задирования. Начинать завинчивание следует без перекоса, а инструмент настраивать так, чтобы соединение не затягивалось с высокой скоростью и рывками.
Распространенное заблуждение - полагать, что нержавеющая сталь сама по себе защищает резьбу от повреждения. Коррозионная стойкость материала не отменяет трения и адгезии в контакте деталей. Поэтому нержавеющая сталь задиры может получить даже при обычной сборке, если не учитывать сочетание материалов, чистоту поверхности и режим затяжки.
Как защитить резьбу от задиров при сборке
Работу начинают с осмотра и очистки резьбы.
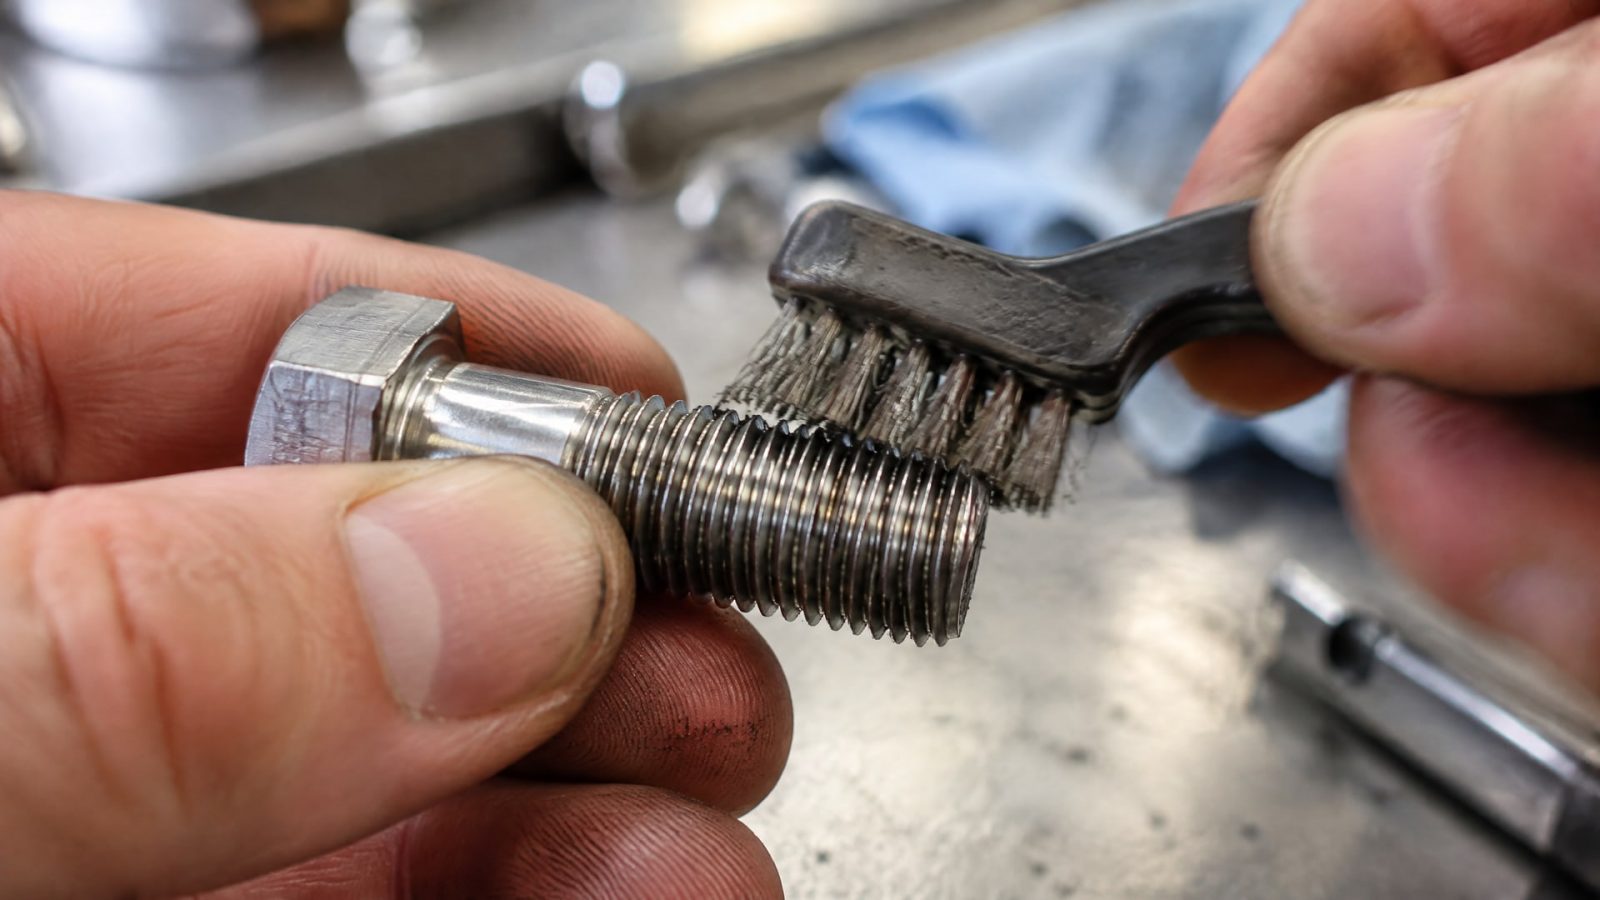
Перед сборкой проверяют, нет ли грязи, забоин, следов прихвата и перекоса. Поврежденное соединение нельзя считать равнозначным чистой и исправной резьбе: поверхностные дефекты способны повысить риск повторного заедания.
Затяжку выполняют плавно, без рывков и с контролем момента. Для нержавеющего крепежа особенно важны невысокая скорость закручивания и отказ от избыточного момента. Перетяжка не устраняет проблему, а повышает поверхностные напряжения и может усилить риск прихвата. Допустимый момент зависит от характеристик соединения, включая материал и геометрию резьбы, а также от примененной смазки.
Смазку или антизадирный состав наносят на боковые грани резьбы и опорную поверхность, не допуская избытка. Состав уменьшает трение, но одновременно меняет связь между моментом затяжки и преднатягом. Поэтому значение, рассчитанное для сухой резьбы, не следует без проверки использовать для смазанного соединения.
Если соединение рассчитывают по преднатягу, нужен известный и стабильный коэффициент трения. Данные для выбранного сочетания крепежа и смазки подтверждают испытанием по ISO 16047. Без такой проверки фактический преднатяг может отличаться от ожидаемого: соединение рискует оказаться как недотянутым, так и перетянутым.
Для трубной резьбы NPT и NPTF в технических рекомендациях также указывают на применение антизадирной смазки. Она снижает риск прихвата в конических соединениях из нержавеющей стали. Если крепеж предстоит разбирать и собирать повторно, заранее определяют порядок повторного нанесения состава и оценивают, допустимо ли повторное использование деталей с накопленными повреждениями.
Фосфатирование нержавеющей стали и риск коррозии
Фосфатирование применяют для обработки металлических поверхностей, но для нержавеющей стали этот маршрут не подходит как способ защиты резьбы от задиров.
На поверхности нержавеющей стали есть оксидно-пассивная пленка, которая мешает реакции фосфатирования. Агрессивная предварительная обработка, необходимая для изменения поверхности, может ухудшить коррозионные свойства материала.
Поэтому нельзя считать фосфатирование универсальным антизадирным покрытием для крепежа из нержавеющей стали. Такая обработка не решает проблему трения и заедания, а неподходящая подготовка способна создать дополнительный риск для коррозионной стойкости. Выбор технологии должен учитывать материал детали, условия эксплуатации и требуемую защиту резьбы.
Для нержавеющей стали в качестве альтернативного способа обработки поверхности рассматривают пассивацию. В материалах по обработке нержавеющих сталей указана цитратная пассивация по ASTM A967. Она относится к подготовке поверхности, а не к смазке резьбы: эти операции решают разные задачи и не заменяют друг друга.
При выборе способа защиты следует разделять три вопроса: как сохранить коррозионную стойкость материала, как снизить трение при сборке и как обеспечить требуемый преднатяг. Пассивация относится к обработке нержавеющей поверхности, а смазка или покрытие помогают управлять трением и риском задиров. Момент затяжки при этом нужно определять с учетом выбранного состава, а не считать неизменным.
Таким образом, правильный ответ на вопрос о связи фосфатирования и коррозии состоит не в поиске более агрессивной подготовки. Для нержавеющей стали фосфатирование не является рабочим способом защиты от задиров; следует рассматривать подходящую пассивацию и отдельно подбирать смазку или покрытие для резьбового контакта.
Смазка или антизадирное покрытие: что выбрать
Выбор между смазкой и покрытием зависит от конструкции соединения, режима сборки и среды эксплуатации.
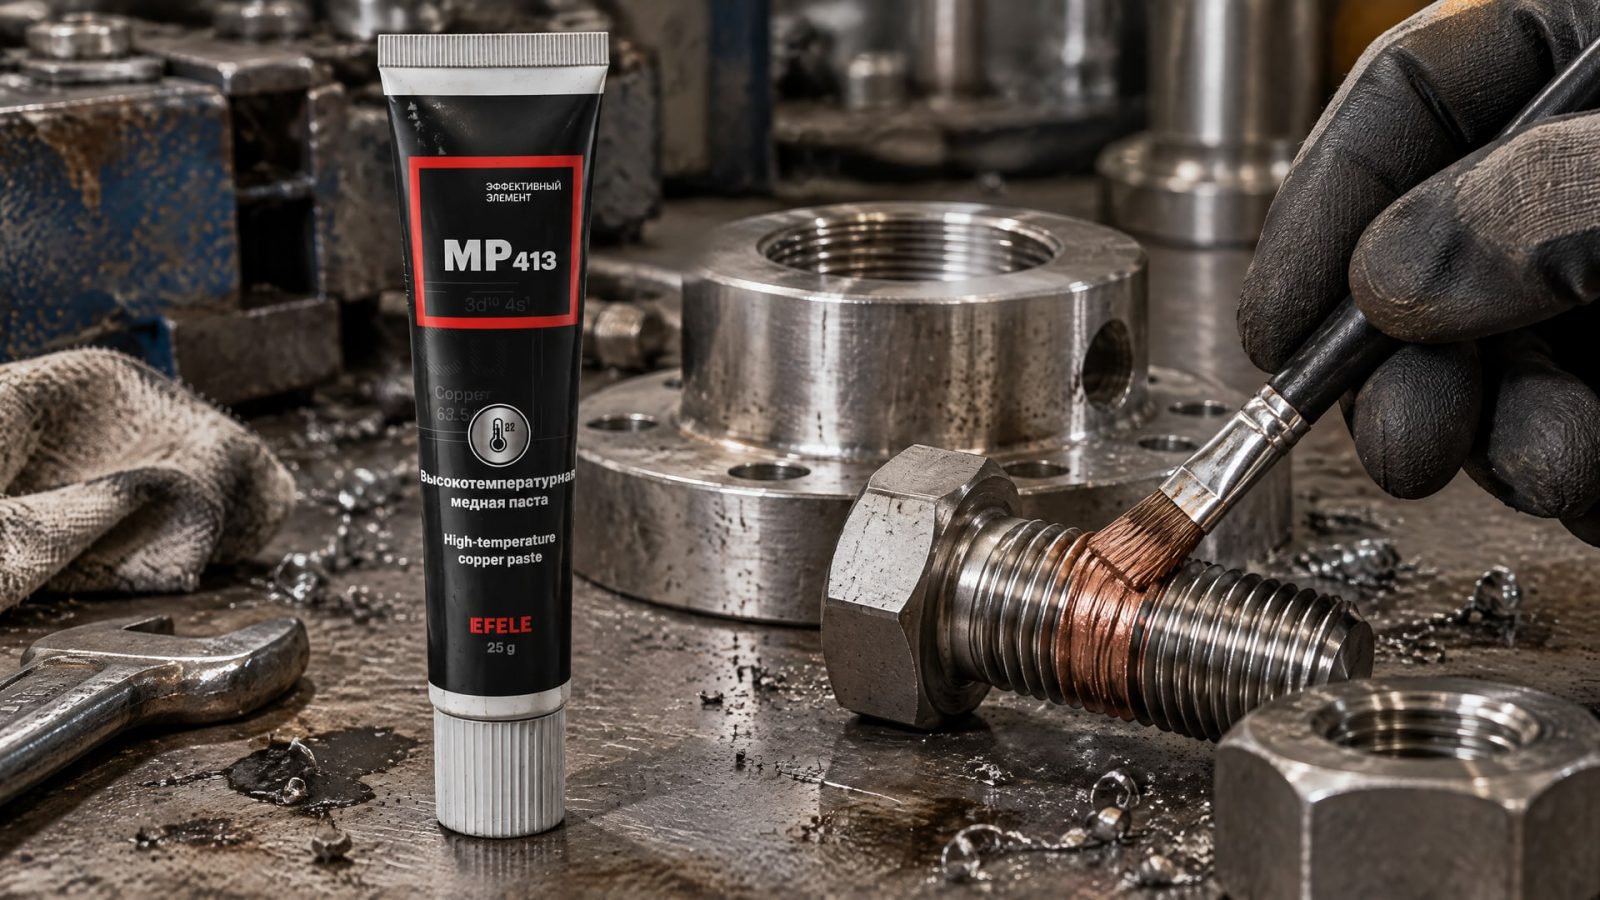
В обоих случаях важно не только уменьшить трение, но и понимать, как выбранный материал повлияет на момент затяжки. При расчете преднатяга нужен известный коэффициент трения, подтвержденный испытаниями по ISO 16047.
В высокотемпературных условиях тип состава выбирают по температуре эксплуатации, а не только по его основе. В технических материалах приведены ориентиры: для медных составов - примерно 650-980 °C, для никель-графитовых - примерно 870-1315 °C. Эти диапазоны относятся к указанным типам составов в целом и не определяют температурные характеристики любого конкретного продукта.
Когда при обслуживании важны контакт с агрессивной средой и снижение риска прихвата, выбор не сводится к увеличению момента затяжки. Нужны подходящий состав, чистая резьба и контролируемая сборка. В таких условиях на резьбовых соединениях применяют медную пасту EFELE MP-413; ее выбирают для предотвращения задиров в высокотемпературных условиях и агрессивных средах.
Твердосмазочное покрытие может быть уместно, когда нужно обеспечить низкое трение и антикоррозионную защиту поверхности. При выборе такого решения учитывают состояние резьбы и режим монтажа, а также проверяют, как покрытие меняет коэффициент трения. Для этой задачи применяют антифрикционное твердосмазочное покрытие MODENGY 1002, которое сочетает низкий коэффициент трения и антикоррозионные свойства.
Нанесение состава не отменяет контроля момента и чистоты деталей. Избыток материала на резьбе не заменяет правильную сборку, а повторное использование крепежа с поврежденной поверхностью может увеличить риск нового прихвата. Для ответственных соединений параметры затяжки следует проверять для конкретной комбинации крепежа и защитного материала.
Как подобрать решение для конкретного соединения
Начните с условий эксплуатации: оцените температуру, вероятность воздействия агрессивной среды, необходимость последующей разборки и требования к коррозионной стойкости.
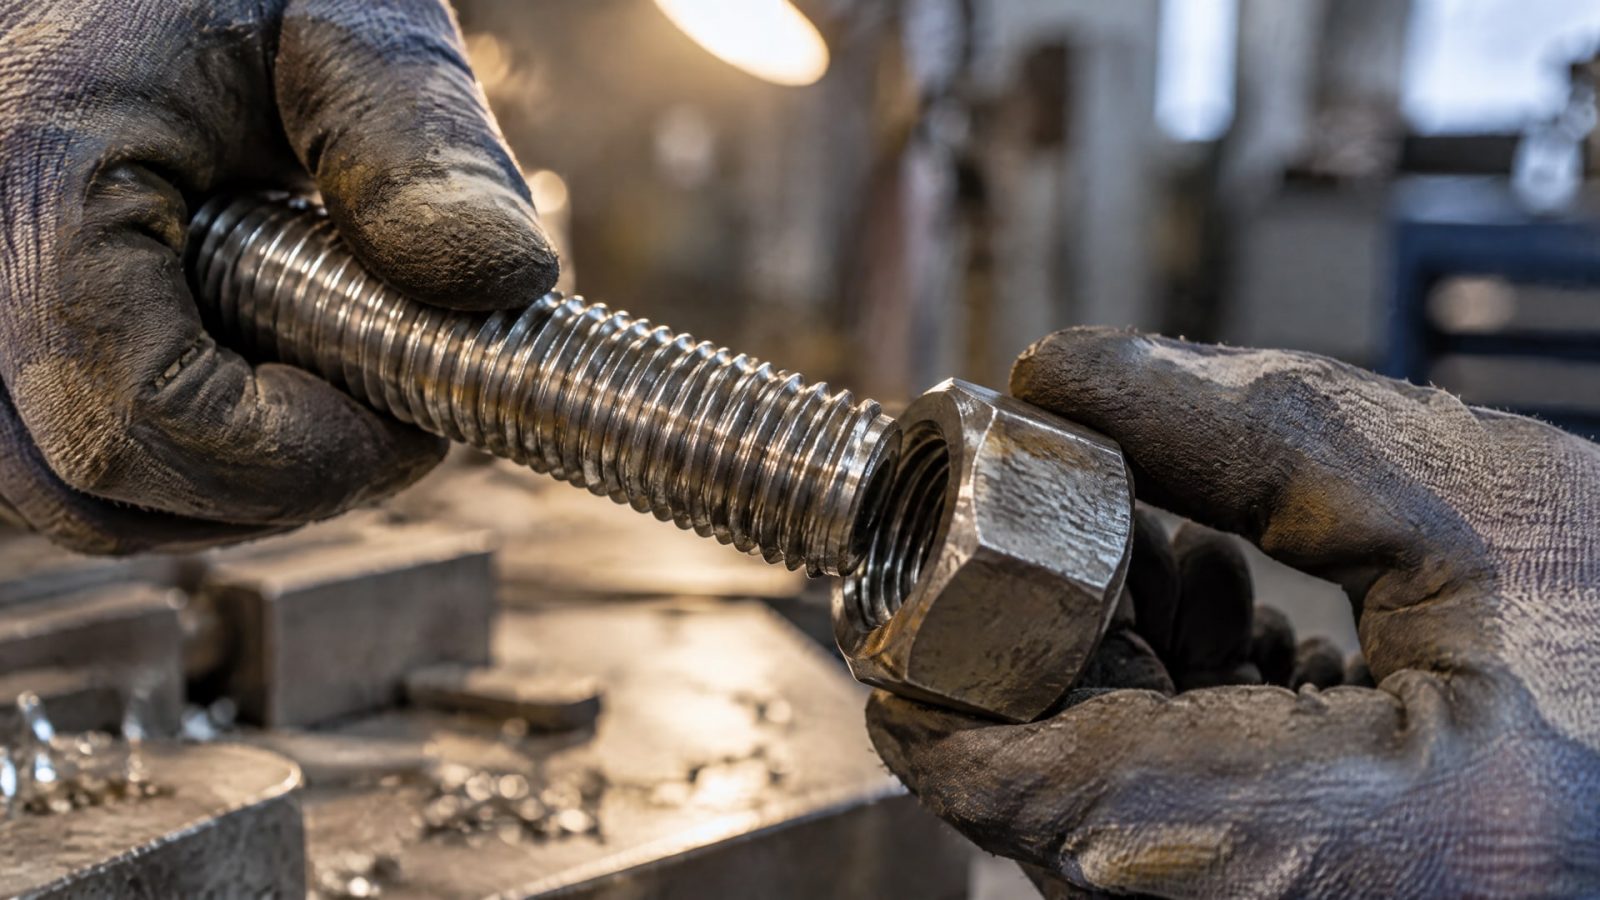
Затем проверьте материал и состояние обеих деталей. Если крепеж собран из одинаковых нержавеющих сталей, риск задиров может быть выше, чем у пары с различающимися материалами или твердостью.
Перед внедрением решения полезно пройти короткий контрольный список:
очистить резьбу и осмотреть ее на повреждения и следы предыдущего прихвата;
проверить правильность посадки и отсутствие перекоса при начале завинчивания;
подобрать смазку или покрытие под условия эксплуатации;
определить момент затяжки с учетом изменения трения;
установить порядок повторной смазки и повторного использования крепежа.
Если соединение разбирают повторно, учитывают накопленное повреждение поверхности. После прихвата резьба может хуже сопротивляться повторному задиру, поэтому возможность дальнейшего использования крепежа нужно оценивать по его состоянию. Для повторной сборки заранее устанавливают, когда требуется снова нанести защитный состав.
Отдельное внимание уделяют стабильности результата. Для расчета преднатяга важен не условный тип покрытия, а известное значение коэффициента трения конкретного соединения. Его подтверждают испытанием по ISO 16047. Это позволяет связать выбранный состав с режимом затяжки, а не полагаться на момент, подобранный для другой поверхности или сухой резьбы.
Если требуется защита от коррозии, не следует подменять одно решение другим. Пассивация относится к обработке поверхности нержавеющей стали, смазка снижает трение при сборке, а антифрикционное покрытие выполняет функцию на резьбовом контакте в соответствии со своими характеристиками. Способ выбирают по задаче и проверяют на конкретной сборочной паре.
Часто задаваемые вопросы
Подходит ли фосфатирование для нержавеющей стали?
Фосфатирование не рассматривают как рабочий способ защиты резьбы из нержавеющей стали от задиров. Пассивная оксидная пленка мешает реакции, а агрессивная предварительная обработка может ухудшить коррозионные свойства. Для обработки нержавеющей стали рассматривают пассивацию, а для снижения трения при сборке отдельно подбирают смазку или покрытие.
Почему нержавеющие резьбовые соединения заедают?
Задир возникает из-за адгезии и истирания скользящих поверхностей. Риск повышают нагрев и трение при сборке, высокая скорость закручивания, избыточный момент, контакт похожих материалов, загрязнение и повреждения резьбы. Нержавеющая сталь не исключает эти факторы, поэтому состояние деталей и режим затяжки имеют значение.
Можно ли затягивать смазанную резьбу тем же моментом, что и сухую?
Нет, автоматически переносить момент затяжки с сухой резьбы на смазанную не следует. Смазка меняет коэффициент трения и, следовательно, связь между моментом и преднатягом. Для расчетного монтажа нужны данные о стабильном коэффициенте трения, подтвержденные испытанием по ISO 16047.
Нужна ли смазка, если соединение не планируют разбирать?
Да, предполагаемая постоянная сборка сама по себе не устраняет риск заедания во время монтажа. Антизадирный состав может снизить трение при затяжке, но его применение нужно согласовать с моментом сборки. Важно также очистить резьбу, исключить перекос и не затягивать соединение рывками.
Заключение
Фосфатирование не решает проблему задиров на резьбовых соединениях из нержавеющей стали и может ухудшить коррозионную стойкость при агрессивной предварительной обработке. Для нержавеющей поверхности рассматривают пассивацию, а для защиты резьбового контакта подбирают смазку или антифрикционное покрытие. Риск задиров также снижают чистотой резьбы, подходящей парой материалов, невысокой скоростью сборки и контролем момента.
Практический следующий шаг - осмотреть крепеж, определить условия эксплуатации и выбрать состав с учетом требуемого преднатяга. Если момент рассчитывают для смазанной или покрытой резьбы, проверьте коэффициент трения испытанием по ISO 16047 и зафиксируйте режим сборки для выбранной пары.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подбирайте оборудование для нанесения покрытий, основываясь на технологии, требованиях к изделию и способах контроля результата.
Узнайте, как восстановить анодный слой при скольжении резиновой прокладки: ремонт, повторное анодирование или антифрикционное покрытие.
Смазка резиновых уплотнений: как выбрать, чтобы обеспечить легкое скольжение и предотвратить повреждения при установке.