
Оборудование для нанесения покрытий на производстве: как подобрать для самостоятельной работы
Подбирать оборудование для нанесения покрытий нужно от технологии, требований к изделию и способа контроля результата. Сначала определяют, что именно предстоит наносить и по какому процессу, затем фиксируют требования стандартов, параметры управления и условия безопасности. Универсального решения для гальванического, порошкового и вакуумного нанесения нет: у этих процессов разные режимы и оснастка.
Статья поможет инженерам, техническим специалистам и закупщикам составить требования к оборудованию до обращения к поставщикам. Отдельно разберем, чем установка для нанесения отличается от камеры испытаний, какие параметры учитывать при проверке коррозионной стойкости и как оценивать оборудование для покрытия нефтяного оборудования и других ответственных изделий.
Как подобрать оборудование для нанесения покрытий под технологию
Начните с описания производственной задачи: какие изделия обрабатывают, какой результат требуется получить и каким способом будут наносить покрытие.
Запрос «оборудование нанесение покрытий» не задает конкретную технологию, поэтому одного названия материала недостаточно для выбора установки. Необходимо определить требования к процессу и понять, какие параметры предстоит контролировать.
Для гальванического покрытия, порошкового нанесения, лакокрасочного слоя и вакуумного процесса нужны разные режимы, оснастка и средства контроля. Поэтому формулировки «оборудование для нанесения гальванического покрытия», «нанесения порошковых покрытий оборудование» и «оборудование для вакуумного нанесения покрытий» описывают разные задачи, а не варианты одной универсальной линии. Если технология еще не закреплена, сначала согласуйте ее с требованиями к изделию и нормативной документацией.
В техническое задание включите:
тип покрытия и способ его нанесения;
характеристики изделий, которые влияют на размещение и обработку;
параметры процесса, которые необходимо контролировать;
требования к оснастке и измерительным приборам;
требования к безопасности оборудования;
стандарты, по которым оценивают процесс и готовое покрытие.
Для ионно-плазменного распыления ГОСТ Р 71680-2024 устанавливает подход, при котором учитывают не только установку, но и оснастку, измерительные приборы и материалы. Это наглядный пример: оборудование выбирают как часть технологического комплекса, а не только по мощности или габаритам. При проверке безопасности машин и оборудования следует учитывать ГОСТ 12.2.003-91.
Такой порядок помогает сравнивать предложения поставщиков по одинаковым требованиям. Если в коммерческом предложении указана только производительность, запросите подтверждение того, что оборудование подходит для выбранного процесса и позволяет контролировать необходимые параметры. Для закупщика это снижает риск приобрести установку, которая формально соответствует описанию, но не закрывает требования производства.
Установка для нанесения и камера испытаний: в чем разница
Оборудование для нанесения создает покрытие на изделии.
Камера солевого тумана нужна для последующей проверки коррозионной стойкости. Эти установки решают разные задачи, поэтому подмена одного типа оборудования другим не позволит организовать полный контроль качества.
При выборе камеры сначала определите стандарт испытания. ASTM B117 описывает режим нейтрального солевого тумана, а ISO 9227 предусматривает несколько вариантов испытательной среды, включая NSS, AASS и CASS. Следовательно, обозначения «камера солевого тумана» недостаточно: необходимо проверить, какой именно режим поддерживает модель и соответствует ли он требуемой методике.
Для испытаний по режиму NSS в источниках приведены следующие параметры: раствор NaCl концентрацией 5% и температура распыления 35±2 °C. Среди контролируемых характеристик камеры также указывают pH собранного тумана, для которого приводится диапазон 6,5-7,2, и скорость осаждения тумана. При сравнении оборудования важно выяснить, как поставщик подтверждает стабильность этих условий и воспроизводимость испытаний.
Камера не заменяет оценку эксплуатационных условий. Испытание в солевом тумане представляет собой ускоренный лабораторный тест, и его результат не означает, что покрытие автоматически подходит для любой среды. Для надежного вывода сопоставляют требования стандарта, характер воздействия на изделие и данные о поведении покрытия в реальной эксплуатации.
При закупке камеры запросите сведения о доступных режимах, контролируемых параметрах и оснастке для образцов. Если необходимы разные среды, проверьте, поддерживает ли установка соответствующие методики ISO 9227, а не только нейтральный солевой туман. Это позволит не переплачивать за ненужные возможности и не обнаружить после поставки, что камера не подходит под программу испытаний.
Испытание в солевом тумане: стандарты и параметры камеры
Для оценки коррозионной стойкости покрытий применяют стандартизованные методы, но конкретную методику выбирают под изделие и задачу испытаний.
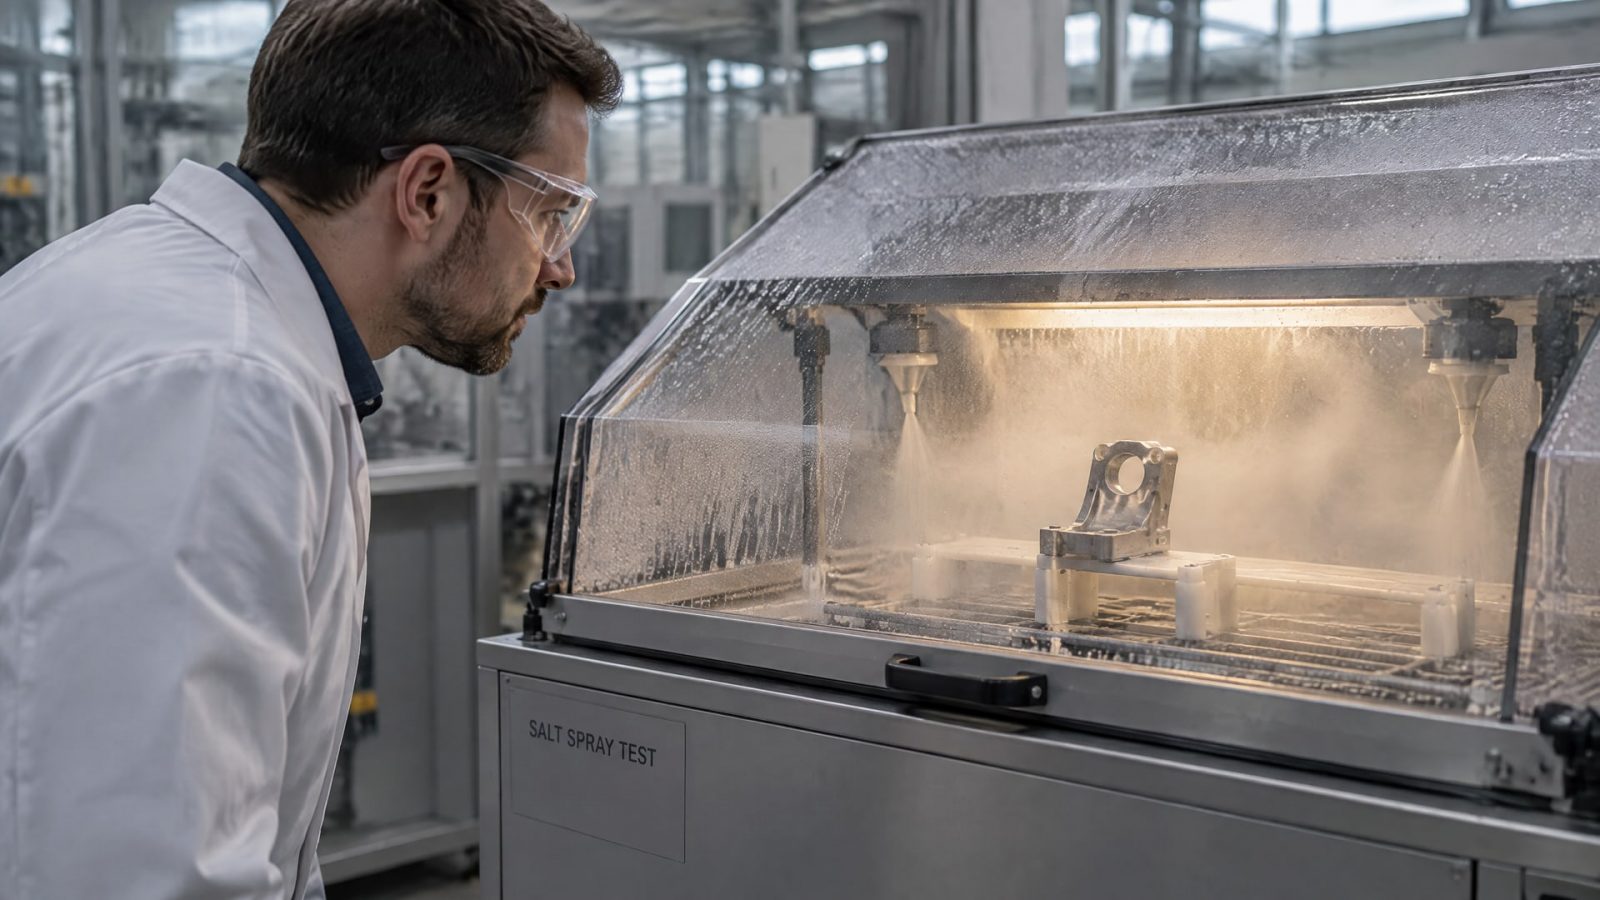
В международной практике используют ASTM B117 и ISO 9227. В российской документации встречаются ГОСТ Р 52763-2007, ГОСТ 9.308-85 и ГОСТ 9.913-90. Перед выбором камеры проверьте, какой стандарт указан в документации на изделие или покрытие.
Для крепежа примером служит ГОСТ Р ИСО 10683-2020. В нем испытание в нейтральном солевом тумане по ISO 9227 используют для оценки коррозионной стойкости систем покрытий. Для такого испытания указано, что его проводят не ранее чем через 24 часа после нанесения покрытия, если это требование применимо к продукции.
При сравнении моделей камеры проверьте не только температурный диапазон, но и возможность поддерживать параметры выбранного режима. Для NSS это раствор NaCl концентрацией 5%, температура 35±2 °C, контроль pH собранного тумана в диапазоне 6,5-7,2 и скорость осаждения. В техническом задании полезно описать, какие параметры должны отображаться, контролироваться и подтверждаться при испытании.
Перед закупкой сопоставьте:
стандарт и конкретный вариант испытательной среды;
контролируемые параметры камеры и способ их подтверждения;
оснастку для образцов и возможность выдерживать заданное положение;
порядок подготовки испытаний и требования к сроку после нанесения;
документы, подтверждающие соответствие оборудования заявленной методике.
Испытание в солевом тумане не следует трактовать как универсальный прогноз срока службы. Оно дает результат в рамках установленной методики. Для покрытия, работающего в нефтегазовой или иной промышленной среде, решение о пригодности должно учитывать реальные условия эксплуатации и требования к системе покрытия.
Оборудование для гальванического и порошкового нанесения
Запросы «оборудование для нанесения гальванического покрытия» и «нанесения порошковых покрытий оборудование» относятся к разным технологическим задачам.
Поэтому в техническом задании не ограничивайтесь указанием типа покрытия: зафиксируйте процесс, характеристики изделий, требуемую оснастку и параметры, которые нужно контролировать. Источники не устанавливают универсальные значения для режимов гальванического или порошкового нанесения, поэтому такие параметры следует брать из документации на выбранную технологию и изделие.
Для оборудования нанесения лакокрасочных покрытий и полимерных материалов действует тот же принцип: сначала определяется технологический процесс, затем под него выбираются установка и средства контроля. Если на производстве планируют выполнять несколько видов нанесения, оцените каждую задачу отдельно. Само наличие нескольких режимов в описании оборудования еще не подтверждает, что установка обеспечивает требуемый процесс для всех материалов и изделий.
При выборе сопоставьте предложения по единому перечню требований:
соответствие выбранному процессу и нормативной документации;
состав оборудования, оснастки, измерительных приборов и материалов;
документированное подтверждение требований безопасности;
параметры, которые система позволяет контролировать;
условия испытания готового покрытия, если такой контроль предусмотрен.
Для ионно-плазменного распыления ГОСТ Р 71680-2024 прямо обращает внимание на соответствие требованиям не только оборудования, но и оснастки, измерительных приборов и материалов. Это важно учитывать и при других технологиях: свойства готового покрытия зависят от всего процесса, а не только от основной установки. Требования безопасности машин и оборудования следует проверять с учетом ГОСТ 12.2.003-91.
Если в план входит камера для солевого тумана, закупайте ее как отдельный элемент контроля, соотнося режимы с ASTM B117, ISO 9227 или применимыми российскими методами. Такой подход не дает смешивать оборудование нанесения и оборудование для испытаний и помогает составить раздельные требования к каждой позиции.
Покрытие нефтяного оборудования и защита стали от задиров
Для покрытия нефтяного оборудования недостаточно выбрать установку по типу материала.
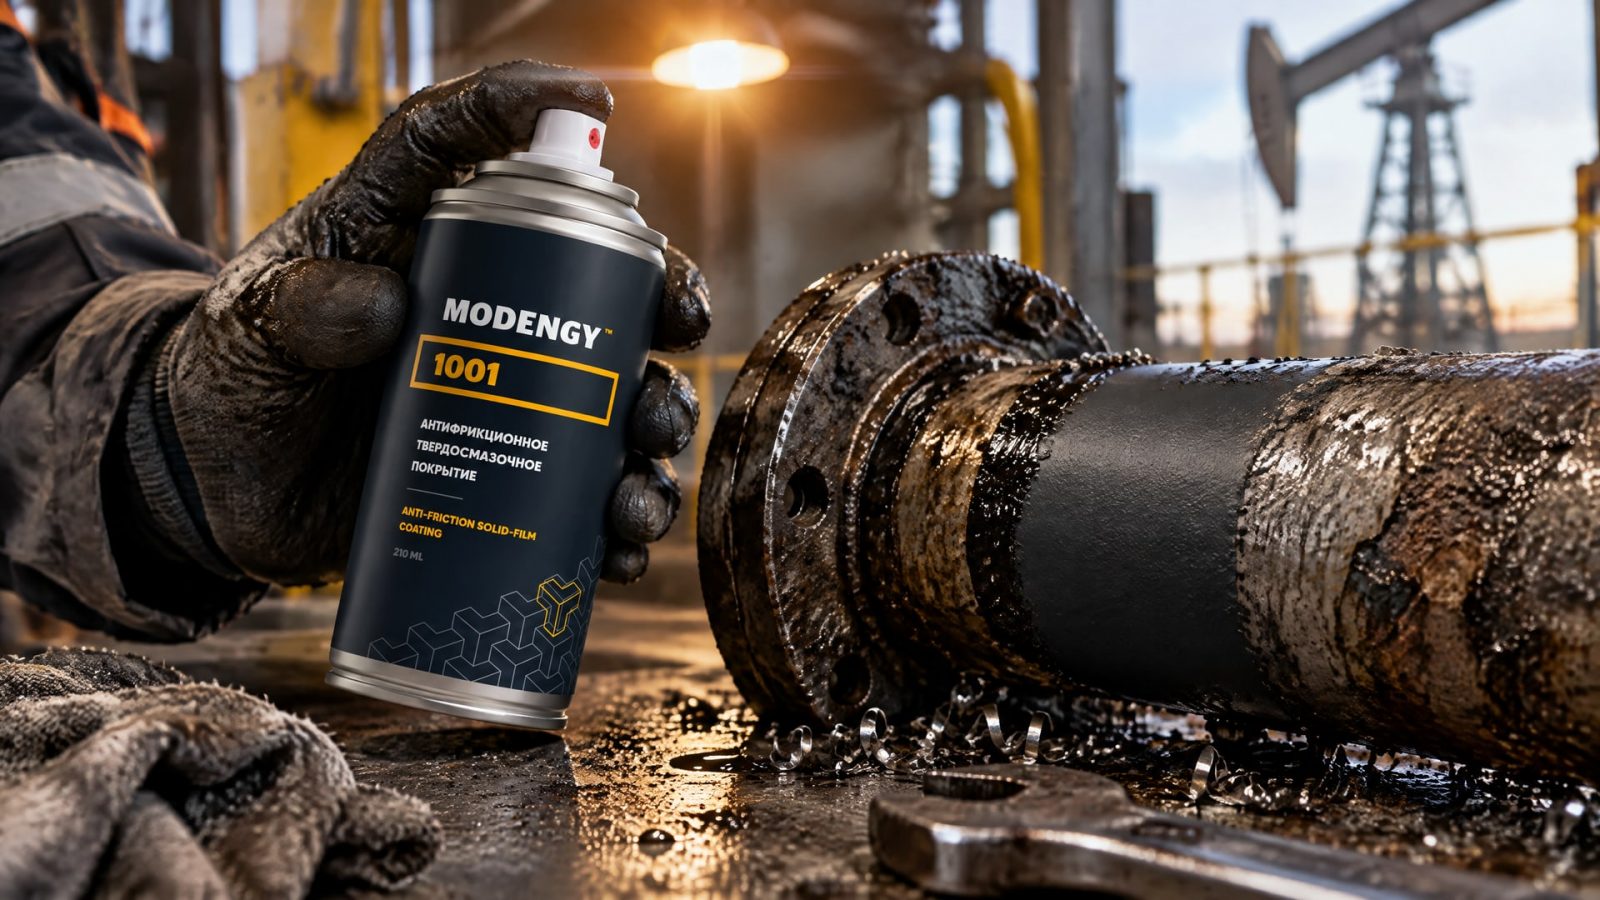
Необходимо определить, какие воздействия испытывает изделие и как будет проверяться стойкость системы покрытия. Для оценки коррозионной стойкости используют стандартизованные методы, в том числе испытание в солевом тумане, однако лабораторный результат нужно соотносить с реальными условиями эксплуатации.
В узлах нефтедобывающего оборудования отдельной задачей может быть снижение трения и износа, например при вымывании смазочного материала, фреттинге или холодном пуске. Для таких задач рассматривают антифрикционные твердые покрытия, а не только средства защиты от коррозии. MODENGY 1001 на основе дисульфида молибдена и графита используют как вариант покрытия для снижения трения и износа в нефтедобывающем оборудовании, в том числе в качестве альтернативы импортным покрытиям.
Для нержавеющей стали важно различать нанесение покрытия и противозадирную обработку при сборке. Если проблема связана с задирами при монтаже и демонтаже, требуется средство, предназначенное для этой задачи, а не просто установка для нанесения покрытия. В таких узлах EFELE MP-416 применяют как противозадирную термостойкую пасту: она облегчает монтаж и демонтаж и защищает от задиров и коррозии.
Подбор оборудования и материала нужно вести параллельно, но не смешивать их назначение. Установка должна соответствовать технологии нанесения, а материал - требованиям конкретного узла или изделия. Если предполагается проверка коррозионной стойкости, заранее определите применимый стандарт, параметры испытаний и период между нанесением покрытия и тестированием.
Как проверить поставщика и подготовить закупку
До выбора модели подготовьте техническое задание с описанием процесса, контролируемых параметров, состава оснастки и требований безопасности.
Для камеры испытаний отдельно укажите стандарт и вариант среды: например, NSS по ISO 9227 или режим ASTM B117. Для оборудования нанесения зафиксируйте выбранную технологию и требования к элементам комплекса, а не только желаемую производительность.
Попросите поставщика документально подтвердить соответствие заявленной технологии и требованиям безопасности. Внимательно проверьте, что входит в комплект: сама установка, оснастка, измерительные приборы и необходимые материалы. Для технологических процессов, регулируемых нормативной документацией, этот состав может напрямую влиять на возможность воспроизвести требуемый режим.
Для камеры солевого тумана проверьте, как контролируются концентрация NaCl, температура, pH и скорость осаждения. Сверьте данные с требованиями конкретной методики: для NSS в источниках приведены концентрация 5%, температура 35±2 °C и pH собранного тумана 6,5-7,2. Если испытания проводят для крепежа по ГОСТ Р ИСО 10683-2020, учтите условие о сроке не менее 24 часов после нанесения покрытия.
Перед заказом полезно пройти короткий чек-лист:
определена технология нанесения или испытания;
выбран применимый стандарт;
составлен перечень контролируемых параметров;
проверена комплектность оборудования и оснастки;
подтверждены требования безопасности;
понятен способ проверки стабильности и воспроизводимости процесса.
Такой порядок дает инженеру основу для оценки технической пригодности, а закупщику - для сопоставления предложений на одинаковых условиях. Если поставщик не подтверждает соответствие процесса стандарту или не описывает контроль параметров, запросите уточнения до оформления заказа.
Часто задаваемые вопросы
Какое оборудование нужно для нанесения гальванического покрытия?
Его подбирают под конкретную технологию, характеристики изделий и требования к контролю процесса. Одного названия «гальваническое покрытие» недостаточно: в техническом задании нужно определить режимы, оснастку, измерительные средства и применимую нормативную документацию. Универсальные параметры для такого выбора в рассматриваемых источниках не приведены.
Чем оборудование для порошковых покрытий отличается от камеры солевого тумана?
Оборудование для порошкового нанесения формирует покрытие на изделии, а камера солевого тумана проверяет коррозионную стойкость готового покрытия. Это разные этапы и разные установки. Камеру выбирают под стандарт и испытательную среду, например NSS по ISO 9227, а установку нанесения - под технологический процесс.
Какие параметры учитывать при выборе камеры солевого тумана?
Сверьте возможности камеры с выбранным стандартом. Для режима NSS в источниках приведены раствор NaCl концентрацией 5%, температура распыления 35±2 °C, pH собранного тумана 6,5-7,2 и контроль скорости осаждения. Также проверьте оснастку и способ подтверждения стабильности параметров.
Когда можно проводить испытание покрытия на крепеже?
Для крепежных изделий ГОСТ Р ИСО 10683-2020 указывает, что испытание в нейтральном солевом тумане по ISO 9227 проводят не ранее чем через 24 часа после нанесения покрытия. Перед испытанием нужно свериться с документацией на конкретное изделие и применимой методикой, чтобы соблюсти все установленные условия.
Заключение
Оборудование для нанесения покрытий выбирают от технологии, требований к изделию и способа подтверждения результата. Камеры солевого тумана подбирают отдельно, по стандарту и контролируемым параметрам: для NSS важны концентрация раствора, температура, pH и воспроизводимость осаждения. Лабораторное испытание помогает оценить коррозионную стойкость, но не заменяет анализа реальных условий эксплуатации.
Следующий шаг - составить техническое задание с выбранным процессом, стандартами, параметрами контроля, требованиями к оснастке и безопасности. Затем запросите у поставщиков документальное подтверждение соответствия этим требованиям и сравните предложения по единому перечню.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как восстановить анодный слой при скольжении резиновой прокладки: ремонт, повторное анодирование или антифрикционное покрытие.
Смазка резиновых уплотнений: как выбрать, чтобы обеспечить легкое скольжение и предотвратить повреждения при установке.
Выбирайте покрытие для скольжения на основе PTFE для алюминия Д16: особенности нанесения, подготовка поверхности, толщина и ограничения.