
Защита плунжерных пар: выбор покрытия и технология нанесения
Защита плунжерных пар зависит от условий трения, требуемых зазоров и способа нанесения покрытия. Если масло или пластичная смазка не подходят для узла, сухая антифрикционная пленка может снизить трение; отдельные покрытия допускают и совместную работу со смазочным материалом. Для плунжерных пар часто достаточно обработать одну сопрягаемую поверхность, обычно ту, по которой деталь проходит больший путь скольжения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие или способ его нанесения. Разберем, как оценить рабочий режим, подготовить поверхность и определить, подходит ли для детали метод окунания. Отдельно рассмотрим толщину слоя и факторы, влияющие на повторяемость результата.
Когда нужна защита плунжерных пар
Плунжерная пара работает за счет относительного скольжения сопрягаемых поверхностей.
Если к контакту нельзя подвести масло или смазку либо их применение нежелательно, антифрикционное покрытие может работать как сухосмазывающий слой. Условия эксплуатации при этом определяют, нужна ли сухая работа или допустима гибридная смазка, при которой покрытие используют совместно с маслом либо пластичной смазкой.
Особое внимание уделяют режимам с малыми скоростями, труднодоступными зонами, а также пуском и остановом. В таких условиях сухая пленка может быть уместнее жидкой смазки. Однако само наличие покрытия не означает, что узел можно эксплуатировать без смазочного материала при любых нагрузках и скоростях: характеристики системы выбирают под конкретный режим трения.
При подборе учитывают не только снижение трения. Если требуется защита от износа или коррозии, проверяют, указаны ли эти свойства в документации на покрытие. Также оценивают зазор, нагрузку, скорость и требования к чистоте поверхности. Универсального решения для всех плунжерных пар нет: материалы различаются по химическому составу, толщине и технологии нанесения.
Результаты исследований отдельных тонкопленочных систем нельзя автоматически переносить на любое покрытие. Например, для покрытий на основе оксикарбонитрида кремния в исследовании отмечено увеличение ресурса топливных насосов высокого давления в 2-3 раза. Это относится к конкретной системе и условиям исследования, а не служит прогнозом ресурса любой плунжерной пары.
Как выбрать покрытие и определить обрабатываемую поверхность
Для начала определяют, какая из сопрягаемых деталей должна получить покрытие.
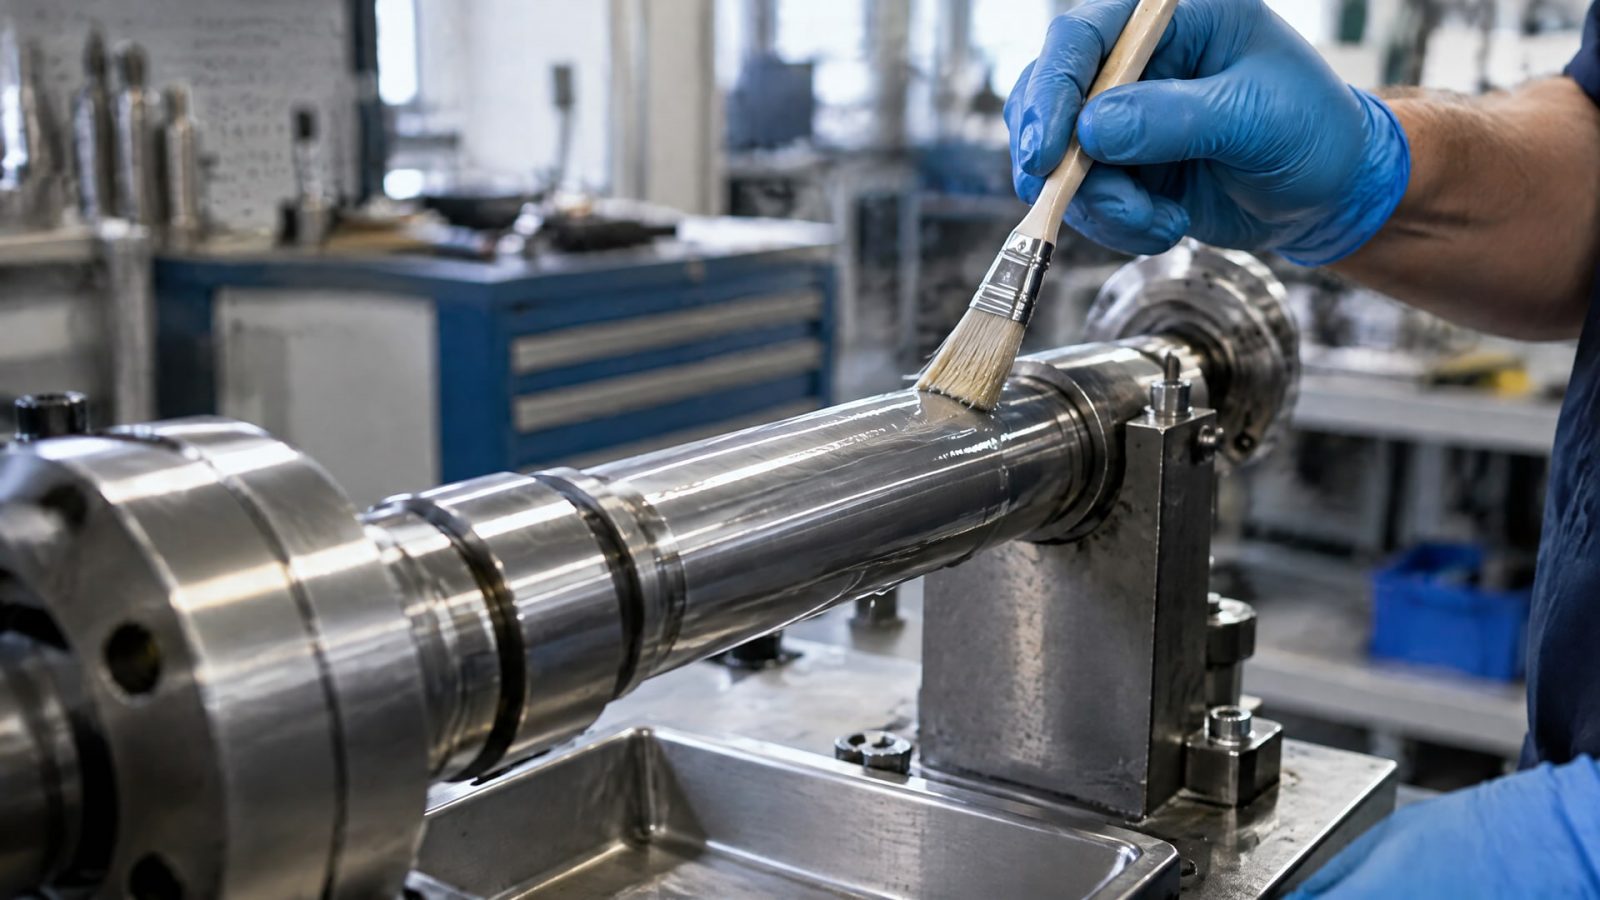
В рекомендациях по плунжерным и поршневым элементам встречается подход, при котором обрабатывают только одну поверхность. Обычно выбирают деталь с более длинным ходом скольжения. Такое решение может снизить риск изменения геометрии пары, но его проверяют с учетом конструкции узла и требований к зазорам.
Толщина покрытия должна соответствовать назначению системы и допускам детали. Для одного из тонких сухих покрытий указан ориентир 10-20 мкм; в технической документации отдельно отмечено, что значение зависит от области применения. Для высокоточной пары даже такой слой необходимо учитывать при оценке посадки. Увеличивать толщину по принципу «чем больше, тем лучше» нельзя: излишний слой может повлиять на зазор и точность сопряжения.
В материалах по плунжерам и поршневым штокам также приводится диапазон 150-2000 мкм для более толстых защитных систем. Это другой класс покрытий, не тонкие сухие пленки, поэтому сравнивать такие значения напрямую некорректно. При выборе сверяются с технической документацией конкретной системы и учитывают, для какой конструкции и задачи указана толщина.
Перед согласованием технологии полезно зафиксировать исходные параметры:
скорость скольжения и характер нагрузки;
наличие или отсутствие подачи масла либо пластичной смазки;
требуемый зазор и допуски плунжерной пары;
наличие внутренних полостей и труднодоступных участков;
необходимость защиты не только от трения и износа, но и от коррозии.
Покрытие выбирают не по одному названию или предполагаемой толщине. Важны рабочий режим, геометрия детали, совместимость с последующей смазкой и свойства, подтвержденные документацией.
Подготовка поверхности перед нанесением
Адгезия покрытия зависит от состояния поверхности.
До нанесения удаляют масло, грязь и остатки старых смазок: загрязнения ухудшают сцепление слоя с деталью и могут сократить его долговечность. Поэтому подготовку рассматривают как часть технологического процесса, а не как вспомогательную операцию.
Для улучшения сцепления в зависимости от материала и технологии применяют предварительную обработку. Среди используемых вариантов указаны пескоструйная обработка, фосфатирование и плазменная обработка. Выбор конкретной операции зависит от детали и требований к покрытию; универсального способа подготовки для всех плунжерных пар нет.
Порядок подготовки согласуют с методом нанесения и состоянием детали. Если на поверхности остались загрязнения, локальная обработка не устраняет проблему: слой может сцепиться неравномерно. При серийном выпуске важно поддерживать повторяемость подготовки от детали к детали, поскольку нестабильное состояние поверхности мешает получить одинаковый результат.
Перед запуском процесса проверяют, какие операции необходимы для конкретного материала и покрытия, а также как они влияют на геометрию детали. Для плунжерных пар это особенно важно из-за требований к точности сопряжения. Контроль чистоты и предварительной обработки помогает избежать ситуации, когда дефект сцепления ошибочно связывают с неверно выбранной толщиной или способом нанесения.
Твердосмазочное покрытие методом окунания
Окунание используют для нанесения сухих и твердосмазочных покрытий.
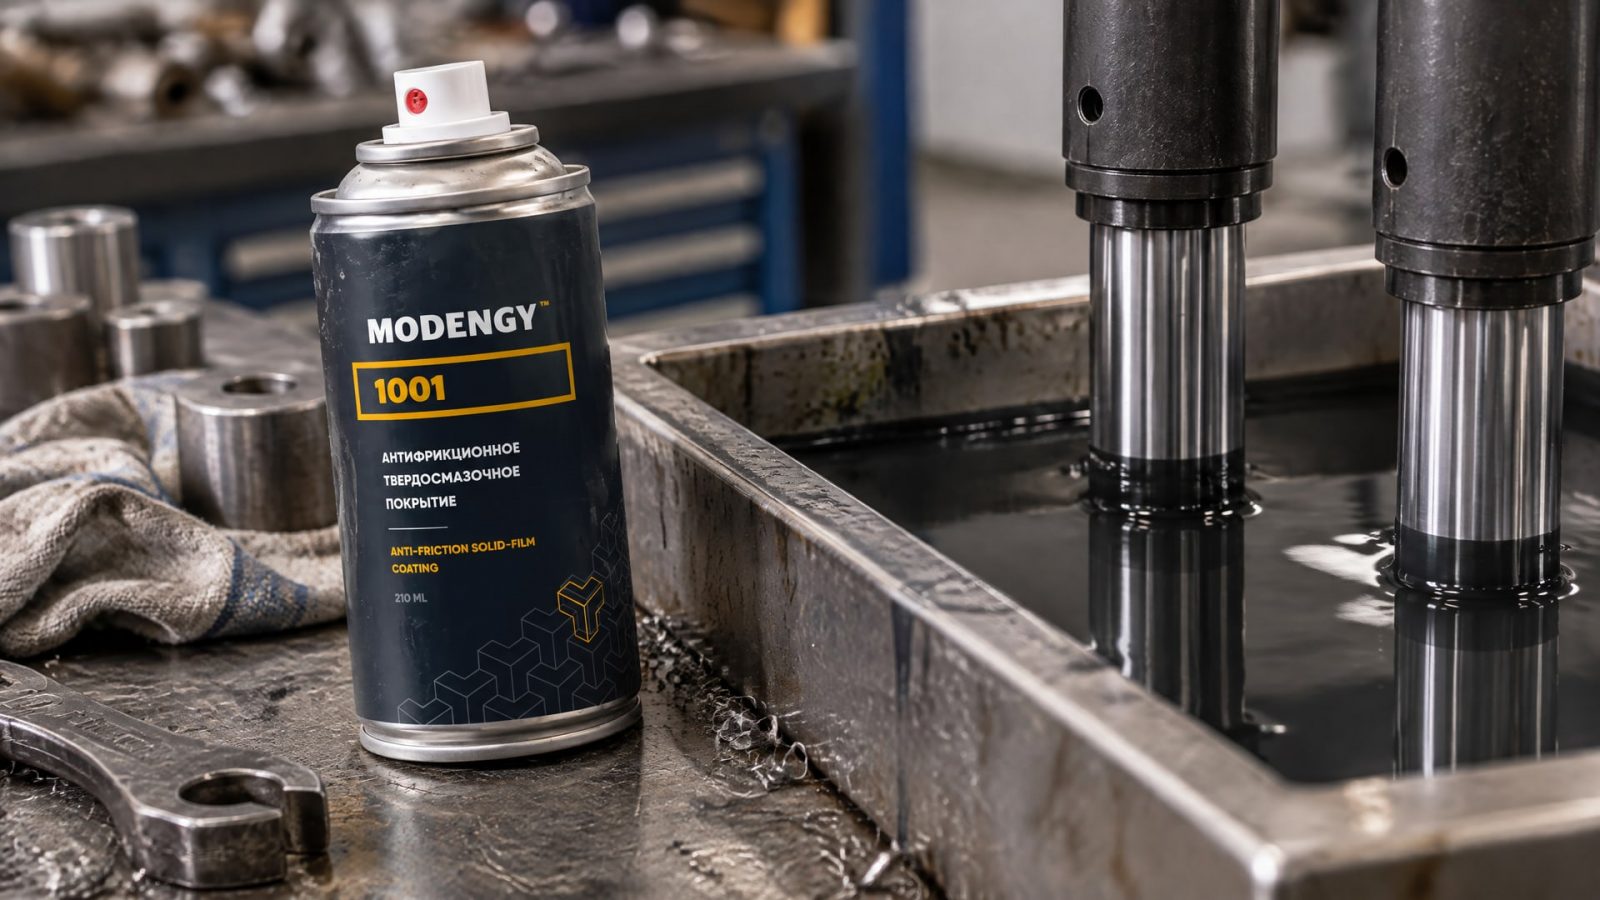
Метод подходит для деталей среднего размера и несложной геометрии. Он также удобен при обработке внутренних зон, куда распылением трудно нанести равномерный слой. Применимость оценивают по размерам и форме детали, а также по возможности обеспечить равномерный сток покрытия и сушку.
Для плунжерных отверстий смазочное покрытие методом окунания может быть практичным вариантом, если требуется обработать внутренние поверхности. В отличие от локального нанесения, этот подход помогает покрыть зоны, к которым сложно получить доступ снаружи. Но окунание не универсально: геометрия детали и режим последующей обработки должны позволять сформировать равномерный слой.
При серийной обработке мелких деталей окунание, в том числе схемы с последующим центрифугированием, может обеспечить высокую производительность и низкую себестоимость. Для больших партий такой процесс часто предпочтительнее ручного нанесения или распыления, если конструкция детали подходит для выбранной схемы. Автоматизация помогает повысить повторяемость нанесения.
Когда жидкая смазка нежелательна, а плунжерная пара работает при малых скоростях, пуске и останове либо в труднодоступной зоне, для такой задачи применяют антифрикционное твердосмазочное покрытие MODENGY 1001. Оно предназначено для защиты сопрягаемых поверхностей плунжерных пар, в том числе при нанесении методом окунания, и снижает трение и износ. Перед внедрением проверяют соответствие покрытия геометрии детали и требованиям узла.
Контроль толщины и повторяемости покрытия
После нанесения важно подтвердить, что покрытие соответствует требованиям к детали и не нарушает посадку.
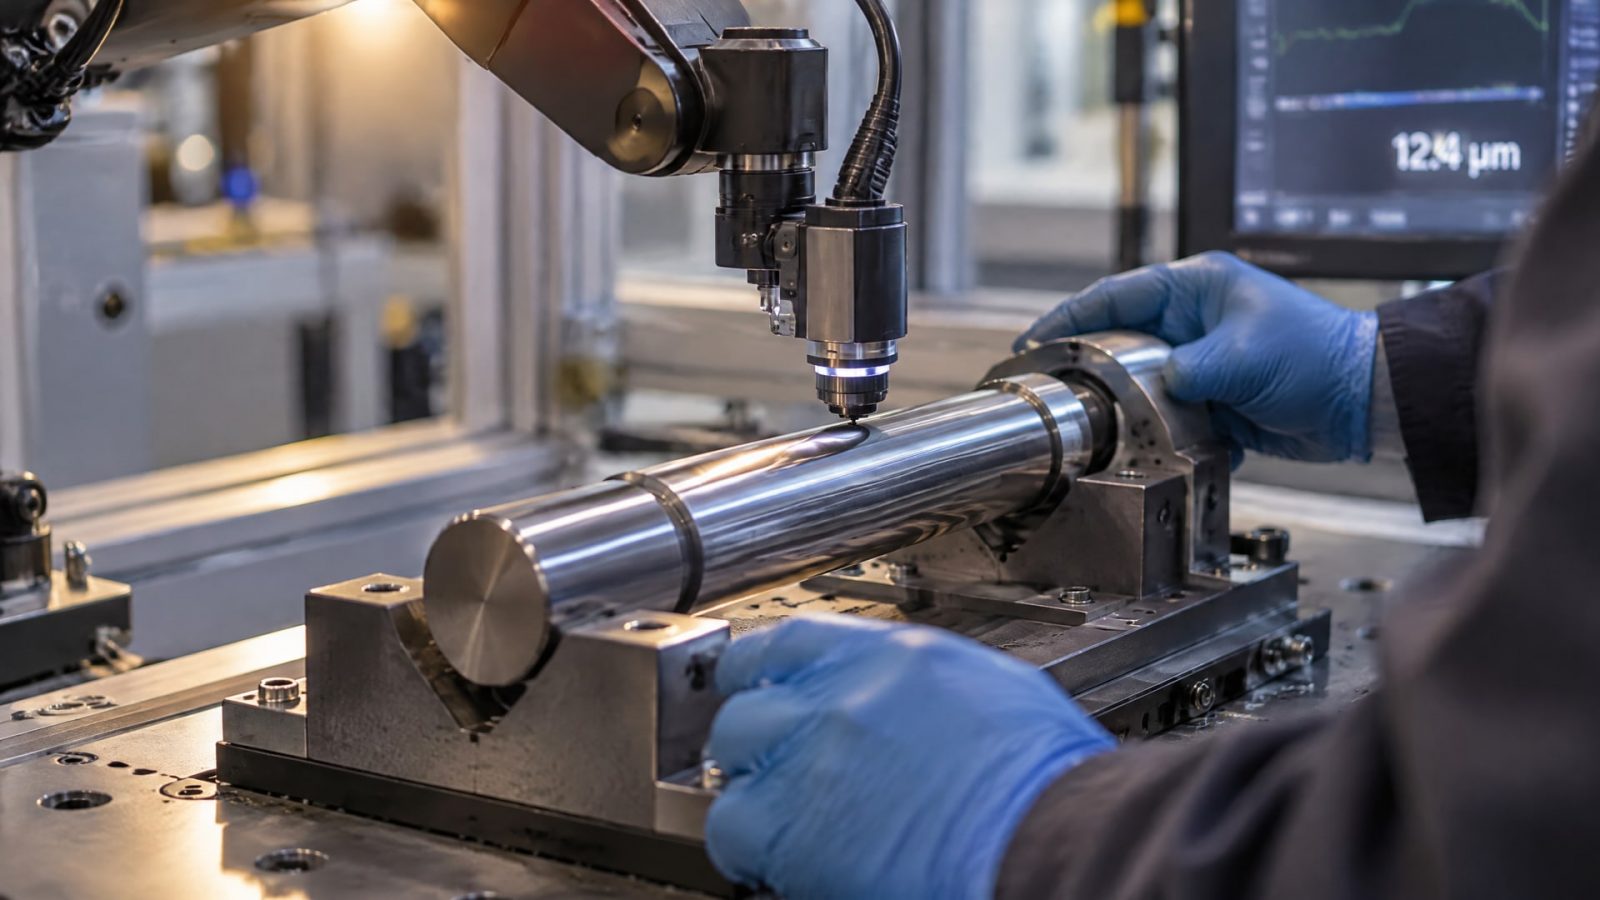
Для тонкой пленки ориентир 10-20 мкм сопоставляют с допусками и зазором плунжерной пары. Это значение относится к конкретному сухому покрытию и не задает универсальную толщину для всех систем.
Для контроля процесса используют параметры, указанные в документации на выбранное покрытие. Например, в паспорте одного из материалов приведен показатель вязкости по DIN 53211 с чашей диаметром 5 мм. Это характеристика конкретного материала, а не общее требование ко всем покрытиям и не замена контроля толщины готового слоя.
При серийном нанесении повторяемость зависит от всей последовательности операций: подготовки поверхности, нанесения и сушки. Для метода окунания дополнительно оценивают сток и сушку, чтобы слой распределялся равномерно, включая внутренние участки. Если результаты отличаются от детали к детали, проверяют параметры процесса и состояние поверхности, а не только выбранную толщину.
Покрытие может работать как самостоятельный сухосмазывающий слой или в сочетании с маслом либо пластичной смазкой, если это допускает конкретная система. Поэтому при приемке проверяют не только внешний вид детали, но и соответствие покрытия документации и требованиям сопряжения. Такой порядок помогает отделить особенности технологии от несоответствия покрытия условиям работы.
Часто задаваемые вопросы
Нужно ли наносить покрытие на обе детали плунжерной пары?
Не всегда. Для плунжерных и поршневых элементов в ряде рекомендаций рассматривают нанесение покрытия только на одну трущуюся деталь, чаще с более длинным путем скольжения. Решение зависит от конструкции, допусков и требований к сопряжению. Перед обработкой проверяют, как слой повлияет на зазор пары.
Какая толщина твердосмазочного покрытия подходит для плунжера?
Единого значения для всех покрытий нет. Для одного из тонких сухих покрытий указан ориентир 10-20 мкм, но точная толщина зависит от применения и требований узла. Диапазон 150-2000 мкм относится к более толстым защитным системам для плунжеров и штоков, а не к тонким сухим пленкам.
Всегда ли для плунжерных отверстий подходит окунание?
Нет. Окунание удобно для внутренних поверхностей и серийной обработки, но результат зависит от размеров, формы детали и возможности обеспечить равномерный сток и сушку. Метод особенно подходит для деталей среднего размера и несложной геометрии, а для массовых партий мелких деталей может быть производительным вариантом.
Может ли сухое покрытие полностью заменить масло?
Не во всех случаях. Некоторые покрытия рассчитаны на сухую работу, другие допускают гибридную смазку совместно с маслом или пластичной смазкой. Выбор зависит от скорости, нагрузки, доступности смазочного материала и требований конкретного узла. Режим работы сверяют с документацией на покрытие.
Заключение
Защиту плунжерных пар выбирают по режиму трения, зазорам и геометрии детали. Сухое покрытие может быть уместно, когда масло или пластичная смазка нежелательны, а метод окунания помогает обработать внутренние зоны и серийные детали. При этом толщину слоя и подготовку поверхности согласуют с требованиями конкретной системы.
Следующий шаг для инженера - зафиксировать условия работы пары, требуемые зазоры и зоны нанесения, затем сверить эти данные с технической документацией на покрытие и технологию. Перед серийным запуском целесообразно проверить результат на деталях и подтвердить повторяемость слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания – эффективное решение для деталей со сложной геометрией, когда распыление не обеспечивает полного покрытия.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита, чтобы сделать правильный выбор.
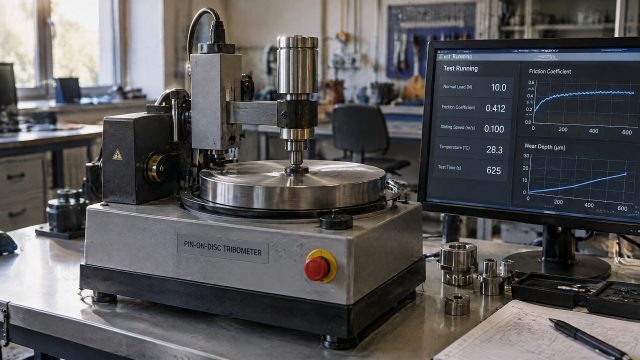
Измерение коэффициента трения и износа на трибометре по схеме пин-диск позволяет оценить свойства материалов для инженеров и специалистов лабораторий.