
Обработка каналов смазкой методом окунания: технология для сложной геометрии
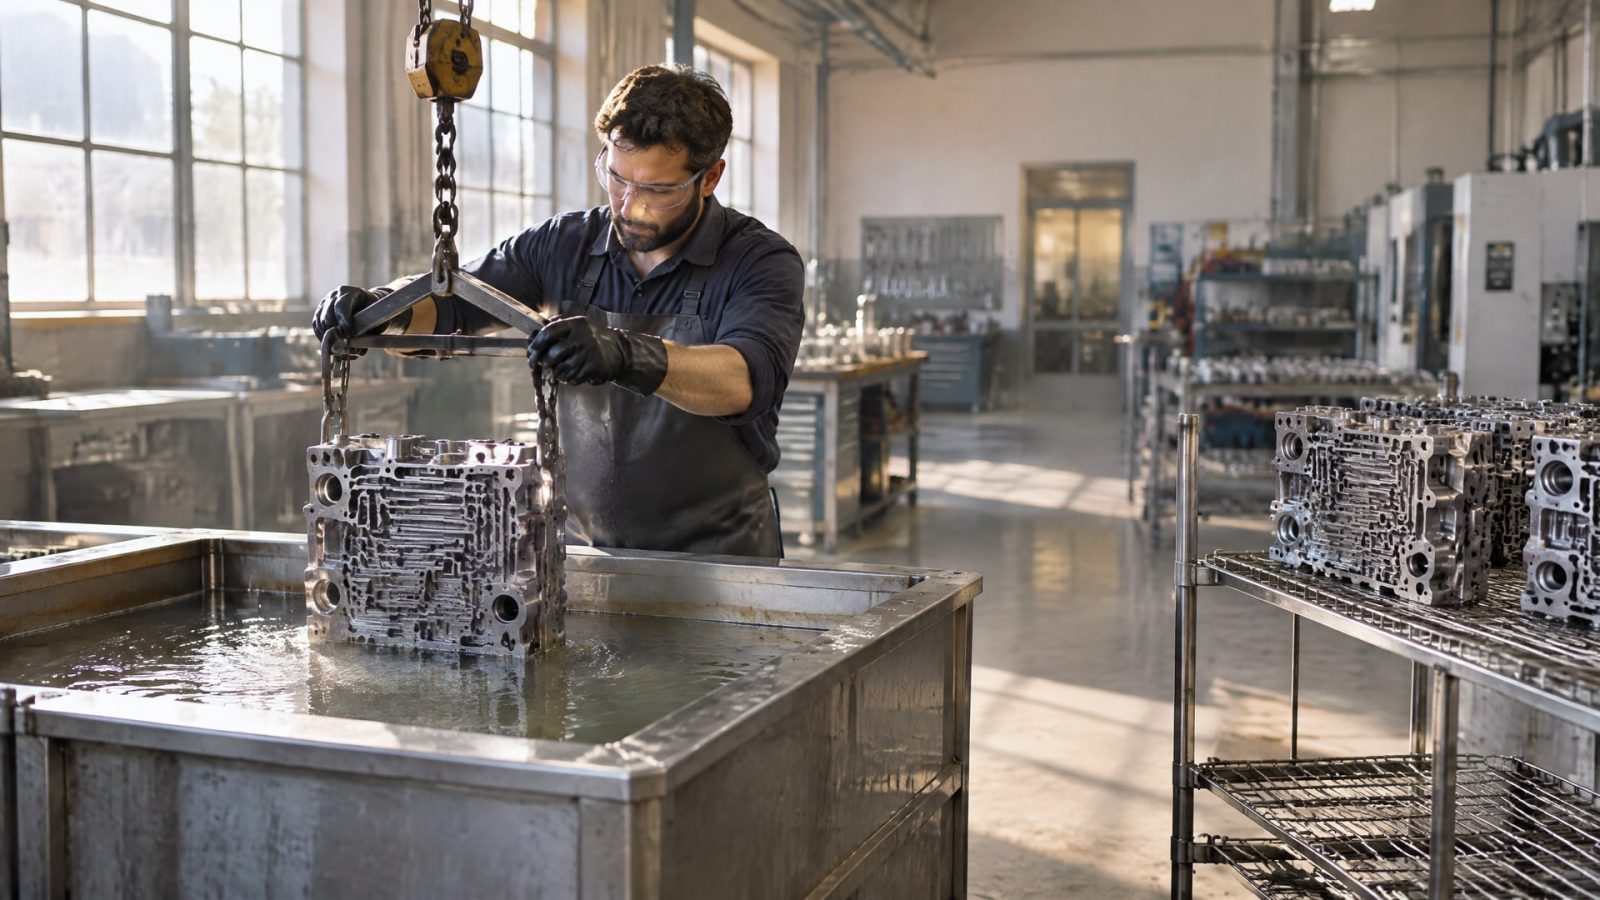
Когда распыление не обеспечивает доступ к внутренним поверхностям, обработка каналов смазкой методом окунания помогает покрыть скрытые полости, глухие отверстия и трубчатые детали. Деталь погружают в состав, затем контролируемо извлекают, дают излишкам стечь и организуют сушку. Равномерность внутри при этом не возникает автоматически: на нее влияют геометрия, вентиляция, дренаж и свойства состава.
Статья полезна инженерам и специалистам по снабжению, которые выбирают технологию для деталей со сложной геометрией. Разберем, когда окунание предпочтительнее распыления, как подготовить каналы к обработке и какие параметры проверить при запуске процесса.
Когда обработка каналов смазкой методом окунания оправдана
Окунание подходит для деталей, у которых внутренние поверхности закрыты от прямого распыления.
Состав смачивает наружные и внутренние участки при погружении, поэтому метод применяют для труб, глухих отверстий и других скрытых полостей. Это особенно актуально, когда важно обработать плунжерные отверстия или каналы, до которых сложно добраться инструментом нанесения.
Однако сам факт погружения не гарантирует одинаковую толщину покрытия по всей детали. Внутренняя поверхность может покрываться менее равномерно, чем наружная: результат зависит от того, как состав заполняет полость, как выходит воздух и насколько свободно жидкость стекает после извлечения. Поэтому технологию выбирают не только по форме детали, но и по возможности обеспечить воздухообмен, дренаж и сушку.
Окунание или распыление
Распыление удобно для открытых поверхностей, но геометрия может экранировать углубления и внутренние каналы. При окунании деталь контактирует с составом целиком, но после погружения возникают другие задачи: избежать воздушных пробок, обеспечить стекание из полости и не допустить, чтобы жидкость оставалась в закрытых объемах.
Для деталей сложной формы полезно заранее проверить, как они будут ориентированы при погружении и извлечении. Если канал не имеет выхода для воздуха или дренажа, внутри может сформироваться неполное либо нестабильное покрытие. Для длинной трубчатой детали оценивают не только вязкость, но и способность состава вытекать без наплывов.
Когда метод требует дополнительной проверки
Чем сложнее внутренняя геометрия, тем важнее испытать процесс на детали или образце с сопоставимой конструкцией. В специализированных лабораторно-технологических условиях внутренние покрытия наносили в трубах с диаметром до 11 мм, однако это не универсальная характеристика метода и не гарантия такого же результата для любого состава.
Если деталь содержит несколько полостей, ступенчатые каналы или отверстия, расположенные под разными углами, каждую зону оценивают отдельно. Практический вопрос не только в том, попадает ли состав внутрь, но и в том, может ли он равномерно смочить поверхность и затем покинуть полость. При невозможности обеспечить эти условия следует изменить ориентацию детали, конструкцию вентиляционных отверстий или сам процесс нанесения.
Как подготовить внутренние каналы и плунжерные отверстия
До обработки нужно определить, как воздух будет выходить из каналов при погружении, а состав - стекать после извлечения.
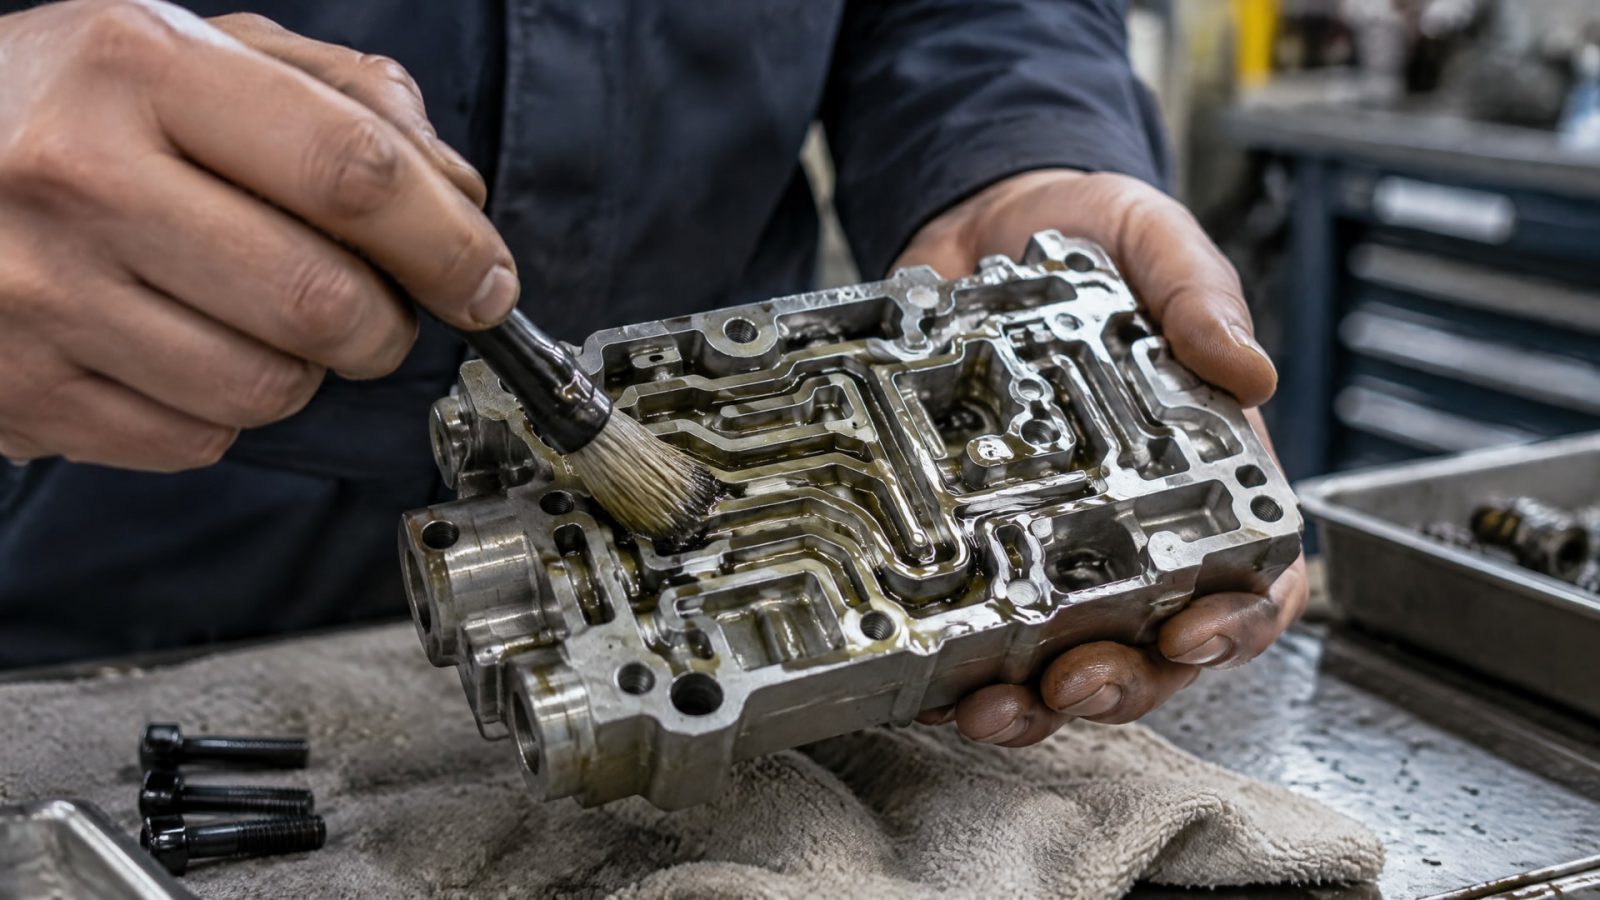
Для трубчатых изделий вентиляционные отверстия и дренаж влияют на формирование внутреннего покрытия. Если воздух запирается в высокой точке или состав не может свободно вытечь, появляются участки с тонким, неполным или нестабильным покрытием.
При проектировании оснастки и расположения детали учитывают направление погружения и положение полостей в ванне. Для трубчатых сборок предпочтительно полное погружение за один цикл: так снижается риск скрытых дефектов, связанных с прерывистой обработкой. Конкретное положение детали выбирают с учетом ее геометрии, чтобы обеспечить выход воздуха и стекание жидкости через торцы или предусмотренные отверстия.
Проверка конструкции перед запуском
Перед пробной обработкой полезно составить схему каналов и обозначить для каждого из них вход, выход воздуха и путь дренажа. Отдельно проверяют глухие полости и участки, где жидкость может задержаться. Если канал имеет только одно отверстие, нужно оценить, как из него одновременно выйдет воздух и после обработки стечет состав.
Проверьте, какие внутренние поверхности экранируются от распыления.
Определите положение детали при погружении и извлечении.
Убедитесь, что воздух может выйти из полостей, а состав - стечь.
Предусмотрите отдельную проверку покрытия внутри каналов.
Зафиксируйте условия сушки, особенно для закрытых объемов.
Эти пункты не заменяют испытаний, но помогают заранее выявить конструктивные ограничения. Если изменить деталь нельзя, иногда корректируют положение при обработке или применяют адаптированный процесс с контролируемым потоком и сушкой. В закрытом объеме жидкость может сохнуть хуже, поэтому режим проверяют на реальной геометрии, а не только на плоском образце.
Особое внимание к трубчатым деталям
Для труб важно обеспечить вентиляцию и дренаж через торцы или предусмотренные отверстия. В руководствах по проектированию трубчатых изделий для горячего цинкования расположение вентиляционных отверстий связывают с выходом воздуха в самой высокой точке при погружении. Этот принцип полезен для понимания роли вентиляции, но конкретные требования к конструкции и процессу нужно определять для выбранного покрытия отдельно.
Параметры окунания и контроль стекания
При окунании толщину пленки определяют не настройкой распылителя, а скоростью извлечения, вязкостью состава и содержанием сухого остатка.
Для одного из промышленных описаний процесса указана типичная скорость подъема детали 5-20 см/мин. Это ориентир из конкретного описания, а не универсальный режим для всех материалов и изделий.
Скорость извлечения рассматривают вместе с геометрией. На детали с длинными каналами или внутренними карманами слишком быстрое движение может нарушить стекание, а неподходящее положение - привести к задержке состава. Поэтому параметр проверяют в связке с вязкостью и способностью состава свободно выходить из полостей. При изменении одного из условий может потребоваться повторная оценка пленки и сушки.
Полное смачивание и удаление избытка
До извлечения необходимо убедиться, что состав смочил внутренние поверхности. Затем организуют контролируемое стекание, чтобы снизить вероятность наплывов и скопления жидкости в каналах. Для закрытой полости особенно важно не запереть внутри растворитель или влагу: без нормальной сушки покрытие может формироваться неправильно.
Время выдержки, способ ориентации и режим сушки зависят от материала и конструкции детали. В доступных данных нет универсальных значений для этих параметров, поэтому их устанавливают при разработке конкретного процесса. Производственный режим фиксируют после проверки на детали с реальной геометрией, включая труднодоступные участки.
Как оценивать толщину
Внутри канала толщину нельзя считать равной наружной только потому, что деталь прошла один цикл окунания. Внутреннее покрытие часто тоньше и менее равномерно. Поэтому контроль наружной поверхности не подтверждает качество обработки каналов, а метод проверки выбирают с учетом доступа к внутренним зонам и требований к готовой детали.
Для длинных изделий дополнительно оценивают, как состав стекает по всей длине и не остаются ли локальные скопления. Если визуальный контроль невозможен, критерии приемки и способ инспекции определяют до запуска серии. Важная часть процесса - не только нанесение, но и подтверждение того, что покрытие сформировалось именно в тех зонах, для которых его назначили.
Твердосмазочное покрытие окунанием для сложной геометрии
Окунание рассматривают и для нанесения твердосмазочного покрытия на детали со сложной геометрией.
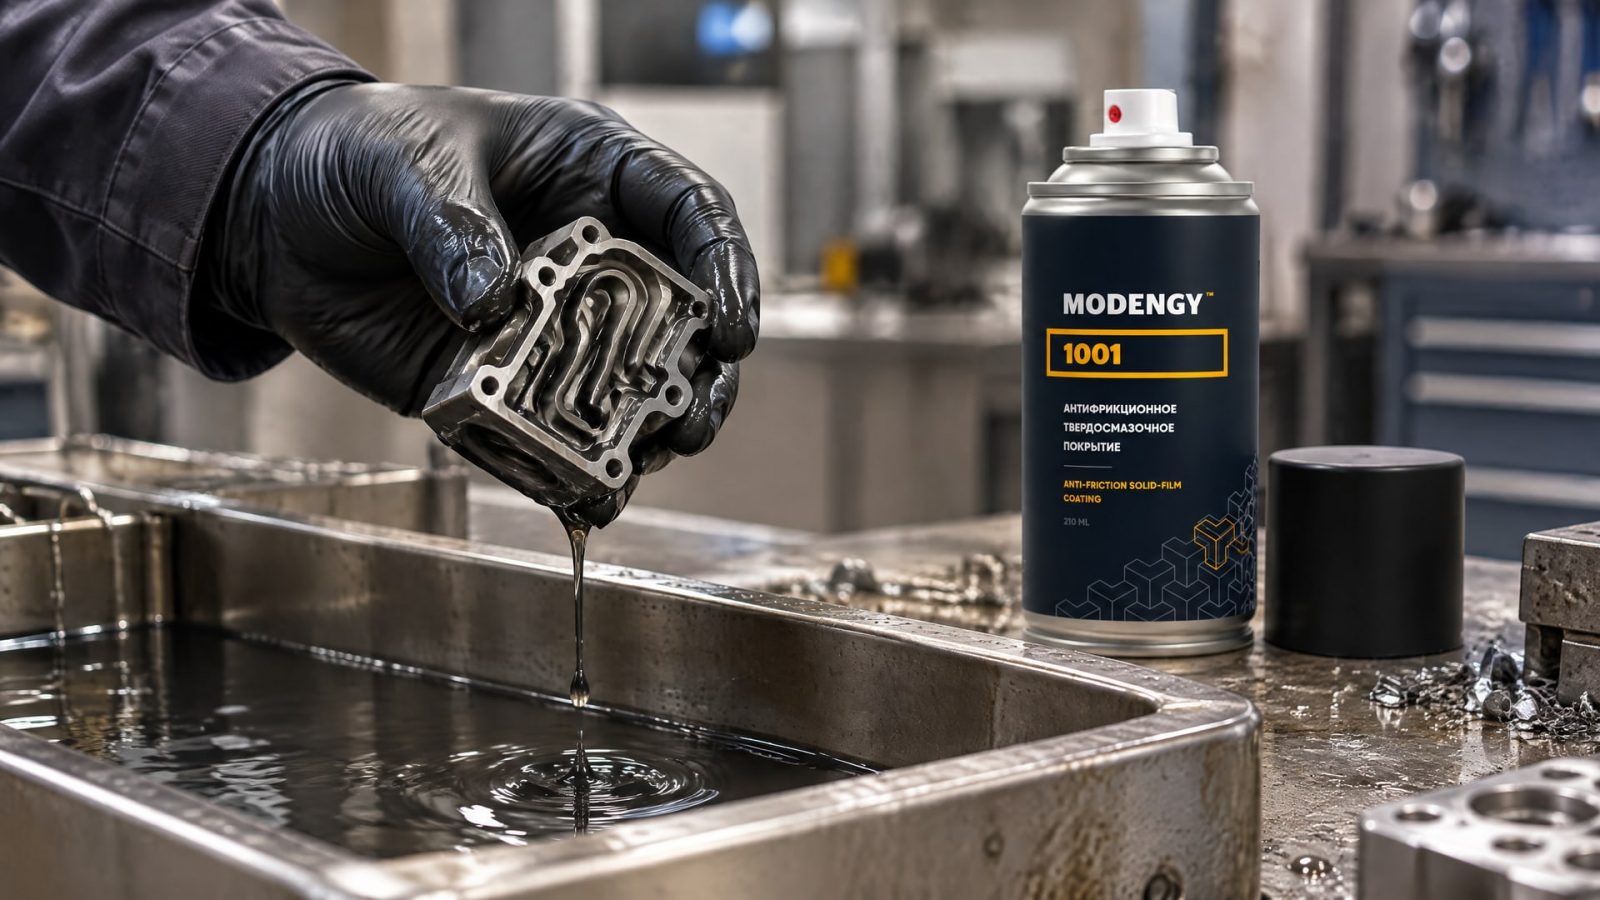
В таком случае оценивают не только доступ состава к каналам, но и весь цикл формирования пленки: смачивание, извлечение, стекание и сушку. Условия должны подходить как материалу, так и конструкции детали.
В узлах, где возможны вымывание смазочного материала, фреттинг или холодный пуск, важно заранее определить, какие поверхности должны получить покрытие и как будет подтверждаться его наличие. Нельзя считать, что обработка наружной стороны автоматически решает задачу внутренних сопряжений. Для такой задачи в качестве антифрикционного твердосмазочного покрытия рассматривают MODENGY 1001; при выборе процесса для него также проверяют доступ к каналам, стекание и качество сушки на конкретной детали.
Как проверить технологию на детали
Пробную обработку проводят на образце, повторяющем критичные элементы конструкции: узкие каналы, глухие отверстия, перепады сечения и закрытые полости. После нанесения отдельно оценивают внутренние поверхности. Если контроль показывает неравномерность, корректируют ориентацию детали, вентиляцию, дренаж или параметры извлечения.
Для длинной трубчатой детали важно проверить, нет ли воздушных пробок и наплывов, а также равномерно ли состав выходит из внутреннего объема. Сушку оценивают отдельно: жидкость, оставшаяся внутри закрытой полости, может сохнуть хуже, чем на открытой поверхности. Результат пробного цикла фиксируют и используют как основание для производственного режима.
Что согласовать с производством и снабжением
При закупке покрытия или организации подрядной обработки полезно запросить не только описание материала, но и сведения о его нанесении на детали аналогичной геометрии. Инженеру важно понять, каким способом контролируют внутренние зоны и как обеспечивают стекание. Закупщик может сверить комплектность технической документации со спецификацией и уточнить, входит ли пробная обработка в согласованный процесс.
Контроль качества и применимость стандартов
Внутренние поверхности сложнее осматривать, чем наружные, поэтому качество покрытия внутри каналов проверяют отдельно.
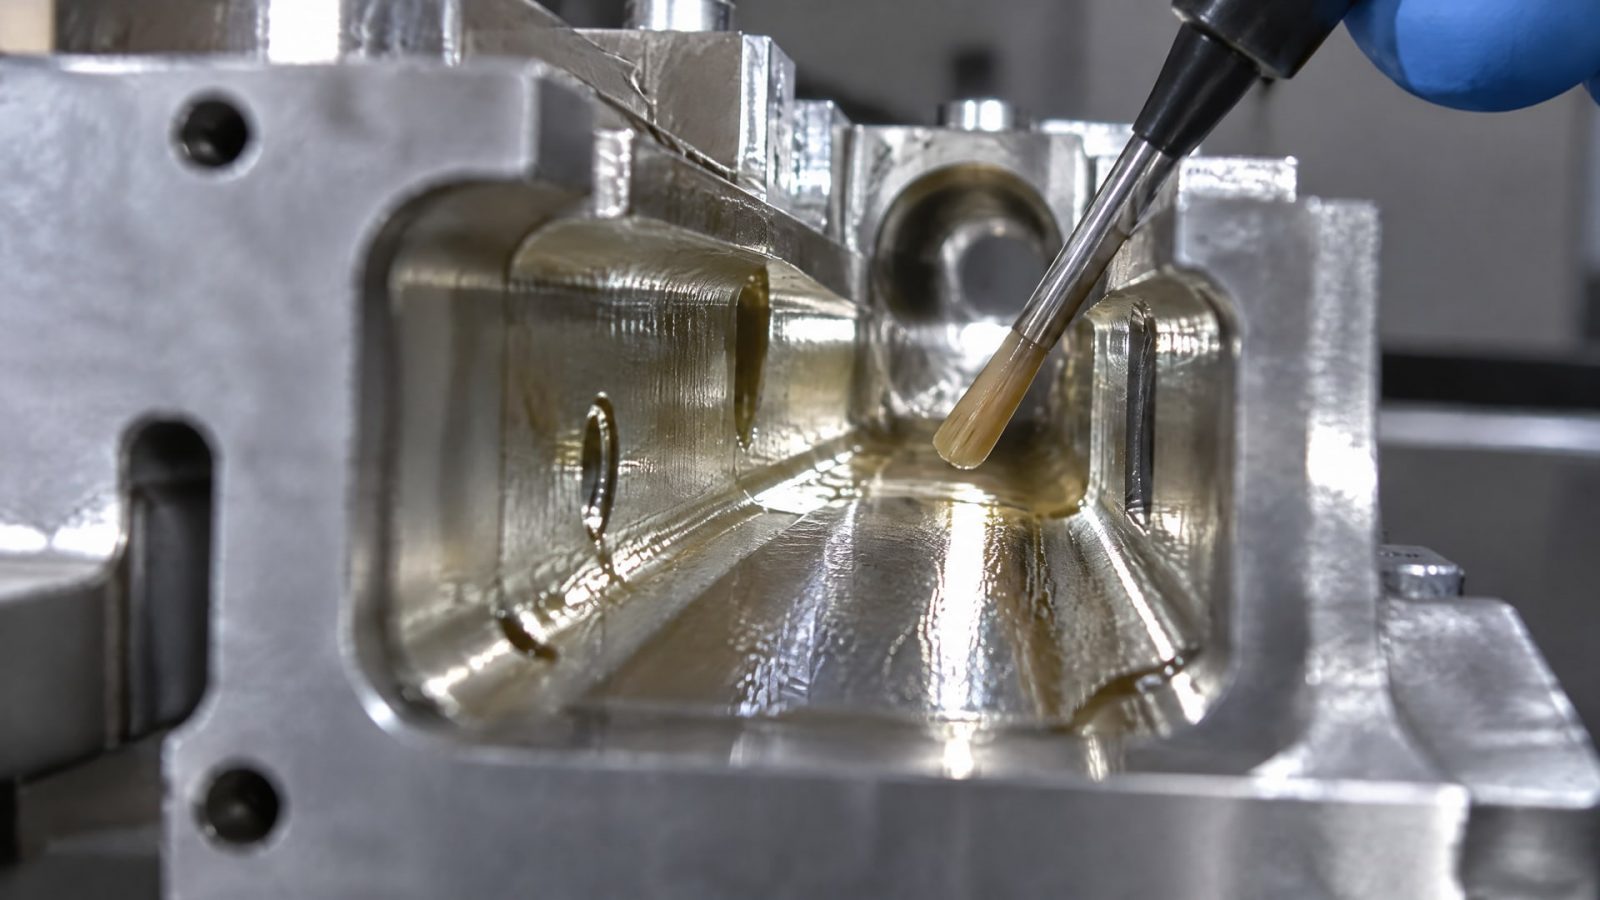
Контроль должен учитывать участки, где возможны недостаточное смачивание, задержка состава или затрудненная сушка. Если дефект нельзя обнаружить после сборки, требования к проверке нужно определить до начала серийной обработки.
Стандарты для внутренних покрытий стальных емкостей и сосудов могут помочь с терминологией и пониманием требований к защите внутренних поверхностей. К ним относятся ISO 18796-1, ISO 18796-2 и ISO 16961. Их область применения связана с внутренними покрытиями и защитой стальных емкостей, сосудов или резервуаров; это не означает, что их критерии автоматически подходят для любого твердосмазочного покрытия или детали с каналами.
Что включить в план контроля
До выпуска детали в серию фиксируют, какие поверхности должны быть покрыты, как проверяют внутренние зоны и какие дефекты считают недопустимыми. Также указывают положение детали при погружении и извлечении, особенности дренажа и порядок сушки. Если меняется геометрия или состав, результат прежнего процесса нельзя переносить без проверки.
Сверьте назначение покрытия с требованиями к узлу.
Определите доступные способы контроля внутренних поверхностей.
Проверьте, не остаются ли в каналах воздушные пробки и скопления состава.
Зафиксируйте параметры погружения, извлечения и сушки.
Используйте стандарт с учетом его области применения, а не только общего сходства с процессом.
Такой подход позволяет отделить требования к антикоррозионным покрытиям резервуаров от требований к твердосмазочным покрытиям деталей. Если для конкретного изделия предусмотрена техническая документация или спецификация, именно с ней сверяют критерии приемки. Ссылки на общий стандарт сами по себе не подтверждают пригодность технологии для всех внутренних каналов.
Часто задаваемые вопросы
Окунание внутренних каналов всегда дает равномерное покрытие?
Нет. Равномерность зависит от геометрии полости, вентиляции, дренажа, вязкости состава и скорости извлечения. Внутреннее покрытие часто тоньше и менее равномерно, чем наружное. Поэтому после пробной обработки отдельно проверяют каналы и закрытые полости, а режим сушки оценивают на детали с реальной конструкцией.
Как обработать плунжерные отверстия и глухие каналы?
Сначала проверяют, сможет ли состав смочить поверхность и сможет ли воздух выйти из полости. Затем подбирают положение детали при погружении и извлечении, чтобы обеспечить стекание. Для глухих отверстий и внутренних каналов нужна отдельная проверка покрытия и сушки: наружный осмотр не подтверждает качество обработки внутри.
Какая скорость извлечения нужна при окунании?
В одном промышленном описании процесса приведен диапазон 5-20 см/мин, но это не универсальная настройка. Толщина пленки также зависит от вязкости и содержания сухого остатка. Рабочую скорость определяют на детали с нужной геометрией, проверяя смачивание, стекание и результат после сушки.
Подходят ли ISO 18796 и ISO 16961 для любого внутреннего покрытия?
Нет. ISO 18796-1, ISO 18796-2 и ISO 16961 относятся к требованиям и терминологии для защиты внутренних поверхностей стальных сосудов и резервуаров. Их нельзя автоматически считать критериями приемки твердосмазочного покрытия на любой детали. Сначала сопоставляют область применения стандарта с назначением изделия.
Заключение
Обработка каналов смазкой методом окунания помогает добраться до внутренних поверхностей, которые плохо доступны распылению. Но результат зависит от вентиляции, дренажа, полного смачивания, скорости извлечения и сушки. Внутреннее покрытие проверяют отдельно, поскольку оно может отличаться по толщине и равномерности от наружного.
Следующий шаг - подготовить чертеж детали с отмеченными каналами, полостями и возможными путями выхода воздуха, затем провести пробную обработку и согласовать критерии контроля внутренних зон. Такой тест покажет, подходит ли окунание для конкретной геометрии и какие параметры процесса необходимо закрепить в технологической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита, чтобы сделать правильный выбор.
Измерение коэффициента трения и износа на трибометре по схеме пин-диск позволяет оценить свойства материалов для инженеров и специалистов лабораторий.
Узнайте, как правильно выбрать образцы для испытаний, режимы трения и нагрузки для получения достоверных результатов.