
Толщина слоя покрытия при окунании: почему метод ограничен в точном машиностроении
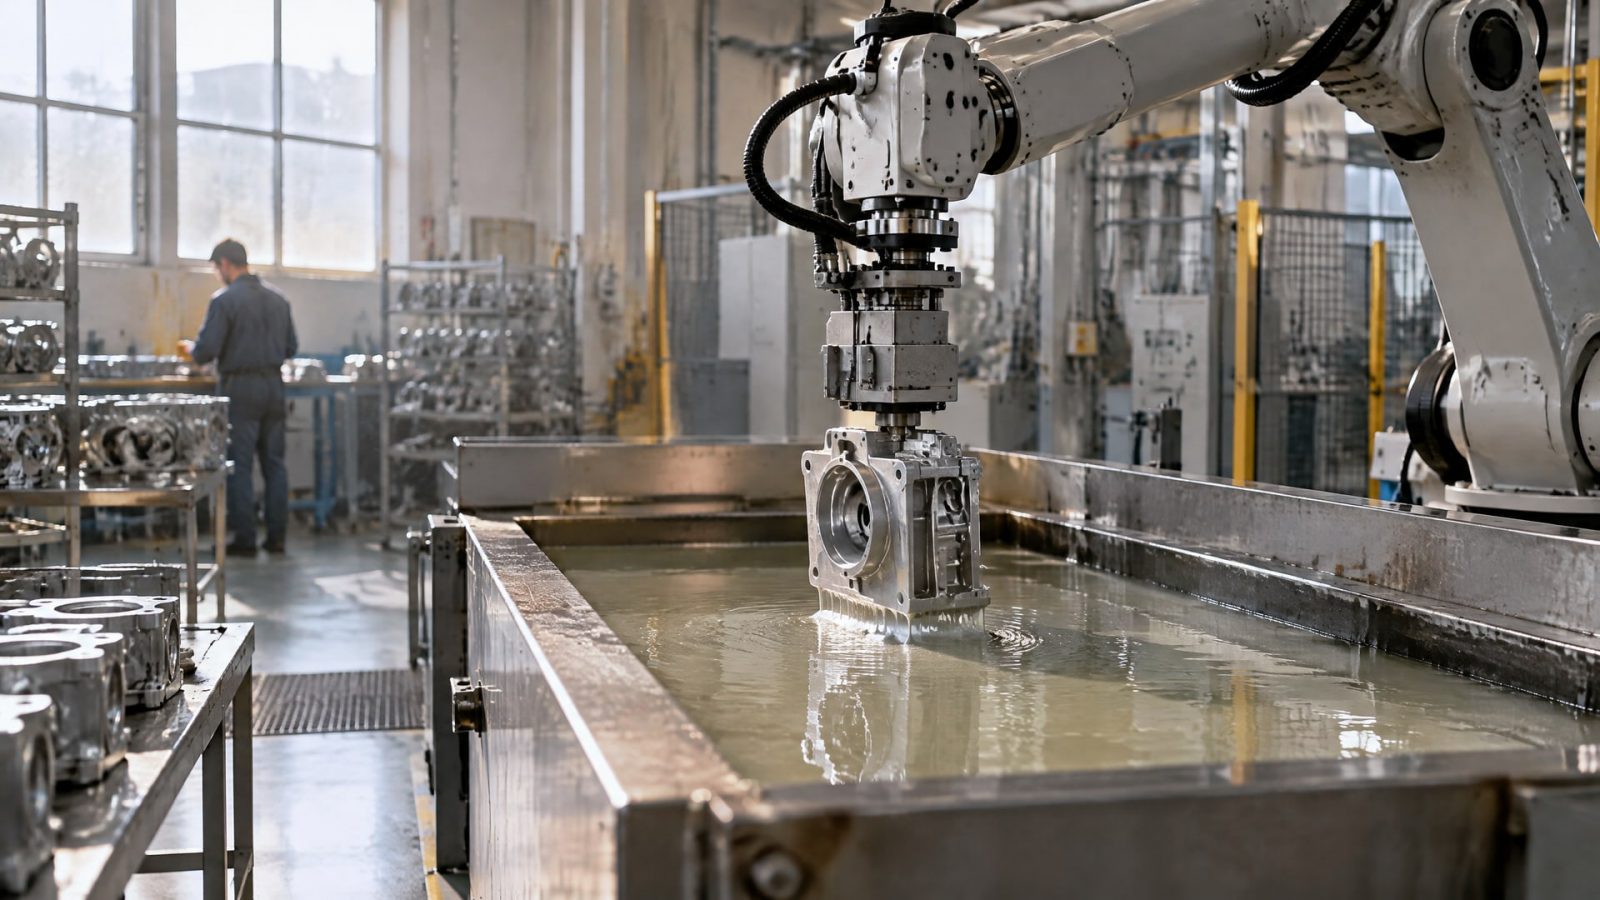
Для точного машиностроения метод окунания часто неудобен: толщина слоя зависит от скорости извлечения детали, вязкости материала и доли сухого остатка. Если эти параметры меняются, сложнее получить повторяемое покрытие, выдержать допуски посадок и спрогнозировать ресурс детали. Сам метод не универсально непригоден: ASTM D823 описывает моторизованное окунание как способ нанесения пленок, но для стабильного результата процесс требует контроля.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которым нужно сопоставить методы нанесения покрытий с требованиями к деталям. Разберем, как контролируют толщину, почему одного измерения недостаточно, как учитывать покрытие на сопрягаемых поверхностях и когда защитный слой помогает против износа.
Почему толщина слоя покрытия при окунании меняется
При окунании деталь полностью или частично погружают в материал, а затем извлекают.
Вместе с ней на поверхность наносится пленка, параметры которой зависят от режима процесса. ASTM D823 связывает толщину слоя со скоростью извлечения, вязкостью материала и долей сухого остатка. Изменение любого из этих факторов может повлиять на результат.
Это не означает, что окунание всегда дает неравномерное покрытие. ASTM D823 включает моторизованное окунание и описывает практики подготовки пленок одинаковой толщины на тест-панелях. Но воспроизводимость требует настройки оборудования и контроля параметров, а не только соблюдения самого действия «погрузить и извлечь».
Для серийного производства важна стабильность от детали к детали. Если режим меняется, на разных участках одной поверхности могут появиться отклонения, а на партии изделий - разброс толщины. Особенно чувствительны к этому детали с малыми зазорами и точными сопряжениями: даже небольшая прибавка к размеру может повлиять на сборку.
Оценивать покрытие только визуально недостаточно. Гладкая на вид поверхность не подтверждает, что толщина соответствует заданию или одинакова в разных зонах. Поэтому при выборе технологии нужно заранее определить, какие параметры процесса контролируют и каким способом проверяют результат.
Для инженера практический вопрос состоит не в том, можно ли нанести материал окунанием, а в том, можно ли удерживать нужный диапазон толщины при заданном темпе производства. Если процесс не обеспечивает повторяемость, потребуется дополнительная настройка, измерения и контроль каждой партии. В таком случае другие методы нанесения покрытий могут оказаться удобнее, если их параметры проще стабилизировать под конкретную деталь.
Как измеряют толщину покрытия и оценивают равномерность
ISO 2808:2019 описывает методы измерения толщины покрытий, в том числе мокрой и сухой пленки, а также неотвержденных порошковых слоев.
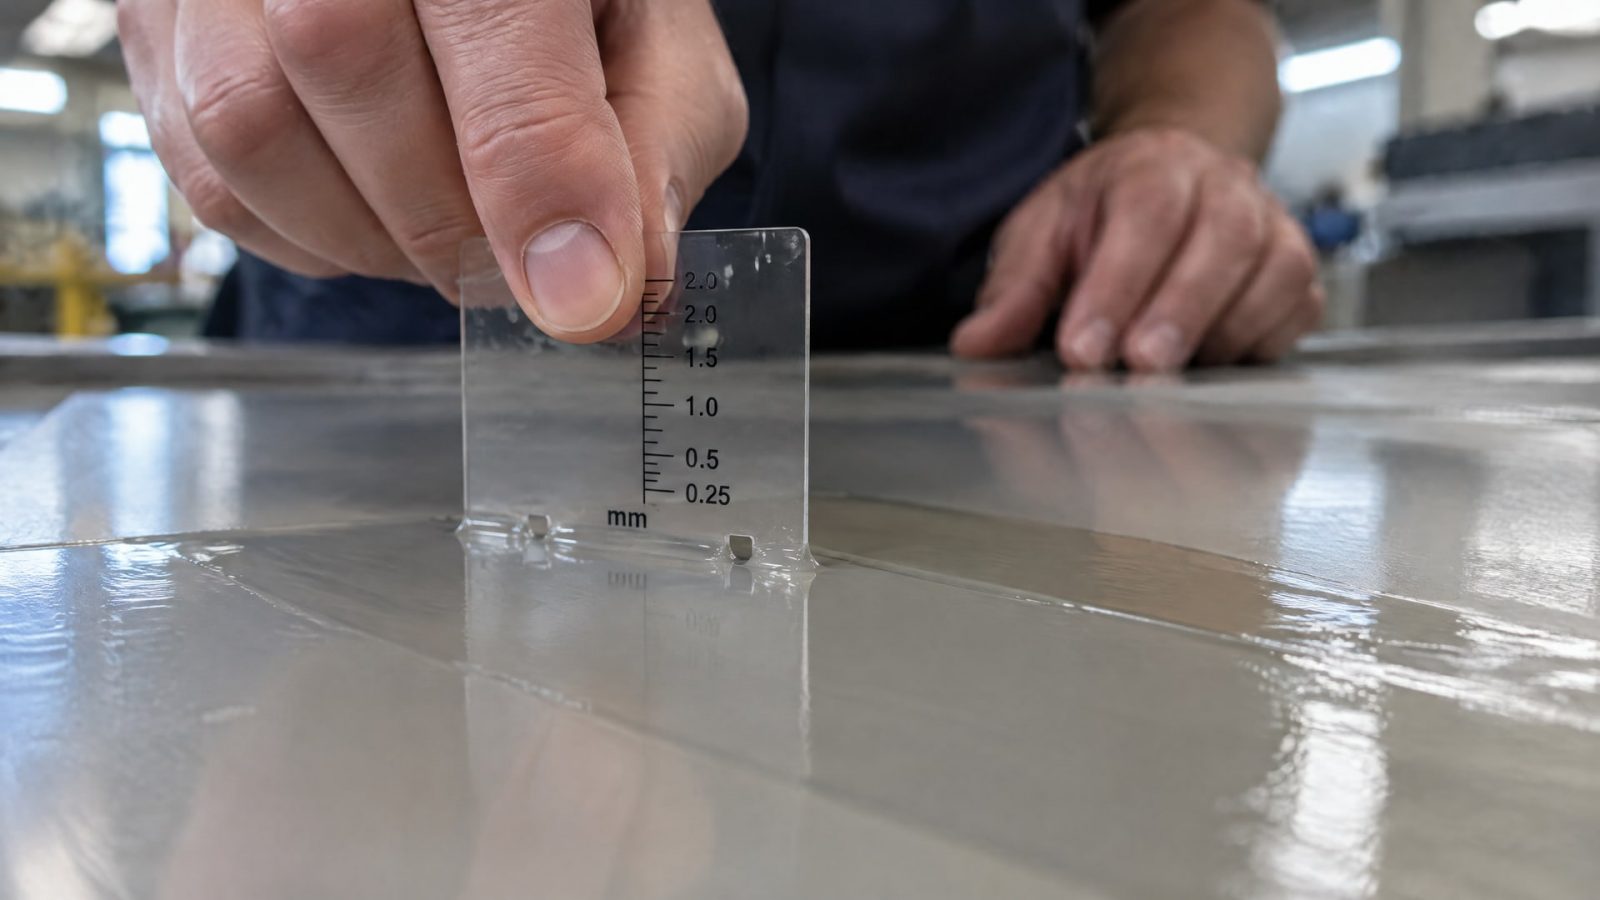
Метод контроля выбирают с учетом состояния покрытия и задачи измерения. Для свеженанесенной мокрой пленки важно провести измерение сразу после нанесения: при сушке и отверждении, а также из-за потери растворителя результат меняется.
Измерение в одной точке не всегда показывает реальную картину. ASTM D823 предусматривает проверку толщины по нескольким зонам панели, чтобы оценить равномерность слоя. Такой подход помогает заметить локальные отклонения, которые единичное показание может не выявить.
Для горячего цинкования ISO 1461 различает local coating thickness и average coating thickness, то есть локальную и среднюю толщину покрытия. Для деталей с площадью существенной поверхности более 2 м² стандарт предусматривает как минимум 3 reference areas на изделие в контрольной выборке. Эти требования показывают, почему контроль должен учитывать не только среднее значение, но и распределение покрытия по поверхности.
При разработке плана измерений нужно определить контрольные зоны и зафиксировать их в документации. Для крупной или сложной детали следует проверять несколько участков, соответствующих рабочим поверхностям и геометрии изделия. Иначе отклонение в отдельной зоне может остаться незамеченным, хотя усредненный результат будет выглядеть приемлемо.
Толщина сухого слоя покрытия и толщина мокрой пленки - разные параметры. По ISO 2808:2019 измерять их можно разными способами, а показание для свежего слоя не следует считать окончательным после высыхания. Поэтому контрольная процедура должна указывать, в каком состоянии покрытия проводят измерения и какие зоны сравнивают.
Как учесть покрытие на посадках, отверстиях и сопряжениях
Покрытие добавляет толщину к поверхности детали и тем самым меняет ее размеры.
Для точного машиностроения это особенно важно в отверстиях, посадках и сопрягаемых зонах, где исходный допуск может быть небольшим. ISO 14713-2 указывает, что для сопрягаемых поверхностей и отверстий нужно предусматривать дополнительный допуск на толщину горячего покрытия.
Такой запас следует учитывать до нанесения покрытия, на этапе проектирования и подготовки чертежа. Если вспомнить о нем только после обработки, готовая деталь может не войти в посадку или изменить зазор в узле. Требуемая толщина зависит от покрытия и условий применения, поэтому универсальное значение для всех деталей назначить нельзя.
ISO 14713-2 отмечает, что толщина горячего покрытия зависит главным образом от природы и толщины стали. Для плоских поверхностей горячего цинкования в стандарте приведено указание, что допуск не менее 1 мм считается удовлетворительным. Это значение относится именно к указанному контексту и не должно переноситься на другие покрытия или точные посадки без проверки требований к изделию.
Для контроля горячего цинкования важны также места измерений. ISO 1461 запрещает проводить их на резаных кромках, углах и ближе 10 мм от краев, а также на поверхностях после газовой резки. Такие ограничения нужны, чтобы не опираться на показания в зонах, где результат может быть искажен.
Инженеру полезно разделить поверхность детали на функциональные зоны: рабочие, сопрягаемые и некритичные по размеру. Для каждой зоны задают требования к покрытию и способ контроля. Это позволяет избежать ситуации, когда нужную защиту получают ценой нарушения геометрии, или, наоборот, сохраняют посадку, но оставляют важную поверхность без требуемого барьера.
Почему чрезмерная толщина не гарантирует больший ресурс
Увеличение толщины само по себе не означает, что деталь прослужит дольше.
Для ресурса важны равномерность покрытия, адгезия, отсутствие дефектов и соответствие условиям эксплуатации. На сопрягаемых поверхностях слишком толстый слой может затруднить сборку и изменить зазоры, поэтому ориентироваться только на принцип «чем больше, тем лучше» нельзя.
Стандарты по контролю покрытия рассматривают измерения не как формальность, а как способ подтвердить, что слой отвечает заданным требованиям. ISO 1461 предусматривает оценку средней и локальной толщины горячего цинкования. Это важно, поскольку среднее значение не всегда выявляет участки с недостаточным или чрезмерным покрытием.
Для защиты деталей от износа сначала определяют характер воздействия. Абразивная среда, коррозия и эрозионный износ требуют учета свойств покрытия и условий работы узла. Защитный слой действует как барьер, но его эффективность нельзя оценивать без привязки к конкретной среде и поверхности.
Особенно важно учитывать работу детали после сборки. Покрытие на рабочих поверхностях может контактировать с жидкостью, твердыми частицами или сопряженной деталью. Если слой нарушается в эксплуатации или мешает посадке, увеличение его толщины не решает исходную проблему. Поэтому требования к нанесению и контролю должны исходить из функции детали, а не из желания получить максимальное значение толщины.
При выборе процесса стоит зафиксировать три условия: допустимую толщину, зоны измерения и критерии приемки. Для свежего покрытия измерения проводят с учетом требований ISO 2808:2019, а для горячего цинкования сверяются с ISO 1461 и ISO 14713-2. Такой порядок дает более надежную основу для оценки качества, чем визуальный осмотр или проверка одной точки.
Покрытие деталей насоса и защита от эрозионного износа
В насосных узлах покрытие выбирают с учетом воздействия жидкости, твердых частиц, коррозии и механического износа.
Для деталей, работающих в таких условиях, защитный слой выполняет барьерную функцию. При этом универсального решения для всех насосов нет: нужно учитывать конкретную деталь и условия эксплуатации.
Для внутренних лопастей рабочего колеса важны не только сопротивление эрозионному воздействию, но и равномерность нанесения на сложную поверхность. Если метод окунания не позволяет стабильно контролировать толщину на таких участках, следует оценить другие методы нанесения покрытий. При выборе также проверяют, можно ли измерить слой в функциональных зонах и не изменит ли он геометрию детали.
В материалах по покрытиям насосных компонентов защиту рассматривают как способ противодействия химическому, механическому и абразивному воздействию. Это не отменяет необходимости определить конкретный механизм повреждения. Например, для оценки защиты от эрозионного износа нужно учитывать рабочую среду и характер контакта с потоком, а не только толщину нанесенного материала.
Насосные решения могут включать несколько слоев. В одном из приведенных примеров на наружных поверхностях насоса применяются два внешних слоя краски для достижения коррозионной категории C4-M. Этот пример относится к наружной защите и не задает универсальную схему для внутренних деталей или узлов с другими условиями работы.
До утверждения технологии нанесения полезно согласовать с конструктором и специалистом по покрытиям допуски на функциональные поверхности, зоны контроля и критерии приемки. Для крупной поверхности измерения проводят в нескольких точках, а результат сопоставляют с заданными требованиями. Такой подход помогает подобрать защиту для конкретного узла, не подменяя расчет толщины общим правилом.
Как выбрать методы нанесения покрытий для точной детали
Выбор технологии начинается с требований к детали: допустимых отклонений размеров, условий эксплуатации и требуемой защиты.
Затем определяют, насколько управляемы параметры конкретного метода и как будет проверяться итоговый слой. При окунании ключевые переменные - скорость извлечения, вязкость и доля сухого остатка, поэтому для повторяемого результата их нужно стабильно контролировать.
Сравнивать методы нанесения покрытий следует не только по возможности покрыть всю поверхность. Важны равномерность слоя, доступность функциональных зон для контроля, влияние покрытия на посадки и возможность повторить результат в серии. ASTM D823 показывает, что окунание может использоваться для подготовки пленок, но предусматривает контроль процесса и оценку толщины по нескольким зонам.
Для горячего цинкования проектные решения сверяют с ISO 14713-2, а контроль толщины - с ISO 1461. При измерениях учитывают ограничения по расположению точек: например, ISO 1461 исключает участки ближе 10 мм от краев и отдельные типы поверхностей. Для других покрытий способ и момент измерения определяют по ISO 2808:2019.
Перед запуском партии инженер может составить короткий план контроля:
Указать требуемую толщину и состояние покрытия при измерении.
Обозначить функциональные зоны, отверстия, посадки и сопрягаемые поверхности.
Выбрать несколько точек измерения с учетом геометрии детали.
Зафиксировать параметры нанесения, которые влияют на результат.
Определить критерии приемки и порядок действий при отклонениях.
Такой план особенно полезен, когда деталь сочетает защищаемые и точные поверхности. Если окунание не обеспечивает нужную повторяемость или усложняет соблюдение допусков, следует рассмотреть другой процесс нанесения. Решение принимают по результатам пробной партии и измерений, а не только по удобству нанесения.
Часто задаваемые вопросы
Всегда ли окунание дает равномерную толщину покрытия?
Нет. По ASTM D823 толщина при окунании зависит от скорости извлечения, вязкости материала и доли сухого остатка. Метод может применяться для получения пленок, но равномерность не гарантируется самим фактом погружения. Ее оценивают измерениями в нескольких зонах и при стабильном контроле параметров процесса.
Как измеряют толщину слоя покрытия?
Метод выбирают по состоянию материала и типу покрытия. ISO 2808:2019 описывает измерение мокрой и сухой пленки, а также неотвержденных порошковых слоев. Свежую мокрую пленку измеряют сразу после нанесения, потому что сушка, отверждение и потеря растворителя меняют результат.
Достаточно ли измерить покрытие в одной точке?
Обычно одной точки недостаточно, чтобы оценить равномерность. ASTM D823 предусматривает измерения в нескольких зонах панели. Для деталей с площадью существенной поверхности более 2 м² ISO 1461 требует как минимум 3 reference areas на изделие в контрольной выборке.
Как учитывать толщину покрытия в отверстиях и посадках?
Допуск на покрытие закладывают при проектировании детали. ISO 14713-2 отдельно указывает на необходимость дополнительного допуска для сопрягаемых поверхностей и отверстий при горячем цинковании. До нанесения нужно проверить, как слой повлияет на зазоры, размеры посадок и сборку узла.
Заключение
Метод окунания не запрещен для точного машиностроения, но его применимость ограничивает зависимость толщины от режима извлечения, вязкости и доли сухого остатка. Если процесс не позволяет повторять результат и выдерживать требования к посадкам, нужно рассмотреть другие методы нанесения покрытий. Для ресурса детали важна не максимальная, а контролируемая толщина, соответствующая функции поверхности и условиям работы.
Следующий шаг - определить допуски для функциональных зон детали, выбрать точки и момент измерения, затем провести пробное нанесение с инструментальным контролем. Для измерения пленки сверяются с ISO 2808:2019, а для горячего цинкования - с требованиями ISO 1461 и рекомендациями ISO 14713-2.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой продукции влияет на скорость и точность фасовки, а также как выбрать подходящий состав H1.
Узнайте, как правильно выбрать смазку шпинделя станка и обслуживать подшипники ЧПУ для долгой и эффективной работы.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а замок работал без проблем.