
Смазка для пищевого дозатора: как H1 влияет на скорость и точность фасовки
Смазка для пищевого дозатора не ускоряет фасовку сама по себе. Подходящий состав помогает поддерживать плавный ход механизмов, снижать износ и риск незапланированных остановок, а значит, сохранять заданную скорость линии и повторяемость дозирования. Для узлов, где смазка может случайно попасть на продукт, выбирают состав с допуском H1 и характеристиками, подходящими для конкретной машины.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые подбирают H1 для фасовки порошков. Разберем, как смазка влияет на работу дозатора, что проверять в документации и как избежать ошибок при нанесении и переходе на другой состав.
Как смазка влияет на точность фасовки порошков
Повторяемость дозы зависит не только от настроек дозатора.
На нее влияет и состояние механизмов: повышенное трение, износ или нестабильный ход могут нарушать работу дозирующих узлов. Поэтому смазка точность фасовки поддерживает косвенно: помогает сохранить равномерное движение и работоспособность деталей.
Если механизм движется с сопротивлением или заедает, дозатор может работать нестабильно. В результате оператору приходится проверять настройки и устранять причины отклонений. Состав, подобранный для конкретного узла, снижает риск проблем, связанных с трением и износом, но не заменяет настройку оборудования и контроль массы дозы.
Для фасовки порошков важно учитывать и влияние смазки на пыль. Неподходящий состав или его избыток могут способствовать налипанию порошка и образованию агломератов. Это способно ухудшить подачу продукта и стабильность дозирования. Поэтому смазку наносят в минимальном количестве, достаточном для работы узла, и не допускают ее попадания на поверхности, где может накапливаться порошок.
Скорость фасовки также зависит от состояния механики. Если смазка помогает снизить трение и число остановок для обслуживания, линия может поддерживать заданный темп. Однако пищевые смазки не увеличивают скорость фасовки автоматически: ее определяют конструкция машины, режим работы и настройки дозатора. Неверный выбор состава может привести к росту сопротивления, налипанию пыли или загрязнению, то есть дать обратный эффект.
При оценке результата учитывают не только скорость цикла. Важно проверять стабильность дозирования, состояние узлов и частоту остановок. Такой подход позволяет отделить влияние смазки от ошибок настройки и других причин нестабильной работы.
H1 для фасовки порошков: что означает допуск
H1 применяют там, где возможен случайный контакт смазки с пищей в ходе нормальной работы оборудования.
Это не разрешение на намеренное нанесение смазки на продукт. Если контакт с пищей невозможен, для таких зон предназначена категория H2: контакт с пищей там запрещен.
Для проверки состава сверяются с его регистрацией и документацией, а не только с общей надписью «пищевая смазка». В материалах по отраслевым требованиям H1 связывают с FDA 21 CFR 178.3570. В них также приводится ориентир случайного контакта до 10 ppm для H1-смазок и 1 ppm для силиконовых масел. Эти значения не следует воспринимать как рекомендуемую дозу нанесения на оборудование.
ISO 21469 относится к гигиеническим требованиям к формуляции, производству и применению смазок на протяжении жизненного цикла продукта. Это отдельный стандарт, а не другое название допуска H1. Поэтому при выборе проверяют и категорию применения, и наличие подтверждений, которые нужны предприятию для контроля гигиены и прослеживаемости.
Перед закупкой важно установить, для какого узла выбирают состав и существует ли риск случайного контакта с продуктом. H1 не отменяет необходимости подбора по техническим характеристикам. Смазка должна выполнять функцию в конкретном узле, сохранять требуемую консистенцию или вязкость в рабочих условиях и быть совместимой с материалами оборудования.
Как подобрать смазку для дозатора пищевой линии
У фасовочной машины разные узлы предъявляют разные требования.
Подшипникам, направляющим, редукторам, пневмоклапанам, уплотнениям, шнекам и дозаторам могут требоваться разные вязкость и консистенция. Поэтому универсальный выбор только по маркировке H1 не гарантирует правильной работы.
| Узел или условие | Что проверить при подборе |
|---|---|
| Подшипники и направляющие | Требуемые консистенцию или вязкость, характер движения и совместимость с материалами |
| Редуктор | Требования изготовителя оборудования к смазочному материалу |
| Уплотнения | Совместимость состава с материалом уплотнения, чтобы не вызвать его разбухание |
| Дозатор и шнек | Риск попадания смазки на продукт и ее взаимодействия с порошковой пылью |
| Зона возможного контакта с пищей | Наличие H1-регистрации и соответствующих подтверждающих документов |
Для сохранения скорости фасовки оценивают не рекламные формулировки, а соответствие состава узлу и условиям его работы. Важно, чтобы смазка не провоцировала налипание пыли и не ухудшала ход механизма. Также заранее проверяют совместимость с уплотнениями и направляющими: несоответствие материалов может привести к изменению трения, утечкам и нарушению движения деталей.
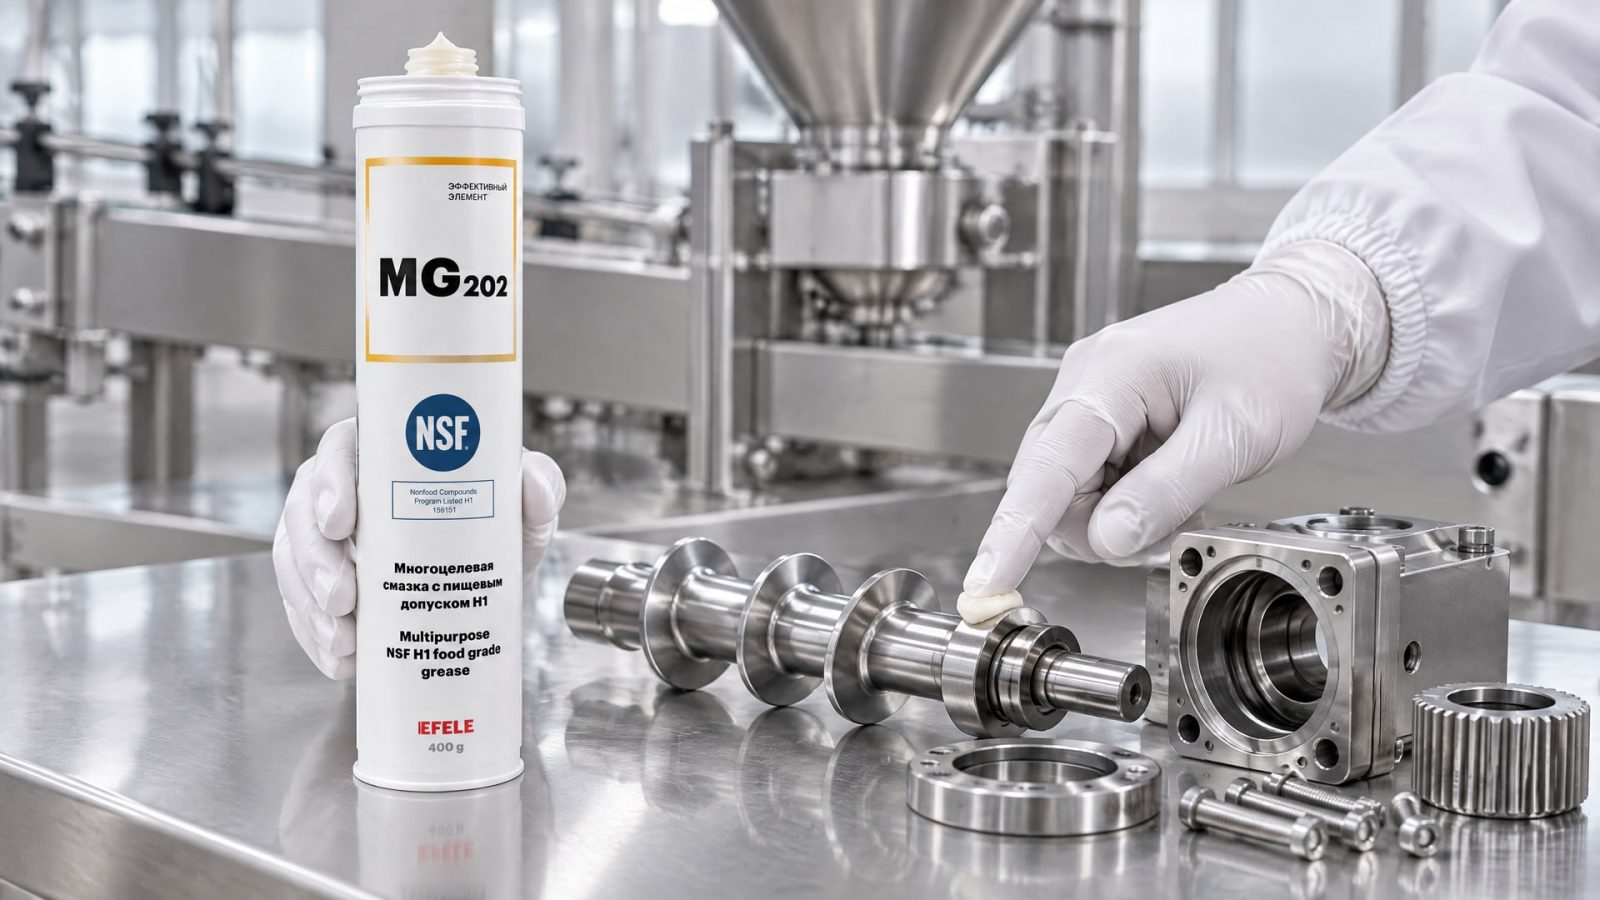
В узлах, где сочетаются риск случайного контакта с пищей и нагрузка на механизм, подбирают состав с подходящей категорией применения и необходимыми рабочими свойствами. Например, при обслуживании подшипников и направляющих учитывают возможность вымывания, фреттинг и затрудненный холодный пуск. В таких задачах применяют EFELE MG-202 (NSF H1): многоцелевую пластичную смазку с антикоррозионными свойствами и стабильностью в широком диапазоне температур. Ее пригодность для конкретного узла все равно сверяют с требованиями оборудования и материалами деталей.
Как наносить смазку и не загрязнять порошок
Даже состав с допуском H1 применяют дозированно.
Избыток не улучшает точность дозирования и повышает риск переноса смазки на поверхности, контактирующие с продуктом. Наносят минимальное количество, достаточное для технического эффекта; если смазка попала на поверхность, откуда она может мигрировать в продукт, ее удаляют в соответствии с процедурой предприятия.
На линиях с порошками дополнительно оценивают, не собирается ли пыль на смазанных участках. Налипание может затруднять движение деталей или влиять на подачу продукта к дозирующему узлу. Поэтому при обслуживании проверяют не только наличие смазки, но и чистоту окружающих поверхностей, а также состояние механизма после запуска.
Практический контроль включает несколько действий:
Наносить состав только на предусмотренные точки смазывания.
Не увеличивать количество смазки в попытке устранить нестабильность дозирования.
Проверять наличие налипания порошка и загрязнения в зоне дозатора.
Убирать смазку с поверхности, если она может мигрировать в продукт.
После обслуживания проверять плавность хода узла и повторяемость дозирования.
Если точность фасовки ухудшилась, сначала устанавливают причину: износ, загрязнение, настройка дозатора или неподходящая смазка. Простое увеличение ее количества может усилить налипание порошка и не устранить неисправность. Результат оценивают по работе механизма и стабильности дозы, а не по объему нанесенного состава.
Переход на H1 и контроль производительности фасовочной машины
При замене прежней смазки на H1 нельзя ограничиваться нанесением нового состава поверх остатков старого.
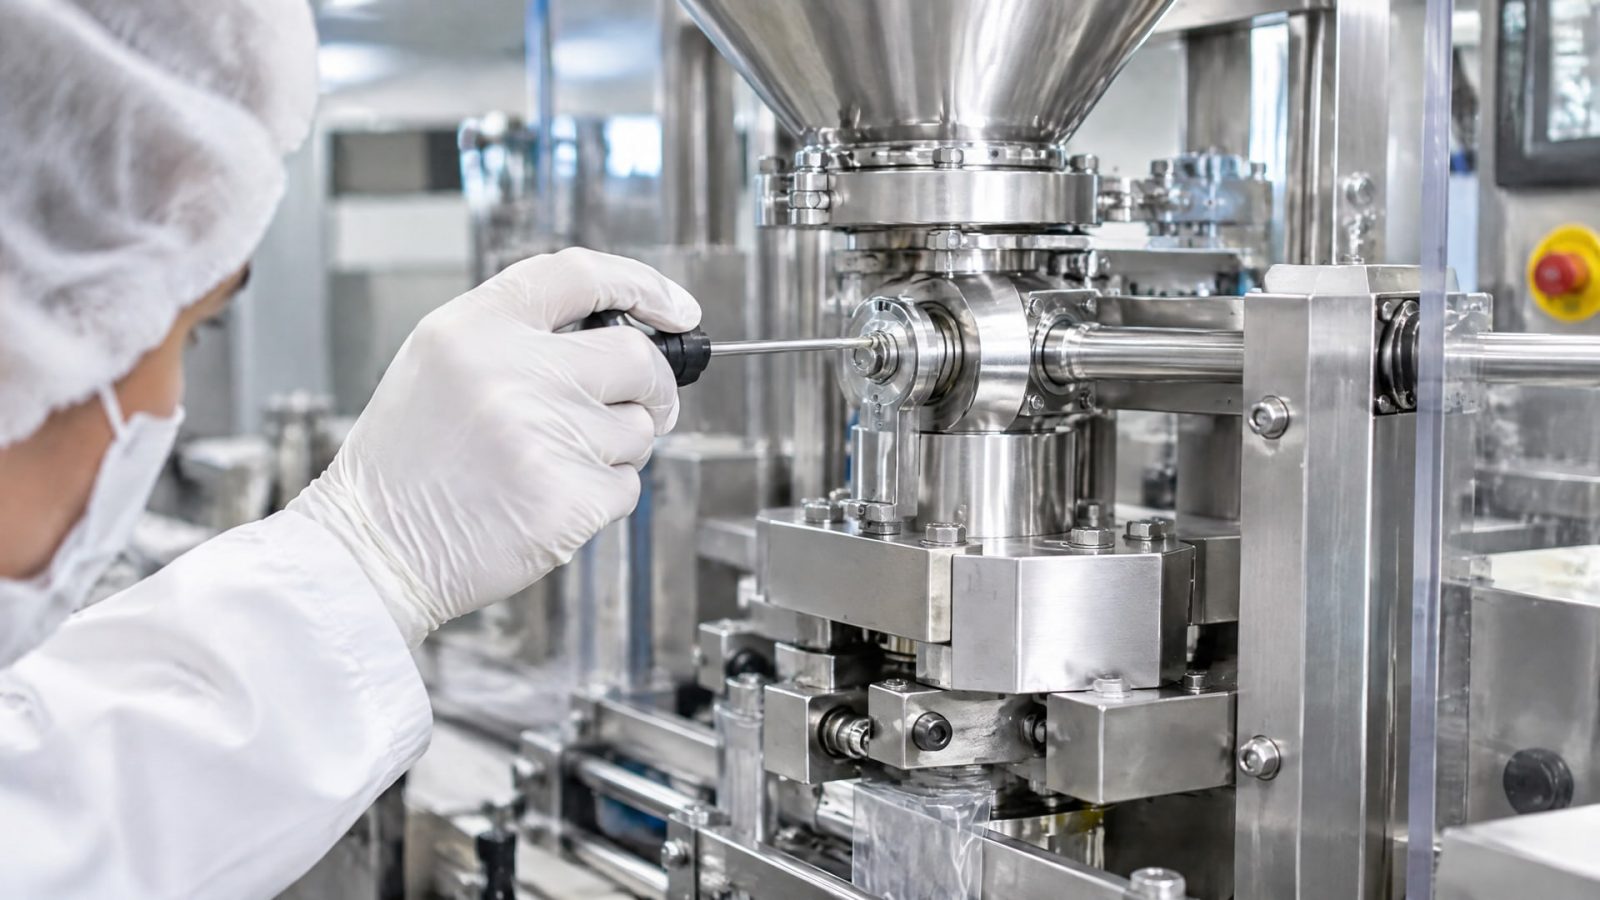
Остаточная смазка может изменить поведение механики и повлиять на первые рабочие циклы. Поэтому при переходе очищают узлы, наносят выбранный состав и перенастраивают оборудование, если этого требует процедура предприятия.
После запуска наблюдают за плавностью движения дозатора, состоянием смазанных точек и повторяемостью доз. Если появляются налипание порошка, утечки или нестабильный ход, проверяют совместимость состава с материалами узла и соответствие выбранной смазки его требованиям. Такие проверки помогают не связывать любые изменения производительности только с допуском H1.
Увеличение производительности фасовочной машины возможно не за счет самого статуса H1, а благодаря сохранению работоспособности оборудования. Когда подходящая смазка помогает снизить трение, износ и связанные с ними остановки, машина может стабильнее поддерживать рабочий темп. Это косвенный эффект, который оценивают в условиях конкретной линии, а не гарантированный результат от смены категории смазки.
Для закупщика и инженера полезно закрепить в регламенте идентификацию смазки, точки нанесения и порядок контроля после обслуживания. Также фиксируют требования к категории применения и совместимости с узлом. Такой порядок упрощает повторный подбор и снижает риск того, что при следующем обслуживании используют состав, не подходящий для зоны фасовки.
Часто задаваемые вопросы
Можно ли использовать H1 в зоне фасовки порошков?
Да, если в этой зоне возможен случайный контакт смазки с пищей и применение состава подтверждено регистрацией H1. При этом смазку нельзя намеренно наносить на продукт, а количество ограничивают минимумом, необходимым для работы узла. Если контакт с пищей исключен, рассматривают категорию H2.
Влияет ли смазка на точность фасовки?
Влияет косвенно. Подходящая смазка помогает поддерживать плавный ход механизмов и снижать износ, что способствует повторяемости дозирования. Но точность также зависит от настройки дозатора и состояния оборудования. Избыток состава или налипание порошка способны, наоборот, ухудшить работу узла.
Повышает ли H1 скорость фасовки?
Сам допуск H1 не ускоряет машину. Скорость может сохраняться стабильнее, если смазка подходит узлу, снижает трение и помогает избегать остановок, связанных с износом. Неправильный состав может увеличить сопротивление или способствовать загрязнению. Эффект проверяют на конкретном оборудовании.
Чем H1 отличается от ISO 21469?
H1 обозначает категорию применения для смазки, при которой допускается только случайный контакт с пищей. ISO 21469 устанавливает гигиенические требования к формуляции, производству и применению смазок на протяжении их жизненного цикла. Эти обозначения связаны с разными аспектами контроля и не заменяют друг друга.
Заключение
Смазка для пищевого дозатора влияет на скорость и точность фасовки через состояние механики: подходящий состав помогает поддерживать плавный ход и снижать риск износа и незапланированных остановок. Для зон с возможным случайным контактом с продуктом выбирают смазку H1, подбирают ее под конкретный узел и наносят в минимальном количестве.
Следующий шаг для инженера или закупщика - сверить требования изготовителя фасовочной машины, определить точки возможного контакта смазки с продуктом и проверить документацию выбранного состава. При переходе на H1 следует очистить узлы, перенастроить оборудование при необходимости и проконтролировать повторяемость дозирования после запуска.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка и обслуживать подшипники ЧПУ для долгой и эффективной работы.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а замок работал без проблем.
Узнайте, какие документы, помимо NSF, подтверждают качество и безопасность пищевой смазки с допуском H1.