
Смазка шпинделя станка: как обслуживать подшипники ЧПУ
Долгая работа шпиндельных подшипников зависит от соответствия смазки конструкции узла и режима обработки. Для герметичных подшипников может применяться смазка, заложенная на весь срок службы, а для высокоскоростных шпинделей - система oil-air, которая дозирует масло вместе с потоком сухого воздуха. Способ обслуживания и периодичность проверок определяют по документации конкретного шпинделя: универсального регламента для всех станков нет.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые отвечают за выбор смазки для шпинделя и планирование обслуживания. Разберем, как оценивать схему смазывания, консистенцию и дозировку, какие параметры контролировать в oil-air системе и что учитывать при смазке шпинделя токарного станка. Отдельно поясним, почему для станка 2А622-1 нельзя назначить количество смазки без его технической документации.
Как устроена смазка шпинделя станка
Перед обслуживанием выясните, как смазываются подшипники конкретного шпинделя.
В высокоскоростных узлах встречаются два основных решения: герметичные подшипники со смазкой на весь срок службы и система oil-air с подачей микродоз масла потоком сухого воздуха. Также применяются масляная подача и oil-mist, но их устройство и обслуживание зависят от конструкции оборудования.
У герметичного узла нет обычного графика пополнения смазки: это не означает, что шпиндель можно оставить без контроля. Следят за температурой, шумом и вибрацией, а при изменении этих показателей проверяют узел и условия его работы. В системе oil-air, напротив, важны регулярные проверки дозирования, воздушной линии и каналов подачи.
Для высокоскоростных шпиндельных подшипников обзор указывает oil-air как предпочтительный вариант при режимах выше 15 000 rpm. В то же время для некоторых конфигураций система не рекомендована выше 12 000 rpm без соответствующей реализации. Эти значения нельзя трактовать как универсальные границы для любого станка: применимость схемы определяют по документации и параметрам шпинделя.
Что выяснить до обслуживания
Тип подшипников и предусмотренную для них схему смазывания.
Используется ли консистентная смазка, масляная подача или система oil-air.
Как изготовитель задает количество смазки, периодичность ее пополнения и условия контроля.
Есть ли в узле герметичные подшипники со смазкой на весь срок службы.
Не переносите режим обычного подшипникового узла на шпиндель ЧПУ автоматически. При высокой скорости значение имеют точная дозировка, температура и соответствие смазки конструкции. До начала работ инженер сверяется с руководством на станок и шпиндель, а закупщик - с указанными в документации требованиями к материалу. Если необходимых сведений нет, их уточняют до выбора смазки, а не заменяют предположениями.
Выбор смазки для шпинделя: скорость, консистенция и вязкость
Выбор смазки для шпинделя начинается с условий работы, а не с поиска «универсального» продукта.
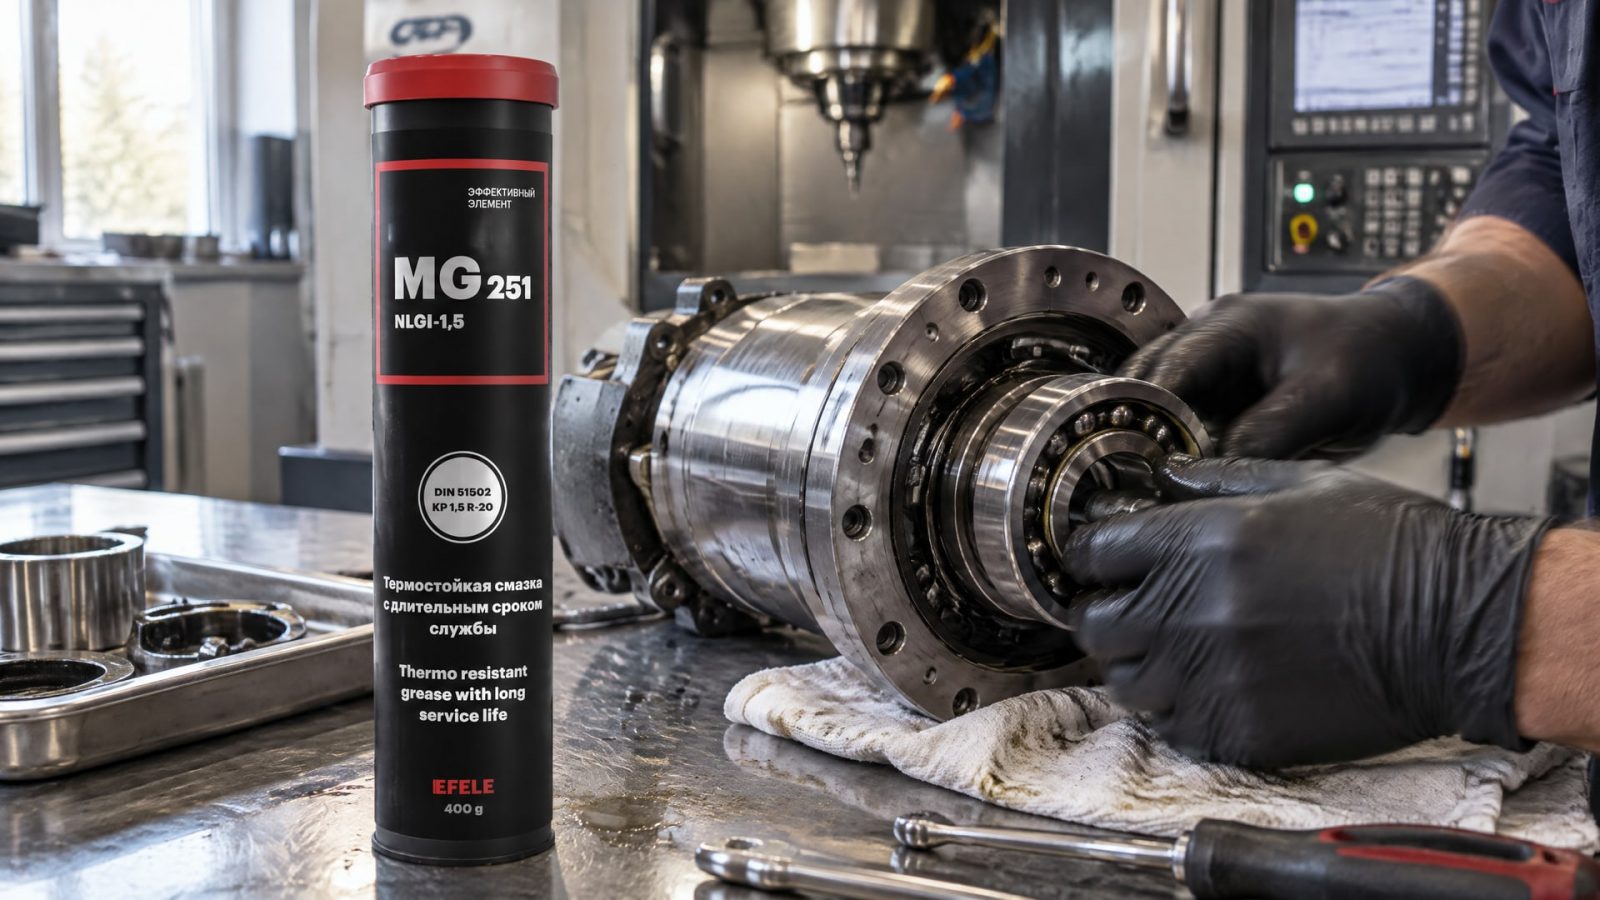
Учитывают скорость вращения, тип подшипника, температуру, нагрузку и предусмотренную схему смазывания. Один и тот же материал нельзя автоматически переносить с одного шпинделя на другой: различаются конструкции узлов и требования к подаче.
Для консистентной смазки проверяют класс NLGI. Он характеризует консистенцию по ASTM D217; шкала включает классы от NLGI 000 до NLGI 6. NLGI 2 - распространенный класс, а NLGI 3 часто рекомендуют для очень высоких скоростей. Однако более густая смазка не гарантирует лучшей защиты: при высокой скорости избыточная консистенция или количество материала могут увеличить сопротивление вращению и нагрев.
Для шпинделей и электродвигателей в отраслевом материале приводится ISO VG 100 как типичный класс вязкости. Это ориентир из отраслевого справочника, а не назначение для любого шпинделя. Если узел использует масляную подачу или oil-air, сверяйте вязкость и требования к маслу с документацией системы.
Совет инженера
Сценарий: шпиндель смазывается консистентным материалом, а документация узла предусматривает применение полимочевинной смазки.
Что делают: сопоставляют требования к типу смазки и условиям работы с документацией выбранного продукта, не меняя заданное количество и порядок внесения.
Итог: для такого сценария в линейке EFELE есть EFELE MG-251 - полимочевинная термостойкая смазка для высокоскоростных шпинделей, когда ее применение соответствует требованиям узла.
Класс NLGI не описывает вязкость масла и не заменяет другие параметры спецификации. При выборе материалов для закупки нужно сверять полное обозначение и назначение продукта с документацией шпинделя. Если производитель указал конкретный тип смазки, заменять его только по совпадению класса NLGI нельзя.
Регламент смазки шпинделя и дозировка
Для смазки подшипников шпинделя ЧПУ важны не только свойства материала, но и количество.
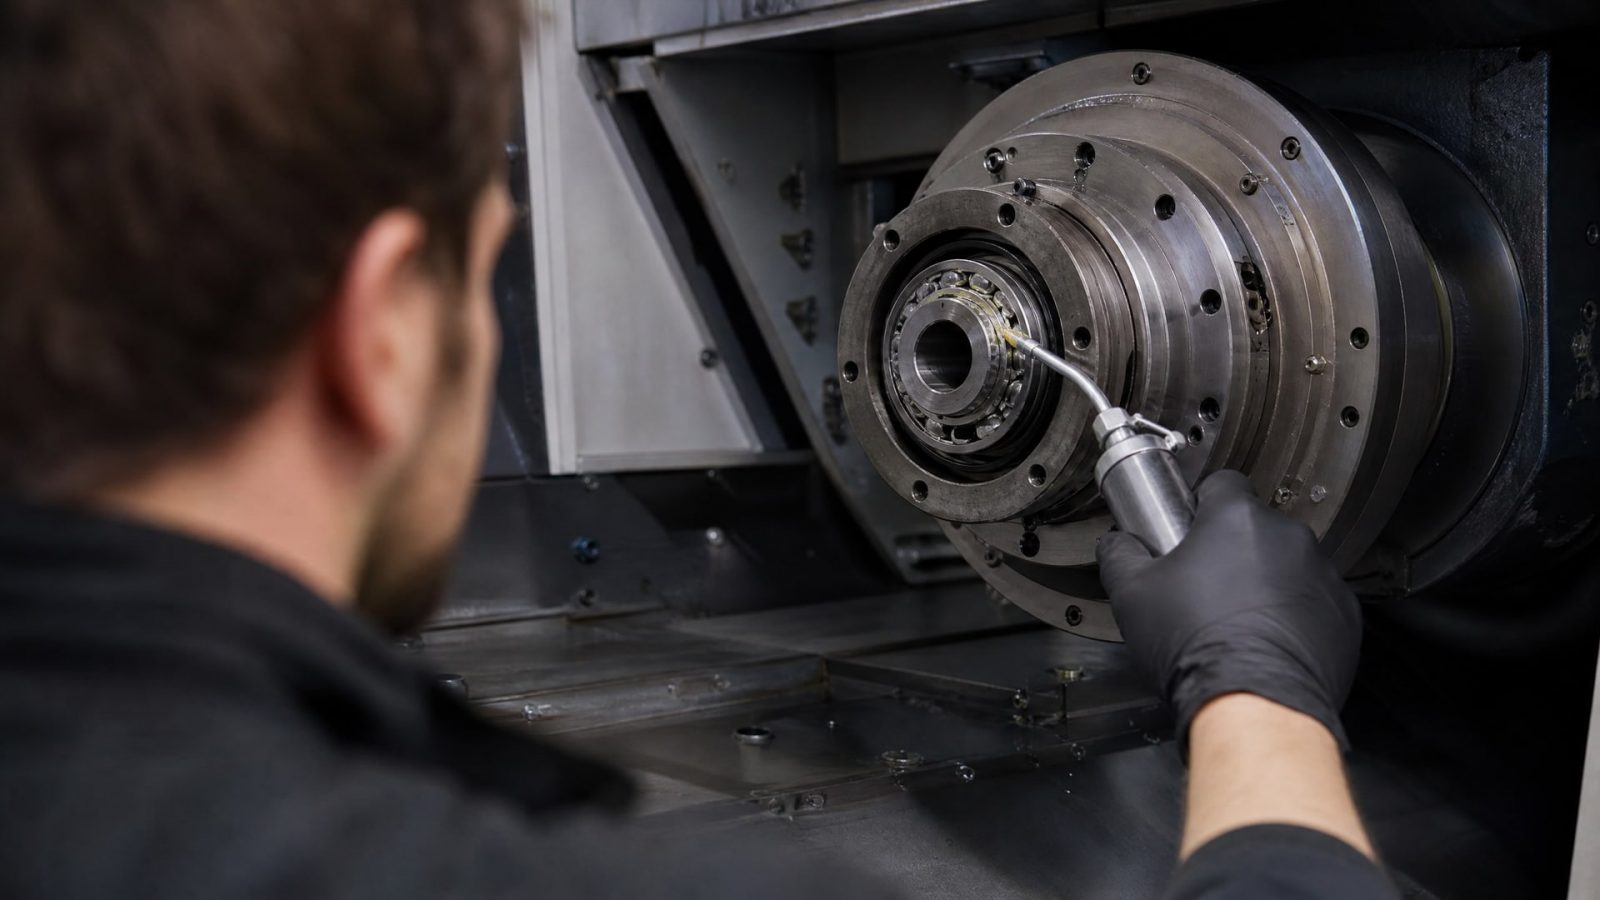
Избыток консистентной смазки повышает потери на перемешивание и может привести к росту температуры. Недостаточная подача, в свою очередь, не обеспечивает предусмотренного смазывания. Поэтому при обслуживании не следует назначать объем «на глаз» или переносить дозировку с другого станка.
В опубликованных рекомендациях встречаются интервал проверки или пересмазки в 500 моточасов и интервал 2000 моточасов для смазки NLGI 2. Эти значения относятся к разным регламентам и не образуют единого графика. Реальный интервал зависит от конструкции шпинделя и режима работы, поэтому приоритет имеет инструкция изготовителя.
Как составить рабочий регламент
Зафиксировать предусмотренный изготовителем тип смазки и способ подачи.
Записать установленный для конкретного шпинделя интервал проверки или пересмазки.
При каждой проверке отмечать температуру, шум и вибрацию, а для систем с автоматической подачей - состояние подачи.
Не менять одновременно тип смазки, количество и периодичность: при ухудшении работы так сложнее определить причину.
Для герметичных подшипников понятие «обслуживание» не сводится к добавлению смазки. Узел контролируют по рабочим признакам, но не вскрывают и не пополняют без указания в документации. При наличии системы подачи обслуживание включает проверку ее компонентов и соответствия фактического режима установленным параметрам.
Снабженцу полезно запрашивать у технической службы требования к продукту до закупки: схему смазывания, обозначение материала и допустимую процедуру замены. Инженеру стоит фиксировать не только плановую дату работ, но и наблюдения за шпинделем. Такая запись помогает сопоставить состояние узла с режимом работы и не превращать регламент в формальную отметку о выполнении операции.
Обслуживание системы oil-air
Система oil-air подает малые дозы масла к подшипникам вместе с потоком сухого воздуха.
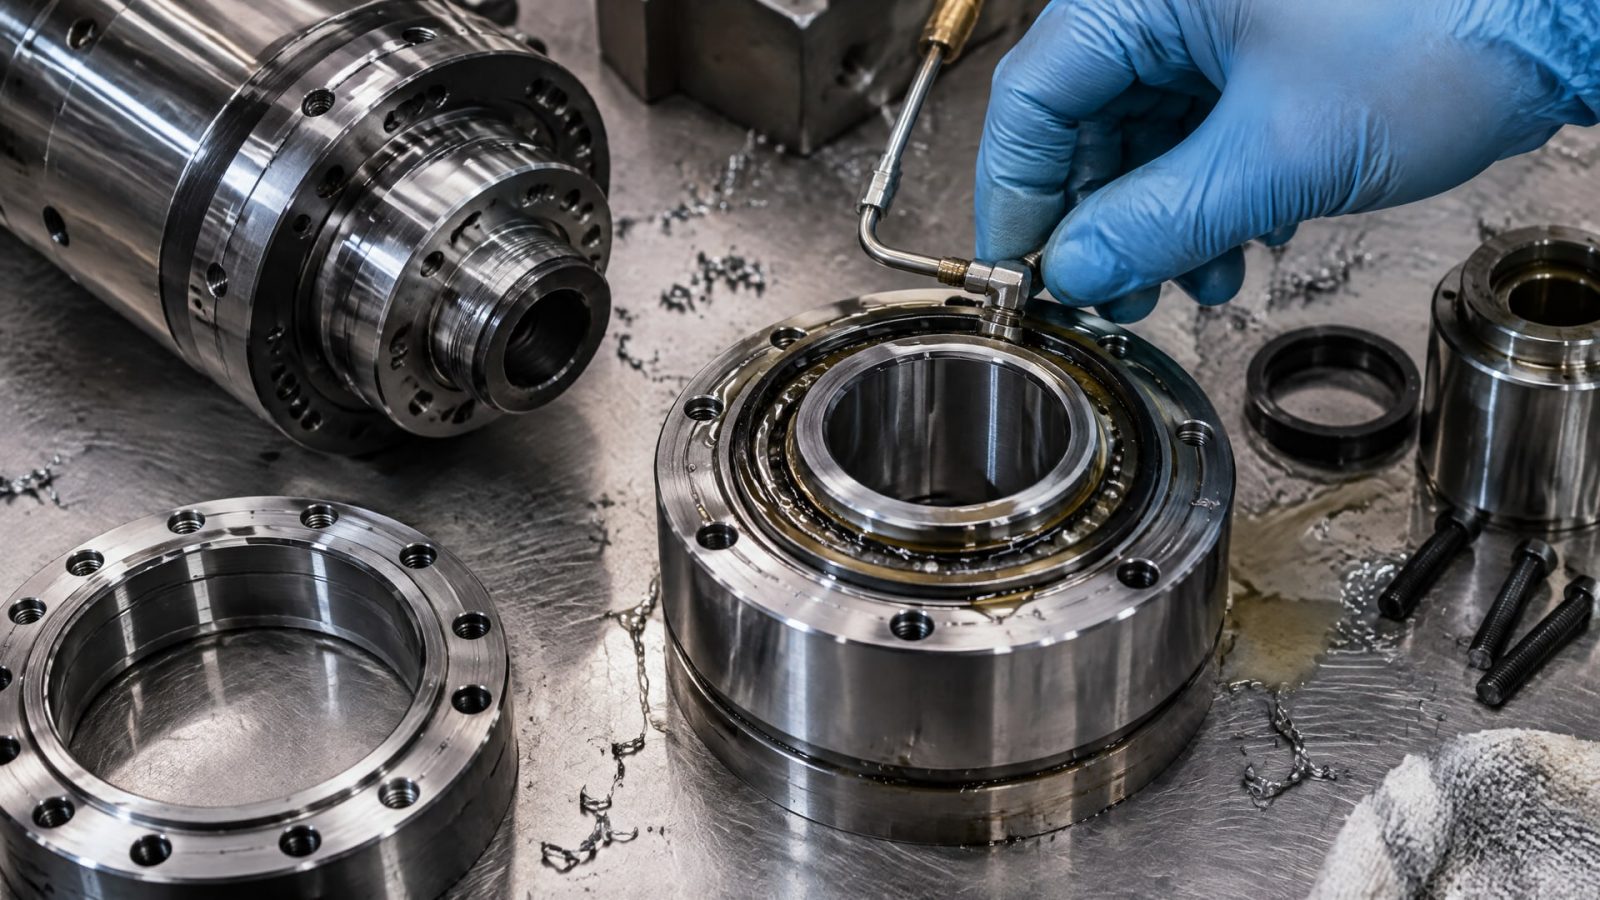
В одном техническом обзоре описан режим 0,01 cc масла каждые 5-30 секунд при воздушном потоке около 10 L/min. Это пример конкретной настройки системы, а не универсальная норма для шпинделей: значения нужно сверять с документацией оборудования.
Работоспособность такой схемы зависит от подачи масла и воздуха одновременно. Регулярно проверяют расход масла, давление воздуха, целостность линий и чистоту дозирующих узлов и сопел. Засорение каналов или отклонение параметров подачи влияет на работу системы, поэтому подтверждать исправность только по уровню масла недостаточно.
Что включить в проверку
Наличие подачи масла с заданной частотой и дозировкой.
Давление и стабильность потока сухого воздуха.
Состояние линий, дозирующих элементов и чистоту сопел.
Изменения температуры подшипников и поведения шпинделя.
В одном сравнительном исследовании система air-oil снижала температуру подшипников на 7-9 °C по сравнению со смазкой консистентным материалом. Авторы связывали это с более эффективным отводом тепла. Результат относится к условиям конкретного исследования, поэтому его нельзя считать гарантированным эффектом для любого станка.
При неисправности oil-air не ограничивайтесь доливом масла. Проверьте воздушную часть и каналы подачи: масло без корректного потока воздуха не воспроизводит предусмотренный режим смазывания. Порядок проверки и допустимые настройки берут из документации системы, поскольку значения расхода и давления зависят от конкретного исполнения.
Смазка шпинделя токарного станка и других моделей
Запрос «смазка шпинделя токарного станка» охватывает оборудование с разными конструкциями.
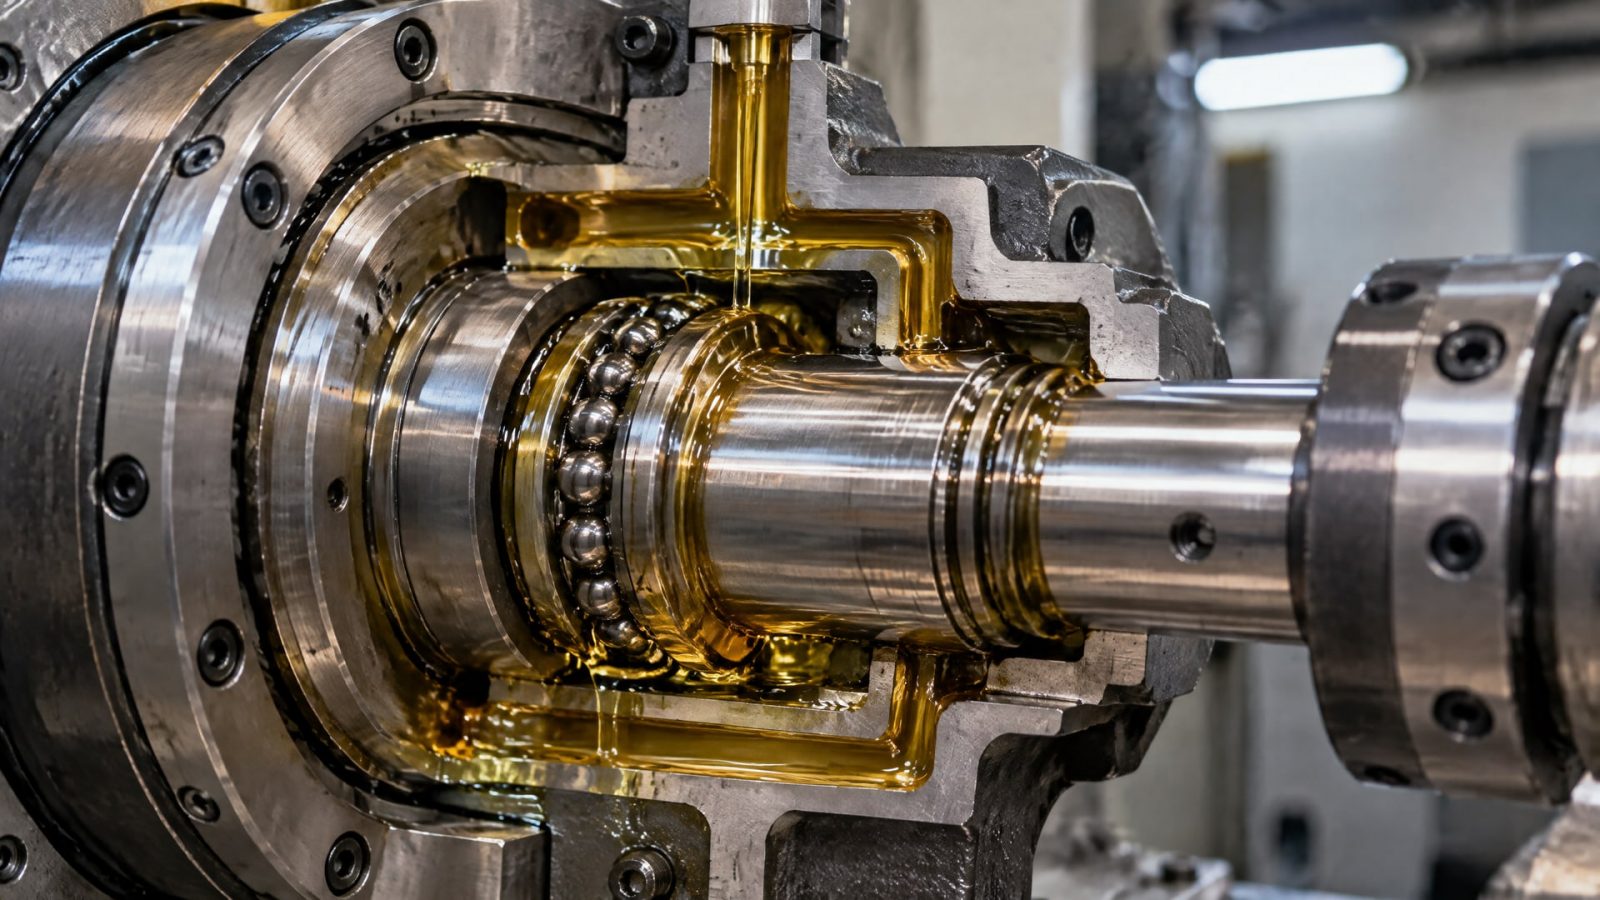
Перед работой определяют, какие подшипники установлены и как к ним поступает смазка. Для одного шпинделя может быть предусмотрена консистентная смазка, для другого - масляная подача или oil-air. Поэтому название типа станка само по себе не дает данных для выбора продукта и количества.
То же относится к запросу «станок горизонтально расточной 2а622 1 смазка шпинделя». По одному обозначению модели нельзя достоверно указать точки смазывания, марку материала или дозировку. Для этих сведений нужна документация именно на станок и его шпиндель, включая возможные отличия конкретного исполнения. Если инструкция отсутствует, перед обслуживанием выясняют конструкцию узла и примененный способ подачи.
Как действовать, если документации недостаточно
Найти руководство на станок и сведения о конструкции шпинделя.
Уточнить, предусмотрено ли пополнение смазки или подшипники герметизированы на срок службы.
Для системы с подачей проверить обозначенные в документации параметры масла, воздуха и дозирования.
Не использовать регламент от похожей модели без подтверждения совпадения конструкции.
Для токарного и горизонтально-расточного оборудования сохраняется общий принцип: сначала устанавливают схему смазывания, затем сверяют продукт и порядок обслуживания. Если данных о конкретном шпинделе нет, не следует назначать интервал в 500 или 2000 моточасов только потому, что такие значения встречаются в отдельных рекомендациях. Они не заменяют регламент изготовителя.
Контроль состояния шпинделя и подготовка к работе
Обслуживание подшипников шпинделя включает наблюдение за состоянием узла, даже если смазка заложена на весь срок службы.
Изменение температуры, появление шума, рост вибрации или ухудшение точности - основания проверить систему смазки и рабочие условия. Не стоит сразу делать вывод о необходимости замены подшипника: сначала оценивают весь узел и предусмотренную схему подачи.
Для шпинделей с oil-air проверяют подачу масла, воздушное давление, линии и сопла. Для узлов с консистентной смазкой уточняют, соблюдались ли заданные тип и количество материала. При герметичных подшипниках обращают внимание на температурные и вибрационные признаки, не пытаясь пополнить смазку способом, которого не предусматривает конструкция.
Перед нагрузкой полезен прогрев шпинделя. В одном руководстве указана разминка в течение 10-15 минут с поэтапным выходом на режим. Это рекомендация из конкретного руководства, а не обязательное время для каждого станка: последовательность и продолжительность прогрева сверяют с инструкцией изготовителя.
Что фиксировать при наблюдении
Температуру и ее изменение в одинаковых условиях работы.
Появление или усиление шума и вибрации.
Точность обработки и связь изменений с режимом работы.
Состояние и параметры подачи смазки, если она предусмотрена конструкцией.
Если признаки ухудшения появляются после обслуживания, проверьте, не изменились ли одновременно количество смазки, ее тип или настройки системы. Такой порядок помогает отделить проблему смазывания от других причин и избежать необоснованного вмешательства в исправный узел.
Часто задаваемые вопросы
Чем смазывать подшипники шпинделя ЧПУ?
Тип смазки определяют по конструкции подшипников и схеме подачи. В шпинделе могут использоваться герметичные подшипники со смазкой на весь срок службы, консистентная смазка или масляная система, включая oil-air. Сверьте требования по вязкости или классу NLGI с документацией узла, а не выбирайте материал только по принципу универсальности.
Как часто нужна смазка шпинделя станка?
Единого интервала для всех шпинделей нет. В отдельных рекомендациях встречаются проверки или пересмазка через 500 моточасов, а также интервал 2000 моточасов для смазки NLGI 2. Эти значения относятся к разным условиям. Используйте регламент изготовителя конкретного шпинделя и учитывайте его конструкцию и режим работы.
Как выполняется смазка шпинделя токарного станка?
Сначала выясняют, предусмотрена ли для шпинделя консистентная смазка, масляная подача или система oil-air. Затем сверяют материал, дозировку и интервал с руководством на станок. Если подшипники герметичные и рассчитаны на смазку на весь срок службы, произвольно добавлять смазку не следует.
Как определить смазку шпинделя станка 2А622-1?
Для модели 2А622-1 необходимо руководство на конкретное исполнение и сведения о шпиндельном узле. Одного обозначения станка недостаточно, чтобы установить тип смазки и количество. Проверьте предусмотренные точки подачи и регламент в документации; если этих данных нет, уточните конструкцию до начала работ.
Заключение
Смазка шпинделя станка требует учета типа подшипников, скорости, температуры, нагрузки и способа подачи материала. Для консистентной смазки важны класс и количество, для oil-air - согласованная подача масла и сухого воздуха. Контроль температуры, шума и вибрации нужен даже в узлах со смазкой на весь срок службы.
Следующий шаг - найти руководство на конкретный станок и шпиндель, сверить схему смазывания и выписать установленные изготовителем продукт, дозировку и интервал обслуживания. Если этих сведений нет, сначала уточните исполнение узла, а затем формируйте регламент и заявку на закупку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а замок работал без проблем.
Узнайте, какие документы, помимо NSF, подтверждают качество и безопасность пищевой смазки с допуском H1.
Обработка жаропрочных сплавов требует особого подхода к выбору СОЖ для глубокого сверления без налипания.