
Подготовка поверхности деталей с внутренними диаметрами: микропескоструй или химическая обработка
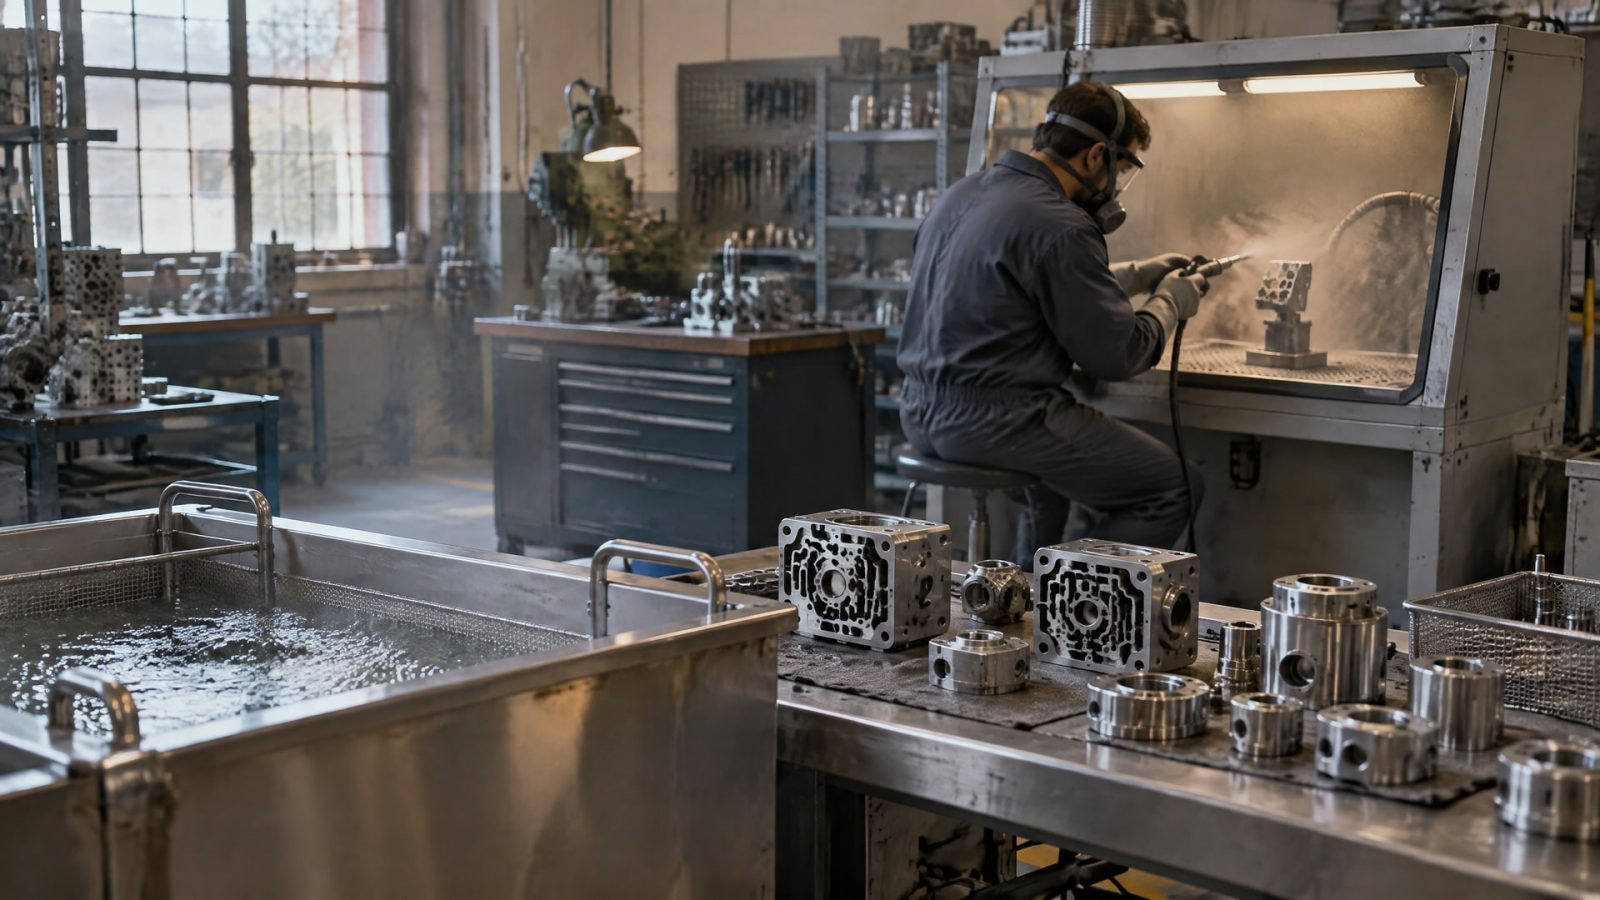
Для детали с внутренними диаметрами выбирают не просто способ очистки, а процесс, который позволяет обработать всю поверхность и проконтролировать отсутствие загрязнений и остатков абразива или реагентов. Микропескоструйная обработка подходит, когда геометрия позволяет равномерно воздействовать на сталь и удалить абразив после обработки. Химическая подготовка охватывает сложные каналы и полости, но требует тщательной промывки и контроля остатков. Поэтому решение зависит от диаметра и формы каналов, требований к профилю поверхности и последующего покрытия.
Статья полезна инженерам, специалистам по нанесению покрытий, сварщикам и снабженцам, которые выбирают технологию для деталей со сквозными отверстиями, резьбами и полостями. Разберем, как оценивать адгезию покрытия к стали, когда уместно фосфатирование перед покрытием и почему внешний вид детали не заменяет контроль ее чистоты.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
При выборе технологии сначала определяют, какие поверхности должны быть очищены: наружные плоскости, стенки каналов, резьбы, карманы или зоны сварки.
Затем проверяют, можно ли подать абразив или раствор ко всем участкам и удалить его после обработки. Если процесс не обеспечивает очистку труднодоступной зоны, результат снаружи не подтверждает готовность внутренней поверхности.
Для покрытий важна не только чистота, но и состояние стали. Абразивная обработка может создать требуемый профиль и улучшить условия для адгезии покрытия к стали, если геометрия детали позволяет поддерживать равномерность обработки. Но в узком канале сложнее контролировать воздействие абразива и его удаление. Если остатки остаются внутри, механический способ становится непрактичным независимо от качества наружной поверхности.
Химическая подготовка может охватывать сложную геометрию, включая внутренние диаметры, резьбы и полости. При этом качество зависит от того, насколько полно изделие очищено от масла и жира и насколько тщательно удалены остатки раствора после щелочной или кислотной стадии. ISO 9717:2010 обращает отдельное внимание на складки, швы и зазоры, где могут задерживаться загрязнения.
| Условие | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Требуется сформировать профиль поверхности | Подходит, если можно равномерно обработать участок | Результат зависит от выбранной химической схемы |
| Есть узкие каналы и полости | Нужно подтвердить доступ абразива и возможность его удаления | Может охватывать сложную геометрию, но требует промывки |
| Важен контроль остатков | Проверяют удаление абразива из внутренних объемов | Проверяют промывку и отсутствие остатков реагента |
| Перед процессом есть масло или жир | Поверхность предварительно обезжиривают | Загрязнения удаляют до химической обработки |
Таким образом, вопрос не сводится к тому, какой способ «сильнее». Для внутреннего диаметра важнее заранее подтвердить проходимость процесса и возможность контролировать результат на всей поверхности. Если профиль после абразивной очистки является важнейшим требованием и абразив можно надежно удалить, рассматривают микропескоструй. Если же форма каналов мешает равномерной обработке или очистке от абразива, оценивают химическую схему и возможности ее промывки.
Пескоструйная обработка стали: возможности и ограничения внутри каналов
Перед абразивной очисткой сталь обезжиривают: масло и жир физически ухудшают адгезию покрытия.
Сварочные брызги также удаляют до нанесения покрытия. Если не устранить загрязнения и дефекты заранее, абразивная обработка не гарантирует готовность поверхности к последующему процессу.
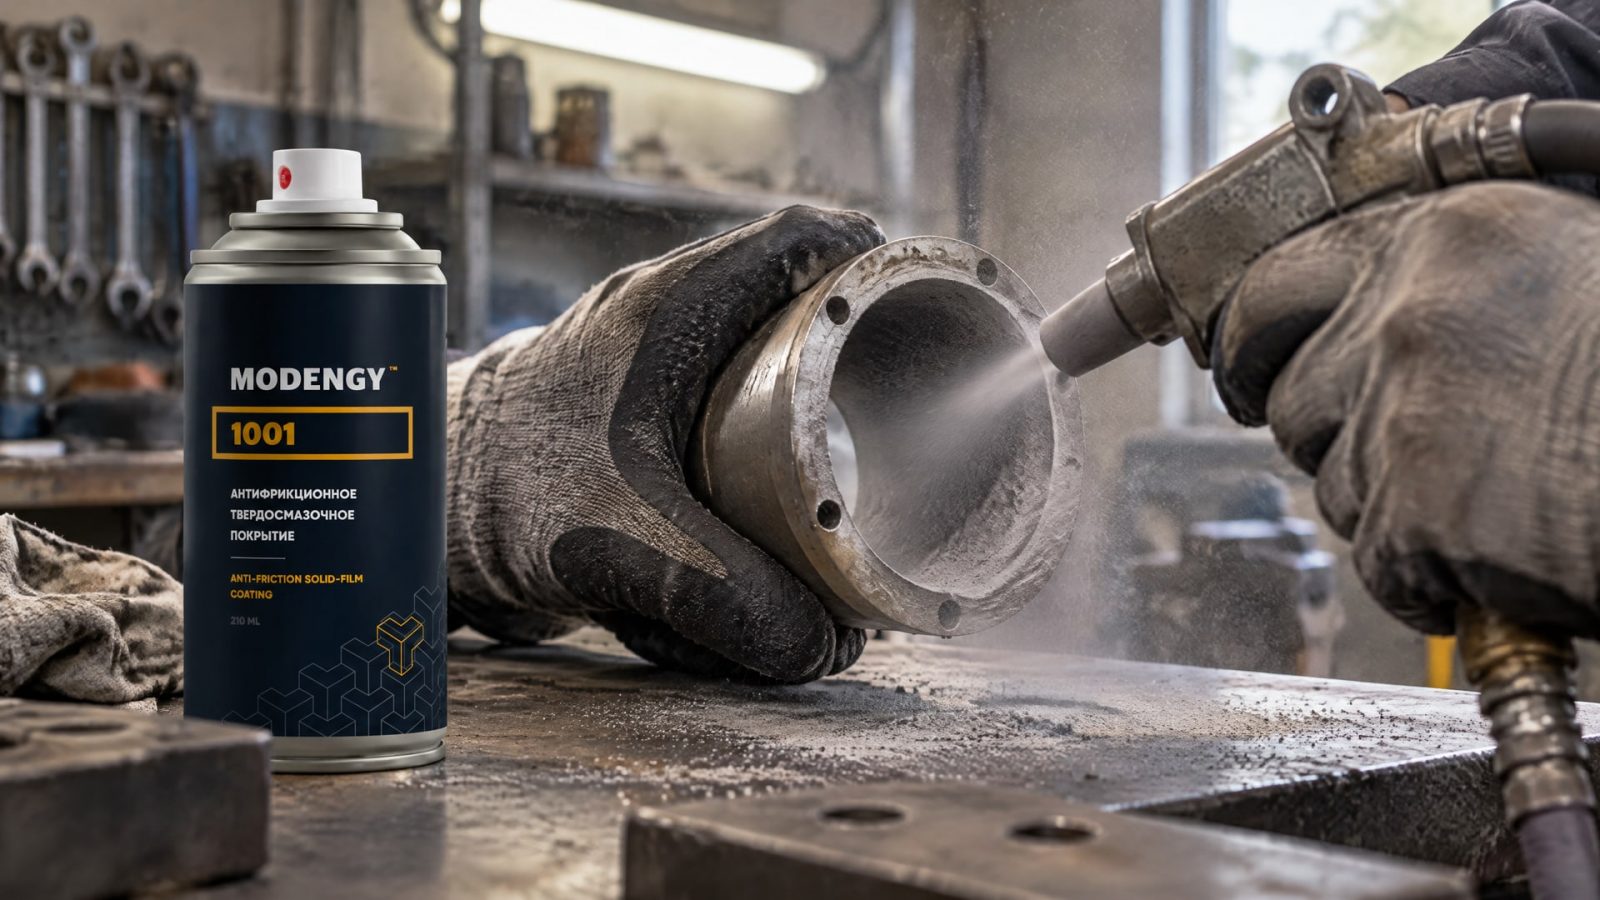
Микропескоструй может быть полезен там, где требуется обработать сталь абразивом и получить контролируемый профиль. Для внутренних диаметров важно оценить доступ инструмента к стенкам канала, равномерность воздействия по длине и возможность удалить остатки абразива. Если деталь имеет глубокие отверстия, карманы или резьбы, проверку проводят для каждой зоны, а не только по наружной поверхности.
Для визуальной оценки чистоты применяют систему ISO 8501, для контроля загрязнений - ISO 8502, для шероховатости после абразивной очистки - ISO 8503, а методы подготовки рассматривает ISO 8504. Эти стандарты описывают разные аспекты контроля, поэтому один визуальный осмотр не заменяет оценку загрязнений и профиля. Для окраски стали источники указывают на степени чистоты Sa 2½ или Sa 3 по ISO 8501-1; выбор зависит от условий эксплуатации и системы покрытия.
После микропескоструйной обработки может потребоваться нанесение антифрикционного покрытия. Например, MODENGY 1001 применяют после микропескоструйной обработки деталей с внутренними диаметрами, когда требуется улучшить их эксплуатационные характеристики. В узлах, где рассматривают воздействие промывочных сред, фреттинг или сложности при холодном пуске, важно не ограничиваться выбором покрытия: до его нанесения нужно обеспечить чистую поверхность и подтвердить, что в каналах не осталось абразива.
Если внутренняя геометрия не позволяет надежно извлечь частицы, следует оценить альтернативный маршрут подготовки. Принципиально не допускать ситуации, когда наружная часть детали соответствует требованиям, а внутри остаются абразив или загрязнения, способные помешать последующей обработке.
Химическая подготовка и фосфатирование перед покрытием
Химическую очистку рассматривают как альтернативу механическому удалению окалины и загрязнений, в том числе для деталей сложной формы.
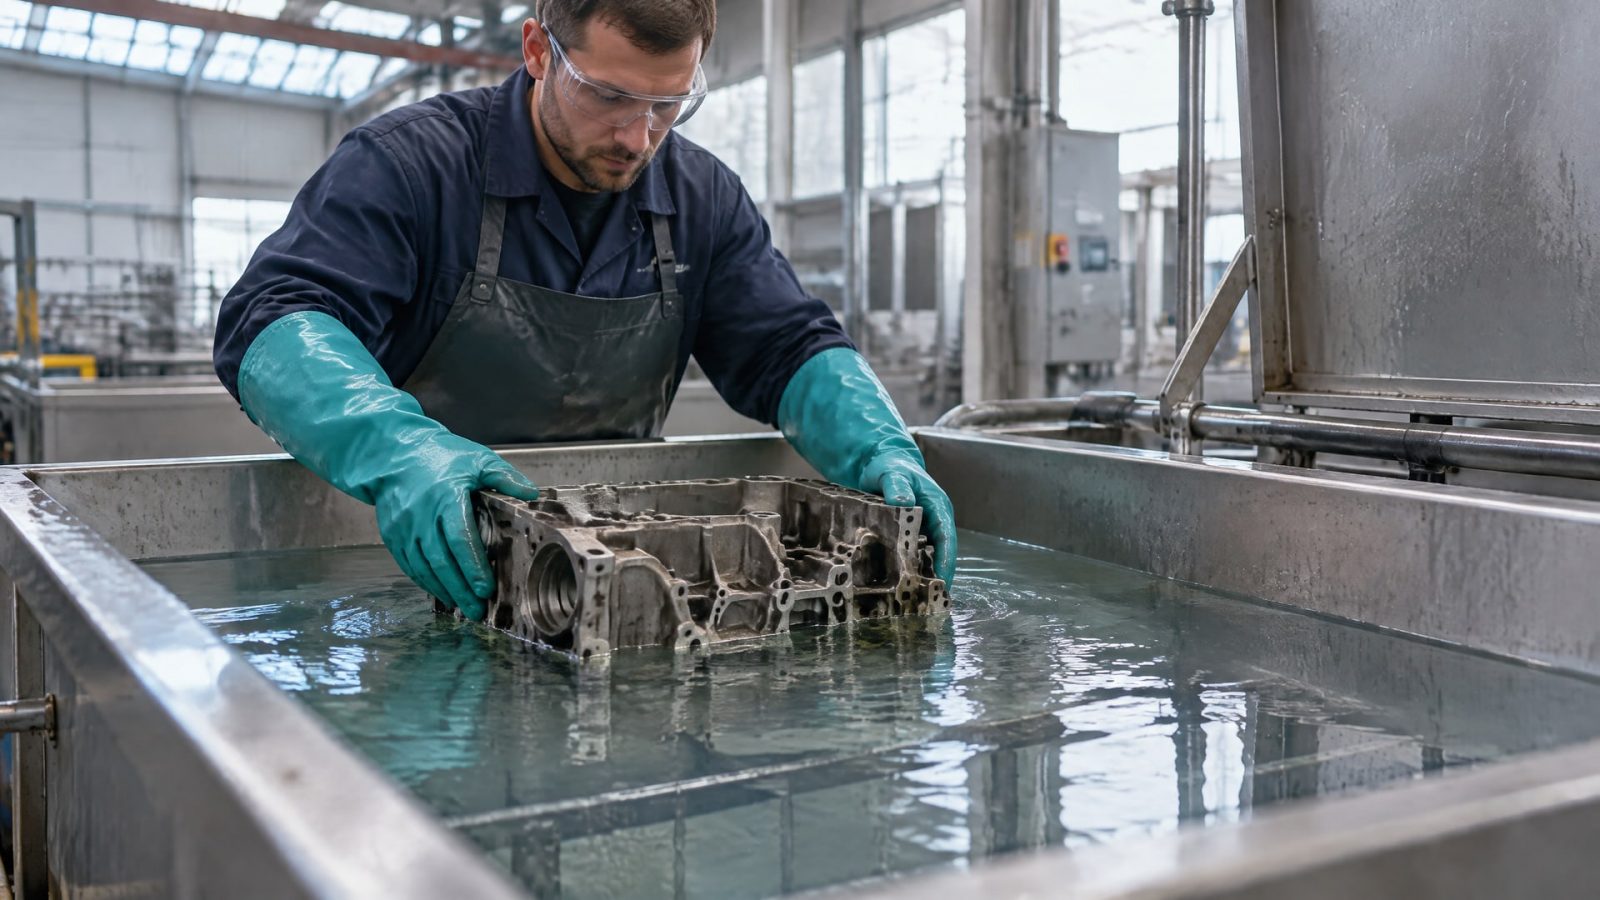
Ее преимущество для внутренних диаметров связано с возможностью контакта раствора с труднодоступными поверхностями. Однако наличие раствора внутри канала само по себе не подтверждает, что загрязнения удалены, а остатки реагента вымыты.
ISO 9717:2010 требует подготовить изделие до химически чистой поверхности. После щелочной или кислотной очистки его тщательно промывают водой, чтобы остатки не повлияли на качество покрытия или фосфатирующего раствора. Особое внимание уделяют складкам, швам и зазорам: в них могут задерживаться масло, жир и другие инородные вещества.
Поэтому фосфатирование перед покрытием проводят только после подготовки и контроля поверхности. Загрязнения, оставшиеся в резьбе, отверстии или кармане, способны нарушить обработку и повлиять на последующее покрытие. Для детали с внутренними диаметрами в технологический маршрут включают не только очистку, но и проверку промывки и сушки внутренних объемов.
Совет инженера
Сценарий: перед нанесением антифрикционного покрытия на детали со сложной геометрией важно убрать загрязнения, которые могут помешать сцеплению покрытия с поверхностью. Что делают: сначала очищают поверхность, уделяя внимание внутренним диаметрам и зазорам; для подготовки перед покрытиями MODENGY используют линейку специальных очистителей MODENGY. Затем контролируют, что на детали не осталось загрязнений и следов очистителя. Итог: к нанесению покрытия поступает подготовленная поверхность, а не просто деталь, которая выглядит чистой снаружи.
Подготовка поверхностей деталей под сварку и покрытие
Подготовка поверхностей деталей под сварку начинается с удаления масла, жира, ржавчины, окалины, влаги и остатков флюса или шлака.
Эти загрязнения могут ухудшить качество соединения и повторно загрязнить зону сварки. Поэтому подготовку проверяют непосредственно в области будущего шва, а для деталей со сложной формой также контролируют прилегающие поверхности и внутренние каналы.
Для оценки кромок, сварных швов и дефектов стали применяют ISO 8501-3. Стандарт предусматривает классы подготовки P1, P2 и P3; в отраслевой практике для стали под покрытия обычно ориентируются как минимум на P2, а при высоких требованиях выполняют более тщательную подготовку. Перед выбором класса оценивают брызги сварки, шлак, поры, подрезы, кратеры, острые кромки, заусенцы, окалину и рыхлые включения.
ISO 12944-4 требует удалить масло, жир, грязь, соли и другие загрязнения до дальнейшей механической подготовки. Обработку сварных зон, удаление брызг и заусенцев связывают с требованиями ISO 8501-3. Поэтому визуально чистая поверхность сама по себе не подтверждает, что шов и кромки подготовлены к нанесению покрытия.
Инструкция по подготовке поверхностей деталей к сварке должна учитывать последующую операцию. Для поверхности под покрытие дополнительно проверяют чистоту и профиль, а для фосфатирования - возможность тщательно промыть изделие после химической стадии. Если сварной узел содержит внутренние диаметры, оценку проводят и для этих зон: доступность поверхности для обработки и возможность удалить загрязнения важны не меньше, чем состояние наружных швов.
Контроль чистоты, шероховатости и остатков после обработки
Контроль поверхности разделяют на несколько задач.
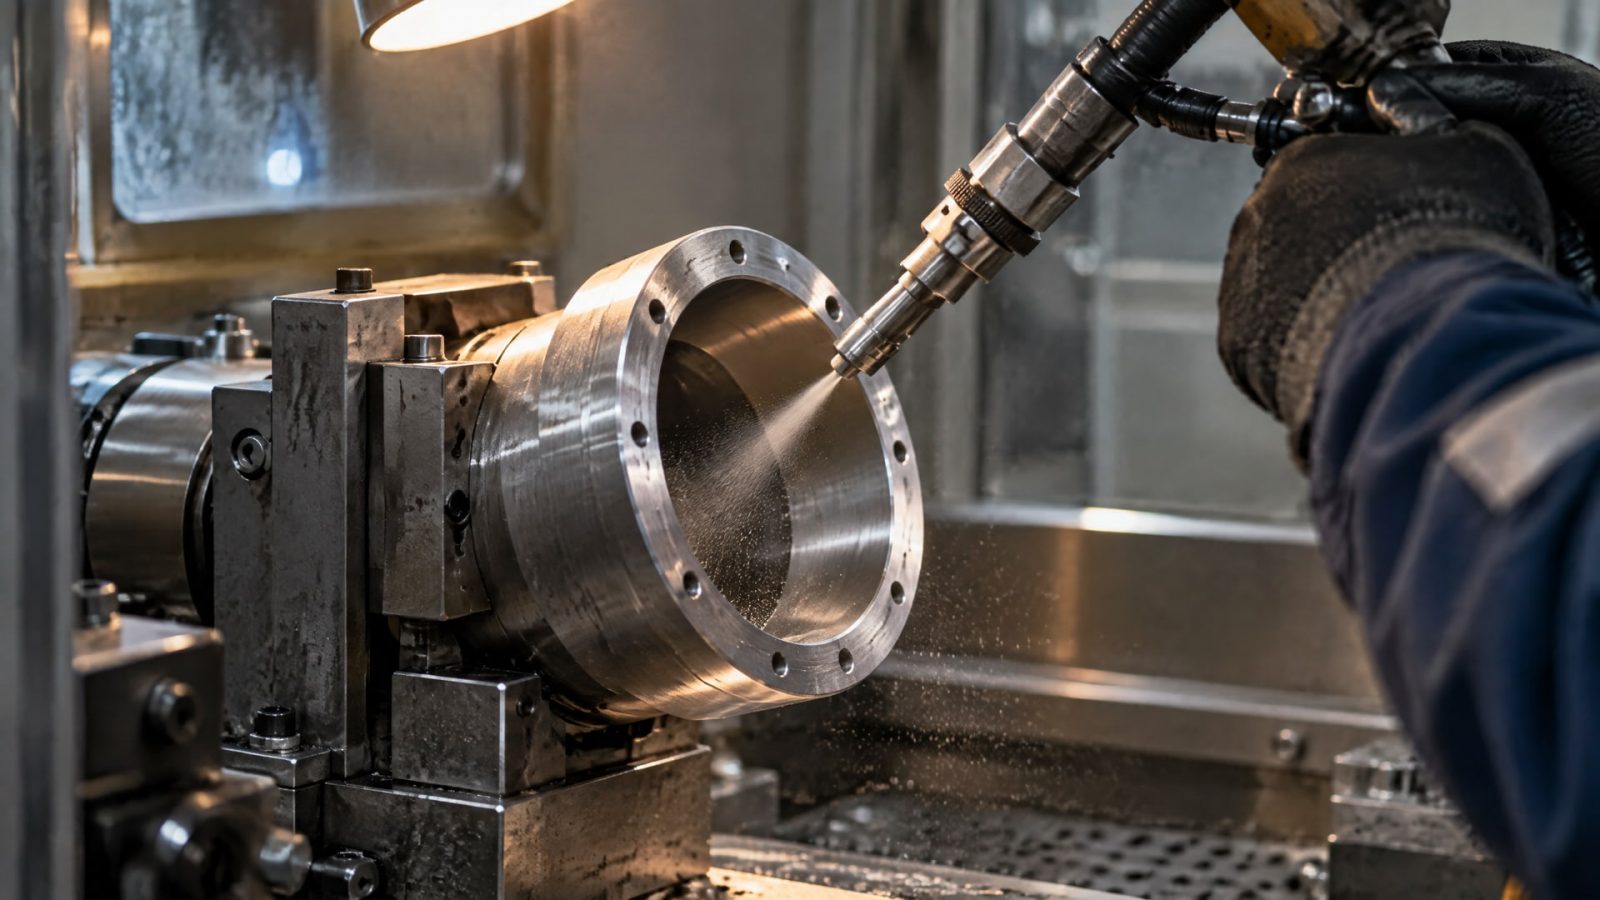
ISO 8501 используют для визуальной оценки чистоты, ISO 8502 - для тестов загрязнений, ISO 8503 - для шероховатости после абразивной очистки, ISO 8504 - для методов подготовки поверхности. Такое разделение помогает не подменять один вид проверки другим: чистый внешний вид не доказывает отсутствия солей, масла или остатков внутри канала.
Для деталей с внутренними диаметрами заранее определяют, как проверять внутреннюю поверхность и удаление остатков. После микропескоструйной обработки оценивают, можно ли извлечь абразив из отверстий и полостей. После химической обработки проверяют, выполнена ли тщательная промывка и не осталось ли веществ, мешающих покрытию или фосфатированию.
Удобно зафиксировать контрольные точки в технологическом маршруте:
До очистки выявить масло, жир, соли, окалину и сварочные загрязнения.
Перед абразивной обработкой обезжирить сталь и удалить сварочные брызги.
После микропескоструйной обработки проверить внутренние диаметры на наличие абразива.
После щелочной или кислотной стадии тщательно промыть изделие водой.
Перед покрытием или фосфатированием оценить чистоту, состояние поверхности и возможность полного высыхания внутренних объемов.
Для сварных зон проверить дефекты по ISO 8501-3, а не ограничиваться общей визуальной оценкой детали.
Такой порядок помогает сопоставить технологию с реальной геометрией, а контроль - с задачей последующей операции. Если невозможно подтвердить состояние поверхности внутри канала, процесс подготовки нельзя считать завершенным только на основании осмотра наружных участков.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химию?
Выбирайте микропескоструй, если можно равномерно обработать внутреннюю поверхность и затем удалить абразив. Химическую подготовку рассматривают, если сложная геометрия затрудняет механическую обработку. В этом случае нужно подтвердить тщательную промывку и отсутствие остатков раствора, способных повлиять на покрытие или фосфатирование.
Можно ли фосфатировать деталь, если она выглядит чистой?
Одного внешнего осмотра недостаточно. Для фосфатирования нужна химически чистая поверхность, а после щелочной или кислотной очистки изделие тщательно промывают водой. Особое внимание уделяют резьбам, внутренним диаметрам, швам и зазорам: там могут оставаться загрязнения или следы раствора.
Как подготовить поверхность детали и заготовки к разметке и сварке?
Перед сваркой удаляют масло, жир, ржавчину, окалину, влагу и остатки флюса или шлака. Для подготовки сварных швов, кромок и дефектов используют ISO 8501-3 с классами P1, P2 и P3. Если после сварки планируется покрытие, дополнительно проверяют загрязнения и состояние поверхности перед его нанесением.
Нужно ли удалять сварочные брызги и заусенцы перед покрытием?
Да. ISO 8501-3 рассматривает подготовку сварных зон, кромок и поверхностей с дефектами, а ISO 12944-4 связывает удаление брызг и заусенцев с этой подготовкой. Перед нанесением покрытия также удаляют масло, жир, грязь, соли и другие загрязнения, способные ухудшить адгезию.
Заключение
Для деталей с внутренними диаметрами микропескоструй выбирают, когда можно обеспечить равномерную обработку и надежно удалить абразив. Химическую подготовку рассматривают для сложной геометрии, если процесс включает тщательную промывку и контроль остатков. В обоих случаях чистота, состояние сварных зон и подготовка поверхности определяют, насколько обоснованно переходить к покрытию или фосфатированию.
Следующий шаг - составить карту внутренних каналов, резьб и полостей, затем для каждого участка проверить доступность обработки и способ контроля результата. После этого закрепить в технологическом маршруте обезжиривание, удаление дефектов, промывку или удаление абразива и критерии приемки по применимым частям ISO 8501, ISO 8502, ISO 8503 и ISO 8504.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подготовка поверхности фосфатированием повышает адгезию и коррозионную стойкость покрытий, узнайте о совместимости фосфатных слоев с материалами.
Защита внутренних диаметров требует тщательной подготовки поверхности для обеспечения надежного сцепления покрытия.
Пищевая силиконовая смазка: как выбрать густой состав с консервационными свойствами для оборудования, где возможен контакт с продуктами.