
Защита внутренних диаметров: подготовка поверхности перед нанесением твердосмазочного покрытия
Защита внутренних диаметров антифрикционным твердосмазочным покрытием начинается с очистки и контроля поверхности. Масло, пыль, ржавчина и остатки абразива мешают сцеплению покрытия с металлом, а неподходящая шероховатость может ухудшить его работу. Поэтому для отверстий и каналов важно обеспечить равномерную подготовку по всей длине, а не только обработать доступную часть.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые выбирают технологию подготовки детали перед покрытием. Разберем, как совместить обезжиривание, механическую обработку и фосфатирование, почему пескоструй сам по себе не завершает подготовку и какие параметры поверхности следует проверить до нанесения покрытия.
Почему защита внутренних диаметров зависит от подготовки поверхности
Твердосмазочный слой сцепляется с поверхностью детали, поэтому состояние металла до нанесения покрытия влияет на его адгезию и дальнейшую работу.
Масло, жир, пыль, ржавчина и окалина создают загрязнения или дефекты, которые мешают получить равномерный слой. Подготовка также связана с ресурсом износа и коррозионной стойкостью покрытия.
Для внутреннего диаметра важна не только чистота у входа в отверстие. Очистка и заданная шероховатость должны сохраняться по всей длине канала, иначе на отдельных участках условия сцепления будут отличаться. При этом нужно учитывать геометрию детали: способ обработки должен позволять удалить загрязнения и остатки абразива из труднодоступной зоны.
Выбор процесса зависит от материала детали, геометрии, типа покрытия и требуемого ресурса. Если на поверхности есть технологические масла или смазки, сначала проводят обезжиривание. При наличии ржавчины и окалины к очистке добавляют механическую или химическую обработку. Для некоторых материалов могут применяться альтернативные способы активации, в том числе анодирование, оксидирование, пассивация или плазменная активация.
Шероховатость нельзя увеличивать без учета толщины покрытия. В одном из технических обзоров приводится правило: Ra должно быть меньше половины толщины покрытия. Там же указан ориентир 0,5-0,9 мкм RMS, или примерно 20-35 µin RMS, для некоторых твердых смазок. Эти значения не следует воспринимать как универсальные для любого состава и любой детали: параметр сверяют с требованиями к конкретному покрытию и процессу нанесения.
Для защиты внутренних диаметров важно планировать подготовку как последовательность операций и предусматривать контроль всей рабочей поверхности. Одного визуального осмотра может быть недостаточно, если нужно подтвердить стабильность результата и отсутствие загрязнений в глубине отверстия.
Подготовка поверхности перед покрытием: очистка и обезжиривание
Подготовка начинается с удаления загрязнений, которые мешают контакту покрытия с металлом.
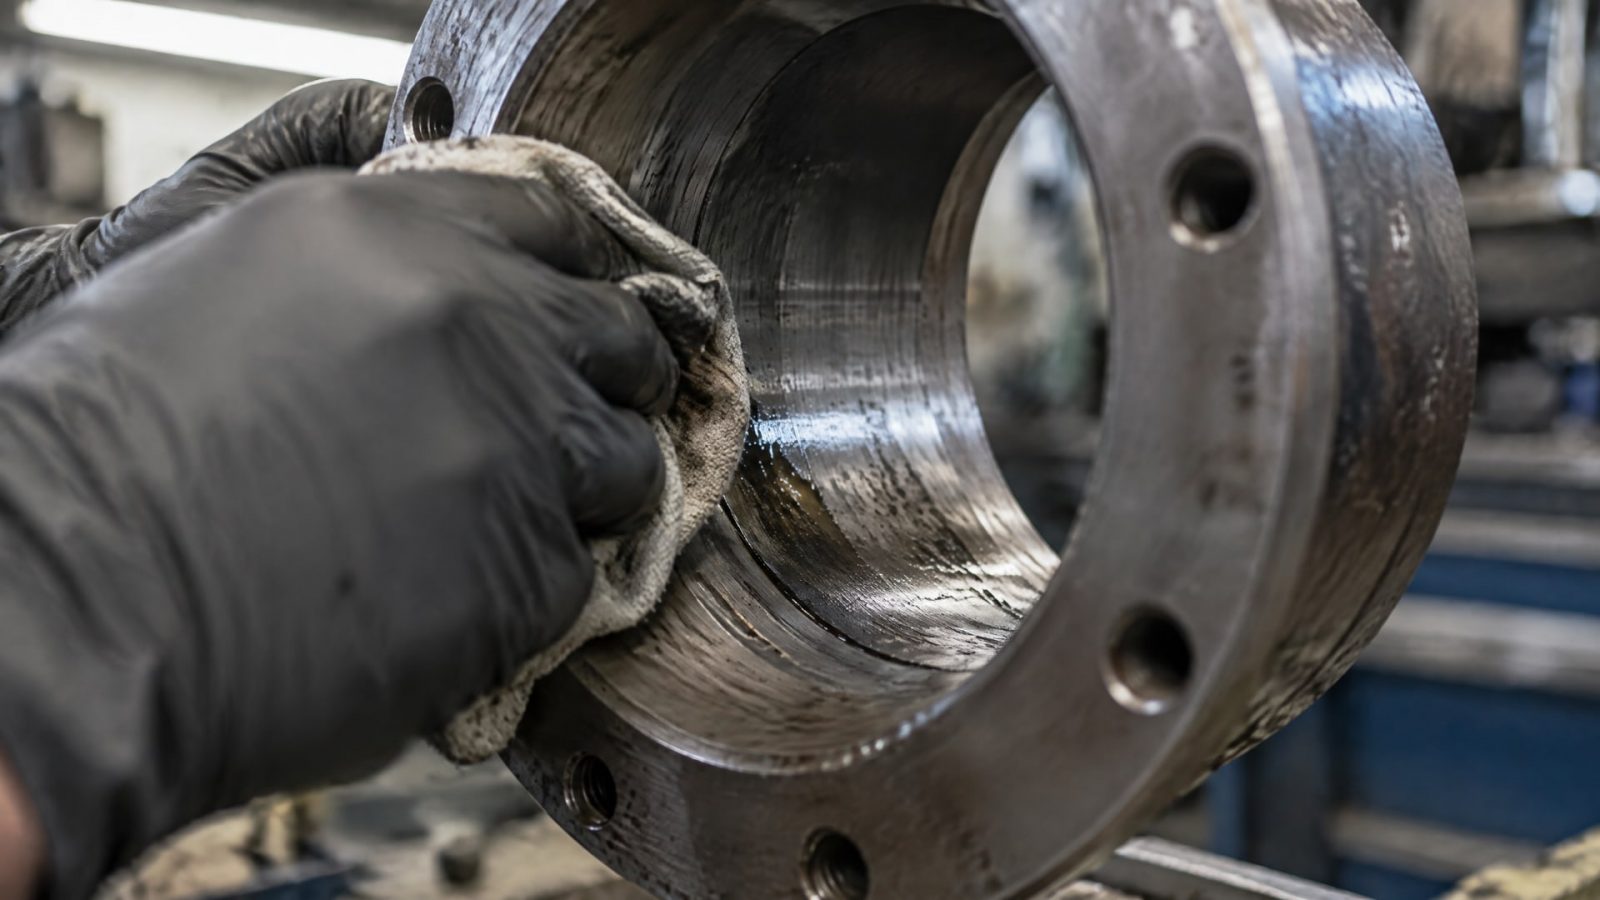
К ним относятся масло, жир, пыль, грязь, ржавчина и окалина. Для базовой очистки применяют щелочные или нейтральные водные моющие составы, растворители и операции обезжиривания. Конкретный вариант выбирают по типу загрязнения и материалу детали.
Если на детали есть масла и технологические смазки, их удаляют до механической обработки или нанесения фосфатного слоя. Иначе загрязнения могут остаться на поверхности или распространиться по ней в ходе последующих операций. Если присутствуют ржавчина и окалина, одной очистки от масла недостаточно: процесс дополняют механической либо химической обработкой.
Для внутренних диаметров важно обеспечить доступ очищающего состава ко всей поверхности канала. При этом нельзя ограничиваться обработкой входной кромки: загрязнения могут сохраняться глубже, а локальные участки с остатками моющего средства или масла ухудшают повторяемость подготовки. После очистки поверхность должна быть без заметных следов исходных загрязнений и без остатков средств, применявшихся на предыдущем этапе.
При подготовке к фосфатированию порядок операций особенно важен. ISO 9717:2010 относится к фосфатным конверсионным покрытиям и предусматривает подготовку изделий по ISO 27831-1 или ISO 27831-2. Стандарт также требует тщательно промывать поверхность после щелочной или кислотной очистки, чтобы удалить остатки моющих веществ. Они могут ухудшить качество фосфатного слоя или повлиять на работу фосфатирующего раствора.
Для повторяемого результата технологу следует зафиксировать последовательность очистки, промывки и последующей обработки. У внутренних поверхностей отдельно проверяют, не остались ли загрязнения и остатки моющих средств в глубине. Такая проверка помогает избежать ситуации, когда внешняя часть детали подготовлена, а участок внутри отверстия отличается по чистоте и адгезии.
Пескоструй и шероховатость: как подготовить внутренний диаметр
Шлифование, дробеструйная и пескоструйная обработка помогают удалить ржавчину и окалину, а также сформировать профиль поверхности для нанесения покрытия.
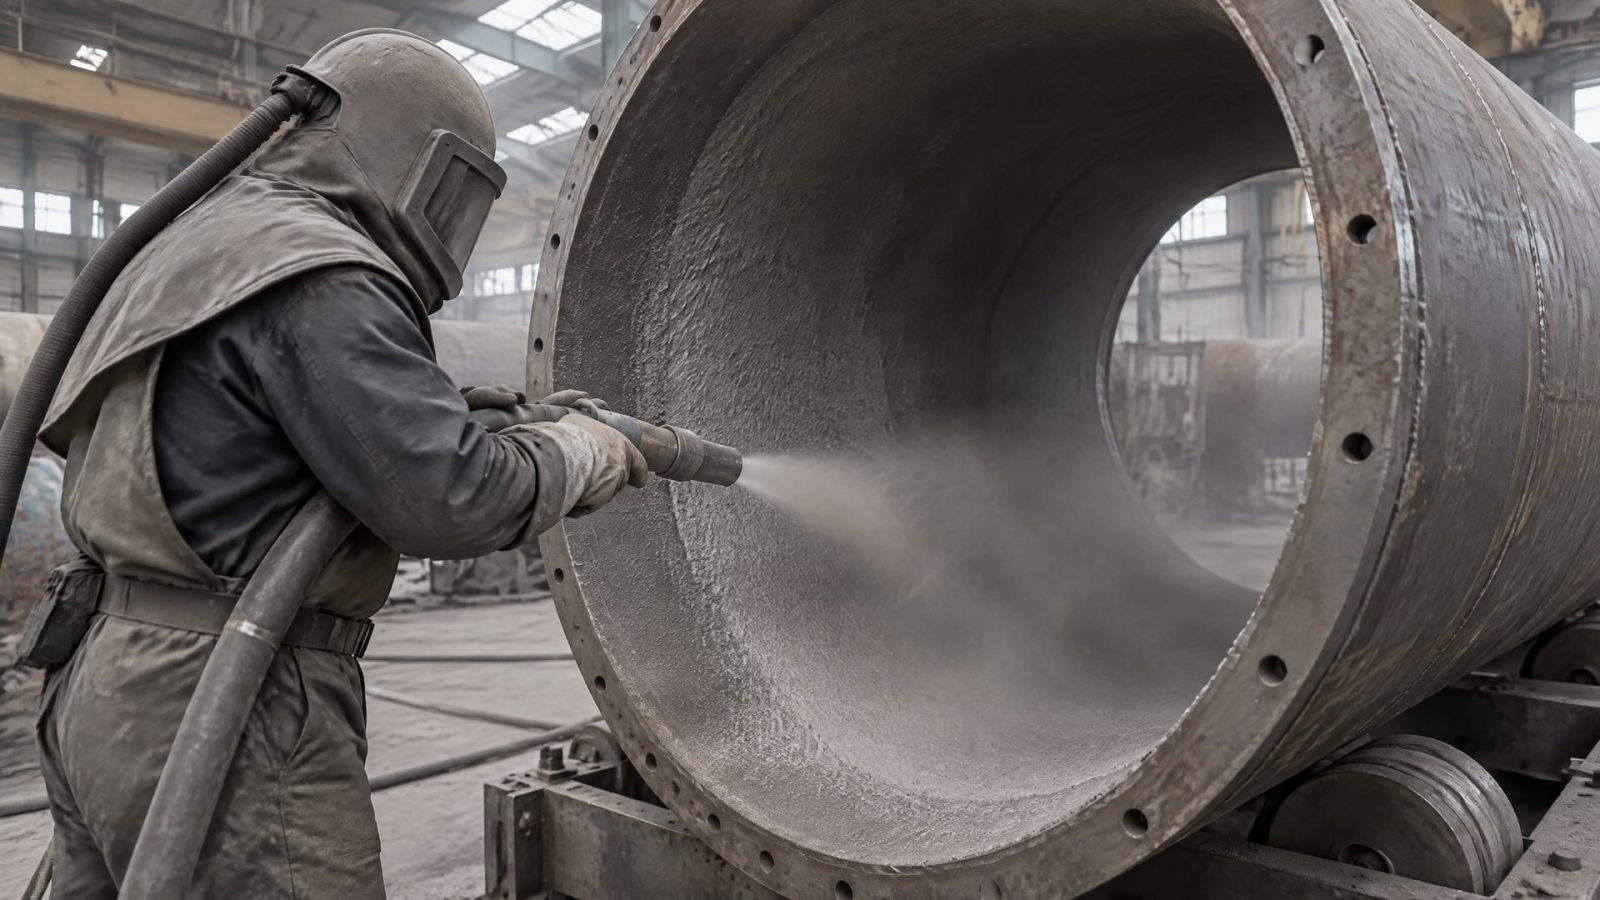
Однако пескоструй не заменяет очистку от масел и жиров: для них требуется обезжиривание. Последовательность операций выбирают по фактическому состоянию детали, а не только по удобству оборудования.
После пескоструйной или дробеструйной обработки на поверхности могут остаться пыль и частицы абразива. Их необходимо удалить: остатки способны работать как абразив и стать источником износа. Для внутреннего диаметра это требование распространяется на всю длину отверстия или канала. Проверить нужно не только доступную кромку, но и поверхность, на которую будет нанесено покрытие.
Шероховатость должна помогать сцеплению, но не быть чрезмерной. Слишком грубый профиль способен увеличить абразивный износ, поэтому его выбирают с учетом типа и толщины слоя. Технический обзор приводит ориентир Ra меньше половины толщины покрытия. Для некоторых твердых смазок в нем также указана оптимальная шероховатость 0,5-0,9 мкм RMS, примерно 20-35 µin RMS. Это справочные значения, а не единое требование для всех покрытий.
При пескоструйной обработке внутренних поверхностей технологический процесс должен обеспечивать равномерность обработки и удаление абразивных остатков. Геометрия отверстия может затруднять доступ и контроль, поэтому способ обработки соотносят с формой детали. Если нельзя подтвердить чистоту и профиль поверхности по всей длине, результат может различаться на отдельных участках.
Пескоструй антифрикционное покрытие не делает автоматически долговечным: он формирует поверхность, но качество сцепления зависит также от обезжиривания, чистоты после обработки и соответствия шероховатости требованиям покрытия. Поэтому перед нанесением следует убедиться, что на металле нет масла, пыли, ржавчины, окалины и частиц абразива.
Фосфатирование перед покрытием: когда нужен подслой
Фосфатирование перед покрытием рассматривают как один из способов улучшить сцепление твердосмазочного слоя с металлом.
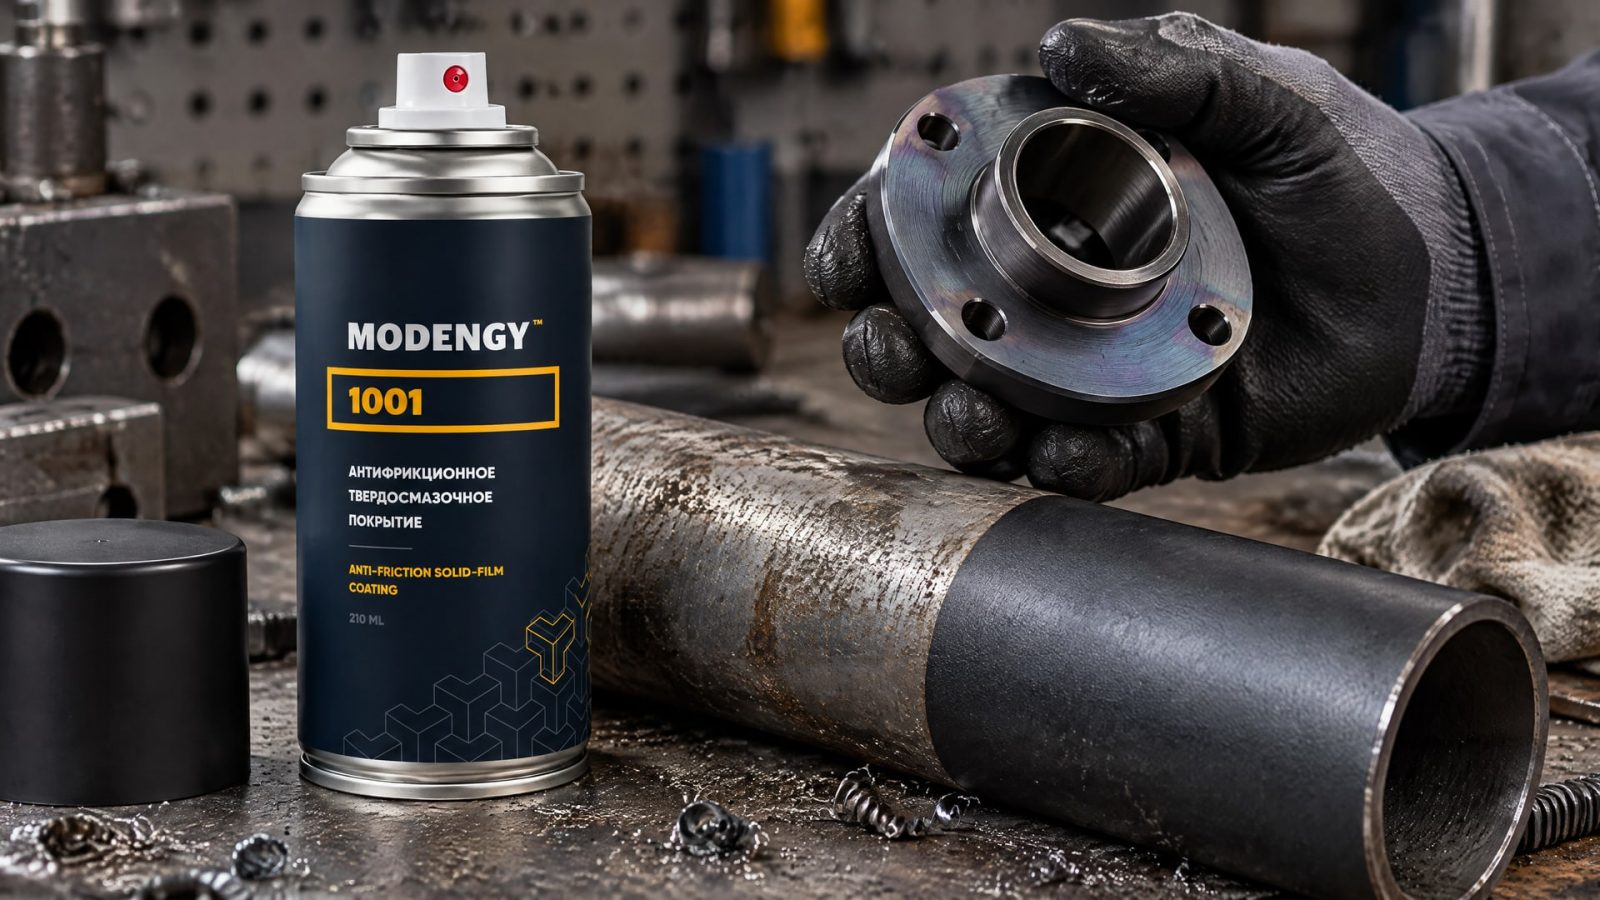
Для стальных деталей его могут выбирать, если требуется повысить адгезию по сравнению с обезжиренной или обработанной дробеструем поверхностью. При этом фосфатирование не является обязательным для каждой детали: решение зависит от материала, условий работы и технологии нанесения.
Перед фосфатированием поверхность тщательно очищают. Если для этого применялись щелочные или кислотные составы, после очистки нужна промывка. ISO 9717:2010 требует удалить остатки моющих веществ: они могут повлиять на качество фосфатного слоя и работу раствора. В стандарте также указана подготовка изделий по ISO 27831-1 или ISO 27831-2.
Промывка особенно важна для внутренних диаметров, где остатки средства могут задержаться в глубине канала. Если загрязнение или моющий состав сохраняются локально, фосфатный слой может получиться неоднородным. Поэтому технологу важно контролировать не только последовательность операций, но и результат по всей поверхности детали.
Фосфатирование подбирают в связке с последующим твердосмазочным покрытием. Сама по себе предварительная обработка не устраняет необходимость в чистой поверхности и контролируемой шероховатости. Если на детали есть окалина или ржавчина, их удаляют отдельно; если присутствуют масла, сначала проводят обезжиривание. Каждый этап решает свою задачу и не подменяет остальные.
При оценке совместимости процесса с покрытием стоит учитывать требования к конкретному составу. Например, для нанесения MODENGY 1001 важна тщательная подготовка поверхности: загрязнения и неподходящая шероховатость могут ухудшить адгезию, а это влияет на износостойкость и коррозионную стойкость покрытия. Поэтому сначала согласуют способ очистки и состояние металла, а затем переходят к нанесению слоя.
Контроль поверхности перед нанесением твердосмазочного покрытия
После подготовки необходимо проверить, что поверхность соответствует требованиям процесса.
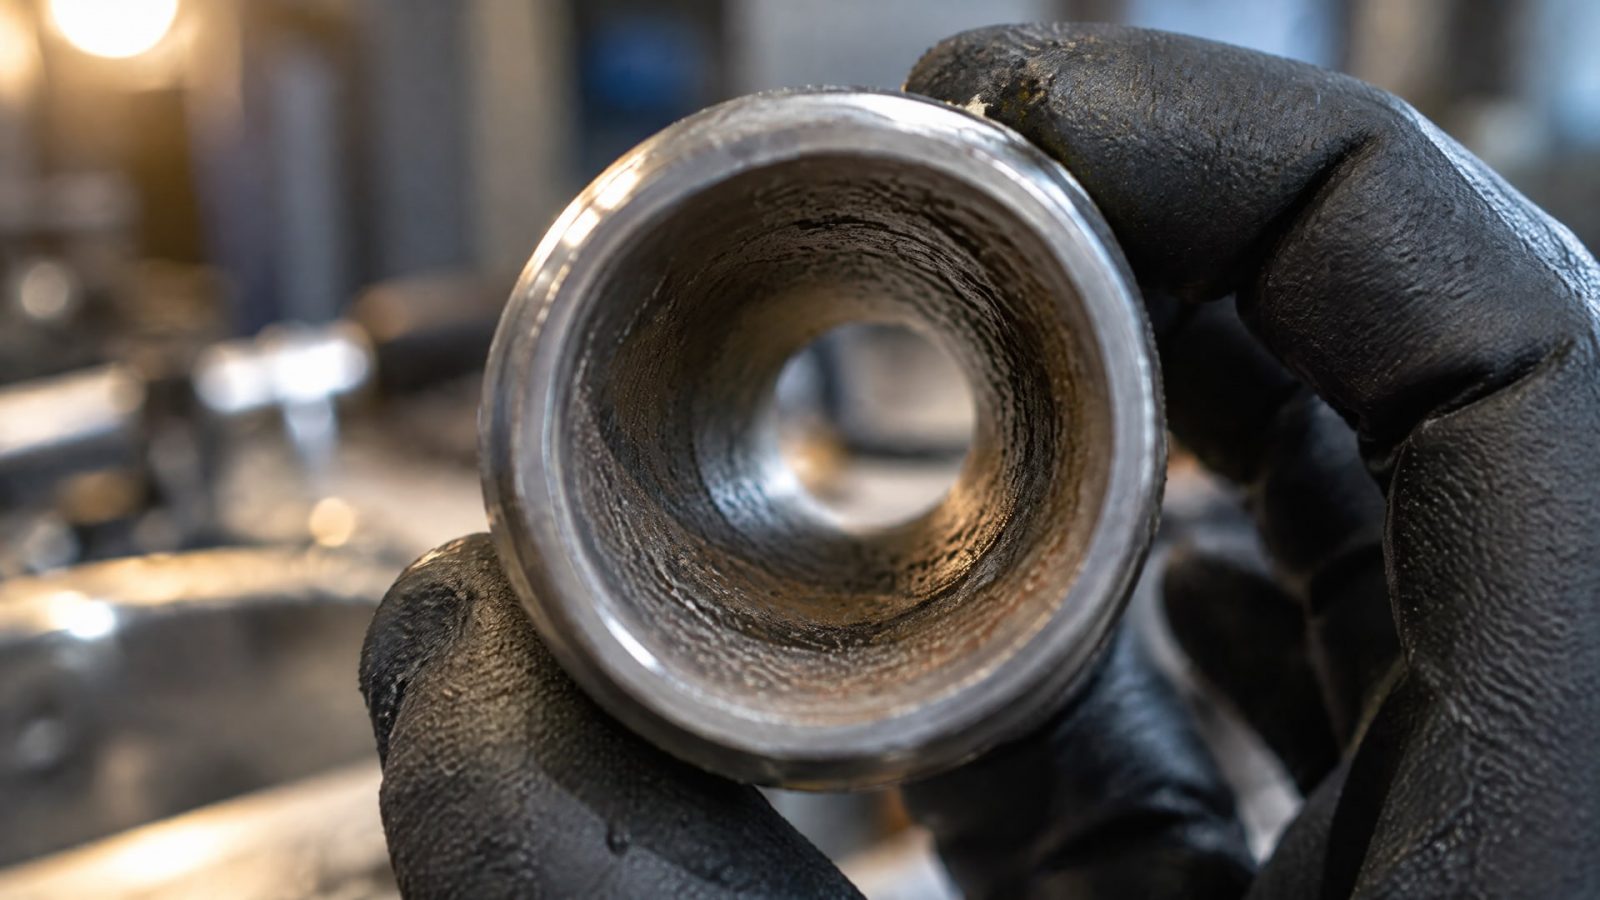
Контролируют отсутствие масла, жира, пыли, грязи, ржавчины, окалины и остатков абразива. Для внутренних диаметров оценку проводят с учетом всей длины отверстия или канала, поскольку загрязнение может сохраниться в труднодоступной зоне.
Отдельное внимание уделяют шероховатости. Технический обзор указывает, что Ra должно быть меньше половины толщины покрытия; для некоторых твердых смазок приведен ориентир 0,5-0,9 мкм RMS, или примерно 20-35 µin RMS. Эти параметры помогают понять, почему нельзя исходить из принципа «чем грубее, тем лучше». Их применимость проверяют по типу покрытия и требованиям технологии.
Визуальный осмотр помогает обнаружить часть загрязнений и дефектов, но для подтверждения повторяемости подготовки может потребоваться анализ поверхности. Это особенно важно, если необходимо обеспечить стабильную адгезию на внутренних участках детали. Проверку следует планировать так, чтобы она охватывала не только вход в отверстие, но и рабочую поверхность по его длине.
Если процесс включает фосфатирование, контроль связывают и с промывкой после очистки. ISO 9717:2010 требует удалить остатки моющих веществ, а подготовка изделий по ISO 27831-1 или ISO 27831-2 входит в рамки требований к процессу. Проверка последовательности операций помогает выявить причину возможной неоднородности: недостаточное обезжиривание, оставшуюся пыль, абразивные частицы или несоблюдение этапа промывки.
До нанесения покрытия технологу полезно зафиксировать состояние детали и выполненные операции. Для инженера это упрощает сопоставление результата с выбранным процессом, а для закупщика дает возможность сверить требования к подготовке с технологической документацией. Если поверхность не прошла контроль, переходить к нанесению покрытия преждевременно.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на обезжиренный металл?
Иногда покрытие удерживается и на обезжиренной поверхности, но одной очистки может быть недостаточно для требуемой адгезии и долговечности. Для отдельных процессов используют дополнительную механическую подготовку или фосфатирование. Выбор зависит от материала детали, геометрии, типа покрытия и требований к ресурсу.
Достаточно ли пескоструя перед нанесением покрытия?
Нет. Пескоструйная обработка помогает удалить ржавчину и окалину и сформировать шероховатость, но не заменяет обезжиривание. После обработки необходимо удалить пыль и остатки абразива: они могут работать как абразив и вызывать износ. Для внутренних диаметров проверяют всю длину отверстия.
Нужно ли всегда проводить фосфатирование перед покрытием?
Нет. Фосфатирование - один из вариантов предварительной обработки, который может улучшить сцепление твердосмазочного покрытия с металлом. Его выбирают с учетом материала, среды и технологии нанесения. Перед обработкой важны очистка и промывка; ISO 9717:2010 требует удалять остатки моющих веществ после очистки.
Какую шероховатость выбрать для твердосмазочного покрытия?
Шероховатость выбирают с учетом типа и толщины покрытия. Технический обзор приводит правило Ra меньше половины толщины слоя и ориентир 0,5-0,9 мкм RMS для некоторых твердых смазок. Эти значения не универсальны, поэтому их сверяют с требованиями конкретного покрытия и технологии нанесения.
Заключение
Защита внутренних диаметров начинается с равномерной очистки, правильного выбора механической или химической обработки и контроля поверхности по всей длине отверстия. Пескоструй помогает сформировать профиль, но после него нужно удалить остатки абразива. Фосфатирование может улучшить адгезию, если оно подходит материалу и согласовано с последующим покрытием.
Следующий шаг для инженера - составить последовательность подготовки по типу загрязнений и материалу детали, затем сверить требования к чистоте, промывке и шероховатости с документацией на покрытие. Для ответственных внутренних поверхностей стоит предусмотреть контроль не только входной зоны, но и всей рабочей длины канала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая силиконовая смазка: как выбрать густой состав с консервационными свойствами для оборудования, где возможен контакт с продуктами.
Негигроскопичная пищевая смазка: узнайте, как выбрать подходящий продукт для оборудования, работающего во влажных условиях, и на что обратить внимание при.
Узнайте, как обеспечить надежную защиту оборудования от коррозии на пищевом производстве во время простоя, соблюдая все нормы безопасности.