
Подготовка поверхности фосфатированием: совместимость с защитными покрытиями
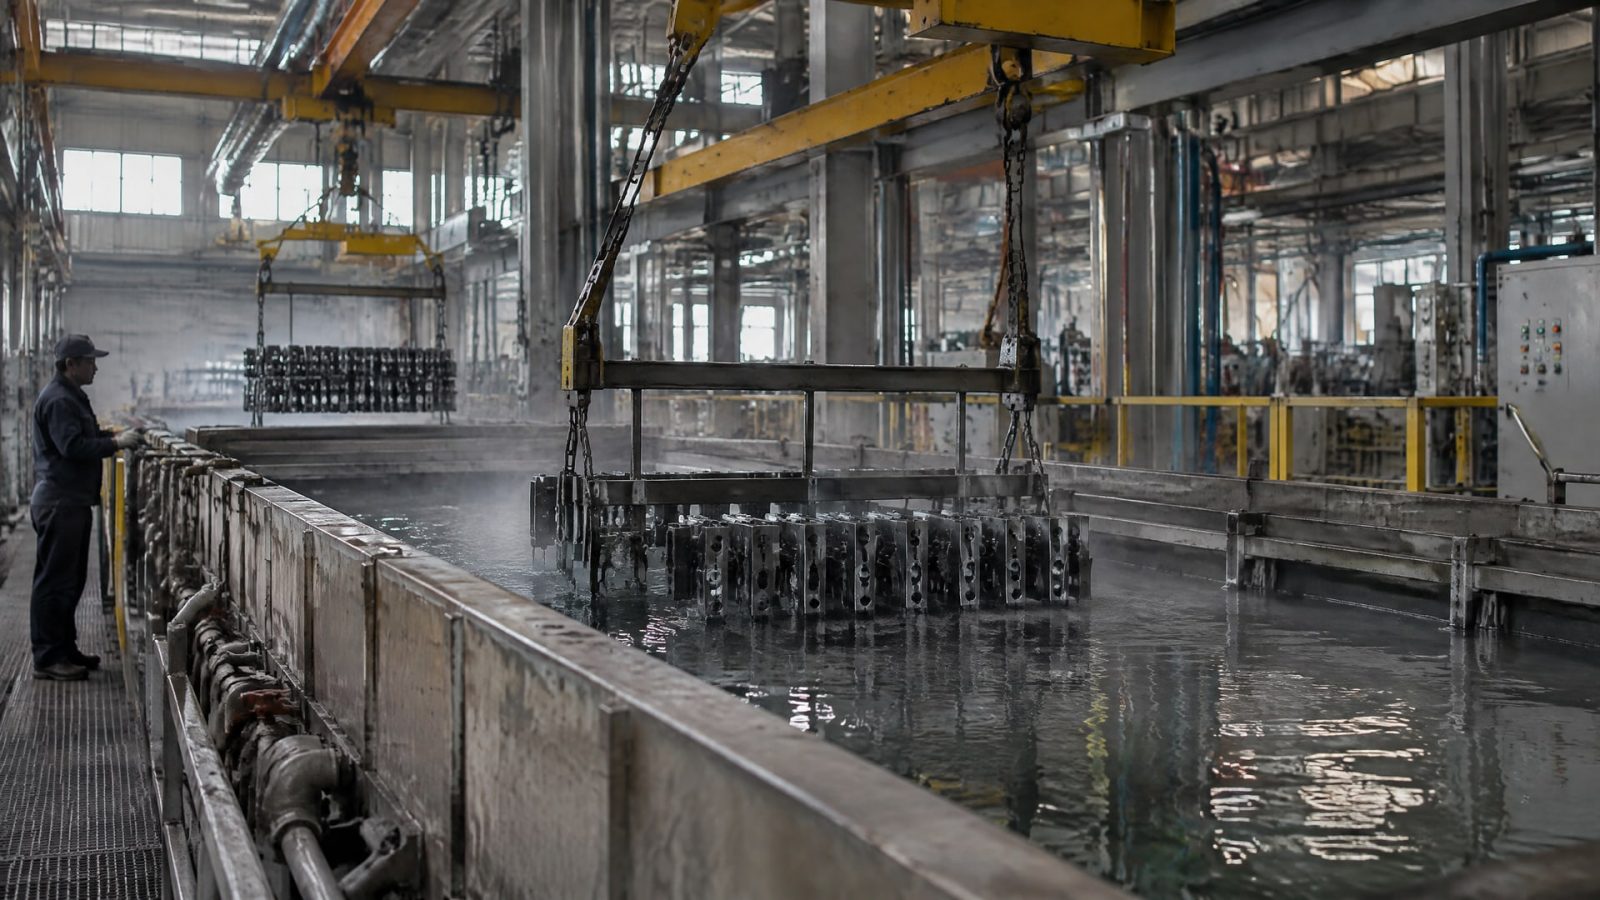
Фосфатирование может служить промежуточным этапом перед нанесением органического или антифрикционного покрытия, но само по себе обычно не обеспечивает достаточную коррозионную защиту. Совместимость системы зависит от чистоты металла, качества фосфатного слоя и того, как последующее покрытие сцепляется с подготовленной поверхностью. Поэтому оценивать нужно всю последовательность операций, а не только название метода подготовки.
Материал полезен инженерам и техническим специалистам, которые выбирают между химической и механической подготовкой, а также закупщикам, которым важно сверить технологические требования с исполнителем работ и спецификацией покрытия. Разберем, как подготовить металл, на что обратить внимание при обработке внутренних диаметров и как проверить адгезию покрытия после фосфатирования.
Что дает фосфатирование при подготовке поверхности
Фосфатирование формирует на металле конверсионный слой.
В ISO 9717:2010 и ISO 9717:2024 описано применение таких покрытий для ферросплавов, алюминия, цинка и их сплавов. Среди целей обработки указаны коррозионная стойкость, улучшение адгезии органических покрытий, облегчение холодной деформации и снижение трения.
При этом фосфатирование не следует считать самостоятельным финишным способом защиты от коррозии. ISO 9717 указывает, что для такой задачи фосфатному слою обычно требуется дополнительная обработка. В производственной системе он может выполнять роль промежуточной основы, на которую затем наносят защитное или функциональное покрытие.
Результат зависит от подготовки металла до химической обработки. Если на поверхности остаются жир, оксиды или другие загрязнения, фосфатный слой может образоваться неравномерно. В таком случае последующее покрытие получает неоднородную основу, и адгезию всей системы сложнее прогнозировать.
Практически последовательность операций выбирают под материал, геометрию детали и назначение покрытия. Нельзя автоматически переносить режим, подходящий для одного сплава или одной линии, на другую деталь. Для технологической карты важно зафиксировать, какие операции предшествуют фосфатированию, как промывают поверхность и каким способом проверяют качество нанесенного покрытия.
Таким образом, подготовка поверхности фосфатированием решает задачу формирования конверсионного слоя, но не отменяет требований к очистке и последующей защите. Для инженера ключевой вопрос не только в том, образовался ли фосфатный слой, но и в том, подходит ли он как основа для конкретного покрытия.
Подготовка поверхности фосфатированием: очистка и промывка
Перед фосфатированием металл должен быть химически чистым.
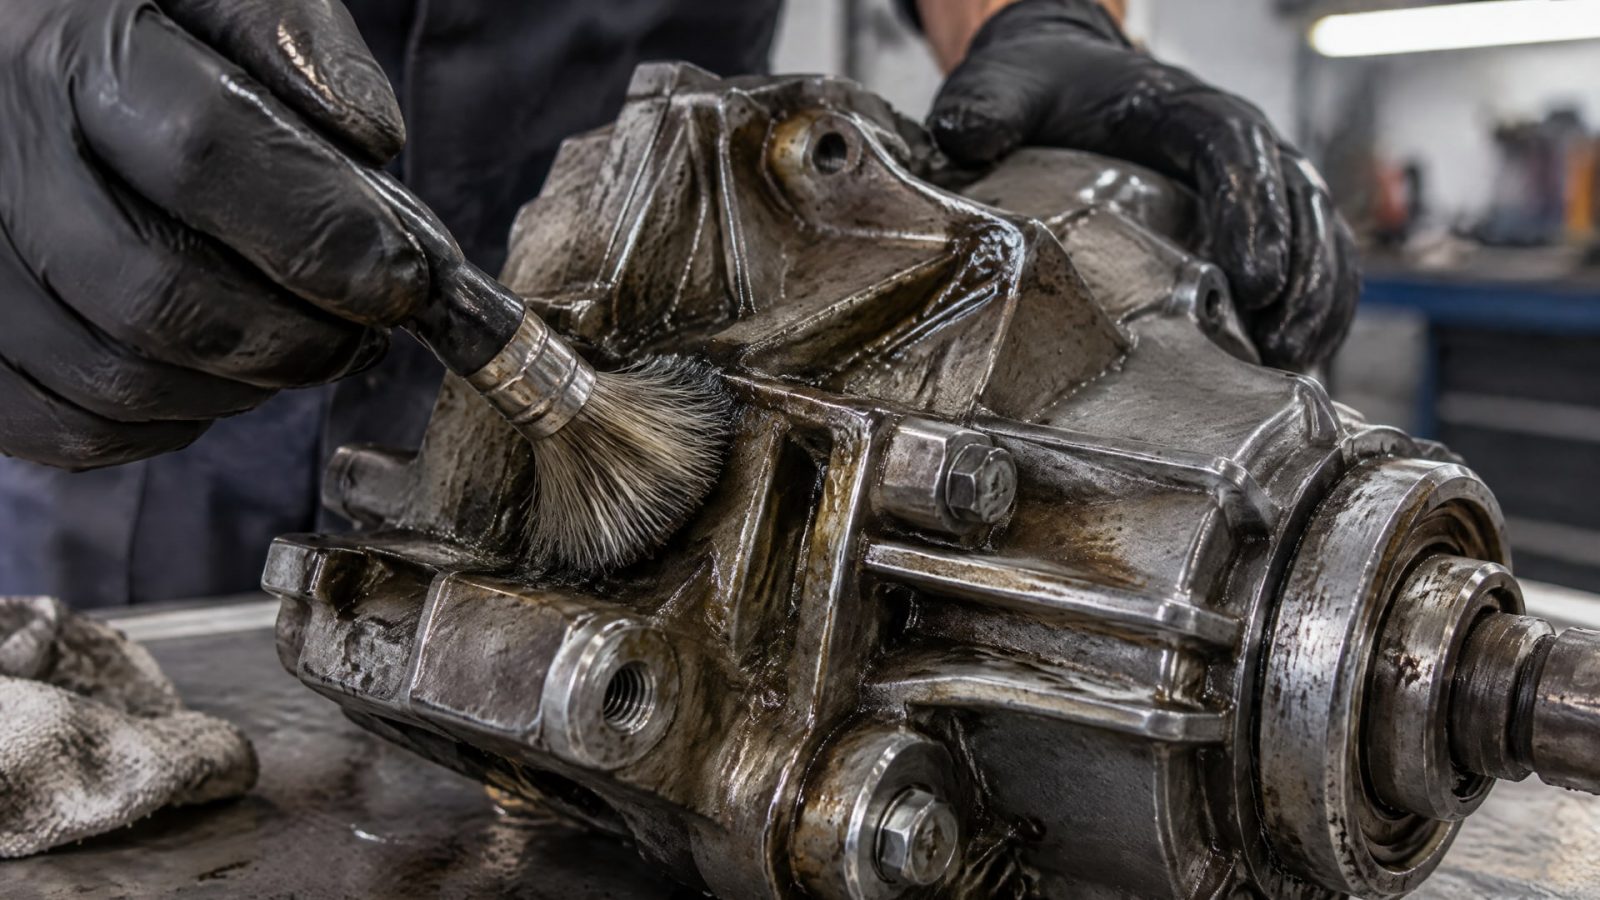
Сначала удаляют масла, жиры, оксиды и другие загрязнения, которые мешают равномерному образованию слоя. В рекомендациях к ISO 9717 отдельно обращают внимание на детали со складками, швами и полостями: в таких зонах загрязнения могут сохраняться после поверхностной очистки.
После щелочной или кислотной очистки поверхность тщательно промывают холодной или горячей водой, чтобы убрать остатки реагентов. Непосредственно перед фосфатированием может применяться кондиционирующее ополаскивание. Оно способствует образованию мелкозернистого покрытия, однако необходимость этой операции определяют технологией обработки.
В исследовательском материале по подготовке алюминия приведен один из режимов предварительной очистки: обработка раствором NaOH концентрацией 50–70 г/л при 60 °C в течение 2 мин, затем обработка HNO₃ концентрацией 60–80 г/л при комнатной температуре в течение 2 мин. Далее в описанном исследовании наносили конверсионный слой на основе CrO₃, NaF и H₃PO₄. Это пример конкретной исследовательской схемы для алюминия, а не универсальный режим фосфатирования и не готовая инструкция для другого сплава.
Для промышленной детали параметры очистки и химической обработки необходимо сверять с технологией, рассчитанной на конкретный материал. Переносить приведенные концентрации, температуру и время на другую линию без проверки нельзя. Важнее обеспечить полный контакт реагентов с поверхностью и удаление их остатков, особенно в труднодоступных зонах.
Перед запуском серии стоит проверить несколько деталей после каждого этапа: нет ли видимых загрязнений, равномерно ли обработана поверхность, не остаются ли следы реагентов в полостях. Если после очистки и промывки результат нестабилен, переходить к нанесению фосфатного слоя преждевременно.
Фосфатирование или пескоструй: как выбрать подготовку
Пескоструйная обработка и фосфатирование не являются взаимозаменяемыми операциями.
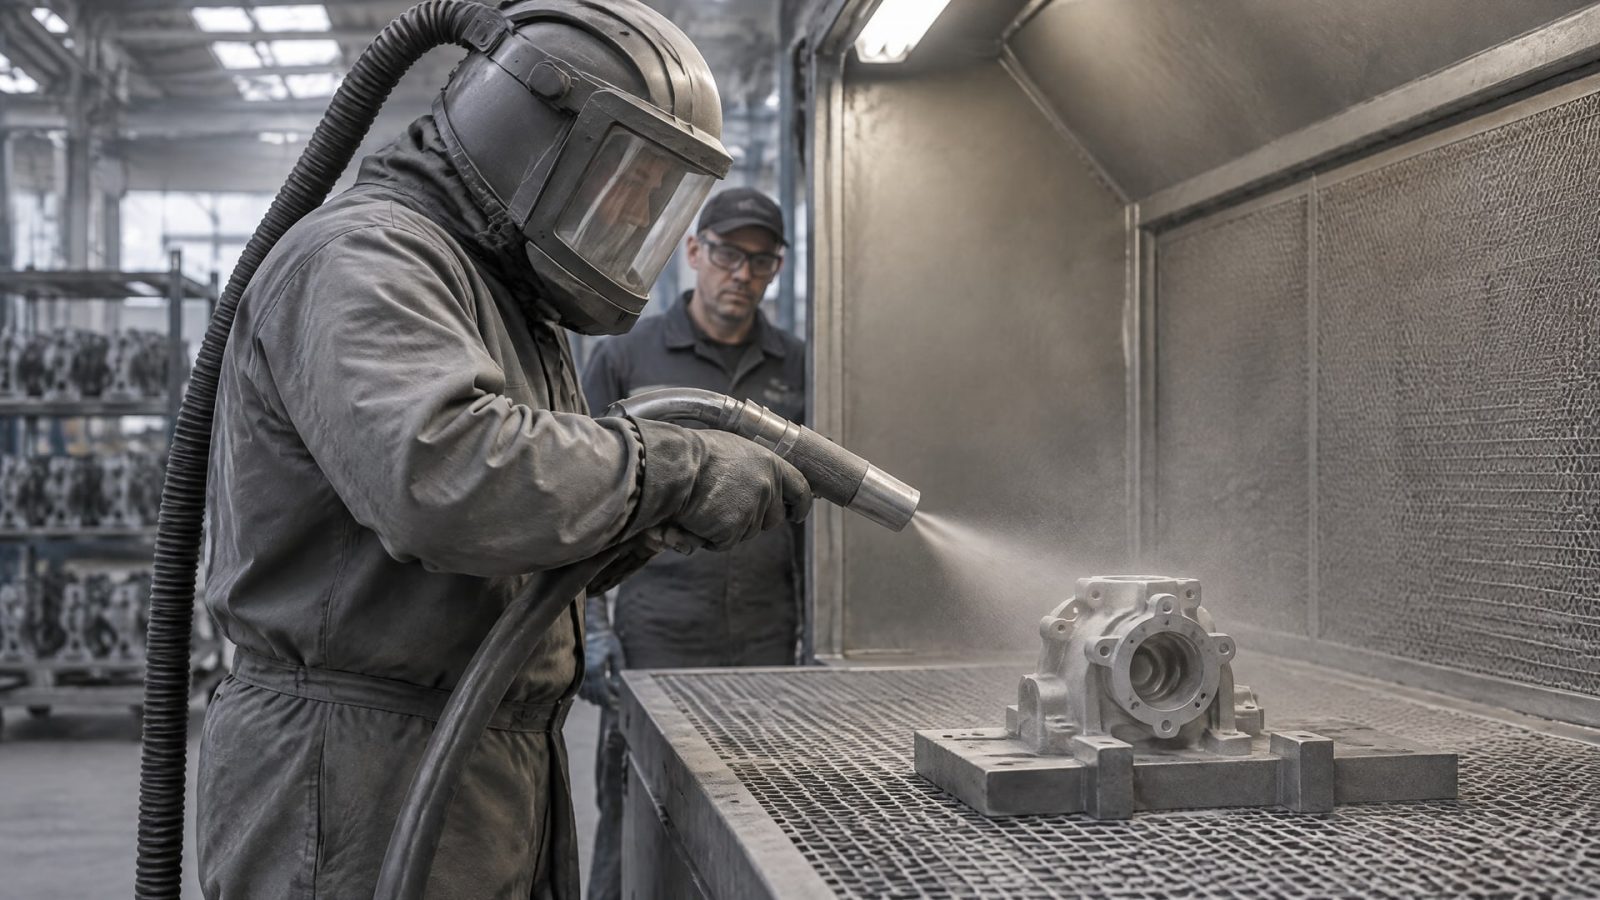
Механический метод помогает удалить ржавчину и изменить шероховатость поверхности. Фосфатирование формирует химический конверсионный слой, который может служить основой для последующего органического покрытия. Выбор зависит от исходного состояния детали и задачи последующей защиты.
При этом шероховатость после механической обработки не заменяет обезжиривание и химическую очистку. Для фосфатирования требуется химически чистая поверхность, а остатки оксидов или жира могут сделать слой неравномерным. Если технологическая схема предусматривает и механическую обработку, и фосфатирование, операции должны дополнять друг друга, а не считаться альтернативами.
| Задача | Пескоструйная обработка | Фосфатирование |
|---|---|---|
| Удаление ржавчины | Может применяться для механической очистки | Не заменяет удаление загрязнений перед химической обработкой |
| Изменение шероховатости | Помогает повысить шероховатость | Формирует конверсионный слой |
| Подготовка под органическое покрытие | Не отменяет требований к чистоте | Может улучшать адгезию последующего покрытия |
| Коррозионная защита | Не рассматривается как полная система защиты сама по себе | Обычно требует дополнительной обработки |
Порядок операций определяют по состоянию металла и требованиям к готовой системе. Если деталь покрыта ржавчиной, сначала может потребоваться механическая очистка, после которой проводят предусмотренные технологией обезжиривание и химическую обработку. Если металл уже чистый, пескоструйная обработка может оказаться ненужной, но это не отменяет требований к фосфатированию.
Для закупщика и инженера полезно сверить не только перечень операций, но и критерии приемки: состояние поверхности до нанесения покрытия, контроль равномерности обработки и метод оценки адгезии. Фосфатирование или пескоструй выбирают не по принципу «что надежнее вообще», а исходя из конкретной функции каждого этапа.
Адгезия покрытия после фосфатирования
Фосфатный слой может улучшать адгезию органического покрытия, но совместимость конкретной пары «фосфатный слой - покрытие» нельзя подтверждать только общим описанием технологии.
На результат влияют чистота основания, равномерность слоя и соблюдение операций промывки. Поэтому фосфатирование совместимость с последующим покрытием проверяют на образцах или деталях, обработанных по фактической технологической схеме.
Для оценки адгезии используют стандартизированные методы. В источнике ASTM F1658 описан метод, который оценивает адгезию покрытия к плотным металлическим подложкам либо когезию покрытия при сдвиге, параллельном поверхности. Выбранный метод испытания должен соответствовать задаче и конструкции детали; результат испытания нельзя заменять визуальной оценкой одного участка.
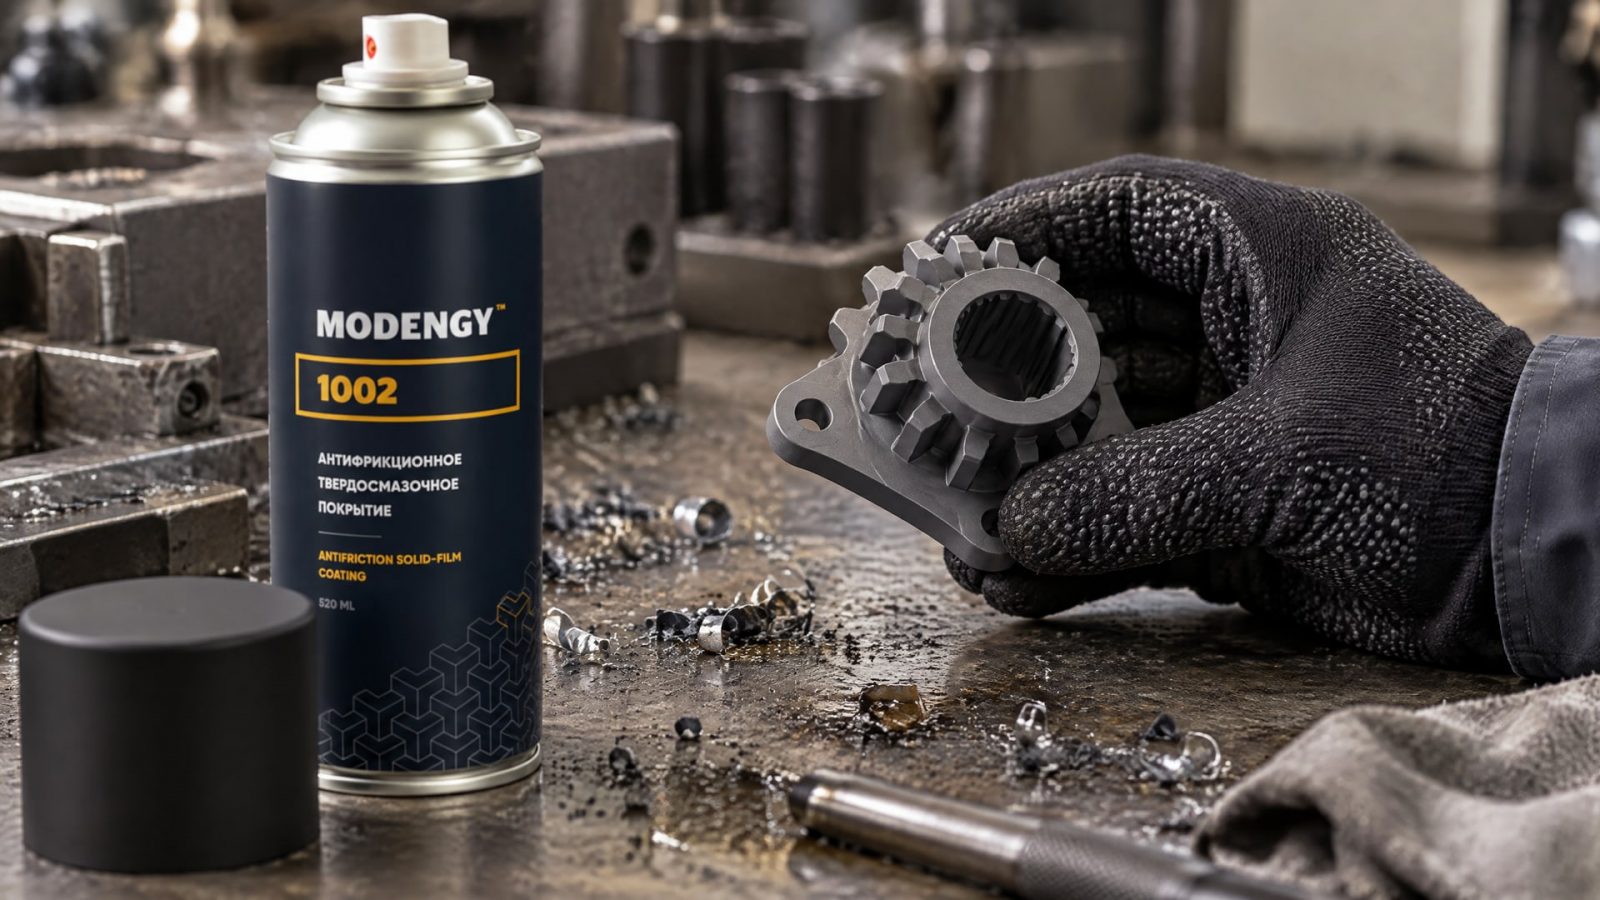
Если на детали после фосфатирования планируют антифрикционное покрытие, необходимо отдельно проверить сцепление и поведение покрытия в условиях работы узла. Например, при воздействии воды, циклической нагрузки или фреттинга одна лишь шероховатость не отвечает на вопрос, сохранится ли защитная функция. Для такой задачи MODENGY 1002, антифрикционное покрытие на основе дисульфида молибдена, рассматривают как вариант последующего слоя, но его применимость к конкретному фосфатированному основанию подтверждают пробным нанесением и проверкой адгезии.
Совет инженера
Сценарий: после фосфатирования на детали планируют нанести антифрикционное покрытие, а стабильность сцепления зависит от состояния поверхности перед нанесением. Что делают: проверяют подготовку на пробном участке; для подготовки поверхности к сцеплению в технологической схеме может применяться MODENGY Очиститель-активатор, при этом его совместимость с фосфатным слоем предварительно проверяют на образце. Итог: решение о серийном применении принимают после оценки пробного покрытия и результата испытания адгезии.
Такая проверка помогает отличить проблему подготовки от несовместимости материалов. Если покрытие отслаивается или результат меняется от детали к детали, проверяют не только состав покрытия, но и все предшествующие операции: очистку, промывку, сушку и состояние фосфатированного слоя.
Защита внутренних диаметров металла и деталей сложной формы
Фосфатирование деталей со сложной геометрией возможно, но внутренние полости, швы и складки требуют отдельного внимания.
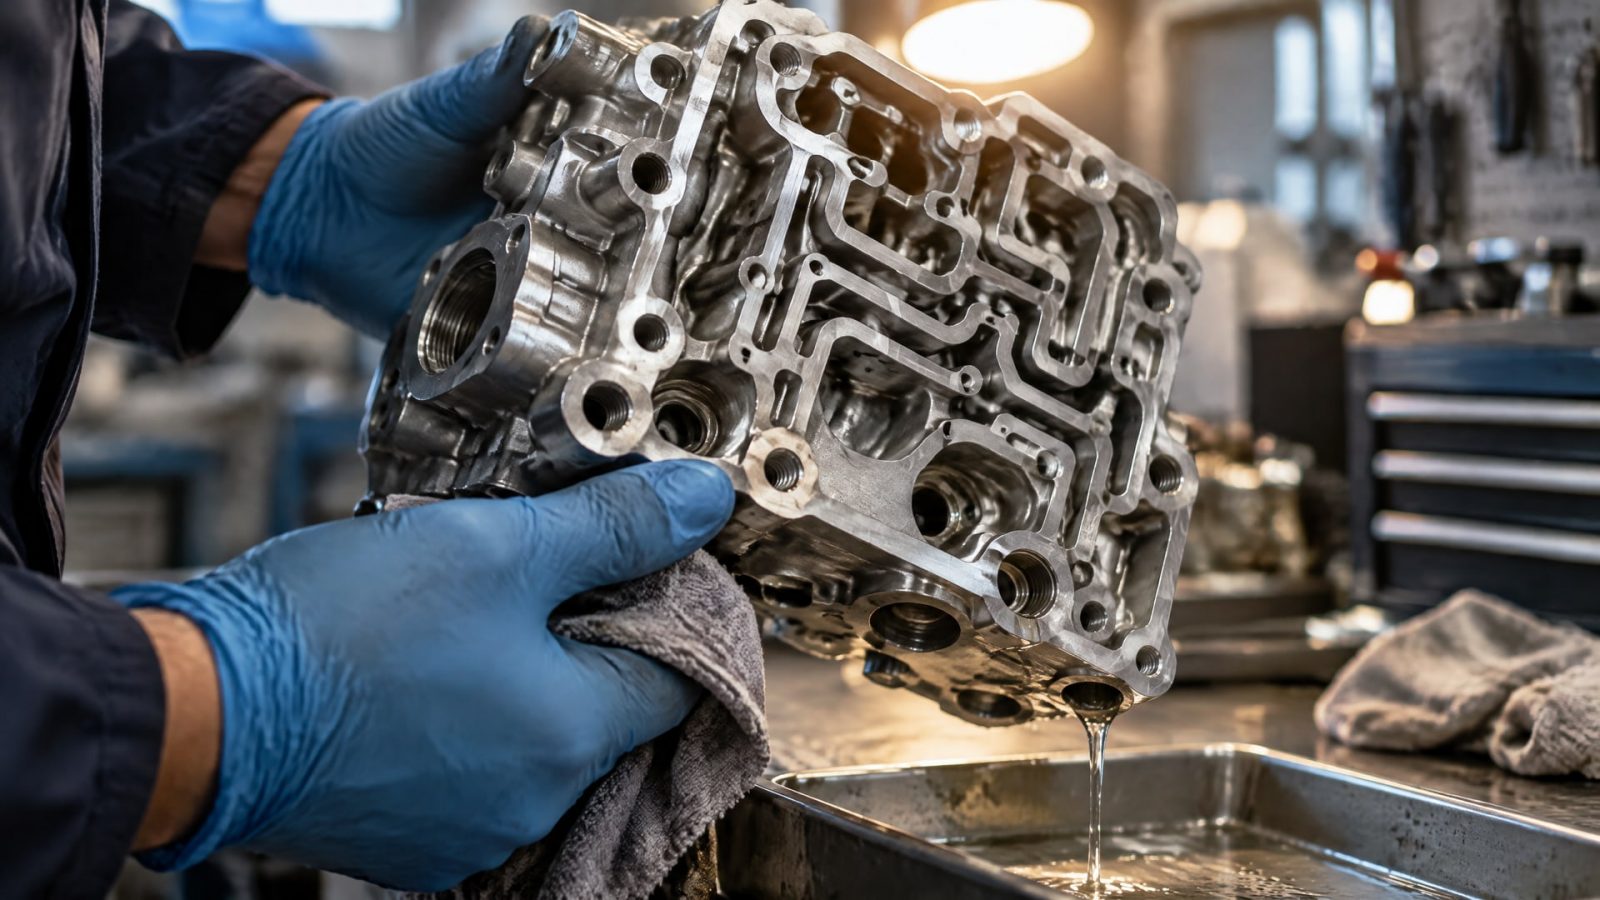
Масло и загрязнения могут сохраняться в труднодоступных местах, а остатки реагентов после очистки ухудшают качество дальнейшей обработки. Поэтому технологический процесс должен предусматривать обезжиривание и промывку тех поверхностей, которые не видны при обычном осмотре.
Для защиты внутренних диаметров металла важно убедиться, что очистка и промывка охватывают внутреннюю поверхность, а не только наружные участки. Если деталь погружают в растворы или промывают потоком, режим должен обеспечивать доступ жидкости к полости и удаление ее остатков. Конкретный способ зависит от геометрии и оборудования; универсального режима источники не задают.
Перед серийной обработкой полезно проверить детали с наиболее сложной геометрией. Их осматривают после очистки и промывки, а качество последующего покрытия оценивают на участках, где возможны застой раствора или неполный контакт с реагентами. Такой подход позволяет выявить проблемные зоны до выпуска партии.
При нанесении последующего покрытия также учитывают доступность внутренних поверхностей. Если слой должен защищать весь диаметр, технологию нанесения и контроля выбирают с учетом реальной геометрии детали. В спецификации целесообразно отдельно зафиксировать требования к внутренним поверхностям, последовательность промывки и способ приемки результата.
Для снабженца это означает, что при сравнении предложений подрядчиков важно уточнить не только наличие фосфатирования, но и обработку сложных зон. Общего обозначения операции в коммерческом предложении недостаточно, если внутренние полости входят в рабочую поверхность и влияют на ресурс узла.
Часто задаваемые вопросы
Фосфатирование само по себе защищает металл от коррозии?
Обычно нет. ISO 9717 указывает, что для защиты от коррозии фосфатный слой требует дополнительной обработки. Его рассматривают как промежуточный слой в системе защиты, а не как универсальное финишное покрытие. Подходящий последующий слой и порядок нанесения выбирают с учетом материала и условий работы детали.
Можно ли наносить антифрикционное покрытие на фосфатированную поверхность?
Такую возможность проверяют для конкретной пары материалов и технологического процесса. Важны чистота и равномерность фосфатного слоя, подготовка перед нанесением и результат испытания адгезии. До серийного применения разумно провести пробное нанесение и оценить покрытие стандартизированным методом, подходящим для задачи.
Что важнее для адгезии: шероховатость или химическая подготовка?
Шероховатость сама по себе не заменяет очистку и химическую подготовку. Остатки жира и оксидов могут привести к неравномерному фосфатному слою и ухудшить основу для последующего покрытия. Поэтому сначала обеспечивают чистоту металла и правильную последовательность обработки, а затем оценивают влияние шероховатости в конкретной системе.
Можно ли фосфатировать детали с внутренними полостями?
Да, но для таких деталей особенно важны обезжиривание, промывка и удаление остатков реагентов из полостей, швов и складок. Проверять нужно не только доступные наружные участки. Технологию обработки и приемки выбирают так, чтобы контроль охватывал внутренние поверхности, которые требуется защитить.
Заключение
Фосфатирование улучшает подготовку металла к нанесению органического или антифрикционного покрытия, но не заменяет очистку и обычно не служит самостоятельной коррозионной защитой. Совместимость системы подтверждают проверкой фактической поверхности и испытанием адгезии. Для внутренних диаметров и сложной геометрии отдельно контролируют обезжиривание и промывку.
Следующий шаг для инженера - описать в технологической карте материал детали, последовательность очистки и фосфатирования, требования к промывке и метод контроля последующего покрытия. До обработки партии стоит проверить выбранную систему на образце или детали с наиболее сложной геометрией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита внутренних диаметров требует тщательной подготовки поверхности для обеспечения надежного сцепления покрытия.
Пищевая силиконовая смазка: как выбрать густой состав с консервационными свойствами для оборудования, где возможен контакт с продуктами.
Негигроскопичная пищевая смазка: узнайте, как выбрать подходящий продукт для оборудования, работающего во влажных условиях, и на что обратить внимание при.