
Пищевая смазка на производстве: обслуживание оборудования и гигиена
Регулярное обслуживание пищевого оборудования помогает снизить риск загрязнения продукции смазочными материалами. Пищевая смазка с регистрацией H1 предназначена для узлов, где возможен только случайный контакт с пищей. Она не делает намеренное попадание смазки в продукт допустимым: гигиена зависит также от правильного выбора материала, дозирования, удаления излишков и контроля утечек.
Статья полезна инженерам, техническим специалистам и закупщикам, которые планируют смазку пищевого оборудования и организуют его обслуживание. Разберем, чем различаются категории H1, H2 и 3H, как составить программу смазывания и на что обратить внимание при работе с тестом, моющими средствами и узлами, расположенными рядом с пищевой зоной.
Зачем пищевому производству регулярное обслуживание смазанных узлов
На пищевом предприятии обслуживание оборудования связано не только с его работоспособностью, но и с гигиеной процесса.
Смазка может оказаться рядом с продукцией из-за утечки, чрезмерного нанесения или ошибки при выборе материала. Поэтому пищевые смазочные продукты включают в общую программу обслуживания, а точки смазывания рассматривают с учетом того, может ли материал попасть на продукт или пищевую поверхность.
H1 означает, что смазка допустима только при возможном случайном контакте с пищей. Это не разрешение наносить ее на продукт и не основание оставлять видимые излишки на оборудовании. В отраслевых материалах для случайного попадания H1-смазки приводится ориентир 10 ppm, то есть 10 mg/kg. Этот показатель не следует превращать в допустимую цель загрязнения: попадание смазки в пищу остается нежелательным, а задача обслуживания - предотвращать его.
Риск снижают несколькими мерами:
проверяют состояние смазанных узлов и уплотнений;
удаляют излишки материала после обслуживания;
используют поддоны, дефлекторы и экраны для локализации возможных утечек;
разделяют смазочные материалы по назначению и условиям применения;
фиксируют выполненные операции и выявленные отклонения.
Плановое обслуживание позволяет заранее определить, где требуется смазка и как контролировать ее нанесение. Оно также помогает не допускать случайной замены пищевого продукта обычным промышленным материалом. При этом сам факт регулярной смазки не заменяет санитарную обработку: остатки смазки, загрязнения и моющих средств должны контролироваться в рамках процедур предприятия.
Как выбрать смазку с пищевым допуском
Подбор начинают с функции узла и оценки риска контакта с продукцией.
Для зоны, где возможен случайный контакт, используют материал с регистрацией H1 или подходящее решение, отвечающее ISO 21469. Этот стандарт устанавливает гигиенические требования к формулированию, производству и применению смазок для такого сценария. Наличие H1 или соответствие ISO 21469 проверяют по документации конкретного продукта, а не по цвету или общему описанию на упаковке.
Категории нельзя считать взаимозаменяемыми:
| Категория | Назначение |
|---|---|
| H1 | Смазки для зон, где возможен только случайный контакт с пищей |
| H2 | Смазки для зон без контакта с пищей; контакт запрещен |
| 3H | Разделительные агенты, допускающие прямой контакт |
3H и H3 - разные категории. При закупке важно сверить обозначение и назначение продукта, а также не хранить материалы с разными допусками без четкой идентификации. Надписи «белая», «силиконовая» или «пищевая» сами по себе не доказывают наличие H1. Не заменяет допуск и класс NLGI: он характеризует консистенцию пластичной смазки, а не ее пригодность для пищевого оборудования.
Затем оценивают рабочую среду и требования узла. Важны воздействие воды и пара, пищевых сред, моющих растворов, температура, нагрузка и совместимость с пластиками и эластомерами. Пищевая смазка для оборудования должна подходить конкретному механизму, а не только соответствовать требованиям по контакту с пищей. Для закупщика это означает необходимость сверять технические характеристики и допуски по документации, а для инженера - учитывать условия эксплуатации и способ нанесения.
Как организовать обслуживание пищевого оборудования
Для каждого смазываемого узла в программе обслуживания фиксируют четыре параметра: материал, количество, периодичность и способ нанесения.
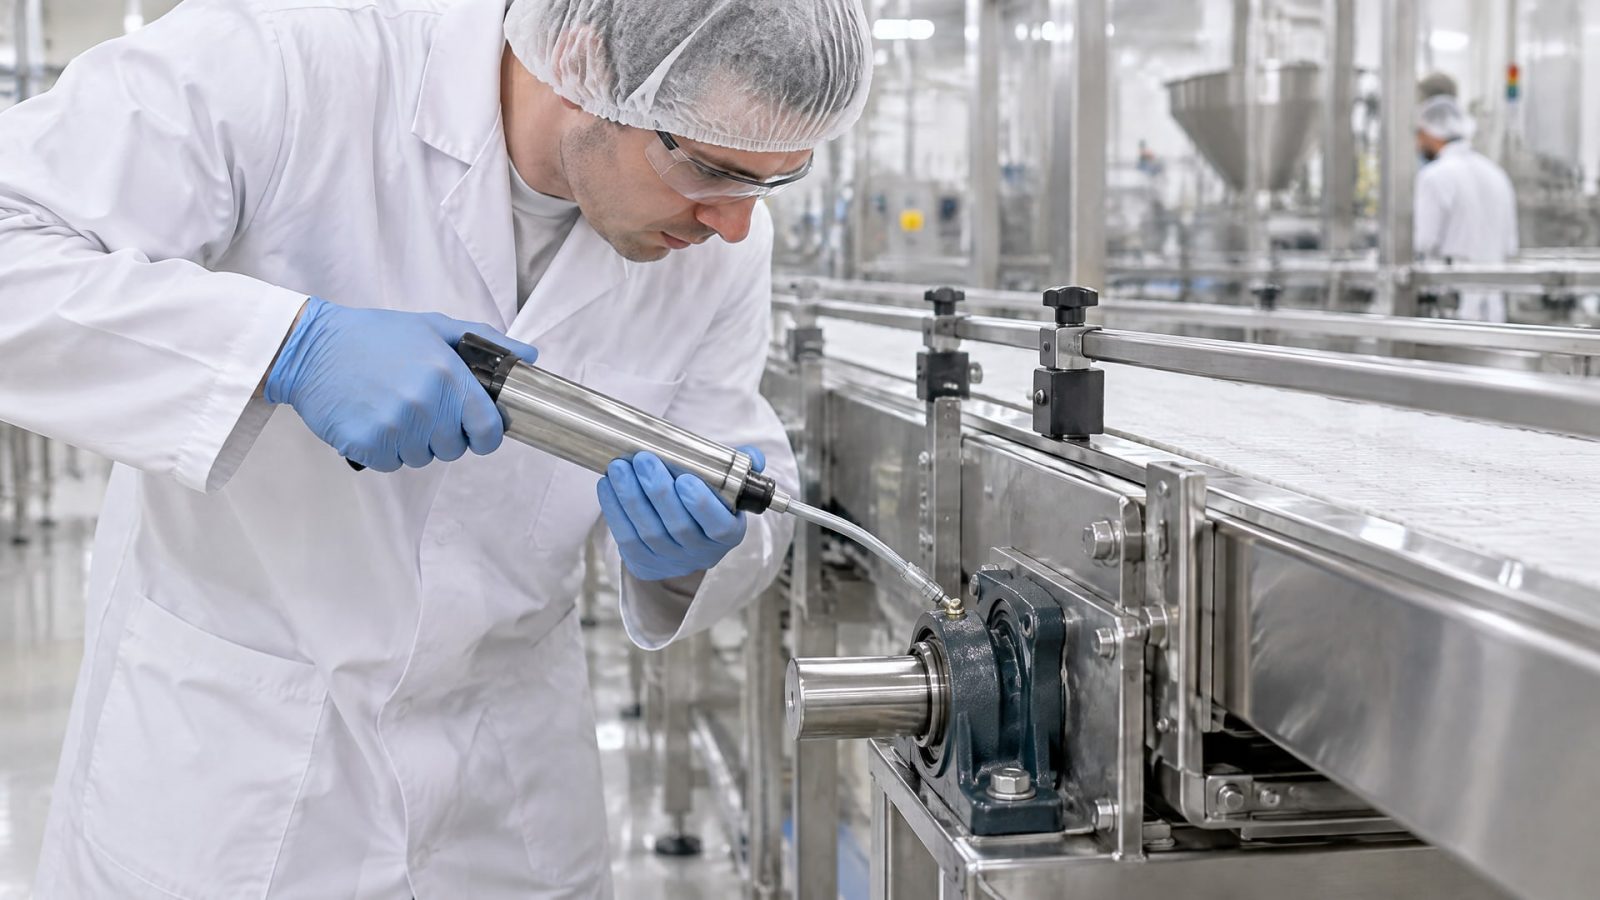
Такой порядок помогает избежать как недостаточной смазки, так и избытка, который может попасть на продукт или пищевую поверхность. Инструкции должны быть понятны сотрудникам, выполняющим работы, и учитывать расположение узла относительно пищевой зоны.
До начала работ проверяют идентификацию смазочного материала и его назначение. На оборудовании, где вероятен случайный контакт, применяют только подходящий продукт с H1 или подтвержденным соответствием ISO 21469. Для зон без контакта с пищей могут использоваться материалы иной категории, но их необходимо четко отделять от продуктов H1. Путаница между H1 и H2 меняет допустимый сценарий применения: H2 не предназначена для зон, где контакт с пищей возможен.
После нанесения удаляют излишки и проверяют, нет ли утечек или следов материала на поверхностях рядом с продуктом. Для локализации возможных протечек используют конструктивные средства защиты, например поддоны, экраны и дефлекторы. При обнаружении смазки в пищевой зоне важно следовать процедурам предприятия по обращению с загрязнением, а не полагаться на то, что материал имеет H1.
Отдельно контролируют хранение и выдачу смазочных материалов. Емкости должны быть идентифицируемыми, а продукты с разным назначением - разделенными. Это снижает риск ошибки при обслуживании и помогает поддерживать прослеживаемость выполненных работ. Регулярная проверка состояния оборудования, точек смазывания и защитных элементов дополняет санитарные процедуры, но не заменяет их.
Смазка при налипании теста и воздействии моющих средств
На линиях, где обрабатывают тесто, важно учитывать не только трение в узле, но и загрязнение поверхностей продуктом.
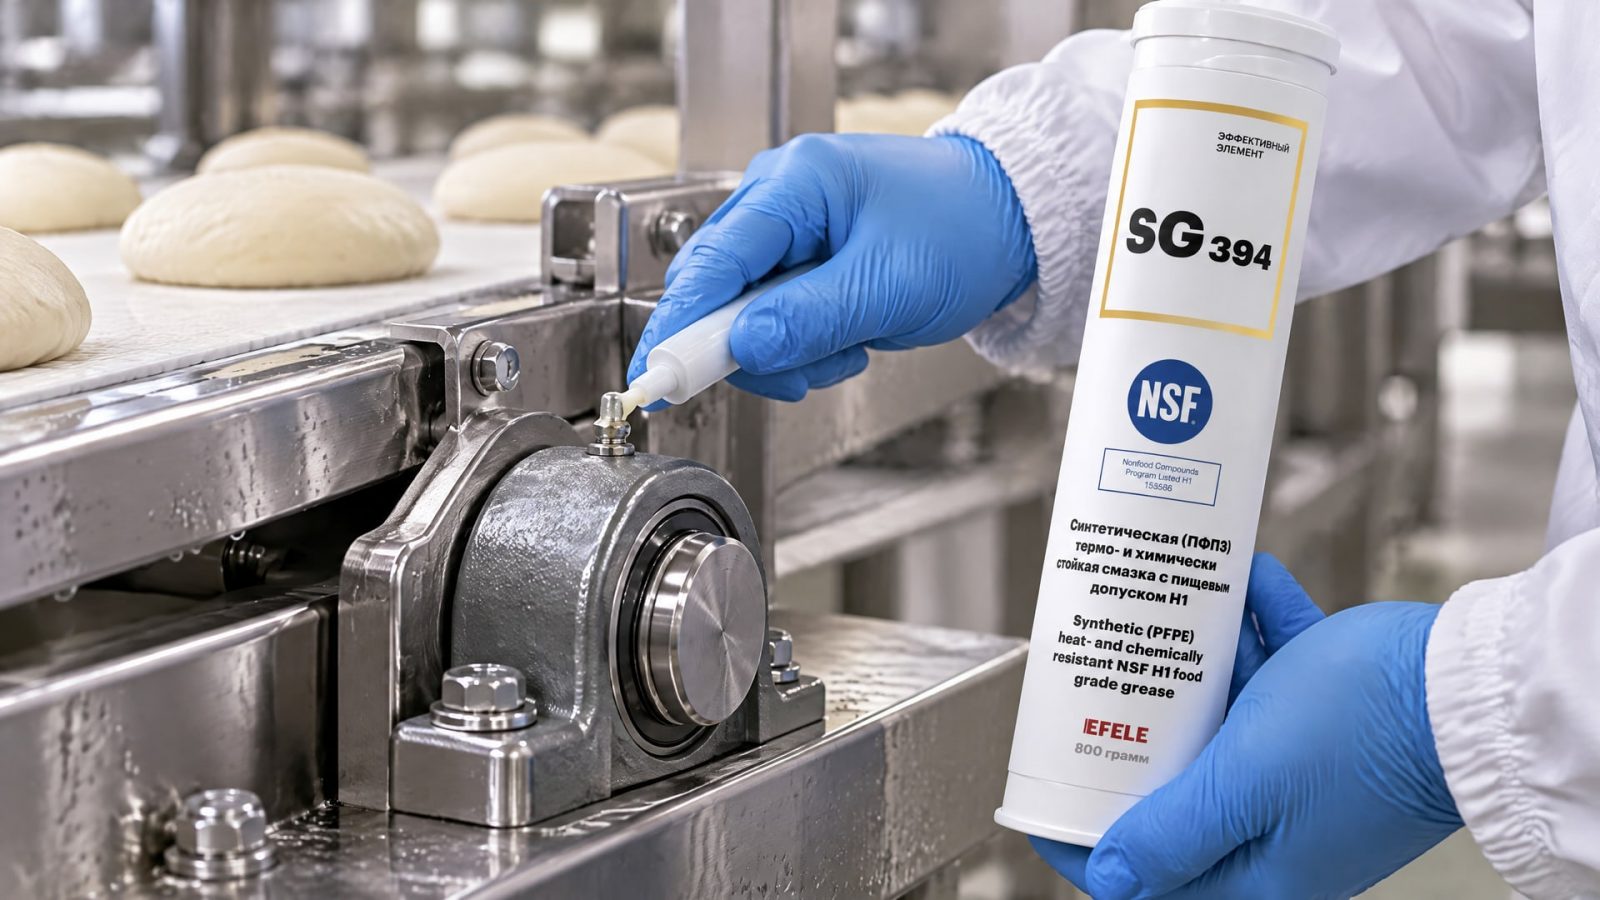
Налипание теста усложняет очистку, а частое воздействие моющих растворов создает дополнительные требования к химической стойкости смазки. Если материал вымывается или быстро теряет рабочие свойства, интервал обслуживания и состояние узла нужно пересмотреть, а не компенсировать проблему нанесением все большего количества.
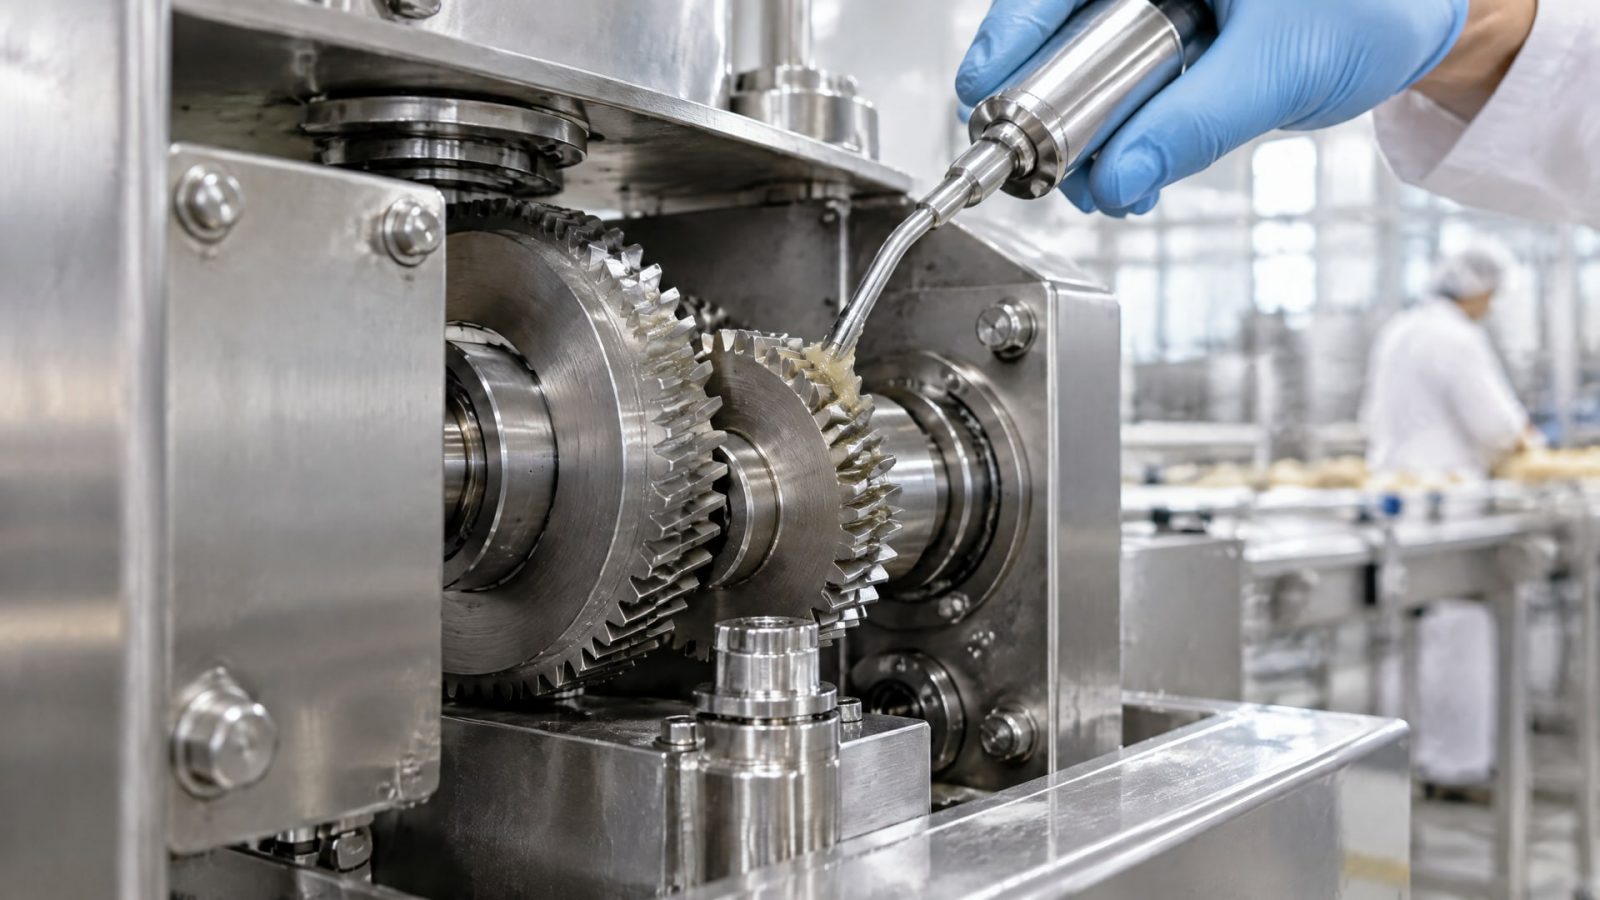
При выборе учитывают совместимость смазки с условиями мойки, нагрузку и риск контакта с пищей. Для узлов, где нужно снизить налипание теста и обеспечить стойкость к химическому воздействию, в работе применяют термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1. Ее заявленный температурный предел - до +260 °C. Допуск H1 по-прежнему означает только возможный случайный контакт, поэтому дозирование и контроль утечек остаются обязательными.
Фреттинг и затрудненный холодный пуск оценивают отдельно: эти условия требуют проверки соответствия смазки конкретной нагрузке и режиму оборудования. Нельзя делать вывод о пригодности материала только по его пищевому допуску или стойкости к моющим средствам. В журнале обслуживания полезно отмечать повторное налипание, следы вымывания и изменения в работе узла, чтобы корректировать подбор на основании наблюдений.
Очистка оборудования и пищевые поверхности
Удаление остатков теста и других загрязнений - часть гигиенического обслуживания, особенно когда они скапливаются в труднодоступных местах.
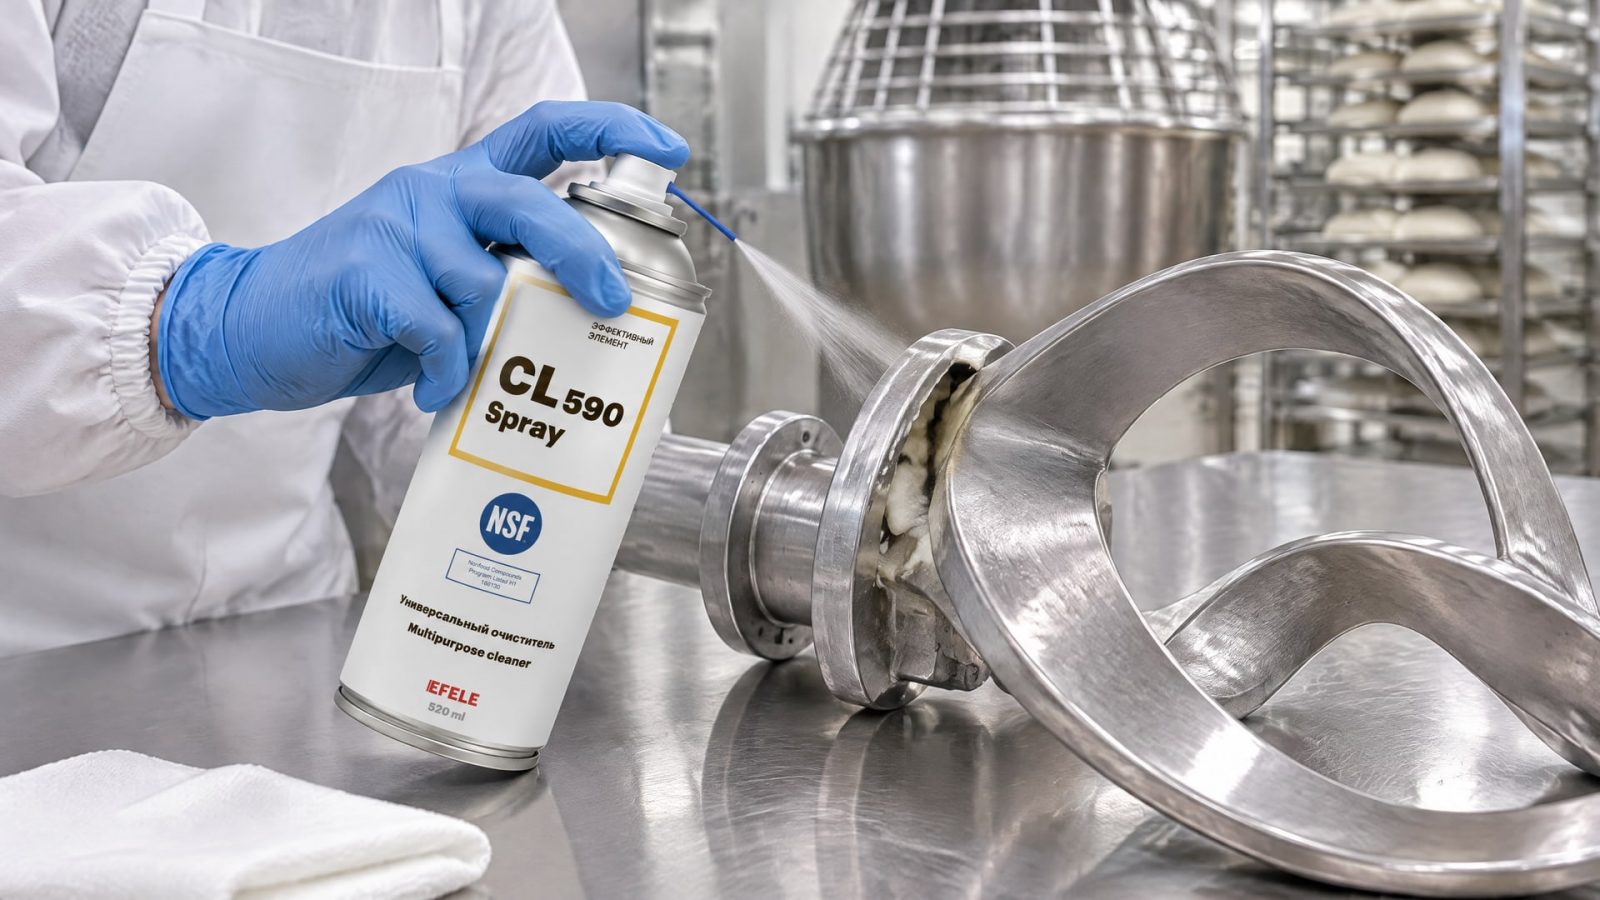
Очистку организуют так, чтобы остатки не переносились на продукцию и пищевые поверхности. После работ оборудование проверяют на загрязнения, а смазанные точки - на излишки и следы утечки.
Для очистки труднодоступных участков от остатков теста и других загрязнений используют EFELE CL-590 Spray с пищевым допуском NSF H1. Его применение относится к очистке, а не к смазыванию узлов: чистящий материал не заменяет подходящую пластичную или иную смазку. После очистки смазку наносят по установленной для точки процедуре, не допуская избыточного количества.
Важно различать назначение материалов на участке. H1 относится к сценарию возможного случайного контакта, H2 - к зонам без контакта с пищей, а 3H - к разделительным агентам для прямого контакта. Поскольку эти категории не взаимозаменяемы, емкости для очистки и смазывания должны быть однозначно обозначены. Такой порядок снижает риск ошибочного применения и помогает поддерживать чистоту оборудования между производственными циклами.
Часто задаваемые вопросы
Чем пищевая смазка отличается от обычной?
Пищевая смазка выбирается с учетом риска контакта с продуктом и соответствующего допуска. H1 предназначена для зон, где возможен только случайный контакт, а не для нанесения на пищу. Цвет, силиконовая основа и класс NLGI не подтверждают пищевой статус. Проверять нужно назначение и документацию конкретного продукта.
Подойдет ли пищевая силиконовая смазка для любого пищевого оборудования?
Нет. Силиконовая основа сама по себе не подтверждает H1 или соответствие ISO 21469 и не гарантирует пригодность для конкретного узла. Нужно проверить допуск, совместимость с материалами оборудования и условиями эксплуатации. Также учитывают нагрузку, воздействие воды, пара и моющих растворов.
Какая пищевая смазка нужна для кофемашины?
Если смазанный узел кофемашины находится в зоне, где возможен контакт с напитком или его компонентами, требуется продукт с подходящим пищевым допуском, например H1. Универсальная силиконовая смазка без подтвержденного статуса не подходит только на основании названия или основы. Сверяйтесь с документацией оборудования и смазки.
Можно ли считать H1-смазку безопасной при попадании в пищу?
Нет. H1 допускает только случайный контакт и не предназначена для намеренного соприкосновения с продуктом. В отраслевых материалах приводится ориентир 10 ppm, или 10 mg/kg, но это не разрешение допускать загрязнение пищи. Излишки необходимо удалять, а возможные утечки предотвращать и контролировать.
Заключение
Пищевая смазка помогает обслуживать узлы оборудования в зонах возможного случайного контакта с продуктом, но не заменяет санитарные меры и не разрешает загрязнение продукции. Надежная практика включает проверку H1 или ISO 21469, подбор по условиям работы, точное дозирование, удаление излишков и локализацию утечек.
Следующий шаг для инженера или снабженца - составить перечень точек смазывания, указать для каждой назначение материала, количество, периодичность и способ нанесения, а затем сверить эти данные с условиями эксплуатации и документацией на продукты.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как отличить оригинал герметика на производстве: проверьте документы, маркировку и свойства анаэробного состава.
Узнайте, как обработка титана СОЖ влияет на стойкость инструмента при фрезеровании. Обзор режимов, методов подачи и охлаждения.
Узнайте, как адгезия герметика к краске влияет на надежность соединения и что нужно учесть при выборе анаэробного состава.