
Адгезия герметика к краске: можно ли наносить анаэробный состав на окрашенную поверхность
Надежная адгезия герметика к краске для анаэробного состава не гарантирована. Такие материалы отверждаются при отсутствии кислорода и контакте с металлом, поэтому лакокрасочный слой в зоне соединения может помешать отверждению и снизить сцепление. Для предсказуемого результата краску обычно удаляют в зоне контакта до металла, а если это невозможно, проверяют совместимость состава с конкретным покрытием.
Статья поможет инженерам и техническим специалистам оценить, подходит ли анаэробный герметик для окрашенной детали, а закупщикам - сформулировать требования к материалу и испытаниям. Разберем, почему покрытие влияет на результат, как проверить совместимость герметика с эмалью и что учитывать при герметизации фланцевых соединений.
Можно ли наносить анаэробный герметик на окрашенную поверхность
В общем случае наносить анаэробный герметик поверх краски без предварительной проверки не следует.
Эти составы предназначены прежде всего для тесных металлических соединений: им необходимы отсутствие кислорода и контакт с металлом. Эмаль или другое покрытие может отделить состав от металлического основания и повлиять как на отверждение, так и на адгезию.
Поэтому анаэробный герметик на окрашенном металле нельзя считать надежным только потому, что состав нанесен на деталь и внешне схватился. Первичное схватывание не подтверждает долговременную совместимость с конкретной краской. Для ответственного соединения нужно оценивать результат на фактических материалах и после предусмотренного процесса подготовки.
Когда покрытие удаляют
Если герметик должен работать как анаэробный материал в соединении металл-металл, краску обычно удаляют в зоне контакта до металлического основания. Затем поверхность очищают от загрязнений и высушивают. После подготовки не стоит надолго откладывать нанесение: за это время поверхность может загрязниться повторно или подвергнуться коррозии.
Анаэробные составы применяют в тесных соединениях с небольшими зазорами. Для некоторых применений в технических материалах приводится значение до 0,1 мм. Это ориентир для конкретных задач, а не универсально допустимый зазор для любого изделия или покрытия.
Если конструкция не позволяет открыть металл либо герметик должен сцепляться непосредственно с окрашенным слоем, решение принимают по результатам испытания. При этом проверяют не абстрактную «адгезию к краске», а совместимость состава с конкретной системой покрытия, способом подготовки поверхности и условиями сборки.
Почему краска может снизить адгезию герметика
Анаэробный состав отверждается при ограниченном доступе кислорода и контакте с металлом.
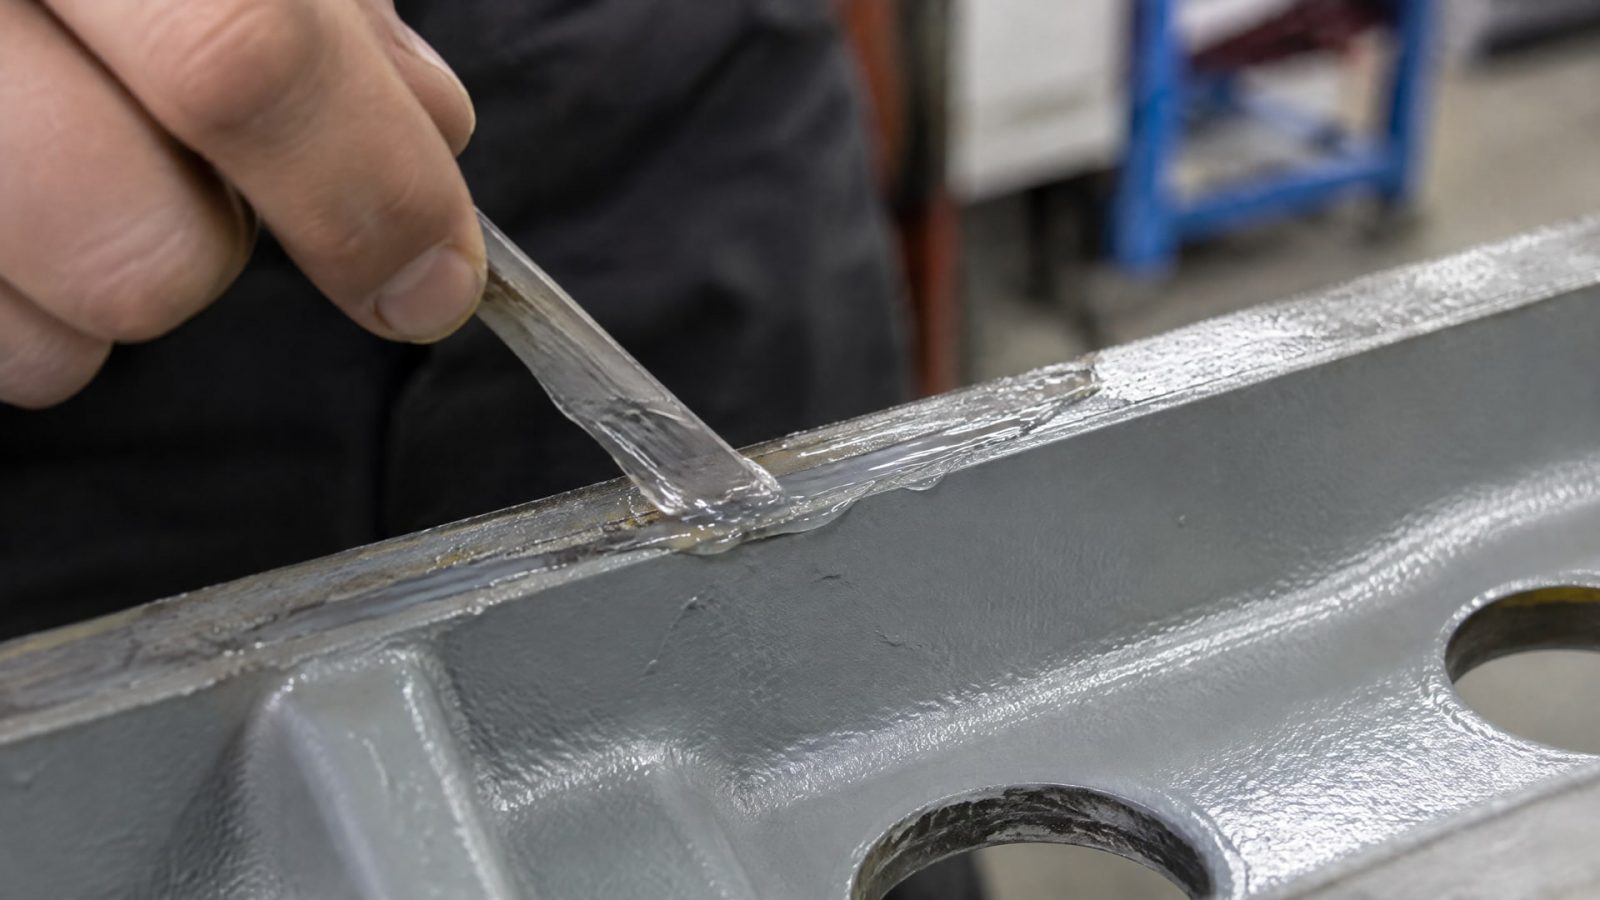
Лакокрасочное покрытие меняет условия контакта: вместо металлической поверхности состав соприкасается с краской. Поэтому нельзя переносить на окрашенную деталь выводы, полученные для чистого металла.
Загрязнения тоже влияют на результат. Грязь, масло и другие посторонние вещества могут замедлить отверждение и уменьшить адгезию. Даже если покрытие подходит по химической совместимости, загрязненная или влажная поверхность не обеспечивает стабильной подготовки. Перед нанесением поверхность очищают и высушивают, а время между очисткой и сборкой сокращают.
Важны материал основания и состояние поверхности
Пассивные металлы и некоторые сложные основания, включая анодированные или хроматные пленки, могут требовать активатора или нагрева для улучшения отверждения. Однако активатор не заменяет очистку и не превращает анаэробный состав в универсальный клей для любых окрашенных оснований. Его выбор привязывают к конкретному материалу и покрытию.
Анаэробные материалы используют в тесных металлических узлах, включая резьбовые и фланцевые соединения. Для отдельных применений в отраслевых материалах приводится рабочая температура до 200 °C. Это значение нельзя автоматически считать допустимым для любой пары «герметик - краска»: оценивать нужно всю конструкцию с учетом выбранного состава и покрытия.
Проверяйте не только то, сохраняется ли герметик на поверхности сразу после нанесения. Важно убедиться, что покрытие не мешает отверждению и сохраняет сцепление в условиях конкретного узла. При необходимости отдельно оценивают состояние краски после контакта с герметиком.
Как проверить совместимость герметика с эмалью
Если краску нельзя удалить, до серийного применения проводят испытания на реальном покрытии.
Для оценки совместимости герметика с лакокрасочным покрытием в европейской практике используют DIN 52452-4. В этой классификации различают два направления проверки:
| Испытание | Что оценивают |
|---|---|
| A1 | Совместимость существующего покрытия с последующим нанесением герметика |
| A2 | Совместимость полностью отвержденного герметика с последующим нанесением покрытия на соседнюю зону |
Выбор испытания зависит от процесса. A1 относится к нанесению герметика на уже существующее покрытие, а A2 - к последующей окраске зоны рядом с отвержденным герметиком. Эти проверки отвечают на разные вопросы, поэтому их не следует подменять одна другой.
Для испытания используют именно то лакокрасочное покрытие, которое нанесено на детали в производстве, и соблюдают фактическую подготовку поверхности. При оценке учитывают как сцепление состава с покрытием, так и влияние герметика на краску. Результаты на другой эмали или при иной подготовке нельзя автоматически переносить на рабочую деталь.
Руководство IVD № 12 также рассматривает совместимость герметиков с окрашенными компонентами и последующую окраску. В нем приводится ограничение окраски по краю шва примерно до 1 мм. Это положение относится к окраске рядом с герметизированным швом, а не подтверждает пригодность анаэробного состава для нанесения поверх любого покрытия.
Герметизация окрашенных деталей: подготовка и выбор решения
Сначала определите, какой участок должен обеспечить герметичность и где именно находится контакт герметика с деталью.
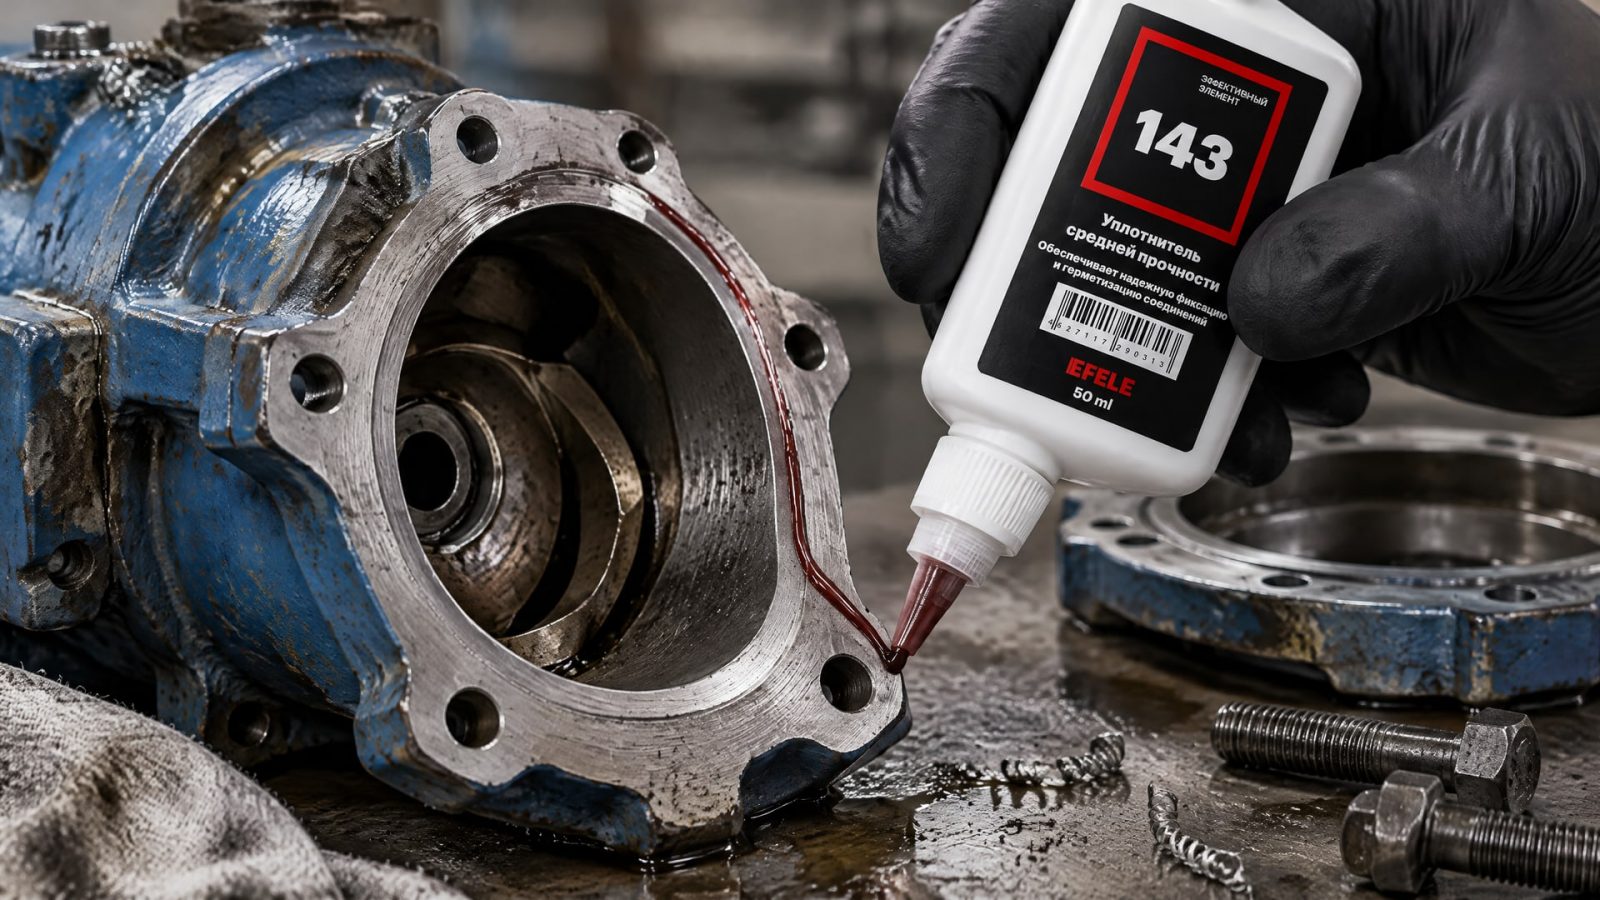
Если для отверждения требуется металлическое основание, покрытие удаляют в зоне контакта. Далее поверхность очищают от масла и других загрязнений, высушивают и наносят состав без неоправданной задержки после подготовки.
Если удалить краску нельзя, согласуйте пробное испытание до запуска в серию. В испытании важно воспроизвести реальное покрытие, подготовку, нанесение и сборку. Для пассивного металла или некоторых покрытий отдельно оценивают необходимость активатора, но он не отменяет проверки совместимости и чистоты поверхности.
Когда узел должен герметизироваться на окрашенной детали, а условия эксплуатации предполагают контакт с агрессивными средами, одного факта, что соединение собрано и не пропускает сразу после монтажа, недостаточно. Нужно проверить, сохраняется ли герметичность и сцепление на конкретном покрытии. Для таких задач в линейке EFELE предусмотрен жидкий уплотнитель EFELE 143 для фланцевых соединений на окрашенных поверхностях, где требуется высокая адгезия и устойчивость к агрессивным средам; совместимость конкретной системы покрытия с материалом все равно подтверждают испытанием.
Если задача не сводится к герметизации тесного соединения металл-металл, рассмотрите и другие классы герметиков, предназначенные для работы по окрашенным основаниям. Анаэробные составы обычно не первый выбор для нанесения непосредственно на краску. Решение принимают по конструкции, покрытию и результатам проверки, а не только по типу герметика.
Как обеспечить стабильную герметизацию на окрашенном металле
При выборе технологии разделите две задачи: отверждение герметика и его сцепление с покрытием.
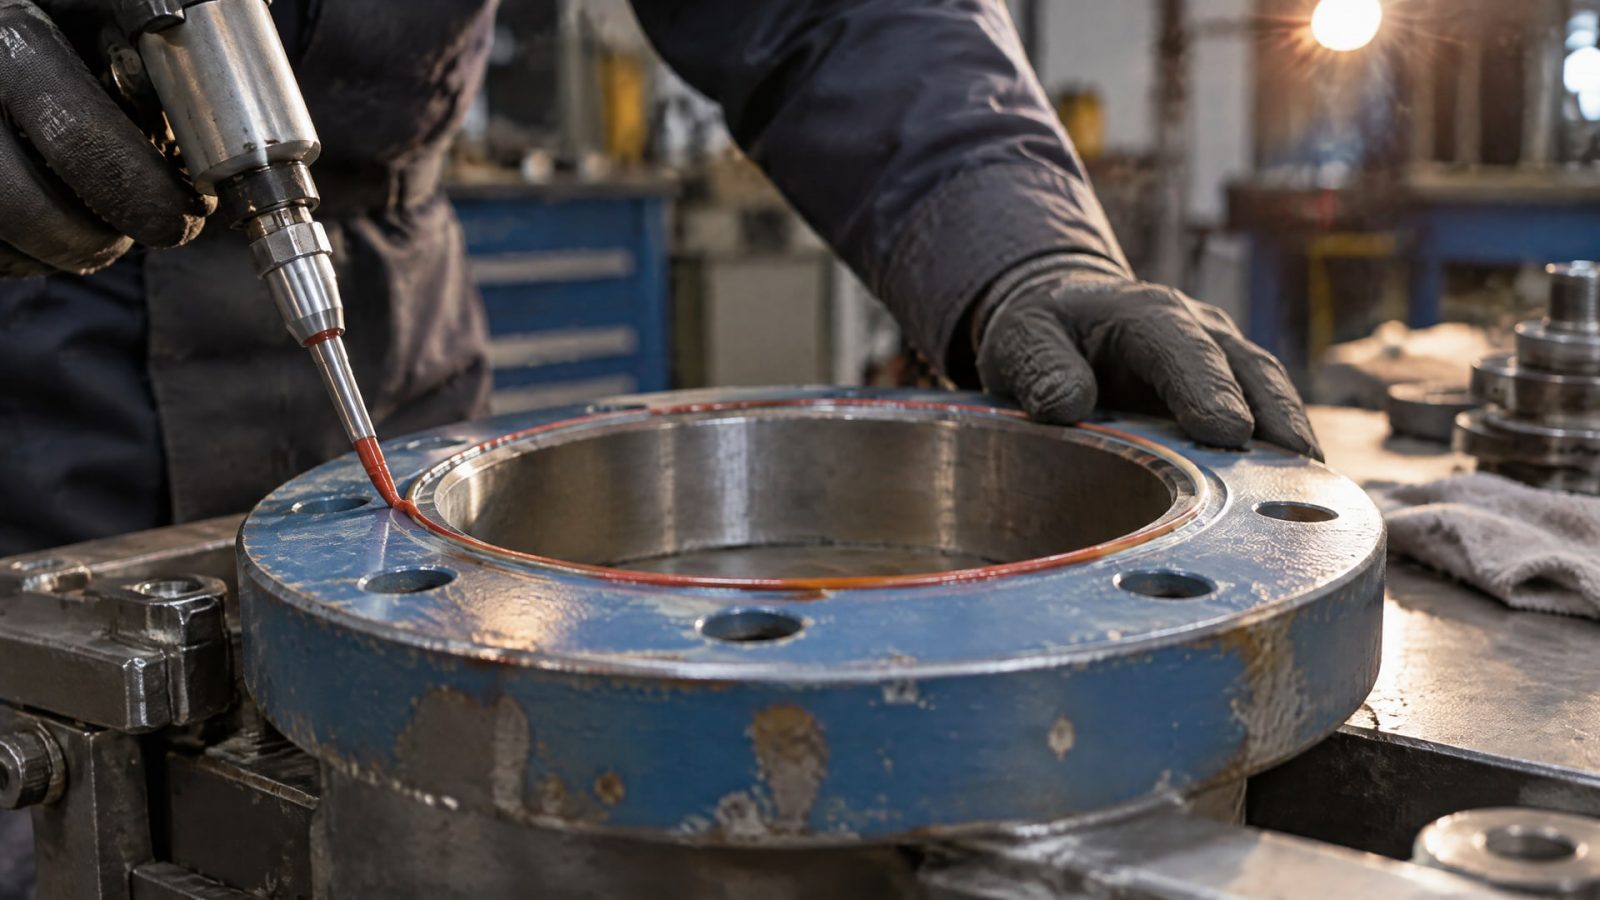
Для анаэробного состава недостаточно получить визуально сформировавшийся шов. Нужно подтвердить, что материал отверждается в конкретной конструкции и сохраняет адгезию к фактическому основанию.
Практический порядок проверки:
Уточнить, должен ли герметик контактировать с металлом или наноситься непосредственно на краску.
Если конструкция допускает, удалить покрытие в зоне контакта до металла.
Очистить и высушить поверхность, сократив время до нанесения и сборки.
Если краску удалить нельзя, провести испытание совместимости на реальном покрытии.
Для пассивных металлов и сложных оснований отдельно проверить необходимость активатора или нагрева.
Сверить результаты испытаний с требованиями к конкретному соединению и процессу.
Для закупщика это означает, что в требованиях к поставке следует указывать не только тип соединения, но и состояние поверхности, наличие краски и необходимость испытаний. Техническому специалисту важно документировать подготовку образца и результаты проверки, чтобы их можно было повторить при серийном применении.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик поверх краски?
Без испытания рассчитывать на надежную работу не следует. Анаэробному составу нужны отсутствие кислорода и контакт с металлом, а лакокрасочное покрытие может помешать отверждению и снизить адгезию. Если возможно, краску в зоне соединения удаляют до металла. Если нет, совместимость проверяют на реальном покрытии.
Как проверить адгезию герметика к окрашенной детали?
Испытание проводят на покрытии, которое фактически используют на детали, с учетом штатной подготовки и сборки. Для оценки совместимости герметика с лакокрасочным покрытием применяют DIN 52452-4: A1 проверяет нанесение герметика на существующее покрытие, а A2 - последующую окраску рядом с полностью отвержденным герметиком.
Поможет ли активатор, если поверхность окрашена?
Активатор может улучшить отверждение на пассивных металлах и некоторых сложных основаниях, но он не отменяет требований к чистоте и сухости поверхности. Также он не подтверждает совместимость герметика с конкретной краской. Если состав должен работать непосредственно по покрытию, необходима отдельная проверка этой пары материалов.
Подходит ли анаэробный герметик для фланца на окрашенной детали?
Анаэробные составы в первую очередь предназначены для тесных соединений металлических деталей. Если фланец окрашен, сначала определяют, можно ли удалить покрытие в зоне контакта. При невозможности удаления краски проверяют совместимость состава с покрытием и оценивают герметичность собранного узла в предусмотренных условиях эксплуатации.
Заключение
Анаэробный герметик обычно не наносят на окрашенную поверхность без проверки: краска может препятствовать контакту с металлом, замедлить отверждение и снизить адгезию. Для надежного соединения покрытие в зоне контакта чаще удаляют, а если это невозможно, проводят испытание совместимости на фактической эмали и при штатной подготовке.
Следующий шаг - определить тип покрытия и условия работы узла, затем решить, можно ли открыть металл в зоне герметизации. Если нельзя, согласуйте проверку по DIN 52452-4 с учетом сценария A1 или A2 и зафиксируйте результат до серийного применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить отложения в СОЖ при обработке меди, выбрав правильную жидкость и настроив систему.
Узнайте, как выбрать смазку для мясорубки и куттера с допуском NSF H1, чтобы обеспечить безопасную и эффективную работу оборудования на пищевом производстве.
Узнайте, как выбрать и нанести смазку для трубопроводов пищевого производства, чтобы обеспечить безопасность и эффективность работы оборудования.