
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
Стойкость фрезы при обработке титановых сплавов зависит не от одного параметра. На нее влияют скорость резания, подача, глубина резания, конструкция инструмента, покрытие и способ подачи СОЖ. Чтобы продлить ресурс инструмента, важно подбирать режим под конкретную операцию, обеспечивать эффективный отвод тепла и стружки и не повышать скорость в ущерб стойкости.
Статья будет полезна инженерам, технологам и закупщикам, которые выбирают СОЖ для обработки титана и настраивают фрезерование. Ниже рассмотрены режимы резания, различия между внешней и высоконапорной подачей, возможности MQL и специальные способы охлаждения. Приведенные в исследованиях цифры относятся к конкретным операциям и не заменяют технологическую проверку на производстве.
Какие режимы фрезерования титана влияют на стойкость инструмента
Для подбора режима нужно учитывать как минимум пять факторов: скорость резания, подачу, глубину резания, тип СОЖ и тип фрезы.
Снижение подачи обычно уменьшает силы резания и шероховатость, а также может улучшить стойкость инструмента. Однако этот прием не означает, что подачу следует снижать без проверки: режим должен соответствовать операции и требованиям к производительности.
Для чистового фрезерования Ti-6Al-4V в одном из обзоров приведены скорость резания Vc от 175 до 200 м/мин и подача на зуб fz от 0,025 до 0,05 мм/зуб. Эти значения относятся к рассмотренному материалу и условиям обработки, поэтому их следует воспринимать как ориентир для технологической проверки, а не как универсальную настройку станка.
В обзоре сухого фрезерования титана приведены другие сочетания: Vc = 88 м/мин при fz = 0,20 мм/зуб, Vc = 113,5 м/мин при fz = 0,15 мм/зуб и Vc = 163 м/мин при fz = 0,10 мм/зуб. Выбор между ними зависит от приоритета между производительностью съема металла и стойкостью. Сравнивать эти режимы с чистовым фрезерованием напрямую нельзя: различаются условия и цели обработки.
Скорость резания и глубина обработки
Повышение скорости не гарантирует увеличения производительности без потери ресурса фрезы. В одном исследовании максимальная стойкость инструмента составила 70 минут при скорости резания 70 м/мин. Для высокоскоростного сухого фрезерования Ti-6Al-4V другой источник указывает сочетание глубины резания ap = 0,1 мм, скорости Vc = 90 м/мин, подачи f = 0,13 мм и ширины фрезерования ae = 6 мм как оптимальное по силе резания и шероховатости. Это не общий режим для любого станка: его следует соотносить с инструментом и задачей.
Практически настройку начинают с параметров, предусмотренных для выбранной фрезы и операции, затем оценивают износ и качество обработки. Если приоритетом служит ресурс, источники поддерживают сочетание умеренной или пониженной скорости с эффективной подачей СОЖ. При чистовой обработке отдельно контролируют подачу на зуб, а при съеме металла ищут компромисс между производительностью и износом.
СОЖ для обработки титана: способ подачи важнее одного объема
При фрезеровании титана имеет значение не только состав жидкости, но и то, попадает ли она непосредственно в зону резания.
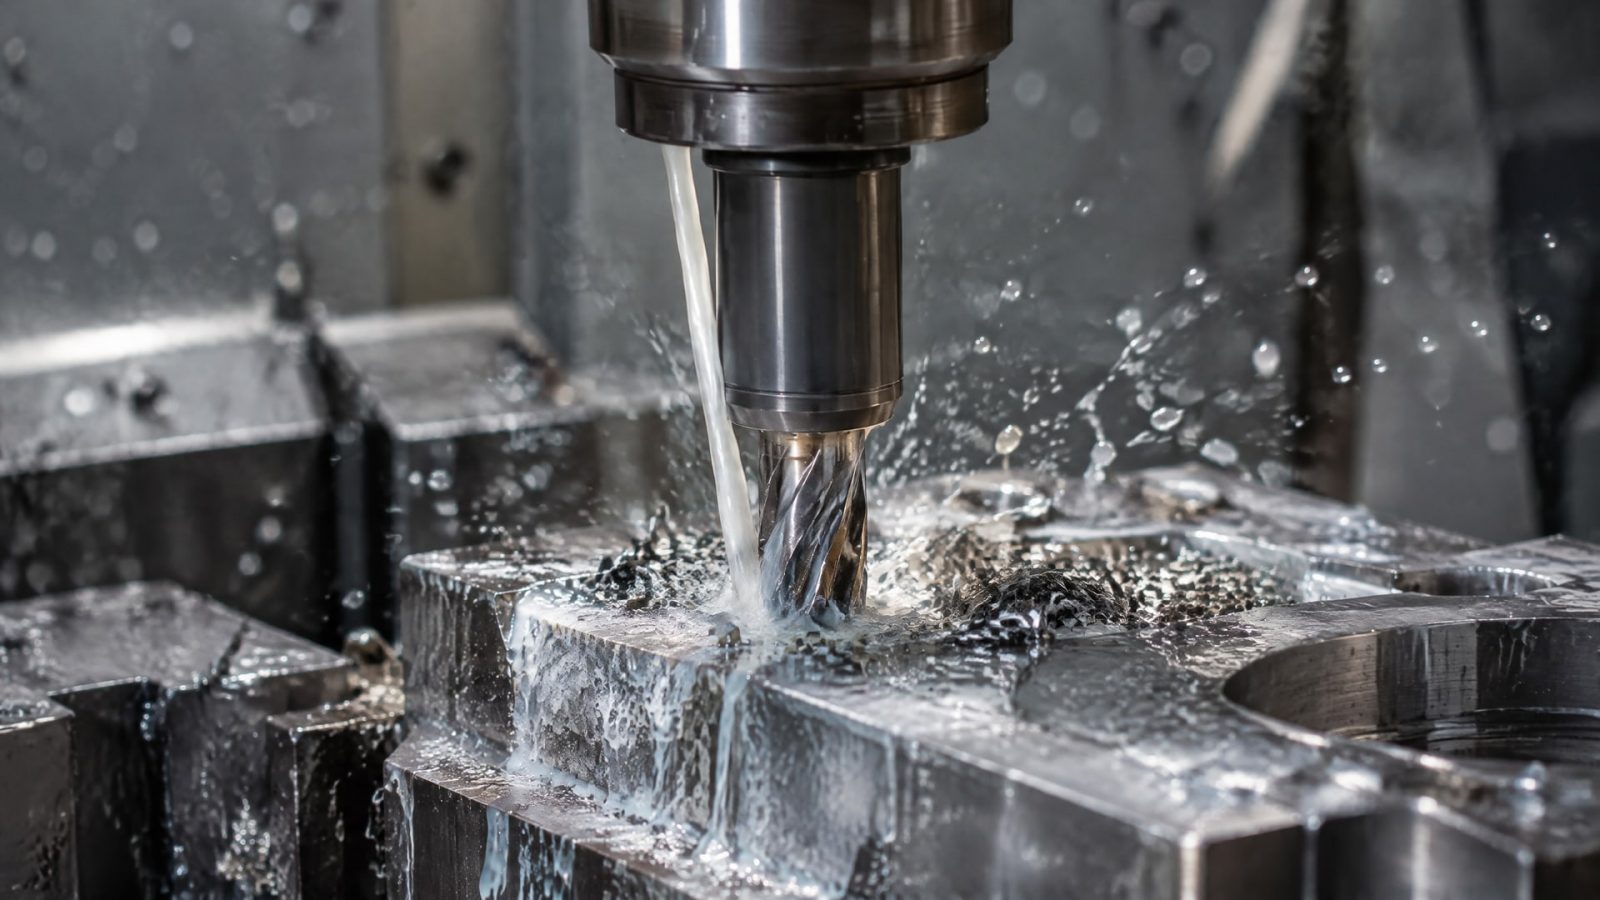
Внешняя заливка может оказаться недостаточно эффективной, тогда как подача через шпиндель и инструмент помогает доставить СОЖ к режущей кромке и отводить стружку. Это особенно важно, поскольку горячая стружка, возвращающаяся в зону резания, ускоряет износ инструмента.
В одном из источников для конкретной операции указаны давление подачи 70 bar и более и расход около 50 л/мин. Эти параметры нельзя переносить на любую установку: требуемая подача зависит от инструмента, операции и оборудования. При выборе системы стоит ориентироваться не на максимальный расход сам по себе, а на возможность направить жидкость в нужную зону и обеспечить удаление стружки.
| Способ подачи или охлаждения | Что учитывать при выборе |
|---|---|
| Внешняя заливка | Жидкость может не попадать к режущей кромке достаточно эффективно |
| Высоконапорная подача через шпиндель и инструмент | Давление, расход, конструкция инструмента и удаление стружки |
| MQL | Сочетание с инструментом, покрытием и режимом резания |
| Криогенное охлаждение | Точное дозирование и направление охлаждающей среды |
В публикациях применение режущих жидкостей связывают со снижением износа инструмента на 20–50%. Это диапазон результатов исследований, а не гарантированный эффект на каждом производстве. Для выбора СОЖ важно учитывать конкретный сплав, режим, способ подачи и способность оборудования стабильно доставлять жидкость в зону резания.
Сухое фрезерование, MQL или высоконапорная СОЖ
Сухая обработка титана возможна, но требует точного подбора фрезы и режима.
Она не всегда обеспечивает лучшую стойкость, чем обработка с СОЖ. В одном исследовании фрезерования Ti6Al4V инструментом с покрытием TiAlN-NbN стойкость при flood cooling была примерно на 50% ниже, чем в сухом режиме и при MQL. Этот результат относится к конкретным условиям исследования и не доказывает, что сухое фрезерование или MQL всегда предпочтительнее эмульсии.
MQL может дать баланс между снижением трения и расходом СОЖ, особенно при подходящем покрытии инструмента. Но результат зависит от подачи, скорости резания и характера обработки. Поэтому сравнивать MQL и заливку нужно на одной операции, фиксируя параметры и наблюдая за износом фрезы, а не только за температурой или расходом жидкости.
Для фрезерования титановых сплавов важна не просто охлаждающая жидкость, а сочетание состава и способа доставки. Если внешняя заливка не устраняет повторное резание стружки, сначала проверяют направление подачи и стружкоудаление. Для операций с труднообрабатываемыми материалами в качестве специализированной масляной СОЖ рассматривают EFELE CF-635; перед применением при фрезеровании следует сверить назначение продукта и совместимость способа подачи с технологией.
Инструмент, покрытие и удаление стружки
СОЖ не компенсирует неподходящую фрезу.
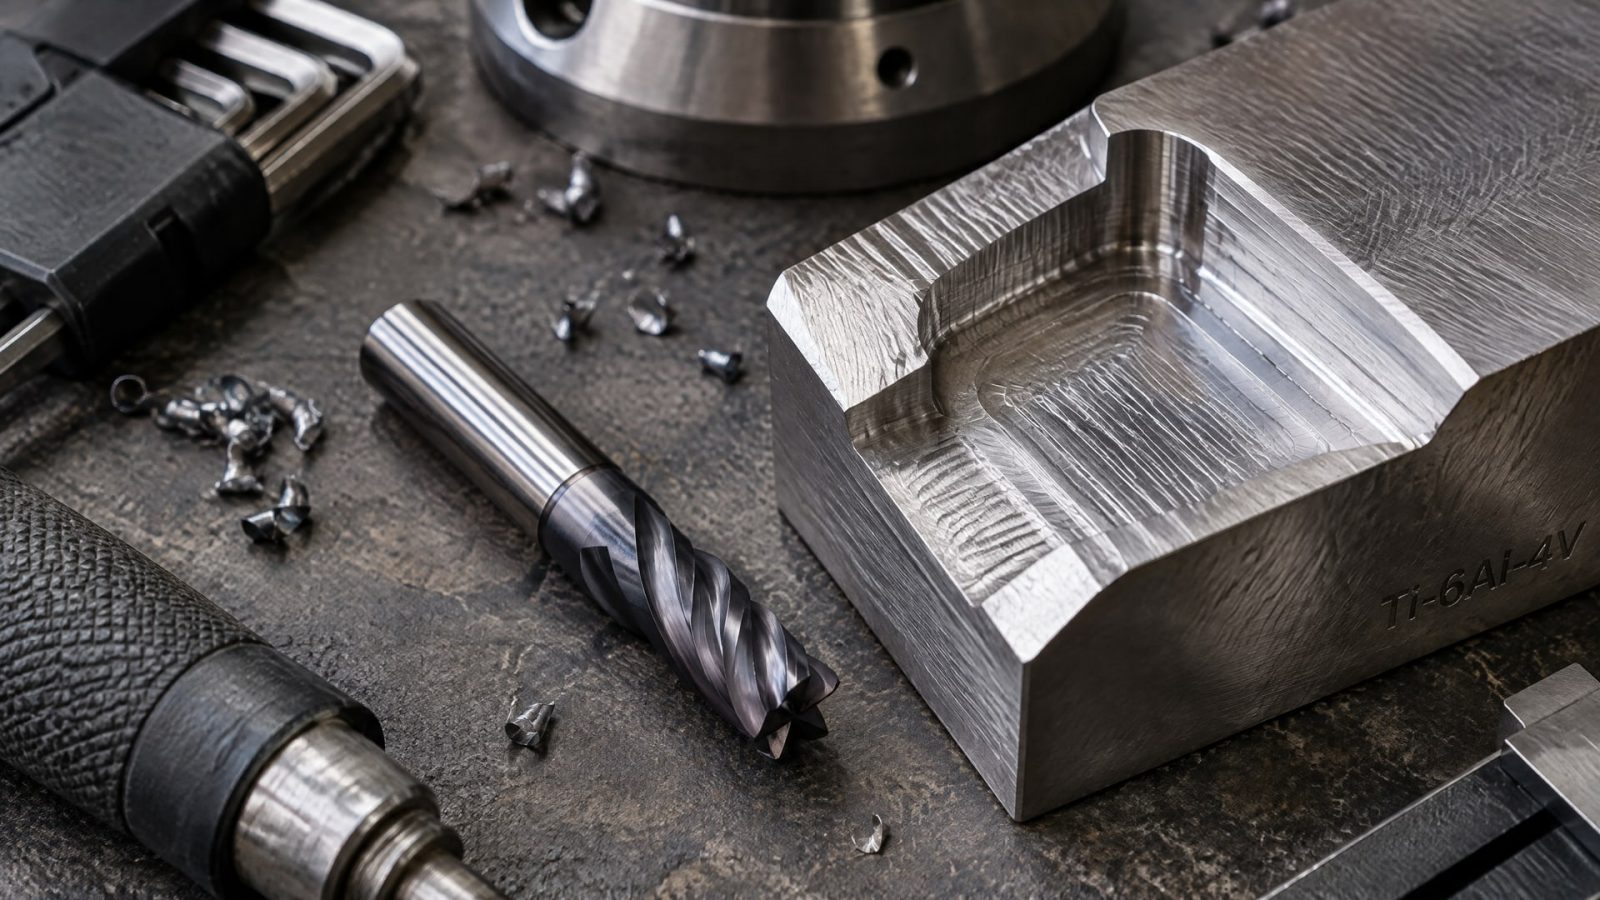
Для титановых сплавов подбирают инструмент и покрытие с учетом высокой температуры в зоне резания и механической нагрузки. В обзоре отмечается, что покрытие должно выдерживать нагрев и сохранять достаточную прочность при небольшой толщине. Конкретный выбор зависит от операции, материала заготовки и режимов.
Стружкоудаление напрямую связано со стойкостью инструмента. Если горячая стружка повторно попадает под режущую кромку, износ ускоряется. Поэтому проверяют не только наличие подачи СОЖ, но и то, выводит ли она стружку из зоны фрезерования. Подача через шпиндель и инструмент может быть полезна именно тем, что совмещает доставку жидкости и удаление стружки.
Что контролировать при подборе
Скорость резания, подачу и глубину резания для выбранной операции.
Тип фрезы и характеристики ее покрытия.
Направление подачи СОЖ и ее доступ к режущей кромке.
Вывод стружки из зоны обработки без повторного попадания под инструмент.
Износ фрезы и качество поверхности при изменении одного параметра за раз.
Такой порядок помогает выявить, что именно ограничивает ресурс: режим, инструмент, подача жидкости или удаление стружки. Одновременное изменение нескольких факторов затрудняет оценку результата. Для закупщика данные о фактической стойкости на конкретной операции полезнее, чем сравнение СОЖ только по заявленному назначению.
Специальные способы охлаждения и границы их применения
Для отдельных операций исследуют сочетание сверхкритического CO2 с MQL и криогенное охлаждение.
В одном исследовании комбинация сверхкритического CO2 с MQL увеличила стойкость инструмента до 245% по сравнению с flood cooling. При этом результат зависел от расхода и скорости резания. Такой показатель нельзя считать типовым для любого предприятия или напрямую переносить на другую конфигурацию оборудования.
Для криогенного охлаждения в источнике сообщается о повышении стойкости инструмента до 5 раз относительно стандартной эмульсии при правильном дозировании и направлении жидкого азота. Здесь также важны условия применения: без точной настройки подачи и режима заявленный эффект не гарантирован. Такие технологии стоит рассматривать для конкретной производственной задачи, когда обычная подача СОЖ не обеспечивает требуемого ресурса.
В выборе между высоконапорной подачей, MQL и специальным охлаждением полезно отталкиваться от измеряемой цели: увеличить стойкость, улучшить отвод стружки или снизить расход жидкости. Для сравнения фиксируют режимы и инструмент, а затем проверяют результат на одной операции. Это помогает не принимать отдельный исследовательский показатель за готовую норму для производства.
Как выбрать СОЖ для титановых сплавов на производстве
При выборе СОЖ для титановых сплавов сначала уточняют операцию, марку материала, тип фрезы и доступный способ подачи.
Затем определяют, что ограничивает процесс: быстрый износ, недостаточное удаление стружки, качество поверхности или расход жидкости. Без этих данных выбор только по общему обозначению «для титана» не показывает, насколько продукт подходит к конкретной задаче.
Для пробной обработки фиксируют исходные режимы и состояние инструмента, а затем меняют один параметр за раз. Сравнивают стойкость фрезы, качество поверхности и стабильность отвода стружки. При переходе на высоконапорную подачу дополнительно проверяют возможности оборудования и инструмента; значения 70 bar и около 50 л/мин из отдельных рекомендаций не следует принимать как обязательные настройки.
Инженеру важно сверить параметры процесса с рекомендациями изготовителя инструмента и требованиями оборудования. Снабженцу полезно учитывать не только расход жидкости, но и предсказуемость результата на выбранной операции. Если пробная настройка показывает улучшение стойкости без ухудшения качества обработки, ее можно закрепить в технологической документации.
Часто задаваемые вопросы
Какая СОЖ нужна для обработки титана?
Выбор зависит от сплава, операции, инструмента и способа подачи. Для титана рассматривают высоконапорную подачу через шпиндель и инструмент, MQL и специализированные масляные СОЖ. Важны не только свойства жидкости, но и ее доставка к режущей кромке, а также удаление стружки. Универсального варианта для всех условий нет.
Помогает ли высокое давление СОЖ при фрезеровании титана?
Высоконапорная подача может доставлять жидкость к режущей кромке и помогать удалять стружку. В одном источнике для конкретной операции приведены 70 bar и более и расход около 50 л/мин. Эти значения не универсальны: их нужно соотносить с оборудованием, инструментом и технологией.
Можно ли фрезеровать титан без СОЖ?
Сухое фрезерование титана возможно, но требует тщательного выбора инструмента и режимов. В исследовании Ti6Al4V с инструментом TiAlN-NbN сухая обработка показала стойкость выше, чем flood cooling, однако этот результат относится к конкретным условиям. Он не гарантирует такого же эффекта на другой операции или оборудовании.
Что важнее для стойкости фрезы: скорость или подача?
Оба параметра влияют на стойкость, и оценивать их нужно вместе с глубиной резания, инструментом и способом подачи СОЖ. Источники связывают снижение подачи с уменьшением сил резания и улучшением стойкости, а пониженная скорость в отдельных исследованиях давала высокий ресурс инструмента. Рабочее сочетание проверяют на конкретной операции.
Заключение
Чтобы повысить стойкость инструмента при обработке титана с СОЖ, согласуйте скорость, подачу и глубину резания с выбранной фрезой, обеспечьте доставку жидкости к режущей кромке и не допускайте повторного попадания стружки в зону обработки. Высокое давление, MQL и специальные способы охлаждения могут дать преимущество, но их эффект зависит от условий применения.
Следующий шаг для технолога - провести контролируемую пробу на выбранной операции: зафиксировать исходный режим, способ подачи СОЖ и стойкость фрезы, затем менять по одному параметру. Сопоставление ресурса инструмента и качества поверхности позволит выбрать рабочую настройку для конкретного производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как адгезия герметика к краске влияет на надежность соединения и что нужно учесть при выборе анаэробного состава.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, выбрав правильную жидкость и настроив систему.
Узнайте, как выбрать смазку для мясорубки и куттера с допуском NSF H1, чтобы обеспечить безопасную и эффективную работу оборудования на пищевом производстве.