
Контроль концентрации СОЖ в станке: методы без рефрактометра
Стабильная концентрация СОЖ - основа точной обработки, защиты инструмента и долгой жизни эмульсии в ванне. Большинство производств в России либо не имеют рефрактометра под рукой, либо используют его редко. Это не значит, что надо полагаться на визуальный осмотр или угадывание: существуют проверенные методы поддержания рабочей концентрации, которые требуют дисциплины, но не сложного оборудования. В статье разберем, как контролировать концентрацию СОЖ без рефрактометра, какие ошибки совершают операторы и закупщики, и как организовать мониторинг так, чтобы не потерять качество на обработке и не переплатить за избыток концентрата.
Материал адресован инженерам, технологам и снабженцам производств, где обрабатывают металлы на фрезерных, токарных и шлифовальных станках, а также сервисным и ремонтным службам, где СОЖ подпитывают несколько месяцев подряд без лабораторных анализов.
Почему без контроля концентрация уходит из нормы
Концентрация в ванне СОЖ не остается постоянной.
При каждом проходе инструмента эмульсия уносится на стружке и поверхности детали, часть воды испаряется в воздух, часть впитывается в пол и обвязку. Сам концентрат при этом в ванне остается: получается, что вода уходит, а концентрированное вещество накапливается. Одновременно рабочие из практики добавляют чистую воду, стараясь восполнить объем, но часто это делают на глаз или небольшими порциями без записи.
Результат: концентрация медленно растет. Переконцентрированная эмульсия вызывает пенообразование, раздражает кожу рук операторов, при этом перерасходуется продукт. Но есть и обратная беда: если ванна совсем не доливается несколько дней, концентрация падает. Слабая эмульсия не защищает от коррозии, не смазывает достаточно хорошо, и инструмент изнашивается быстрее. На вращающихся станках это приводит к биопоражению СОЖ микроорганизмами, что видно как неприятный запах и темный осадок.
Без фиксированного графика проверок концентрация за неделю может уйти из целевого диапазона на 20–30%. Для критичных операций это означает изменение точности и качества обработки.
Рабочие диапазоны концентраций для разных операций
Не существует единого «идеального» процента для всех.
Водорастворимые СОЖ обычно работают в диапазоне 3–10%, полусинтетические -5–12%, но внутри этого коридора выбор зависит от задачи.
Шлифование
Для шлифовальных станков выбирают нижнюю часть диапазона - примерно 3–5%. Тонкие абразивные зерна требуют тонкой эмульсии, которая хорошо проходит сквозь поры круга и быстро отводит тепло. Если концентрация выше, слой масла становится вязче, хуже смачивает поверхность шлифования, и круг начинает «забиваться» стружкой. Также повышается трение и риск прижога детали.
Обычное резание (точение, фрезерование)
Для токарных и фрезерных станков типичный диапазон -5–7%. Здесь нужна хорошая смазка инструмента и отвод тепла, но риск перетопления круга нет. Эмульсия должна быть более густой, чем для шлифования, чтобы выдерживать ударные нагрузки и давление в зоне резания.
Тяжелые режимы и защита от коррозии
При обработке черных металлов на высоких нагрузках, особенно если деталь затем хранится на складе, концентрацию поднимают до 7–10%. Повышенное содержание ингредиентов означает лучшую защиту от ржавчины и более прочный масляный слой на поверхности. Это важно, если между обработкой и следующей операцией прошло много часов.
Конкретный целевой процент всегда указывают в паспорте продукта. Если паспорта нет - это повод забеспокоиться о качестве поставки и попросить у поставщика документацию перед первым применением.
Титрование как альтернатива рефрактометру
Титрование - химический метод определения концентрации через количество активных щелочных компонентов в эмульсии.
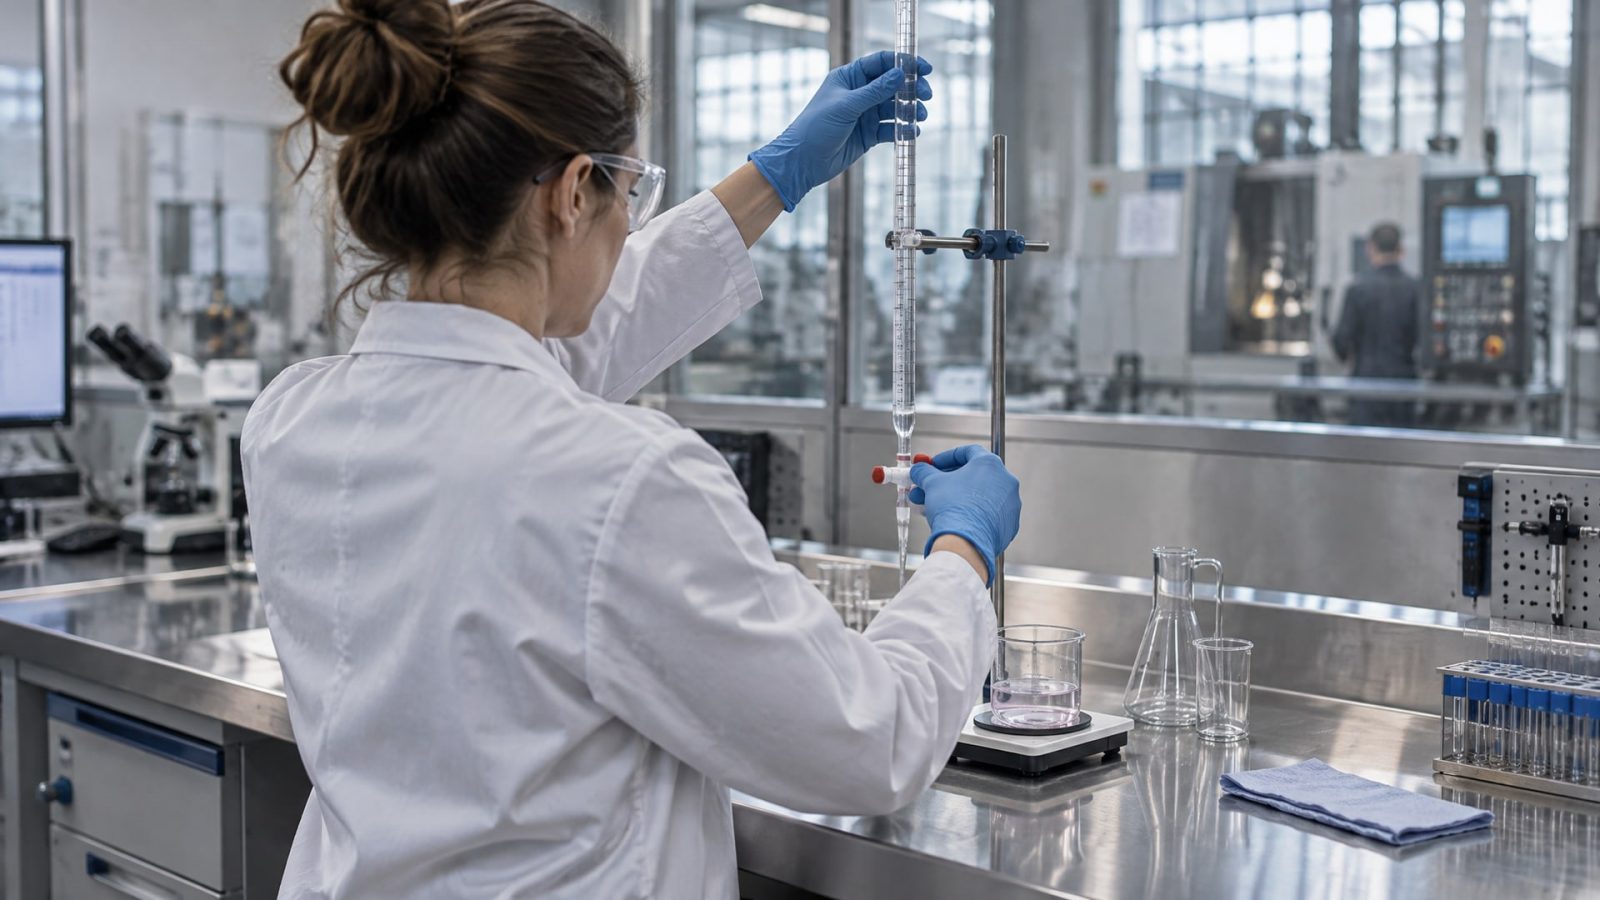
Это требует реактивов (стандартная кислота), бюретки или шприца-дозатора, индикатора и чистого сосуда, но не требует дорогого прибора.
Процедура в упрощенном виде: отбирают пробу из ванны (20–30 мл), добавляют индикатор, затем капля за каплей доливают кислоту известной концентрации до изменения цвета. Количество капель, ушедшее на нейтрализацию, через простой расчет переводится в процент концентрации. Для каждого продукта производитель указывает свой коэффициент пересчета - стандартного универсального коэффициента нет.
Минус титрования: процедура медленнее, требует аккуратности и расхода реактивов. Плюс: результат такой же надежный, как рефрактометр, и можно выполнять на рабочем месте без спешки. На практике титрование выбирают производства, где концентрацию проверяют раз в неделю или реже, и можно потратить 10–15 минут на полноценный анализ.
График и техника отбора проб
Регулярность контроля зависит от объема ванны и интенсивности обработки.
Большие ванны (свыше 500 литров) на средних нагрузках: 1 раз в неделю, в фиксированный день.
Средние ванны (150–500 л) или высокие нагрузки: 2–3 раза в неделю.
Малые ванны (до 150 л) и шлифование: ежедневно, желательно в начале смены.
Пробу отбирают из глубины ванны, не с поверхности, где могут скопиться осадок и загрязнения. Используют чистый стакан или мерный сосуд, подписывают дату. Результат записывают в журнал: дата, время, измеренная концентрация, дополнены ли ванну? Эта история помогает увидеть тренд: если концентрация растет, значит, часто доливают чистой водой; если падает - идет активный унос эмульсии на обработке.
При доливке ванны используют воду того же типа, которую применяли при разведении концентрата. Если разводили деионизированной или дистиллированной водой, то и доливают той же. Если исходная вода была проводниковая (из-под крана, но отстоянная), доливают ее же. Это сохраняет ионный баланс и предотвращает скрытые отклонения эмульсии.
Визуальная диагностика: что можно заметить без приборов
Хотя определить точную концентрацию на глаз невозможно, визуальный осмотр помогает обнаружить серьезные проблемы.
Помутнение или расслоение: эмульсия начинает расслаиваться на масло и воду, если концентрация критично низкая, или если упала pH (окисление, загрязнение); требуется срочный анализ.
Изменение цвета: если новая СОЖ была прозрачно-белая или золотистая, а стала коричневой или черной, это признак загрязнения или окисления; нужна замена или целевой анализ.
Пена на поверхности: избыток пены при циркуляции может означать перетирание концентрата или проникновение воздуха в систему, а может быть следствием переконцентрирования; проверить концентрацию.
Неприятный запах, мутность и темный осадок: это признаки микробиологического загрязнения (развитие бактерий и грибков); СОЖ требует замены или ударной обработки.
Скачкообразное изменение запаха вязкости: может означать попадание в ванну посторонних жидкостей (масла, топлива, растворителей) или разрушение эмульсии; нужна немедленная проверка.
Визуальная диагностика - это первая линия защиты, но не замена измерениям. После любого заметного изменения внешнего вида СОЖ обязательно проверяют концентрацию и pH.
Контроль концентрации как часть системы мониторинга
Концентрация - один из параметров, но не единственный.
Полноценный мониторинг СОЖ включает:
| Параметр | Норма (типичный диапазон) | Что проверяет | Влияние на обработку |
|---|---|---|---|
| Концентрация | По паспорту (обычно 3–10%) | Баланс смазочного и охлаждающего компонентов | Износ инструмента, коррозия, точность |
| pH | 8,0–9,5 (для водосмешиваемых) | Степень окисления, накопление продуктов износа | Коррозия, запах, биопоражение |
| Биопоражение | Отсутствие видимых колоний микробов | Рост бактерий и грибков | Запах, потемнение, деградация свойств |
| Загрязнение (механическое) | Отсутствие видимого осадка в пробе | Накопление стружки и износа | Закупорка фильтра, ускоренный износ насоса |
На практике это означает, что один раз в неделю при проверке концентрации одновременно оценивают цвет пробы, запах и наличие осадка. pH можно измерить простой индикаторной бумагой, добавив еще 2 минуты к процедуре. Если все параметры в норме, можно работать; если хотя бы один не в порядке, нужна замена или восстановление эмульсии.
В цехах, где обработка идет круглосуточно, такой минимальный контроль часто поручают смене: оператор токарного станка за 3 минуты может взять пробу, оценить ее на цвет и запах, записать результат. Это не требует специального образования, но требует личной ответственности.
Совет инженера: как наладить контроль на практике
На производстве EFELE CF-627 (концентрат водосмешиваемой СОЖ) используют благодаря стабильности эмульсии даже при нестрогом графике доливок.
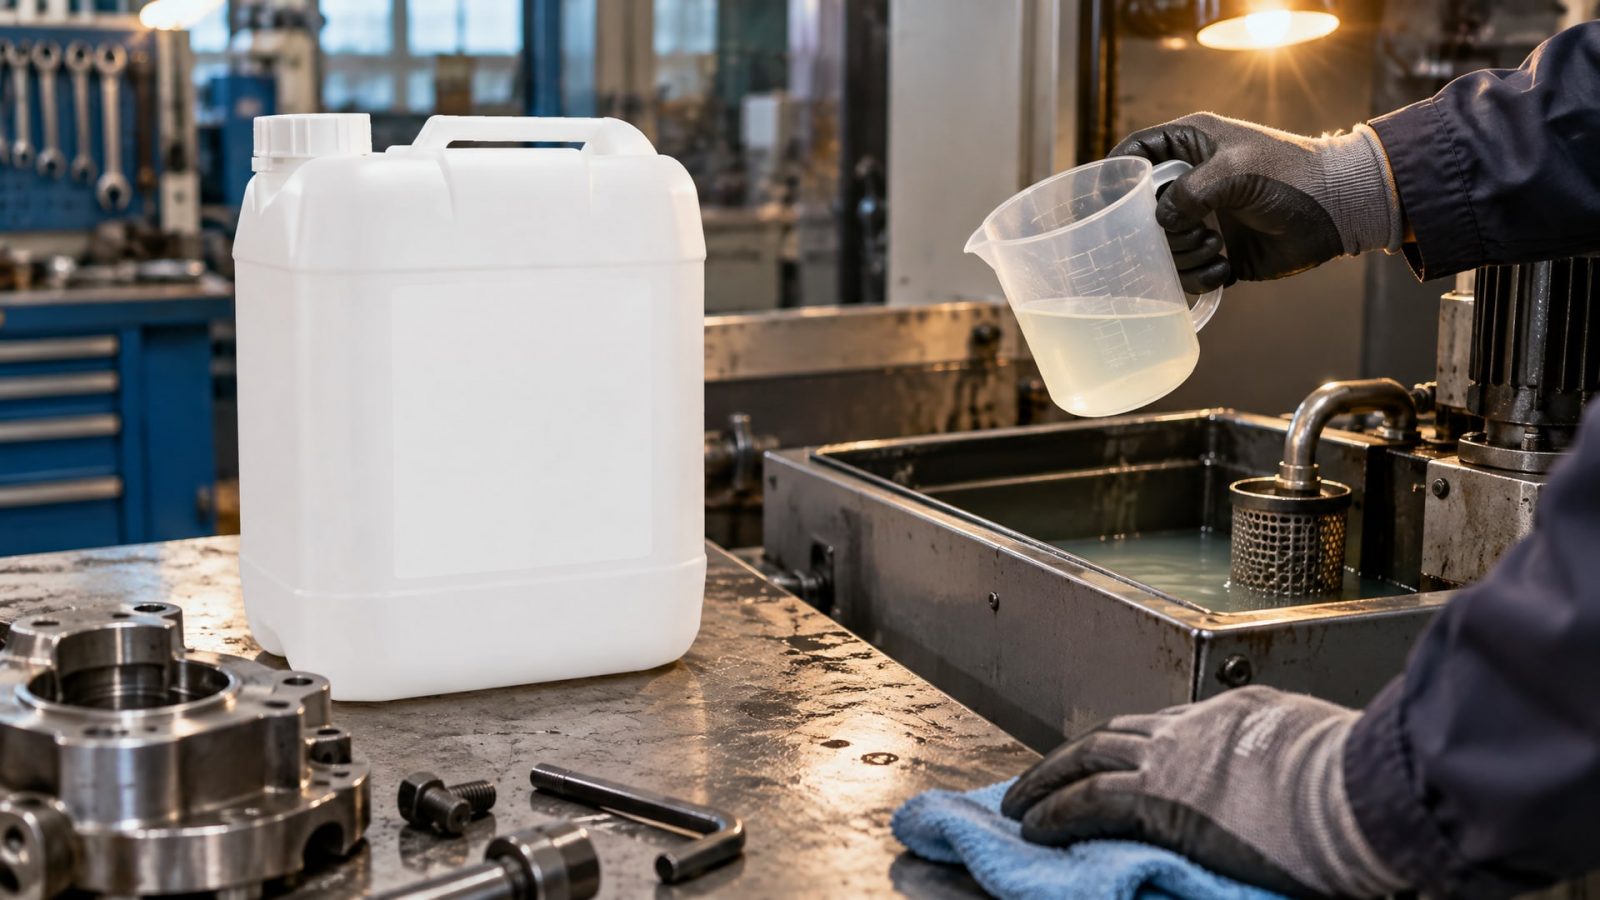
Но даже с таким качественным продуктом операторы часто начинают работу без проверки концентрации, что приводит к неожиданным отказам инструмента.
Практический сценарий: в цехе точения используют 200-литровую ванну с 5-процентной эмульсией. За первую неделю без контроля операторы добавили примерно 40 литров чистой воды, но не записали. Концентрация неметаемо упала до 3,5–4%. На восьмой день обнаружили первый прижог на прецизионной поверхности детали.
Инженер завода предложил просто держать напечатанный график на стене рядом с ванной: каждый понедельник в 08:00 операторы отбирают пробу, записывают цвет и запах, затем доливают свежую воду и записывают ее объем в том же журнале. За месяц получилась полная история: видно, что с понедельника по четвергу концентрация упадает на 0,3–0,5%, а на выходные стабилизируется. На основе этого данных инженер предложил доливать по вторникам, среда и четвергам, чтобы поддерживать колебания в пределах ±0,2%. Прижоги прекратились.
Итог: график контроля, письменная фиксация и прозрачная история уносов СОЖ позволили выявить реальный сценарий работы и скорректировать режим долива. Прибор для измерения так и не купили, но контроль стал эффективнее, чем в соседних цехах с рефрактометром, который доставали раз в месяц.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ полностью на глаз?
Нет, полностью на глаз невозможно. Визуально можно заметить только явные отклонения: помутнение при критично низкой концентрации, пену при переконцентрировании, изменение цвета. Точный процент определяют только приборно: рефрактометр, титрование или лабораторный анализ. Попытка угадать концентрацию часто приводит к ее отклонению на 20–30%, что влияет на качество обработки.
Как часто проверять концентрацию, если ванна работает в одну смену в неделю?
Если производство не круглосуточное и ванна работает только несколько часов в неделю, концентрацию проверяют перед каждым началом работ: включили станок - снимите пробу, оцените цвет, дайте возможность прогреться пару минут, потом начните обработку. Так вы поймете, произошло ли изменение за неделю простоя. В хранящейся эмульсии может начаться разделение слоев или загрязнение, и раннее обнаружение предотвратит брак на первых деталях.
Какой результат титрования считается точным: можно ли верить одной пробе?
Для надежности лучше сделать две пробы из разных точек ванны и усреднить результат. Если разница между ними больше 0,3%, это признак неоднородности эмульсии: либо она неправильно перемешивается, либо накопились локальные загрязнения. Одна проба может быть загрязнена случайным попаданием посторонней жидкости. Две пробы дают уверенность в результате без больших затрат времени.
Что делать, если концентрация критично упала, а полную замену провести нельзя?
Если упала ниже рекомендованного диапазона (например, с 7% до 4%), добавляют концентрированный раствор. Нельзя просто долить концентрата в ванну на глаз - это создаст локальные зоны переконцентрирования. Правильно: разводят нужное количество концентрата в чистой воде (в той же пропорции, что указана в паспорте) и вливают в ванну при включенной циркуляции. Интенсивное перемешивание распределит добавку равномерно. После 10–15 минут работы повторяют пробу для проверки.
Почему нельзя использовать универсальный коэффициент пересчета для всех СОЖ?
Каждый концентрат имеет уникальный состав активных веществ, и при титровании или рефрактометрии результат зависит от этого состава. Если в паспорте СОЖ не указан свой refractometer factor (обычно число около 0,65–0,75), это означает, что точный контроль должен вестись по фактору, уникальному для этого продукта. Универсальный коэффициент приводит к систематической ошибке: например, недооценить концентрацию на 1–2%, и тогда эмульсия становится рабочей по показаниям прибора, а на самом деле ниже целевого диапазона.
Заключение
Стабильная концентрация СОЖ поддерживается не дорогим оборудованием, а дисциплиной и системой контроля. Без рефрактометра основной инструмент - титрование, а основной метод - регулярный отбор проб с письменной фиксацией и точный расчет при доливке. Рабочие концентрации варьируются от 3–5% для шлифования до 7–10% для тяжелых режимов; конкретный целевой процент всегда берется из паспорта продукта, а коэффициент пересчета - уникален для каждой СОЖ.
На практике эффективная система мониторинга включает еженедельную (или более частую) проверку концентрации по графику, визуальный осмотр эмульсии на цвет и запах, контроль pH и честную запись результатов в журнал. Эта история позволяет инженеру увидеть тренды уноса, скорректировать режим долива и предотвратить как коррозию деталей, так и преждевременный износ инструмента. Начните с определения рабочего диапазона для вашей операции, выберите метод контроля (титрование, если нет рефрактометра) и установите фиксированный график - и результаты покажут себя уже в первый месяц работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится, и как быстро устранить эту проблему на производстве, улучшив качество обработки и продлив срок службы оборудования.
Аналоги пищевых смазок: сравнение по цене, качеству и соответствию NSF H1. Узнайте, как выбрать оптимальную смазку для вашего оборудования.
Узнайте, как правильно наносить анаэробный герметик и фиксатор, чтобы избежать ошибок и обеспечить прочное соединение.