
Как правильно наносить анаэробный герметик и фиксатор: типичные ошибки и их решение
Анаэробные фиксаторы и герметики кажутся простым решением, но неправильное применение оборачивается недостаточной прочностью соединения, невозможностью разборки или проникновением влаги в узел. Главное - эти материалы отверждаются только в условиях без доступа воздуха между металлическими поверхностями; на открытом воздухе они остаются жидкими и не полимеризуются. Статья разбирает семь наиболее распространенных ошибок при нанесении анаэробных составов, объясняет механизм их работы и показывает, как правильно подготовить поверхность, выбрать точку нанесения и проверить результат. Материал адресован техническим специалистам, инженерам и закупщикам, которые хотят избежать переделок и обеспечить надежное соединение с первого раза.
Ошибка № 1: Нанесение на грязную, маслянистую или окисленную поверхность
Это главная причина, почему «фиксатор не работает».
Загрязнения (масло, пыль, окалина, остатки старого состава) образуют барьер между жидким материалом и металлом, препятствуя катализу реакции. Результат - либо состав не отверждается совсем, либо образует тонкую, нестабильную корку вместо монолитного полимера.
Правильный порядок подготовки:
Механически очистить резьбу щеткой или абразивной салфеткой, чтобы убрать рыхлый налет и окислы.
Протереть обезжиривателем (спирт, ацетон или специальный растворитель) два раза насухо.
Дать поверхности полностью высохнуть; влага тоже замедляет или блокирует отверждение.
Не трогать резьбу руками после очистки, чтобы не нанести жировую пленку с кожи.
Если резьба была в работе и покрыта прочным слоем старого состава, его нужно механически удалить, а не пытаться нанести новый материал сверху. На металлургических участках и в ремонтных мастерских эту ошибку исправляют, переходя на простую последовательность: проволочная щетка или ультразвуковая ванна, обезжиривание, сушка - только потом анаэробный состав.
Ошибка № 2: Неправильная схема нанесения для сквозных и глухих отверстий
Многие мастера наносят состав по всей видимой длине болта или с «запасом» на полдюйма, надеясь охватить больше.
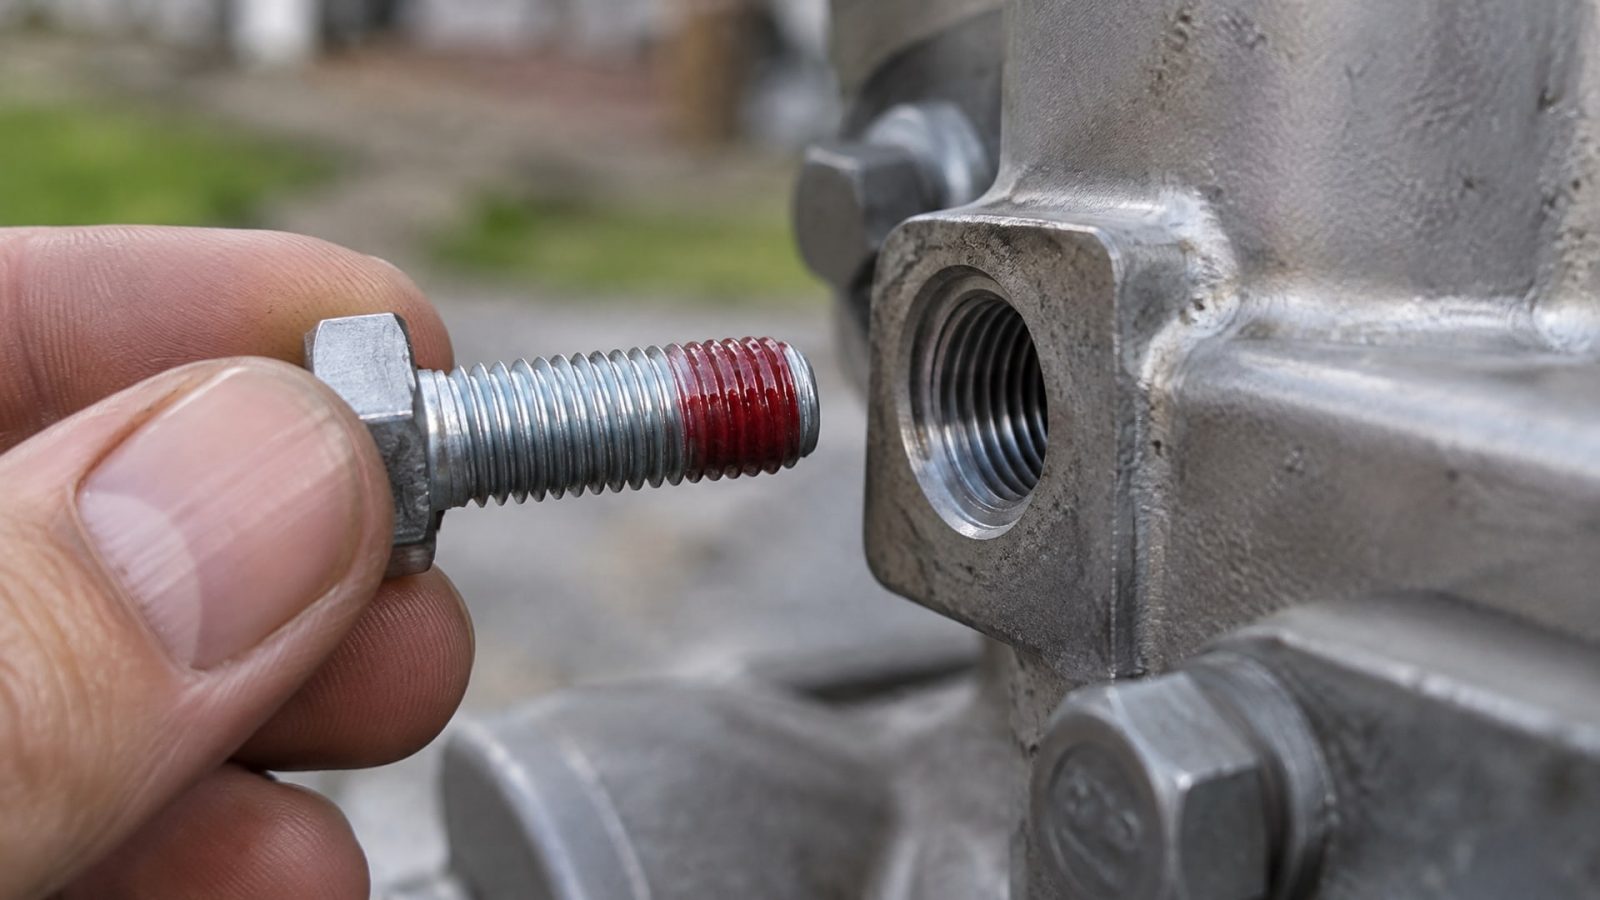
Это избыточный расход, неравномерное распределение и риск забивки резьбы.
Для сквозного болта (резьба в обе стороны или выходящая через гайку):
Нанести тонкую полоску состава только в зону будущего зацепления резьбы (примерно 2-3 витка).
Не заливать весь винт; жидкость сама растечется вдоль спирали при сборке.
Лишний состав мешает попаданию гайки и создает давление на ось болта.
Для глухого отверстия (резьба только в корпусе, болт входит, но не выходит):
Нанести состав в спираль по ведущей резьбе вглубь отверстия.
Критично попасть до дна отверстия, чтобы вытеснить воздушный пузырь при вкручивании болта.
Первый виток оставить свободным (без состава), чтобы предотвратить давление на торец болта при сборке.
Если отверстие глубокое (более 30 мм), может понадобиться больше состава - проверить рекомендацию в инструкции.
На практике закупщики часто выбирают состав, не уточняя, для сквозного соединения или глухого. Результат - либо избыток материала, либо недостаточное заполнение контакта резьбы, и надежность снижается.
Ошибка № 3: Неверный выбор типа анаэробного состава для задачи
Рынок предлагает три основных класса: фиксаторы резьбы (предотвращают самоотвинчивание), герметики резьбы (герметизируют и фиксируют одновременно) и составы для резьбовых уплотнений трубной арматуры (работают с большими зазорами и под давлением).
Фиксатор резьбы - используют для болтов, винтов и шпилек, где нужно исключить раскручивание вибрацией или тепловым расширением. Работает на плотных резьбах с малыми зазорами. После отверждения соединение можно разобрать, но потребуется механическое усилие.
Герметик резьбы - дополнительно герметизирует соединение, предотвращая протечку жидкостей или газов. Более вязкий, заполняет зазоры лучше, может работать под давлением. Часто требует грунтовки для ускорения отверждения на пассивных материалах.
Уплотнитель для резьбовых соединений - для фланцевых и трубных соединений с больными зазорами (конические резьбы, неполные витки). Нужна 360-градусная винтовая дорожка по ведущей резьбе. При работе с продуктами для герметизации трубопроводов, такими как EFELE 143, критично соблюдение зазоров и чистоты поверхностей, иначе состав либо не заполнит щели, либо вытечет из соединения при установке.
Путаница между этими типами приводит к тому, что под критичное уплотнение наносят обычный фиксатор, который не герметизирует, или наоборот - берут вязкий состав, где нужен низковязкий для быстрого проникновения в зазор.
Ошибка № 4: Нанесение на пассивный металл без активатора
Анаэробные составы требуют катализатора на поверхности металла для запуска полимеризации.
На активных сталях (углеродистые, чугун) реакция идет быстро. На пассивных материалах (нержавеющая сталь 304/316, алюминий, оцинкованная сталь, хром, никель) окисная пленка блокирует реакцию, и состав может вообще не отвердеть или полимеризуется за много часов вместо минут.
Когда обязателен активатор (праймер):
Поверхность из нержавеющей стали, алюминия или его сплавов.
Оцинкованное или хромированное покрытие.
Температура окружающей среды ниже 5 °C (замедление реакции).
Требуется ускорить отверждение на активном металле.
Активатор наносят тонким слоем на резьбу за несколько минут до или одновременно с анаэробным составом. Важно не переусложнять: если металл активный и температура нормальная, праймер не требуется и только увеличивает время подготовки.
На холодильных установках и в сборочных цехах с температурой ниже 10 °C опытные мастера всегда держат при себе активатор, чтобы не тратить часы на ожидание отверждения без него.
Ошибка № 5: Чрезмерное или недостаточное количество состава
«Больше - значит лучше» - частая логика, которая приводит к обратному результату.
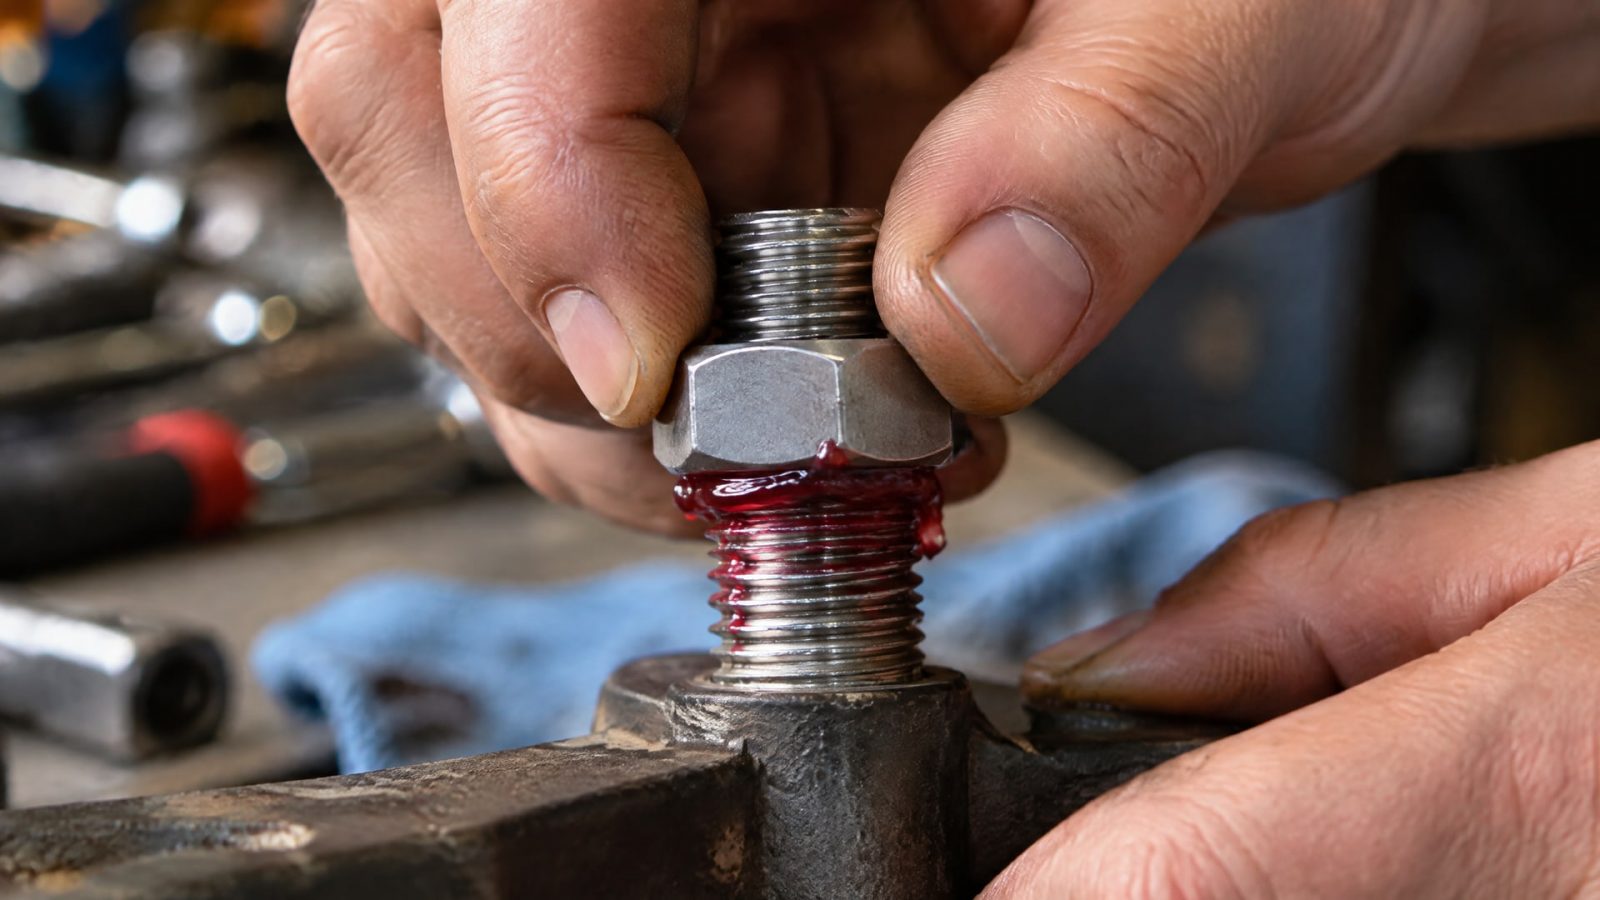
Избыточное нанесение создает толстый слой, который отверждается неравномерно, выдавливается при сборке, пачкает резьбу и мешает попаданию гайки. Недостаточное количество оставляет пустоты в контакте, через которые просачивается влага или газ.
Оптимальная дозировка:
Для сквозного болта: тонкая полоска (примерно 1-1,5 мм в ширину) на 2-3 витках резьбы.
Для глухого отверстия: спираль с шагом витка, без сплошного слоя, до дна отверстия.
Для трубного уплотнения: 360-градусный валик по ведущей резьбе один раз, без повторного нанесения.
Излишки состава нужно удалить чистой тканью или ватой сразу после сборки, пока материал еще жидкий. После отверждения удаление затруднено и может повредить резьбу.
Ошибка № 6: Попытка работать с уже собранным соединением без вicking-grade состава
Если соединение уже собрано и затянуто, а нужно его герметизировать или зафиксировать, обычные анаэробные составы не помогут - они не смогут проникнуть в щель между витками резьбы.
Для таких сценариев нужны низковязкие составы с повышенной текучестью (wicking-grade), которые способны капиллярно проникать в узкие зазоры после сборки.
Попытка нанести обычный фиксатор вокруг уже затянутого болта приводит к образованию корки только на поверхности, без проникновения в контакт резьбы. При нагреве или вибрации такая пленка быстро отслаивается.
Если на участке регулярно возникает необходимость герметизировать уже собранные соединения, нужно включить в закупку именно низковязкие анаэробные составы и использовать их по назначению, а не пытаться экономить на универсальных.
Ошибка № 7: Преждевременная нагрузка на соединение
Анаэробные составы отверждаются в две стадии: первичная фиксация (схватывание) наступает за 10-15 минут, но полная полимеризация и достижение номинальной прочности требуют около 24 часов.
Многие сборщики нагружают соединение сразу после схватывания, и результат - срез болта или разрыв соединения под нагрузкой.
Правильный режим ввода в работу:
После сборки: дать 10-15 минут на первичное схватывание (в это время можно ненапряженно манипулировать изделием).
Перед полной нагрузкой: ждать не менее 4-6 часов (в зависимости от типа состава и температуры).
До химического воздействия: полные 24 часа (масло, топливо, щелочь, кислота).
На производстве это часто нарушают спешкой. На прессах и конвейерах соединение может попасть под нагрузку за 20 минут. Результат - рост возвратов и жалоб на «некачественный фиксатор», хотя материал работал правильно.
В документации каждого продукта указаны точные времена для конкретных условий температуры и нагрузки. Закупщики и мастера должны сверяться с ними перед составлением графика сборки.
Совет инженера: правильная подготовка и нанесение в одной схеме
Сценарий: на участке фасовки с высокой влажностью собирают приборы с критичными резьбовыми соединениями.
Обычный фиксатор то работает, то нет, в зависимости от времени суток.
Что сделали: перешли на продукты, требующие праймера (для нержавеющей стали и алюминия в условиях влажности), и внедрили простую пошаговую процедуру.
Механическая очистка щеткой и абразивом.
Обезжиривание спиртом, тройная проверка сухости.
Нанесение активатора за 1-2 минуты до сборки.
Точечное нанесение анаэробного состава на 2-3 витка резьбы (сквозной болт) или до дна (глухое отверстие).
Сборка без дополнительного давления; ждать 15 минут до первичной фиксации.
Ввод в работу только через 24 часа.
Результат: процент брака упал с 8 % до менее 1 %, время переделок сократилось вдвое, расход состава остался прежним. Рабочие быстро адаптировались к процедуре, потому что она логична и требует минимум инструментов.
Часто задаваемые вопросы
Как правильно наносить анаэробный герметик для труб?
Для трубных соединений анаэробный герметик наносят 360-градусным валиком по ведущей резьбе, начиная со второго витка и до конца нарезки. Первый виток оставляют свободным, чтобы избежать избыточного давления при сборке. Поверхность должна быть очищена механически и обезжирена. Если резьба из нержавеющей стали, используют активатор. Состав должен полностью отвердеть (24 часа) перед подачей рабочей среды под давлением.
Почему анаэробный фиксатор не отверждается?
Главные причины: грязная или маслянистая поверхность (загрязнения блокируют реакцию), пассивный металл без активатора (нержавеющая сталь, алюминий), низкая температура (ниже 5 °C), плохой контакт между деталями (большие зазоры, где нет исключения воздуха). Проверить чистоту резьбы, использовать праймер для пассивных материалов и убедиться, что температура в норме.
Что делать, если соединение собрали без герметика и нужно его теперь герметизировать?
Попробовать нанести низковязкий анаэробный состав (wicking-grade) вокруг соединения; он должен капиллярно проникнуть в щель между витками резьбы. Обычный фиксатор не поможет - он не полимеризуется без исключения воздуха внутри контакта. Если же надежность критична, лучше разобрать соединение, очистить, нанести состав правильно и собрать заново.
Сколько времени ждать после нанесения анаэробного герметика до ввода в эксплуатацию?
После сборки дать 10-15 минут на первичное схватывание. Перед легкой нагрузкой (например, включение прибора без давления) можно ждать 4-6 часов. Перед полной рабочей нагрузкой, воздействием жидкостей или газов нужны полные 24 часа. Точные сроки указаны в инструкции продукта в зависимости от температуры окружающей среды.
Могу ли я использовать один тип анаэробного состава для всех задач?
Нет. Существуют разные составы для фиксации резьбы (предотвращение раскручивания), герметизации резьбы (герметизация плюс фиксация) и уплотнения резьбовых соединений трубной арматуры. Каждый имеет свою вязкость, время отверждения и рекомендуемые зазоры. Использование неправильного типа приводит либо к неполной герметизации, либо к трудностям при разборке, либо к вытеканию состава из соединения.
Заключение
Как правильно наносить анаэробный герметик и фиксатор - это не сложный процесс, но он требует внимания к каждому этапу. Главное: чистая и обезжиренная поверхность, правильная точка нанесения (для сквозного или глухого отверстия), выбор типа состава под задачу, использование активатора на пассивных металлах и терпение до полного отверждения. Из семи типичных ошибок пять связаны именно с подготовкой поверхности и выбором места нанесения; остальные две - с неправильным материалом и спешкой.
Практический совет: перед внедрением нового поставщика или смены закупщика проведите пробную сборку на паре образцов, документируйте время отверждения и нагрузку, и только потом масштабируйте на производство. Этот простой шаг исключит большинство проблем и сэкономит переделки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильная смазка личинки замка поможет избежать проблем с замерзанием и обеспечит бесперебойную работу механизма в холодное время года.
Разберем, когда герметик вместо прокладки становится оптимальным решением для фланцевых соединений, учитывая все нюансы выбора и применения.
Узнайте, как антикор автомобиля поможет защитить кузов и детали от ржавчины весной, используя эффективные методы и составы.