
Аналоги пищевых смазок: сравнение по цене, качеству и соответствию NSF H1
При выборе смазок для пищевого оборудования закупщики и инженеры часто ориентируются только на маркировку NSF H1, полагая, что этого достаточно для гарантии качества и безопасности. На практике H1 - это лишь первый фильтр, указывающий на допустимость случайного контакта со значением концентрации загрязнения не более 10 ppm (0,001%), но совершенно не решающий вопрос о реальной пригодности смазки для конкретного узла и его эксплуатационных условий.
Аналоги пищевых смазок различаются не только ценой, но и вязкостью, температурным диапазоном, водостойкостью, типом загустителя и уровнем гигиенической сертификации. Данная статья поможет вам разобраться, по каким критериям сравнивать H1-смазки, как не переплатить за ненужные свойства и как выбрать оптимальный вариант для конкретной линии или узла оборудования.
Что такое NSF H1 и почему этого недостаточно для выбора
Регистрация NSF H1 означает, что смазка изготовлена из разрешенных FDA базовых масел, присадок и загустителей и не превышает допуск по остаточному содержанию токсичных веществ.
Однако сама по себе эта категория не говорит о вязкости, температурной стабильности или способности смазки работать в условиях высокой влажности и агрессивных моек.
Многие закупщики предполагают, что все H1-смазки работают одинаково, а разница только в цене. На практике это ошибка: одна смазка может быть оптимальной для подшипников скольжения при комнатной температуре, другая - для высоконагруженных направляющих, третья - для зон, подверженных ежедневным санитарным мойкам. Без сопоставления технических данных выбор по минимальной цене приведет к преждевременному высыханию, потере адгезии или частой переподсмазке, что в итоге обойдется дороже.
Различие между H1-регистрацией и ISO 21469-сертификацией
H1 - базовое соответствие для случайного контакта на уровне 10 ppm. ISO 21469 - международный стандарт, который оценивает гигиеническую безопасность на всем жизненном цикле смазки: от формулирования и производства до условий хранения и применения на оборудовании. Если производство проходит строгие аудиты или работает с экспортом в страны с повышенными требованиями, сертификация ISO 21469 часто становится обязательной.
Важно не путать: H1-регистрация - это допуск NSF, ISO 21469-сертификация - это независимая проверка качества процесса производства. Продукт может быть зарегистрирован как H1, но не иметь ISO 21469; обратное маловероятно, так как ISO 21469 обычно требует и соответствия базовым требованиям H1.
Критерии технического сравнения H1-смазок
Когда вы сравниваете два аналога пищевых смазок, следует проверить их datasheet по следующим пунктам.
Вязкость и класс консистенции
Для пластичных смазок класс NLGI (от 000 до 6) определяет консистенцию: NLGI 1 - тягучая, близкая к маслу; NLGI 2 - привычная, густая; NLGI 3 - очень густая, для вертикальных узлов. Для масел - кинематическая вязкость в сСт при 40 °C. Эти характеристики непосредственно влияют на пригодность смазки для конкретного узла: неправильная вязкость приведет либо к утечкам, либо к голоданию узла.
При выборе аналога сравнивайте класс NLGI и кинематическую вязкость с паспортом оборудования. Если один аналог NLGI 1, а другой NLGI 2, они не являются прямыми эквивалентами, даже если оба имеют маркировку H1.
Температурный диапазон рабочей температуры
Каждая смазка имеет минимальную и максимальную рабочую температуру. Например, смазка может работать от -20 °C до +80 °C, другая - от 0 °C до +120 °C. Если ваше оборудование работает в холодном цехе или рядом с производственными печами, выбор температурного диапазона может быть более важен, чем экономия 10-15 % на цене.
Обратите внимание на точку капель и вязкостно-температурные коэффициенты: они показывают, как смазка будет себя вести при нагреве или охлаждении. Смазка, которая слишком быстро теряет вязкость при нагреве, не подходит для узлов, работающих на высоких скоростях.
Водостойкость и стойкость к мойкам
В пищевом производстве оборудование регулярно моют водой под давлением, иногда с применением дезинфицирующих растворов. Смазка должна иметь высокую адгезию к трущимся поверхностям и низкую степень смываемости. На datasheet это обычно указывается как «стойкость к воде» (washout ASTM D4171) в процентах или как «адгезия к воде» (водостойкость).
Аналог с адгезией выше 85-90 % будет держаться на узле намного дольше, чем смазка с адгезией 50-60 %, даже если вторая дешевле. Экономия на цене часто означает более частые переподсмазки и, как следствие, больший расход и трудозатраты.
Нагрузочная способность и тип загустителя
Загустители бывают литиевыми, полиуретановыми, комплексными литиевыми и другими. Тип загустителя определяет несущую способность смазки, совместимость с материалами уплотнений и поведение при механических воздействиях. Для высоконагруженных направляющих и вращающихся подшипников может потребоваться смазка с более сложным загустителем, чем для узлов скольжения.
Сравнивайте индекс несущей способности (ASTM D2596) или предел прочности на сдвиг: высокие значения указывают на лучшую защиту в режимах высокой нагрузки. Выбор аналога должен соответствовать условиям конкретного узла, а не быть универсальным для всех точек смазки одновременно.
Как избежать переплаты и выбрать аналог с оптимальным соотношением цены и качества
Цена килограмма или литра смазки - не главный показатель.
Истинная стоимость владения включает ресурс работы (как долго смазка эффективно работает в узле), частоту переподсмазки, процент потерь при мойках и производительность оборудования, которую смазка обеспечивает.
Чтение паспортов продукции
Не опирайтесь только на маркетинговое название «пищевая смазка» или «NSF H1». Прежде всего, проверьте datasheet (техническое описание). Убедитесь, что в документе указаны: - Класс NLGI (для пластичных смазок) или кинематическая вязкость в сСт при 40 °C (для масел) - Температурный диапазон в градусах Цельсия - Адгезия к воде или стойкость к смыванию в процентах - Допуски (NSF H1, ISO 21469, если применимо) - Тип загустителя и базового масла - Температура сдвига и индекс несущей способности (если критично для узла)
Если в datasheet отсутствуют эти данные или они обозначены расплывчато (например, «хорошая стойкость к воде»), это повод запросить дополнительные параметры или выбрать другой продукт.
Картирование точек смазки с учетом риска контакта
Не все узлы оборудования работают в зоне риска контакта с пищей. Дверные петли, направляющие конвейера, вращающиеся подшипники транспортировочной ленты - это разные задачи с разными требованиями к смазке. Закупщикам и инженерам советуют составить карту узлов, отдельно пометив места, где допускается только случайный контакт, а где контакт исключен.
Для узлов без риска контакта с пищей (например, электродвигатель, расположенный вдалеке от продукта) можно использовать обычную промышленную смазку, которая значительно дешевле. Это сокращает затраты на H1-смазки только на критичные узлы. На практике такой подход снижает бюджет на смазки на 30-40 % без потери качества и безопасности.
Сравнение реального ресурса, а не только цены за единицу
Одна смазка стоит 500 руб./кг и держится 2 месяца в узле, другая -800 руб./кг и держится 6 месяцев. Видимая цена выше, но реальная стоимость владения в год намного ниже: 500 × 6 / 2 = 1500 руб. против 800 × 12 / 6 = 1600 руб. При этом во втором случае меньше трудозатрат, ниже риск ошибки при переподсмазке и выше предсказуемость затрат.
Запрашивайте у поставщика информацию о среднем ресурсе смазки в условиях вашего оборудования. Если такой информации нет, проведите пилотный тест на нескольких узлах в течение месяца, зафиксировав результаты. Это поможет выстроить долгосрочную стратегию закупок, основанную на реальных данных, а не на цене за упаковку.
Типовые ошибки при выборе аналога и как их избежать
Выбор только по цене без проверки техспек
Это самая частая ошибка. Дешевая H1-смазка может быть рассчитана на статические нагрузки и низкие скорости, в то время как ваше оборудование работает на высоких оборотах и требует лучшей адгезии. Смазка высохнет за неделю или две, потребуя срочной переподсмазки, и в итоге выйдет дороже.
Игнорирование требований по водостойкости
В пищевом производстве каждое уплотнение узла постоянно контактирует с водой и чистящими растворами. Смазка с плохой адгезией будет вымываться при каждой мойке оборудования. В результате узлы будут работать на сухую, износ подшипников ускорится, и оборудование выйдет из строя раньше срока.
Отказ от проверки ISO 21469 при наличии требования
Если ваш клиент или аудитор требует ISO 21469, выбор только H1-смазки не удовлетворит требование. Это не просто бюрократия: ISO 21469 гарантирует, что смазка прошла более строгую проверку гигиены производства и хранения. Игнорирование этого пункта может привести к отказу в сертификации производства или остановке поставок.
Универсализм вместо специализации
Многие закупщики пытаются найти одну смазку, которая будет работать везде: и в направляющих, и в подшипниках, и в шарнирах, и при высоких, и при низких температурах. Такой смазки не существует. Каждый узел имеет оптимальный диапазон параметров, и выбор должен быть осознанным и избирательным. Универсальная смазка обычно становится компромиссом, работающим везде удовлетворительно, но нигде отлично.
Сравнительные критерии в таблице: на что обратить внимание
При сравнении двух или нескольких аналогов пищевых смазок используйте следующую таблицу как чек-лист:
| Параметр | Аналог 1 | Аналог 2 | Требование для вашего оборудования |
|---|---|---|---|
| Допуск NSF H1 | Да/Нет | Да/Нет | Критично? |
| ISO 21469 сертификат | Да/Нет | Да/Нет | Обязательно? |
| NLGI или кинематическая вязкость | - | - | Паспорт оборудования |
| Температурный диапазон, °C | - | - | Условия цеха |
| Адгезия к воде, % | - | - | Частота мойки |
| Тип загустителя | - | - | Скорость/нагрузка узла |
| Цена за единицу, руб./кг | - | - | Предварительный бюджет |
| Средний ресурс в условиях вашего узла | - | - | Реальное сравнение |
| Цена владения за год | - | - | Финальное решение |
Заполните эту таблицу для каждого аналога перед принятием решения. Продукт, который не совпадает с требованиями по техническим параметрам, исключите из рассмотрения, даже если цена привлекательна. Затем сравнивайте финальную цену владения, а не цену за килограмм.
Какие признаки указывают на низкое качество аналога
При получении смазки от нового поставщика или при переходе на дешевый аналог проверьте следующие признаки низкого качества:
Отсутствие паспорта продукции (datasheet) - поставщик не может или не хочет предоставить техническую информацию. Это повод усомниться в легальности продукта.
Размытые характеристики - «хорошая адгезия», «средняя вязкость» без конкретных цифр. Профессиональные производители всегда указывают точные значения.
Смазка высыхает быстрее, чем ожидалось - признак того, что вязкость завышена или присадки разлагаются в условиях вашего производства. Проверьте соответствие температурного диапазона.
Появление окисления, потемнения или расслоения в упаковке - знак проблем с хранением или нарушением условий транспортировки. Такую смазку использовать опасно.
Неправильная консистенция при нанесении - если смазка, заявленная как NLGI 2, наносится как жидкость или, наоборот, как цемент, это указывает на неправильное хранение или подделку.
Отсутствие регистрации NSF H1 в документах при заявлении о пищевом назначении - повод потребовать сертификаты или отказаться от поставки.
Реальный пример: выбор смазки для конвейерной системы пищевого производства
Предположим, вам нужна смазка для направляющих конвейера в цехе мяса, где оборудование работает при 10-15 °C, подвергается ежедневным мойкам горячей водой и требует высокой водостойкости.
Сравниваете три аналога H1-смазок:
Аналог А (импортный): NLGI 2, диапазон 0... +60 °C, адгезия 90 %, цена 1200 руб./кг, среднее время работы между подсмазками 8-10 недель.
Аналог Б (бюджетный): NLGI 2, диапазон -10... +80 °C, адгезия 65 %, цена 400 руб./кг, среднее время работы 3-4 недели.
Аналог В (среднего уровня): NLGI 2, диапазон -5... +90 °C, адгезия 85 %, цена 700 руб./кг, среднее время работы 6-7 недель.
Быстрая оценка: Аналог А исключаем по температурному диапазону (максимум 60 °C слишком низкий для возможного контакта с горячей водой при мойке). Остаются Б и В.
Аналог Б: 400 × 52 / 4 = 5200 руб./год за одну точку (при 52 неделях в году).
Аналог В: 700 × 52 / 7 = 5200 руб./год за одну точку.
По цене владения они примерно одинаковы, но Аналог В имеет лучшую адгезию (85 % против 65 %) и работает дольше, что означает меньше трудозатрат и ниже риск высыхания смазки во время работы. Выбираем Аналог В как оптимальный по соотношению качества, надежности и цены.
Роль водостойкости в цене пищевых смазок и цена владения
Водостойкость - один из ключевых факторов, определяющих цену H1-смазок.
Смазка с высокой адгезией к воде обходится дороже, чем обычная промышленная смазка, потому что производитель использует более дорогие присадки и загустители, обеспечивающие прочную пленку на поверхности.
Однако высокая водостойкость напрямую влияет на ресурс работы смазки и сокращает частоту переподсмазки. На длинной дистанции такая смазка экономит деньги. Например, если смазка с адгезией 85 % работает 6 недель, а с адгезией 60 % -3 недели, то даже при условии, что первая стоит в 1,5 раза дороже, ее общая стоимость владения за год ниже.
Кроме того, более частая переподсмазка означает более частый контакт персонала с оборудованием, выше риск ошибок при смазывании (чрезмерное нанесение, загрязнение узла) и выше трудозатраты. Все эти косвенные расходы часто забывают при расчете цены владения.
Рекомендации по внедрению выбранного аналога на производстве
Когда вы выбрали оптимальный аналог, внедрение требует системного подхода:
Согласуйте техспеку с производителем оборудования, особенно если меняете смазку. Убедитесь, что выбранный класс вязкости и температурный диапазон совпадают с требованиями узла.
Не смешивайте разные смазки в одном узле - это может привести к нежелательным химическим реакциям и ускоренному старению смазки. При переходе на новый аналог узел следует очистить от остатков старой смазки.
Обучите персонал правильному применению: как наносить смазку (тонкой пленкой, а не слоем в несколько миллиметров), как часто переподсмазывать, как проверять состояние смазки в узле.
Ведите лог применения: записывайте дату переподсмазки, количество использованной смазки и любые наблюдения (например, повышенный шум подшипника или утечка). Это поможет выявить проблемы на ранней стадии и оптимизировать интервалы переподсмазки.
Проведите пилотный тест перед полным внедрением на нескольких узлах в течение 4-6 недель, зафиксировав результаты. Если результаты позитивны, переходите на масштабное применение.
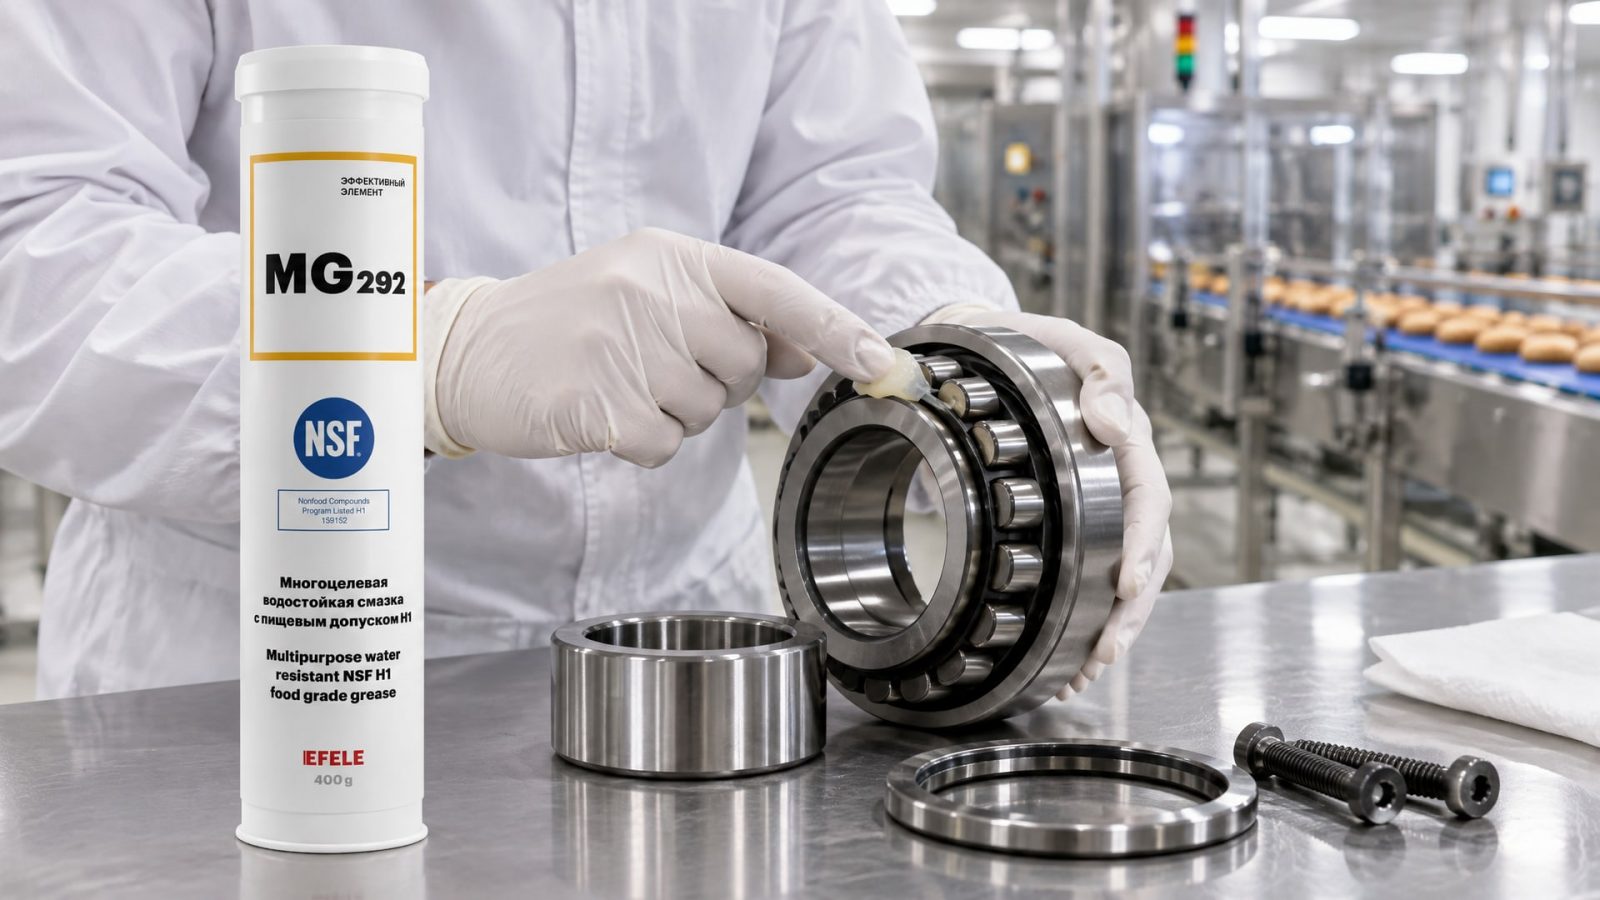
В практике пищевых производств смазки, соответствующие NSF H1 и имеющие высокую адгезию к воде, часто берут именно благодаря предсказуемому ресурсу и низким затратам на обслуживание. EFELE MG-292 - пример водостойкой смазки с допуском NSF H1, которая за счет высокой адгезии работает в условиях ежедневных санитарных мойк дольше, чем бюджетные аналоги, что сокращает частоту переподсмазки и трудозатраты на обслуживание.
Часто задаваемые вопросы
Какая разница между H1 и ISO 21469?
H1 - регистрация NSF, допускающая случайный контакт с пищей на уровне 10 ppm. ISO 21469 - международный стандарт, оценивающий гигиену производства и применения смазки на всем ее жизненном цикле. Продукт может быть зарегистрирован как H1, но не иметь ISO 21469-сертификата. Если ваше производство требует ISO 21469, выбирайте только сертифицированные по этому стандарту смазки.
Можно ли использовать обычную промышленную смазку вместо H1 в пищевом производстве?
Нет, если существует даже минимальный риск случайного контакта с пищей. Обычная смазка может содержать компоненты, опасные при проглатывании. H1-смазка содержит только разрешенные FDA вещества и предназначена именно для таких ситуаций. Однако для узлов, полностью исключенных от контакта с пищей (например, электромотор в отдельном помещении), обычная смазка экономически целесообразна.
Что делать, если смазка высыхает быстрее, чем указано в datasheet?
Проверьте температурный диапазон смазки - возможно, узел работает вне указанных пределов. Проверьте адгезию - если она ниже 80 %, смазка вымывается при мойке. Убедитесь, что вы не переподсмазали узел чрезмерно - излишняя смазка быстрее окисляется и теряет свойства. Если ничто из перечисленного не объясняет ситуацию, свяжитесь с поставщиком для проверки качества партии.
Влияет ли цена смазки на ее качество?
Не всегда прямо. Дорогая смазка может быть чрезмерно сложной для простого узла; дешевая может быть оптимальной для статического применения. Однако в диапазоне одного сегмента (например, H1-смазки для конвейеров) дешевле обычно означает компромисс по адгезии, температурному диапазону или ресурсу. Сравнивайте не цену, а цену владения: ресурс, трудозатраты и надежность вместе.
Как узнать, подлинная ли смазка и не подделка ли это?
Запросите сертификаты NSF H1, копию ISO 21469 (если указан в описании), и паспорт продукции на русском языке. Проверьте согласованность информации на упаковке, в паспорте и в сертификатах. Свяжитесь с производителем и уточните, является ли поставщик официальным дистрибьютором. Подделки часто распространяют через неофициальные каналы с ненормальной ценой.
Заключение
Выбор аналогов пищевых смазок - это не просто сравнение цен на полке магазина. Правильный подбор основан на понимании разницы между H1-регистрацией и техническими характеристиками смазки, картировании узлов оборудования с учетом риска контакта с пищей, и расчетом реальной стоимости владения на основе ресурса и трудозатрат.
Начните с заполнения чек-листа критериев для каждого узла, запросите datasheet у поставщика и проверьте наличие допусков. Проведите пилотный тест выбранного аналога на нескольких точках оборудования в течение месяца, зафиксировав результаты. На основе этих данных примите окончательное решение и разработайте программу обучения персонала по правильному применению смазки. Этот подход обеспечит не только безопасность продукции, но и оптимальное соотношение качества, надежности и затрат в долгосрочной перспективе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно наносить анаэробный герметик и фиксатор, чтобы избежать ошибок и обеспечить прочное соединение.
Узнайте, как правильная смазка личинки замка поможет избежать проблем с замерзанием и обеспечит бесперебойную работу механизма в холодное время года.
Разберем, когда герметик вместо прокладки становится оптимальным решением для фланцевых соединений, учитывая все нюансы выбора и применения.