
Допуск H1 для редукторов: как пройти аудит HACCP без замечаний
Редукторы на пищевых линиях часто расположены так, что капли масла могут попасть в продукт. При HACCP-аудите аудитор неизбежно проверит, какие смазки используются в критических точках, - и ошибка в классе допуска или управлении заменой может стоить замечания или отстановки оборудования. Допуск NSF H1 - это не просто маркировка на этикетке: это означает, что смазка безопасна при случайном контакте с пищей на уровне до 10 мг/кг и производится из компонентов, одобренных FDA. В статье рассказываем, когда именно нужен H1, как выбрать нужную вязкость для редуктора, и как документировать замену, чтобы аудит прошел без замечаний. Материал адресован техническим специалистам и закупщикам, которые хотят упростить систему смазки и минимизировать риски.
NSF H1 и NSF H2: в чем разница для редукторов
Многие специалисты путают классы допусков, думая, что H1 и H2 - это просто разные версии пищевой смазки.
На самом деле это принципиально разные категории, определяющие допустимость контакта с пищей.
NSF H1 - это допуск для случайного контакта с пищевым продуктом. Допустимый уровень загрязнения - до 10 мг/кг. Смазка производится из ингредиентов, одобренных FDA, не содержит токсичных добавок и имеет подтверждение у Национального санитарного фонда (NSF International).
NSF H2 - это допуск для пищевого производства без контакта с продуктом. Применяется на редукторах, насосах и других оборудовании внутри цеха, но где прямого контакта с пищей исключить нельзя рисками по конструкции. H2-смазка не требует FDA-регистрации компонентов, а значит, дешевле, но при попадании на продукт создает риск замечания HACCP.
Для редукторов в пищевой отрасли правило простое: если редуктор расположен над линией конвейера, над упаковкой или в зоне, где капли масла могут попасть в продукт, - нужен H1. Если редуктор находится в отдельном помещении или полностью защищен от контакта, можно рассмотреть H2, но в практике закупщики часто идут проще: переводят всю смазку на H1 и упрощают систему.
Редукторы в пищевом производстве: когда требуется H1
Редуктор - это точка смазки с наибольшим скоплением масла на пищевом предприятии.
При попадании даже небольшого количества масла в продукт HACCP-аудитор будет анализировать всю цепочку: откуда капнуло, почему не было предотвращено и какой класс смазки применялся.
Типичные редукторы пищепрома, где обязателен H1:
Редукторы конвейерных лент над продуктом (макаронные линии, хлебопекарни, мясопереработка, фасовка).
Червячные редукторы для смешивания и транспортировки сыпучих продуктов.
Редукторы приводов упаковочного оборудования.
Муфты и отдельные элементы редукторных установок с открытым доступом.
Для каждого случая важна вязкость. Редукторы работают в широком диапазоне нагрузок и температур, поэтому производители выпускают пищевые gear oils серии ISO VG 68–680, но в большинстве пищевых предприятий встречаются ISO VG 220, 320 и 460. Выбор зависит от типа редуктора, скорости вращения и нагрузки - эти параметры указаны в техдокументации машины.
При нагреве редуктора свыше 60°C или в условиях высокой влажности (пищевое производство часто означает уборку водой и паром) рекомендуют синтетические масла PAO с допуском H1. Они лучше сохраняют вязкость при температурных скачках и не окисляются так быстро, как минеральные аналоги, что продлевает интервал замены и упрощает управление запасами.
Выбор вязкости редукторного масла: ISO VG и техусловия
Одно из самых частых ошибок при закупке - думать, что H1-допуск заменяет правильный выбор вязкости.
Это не так: смазка может быть полностью пищевой с допуском H1, но если вязкость не соответствует редуктору, масло будет либо вытекать, либо не обеспечивать несущую способность пленки.
Вязкость смазки измеряется классом ISO VG по ГОСТ 32299-2013. Расшифровка простая: ISO VG 220 означает, что кинематическая вязкость масла при 40°C составляет 198–242 мм²/с. Для redactors в пищевой отрасли стандартный выбор:
| Тип редуктора | Типичная вязкость | Условия применения |
|---|---|---|
| Низконагруженные редукторы, скоростные | ISO VG 150–220 | Малые нагрузки, высокая скорость, температура до 50°C |
| Средненагруженные редукторы | ISO VG 320–460 | Стандартные нагрузки, температура 50–70°C |
| Высоконагруженные, червячные редукторы | ISO VG 680 | Высокие давления, медленные черви, необходимо усиленное трение |
Правило выбора: сначала смотри техдокументацию редуктора (там указана рекомендуемая вязкость), затем проверь, что это значение попадает в серию пищевых H1-масел у поставщика, и убедись, что базовое масло (минеральное или синтетическое PAO) совместимо с материалами уплотнений редуктора.
Особо внимательно стоит отнестись к редукторам с централизованной системой смазки (распределительной линией, питающей несколько узлов). В этом случае часто применяют полужидкие смазки консистенции NLGI 1–2 с допуском H1, которые проходят через трубки и подают точечное количество в каждый редуктор. Это снижает риск утечки и облегчает контроль количества смазки.
HACCP-аудит редукторов: на что смотрит инспектор
HACCP-аудит пищевого предприятия включает обязательный осмотр смазок и масел как потенциального источника загрязнения.
Инспектор будет проверять не только этикетку, но и систему в целом.
На практике аудитор оценивает четыре момента:
1. Класс и регистрация смазки. Наличие сертификата NSF H1 для каждого масла в критических точках (редукторы, подшипники над продуктом). Документ должен быть в наличии или скачан с сайта NSF International.
2. Точность и полнота маркировки. Все емкости со смазкой в цехе должны быть четко подписаны: названи продукта, класс допуска (H1), дата открытия (если применимо), срок годности. Смешанные или безымянные емкости - прямой путь к замечанию.
3. Процедуры замены и очистка. Когда в редуктор заливалась новая смазка, как удалялись остатки старого масла, использовались ли чистые инструменты, как документировалась замена (дата, кто выполнил, остаток старого продукта). Если замена не записана в журнал ТО, аудит создает вопрос к системе управления.
4. Условия хранения. Где находятся запасы масел (в отапливаемом, защищенном от прямых солнечных лучей месте, вдалеке от реактивов и моющих средств). Открытые емкости со смазкой без крышки или припрятанные в углу производственной зоны вызывают замечания.
Один из производителей пищевых смазок провел HACCP-ориентированный пересмотр своих поставок и сумел сократить портфель смазок с 23 наименований до 13 за счет унификации на H1-базе. Это не просто упростило закупку, но и позволило аудиторам удовлетворенно отметить систематический подход к управлению рисками.
Совет инженера: интеграция H1 в систему HACCP
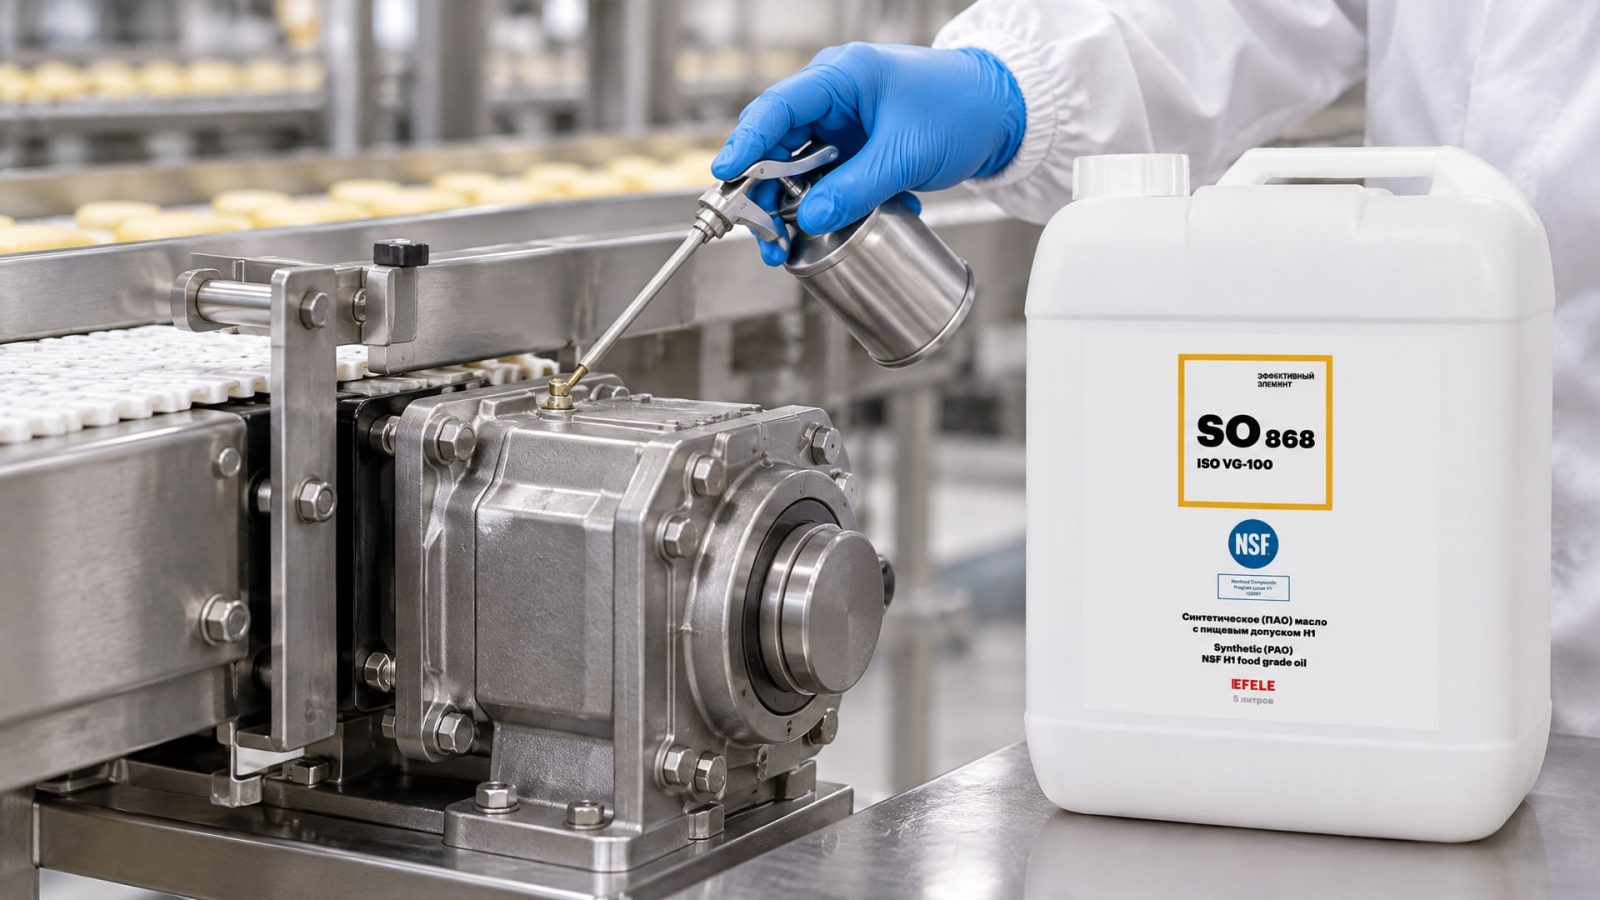
При переводе редукторов на H1-смазки рекомендуется применять синтетические PAO масла с допуском NSF H1 для редукторов, где возможна непрерывная работа и высокая температура (выше 60°C). На пищевых линиях с интенсивной уборкой водой синтетические масла показывают лучшую стабильность, так как меньше окисляются и дольше удерживают адгезивные свойства, обеспечивая защиту от коррозии при контакте с влагой. EFELE SO-868 (ПАО масло, NSF H1) - пример масла, которое закупщики на пищевых предприятиях рассматривают при выборе редукторного масла с полным пакетом добавок и подтвержденной совместимостью с материалами уплотнений.
ISO 21469 и документирование для подготовки к аудиту
NSF H1 - это необходимое, но не достаточное условие.
Для усиления позиции перед HACCP-аудитом многие пищевые предприятия дополнительно требуют от поставщика сертификацию по ISO 21469.
ISO 21469 - это стандарт гигиенических требований к смазочным материалам и производству, в котором регламентируются:
Санитарные условия на производстве смазок (отсутствие аллергенов, микробных контаминантов).
Контроль сырья и ингредиентов.
Процедуры упаковки и хранения.
Система отслеживания партий.
H1-допуск говорит о составе и безопасности самой смазки при контакте. ISO 21469 добавляет доказательство, что производство масла соответствует гигиеническим стандартам. Вместе эти два документа дают аудитору картину: не только продукт безопасен, но и вся цепочка его создания контролируется.
Перед аудитом HACCP нужно собрать и организовать:
Сертификаты NSF H1 для каждого используемого редукторного масла.
Техдокументацию всех редукторов (вязкость, тип, точки смазки).
Журнал замены смазок за последние 12–24 месяца (дата, материал, количество, ответственное лицо).
Инструкции по обращению со смазками в цехе (как хранить, как заливать, как утилизировать остаток).
Копию сертификата ISO 21469 поставщика (если требуется внутренним регламентом).
Наличие этого пакета обычно снимает основные вопросы инспектора к смазочным материалам.
Процедура замены редукторного масла: минимизация рисков контаминации
Замена смазки в редукторе пищепрома - это не просто слив старого и залив нового.
При неправильном подходе можно оставить в системе остаток старого масла, который не совместим с новым, или занести грязь, и все это будет видно аудитору при вопросе к истории обслуживания.
Пошаговая процедура:
1. Остановка редуктора и остывание. Горячее масло может скрывать частицы загрязнения; нужно подождать полного остывания (обычно 1–2 часа после остановки).
2. Слив старого масла. Откручиваем сливную пробку, сливаем масло в заранее подготовленную емкость (запечатанную, с подписью; старое масло утилизируется отдельно).
3. Промывка редуктора. Если замена проводится с переходом на новый класс смазки (например, с минеральной на синтетическую PAO) или если в редукторе была грязь, нужна промывка. Заливаем небольшое количество новой смазки, прокручиваем редуктор вхолостую 10–15 минут, затем сливаем эту промывочную порцию. Это удаляет остатки старого масла.
4. Заливка новой смазки. Используем чистую воронку и чистый инструмент (без ржавчины и пыли). Объем смазки проверяем по маслоуказателю редуктора (если есть) или по допуску, указанному в паспорте редуктора.
5. Документирование. Записываем в журнал ТО дату замены, тип и объем нового масла, кто проводил замену, состояние уплотнений (на предмет утечек). Копию акта замены сохраняем в папке обслуживания редуктора.
При замене смазки на H1 обязательно проверяем совместимость старой и новой смазки (эту информацию обычно содержит техдокументация или TDS-лист от производителя). Синтетические PAO-масла часто несовместимы с минеральными из-за полиэстеров в составе; смешивание может привести к выпадению присадок и деградации масла.
Когда выбирать полужидкую смазку с H1
В некоторых редукторах пищевых предприятий применяется централизованная система смазки вместо традиционного масла в редукторе.
Это особенно актуально для скоростных редукторов или редукторов, работающих в условиях частой уборки.
При таком подходе берут полужидкую смазку консистенции NLGI 1 или NLGI 2 с допуском NSF H1 и пускают ее через распределительные трубки в точки смазки (редукторы, подшипники, цепи). Такая система имеет преимущества:
Точный расход: дозирующее устройство на централизованной станции подает ровно столько смазки, сколько нужно, без переизбытка.
Снижение риска утечки: масло не плещется в редукторе, а подается в виде порций.
Проще переход на другую смазку: одна точка заправки вместо множества редукторов.
Полужидкие смазки для такой системы выбирают по вязкости базового масла (обычно PAO ISO VG 32–68) и степени загущения (NLGI 1–2). На пищевых предприятиях в таких системах используют полужидкие смазки NSF H1 с адгезивными присадками, чтобы смазка не стекала в поддон и не разбрызгивалась.
Часто задаваемые вопросы
Чем отличаются H1 и H2, и можно ли использовать H2 в редукторе вместо H1?
H1 допускает случайный контакт с пищей (до 10 мг/кг), H2 - контакт запрещен. Если редуктор расположен над продуктом, нужен H1. Если есть герметичное ограждение или редуктор находится отдельно, можно H2, но на практике закупщики переводят на H1 все редукторы в цехе, чтобы упростить систему и избежать ошибок.
Какую вязкость выбрать для пищевого редуктора?
Смотри паспорт редуктора: там указана рекомендуемая вязкость (обычно ISO VG 220, 320 или 460). Затем проверь, что это значение доступно в серии пищевых H1-масел у поставщика. Для редукторов, работающих непрерывно при температуре выше 60°C, рекомендуют синтетические PAO масла - они лучше держат вязкость при нагреве.
Нужен ли сертификат ISO 21469 помимо NSF H1?
NSF H1 обязателен, ISO 21469 - сильный плюс для HACCP-аудита. Если предприятие хочет показать системный подход и подготовиться к строгому аудиту, стоит требовать от поставщика оба документа. Но минимум - это NSF H1 с сохраненным сертификатом.
Можно ли просто долить новую H1-смазку в редуктор с остатками старого масла?
Нежелательно, особенно если старое масло другого типа (минеральное вместо синтетического). Несовместимость может привести к выпадению присадок и деградации масла. При смене класса смазки лучше слить старое, промыть редуктор новым маслом и затем залить в полном объеме. Это занимает 30–60 минут, но дает уверенность в качестве системы.
Как документировать замену смазки для HACCP-аудита?
Заполни журнал ТО с указанием даты замены, типа и объема смазки, кто проводил работу, состояния уплотнений (на предмет утечек). Сохрани квитанцию от поставщика (обычно там указан номер партии и дата выпуска масла). Так аудитор увидит полную цепочку управления смазками.
Заключение
Допуск NSF H1 - это основа, на которой строится система смазки пищевого предприятия в глазах HACCP-аудитора. Но сам допуск - это только первый шаг. Правильный выбор вязкости редуктора, процедуры замены, документирование и хранение - все это вместе создает убедительную картину управляемой системы, которая снижает риск загрязнения и замечаний.
Перед аудитом собери сертификаты NSF H1 всех редукторных масел, проверь журналы замены за последние два года и убедись, что каждая емкость в цехе четко подписана. Если редуктор работает в условиях непрерывной работы и высокой влажности, рассмотри переход на синтетические PAO масла - они обеспечивают лучшую температурную стабильность и требуют реже замены, что упрощает управление запасами и сокращает риск ошибок.
Систематический подход к смазкам - это уже половина успеха перед аудитом. Вторая половина - это дисциплина в исполнении и полнота документации. Начни с аудита текущих смазок в цехе, определи критические точки, где возможен контакт с пищей, и переведи их на H1 по плану. Аудитор оценит такой подход как готовность предприятия к управлению рисками.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте анаэробный фиксатор резьбы правильно, учитывая тип соединения, материал и условия эксплуатации, чтобы предотвратить самоотвинчивание.
Выбор смазки для низких температур на пищевом производстве: как обеспечить надежную работу оборудования в условиях мороза и холода.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, применяя оптимальные режимы, охлаждение и контроль процесса.