
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - это состав, который затвердевает при отсутствии кислорода в зазоре между металлическими поверхностями. Он заполняет микронеровности резьбовых витков, предотвращая ослабление соединения под действием вибрации и боковых нагрузок. Выбор подходящего фиксатора зависит не только от размера резьбы, но и от требуемой разборности, материала деталей и условий эксплуатации. В этой статье разберем, на какие параметры смотреть при выборе, как правильно подготовить поверхность и на какие типы составов ориентироваться для разных задач.
Статья предназначена для инженеров, технических специалистов и закупщиков, которые сталкиваются с вибронагруженными узлами, сборкой крепежа в условиях сложного сервиса или необходимостью повышения надежности резьбовых соединений.
Разборность и прочность: основной критерий выбора
Главный параметр при выборе анаэробного фиксатора резьбы - это требуемая разборность соединения.
От этого зависит, насколько прочно состав удержит крепеж и с какой силой его придется откручивать при демонтаже.
Низкая прочность - для частого обслуживания
Низкопрочные составы разворачиваются обычным ручным инструментом без повреждения крепежа. Их используют для соединений, которые часто разбирают: регулировочные болты, крепежи панелей, выносные узлы. Такие фиксаторы обеспечивают момент срыва в диапазоне, позволяющем легко открутить деталь спустя несколько часов или дней после сборки.
Средняя прочность - универсальный выбор
Среднепрочные составы - это оптимальная точка для большинства производственных задач. Они достаточно жесткие, чтобы противостоять вибрации и случайному ослаблению, но при этом позволяют демонтировать соединение стандартным инструментом в сервисных целях. Для резьбовых соединений среднего размера (М4–М16) средняя прочность обычно рекомендуется как универсальный вариант.
Высокая прочность - для долгосрочной фиксации
Высокопрочные составы используют для соединений, которые не планируют часто разбирать. Они обеспечивают максимальное сопротивление вибрации и самоотвинчиванию, но при демонтаже могут потребоваться механизированный инструмент или нагрев. Такой фиксатор резьбы применяют в критичных узлах, где надежность важнее удобства обслуживания.
Ключевой момент: чем выше прочность составляет, тем усложнится сервисный демонтаж. Для обслуживаемых соединений лучше выбирать минимально достаточную прочность, чтобы не превратить ремонт в длительную операцию.
Размер резьбы и вязкость состава
Правильный подбор вязкости гарантирует, что фиксатор проникнет во все зазоры между витками, равномерно распределится и создаст надежное покрытие.
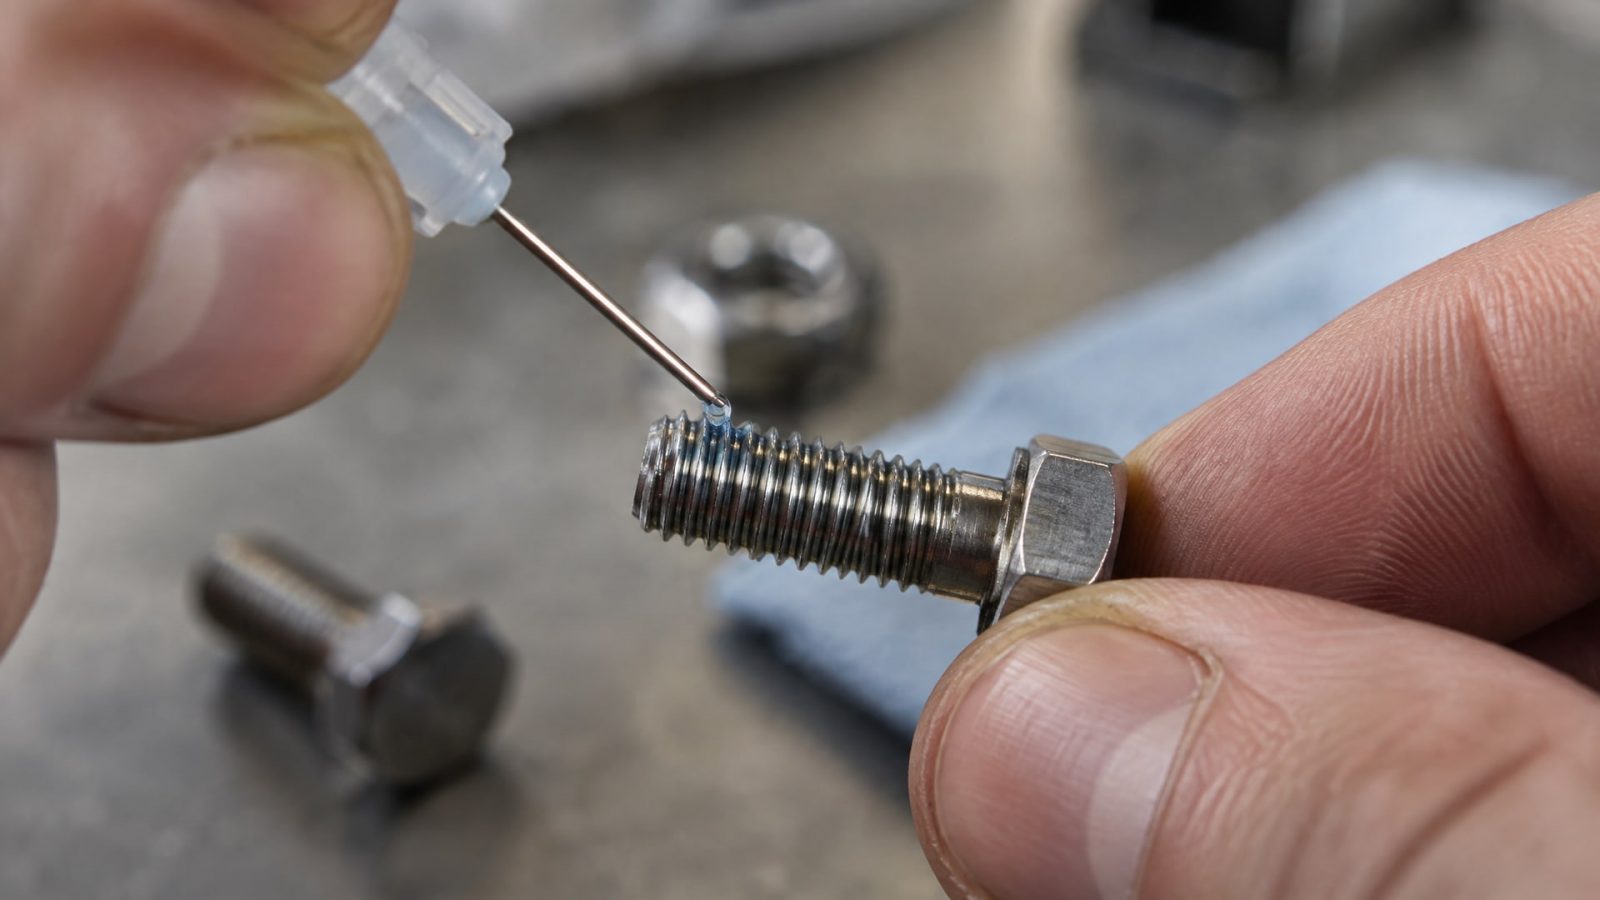
Мелкие резьбы: капиллярное проникновение
Для мелких резьбовых соединений (М2–М6) рекомендуют жидкие, текучие составы. Они обладают хорошей капиллярностью и самопроизвольно втягиваются в узкие зазоры между витками под действием поверхностного натяжения. На мелком крепеже вязкий состав может остаться снаружи и не заполнить микронеровности резьбы полностью.
Средние резьбы: баланс текучести и удержания
Для средних размеров (М8–М20) подходят составы среднего диапазона вязкости. Они достаточно текучи, чтобы равномерно распределиться по резьбовым виткам, но вязкие настолько, чтобы не стекли с вертикальных или потолочных участков до сборки.
Крупные резьбы: густой состав и повышенная прочность
Для крупных резьб (М20 и выше) требуются более вязкие, нередко более прочные составы. Они не проникают глубоко в зазоры, но создают плотное механическое сцепление благодаря большей поверхности контакта. На крупном крепеже именно объем состава, а не только его текучесть, обеспечивает надежность.
При работе на вертикальных и потолочных участках, где жидкий состав может стечь до сборки, выбирают пасту или гель, которые удерживаются на месте благодаря более высокой вязкости.
Материал деталей и особенности активности поверхности
Эффективность анаэробного фиксатора резьбы зависит не только от рецептуры, но и от того, на каком материале его применяют.
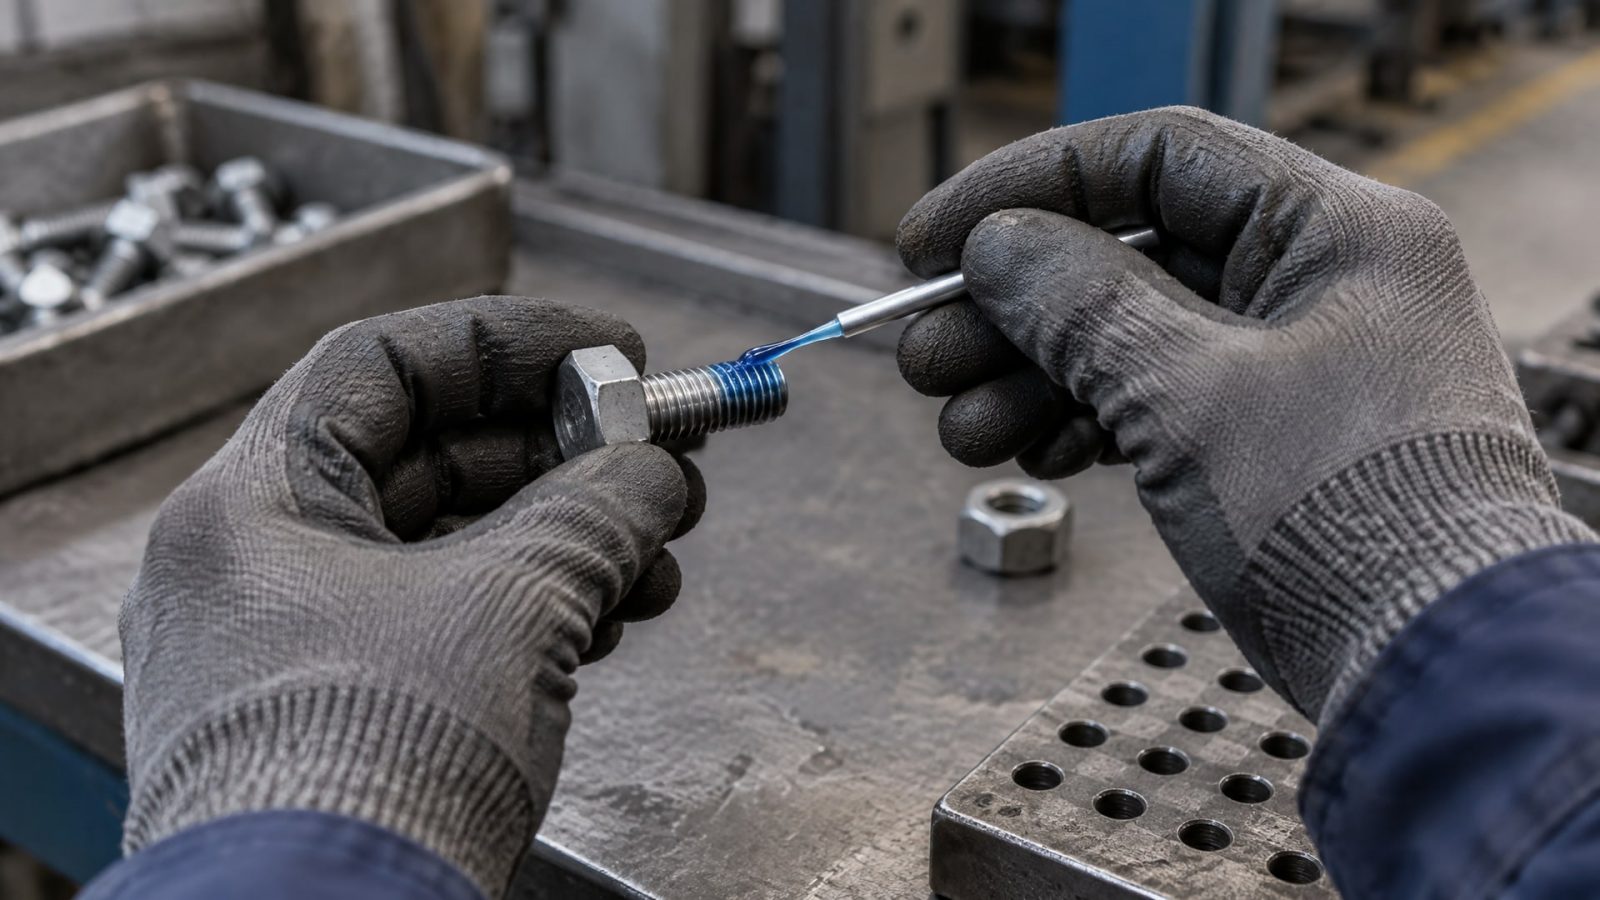
Разные металлы и покрытия по-разному влияют на скорость отверждения и итоговую прочность.
Углеродистая и легированная сталь
На обычной стали анаэробные составы показывают максимальную прочность, так как сталь активна химически и хорошо катализирует отверждение. Это базовый материал, для которого приводятся стандартные значения момента срыва и демонтажа в паспортах продуктов.
Нержавеющая сталь и пассивированные поверхности
На нержавеющей стали, а также на пассивированных поверхностях прочность фиксатора может быть заметно ниже, чем на углеродистой стали. Пассивирующие оксидные пленки замедляют химическое взаимодействие состава с основанием. В таких случаях нужно либо выбрать более прочный состав, либо предварительно очистить поверхность механическим способом, чтобы удалить пассивирующий слой.
Анодированный алюминий и окрашенные поверхности
На анодированном алюминии, хромированном или лакированном крепеже прочность также снижается. Покрытие изолирует металл от контакта с фиксатором. Если возможно, перед применением фиксатора удаляют слой покрытия в месте контакта резьбы с гайкой или отверстием.
Перед применением необходимо уточнить в техническом паспорте продукта, на каких материалах указанные значения прочности гарантированы, чтобы избежать сюрпризов при эксплуатации.
Подготовка поверхности и техника нанесения
Адгезия анаэробного фиксатора резьбы зависит от состояния поверхности не меньше, чем от его химического состава.
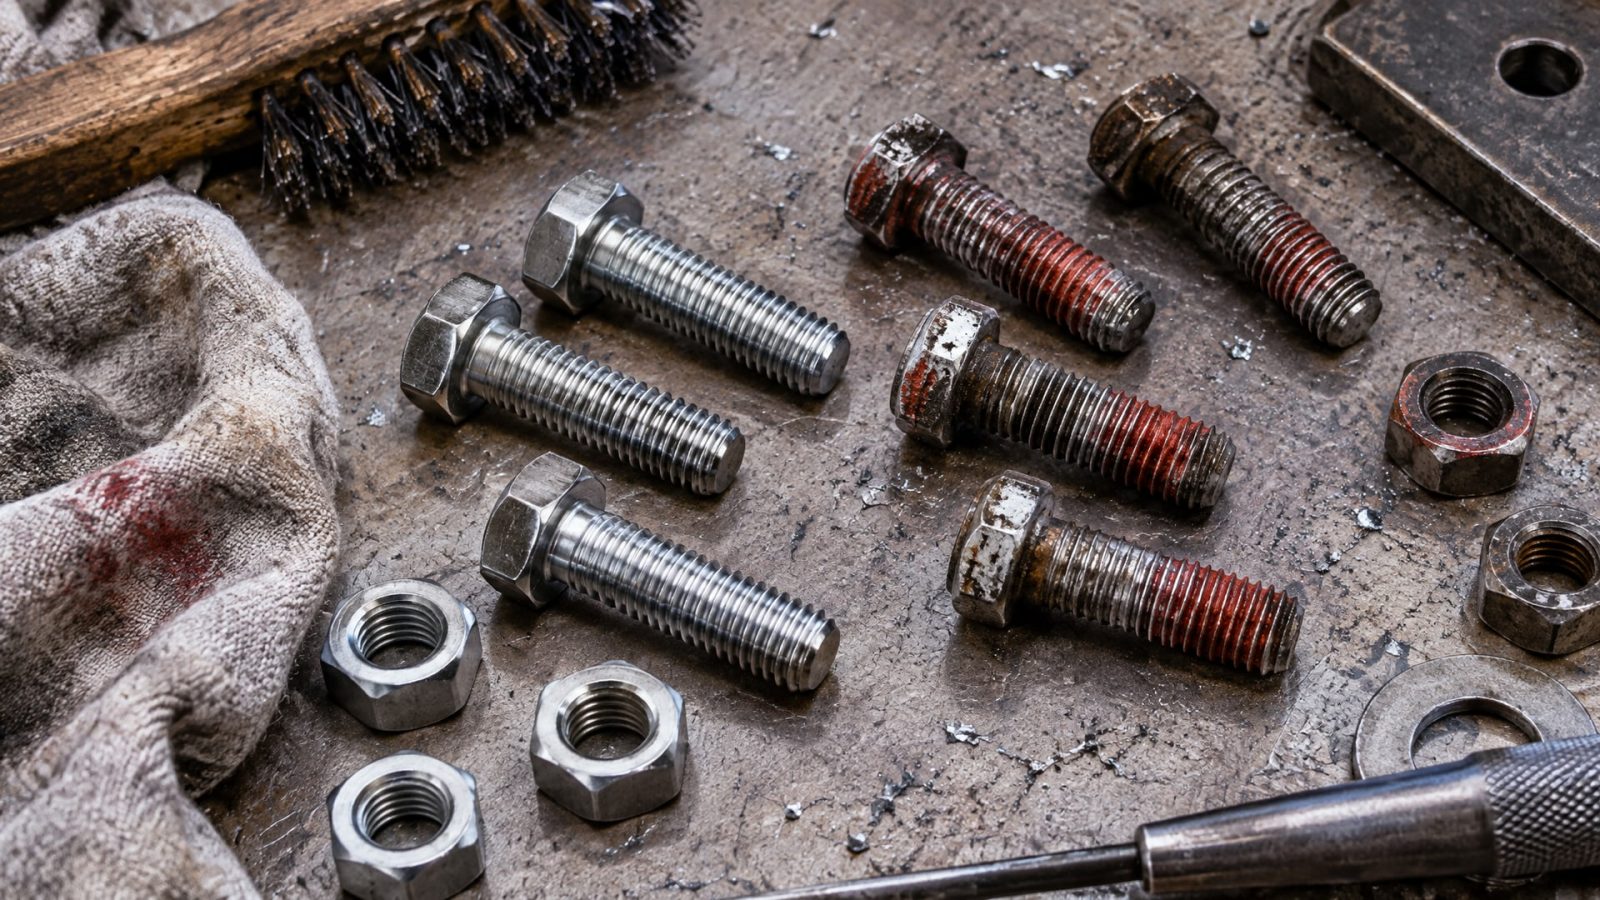
Даже лучший состав не сработает на грязной или масляной резьбе.
Очистка и обезжиривание
Перед нанесением резьба должна быть абсолютно чистой, сухой и обезжиренной. Масло, останки старого фиксатора, коррозия и грязь снижают адгезию и создают локальные участки, где состав не отвердеет должным образом. Резьбу протирают чистой тряпкой или продувают сжатым воздухом. Для удаления масла и консервирующей смазки используют растворители или обезжиривающие средства в соответствии с инструкцией.
Оптимальные условия нанесения
Температура окружающей среды должна быть в диапазоне около +5°C до +30°C, а температура самих деталей - примерно +15°C до +20°C. При низкой температуре отверждение замедляется, при высокой может ускориться неравномерно. Если детали только что вытащили из холодильника или из горячего цеха, им дают время на адаптацию к комнатной температуре.
Дозировка и распределение
Нанесите фиксатор тонкой пленкой - буквально несколько капель на витки резьбы. Слишком большое количество состава приведет к его выдавливанию при сборке, загрязнит прилегающие участки и замедлит отверждение. После нанесения немедленно собирают соединение, чтобы состав равномерно распределился по резьбовым виткам.
Фиксация от вибрации и выбор состава для вибронагруженных узлов
Вибрация - один из основных врагов резьбовых соединений.
Даже при нормальной затяжке микроперемещения и циклические сдвиги постепенно ослабляют крепеж. Это называют самоотвинчиванием от вибрации.
Как вибрация ослабляет соединение
При циклических нагрузках и перемещениях витки резьбы испытывают относительный сдвиг. Каждый цикл приводит к микроскопическому смещению, которое накапливается со временем. Обычное трение и чистая затяжка не могут полностью остановить этот процесс.
Выбор состава для вибронагруженных условий
Для соединений, работающих в условиях сильной вибрации, выбирают составы, специально рассчитанные на вибростойкость. Цель фиксатора в этом случае - не только герметизировать резьбу, но и предотвратить микроперемещения между витками. Такие составы часто имеют более высокую механическую прочность или содержат добавки, которые обеспечивают лучшее сцепление при циклических нагрузках.
Величина эффективности зависит от амплитуды вибрации, ее частоты и характера нагружения. Для критичных узлов рекомендуется сверяться с техническим паспортом конкретного продукта и его испытаниями на вибростойкость.
Анаэробный герметик и фиксатор резьбы: в чем разница
Часто встречается путаница: считают ли анаэробный герметик и фиксатор резьбы одним и тем же.
На самом деле это связанные, но не идентичные категории.
Фиксатор резьбы - узконаправленное решение
Анаэробный фиксатор резьбы нацелен на предотвращение самоотвинчивания и обеспечение надежного удержания крепежа. Его параметры (прочность, момент срыва) оптимизированы именно для этой задачи.
Герметик - двойная задача
Анаэробный герметик обязан одновременно герметизировать соединение (предотвратить протечки) и обеспечить фиксацию. Это может быть менее жидкий состав, чем фиксатор, чтобы не вытекал из щелей. Момент разборки герметика часто отличается от момента обычного фиксатора.
Главное отличие: выбор между ними зависит от приоритета. Если главное - остановить самоотвинчивание, используют фиксатор. Если критична герметизация (например, в гидравлических или пневматических системах), берут состав, где герметизирующие свойства выходят на первый план.
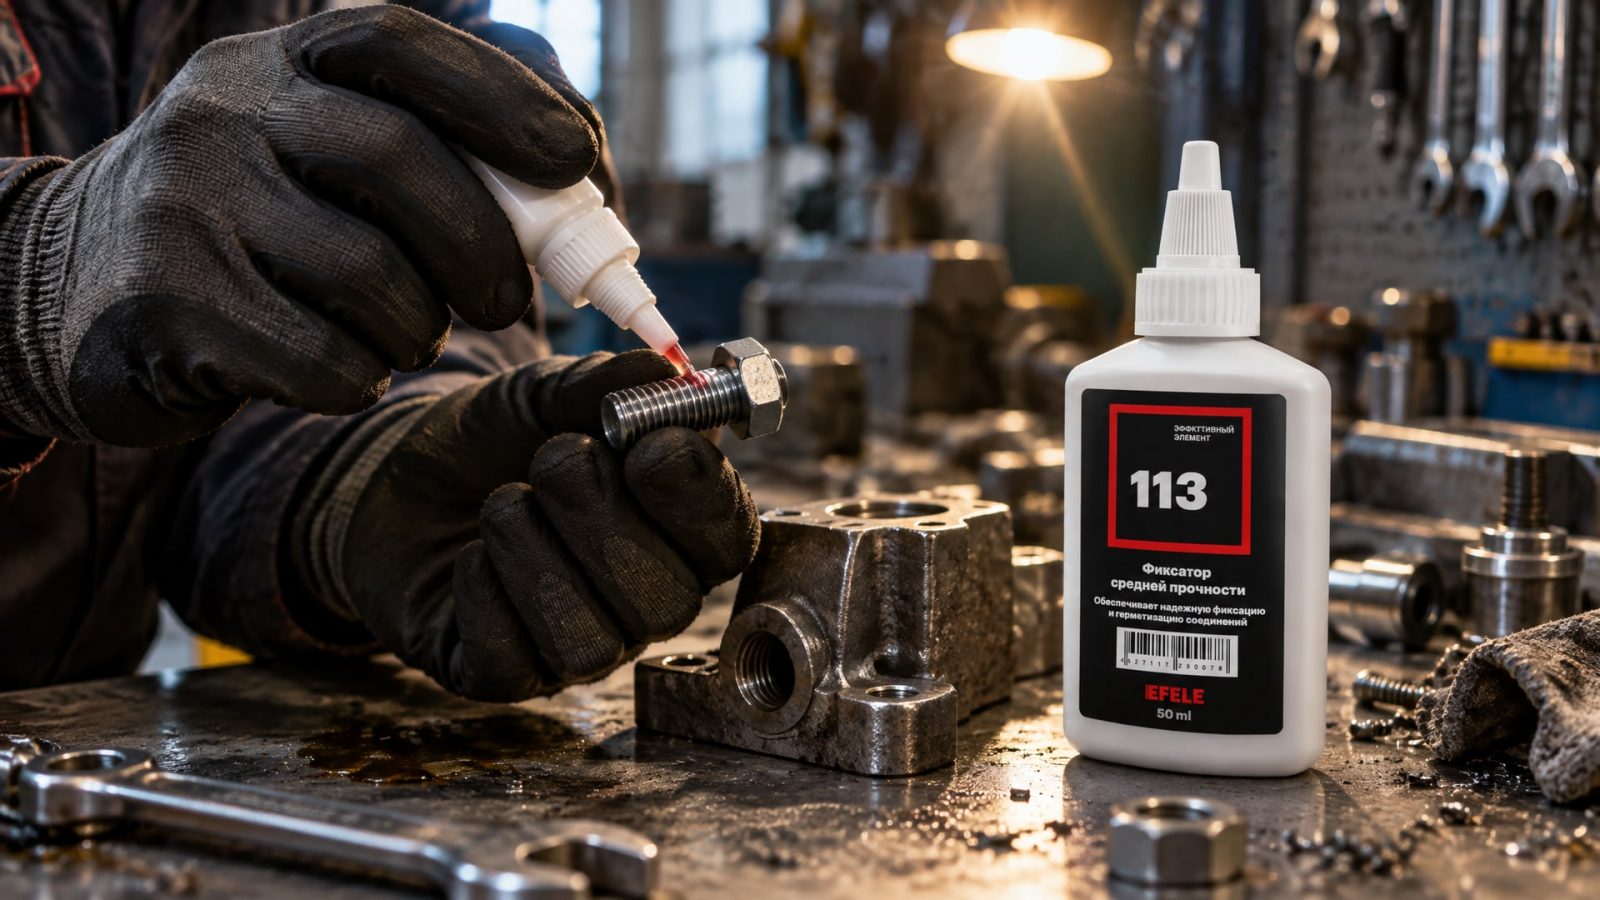
На практике в одном соединении часто может использоваться состав, который выполняет обе функции. Для резьбовых соединений среднего размера, требующих средней прочности фиксации и возможности демонтажа, подходит EFELE 113, который обеспечивает стабильное удержание без избыточной прочности.
Цветовая маркировка: помощь в ориентации, но не гарантия
Анаэробный фиксатор резьбы синий, красный, зеленый - это названия, которые встречаются в каталогах.
Однако цвет не является жестким стандартом прочности.
Синий - обычно среднепрочный
Синяя маркировка условно ассоциируется с разборными или среднепрочными составами. Но конкретное значение момента срыва всегда нужно проверять в паспорте продукта. Синий состав одного производителя может отличаться по прочности от синего состава другого.
Красный и другие цвета
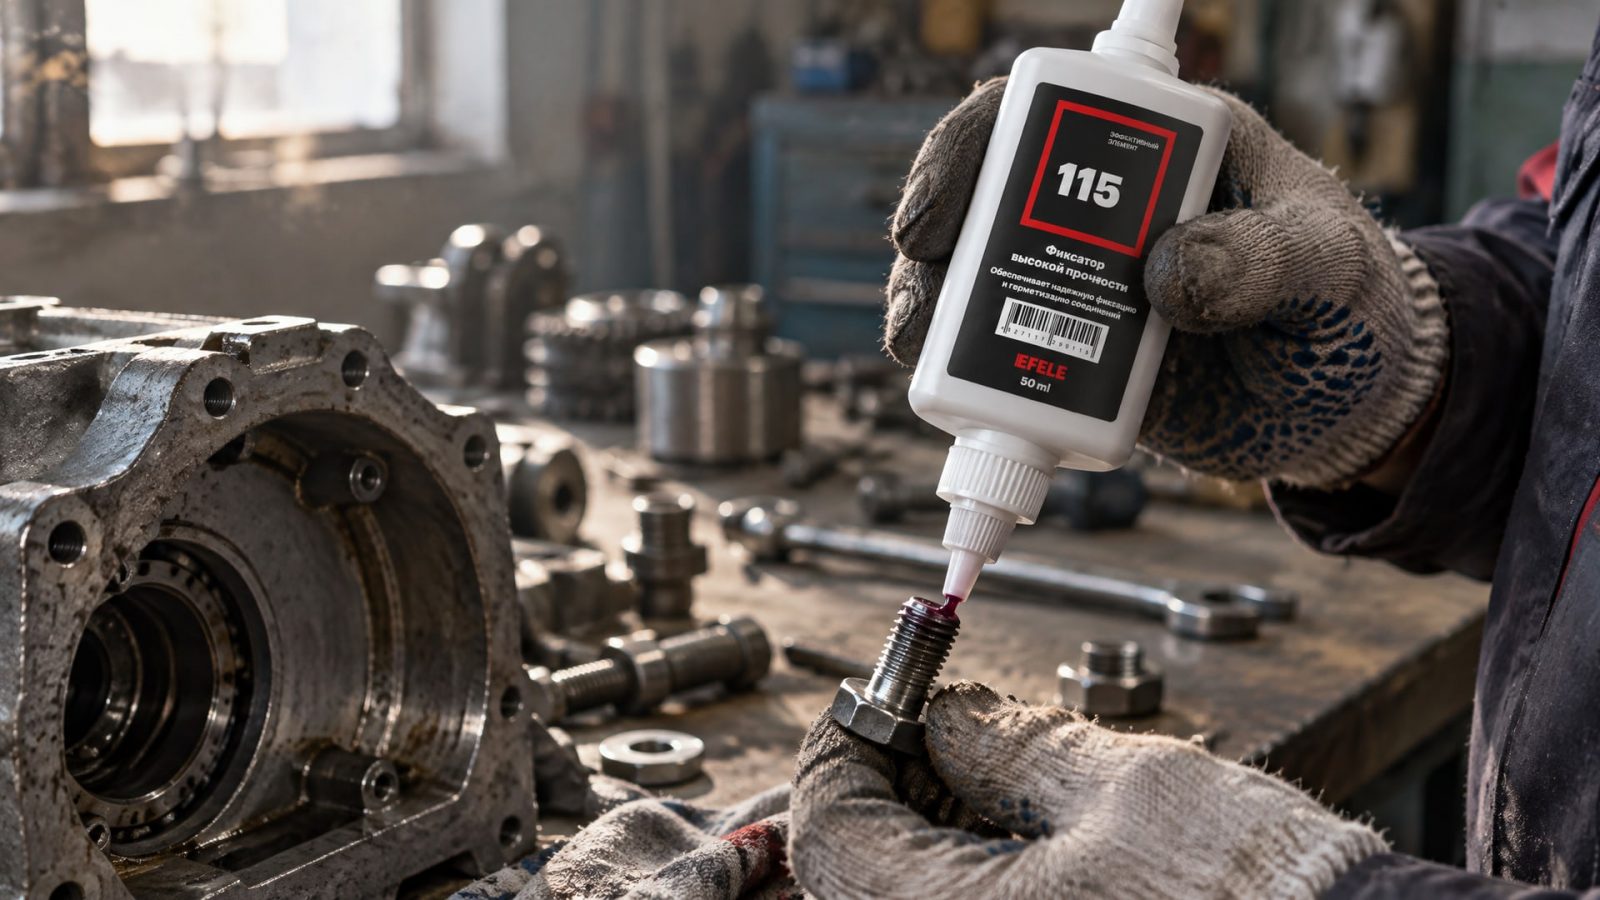
Красный обычно указывает на высокопрочный или неразъемный состав. Зеленый или желтый встречаются реже. Главное правило: ориентируйся не на цвет, а на требуемый момент срыва, зазор, материал и условия эксплуатации. Все эти параметры должны быть расписаны в техническом паспорте (TDS).
Почему цвет не определяет класс
Разные производители используют собственные системы окраски. Международные стандарты (DIN 267 part 27, ISO 10964) описывают свойства крепежа и испытания, но не устанавливают жесткие правила цветовой кодировки для анаэробных составов. Поэтому безопасный подход - всегда сверяться с паспортом, а не полагаться только на цвет.
Для резьбовых соединений, требующих повышенной надежности и редкого демонтажа, рекомендуется EFELE 115, обеспечивающий высокую прочность фиксации и термостойкость в долгосрочной эксплуатации.
Время отверждения и режим загрузки соединения
После нанесения фиксатора и сборки соединения нужно выдержать определенное время, прежде чем нагружать узел.
Полное отверждение
Анаэробные составы отвердевают в течение нескольких часов (от 2-4 часов до суток в зависимости от рецептуры). Полное отверждение означает максимальную прочность на сдвиг и надежную фиксацию. Это значение обязательно указывается в паспорте продукта.
Частичное отверждение и ранняя нагрузка
Многие составы достигают рабочей прочности раньше, чем полностью затвердеют. Это может быть 30-60 минут, после чего соединение можно аккуратно нагружать, но не на полный режим. Полный рабочий режим рекомендуется начинать только после полного отверждения, указанного в паспорте.
Если нагрузить соединение слишком рано, фиксатор еще не достаточно скрепил витки резьбы, и есть риск проскальзывания или микроперемещений до того, как произойдет полное схватывание.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор резьбы на загрязненной или масляной резьбе?
Нет. Масло, грязь и коррозия блокируют контакт фиксатора с металлом и препятствуют адгезии. Это снижает итоговую прочность и делает результат непредсказуемым. Перед применением резьба должна быть абсолютно чистой и обезжиренной. Загрязненную резьбу протирают чистой тряпкой или промывают растворителем.
Чем отличается анаэробный герметик от фиксатора резьбы?
Герметик одновременно фиксирует и герметизирует соединение, часто с приоритетом на герметизацию. Фиксатор сосредоточен главным образом на предотвращении самоотвинчивания. Выбор зависит от задачи: если нужна герметизация (гидросистемы, газовые магистрали), берут герметик; если главное - удержание крепежа, выбирают фиксатор.
Если резьба туго закручена, нужен ли фиксатор?
Да. Вибрация и микроперемещения могут ослабить даже туго закрученное соединение со временем. Затяжка - это начальное усилие, но она не защищает от циклических нагрузок и сдвигов. Анаэробный фиксатор предотвращает микроперемещения между витками резьбы, что затяжка сама по себе не гарантирует.
Какой фиксатор выбрать для частого демонтажа?
Выбирайте низко- или среднепрочный состав. Они откручиваются обычным ручным инструментом без повреждения крепежа. Высокопрочные составы усложнят разборку и могут потребовать механизированный инструмент или нагрев.
Влияет ли материал деталей на эффективность фиксатора?
Да. На стали фиксатор работает максимально эффективно. На нержавеющей стали, анодированном алюминии и пассивированных покрытиях прочность может быть значительно ниже. В таких случаях выбирают более прочный состав или предварительно удаляют пассивирующий слой механической очисткой.
Заключение
Выбор анаэробного фиксатора резьбы требует учета требуемой разборности, размера и материала крепежа, условий эксплуатации и, прежде всего, состояния поверхности. Нет универсального решения: то, что подходит для мелкого и часто разбираемого крепежа, не сработает для крупной резьбы в вибронагруженном узле. Главное правило - минимально достаточная прочность для вашей задачи, чистая и обезжиренная поверхность, и правильное время отверждения перед загрузкой.
При выборе конкретного состава ориентируйтесь на технический паспорт продукта, а не только на цветовую маркировку. Проверьте требуемый момент срыва и демонтажа, размер зазоров, материал деталей и температурный диапазон эксплуатации. Если соединение работает в условиях сильной вибрации, убедитесь, что выбранный фиксатор специально рассчитан на вибростойкость. После нанесения состава дождитесь полного отверждения перед вводом узла в рабочий режим, чтобы обеспечить максимальную надежность фиксации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для низких температур на пищевом производстве: как обеспечить надежную работу оборудования в условиях мороза и холода.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, применяя оптимальные режимы, охлаждение и контроль процесса.
Узнайте, почему обычная краска не подходит как покрытие для цинка при контакте с расплавом и какие материалы использовать.