
Как увеличить срок службы инструмента при фрезеровании закаленной стали
Закаленная сталь - один из самых сложных материалов для фрезерования. Высокая твердость (45–65 HRC) создает экстремальную нагрузку на режущую кромку: температура в зоне резания достигает критических значений, а износ инструмента происходит в несколько раз быстрее, чем при обработке обычной стали. Разница в стойкости фрезы между правильно подобранным режимом и стандартным подходом часто составляет 2–3 раза.
Главное, что нужно понимать: срок службы инструмента при фрезеровании твердой стали зависит не столько от качества самой фрезы, сколько от взаимодействия трех факторов - режима резания, способа охлаждения-смазывания и контроля процесса. Именно этот комплекс определяет, будет ли инструмент работать прогнозируемо или выйдет из строя внезапно. В этой статье разберем, как правильно управлять каждым фактором, чтобы фреза служила дольше и давала стабильный результат.
Почему закаленная сталь требует особого подхода к охлаждению
Основная ошибка при фрезеровании твердых материалов - применение стандартных режимов охлаждения, которые эффективны для мягкой стали.
На закаленной стали инструмент работает в узком температурном окне: слишком низкая температура кромки вызывает хрупкое разрушение, слишком высокая - быстрое химическое окисление и размягчение. При этом избыточный полив холодной жидкостью может создать резкий контраст между передней поверхностью (охлажденной) и тылом кромки (нагретым). Такой термошок приводит к микротрещинам и резко ускоряет износ.
Исследования показывают, что на закаленной стали ASSAB 718 HH и аналогичных материалов при использовании CBN-инструмента сухая обработка или минимальная подача жидкости (МQL с расходом 8,5–10 мл/ч) обеспечивают более предсказуемую работу, чем интенсивное охлаждение. Это не значит, что СОЖ вообще не нужна - нужна правильная подача и состав.
Когда имеет смысл сухая обработка или воздух: - финальная чистовая фрезеровка с малыми припусками; - высокоскоростное фрезерование (скорость резания выше 300 м/мин); - использование специализированного твердосплавного или CBN-инструмента; - станок с жесткой базой и стабильной геометрией.
Когда нужна направленная подача СОЖ: - тяжелая обработка с большими припусками и силами резания; - чистовая фрезеровка с требованиями к точности и шероховатости; - снижение вибраций и колебаний кромки инструмента; - удаление стружки из зоны резания в сложной геометрии.
Выбор и концентрация СОЖ для закаленной стали
Не всякая эмульсия подходит для фрезеровки твердых материалов.
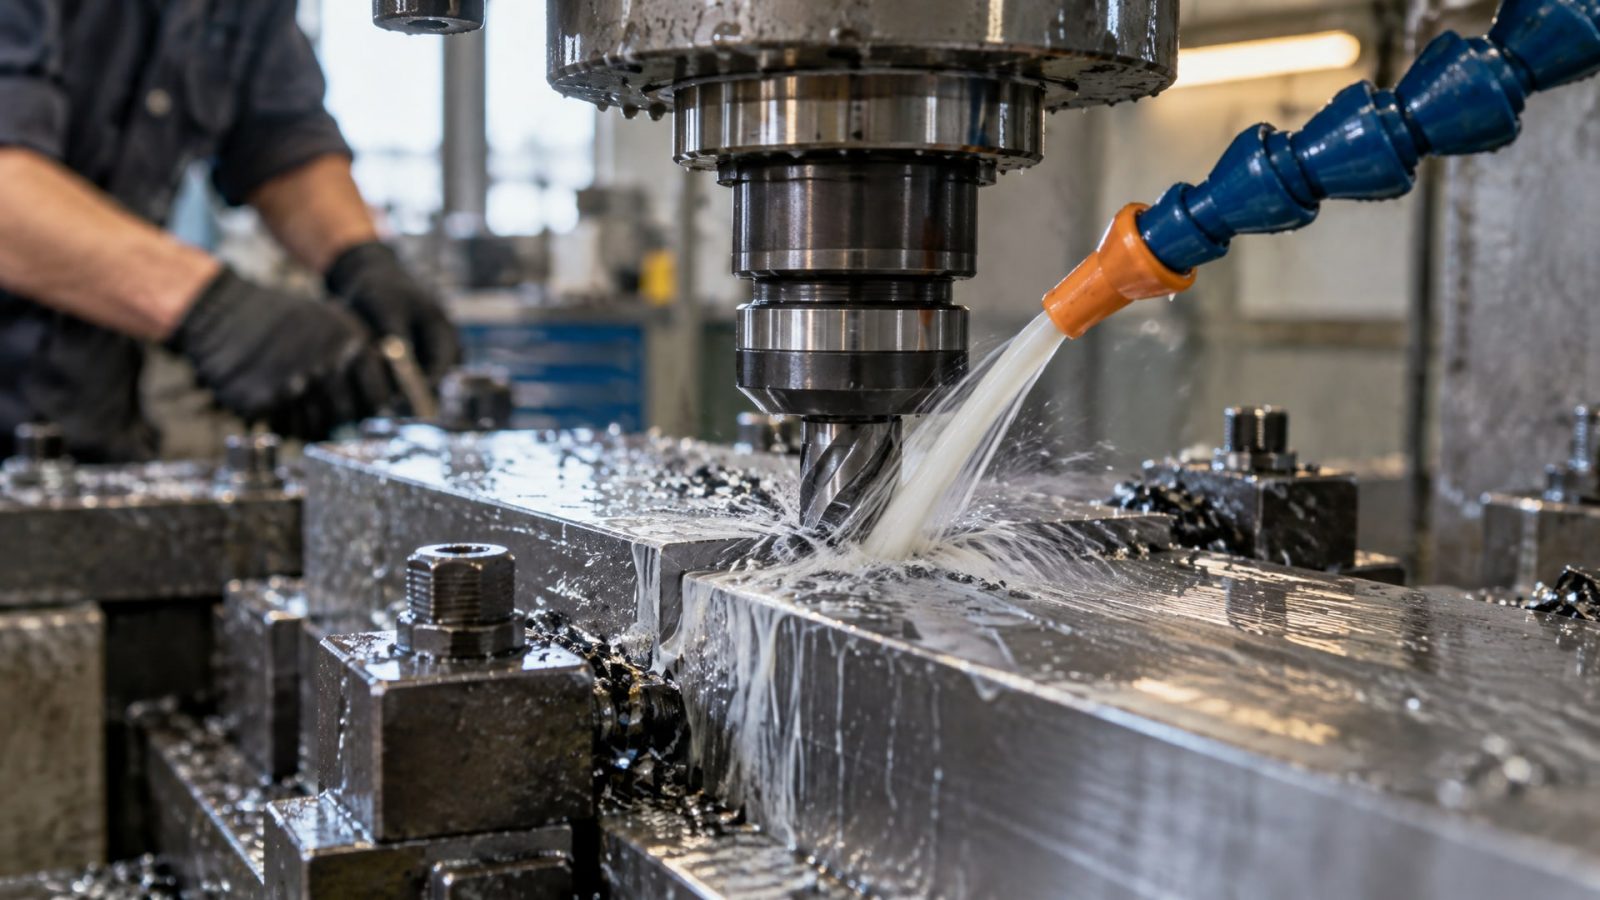
Универсальные легкие смеси (2–3% концентрации) не обеспечивают достаточной смазывающей способности при контакте инструмента с закаленной сталью. Источники инженерной практики рекомендуют для тяжелой фрезеровки повышенные концентрации.
Рекомендуемые концентрации по типу жидкости
Для эмульсий (масло + вода + присадки) при фрезеровании закаленной стали стоит использовать 8–10% концентрацию. При этой концентрации баланс между охлаждением и смазыванием оптимален: масло образует защитную пленку на кромке инструмента, вода отводит тепло, присадки предотвращают окисление и коррозию.
Синтетические жидкости (полностью растворимые, без минерального масла) обычно требуют 3–5% концентрации. Они лучше отводят тепло и снижают риск термошока, но смазывающая пленка тоньше - поэтому их используют при более высоких скоростях и меньших припусках.
Подача и направление СОЖ
Количество жидкости - это не просто объем, а давление и направление подачи. Эффективная подача -50–100 psi (3,5–7 бар) в зону стружкообразования. Струя должна быть направлена на переднюю поверхность фрезы и в точку контакта стружки с инструментом, а не просто «в общее пространство» вокруг инструмента. Именно направленная подача снижает локальную температуру в критической зоне, не создавая термошока по всей кромке.
При неправильной подаче (диффузный полив, подача в сторону) температура инструмента может быть выше, чем при сухой обработке, потому что жидкость попадает на охлажденный уже участок и не помогает.
Для МQL (минимальная подача количества смазки) расход подбирается с учетом геометрии фрезы и материала. На практике использованы значения 8,5 мл/ч для ASSAB 718 HH и около 10 мл/ч для NAK80. МQL-подача эффективна, если аэрозольная смесь (сжатый воздух + микрокапли масла) подается точно в зону резания; при этом снижаются силы резания и термонагрузка по сравнению с сухой обработкой.
Температура рабочей жидкости и ее контроль
Многие закупщики и инженеры недооценивают влияние температуры СОЖ на стойкость инструмента.
Холодная жидкость (ниже 15 °C) вызывает резкое охлаждение кромки и микротрещины, теплая (выше 30 °C) теряет эффективность охлаждения. Рекомендуемый диапазон -20–25 °C, с допуском ±2 °C. Это узкое окно, но оно обеспечивает стабильность процесса.
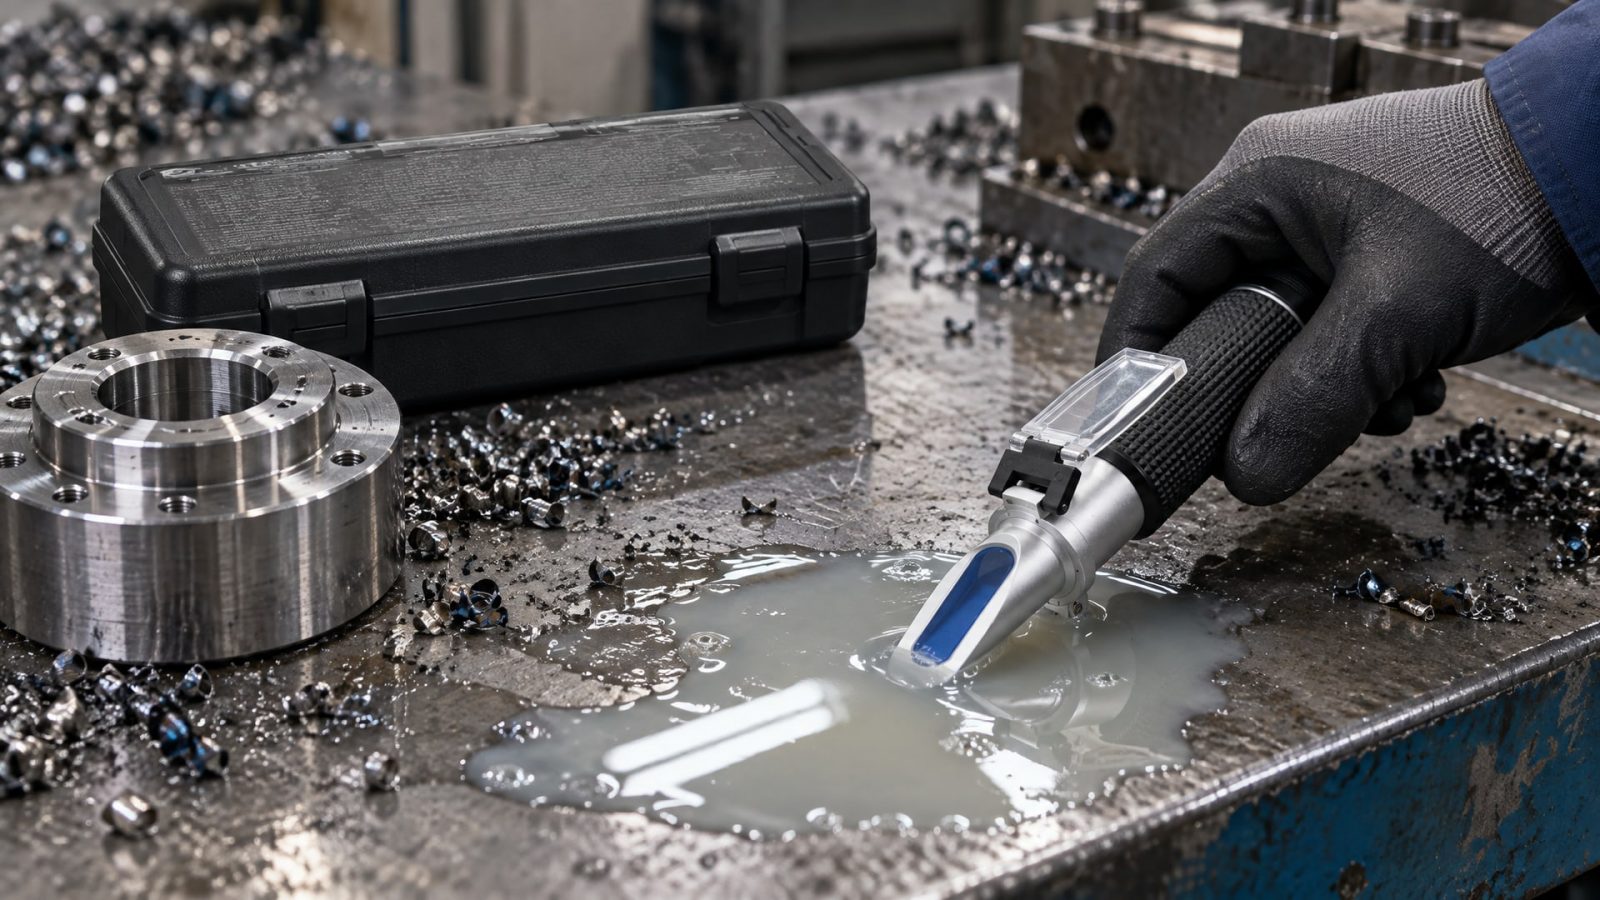
На участках с высокой теплогенерацией (интенсивное фрезерование с большими припусками) температуру СОЖ нужно контролировать через систему охлаждения жидкости - теплообменник или циркуляционная система. Если жидкость перегревается и вязкость падает, защитная пленка на инструменте становится нестабильной, и износ ускоряется. Для контроля концентрации СОЖ и поддержания ее эффективности рекомендуется использовать рефрактометр EFELE, который позволяет оперативно корректировать состав рабочей жидкости и отслеживать изменения вязкости в процессе работы.
Проверку температуры стоит выполнять 2–3 раза за смену, особенно если у станка нет встроенной системы терморегуляции. Перепады температуры часто объясняют необъяснимые скачки износа между партиями одинаковых деталей.
Режимы резания и их влияние на стойкость фрезы
Режимы резания (скорость, подача, глубина резания) - это первичный фактор нагрузки на кромку.
При фрезеровании закаленной стали малая подача на зуб (0,03–0,1 мм/зуб) и высокая скорость резания (100–300 м/мин) дают лучшую стойкость, чем агрессивные параметры. На закаленной стали вместо классического «тяжелого» фрезерования часто работают в режиме чистовой обработки с малыми припусками и высокой скоростью.
Критерий окончания стойкости инструмента часто обозначают как VB - это средний износ по задней поверхности кромки. Для чистовой обработки твердых материалов пороговое значение составляет обычно 0,3 мм, для других режимов -0,5 мм. Однако для конкретной операции и закаленного материала этот порог нужно уточнять с учетом требуемой точности и шероховатости. Универсальный порог часто приводит к неправильной оценке стойкости и сравнению между партиями инструмента.
Признаки неправильного режима резания
Если износ инструмента растет быстро и непредсказуемо, причину стоит искать в режимах, а не в охлаждении: - слишком высокая температура кромки (видна побежалость) - снизить подачу или скорость резания; - сколы и выкрашивание кромки - уменьшить глубину резания, повысить подачу; - нестабильная стойкость при одинаковых режимах - проверить жесткость станка, биение инструмента, вибрации.
На закаленной стали проблема часто кроется не в жидкости, а в неправильном сочетании скорости, подачи и способа охлаждения. Например, при сухой обработке нельзя использовать режимы, которые работают с интенсивным поливом.
Подбор состава СОЖ для твердой стали
При выборе конкретной СОЖ важно обратить внимание на ее состав и свойства.
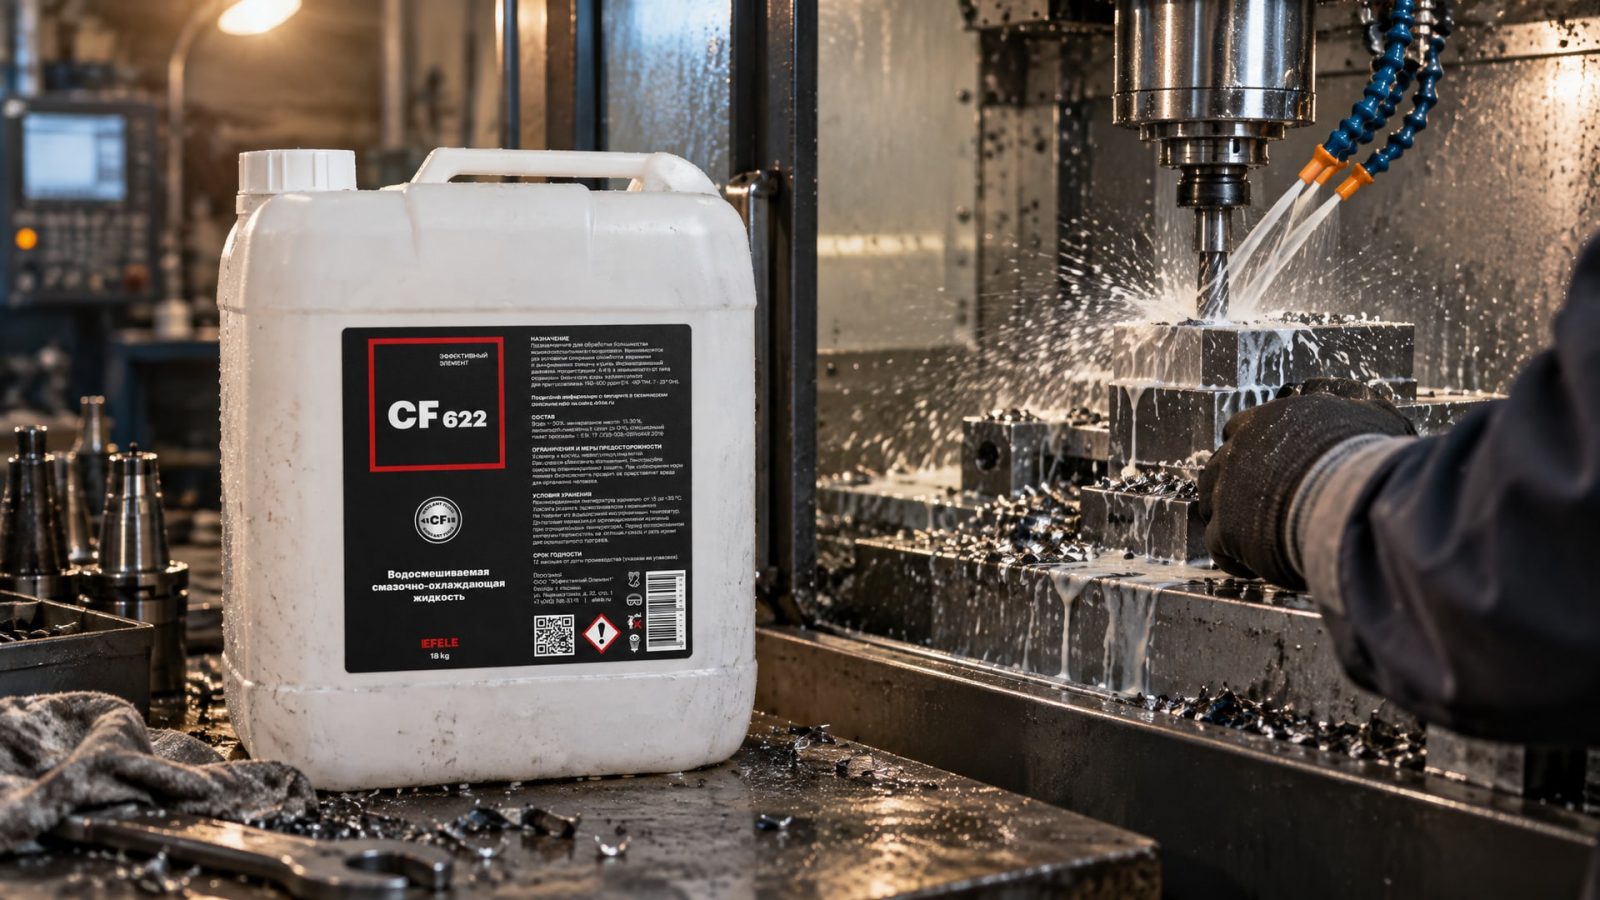
Для закаленной стали подходят:
Полусинтетические эмульсии - сочетают минеральное масло и синтетические компоненты, обеспечивают хороший баланс смазывания и отвода тепла. Для фрезерования закаленной стали рекомендуется использовать полусинтетические СОЖ, такие как EFELE CF-622, которые обеспечивают эффективное охлаждение и смазывание, снижая износ инструмента. Применяются при 8–10% концентрации, подходят для тяжелой фрезеровки с интенсивным отводом стружки.
Синтетические жидкости - чистые синтетические основания без минерального масла. Лучше отводят тепло, снижают риск окисления. Используют при 3–5% концентрации для высокоскоростной чистовой обработки.
Сложноэфирные компоненты в составе - улучшают адгезию масла к поверхности инструмента, предотвращают смыв защитной пленки при подаче жидкости под давлением. На закаленной стали такие добавки критичны.
При покупке СОЖ обратите внимание на информацию о вязкости (ISO VG), наличие противозадирных присадок (EP-присадки) и совместимость с материалом инструмента (твердосплав, CBN, керамика). Для твердосплава и CBN нужны разные составы, потому что металлическое сродство и адгезия масла к ним различаются.
Распространенные ошибки при фрезеровании твердых сталей
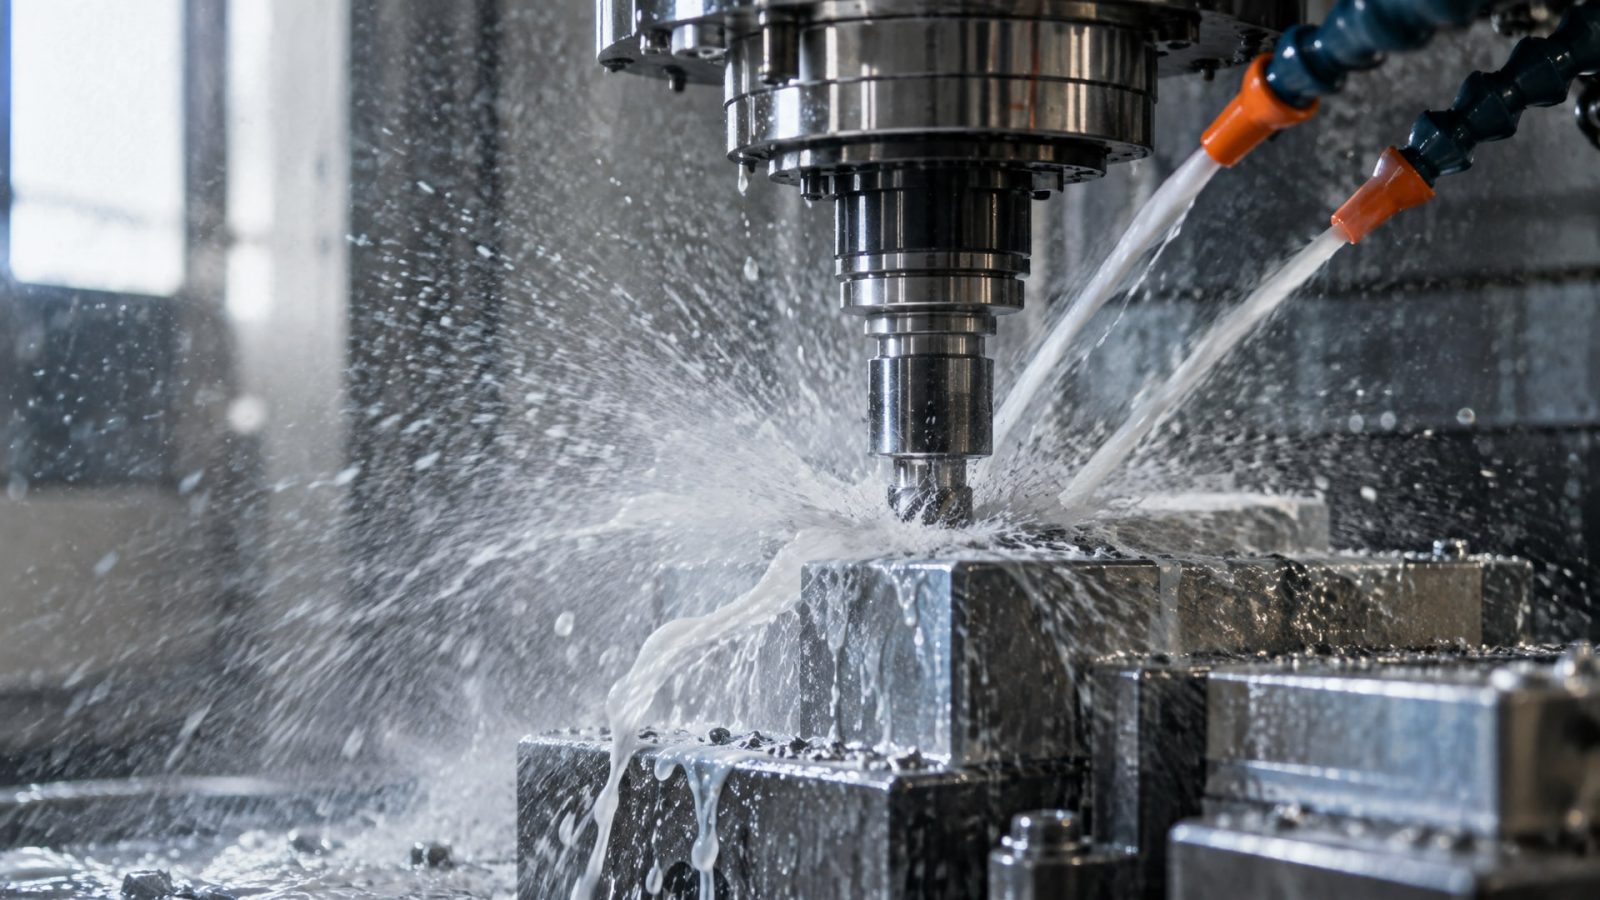
Ошибка 1: Избыточный полив холодной жидкостью
Предполагается, что «больше жидкости = лучше охлаждение». На деле при фрезеровании закаленной стали излишний поток холодной эмульсии вызывает термошок, микротрещины кромки и ускоренный износ. Решение: использовать направленную подачу с контролем давления (50–100 psi) и температуры (20–25 °C).
Ошибка 2: Неправильная концентрация СОЖ
Часто работают с концентрацией 3–4%, которая подходит для обработки мягких сталей. На закаленной стали такая концентрация не обеспечивает смазывающей пленки. Результат - быстрый износ, особенно при силовой фрезеровке. Решение: использовать 8–10% для эмульсий, 3–5% для синтетики, учитывая конкретный тип операции.
Ошибка 3: Игнорирование чистоты и состояния СОЖ
Если жидкость окислилась, загрязнена стружкой или микробиологически деградирована, ее защитные свойства падают. На закаленной стали это сразу видно по скачку износа. Решение: регулярно проверять состояние жидкости, чистить фильтры, поддерживать концентрацию и температуру.
Ошибка 4: Применение сухой обработки без опыта
Переход на сухое фрезерование или МQL требует пересчета режимов резания. Если использовать режимы, рассчитанные под интенсивное охлаждение, на сухой обработке инструмент перегреется и сломается быстро. Решение: проверить адекватность режимов, сначала работать на уменьшенных подачах и скоростях, постепенно подбирая оптимальные параметры.
Ошибка 5: Непостоянная поддержка параметров
Если концентрация, температура и давление подачи СОЖ скачут от смены к смене, результаты будут непредсказуемы. На закаленной стали даже небольшие отклонения видны по стойкости. Решение: внести процедуры контроля в регламент обслуживания станка, проверять параметры в начале смены.
Контроль критериев износа и оценка стойкости
Существует стандартная система оценки износа режущего инструмента, где основной параметр - это VB (средний износ по задней поверхности, измеряется в миллиметрах).
Для чистовой обработки твердых материалов пороговый износ составляет около 0,3 мм, для других режимов -0,5 мм. Однако при работе с закаленной сталью этот порог нужно уточнять для конкретной операции, материала и требуемого качества поверхности.
Почему универсальный критерий не подходит: если требуется высокая точность размеров (допуск IT6–IT7), то даже визуально малый износ кромки (0,2 мм) может привести к отклонению размера. Если же работать нужно с грубостью Ra 1,6 мкм, то износ 0,5 мм не критичен. На закаленной стали разброс между партиями часто объясняется именно нечетким критерием.
Рекомендуется фиксировать критерий окончания стойкости письменно перед началом серии обработки: указать точное значение VB, условия измерения (под микроскопом, на окончание, без чистки кромки) и требования к размерной точности. Это позволит сравнивать результаты между партиями инструмента и выявлять реальные проблемы.
Часто задаваемые вопросы
Можно ли применять обычную универсальную СОЖ для закаленной стали?
Использовать универсальную легкую СОЖ возможно, но результаты будут нестабильными. На закаленной стали повышенное содержание масла (смазывающие присадки) критично для защиты кромки. Рекомендуется выбирать жидкость, специально рекомендованную для твердых материалов и тяжелого фрезерования, с концентрацией 8–10%.
Сухое фрезерование лучше, чем с СОЖ?
Нет четкого ответа. Для высокоскоростной чистовой обработки твердосплавным инструментом сухая обработка часто предпочтительнее, потому что исключает термошок. Для тяжелой обработки с припусками сухое фрезерование требует более жестких режимов и рискует за счет перегрева. МQL - промежуточный вариант: эффективно снижает температуру без риска термошока, расход жидкости мал.
Как часто менять СОЖ при работе с закаленной сталью?
Интервал замены зависит от объема обработки, типа жидкости и условий хранения. На практике при интенсивной фрезеровке закаленной стали СОЖ проверяют еженедельно и заменяют каждые 3–6 месяцев. Если жидкость мутнеет, появляется запах, теряется консистенция или видны неустойчивые результаты резания - замена требуется незамедлительно.
Какой рефрактометр нужен для контроля концентрации?
Рефрактометр должен соответствовать типу жидкости. Для эмульсий и синтетик используют приборы с диапазоном по шкале Brix 0–20% или специальные шкалы для конкретной СОЖ. Прибор калибруют по дистиллированной воде перед работой. Измерение проводят при температуре 20–25 °C, потому что показатель преломления зависит от температуры.
Что делать, если стойкость фрезы упала, но режимы и СОЖ не менялись?
Первое - проверить состояние СОЖ (концентрацию, температуру, наличие загрязнений). Второе - убедиться, что нет износа шпинделя, биения инструмента или нарушения жесткости станка. Третье - проверить партию инструмента (может быть производственный брак). Четвертое - измерить реальную скорость резания (часто станок работает медленнее, чем задано).
Заключение
Срок службы инструмента при фрезеровании закаленной стали зависит от управления тремя взаимосвязанными факторами: правильного выбора режимов резания, контролируемого способа охлаждения-смазывания и постоянного мониторинга параметров процесса. На закаленной стали универсальный подход не работает - нужна специализированная СОЖ (8–10% концентрации для эмульсий), направленная подача с контролем давления и температуры в диапазоне 20–25 °C, а также четкие критерии оценки износа для каждой операции.
Если вы регулярно сталкиваетесь с преждевременным выходом фрез из строя, начните с диагностики текущего процесса: проверьте концентрацию и температуру СОЖ, убедитесь в направленности подачи жидкости и в жесткости станка. Часто решение кроется не в покупке дорогого инструмента, а в оптимизации этих параметров. Внедрите процедуры еженедельного контроля и письменно зафиксируйте критерии окончания стойкости - это даст вам прозрачность и позволит быстро выявлять отклонения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит как покрытие для цинка при контакте с расплавом и какие материалы использовать.
Подберите промышленный очиститель для удаления СОЖ и герметиков с учетом типа загрязнения и материала детали.
Эффективная очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для разных поверхностей и задач.