
Защита продукта при смазке упаковочного оборудования: как исключить попадание смазки в продукт
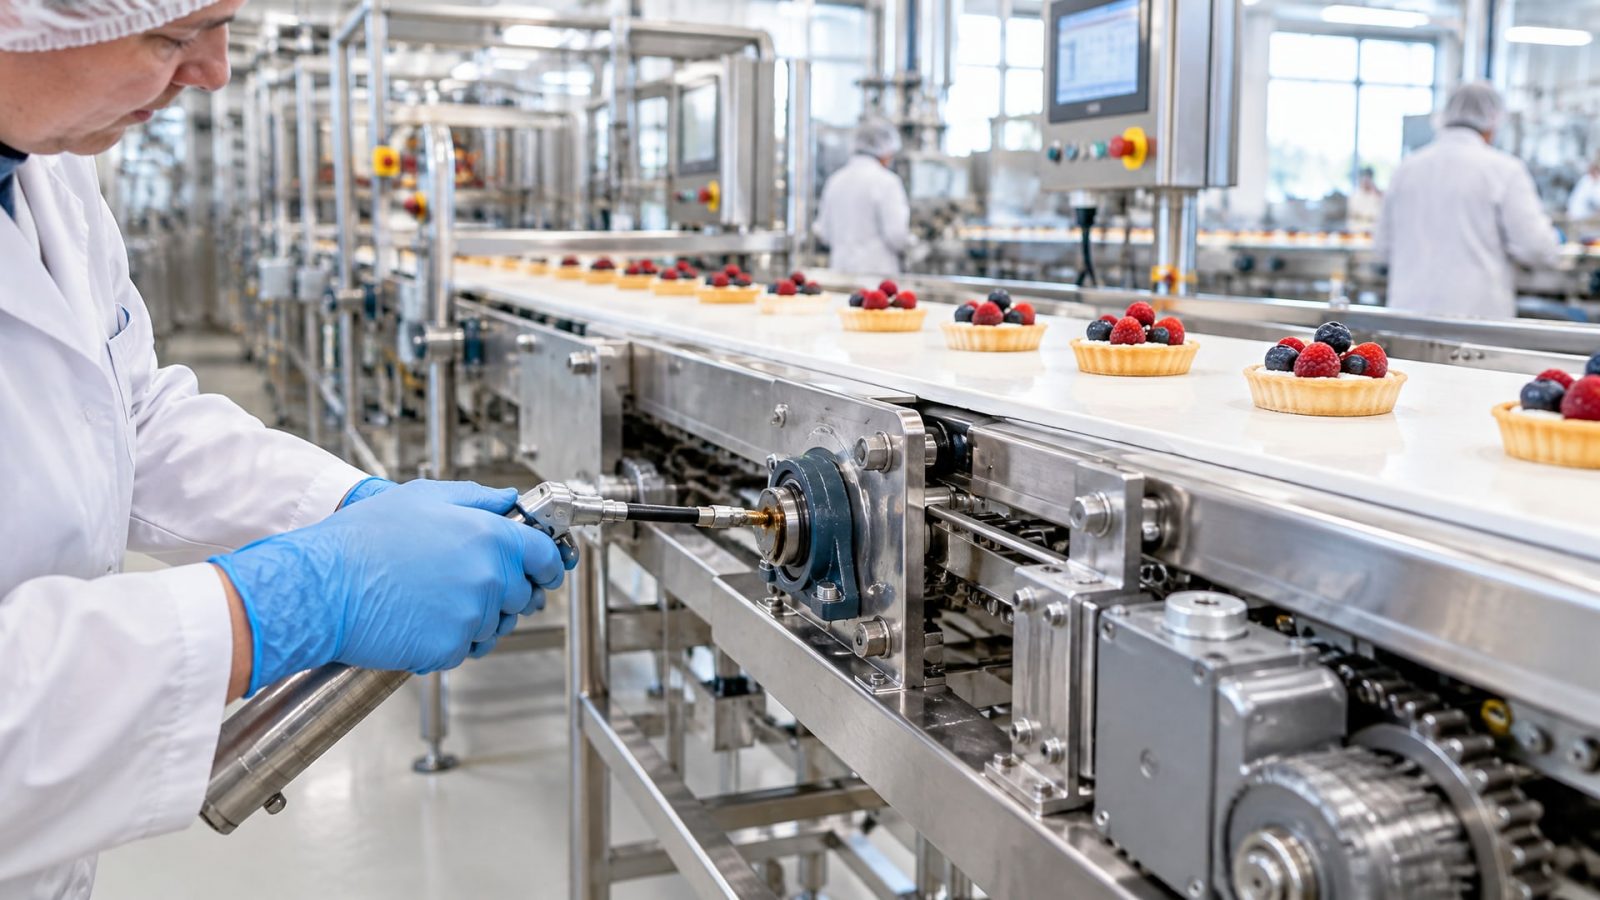
На упаковочных линиях смазка проникает туда, откуда ее ни один конструктор не ожидает: капля с цепи попадает на пленку, аэрозоль из редуктора садится на узел наполнения, остатки смазки с инструмента размазываются по контактной поверхности. Риск заражения продукта смазкой вырастает на линиях фасовки, где узлы трения находятся буквально над открытым продуктом или первичной упаковкой. Эта статья объясняет, как выбрать и применить смазку так, чтобы она работала надежно, но никогда не попала в готовый продукт. Материал адресован инженерам и закупщикам, которые отвечают за соответствие пищевым нормам и защиту репутации производства.
Главное правило простое: где возможен хотя бы случайный контакт смазки с продуктом или первичной упаковкой, применяют только смазки, разрешенные нормативно. Откуда берется эта разрешенность, как ее проверить и как организовать процесс применения - разберем дальше.
Что такое NSF H1 и как она отличается от других категорий
NSF H1 - это категория смазок, которые разрешены в местах, где возможен случайный, непреднамеренный контакт с пищей или продуктом.
На упаковочных линиях H1 применяют на подшипниках конвейеров над открытым продуктом, редукторах, приводах и цепях, которые находятся в зоне брызг или капель.
Категория H2 используется в местах, где контакт смазки с пищей исключен по конструкции оборудования. На упаковочной линии это может быть редуктор мотора, который полностью отделен от рабочей зоны, или подшипники приводных механизмов, расположенные вне сбрызгивания. Применение H2 в упаковочной зоне - грубая ошибка, которая обнаруживается при аудите и влечет остановку производства.
Категория 3H используется для смазок с прямым контактом с пищей - например, в разделительных агентах для пищевого оборудования. На упаковочных линиях она не применяется.
Различие между H1 и H2 критично не по составу смазки, а по месту применения. Одна и та же химическая основа может быть зарегистрирована в разных категориях в зависимости от оценки риска. Поэтому при заказе смазки для упаковочного оборудования всегда проверяют конкретный допуск продукта - надпись на упаковке, техлист или сертификат регистрации.
Как оценить риск попадания смазки на упаковочной линии
Прежде чем выбирать смазку, проводят картирование точек смазывания.
Для каждого узла определяют три вопроса:
Может ли смазка физически попасть на продукт, первичную упаковку, наполнитель, контактный материал или открытую рабочую поверхность оборудования?
Какая форма попадания возможна: капли с трущихся деталей, брызги от вращающихся цепей, аэрозоль от редуктора, остатки на инструментах обслуживания?
Как часто происходит обслуживание этого узла, и кто это делает - сколько времени смазка находится в открытом доступе?
На типичной линии фасовки критичными точками являются: - цепи и звездочки конвейера над открытым продуктом, - подшипники узла укупорки и запайки, - редукторы приводов наполнения и укладки, - направляющие подвижных платформ, соприкасающихся с упаковкой, - шарниры робототехники в зоне над продуктом.
Если даже теоретически существует возможность bryzh или капель, выбирают H1. Если оборудование конструктивно полностью защищено (редуктор в закрытом кожухе, подшипник под герметичной защитой), то допускается H2 - но такие случаи редки и требуют документирования.
Стандарты и регистрация: NSF H1 и ISO 21469
Смазка получает допуск NSF H1, когда производитель подает заявку в Национальный фонд санитарии (NSF International), и независимый лаборант подтверждает соответствие химическому составу, параметрам безопасности и производственной гигиене.
Регистрация действует определенный срок и требует переподтверждения.
Международный стандарт ISO 21469 вводит более широкий подход: помимо состава смазки, регламентирует ее производство в гигиеничных условиях, упаковку, маркировку, хранение и перевозку. ISO 21469 охватывает весь жизненный цикл смазочного материала от завода-изготовителя до применения на производстве. Смазка, соответствующая ISO 21469, также соответствует требованиям к H1, но обратное не всегда верно: H1-регистрация не гарантирует полного соответствия ISO 21469.
При выборе смазки для упаковочного оборудования рекомендуется запросить у поставщика: - Свидетельство о регистрации NSF H1 с датой действия, - Техлист, где указаны параметры: вязкость, класс консистенции (NLGI), температурный диапазон, растворимость в воде, - Информацию о соответствии ISO 21469 (если требуется), - Результаты испытания на устойчивость к моющим средствам и пару, если линия подвергается влажной очистке.
Конструктивные и организационные методы защиты от загрязнения
Правильный выбор смазки - только половина решения.
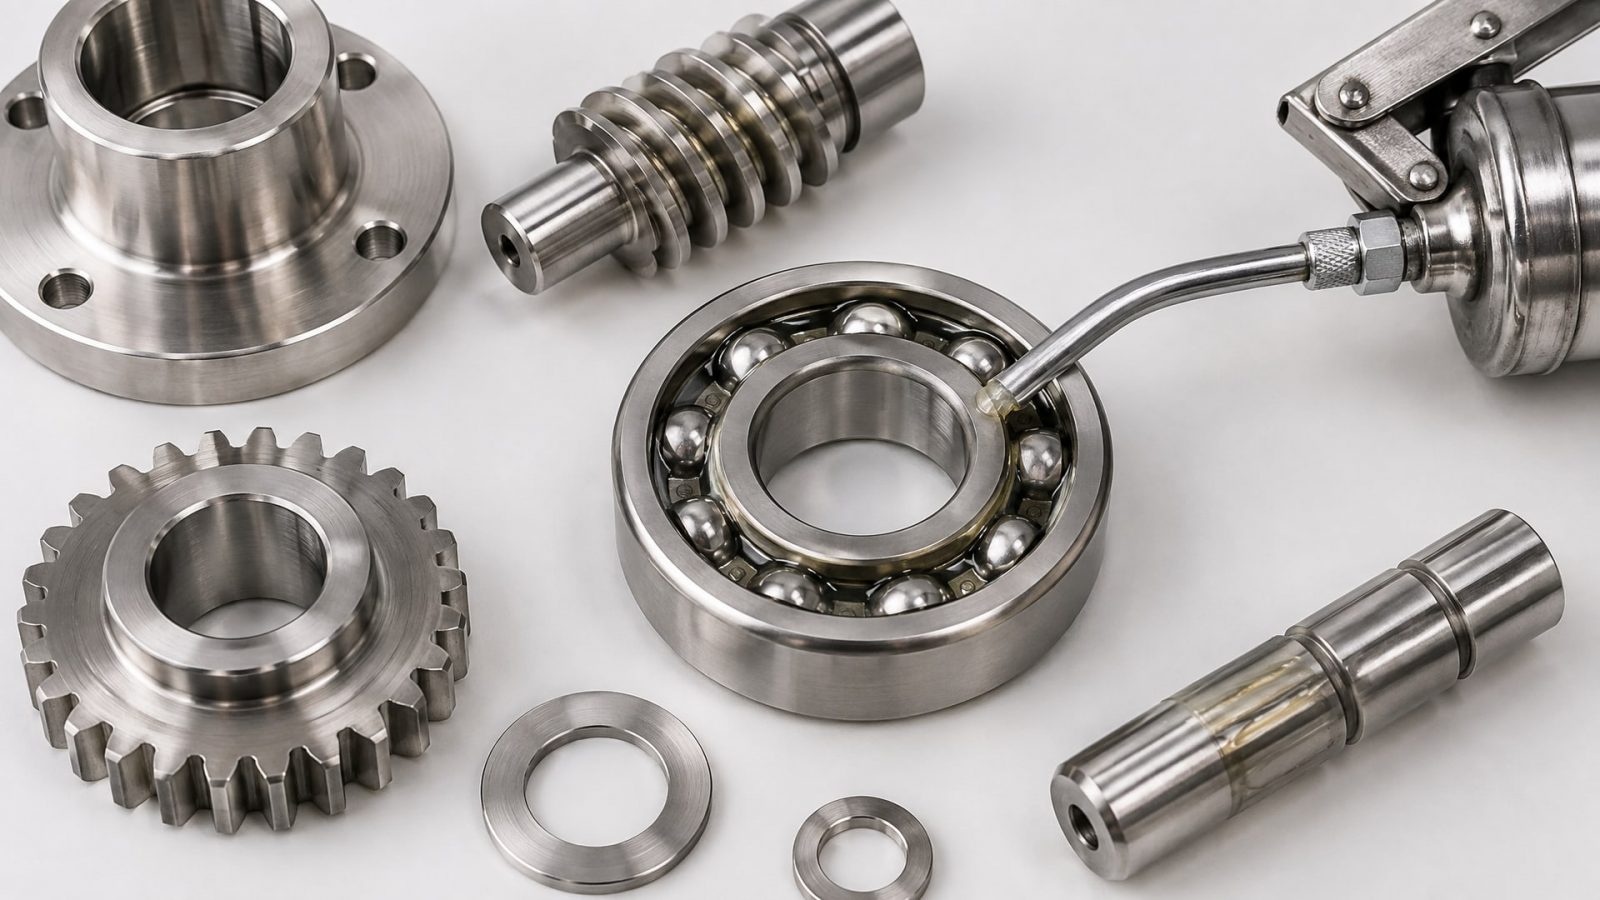
Вторая половина - организация процесса обслуживания и конструктивные меры на оборудовании.
Закрытые системы смазки вместо ручного дозирования
Ручное нанесение смазки из тубы или шприца - самый частый источник загрязнения. Капля смазки на пальцах оператора попадает на упаковку, остатки смазки на наконечнике шприца размазываются по трубам и узлам. Современные упаковочные линии оснащаются централизованными системами масло-пресс с дозированной подачей прямо в узлы трения через закрытые каналы. Даже если нет полной автоматизации, применяют одноразовые фасовки и шприцы, которые не переносят смазку между зонами.
Разделение инструмента и материалов
На каждую упаковочную линию назначают отдельные инструменты: тряпки, тубы, инструменты обслуживания. Они хранятся в маркированных контейнерах, никогда не смешиваются с инструментом других участков. Эта дисциплина предотвращает перекрестное загрязнение, особенно если рядом работают участки с пищевым и непищевым оборудованием.
Мойка и проверка перед запуском
Перед вводом линии в работу все трущиеся поверхности и контактные элементы тщательно протирают чистой, сухой тряпкой без ворса. Если была замена смазки, проводят прокручивание без продукта, чтобы убедиться, что капель и брызг не попадают в рабочую зону. Для линий с влажной мойкой - дополнительный контроль: после мойки паром или горячей водой смазка может вымыться, поэтому перед возобновлением производства ее наносят повторно.
Графики переподсмазывания
Для каждого узла устанавливают периодичность нанесения смазки: раз в смену, раз в неделю, раз в месяц. Переподсмазывание проводят по графику, а не «когда-нибудь», чтобы избежать одновременной работы с несколькими узлами и путаницы между инструментом и смазками. Тонкая пленка смазки наносится аккуратно, а излишки удаляют после сборки узла, не оставляя капель на открытых поверхностях.
Выбор смазки для конкретных типов упаковочного оборудования
Выбор смазки зависит не только от наличия H1-допуска, но и от условий работы узла.
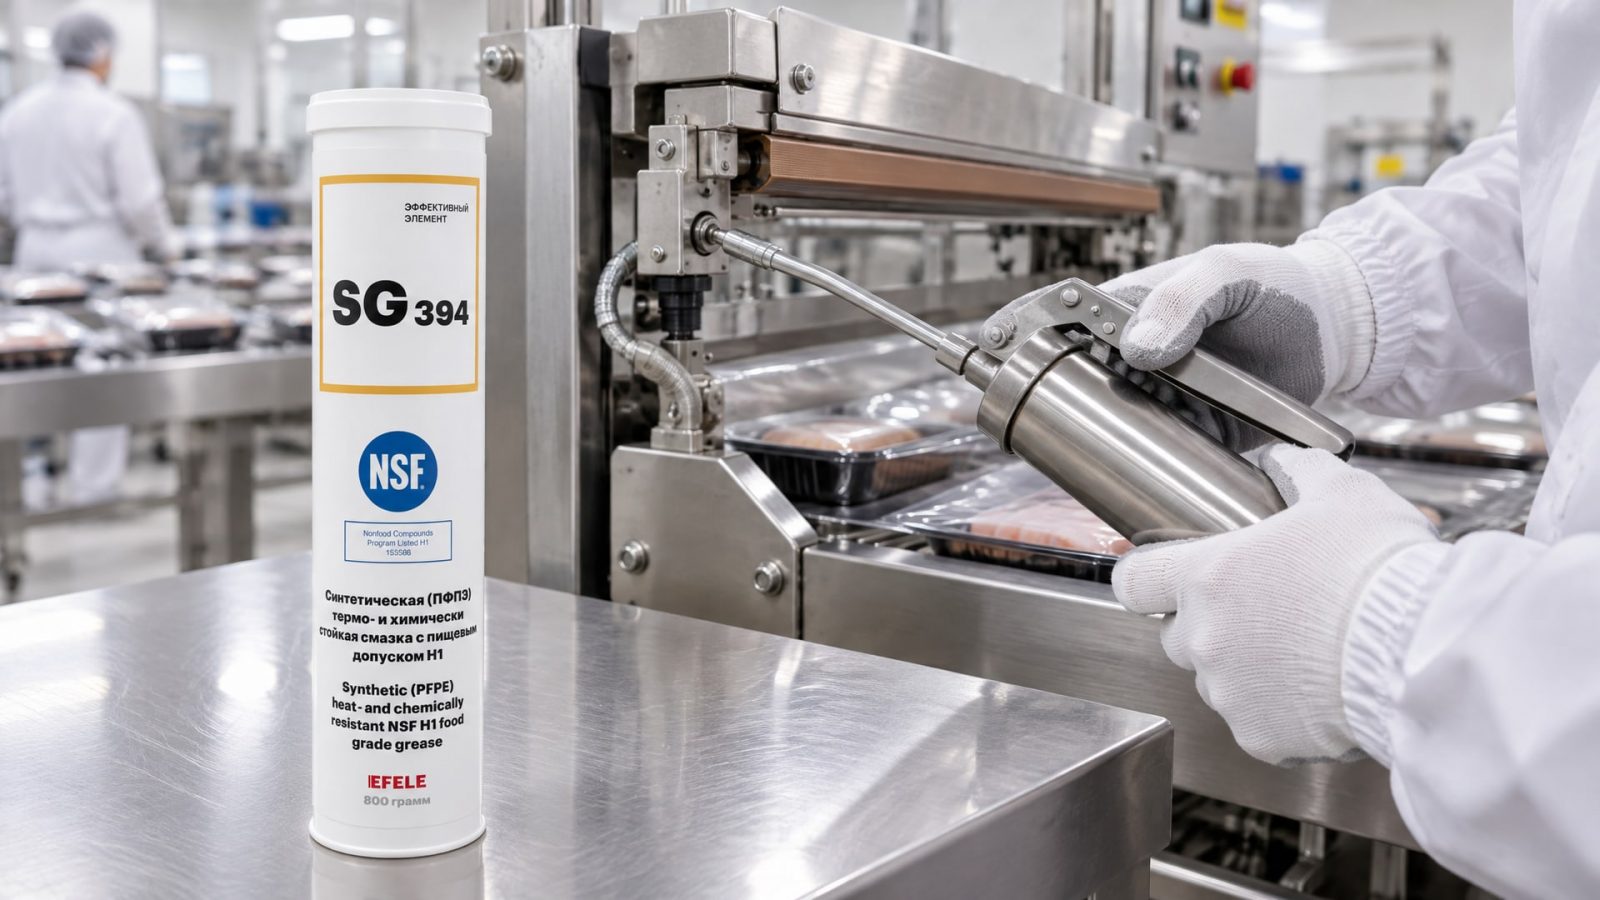
Температура, вода, вибрация и скорость вращения - все это влияет на долговечность смазки и риск ее вымывания или деградации.
Узлы высокой температуры: запайка и сварка пленки
На узлах запайки и сварки пленки температура поверхностей доходит до 150-200 °C. Обычная пищевая смазка здесь деградирует, окисляется и становится липкой. Нужна смазка с высокой температурной стабильностью, устойчивая к окислению и сохраняющая текучесть даже при нагреве. Для таких узлов рекомендуется использовать термо- и химстойкую смазку с допуском NSF H1, например, для запаечного узла линии автоматической упаковки подойдет EFELE SG-394, которая работает стабильно при температурах до 180 °C и не теряет адгезию даже при повторных нагревах.
Узлы с влажной средой и мойкой: конвейеры, направляющие
На конвейерах, которые проходят влажную мойку, смазка вымывается быстрее. Здесь нужна водостойкая смазка, которая не растворяется в воде и моющих средствах, но легко удаляется при ручной чистке. Важно, чтобы смазка не образовывала прилипчивый остаток после высыхания воды. Такие смазки обычно имеют в составе синтетическую базу или специальные полимеры, придающие водоотталкивающие свойства.
Цепи и звездочки: долгий расход и брызги
Для смазки цепей над открытым продуктом выбирают густую пластичную смазку класса NLGI 1-2, которая держится на звеньях цепи и не разлетается брызгами при вращении. Слишком жидкая смазка будет разбрасываться, слишком твердая будет забиваться между звеньями. Смазку наносят тонким слоем один раз за смену, не пропитывая цепь полностью - излишки убирают, чтобы во время работы капли не падали на упаковку.
Часто задаваемые вопросы
Может ли H1-смазка попадать в продукт без ограничений?
Нет. H1 означает, что допустим только случайный, непреднамеренный контакт в очень малых количествах - капля или брызг, но не постоянное загрязнение. Если смазка систематически попадает в продукт при нормальной работе оборудования, это сигнал о конструктивной ошибке или нарушении дисциплины обслуживания. Выход - переосмотреть размещение точек смазывания и применить защитные кожухи.
Что проверяет аудитор при контроле пищевой безопасности?
Аудитор запрашивает документацию: свидетельство о регистрации смазки NSF H1 с действующей датой, техлист, сертификаты производителя. Затем осматривает линию - расположение точек смазывания, наличие защитных кожухов, инструмент обслуживания, графики переподсмазывания и записи о проведенном техническом обслуживании. Если найдет смазку без допуска или следы загрязнения на упаковке - потребует остановки производства и корректирующих действий.
Чем отличается ISO 21469 от NSF H1?
NSF H1 - это допуск на конкретный продукт, подтверждающий его безопасность при случайном контакте с пищей. ISO 21469 - это более широкий стандарт, охватывающий весь процесс: от производства смазки в гигиеничных условиях до ее хранения, маркировки и применения на предприятии. Смазка, соответствующая ISO 21469, обязательно имеет H1-допуск, но H1-смазка может не полностью соответствовать ISO 21469.
Можно ли применять обычную промышленную смазку в зонах, отделенных защитным кожухом?
Если кожух полностью герметичен и исключает любой контакт смазки с продуктом, то теоретически можно. Однако на практике это рискованно: кожухи деградируют, смещаются, открываются при сервисе. В большинстве случаев инженеры предпочитают применять H1 везде, где есть любая неопределенность, чтобы избежать претензий при проверке.
Как часто нужно переподсмазывать упаковочное оборудование?
Это зависит от типа узла, скорости и нагрузки. Для быстроходных конвейеров - раз в смену, для редукторов среднего темпа - раз в неделю, для неподвижных подшипников с малой нагрузкой - раз в месяц. График разрабатывает инженер по смазке совместно с производителем оборудования и фиксирует в плане техническою обслуживания.
Заключение
Защита продукта от попадания смазки - это не одно действие, а целая система. Она начинается с выбора смазки с допуском NSF H1 для всех узлов, где возможен хотя бы случайный контакт. Продолжается конструктивными мерами на оборудовании: защитными кожухами, закрытыми системами смазки, правильным размещением точек смазывания. И завершается дисциплиной обслуживания: отдельным инструментом, графиками переподсмазывания, проверкой перед запуском и учетом условий работы смазки - температуры, влаги, моющих средств.
Первый практический шаг - составить реестр всех точек смазывания на вашей упаковочной линии с указанием типа узла, условий работы и текущей смазки. Проверить допуски применяемых материалов, запросить у поставщика свидетельства о регистрации NSF H1. После этого провести переподготовку команды обслуживания по правилам нанесения смазки и защиты от перекрестного загрязнения. Такой подход гарантирует, что смазка будет работать надежно, а репутация производства останется безупречной перед контролирующими органами и потребителями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать секатор и другие садовые инструменты, чтобы защитить их от ржавчины и продлить срок службы.
Эффективный контроль СОЖ помогает снизить расход и значительно продлить срок службы водосмешиваемой жидкости, избегая простоев и лишних затрат.
Выбор пищевой смазки для оборудования, работающего при постоянной мойке на пищевом производстве, требует учета водостойкости и химической устойчивости.