
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
На пищевых производствах оборудование подвергается постоянной мойке и дезинфекции - это требование HACCP и санитарных норм. Смазка при этом находится в критичной зоне: она должна держать узлы в рабочем состоянии, но при случайном попадании в продукт не причинить вреда. Категория NSF H1 как раз предназначена для таких условий - это допуск на смазки для зон, где возможен непреднамеренный, технически неизбежный контакт с пищей. Однако сама по себе маркировка H1 не гарантирует стойкость к постоянному washdown: нужны дополнительные свойства - водостойкость, химическая устойчивость к моющим средствам, кислотам и щелочам, адгезия (прилипаемость) и защита от коррозии. В этой статье разберемся, как выбрать действительно рабочую смазку для мойки и дезинфекции оборудования пищевого производства.
Статья поможет техническим специалистам, инженерам и закупщикам разобраться в требованиях стандартов, понять разницу между категориями пищевых смазок и подобрать материал, который прослужит в жестких условиях регулярной санитарной обработки.
Что такое NSF H1 и почему это не синоним H2
NSF H1 - это не просто маркировка, это результат регистрации состава через FDA.
Категория H1 разрешает использование смазки в зонах, где технически неизбежен и непреднамеренен случайный контакт с пищей. Это означает: капля смазки может упасть на продукт, но это исключение, а не норма применения.
Содержание вредных веществ в H1-смазке строго ограничено - не более 10 ppm токсичных компонентов. Это намного жестче, чем для H2.
H2 - совсем другая история. H2-смазки применяют в зонах, где контакт с пищей запрещен: редукторные масла, смазки для кабин и электрооборудования далеко от продукта. H1 и H2 нельзя менять местами. Если в производстве требуется H1, использование H2 нарушит HACCP-план и санитарные нормы.
Некоторые производители ошибочно классифицируют обычные литиевые смазки как H1 - это ошибка. Подлинная H1 требует специальной формулировки: использование сульфонатных комплексов (aluminum sulfonate complex, calcium sulfonate complex) или полимерных загустителей (polyurea), исключение токсичных присадок, тщательный контроль чистоты.
Стойкость к мойке и дезинфекции - главное испытание
Мойка пищевого оборудования - это не просто ополаскивание водой.
Типовой санитарный цикл включает несколько этапов:
Предварительное ополаскивание - горячая вода, температура до 60°C.
Щелочная мойка - растворы NaOH концентрацией 1–3% при 60–80°C.
Промежуточное ополаскивание - вода.
Кислотная мойка - растворы с концентрацией 0,5–1,5% при повышенной температуре.
Финальное ополаскивание.
Санитизация - часто перуксусная кислота (0,1–0,3%), хлорсодержащие или йодосодержащие дезинфектанты.
Каждый этап - стресс для смазки. Щелочь вымывает слабые составы, кислота разрушает структуру загустителя, перуксусная кислота окисляет масляную основу, горячая вода размывает адгезию. Обычная пищевая смазка (даже если она H1) может потерять свои свойства за несколько циклов мойки.
Поэтому при выборе смазки для оборудования в условиях постоянной мойки обращайте внимание не только на H1-статус, но и на:
Водоотделяемость - способность смазки отталкивать воду, а не размываться ею.
Стойкость к щелочам и кислотам - смазка не должна менять вязкость или консистенцию под воздействием pH.
Адгезия - прилипаемость к поверхности металла, чтобы смазка не вымывалась с первым же потоком воды.
Защита от коррозии - нержавейка (316L и выше) требует антикоррозионного слоя, особенно при высокой влажности и щелочной среде.
Типы загустителей для washdown-сред
На пищевых производствах не все смазки одинаково полезны.
Тип загустителя решает, как долго смазка продержится между мойками.
Литиевые смазки - классический вариант, но для постоянной мойки они уходят в конец списка. Литиевое мыло быстро эмульгируется (смешивается) с водой и щелочью, теряя консистенцию. На линиях с CIP и frequent washdown литиевые смазки нужно переносить каждые 2–4 недели.
Сульфонатные комплексы - aluminum sulfonate complex и calcium sulfonate complex показывают лучшую водостойкость. Эти загустители образуют защитный слой, который не просто вымывается. Они держат смазку в консистенции 2–3 NLGI даже под воздействием горячей воды и щелочей. На производствах с интенсивной мойкой именно сульфонатные смазки становятся стандартом.
Полимерные загустители (polyurea и полиэфирные смолы) - относительно новый класс, отличаются высокой адгезией и широким температурным диапазоном. Они хорошо держат смазку на движущихся узлах даже при нагреве до 100–120°C и стойки к вымыванию.
Бентонитовые и кальциевые мыла - традиционные, но для H1 в условиях постоянной мойки не рекомендуются.
Выбирайте смазку с загустителем на основе сульфонатного комплекса или полимера - это значительно продлит интервалы переноса и обслуживания.
Совместимость с узлами оборудования пищевого производства
Каждый узел пищевого оборудования требует особого подхода к смазке.
Вот типичные точки применения и соответствующие требования.
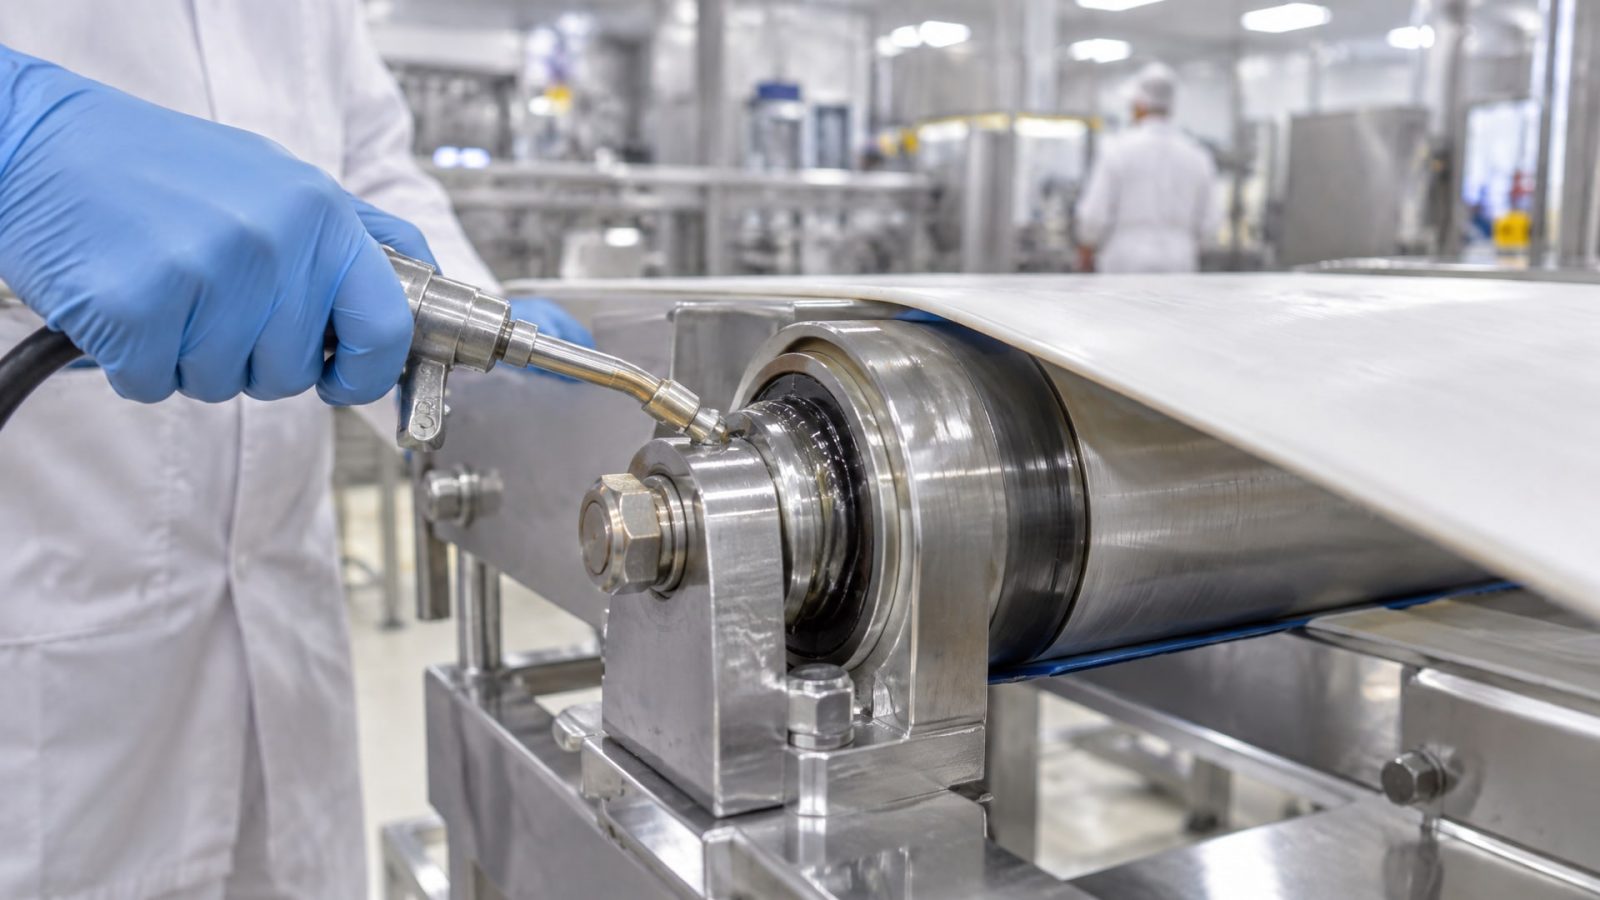
Подшипники конвейеров и редукторов. Здесь смазка испытывает высокие нагрузки, температуры до 80–100°C и постоянное воздействие влаги и моющих средств. Требуется смазка с хорошей адгезией и допуском NSF H1. В условиях высоких температур и частой мойки, например для узлов тестомесов и конвейеров, подойдет EFELE SG-301, которая сохраняет свои свойства в широком температурном диапазоне и не размывается во время санитарных циклов.
Цепи и направляющие. Цепи мешалок, поднимающие механизмы, направляющие кареток - все это находится в зоне активного waterfall и spray. Здесь нужна максимальная водостойкость и минимальный расход смазки. Излишки смазки не только вымываются, но и могут попасть в продукт.
Шпиндели и шестерни. В зонах высоких скоростей вращения (миксеры, центрифуги) смазка должна выдерживать фрикционный нагрев. При этом она не должна стекать или вспениваться от попадания воды.
Швы и места уплотнений. На линиях со специализированным оборудованием (тесто-делители, формовочные аппараты) смазка часто попадает именно в щели и уплотнения. Здесь требуется минимально необходимое количество смазки и максимальная адгезия.
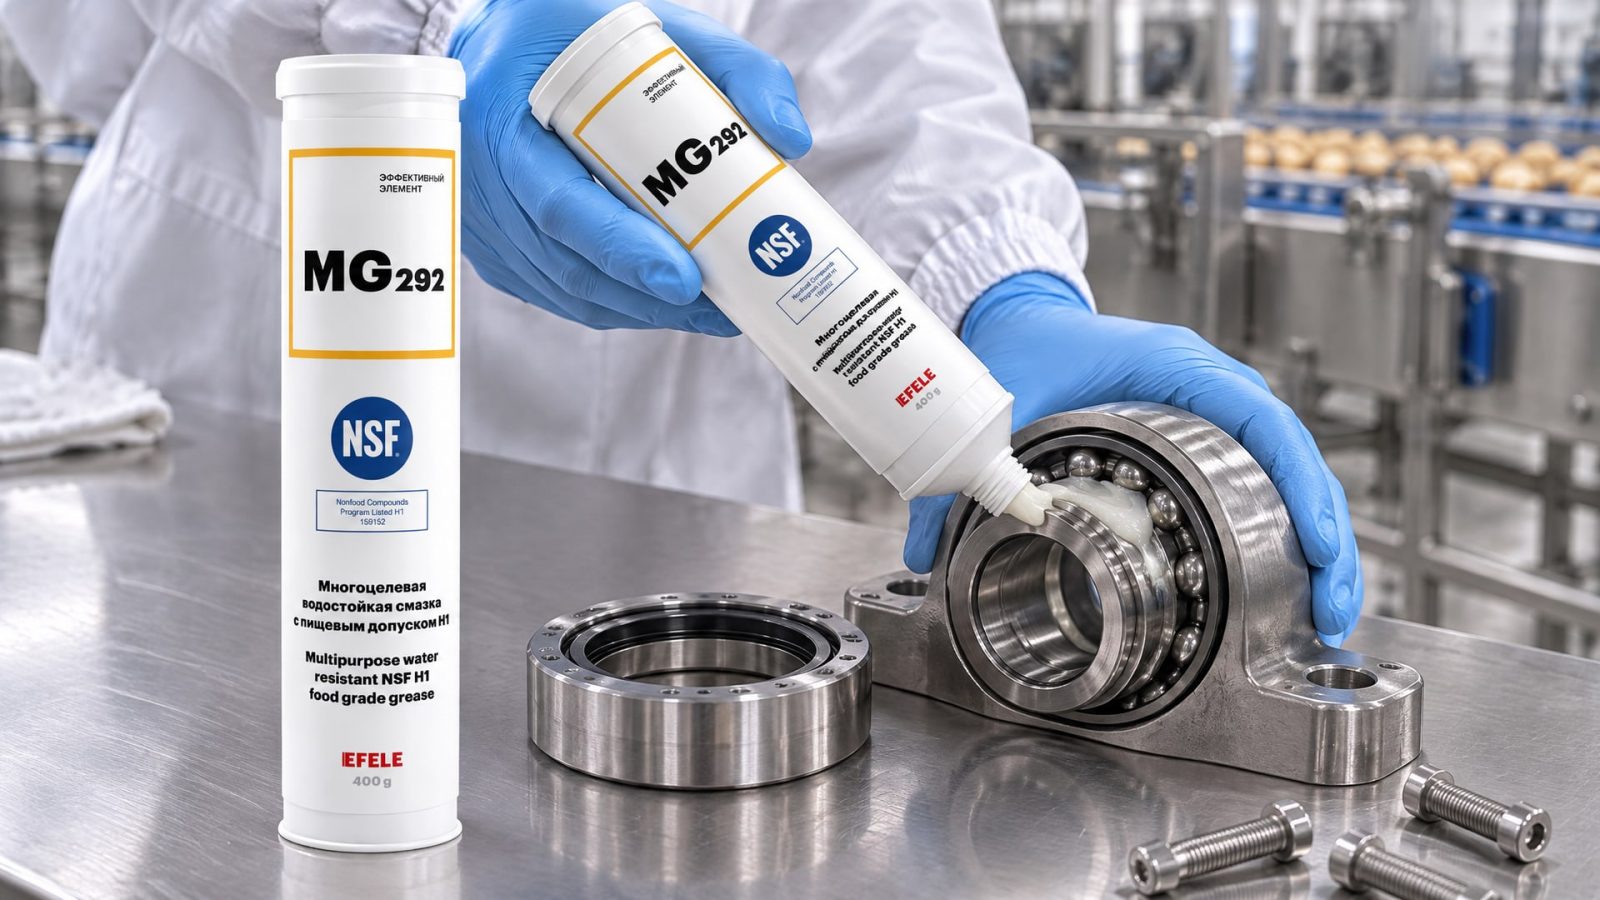
Для высоконагруженных узлов, подверженных частой мойке, рекомендуется EFELE MG-292, обладающая отличной водостойкостью и допуском NSF H1. Такая смазка держит нагрузку, защищает от коррозии и не вымывается при стандартных санитарных циклах.
HACCP-документирование и прослеживаемость смазок
На пищевом производстве с HACCP-планом смазка - это не просто рабочий материал, это критичный компонент системы пищевой безопасности.
Закупщик и инженер должны иметь:
Сертификат NSF H1 - подтверждение регистрации состава в NSF.
Свидетельство о соответствии ISO 21469 - это подтверждает гигиеничность и отсутствие рисков для пищевой среды.
Техническую спецификацию - полный состав, диапазон температур, совместимость с материалами оборудования, рекомендации по узлам.
Декларацию производителя - что смазка не содержит запрещенных веществ (BPA, фталаты, PAH и прочее).
Данные о водостойкости и вымываемости - тесты ASTM D1264 (водоотделяемость) или аналогичные для доказательства стойкости к мойке.
Организуйте систему прослеживаемости: ведите журнал переноса смазок, фиксируйте точки применения, даты обслуживания и объемы. Это упростит аудит и покажет соответствие HACCP-принципам.
Не полагайтесь на одну маркировку "food grade" на упаковке - требуйте документы. Если поставщик не может предоставить NSF H1 и ISO 21469, значит смазка не прошла полной проверки и не гарантирует безопасность.
Часто задаваемые вопросы
Можно ли использовать обычную пищевую смазку для оборудования с постоянной мойкой?
Не всегда. Пищевая смазка (H1) - это только первое условие. Если она не обладает доказанной водостойкостью и химической устойчивостью, она не подойдет для washdown-сред. Проверьте в спецификации стойкость к щелочам, кислотам, горячей воде и дезинфектантам. Без этих свойств смазка потеряет консистенцию уже после первого цикла CIP-мойки.
Чем отличается H1 от H2 в пищевых смазках?
H1 используют там, где возможен случайный контакт с пищей (до 10 ppm вредных веществ). H2 - это смазки для зон без риска попадания в продукт. Нельзя использовать H2 там, где требуется H1, это нарушит систему HACCP. Для оборудования с постоянной мойкой, где есть риск переноса смазки на продукт, нужна именно H1.
Как часто нужно переносить смазку на узлах при постоянной мойке?
Интервал зависит от типа загустителя и интенсивности мойки. Обычные литиевые H1-смазки требуют переноса каждые 2–4 недели. Смазки на основе сульфонатных комплексов или полимерных загустителей держат дольше - до 8–12 недель при стандартной CIP. Ведите журнал и смотрите по состоянию узла: если видны следы коррозии или смазка стала водянистой, переносите раньше срока.
Какой класс консистенции (NLGI) выбрать для мойки оборудования?
Для узлов, которые часто промываются, оптимален класс NLGI 2 - он обеспечивает хорошую адгезию и не вымывается с первым потоком воды. NLGI 3 слишком жесткий и может не достичь движущихся деталей. NLGI 1 течет и легко вымывается. Остановитесь на NLGI 2 как стандарте для пищевых производств.
Где проверить, действительно ли смазка имеет допуск NSF H1?
Смотрите на упаковке номер регистрации NSF (обычно начинается с H, например H123456). Проверьте этот номер в базе NSF (nsf.org/registrar). Также запросите у поставщика сертификат и техническую спецификацию. Если номер не указан или база NSF его не подтверждает, смазка не прошла полной регистрации.
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это задача на стыке производственной безопасности и практической надежности. NSF H1 - обязательная основа, но не единственный критерий. Смазка должна выдерживать щелочи, кислоты, горячую воду и дезинфектанты, сохраняя адгезию и защиту от коррозии. Выбирайте составы на основе сульфонатных комплексов или полимерных загустителей, убедитесь в наличии сертификатов NSF H1 и ISO 21469, проверьте совместимость со своим оборудованием и оставляйте документацию для HACCP-аудитов.
Следующий шаг: соберите требования вашего производства (какие узлы, какие циклы мойки, какие материалы оборудования), свяжитесь с поставщиком смазок и запросите техническую спецификацию с указанием водостойкости, диапазона температур и совместимости. Пройдите пилотный период на одной линии, ведите журнал переноса и оценивайте состояние узлов каждые две недели. Это позволит подобрать оптимальный вариант именно для вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор вал-втулочного фиксатора по зазору и температуре эксплуатации обеспечит надежность соединения и предотвратит поломки.
Узнайте, почему биостойкость СОЖ падает, что вызывает неприятный запах и как эффективно устранить эту проблему на производстве.
Узнайте, как влияние pH на СОЖ определяет коррозионную стойкость, биостабильность и эффективность металлообработки.