
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - это анаэробный состав, который полимеризуется в отсутствие кислорода и создает неразъемное соединение между деталями с зазором. Его выбор определяется двумя ключевыми параметрами: величиной зазора между валом и втулкой, а также рабочей температурой узла. Неправильный подбор приводит к недостаточной фиксации, преждевременному выходу из строя или, напротив, к невозможности разборки при необходимости ремонта.
Статья поможет инженерам, технологам и снабженцам научиться считывать паспортные характеристики, сопоставлять их с реальными условиями сборки и избежать типичных ошибок. Вы узнаете, как классифицируются фиксаторы по вязкости и температурному диапазону, какие параметры влияют на скорость отверждения и как работать с крупными зазорами.
Параметры, определяющие выбор фиксатора
Подбирать вал-втулочный фиксатор следует не по названию бренда, а по фактическому зазору и температурным условиям.
Первый параметр - зазор между валом и втулкой - измеряется как разница диаметров отверстия и вала. Второй параметр - рабочая температура узла - может быть длительной (при которой деталь находится часы или дни) или кратковременной (импульсный нагрев при сборке или работе).
Типовой рабочий диапазон большинства стандартных анаэробных фиксаторов составляет от −55 до +150 °C. Для высокотемпературных узлов выпускаются специализированные составы, устойчивые до +175…+180 °C, а отдельные продукты рассчитаны на +230 °C и выше.
Эти два параметра редко выбираются независимо: чем больше зазор, тем выше требования к вязкости состава и его адгезии к металлу. Одновременное увеличение температурного диапазона нередко требует более дорогостоящих и специальных материалов.
Соответствие вязкости и размера зазора
Зазор в 0,025–0,075 мм относят к категории типовых и удобных для работы с фиксаторами.
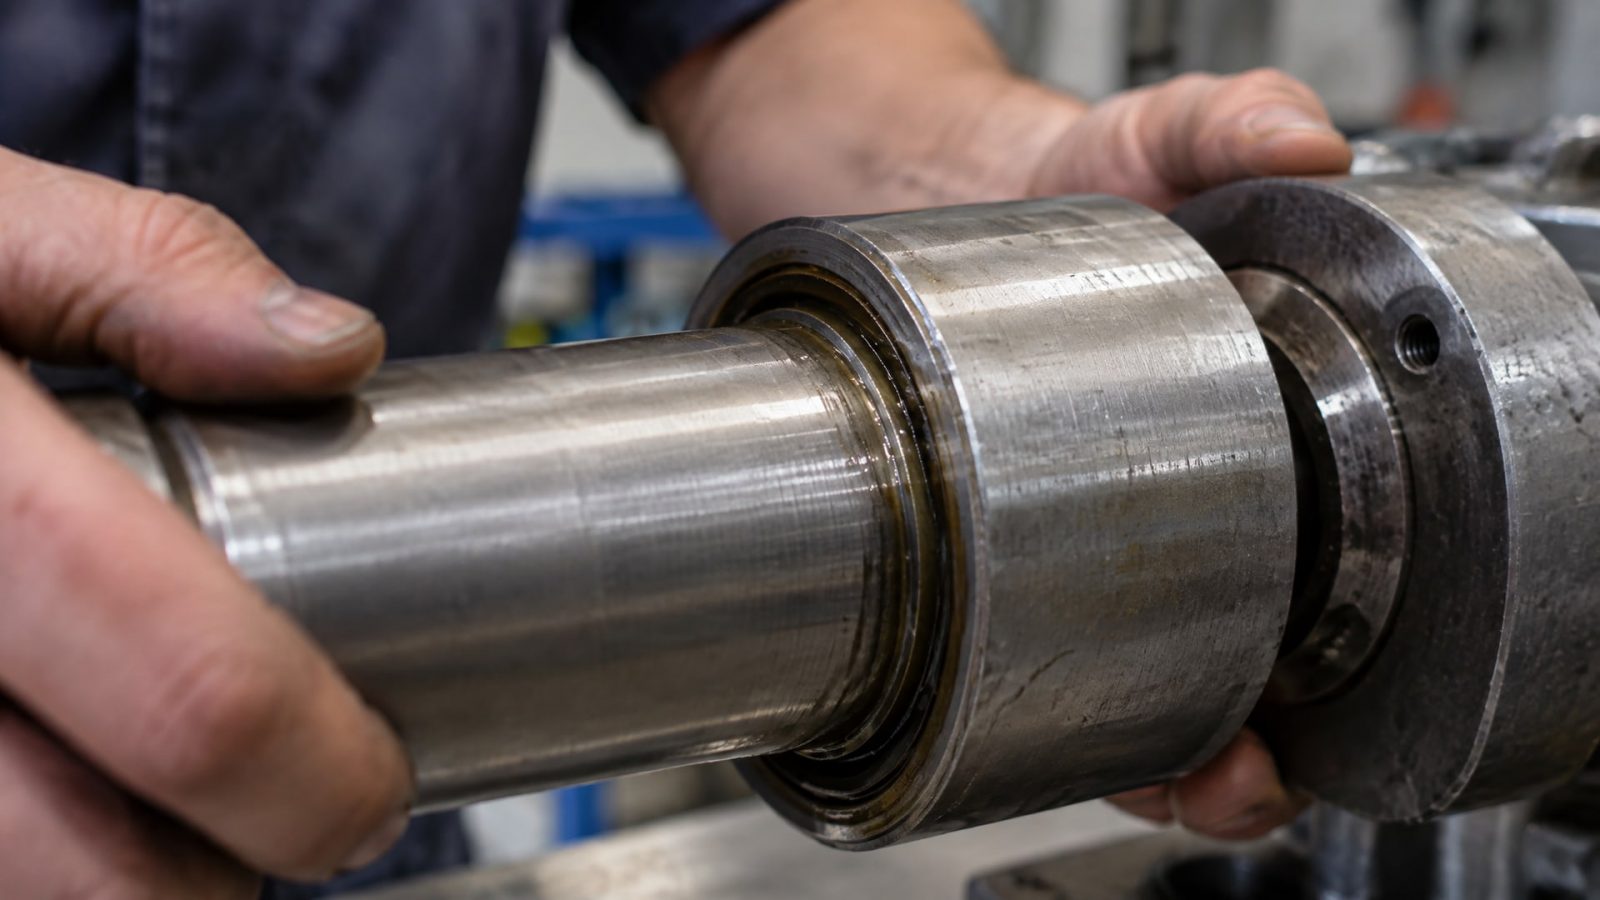
В этом диапазоне (так называемая посадка slip fit) состав хорошо распределяется между деталями, капиллярно втягивается в зазор и создает предсказуемую адгезию. Для таких зазоров подходят низко- и средневязкие универсальные составы.
При увеличении зазора до 0,1–0,15 мм требуется выбор материала с хорошей заполняющей способностью. Если использовать низковязкий состав, часть зазора останется незаполненной, что приведет к слабой фиксации и преждевременному выходу соединения из строя при нагрузке. На практике для подвижных и цилиндрических соединений зазор 0,15 мм считается верхней границей для большинства стандартных фиксаторов.
Для более крупных зазоров (0,25 мм и выше) используют усиленные составы повышенной вязкости. Специальные высоковязкие материалы могут работать с зазорами до 0,5 мм, но такие применения требуют тщательного расчета, проверки поверхностей и часто комбинирования с механическими способами крепления. Паспортная максимальная щель - это лишь граница; реальная надежность зависит также от геометрии деталей, шероховатости поверхности, материала металла и условий сборки.
Температурные классы и выбор состава
Для узлов, работающих при стандартной длительной температуре −55…+150 °C, подходят универсальные анаэробные фиксаторы.
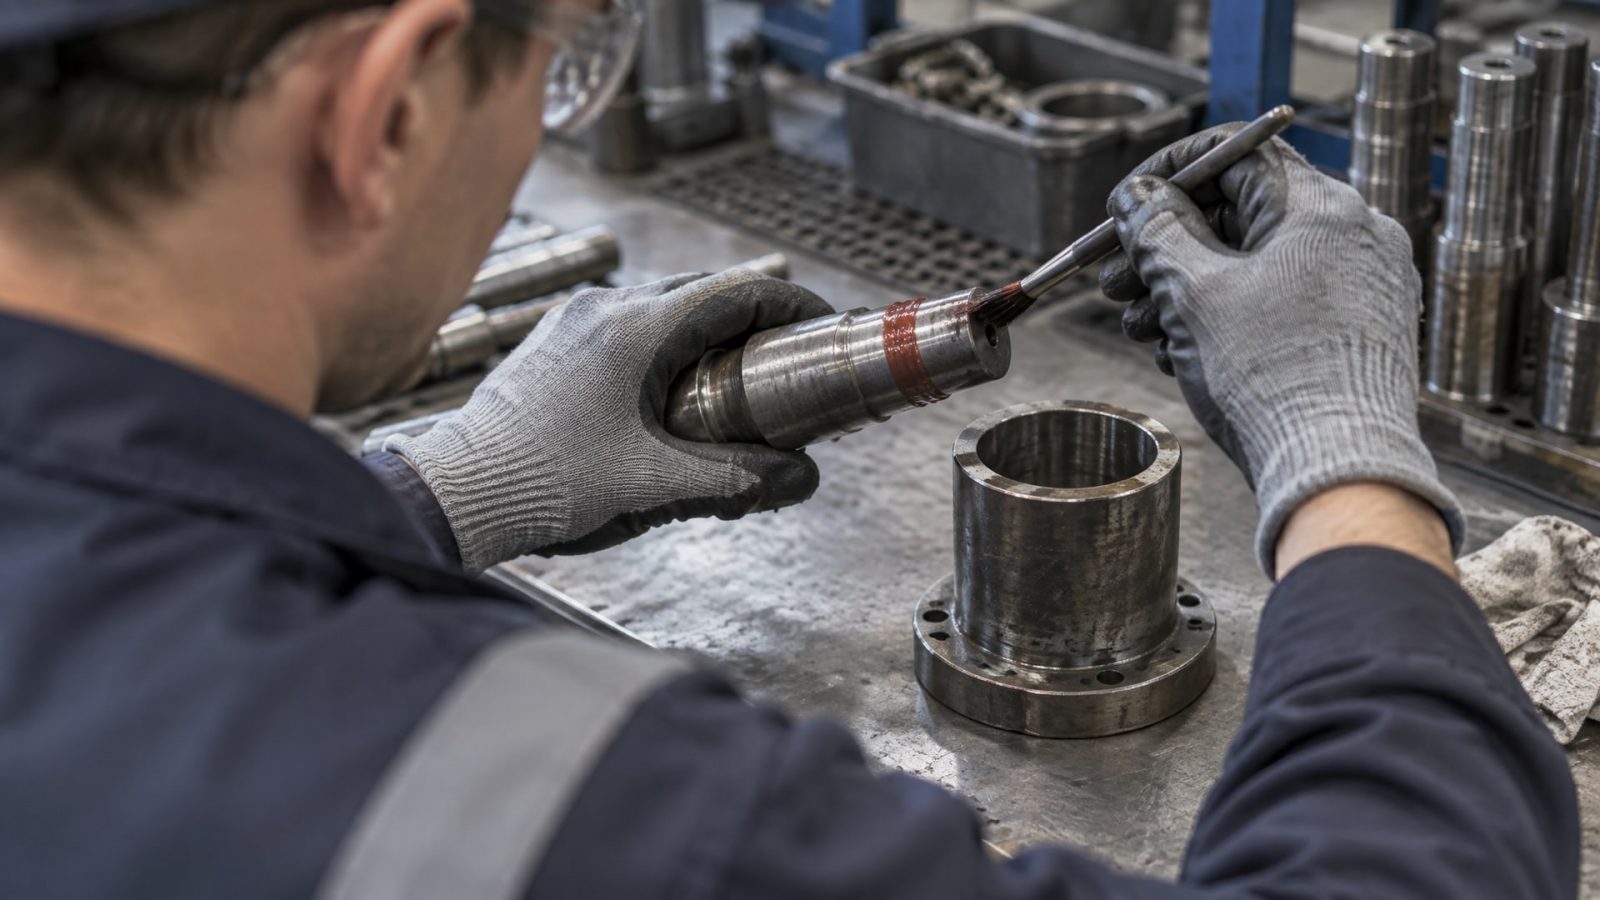
Это наиболее распространенный и экономичный вариант, применяемый в большинстве машиностроительных и ремонтных операций.
Если рабочая температура регулярно превышает +150 °C и сохраняется длительное время, необходимо использовать именно термостойкие составы. Стандартные фиксаторы, заявленные для диапазона −55…+150 °C, при длительном воздействии температур выше этого предела теряют прочность и могут частично размягчиться, что приводит к проскальзыванию соединения и его отказу.
Для особо требовательных применений, таких как подшипники в высокотемпературных узлах или фиксация втулок в турбинах, выпускаются специальные составы, сохраняющие свойства при температурах до +175…+180 °C, а некоторые из них - до +230 °C. Полное отверждение при повышенной температуре может занимать дольше, чем при комнатной температуре, поэтому в технических картах таких материалов обычно указывают оба сценария.
Важно различать длительную рабочую температуру от кратковременного нагрева деталей во время сборки. Горячая посадка (когда детали предварительно нагревают для облегчения монтажа) может допускать температуру до +200 °C на короткий период, но не должна превышать допустимый предел конкретного состава, чтобы избежать преждевременной полимеризации или нарушения адгезии.
Скорость отверждения и практическое применение
Анаэробные фиксаторы полимеризуются при комнатной температуре (около +20 °C).
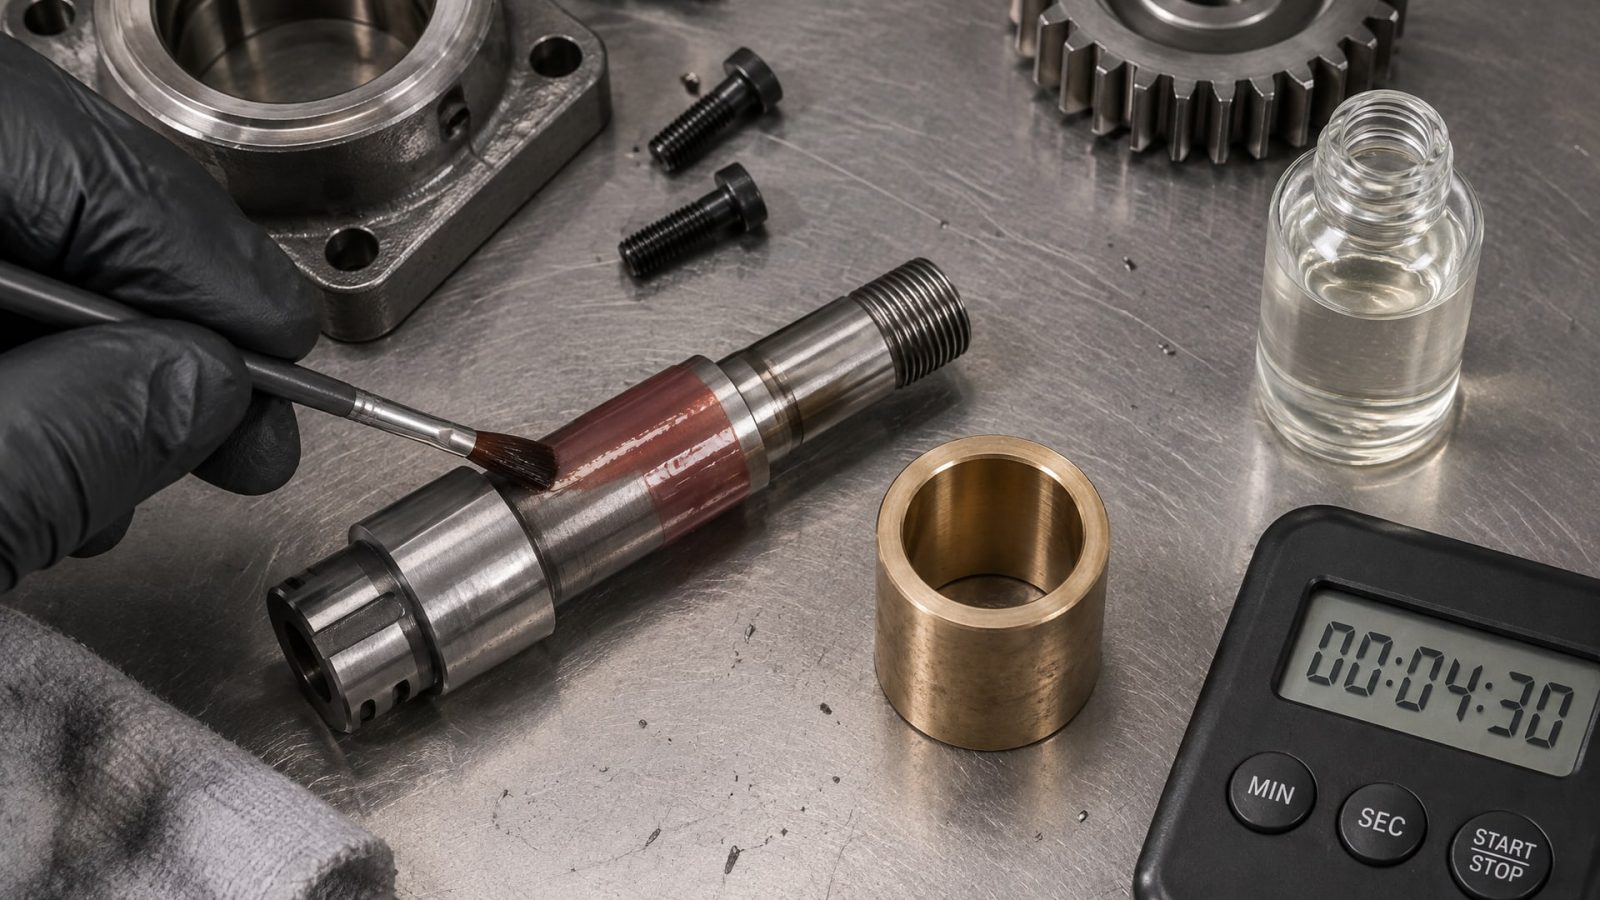
При понижении температуры до +5 °C процесс отверждения значительно замедляется и может растягиваться до 12 часов и более. Для ускорения фиксации в холодных условиях применяют активатор, который сокращает начальную фиксацию примерно с 20–30 минут до менее 5 минут.
Быстроотверждаемые составы заявляют фиксирование на стали примерно за 3–4 минуты, а технологическую прочность (достаточную для дальнейшей обработки или сборки) за 15 минут. Однако полное отверждение, при котором соединение приобретает паспортную прочность на сдвиг и выдерживает температурные циклы, наступает только через 24 часа при комнатной температуре. Эта особенность важна для планирования производственного цикла: изделие можно отправить в сборку или обработку через 15–30 минут, но испытание под нагрузкой или на вибрацию следует проводить только после суточной выдержки.
Для узлов, работающих при низкой температуре сборки, предпочтительнее брать быстроотверждаемые составы или использовать активатор, поскольку без этого ожидание полимеризации может вывести операцию из графика.
Подготовка поверхностей и условия сборки
Чистота и обезжиривание металлических поверхностей - критичное условие для любого анаэробного фиксатора.
Масло, остатки смазочно-охлаждающей жидкости (СОЖ), окисная пленка и грязь создают барьер между составом и металлом, из-за чего адгезия резко падает и фиксация становится ненадежной.
Детали перед сборкой рекомендуется протереть чистой безворсовой тканью, а затем обезжирить спиртом или специальным очистителем. Для критичных приложений (ответственные подшипники, втулки в редукторах) поверхности желательно очистить ацетоном и высушить. Состояние поверхности металла (шероховатость) также влияет на качество фиксации: микронеровности улучшают адгезию, а гладкие (полированные) поверхности требуют внимательного выбора состава.
При сборке вал-втулочных соединений важно наносить фиксатор тонкой пленкой на одну из сопрягаемых поверхностей (обычно на вал). Излишек после сборки не протирают сразу, а дают время на начальную полимеризацию; лишний материал удаляют после того, как он схватится. Если сборка требует предварительного нагрева деталей, фиксатор наносят на горячий вал, но температура деталей не должна превышать допустимый предел конкретного состава.
Анаэробные фиксаторы для подшипников и высокопрочные применения
Подшипники и втулки скольжения предъявляют особые требования к фиксаторам: соединение должно быть надежным и не допускать смещения под нагрузкой, но также легко разбираться при необходимости ремонта без повреждения деталей.
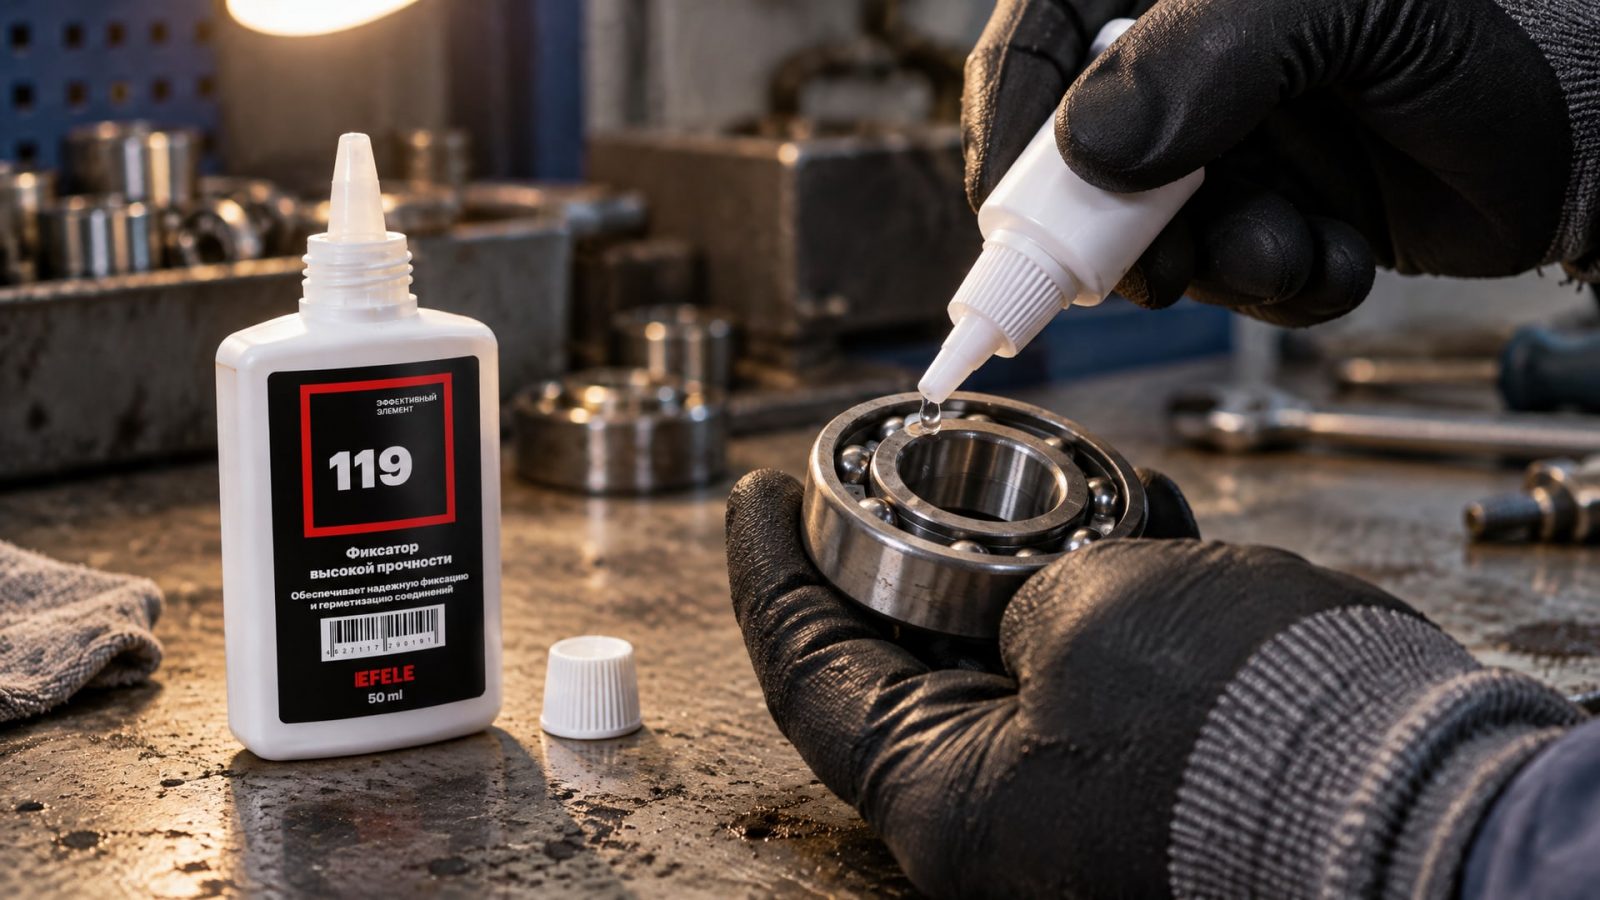
Для таких узлов нужна правильная классификация по прочности на сдвиг.
Стандартные низкопрочные составы (с шагом разборки до 50 Н·м) применяют для позиционирования деталей, когда нагрузка минимальна. Среднепрочные материалы (разборка требует инструмента, но без риска отрыва резьбы или срыва шпонки) используют в большинстве промышленных узлов. Высокопрочные составы обеспечивают прочность соединения на уровне механического натяга и применяются для подшипников в редукторах, электромоторах и других ответственных узлах.
Для высокотемпературных подшипников и втулок, где требуется сочетание высокой прочности и устойчивости к нагреву, рекомендуется использовать специализированные высокотемпературные фиксаторы. При выборе такого материала для зазоров до 0,3 мм и температур до +280 °C подойдет EFELE 119, обеспечивающий надежную фиксацию в условиях, когда стандартные составы теряют свойства. Для менее экстремальных условий (зазор до 0,25 мм, температура до +180 °C) применяют EFELE 126, который сочетает хорошую адгезию, быстрое отверждение и предсказуемую прочность.
Частые ошибки при выборе
Первая ошибка - выбор по названию конкретного числового индекса (например, «638 вал-втулочный фиксатор»), без анализа зазора и температуры.
Число в названии обычно отражает категорию прочности или вязкости, но не гарантирует применимость к конкретному узлу. Даже широко известные материалы требуют проверки паспортных параметров перед применением.
Вторая ошибка - использование универсального состава для высокотемпературных узлов с ожиданием, что кратковременный нагрев не повредит фиксацию. На практике стандартный фиксатор, заявленный для −55…+150 °C, при длительной работе выше +150 °C теряет адгезию и прочность, даже если кратковременно температура может быть выше.
Третья ошибка - игнорирование чистоты поверхностей. Масло, коррозия и загрязнения на валу или втулке делают фиксатор неэффективным. Эконом на обезжиривании часто оборачивается отказом соединения в полевых условиях и дорогостоящим ремонтом.
Четвертая ошибка - ожидание полной прочности через 15–30 минут при использовании быстроотверждаемого состава. Материал можно поднять в сборку через 15 минут, но испытание под нагрузкой, вибрацию и температурные циклы следует проводить только после полного отверждения (24 часа).
Пятая ошибка - применение состава с заведомо завышенным паспортным максимальным зазором, когда поверхности детали шероховаты или загрязнены. Граница 0,25 мм для усиленного состава - это лишь ориентир в идеальных условиях; реальный максимум может быть меньше на 20–30%.
Таблица выбора фиксатора по зазору и температуре
| Зазор, мм | Тип фиксатора | Рабочая температура | Типичное применение | Риск ошибки |
|---|---|---|---|---|
| 0,02–0,07 | Низко-/средневязкий стандартный | −55…+150 °C | Точные подшипники, направляющие | Низкий |
| 0,1–0,15 | Средневязкий усиленный | −55…+150 °C | Втулки, редукторы, муфты | Средний: нужна чистота поверхностей |
| 0,1–0,15 | Средневязкий, −55…+180 °C | +150…+180 °C (длительно) | Высокотемпературные узлы | Средний: переплата за ненужную прочность, если температура ниже +150 °C |
| 0,25 | Высоковязкий усиленный | −55…+150 °C | Крупные зазоры, грубые поверхности | Высокий: риск неполного заполнения, проверка геометрии обязательна |
| 0,25–0,5 | Специальный высоковязкий | +20…+180 °C | Критичные узлы, часто требуется активатор | Высокий: нужна техподдержка, возможна комбинация с механическим креплением |
Как правильно работать с активаторами
Активатор ускоряет полимеризацию анаэробного фиксатора, сокращая время начальной фиксации примерно с 20–30 минут до менее 5 минут.
Это особенно полезно при работе в холодных цехах (температура воздуха +5 °C и ниже), когда естественная полимеризация замедляется критично.
Активатор также помогает, если металл является пассивным (например, нержавеющая сталь высокой чистоты) и не стимулирует полимеризацию анаэробного состава. В таких случаях без активатора фиксация может занять часы, а с ним - минуты.
Однако активатор - не панацея. Его использование увеличивает расход материала (требуется 1–2 капли на деталь), может привести к быстрому отверждению фиксатора даже в бутылке, если контроль не соблюдается, и не ускоряет полное отверждение (все равно 24 часа при нормальных условиях). При выборе между быстроотверждаемым составом и стандартным с активатором часто экономнее брать быстроотверждаемый.
Быстроотверждаемые вал-втулочные фиксаторы: особенности и применение
Быстроотверждаемые составы рассчитаны на производства с жестким лимитом времени.
Фиксирование деталей на стали достигается за 3–4 минуты, технологическая прочность (достаточная для перемещения узла, обработки или первичной сборки) наступает через 15 минут. Это позволяет избежать использования активаторов и ускоряет логистику деталей в цехе.
Однако покупатели часто ошибаются, считая, что через 15–30 минут деталь полностью готова к нагрузке и испытаниям. На самом деле полная прочность на сдвиг, стабильность при вибрации и устойчивость к температурным циклам достигаются только через 24 часа. Если изделие отправить на тестирование слишком рано, фиксация может оказаться недостаточной.
Быстроотверждаемые фиксаторы особенно полезны при сборке узлов с крупными зазорами и при работе в холодных условиях, когда обычный состав полимеризуется слишком долго. Они также рекомендуются для ремонтных операций, где требуется быстрый результат.
Часто задаваемые вопросы
Можно ли использовать стандартный вал-втулочный фиксатор вместо термостойкого для узла, работающего при +160 °C?
Нет. Стандартные анаэробные фиксаторы, заявленные для −55…+150 °C, не рассчитаны на длительное воздействие выше +150 °C. При такой температуре они теряют прочность и адгезию, соединение может начать проскальзывать под нагрузкой. Для +160 °C и выше нужна специальная термостойкая композиция (минимум +175…+180 °C).
Почему паспортный максимальный зазор (например, 0,25 мм) не гарантирует надежность на практике?
Паспортная граница - это лишь верхний предел, рассчитанный в идеальных условиях (чистые полированные поверхности, оптимальная температура, отсутствие масла). На производстве поверхности часто имеют окисную пленку, СОЖ, неравномерную шероховатость; геометрия деталей может быть погрешна в пределах допуска. При таких условиях реальный максимум может быть на 20–30% меньше паспортного. Поэтому для крупных зазоров рекомендуется проверка с техподдержкой производителя.
Чем быстроотверждаемый фиксатор отличается от стандартного, если оба отверждаются 24 часа?
Быстроотверждаемый состав позволяет начать дальнейшую обработку (сборку, транспортировку, закупорку) за 15–30 минут, в то время как стандартный требует 20–30 минут только для начальной фиксации. Полное отверждение и паспортная прочность достигаются одновременно в обоих случаях через 24 часа. Выбор зависит от производственного цикла: если детали нужно сразу обрабатывать или собирать, быстроотверждаемый состав сэкономит время; если узел может стоять 30 минут в сборке, разницы практически нет.
Нужен ли активатор, если температура в цехе −5 °C?
Да, активатор рекомендуется при температуре ниже +10…+15 °C. Без активатора полимеризация может растянуться на 8–12 часов, что выведет производство из графика. С активатором фиксация произойдет за 5 минут. Альтернатива - использовать быстроотверждаемый состав.
Как проверить, что вал-втулочный фиксатор хорошо работает для конкретного узла?
Перед массовым внедрением рекомендуется провести пробную сборку: нанести фиксатор на чистые детали, собрать узел, дать отвердеть 24 часа, а затем проверить прочность соединения (попытаться вручную повернуть вал в втулке или использовать динамометр). Если разборка требует разумного усилия, состав подходит. Также рекомендуется проверить сам узел под нагрузкой в условиях, близких к рабочим.
Заключение
Выбор вал-втулочного фиксатора - это не выбор по названию бренда или индексу, а анализ двух ключевых параметров: зазора между деталями и рабочей температуры. Для зазоров 0,02–0,07 мм подходят универсальные низко-/средневязкие составы; для зазоров 0,1–0,25 мм требуются усиленные материалы с хорошей адгезией; для крупных зазоров (0,25–0,5 мм) нужна техническая поддержка и часто комбинация с механическим креплением.
Длительная рабочая температура выше +150 °C требует специализированного высокотемпературного фиксатора, а не универсального. Чистота металлических поверхностей, правильное нанесение, использование активаторов при низкой температуре и ожидание полного отверждения (24 часа) - это условия, при которых фиксация работает предсказуемо. Ваш следующий шаг: измерить фактический зазор в соединении, определить температурный режим узла, сверить эти данные с паспортной спецификацией выбранного фиксатора и при необходимости провести пробную сборку перед внедрением на производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему биостойкость СОЖ падает, что вызывает неприятный запах и как эффективно устранить эту проблему на производстве.
Узнайте, как влияние pH на СОЖ определяет коррозионную стойкость, биостабильность и эффективность металлообработки.
Выбирайте цепное масло пищевое H1 правильно, чтобы обеспечить безопасность, надежность оборудования и избежать ошибок в пищевой промышленности.