
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
Выбор цепного масла с пищевым допуском - это не просто соответствие стандартам, а гарантия безопасности, надежности оборудования и сохранения репутации производства. NSF H1 означает допуск к случайному, технически неизбежному контакту с продуктом, но нормативный статус - только половина задачи. Вторая половина - правильная подборка под конкретный режим цепи: температуру, скорость, влажность окружающей среды и интенсивность механической нагрузки. В пищевой индустрии одна универсальная смазка редко закрывает все участки производства. Статья разбирает, как выбирать между вариантами, какие параметры смотреть в технических данных и какие ошибки допускают закупщики при переходе с обычных масел на пищевые.
Что такое NSF H1 и почему это важно именно для цепей
Категория NSF H1 определяет одно: смазка разрешена для производственных зон, где технически неизбежен случайный контакт с пищей.
Это не означает, что ею можно пропитать пищу или использовать как компонент рецептуры. В пищевой индустрии H1 - это обязательный минимум, который контролируют инспекции безопасности и покупатели конечной продукции.
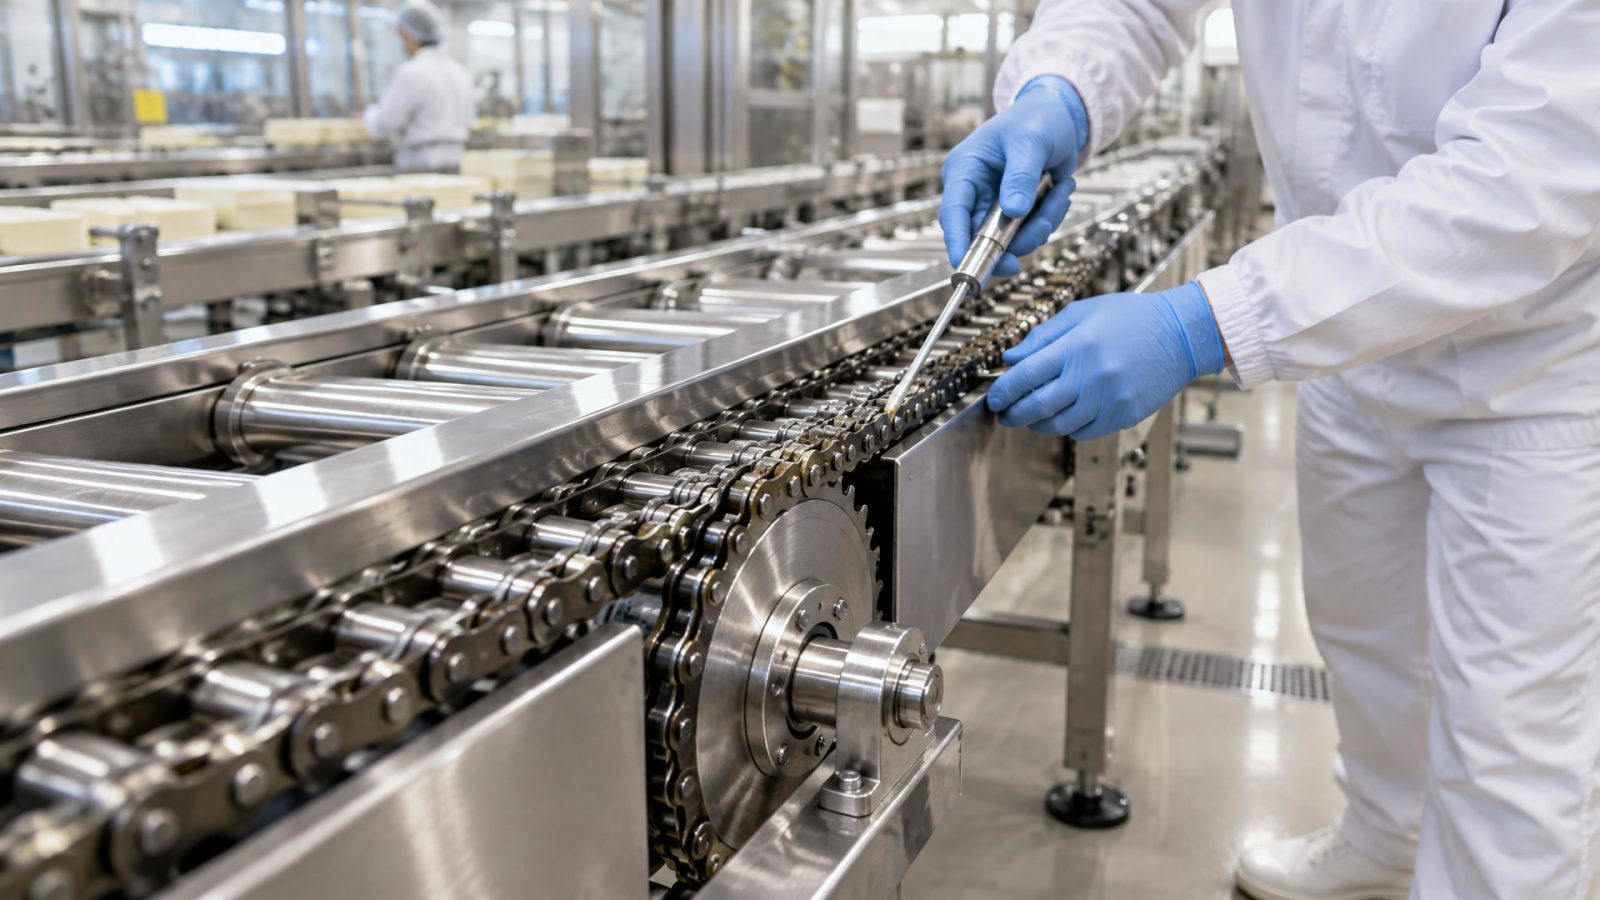
Для цепных приводов смазка с H1 работает в условиях постоянной влажности, перепадов температур, воздействия дезинфицирующих растворов и моющих средств. Если смазка не обладает адгезией - не удерживается на металле после попадания воды - цепь будет страдать от фреттинга и износа шарниров. Если не держит температуру - масло угара, пленка тонеет и цепь подвергается сухому трению.
FDA 21 CFR 178.3570 регламентирует допустимые химические компоненты для H1-смазок. Большинство разрешенных масел строятся на минеральной или синтетической базе (парафиновое, PAO, полиолэфиры). Каждая база имеет свои пределы вязкости, температурного диапазона и устойчивости к окислению. Поэтому наличие "пищевого" в названии смазки далеко не достаточно - нужно проверить номер H1-регистрации в документации и убедиться, что свойства соответствуют именно вашему участку.
Подбор вязкости: от конвейера до печной цепи
Вязкость цепного масла часто выбирают "на глаз" - мол, чем гуще, тем лучше держится.
На практике это приводит либо к протечкам и засорению фильтров, либо к плохому проникновению смазки в шарниры и загустеванию на холоде.
Для конвейерных цепей, работающих при температуре от 15 до 40 °C в типичном заводском цехе, рекомендуют вязкость ISO VG 46–68. Такое масло достаточно текуче, чтобы проникать в зазоры между вальцами и валиками, но вязко enough, чтобы не вытекать при механической вибрации. Циклическое вращение и смыв водой - вот главные враги здесь, поэтому адгезия становится ключевым параметром.
Для печных цепей, где температура превышает 80–120 °C (зоны обработки, сушки, обжига в пищевом производстве), нужна вязкость ISO VG 100–460 на синтетической базе. Полиолэфиры (POE) и парааффиновые синтетические масла (PAO) лучше держат вязкость при нагреве и меньше испаряются. При высоких температурах минеральное масло начинает окисляться, образует отложения на цепи, которые потом создают механический шум и увеличивают трение.
Влажность и частые мойки также влияют на выбор. Если цепь расположена в зоне, где ее ежедневно промывают горячей водой и дезинфектантами, то даже хорошее масло будет вымываться быстрее. Здесь нужна повышенная адгезия и смываемость в пределах нормы - технически свойство противоположное, и смазка должна найти баланс.
Адгезия, термостабильность и смываемость: триада выбора
Адгезия - это способность смазки удерживаться на металлической поверхности, не стекая и не размазываясь при механической нагрузке.
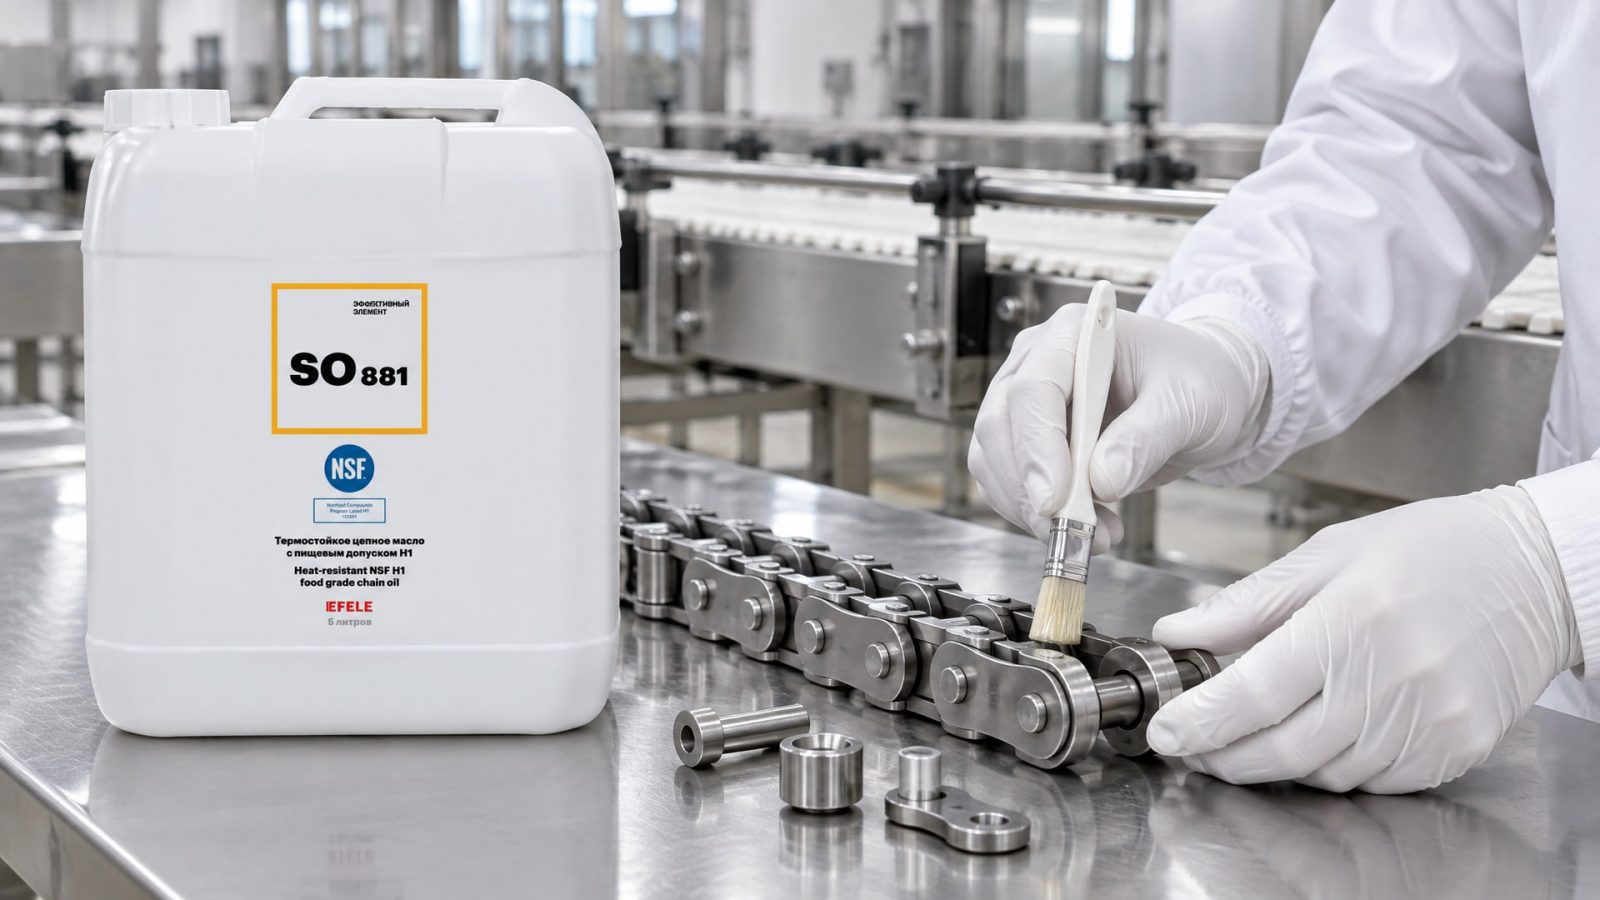
В пищевой цепи адгезия критична, потому что вода и дезинфектанты "выбивают" масло с пограничных областей между звеньями и валиками. Если адгезия слабая, фреттинг начинает разъедать поверхность быстрее, и срок жизни цепи сокращается на 30–50%.
Измеряется адгезия через тесты на прилипание и сдвиг, но в практике закупщик обычно смотрит на косвенные показатели: тип базового масла (синтетика держит лучше, чем минеральное), наличие специальных присадок, повышающих липкость, и рекомендации производителя по применению. Для высокотемпературных цепей, работающих в условиях пищевого производства, рекомендуется использовать смазки с улучшенной адгезией - например, EFELE SO-881 обеспечивает отличную адгезию и устойчивость к смыванию водой при температурах до 120 °C.
Термостабильность показывает, насколько хорошо масло сохраняет вязкость и не окисляется при нагреве. Окисление приводит к образованию лака и нагара, которые забивают зазоры, создают шум и фреттинг. На упаковке это указывается как диапазон рабочих температур, например -20 до +100 °C или -10 до +150 °C. Для печных цепей нужно проверить, чтобы верхний предел был на 10–15 °C выше максимальной температуры вашей цепи - запас необходим для пиков нагрева.
Смываемость - парадоксальное свойство: смазка должна быть устойчива к смыву водой (иначе вымывается при первой же мойке), но одновременно легко удаляться с оборудования при специальной санитарной очистке. ISO 21469 регулирует этот баланс, указывая требования к гигиеническому циклу: смазка должна удаляться специальными моющими средствами, но при обычном попадании воды оставаться на цепи. Это достигается подбором базы, вязкости и присадок. Как правило, чем выше адгезия, тем выше и смываемость при активной очистке.
Как читать паспорт и выбрать нужный допуск
На рынке встречается много подделок и маркетинговых ухищрений: "пищевая смазка", "food-safe lubricant", "eco-friendly" и пр.
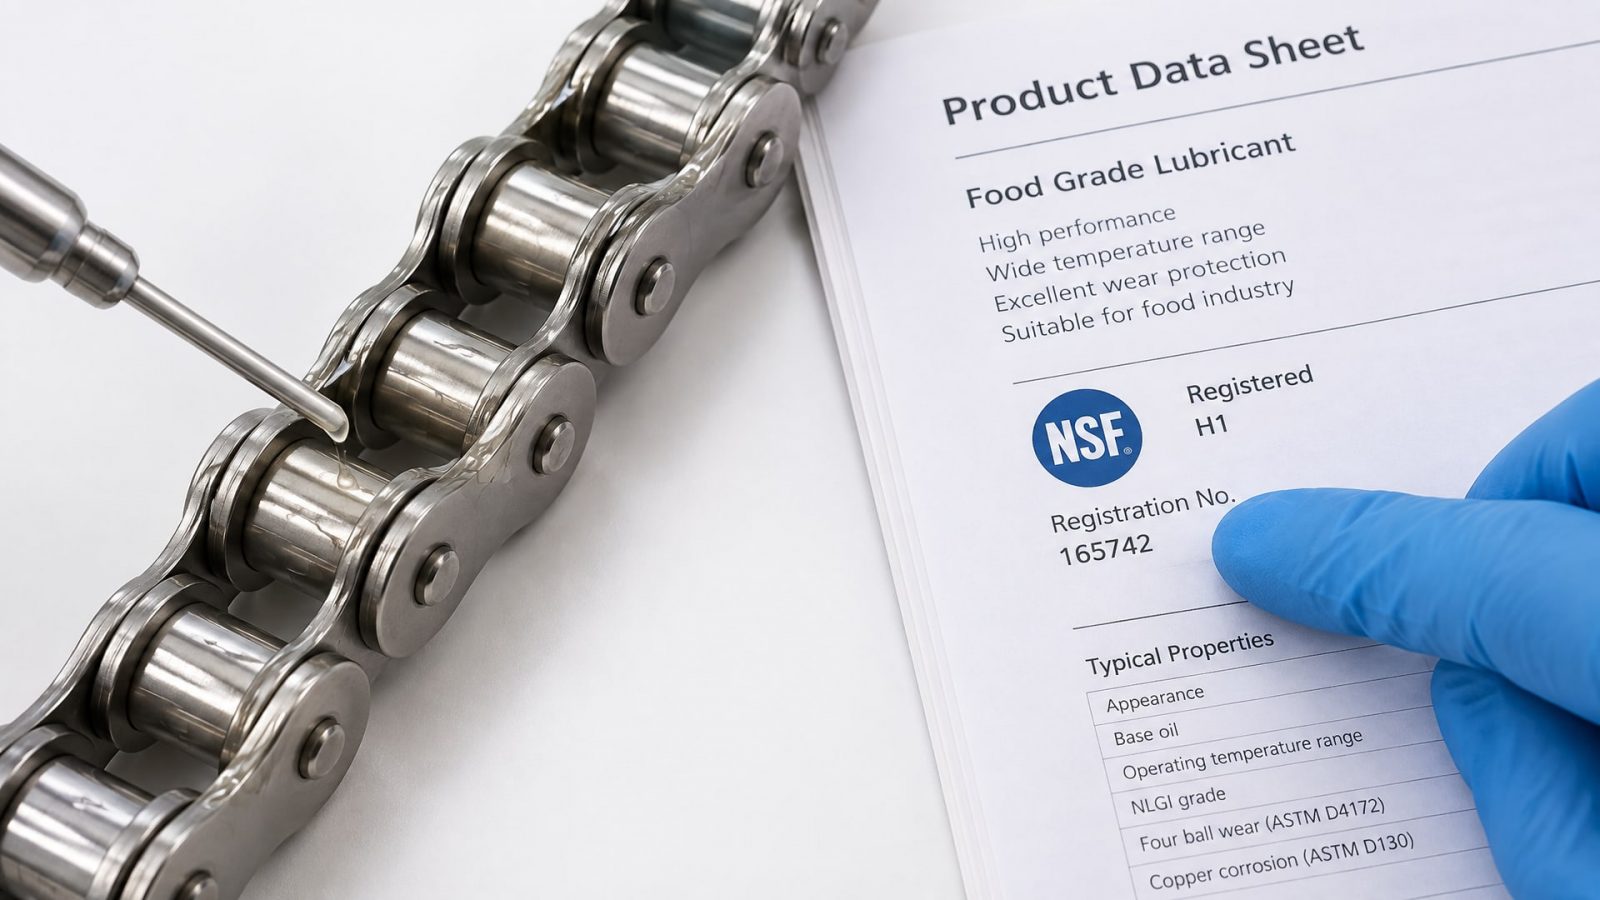
Реальный допуск - это номер в реестре NSF или знак на упаковке. Проверяется в технических данных по следующему чек-листу:
NSF H1-регистрация: в паспорте (TDS) должен быть указан номер реестра, например "NSF H1 Registration № 123456". Без номера - справка беспочвенна.
Соответствие FDA 21 CFR 178.3570: список допустимых компонентов. Если паспорт на английском - ищи фразу "Complies with FDA 21 CFR 178.3570" или "Meets FDA requirements".
ISO 21469 (опционально, но желательно для продвинутого производства): это не допуск, а гигиенический стандарт. Указывает, что смазка разработана, произведена и упакована с учетом всей цепочки контаминации и санитарных требований.
Класс вязкости ISO VG: должен быть явно указан (ISO VG 46, ISO VG 100, и т.д.). Если написано "light", "medium" или "heavy" без номера - это недопустимо расплывчиво.
Температурный диапазон: нижний предел (обычно -10 до -20 °C) показывает, будет ли масло текучим на холоде; верхний (обычно 80–150 °C) - где масло начнет интенсивно окисляться.
Дата производства и срок хранения: пищевые смазки со временем деградируют, особенно если контакт с воздухом. Если на полке лежит 2+ года, пересчитывайте с производителем.
Если паспорт на иностранном языке, воспользуйтесь машинным переводом - лучше потратить 10 минут на проверку, чем потом обнаружить несоответствие при аудите. Номер регистрации можно проверить на сайте NSF International (nsf.org), там открыта база допущенных смазок.
Сравнение цепных смазок по применению: конвейер vs печь vs мокрая зона
Ниже приведена практическая таблица, которая помогает сопоставить три основных типа участков пищевого производства с параметрами смазки:
| Участок | Температура | Нагрузка | ISO VG | Базовое масло | Приоритет |
|---|---|---|---|---|---|
| Конвейерная цепь (обычный темп) | 15–40 °C | Низко-средняя | 46–68 | Минеральное, PAO | Адгезия, проникновение |
| Печная/термоцепь | 80–120 °C | Средняя-высокая | 100–220 | PAO, POE | Термостабильность, окисление |
| Мокрая зона (частые мойки) | 20–50 °C | Средняя | 68–100 | Минеральное + присадки | Адгезия, смываемость, водостойкость |
Для конвейерных цепей, где температура комнатная и нагрузка умеренная, достаточно минерального масла ISO VG 46 или 68 с NSF H1. Смазка должна хорошо проникать в шарниры и удерживаться при вибрации.
Для печных цепей выбирают синтетику ISO VG 100–220, потому что минеральное масло при 100+ °C начинает угарать и окисляться. Вязкость нужна повыше, чтобы смазка держала пленку между звеньями, несмотря на перепады температур.
Для мокрых зон (участки мойки, льдогенераторы, упаковочное оборудование вблизи воды) ключевой критерий - баланс между адгезией и смываемостью. Смазка не должна вымываться обычной водой, но обязана удаляться моющим средством. Здесь часто подходят промежуточные вязкости ISO VG 68–100 с улучшенной адгезией.
Ошибки при переходе с обычных смазок на пищевые
Одна из самых частых ошибок - это прямая замена обычного цепного масла на H1 без учета разницы в вязкости и свойствах.
Если раньше использовали ISO VG 100, а скупщик купил H1 ISO VG 46 (потому что "пищевое должно быть жиже"), цепь может начать требовать более частого смазывания или, наоборот, дать протечки в местах соединений.
Вторая ошибка - попытка "универсализировать" одну смазку для всех цепей на заводе. В результате либо высокотемпературная цепь остается недозаправленной (масло слишком жидкое), либо конвейер начинает поглощать смазку больше нормы (масло слишком вязкое). Идеальный подход: иметь 2–3 типа смазок для разных участков и обучить персонал их различать.
Третья ошибка - игнорирование документации. Новая смазка поставляется с паспортом, где указаны все параметры подачи, температурные пределы, совместимость с материалами уплотнений. Закупщик часто полагается на мнение поставщика оборудования ("используйте любую пищевую"), а потом удивляется, когда начинаются проблемы. В пищевой индустрии нужно документировать выбор смазки с ссылкой на ее параметры и NSF H1-статус.
Четвертая ошибка - невнимание к сроку хранения и условиям хранения. Пищевые смазки со временем окисляются, особенно если емкость вскрыта и контактирует с воздухом. Большой барабан на 200 л, если оставить открытым на 6 месяцев, может потерять часть своих свойств. Для пищевого производства рекомендуется закупки меньшего объема с более частой ротацией.
Пятая ошибка - замена марки смазки без проверки совместимости с резиновыми уплотнениями цепи. Некоторые синтетические H1-смазки (особенно полиолэфиры) могут вызвать набухание или размягчение полиамидных втулок. Перед переходом нужно сверить список материалов уплотнений с техдокументацией смазки.
Цепные масла с пищевым допуском: критерии выбора в реальных условиях
На практике выбор сводится к ответу на четыре вопроса:
1. Какая максимальная температура на вашей цепи? Если 50 °C - берите ISO VG 46–68. Если 100+ °C - только ISO VG 100–220 на синтетике. Если температура колеблется (например, летом +60, зимой +20), выбирайте минимальный диапазон, в котором кривая вязкости остается в пределах нормы.
2. Как часто цепь контактирует с водой или моющими средствами? Если только при еженедельной уборке - обычная H1 справится. Если ежедневно под горячей водой и дезинфектантом - нужна повышенная адгезия и тестированная смываемость, чтобы убедиться, что цепь не "оголится".
3. Какая система подачи смазки: централизованная или ручная капельница? В централизованных системах смазка должна быть более текучей (ISO VG 46–68), чтобы проходить через сопла без застоев. Если капельница ручная, можно взять более вязкое масло.
4. Есть ли в составе цепи полиамидные, резиновые или фторопластовые уплотнители, к которым нужна совместимость? Некоторые PAO и POE могут размягчить полиамид. Проверьте в TDS смазки список совместимых материалов.
После ответа на эти вопросы можно выписать спецификацию для закупки. Например:
"Требуется смазка цепная, NSF H1, ISO VG 68, диапазон -10 до +80 °C, адгезия не ниже класса 3 (по методу ASTM D4170), вязкость по ГОСТ 33-2014, совместима с полиамидом, минеральная база. Регистрационный номер NSF H1 должен быть указан в паспорте, соответствие FDA 21 CFR 178.3570 обязательно."
Далее нужно потребовать от поставщика образец смазки, провести ее испытание на совместимость с материалами вашей цепи (если это критично) и, после одобрения, закупить рабочий объем. На первый год лучше брать меньше, чтобы убедиться, что смазка работает как надо.
Нормативная база: ISO 21469 и что она дает помимо H1
ISO 21469 часто путают с NSF H1, но это разные вещи.
H1 - это классификация, которая говорит: "Эта смазка допущена к случайному контакту с пищей". ISO 21469 - это стандарт гигиены, который регламентирует, как должна производиться и обращаться эта смазка по всей цепочке: разработка формулировки, производство, упаковка, хранение, транспортировка и использование у клиента.
Стандарт охватывает такие аспекты, как: - Контроль примесей и чистота производства (классы чистоты помещений). - Тестирование на микробиологическую безопасность и отсутствие патогенов. - Документирование и трассируемость партий. - Указание срока годности и условий хранения. - Требования к маркировке и информированию пользователя. - Процедуры санитарной очистки при переходе между продуктами на одной линии.
Если ваше производство подвергается аудитам иностранных заказчиков (особенно европейских или американских), то наличие ISO 21469 может быть преимуществом, хотя не обязательно. NSF H1 - всегда обязателен; ISO 21469 - дополнительное свидетельство ответственности производителя смазки.
При выборе смазки рекомендуется спросить у поставщика наличие обоих статусов (или хотя бы H1), получить копию сертификата и убедиться, что номер регистрации совпадает в документе и в базе NSF. Это займет 15 минут, но защитит вас от подделок и несоответствий.
Когда нужна пластичная смазка вместо масла
Для цепей, которые работают в условиях, где масло будет вытекать (например, крутые уклоны, высокая вибрация, зоны без герметичных кожухов), иногда лучше применить пластичную смазку с H1.
Она держится на поверхности лучше и не требует постоянной подачи через масляные каналы.
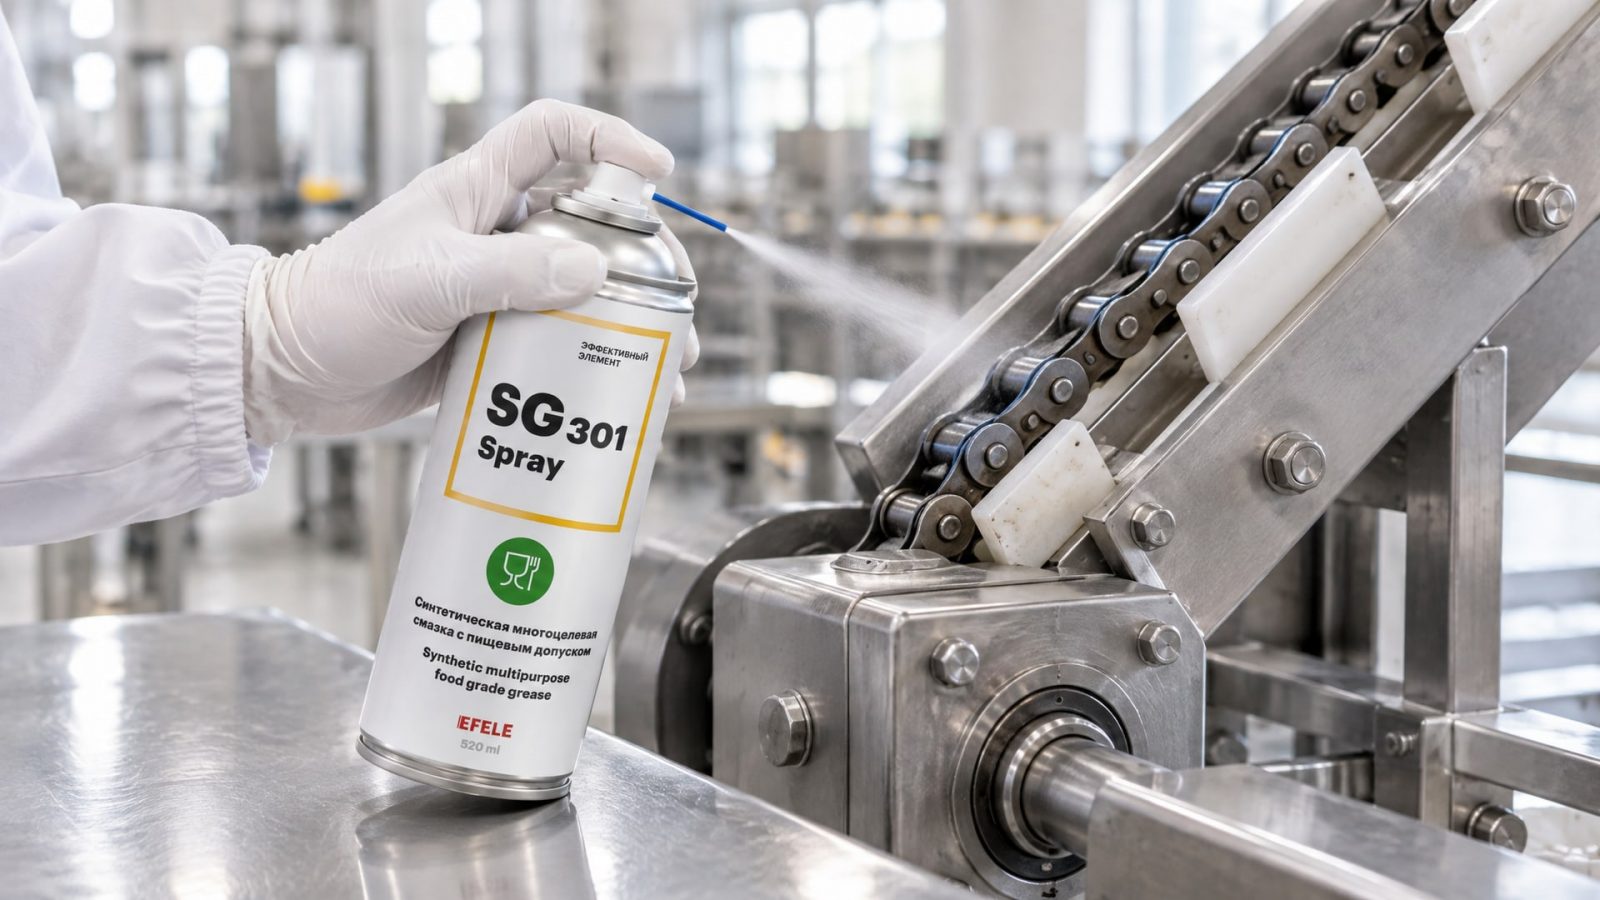
Пластичная смазка также полезна для точечного смазывания узлов, которые трудно достичь масляной системе - например, шпиндельные опоры, кулачковые толкатели, направляющие скользящего стола. В случаях, когда требуется пластичная смазка для цепей и других узлов трения пищевого оборудования, EFELE SG-301 Spray предлагает удобное аэрозольное решение с допуском NSF H1, позволяя точечно наносить смазку без переноса грязи из открытых емкостей.
Пластичную смазку выбирают по классу NLGI (консистенции): для горизонтальных цепей обычно берут NLGI 2, для наклонных или высокоскоростных - NLGI 1 (более мягкая, лучше растекается). Как и масло, пластичная смазка с H1 должна иметь номер регистрации, совместимость с материалами и указанный температурный диапазон.
Часто задаваемые вопросы
Что означает NSF H1 и почему его нельзя заменить на H2?
NSF H1 допускает случайный, технически неизбежный контакт с пищей; соответствует FDA 21 CFR 178.3570. H2 - это смазка для механизмов в зонах БЕЗ контакта с пищей и должна физически отделена от пищевой среды. Заменять H1 на H2 в пищевом производстве нельзя - это нарушение регламента и может привести к браку продукции при аудите.
Почему одной универсальной смазкой нельзя закрыть все цепи?
Разные участки работают при разных температурах и нагрузках. Конвейер при 30 °C требует ISO VG 46–68, печная цепь при 110 °C требует ISO VG 100–220 на синтетике. Если использовать одну для обеих, либо первая будет вымываться при мойке (слишком вязкая), либо вторая начнет окисляться и угарать (слишком текучая).
Как проверить, что смазка действительно пищевая, а не подделка?
Проверьте номер NSF H1-регистрации в техдокументации. Поищите этот номер на сайте NSF International (nsf.org) - там открыта база всех допущенных смазок. Если номера нет или он не совпадает в базе - это подделька или неправильная маркировка.
Почему ISO 21469 нужен, если уже есть H1?
H1 разрешает применение, а ISO 21469 гарантирует, что смазка разработана, произведена и транспортирована с соблюдением гигиенических норм. Это дополнительное свидетельство ответственности. Для большинства применений H1 достаточно; ISO 21469 требуют крупные иностранные заказчики и при строгих аудитах.
Можно ли использовать обычное минеральное масло, если цепь работает вдали от пищи?
Нет. Даже если цепь физически далеко от продукта, в пищевом производстве используют только H1-смазки. Это требование контрольных органов и международных стандартов. Обычное масло может содержать примеси и вещества, не допущенные для пищевой среды, даже при косвенном контакте.
Заключение
Выбор цепного масла с пищевым допуском - это гораздо больше, чем просто наличие маркировки "H1" на емкости. Нужно свести вместе четыре критерия: нормативный статус (NSF H1 с проверкой номера регистрации), соответствие температурному диапазону вашей цепи (ISO VG 46–68 для конвейеров, ISO VG 100–220 для печных участков), адгезию и стойкость к смыву (для мокрых зон) и совместимость с материалами уплотнений.
Практический путь: выпишите спецификацию смазки на основе параметров вашей цепи, получите образец, проверьте номер H1-регистрации в базе NSF, протестируйте совместимость с уплотнениями и только после этого берите рабочий объем. Первый год ограничьте объем закупки, чтобы убедиться, что смазка работает. Ведите журнал использования, документируйте сроки замены и проблемы. Это займет немного больше времени, чем звонок поставщику, но защитит вас от дорогостоящих ошибок, браков и аудитов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов и избежать утечек.
Узнайте, почему сож сильно пенится при обработке металла и как быстро устранить эту проблему на производстве.
Узнайте, какое масло для пневмоинструмента выбрать, чтобы продлить срок службы оборудования и избежать поломок.