
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - один из самых надежных способов уплотнить резьбовые соединения и предотвратить их самопроизвольное ослабление под вибрацией. Однако качество результата зависит не столько от самого продукта, сколько от правильности его нанесения и подготовки поверхности. Инженеры и закупщики часто сталкиваются с ситуациями, когда фиксатор не держит, герметик отверждается медленнее ожидаемого, или соединение начинает протекать спустя время после сборки. Большинство таких проблем - следствие распространенных ошибок в технике нанесения, выборе типа состава под конкретное соединение или игнорировании требований к очистке поверхностей. В статье разберем, какие ошибки встречаются чаще всего, почему они критичны для надежности соединения, и как их избежать.
Как правильно наносить анаэробный герметик: различие между проходными и глухими отверстиями
Одна из главных ошибок - применение одной и той же схемы нанесения для всех типов соединений.
Анаэробный состав отверждается в отсутствие воздуха, то есть именно там, где он оказалась в зазоре между сопрягаемыми металлическими поверхностями. Для проходных отверстий это означает четкое нанесение в точку встречи гайки и болта после затяжки; для глухих требуется двойное действие - смазать и болт, и внутреннюю резьбу отверстия.
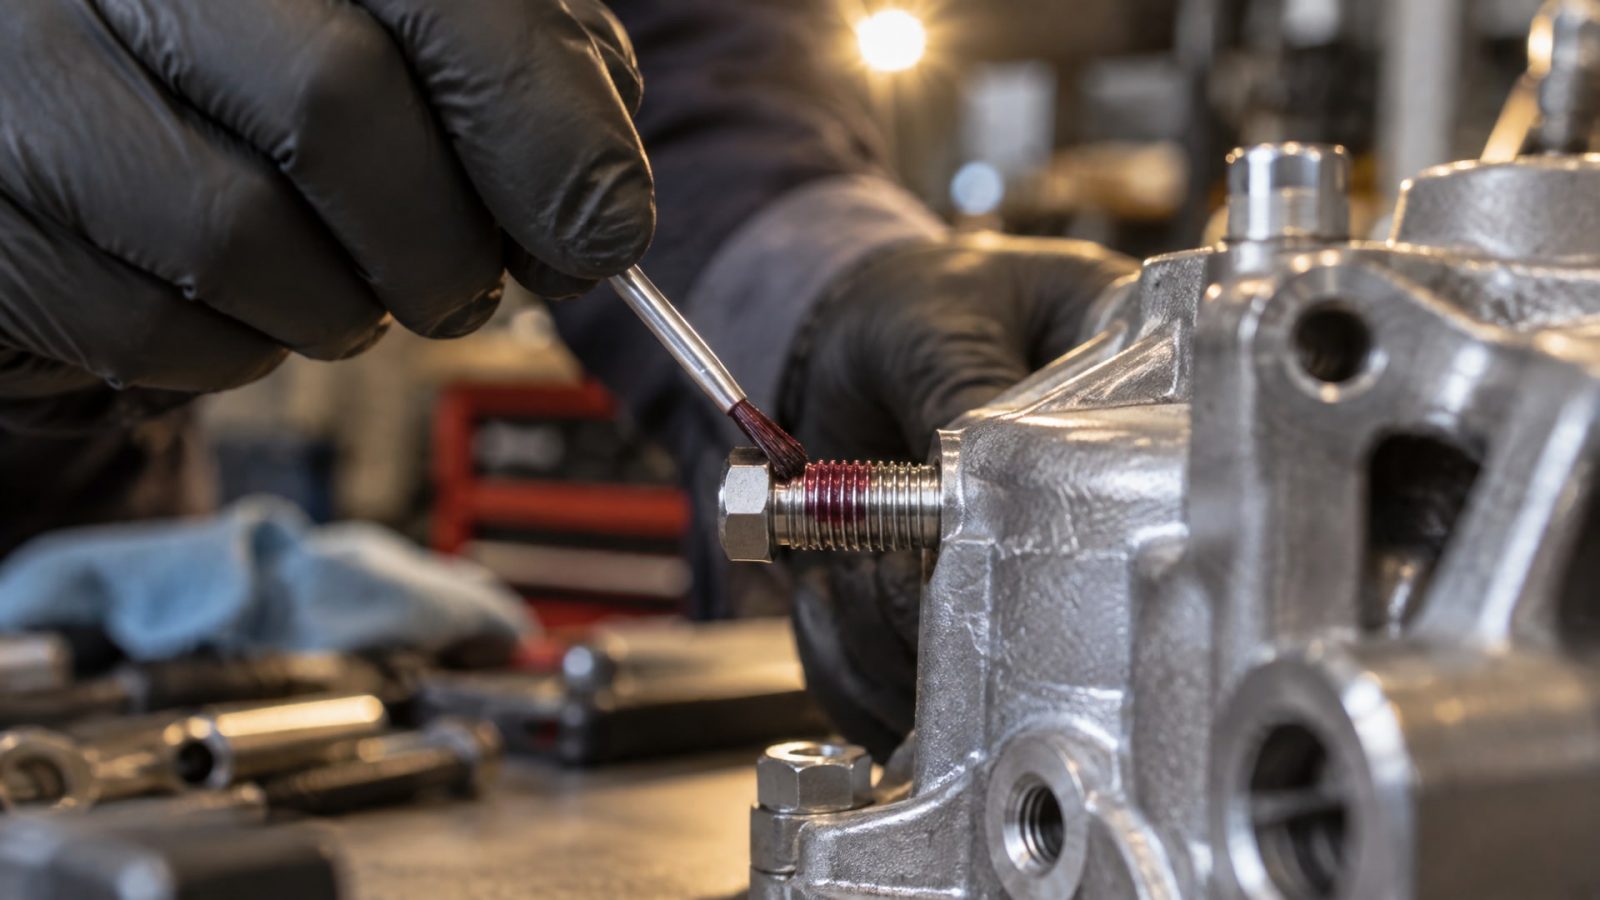
Проходные соединения. Состав наносят на болт в зоне предполагаемого захода гайки. Рекомендуется заполнить анаэробом 1–2 витка резьбы на 75–100% в этой области. Этого достаточно, чтобы при затяжке гайки клей оказался именно в контактной зоне и начал отверждаться. Нанесение по всей длине резьбы болта не улучшает фиксацию, а только увеличивает расход и затрудняет сборку.
Глухие отверстия. Здесь нужно наносить состав и на болт, и непосредственно в отверстие по его внутренней резьбе. Материал должен дойти до дна отверстия, чтобы при затяжке болта образовалась сплошная пленка по всей длине контакта. Пропуск нанесения на болт или игнорирование подготовки отверстия приводит к слабой фиксации и возможному ослаблению соединения под нагрузкой.
Низковязкие составы (wicking grade) допускают нанесение после сборки непосредственно в щель между гайкой и болтом; однако это требует четкого попадания в рабочую зону и подходит только в случаях, когда предварительное нанесение невозможно.
Ошибки при подготовке поверхностей: почему очистка и обезжиривание критичны
Вторая по частоте ошибка - пренебрежение подготовкой поверхности.
Инженеры нередко рассуждают так: «Резьба выглядит чистой, достаточно протереть тряпкой». На самом деле остатки минерального масла, охлаждающие жидкости, смазка от предыдущих операций и даже микроскопическая коррозия резко замедляют или полностью срывают отверждение анаэробного состава.
Анаэробные фиксаторы работают за счет взаимодействия клеевой основы с металлической поверхностью в безкислородной среде. Любой загрязняющий слой нарушает этот контакт. На производстве это может привести к увеличению времени отверждения с минут до часов или даже к отсутствию отверждения вообще.
Правильная подготовка предусматривает:
механическую очистку (щеткой, тряпкой, ветошью) крупных загрязнений и старого герметика;
обезжиривание органическим растворителем или специализированным очищающим средством, которое удаляет тонкий масляный и воскообразный слой;
высушивание поверхности перед нанесением анаэробного состава.
Для ответственных соединений, особенно на вал-втулочных передачах и узлах с высокими требованиями к герметичности, эта процедура неизбежна. Опыт показывает: когда соединение начинает подтекать или ослабляться спустя несколько месяцев работы, причиной часто оказывается именно недостаточная очистка. Анаэробный клей, такой как EFELE 126, предназначен для фиксации втулок на валах и герметизации стыков трубопроводов, но его работоспособность полностью зависит от того, были ли удалены с поверхности болта и отверстия остатки технологических жидкостей и окислы. На этапе подготовки усилия всегда окупаются надежностью результата.
Выбор прочности фиксатора: ошибка в переоценке и недооценке требуемых параметров
Третья типичная ошибка - неправильный выбор типа фиксатора по прочности.
На рынке существуют составы трех основных категорий: низкой прочности (для часто разбираемых соединений), средней прочности (для большинства стандартных узлов) и высокой прочности (для ответственных узлов, работающих под вибрацией и большими нагрузками). Многие закупщики считают, что высокая прочность - это всегда лучше, и выбирают самый мощный клей для всех соединений подряд.
В действительности это создает проблемы. Высокопрочный фиксатор намертво запечатывает соединение; его разборка требует нагрева до 150–200 °C или даже механического вывинчивания с риском повредить резьбу. Если же в технологии предусмотрена частая переборка узла (замена подшипников, регулировка, техническое обслуживание), такой выбор наносит ущерб производительности. Получается ситуация: по каждой переборке нужны специальные средства и лишние часы на демонтаж.
Для часто разбираемых соединений используют фиксаторы низкой прочности. Такие составы позволяют разобрать узел вручную или обычным инструментом спустя часы-дни после сборки. Фиксаторы средней прочности подходят для большинства типовых резьбовых соединений, работающих в стандартных условиях. Высокопрочные составы применяют только для особо ответственных узлов: крепежа в авиационных и энергетических установках, подводных конструкциях, узлах с экстремальной вибрацией.
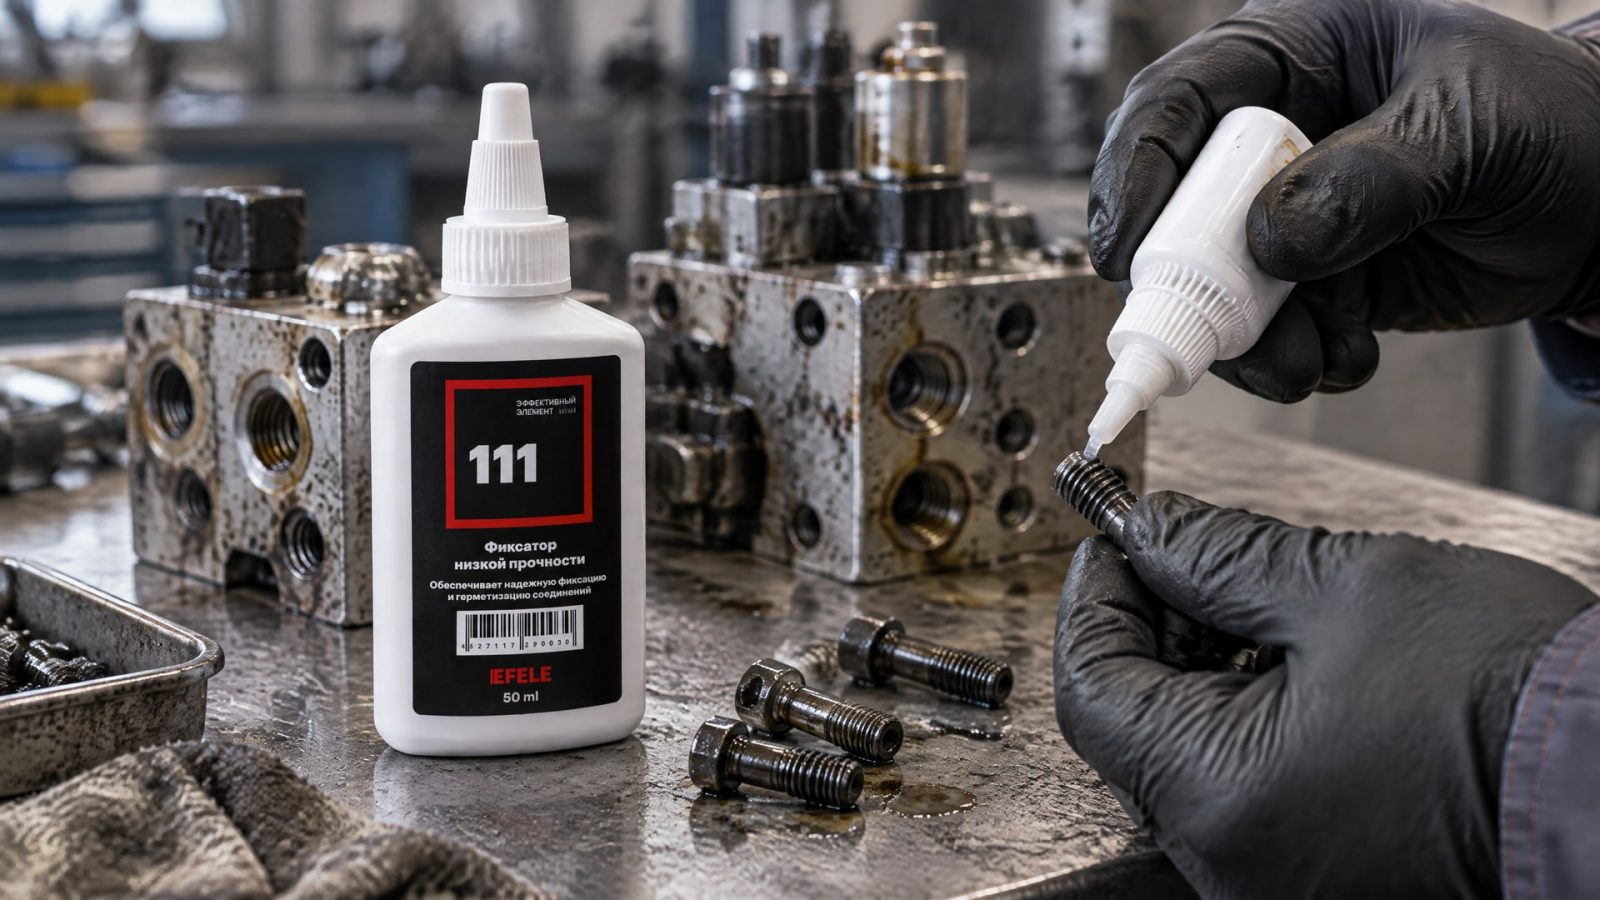
Совет инженера: на производстве часто встречаются маршруты, где одни болты затягиваются один раз и навсегда, а другие переставляются при каждой профилактике. Выбирайте состав под конкретное применение, а не под максимально "страховочную" прочность. EFELE 111 - это фиксатор низкой прочности, который прижился на участках, где соединения разбирают систематически: его разборка занимает минуты без нагрева, что экономит время переборки и не требует дополнительного оборудования.
Ошибки при отверждении: ускорение, темпы и нагрузки на узел
Четвертая группа ошибок связана с неправильным пониманием процесса отверждения.
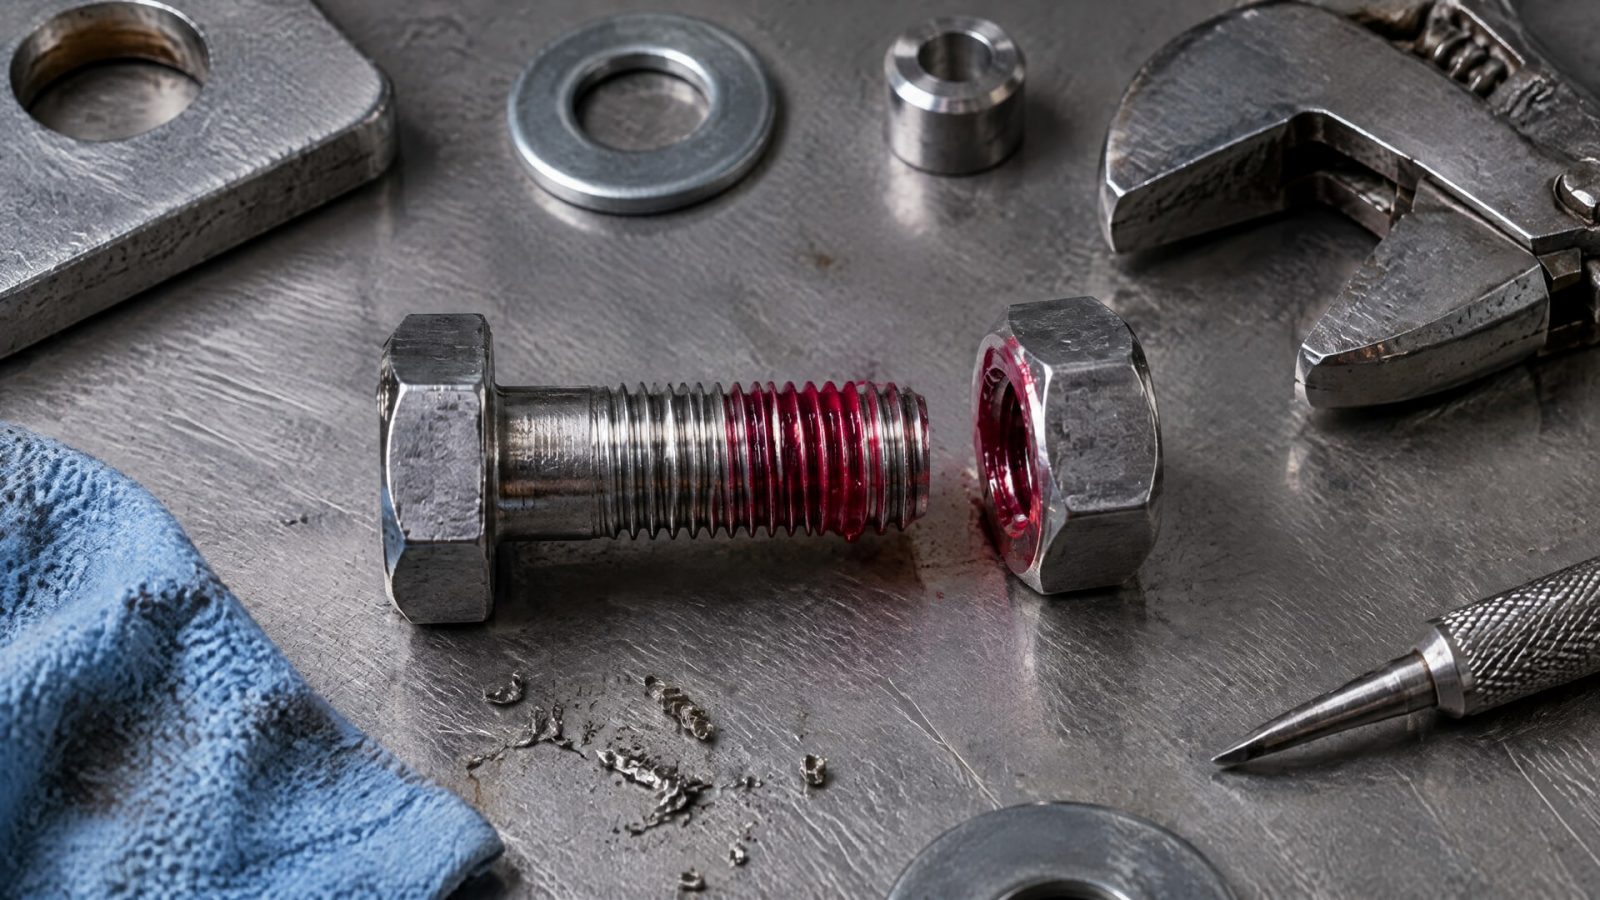
Многие предполагают, что если состав начал "схватываться" через несколько минут, то узел уже можно нагружать. На самом деле первичная фиксация - это не полное отверждение.
Типичный режим анаэробного фиксатора: первоначальная фиксация за несколько минут при комнатной температуре (обычно 5–15 минут), но полная механическая прочность достигается только за 24 часа. Нагружать соединение сразу после схватывания опасно; пленка клея еще не набрала полную толщину и прочность. Перемещение узла, вибрация, скручивание или изгиб в этот период могут разрушить формирующуюся анаэробную пленку, и фиксация откажет через несколько часов или дней работы.
Для ускорения процесса используют тепловую обработку. При нагреве до 120 °C отверждение может завершиться за 30 минут вместо 24 часов. Однако такие режимы применяют только при наличии соответствующего оборудования и в условиях, когда спешка оправдана технологией. Обычная производственная скорость предусматривает выдержку узла при комнатной температуре до завершения первичной фиксации перед началом сборки следующих элементов.
Еще одна ошибка - дополнительная затяжка или проворачивание соединения спустя время после сборки. Это разрушает анаэробный мостик в резьбе и возвращает процесс в начало. Если после первой затяжки обнаружилась необходимость в доподжиме, лучше разобрать соединение, очистить резьбу и нанести фиксатор заново.
Активаторы и проблема пассивных металлов
Пятая ошибка - игнорирование особенностей разных металлов.
Анаэробные фиксаторы отверждаются быстро и надежно на активных металлах (углеродистая сталь, медь, чугун). На этих поверхностях катализ происходит естественным образом, и схватывание займет несколько минут.
Однако на нержавеющей стали, алюминии, цинке, хроме и пассивированных поверхностях процесс значительно замедляется. Пассивированный слой на этих металлах препятствует взаимодействию клея с поверхностью, и отверждение может растянуться на часы или не произойти вообще при стандартной схеме.
Для таких случаев используют активаторы и праймеры. Это вспомогательные составы, которые наносят перед анаэробным клеем; они активируют поверхность и обеспечивают надежное и предсказуемое отверждение. На производстве это дополнительный шаг, но пропускать его нельзя, если закупка предусматривает работу с нержавеющей сталью или алюминием. Без активатора фиксатор может полностью отказать, а это приведет к потере давления в системе, утечке или ослаблению соединения в самый неудачный момент.
Часто задаваемые вопросы
Почему фиксатор не отверждается, если все сделал правильно?
Чаще всего причина - неподходящий выбор состава под металл. На пассивных поверхностях (нержавеющая сталь, алюминий) стандартные фиксаторы работают медленно или не работают вообще. Решение: используйте активатор перед нанесением анаэробного клея. Второй момент - загрязнение поверхности маслом или ржавчиной. Тщательно очистьте и обезжирьте резьбу, высушите, затем наносите состав.
Как понять, что соединение полностью отверждено и готово к работе?
Первичная фиксация происходит за минуты (5–15 минут), но полная механическая прочность - это 24 часа при комнатной температуре. На практике: если нужна скорость, используйте тепловую обработку (120 °C за 30 минут). Если условия стандартные - выждите 24 часа перед нагружением узла. До этого момента избегайте вибрации, скручивания и перемещений.
Правда ли, что больше фиксатора - это лучше фиксация?
Нет, это миф. Анаэробный клей отверждается только в щели между сопрягаемыми поверхностями. Избыток материала вне этой зоны не улучшает удержание, а только повышает расход. Для проходного отверстия хватит 1–2 витков резьбы, заполненных на 75–100%. Для глухого - слой по внутренней резьбе до дна отверстия плюс нанесение на болт.
Можно ли наносить анаэробный фиксатор после сборки узла?
Это возможно, но только для низковязких составов (wicking grade). Такой материал капиллярно вытягивается в щель между уже собранными деталями. Однако точность попадания снижается, поэтому предварительное нанесение на разобранные детали остается предпочтительным методом.
Чем отличается фиксатор от герметика с точки зрения нанесения?
Фиксатор предназначен для удержания крепежа от ослабления; герметик - для герметизации зазоров и предотвращения утечек. Техника нанесения похожа (и то, и другое наносят в зазор между поверхностями), но герметик часто требует более полного заполнения всей рабочей полости, а не только контакта резьбы. Принцип отверждения общий: отсутствие воздуха и контакт с металлом.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков - это не следствие неправильного состава, а результат игнорирования технологических требований. Неправильное нанесение в зону контакта, недостаточная очистка поверхности, неправильный выбор прочности, игнорирование особенностей пассивных металлов и попытки нагружать узел раньше завершения отверждения - каждая из этих ошибок снижает надежность и может привести к отказу узла в работе. Правильный подход требует четкого понимания различий между проходными и глухими отверстиями, внимание к подготовке поверхностей и соблюдению временных режимов отверждения. Начните с пересмотра технологических карт на вашем производстве: проверьте, соответствуют ли схемы нанесения типам соединений, предусмотрены ли шаги очистки и обезжиривания, и указаны ли минимальные выдержки перед нагружением. Небольшие организационные изменения в процессе сборки и контроля часто окупаются резким снижением отказов и увеличением ресурса узлов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать лучшую смазку для личинок замков и правильно ее применить, чтобы избежать проблем с замерзанием зимой.
Узнайте, как правильно выбрать анаэробный герметик вместо прокладки для фланцевых соединений, чтобы обеспечить их долговечность и герметичность.
Смазка для пищевого оборудования H1 защищает механизмы от моющих средств и горячей воды, обеспечивая безопасность продукции.