
Как выбрать анаэробный герметик для фланцев вместо вырубных прокладок
Замена вырубной прокладки на жидкий анаэробный герметик возможна, но только при соблюдении строгих условий. Такой герметик отверждается в безвоздушной среде при контакте с металлом и может обеспечить герметичность фланцевого соединения, если поверхности обработаны правильно, зазоры находятся в допустимых пределах и выдержаны сроки полимеризации. Однако это не универсальное решение: некорректный выбор герметика или нарушение технологии подготовки приводят к течам, вымыванию состава рабочей средой и необходимости переборки оборудования.
Статья предназначена для инженеров, технических специалистов и закупщиков, которые ищут альтернативу традиционным паронитовым и резиновым прокладкам для фланцевых соединений. Вы узнаете, какие параметры фланца критичны для такой замены, как правильно подготовить поверхность, выбрать состав и выполнить сборку, а также какие типичные ошибки приводят к отказам герметизации.
Когда герметик действительно может заменить прокладку
Анаэробный фланцевый герметик работает как замена прокладки только в одном сценарии: когда две металлические поверхности прижимаются друг к другу с достаточной силой, исключая попадание воздуха в зазор.
В этих условиях однокомпонентный состав полимеризуется, формируя эластичную герметизирующую пленку. Без зажима герметик остается жидким - это отличает его от кремнийорганических универсальных герметиков и делает применимым именно для фланцевых соединений.
Замена целесообразна, если фланцы изготовлены из стали, чугуна или их сплавов, поверхности близко прилегают друг к другу и монтаж выполняют в производственных условиях, а не в полевых условиях с пылью и влажностью. Герметик избирательно используют в трубопроводах, теплообменниках, коробках передач и гидросистемах, где рабочие среды - масло, вода или технические жидкости. Для поддонов двигателя такой подход требует отдельной оценки, так как там также может использоваться герметик в комбинации с предварительно вырезанной прокладкой.
Критические параметры фланца для выбора герметика
Прежде чем выбирать состав, проверьте геометрию самого фланца.
Если этого не сделать, замена прокладки обречена на неудачу. Вот что нужно измерить и оценить.
Шероховатость и плоскостность поверхности
Машинно обработанные фланцы должны иметь среднюю арифметическую шероховатость Ra в диапазоне 0,8–3,2 мкм, максимальную высоту профиля Rz 3–21 мкм и высоту неровностей Rmax 4–30 мкм. Эти параметры гарантируют, что геля герметика будет достаточно, чтобы заполнить микронеровности, но не настолько много, чтобы состав выдавился наружу при стягивании болтов.
Плоскостность фланца не должна превышать 0,1 мм на 400 мм линейки. Если фланец имеет коробление, выпуклость или вогнутость больше этого значения, герметик не сможет равномерно распределиться по всей площади контакта, и через несколько часов или дней начнется подтекание. Проверить плоскостность можно поверочной линейкой или индикатором часового типа на стойке.
Зазор между фланцами
Допустимый зазор зависит от типа герметика и обычно указывается в техническом листе. Для большинства анаэробных фланцевых составов максимальный зазор составляет 0,1–0,25 мм. Если щель шире, молекулы отвердителя (ионы металла) не достигнут центра зоны склеивания, и слой останется вязким или неполностью отвердится. При зазоре меньше 0,1 мм работает почти любой стандартный состав, но если щель достигает 0,3–0,5 мм, потребуется специальный герметик для больших зазоров или вообще иной подход к уплотнению.
Зазор меряют щупом или толщиномером в нескольких точках по окружности фланца.
Ширина перекрытия и расстояние до болтов
Герметик должен образовать сплошной валик, который закрывает внутреннюю поверхность фланца и обводит все болтовые отверстия. Минимальное перекрытие по ширине - не менее 5 мм от внутреннего края фланца, а вокруг болтов - минимум 3 мм, чтобы гарантировать, что состав присутствует везде, где может протечь жидкость.
Если фланец имеет слишком узкую полку (менее 5 мм в ширину) или болты расположены слишком близко к краю, герметик не образует герметичный контур, и потребуется или увеличить ширину нанесения, или вернуться к традиционной прокладке.
Выбор герметика: какие параметры смотреть в техдатах
После проверки геометрии фланца выберите герметик по его рабочим характеристикам.
Вот на что обратить внимание в карточке товара или техническом листе.
Время фиксации и полного отверждения
Фиксация (время, за которое герметик набирает достаточную прочность, чтобы соединение не сдвигалось при вибрации) обычно составляет 20–40 минут при комнатной температуре (20–23 °C). Полное отверждение требует около 24 часов. Это важно планировать: если оборудование нужно запустить срочно, придется выждать сутки или использовать активатор, который ускоряет процесс.
Температура среды влияет на скорость отверждения: при холоде (5–10 °C) процесс замедляется, а при жаре (выше 40 °C) ускоряется. Если монтаж проводится в неотапливаемом цехе или на морозе, выбирайте состав с указанием работоспособности при низких температурах или сразу приобретайте активатор.
Допустимый температурный диапазон
Герметик должен сохранять герметичность не только при монтаже, но и во время работы оборудования. Типовой диапазон для универсальных анаэробных фланцевых герметиков - минус 55…плюс 150 °C. Если рабочая среда горячего масла (например, в редукторах) разогревается выше 120 °C, убедитесь, что герметик выдержит эту температуру без размягчения.
Минусовые температуры также важны: если оборудование стоит на улице или в неотапливаемом хранилище, герметик не должен становиться хрупким или отслаиваться при морозе.
Совместимость с материалом фланца и рабочей средой
Анаэробные герметики хорошо работают на углеродистой стали и чугуне. Однако для пассивных металлов - нержавеющей стали, оцинкованных поверхностей, алюминия - процесс отверждения может быть вялым без помощи активатора. Активаторы ускоряют реакцию полимеризации, компенсируя недостаток ионов металла на поверхности пассивного материала.
Кроме того, проверьте совместимость с рабочей жидкостью: трансформаторное масло, гидравлика и минеральные масла обычно совместимы, а некоторые синтетические жидкости или топливо могут размягчить полимер. Совместимость указывается в техническом листе герметика.
Подготовка поверхности: как избежать 80% причин течей
Лучший герметик теряет свои свойства, если поверхность фланца загрязнена.
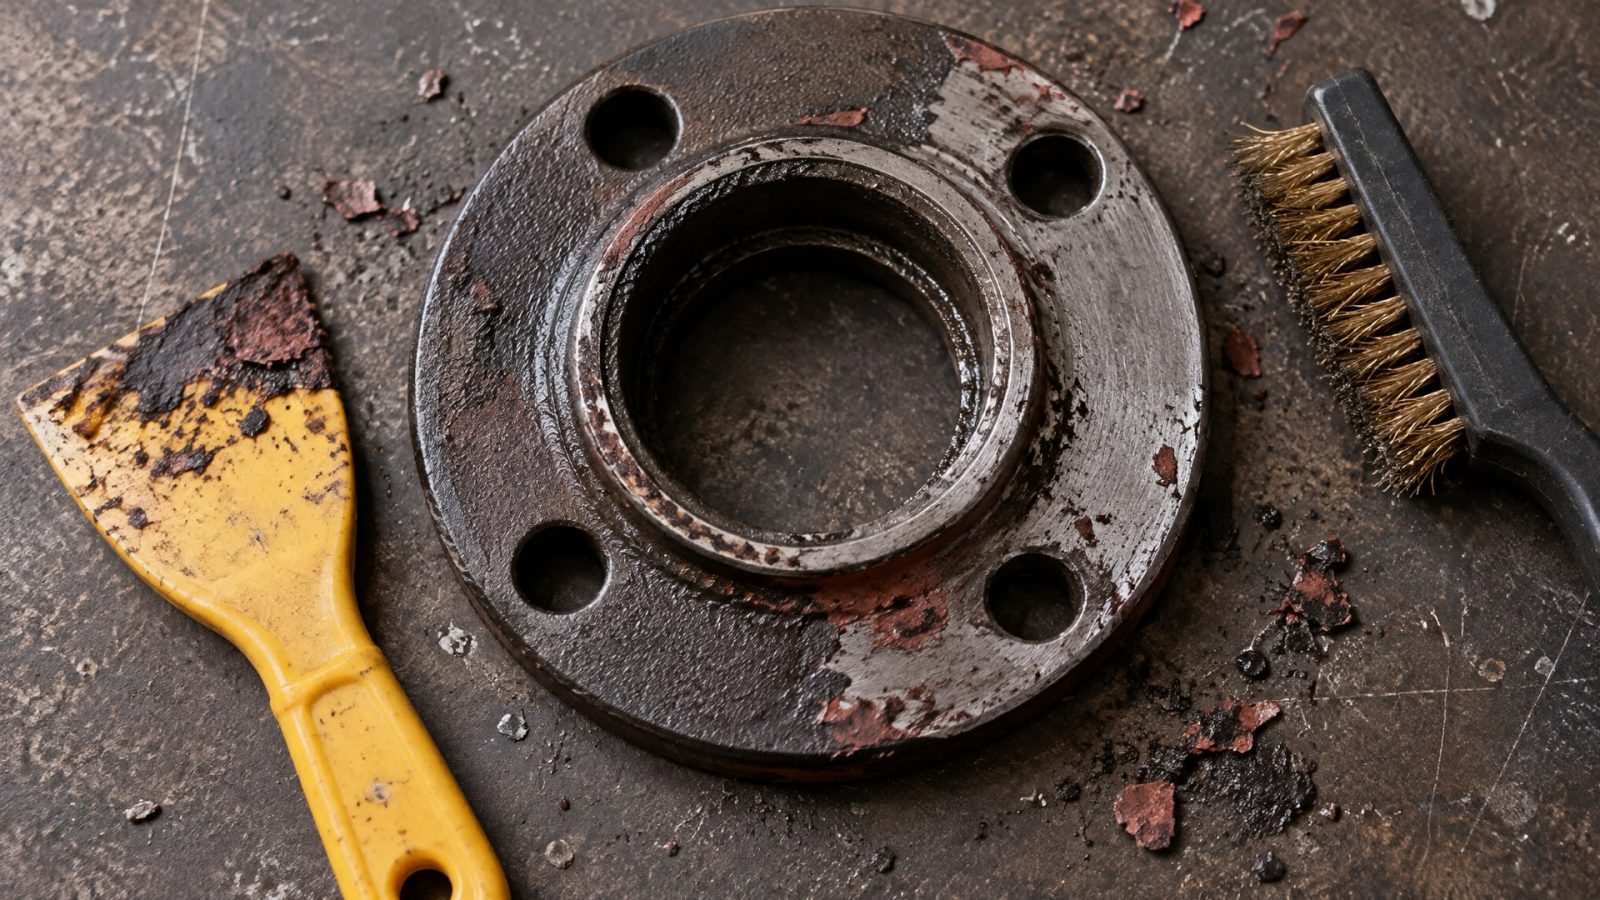
Подготовка - это не формальность, а основа всего.
Удаление старого материала и обезжиривание
Прежде всего, удалите остатки старой прокладки, затвердевший герметик, ржавчину и грязь. Используйте для этого пластиковый скребок или латунную щетку; железная щетка может повредить тонкую обработку фланца и создать микроцарапины, которые нарушат герметичность. Если на фланце слой краски или лака, аккуратно снимите его наждачной бумагой зернистостью P180–P220, избегая глубоких борозд.
После механической очистки обезжирьте поверхность. Используйте промышленный очиститель - ацетон, спирт или специальные обезжиривающие составы. Протрите фланец чистой безворсовой тканью несколько раз, пока вторая ткань не останется чистой. Масло и жир - главные враги анаэробных герметиков; даже тонкая пленка масла нарушает адгезию состава к металлу.
Сушка перед нанесением
После обезжиривания дайте фланцу время на полную сушку. Если обезжириватель был агрессивным (например, ацетон), поверхность высыхает за несколько минут. После этого фланец готов к нанесению герметика.
Если фланец был влажным или конденсирует влагу из воздуха в холодном цехе, используйте сухой сжатый воздух или мягкую ткань для удаления капель. Вода также ухудшает адгезию анаэробного герметика.
Применение активатора на пассивных металлах и в холодных условиях
Если фланец изготовлен из нержавеющей стали, алюминия или оцинкована, рекомендуется перед нанесением герметика нанести тонкий слой активатора (праймера).
Активатор - это жидкость на основе органических соединений, которая активирует поверхность металла и ускоряет распад перекиси водорода, инициирующей полимеризацию анаэробного состава.
Наносите активатор тонкой пленкой спиртовой кисточкой или безворсовой тканью на обе поверхности фланца, затем дайте высохнуть в течение 2–5 минут (точное время указано на упаковке). После этого сразу наносите герметик.
Активатор также поможет, если работа ведется при температуре ниже +15 °C, так как холод замедляет естественное отверждение. В этом случае даже на углеродистой стали можно нанести тонкий слой активатора.
Как правильно наносить герметик на фланец
Техника нанесения определяет, получится ли герметичное соединение или будут микротеки.
Формирование валика и обхват болтов
Выдавите герметик непрерывным валиком по внутреннему краю фланца, обходя все болтовые отверстия. Валик должен быть одного диаметра (обычно 3–5 мм), без разрывов и узлов. Разрыв в валике - это прямой канал, по которому рабочая жидкость протечет, минуя герметик.
Если фланец большой или монтируется серийно, используйте дозатор или ролик вместо ручного нанесения; это гарантирует равномерность.
Избегайте избытка: достаточно, но не в два раза больше
Нанесите столько герметика, чтобы при стягивании болтов излишки выдавились из шва, но не образовалась толстая «каша» снаружи. Слишком толстый слой не повышает герметичность; он просто бесполезно расходует материал и может затруднить сборку. Ориентир: валик должен быть такого размера, чтобы он мог вдавиться в микронеровности фланца и образовать одинаковую пленку толщиной 0,05–0,1 мм после сжатия.
Сборка и затягивание болтов
После нанесения герметика соедините фланцы вместе как можно быстрее, в течение первых 10–15 минут. Затягивайте болты крест-накрест в несколько этапов (два-три прохода), а не по спирали. Это обеспечивает равномерное распределение герметика под всей поверхностью фланца.
Затягивайте с номинальным усилием для данного типа соединения; избыточное усилие может повредить болты или фланец, а недостаточное - оставит зазоры, в которых герметик не отвердится полностью.
После стягивания дайте соединению не менее 20 минут на фиксацию, прежде чем перемещать оборудование. Полное отверждение требует 24 часа, и только после этого можно подавать рабочее давление.
Проверка герметичности: сроки и способы
Многие техники пытаются испытать герметичность слишком рано, тем самым разрушая незавязанный герметик.
Вот правильный порядок.
После сборки выдержите соединение в неподвижном состоянии минимум 24 часа. За это время герметик полностью отвердится и связь между ним и металлом фланца станет прочной. Затем, если требуется испытание под давлением, повышайте давление очень медленно и начните с пробного давления не более 0,03 МПа (0,3 бар, примерно 4,3 PSI). Постойте при этом давлении 15–20 минут и проверьте герметичность мыльным раствором; если нет пузырьков, давление безопасно повышать до рабочего.
Если требуется срочная проверка до истечения 24 часов, ограничьтесь визуальным осмотром и пробным давлением не выше 0,01 МПа; это не даст полной уверенности в герметичности, но позволит убедиться, что соединение держит без явных протечек.
Когда герметик НЕ может заменить прокладку
Есть ситуации, когда замена невозможна и опасна.
Узнавайте их заранее, чтобы не потратить время и деньги впустую.
Не используйте герметик вместо прокладки, если фланец имеет коробление более 0,1 мм на 400 мм, значительные раковины, глубокие риски или следы коррозии. Не подойдет замена, если зазор превышает предельное значение для выбранного герметика (обычно более 0,25–0,3 мм). На нежесткие материалы - резину, пластмассу, композиты - герметик не наносят; он не отвердится в отсутствие ионов металла.
Если фланец проржавел или имеет толстый слой окисла, придется сначала обработать его шлифовкой или дробеструйной очисткой, чтобы вернуть металлическую поверхность. Попытка нанести герметик на ржавчину приведет к течи в течение нескольких часов работы.
Не применяйте герметик к уплотнениям, которые часто разбирают и собирают заново; каждый цикл демонтажа требует полной очистки и переподготовки поверхности. Если соединение разбирается раз в несколько месяцев, герметик остается хорошим выбором; если раз в неделю - лучше использовать традиционную прокладку.
Роль герметика в нестандартных ситуациях
Существуют применения, где герметик используют не как полную замену прокладки, а как дополнительное уплотнение.
В некоторых сборках берут предварительно вырезанную прокладку и наносят тонкий слой анаэробного герметика на обе стороны прокладки перед установкой между фланцами. Герметик в этом случае увеличивает адгезию прокладки к металлу, предотвращает вымывание прокладки рабочей жидкостью и запечатывает микропоры материала прокладки. При таком использовании герметика требуется меньше состава, и процесс полимеризации протекает быстрее, чем при нанесении непосредственно на металл.
Такой гибридный подход применяют в поддонах двигателей, коробках передач и других узлах, где нужна максимальная надежность и исключен риск преждевременного разрушения соединения.
Когда нужна техподдержка и активатор
Для герметизации фланцевых соединений, где требуется высокая надежность и устойчивость к агрессивным средам, рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143.
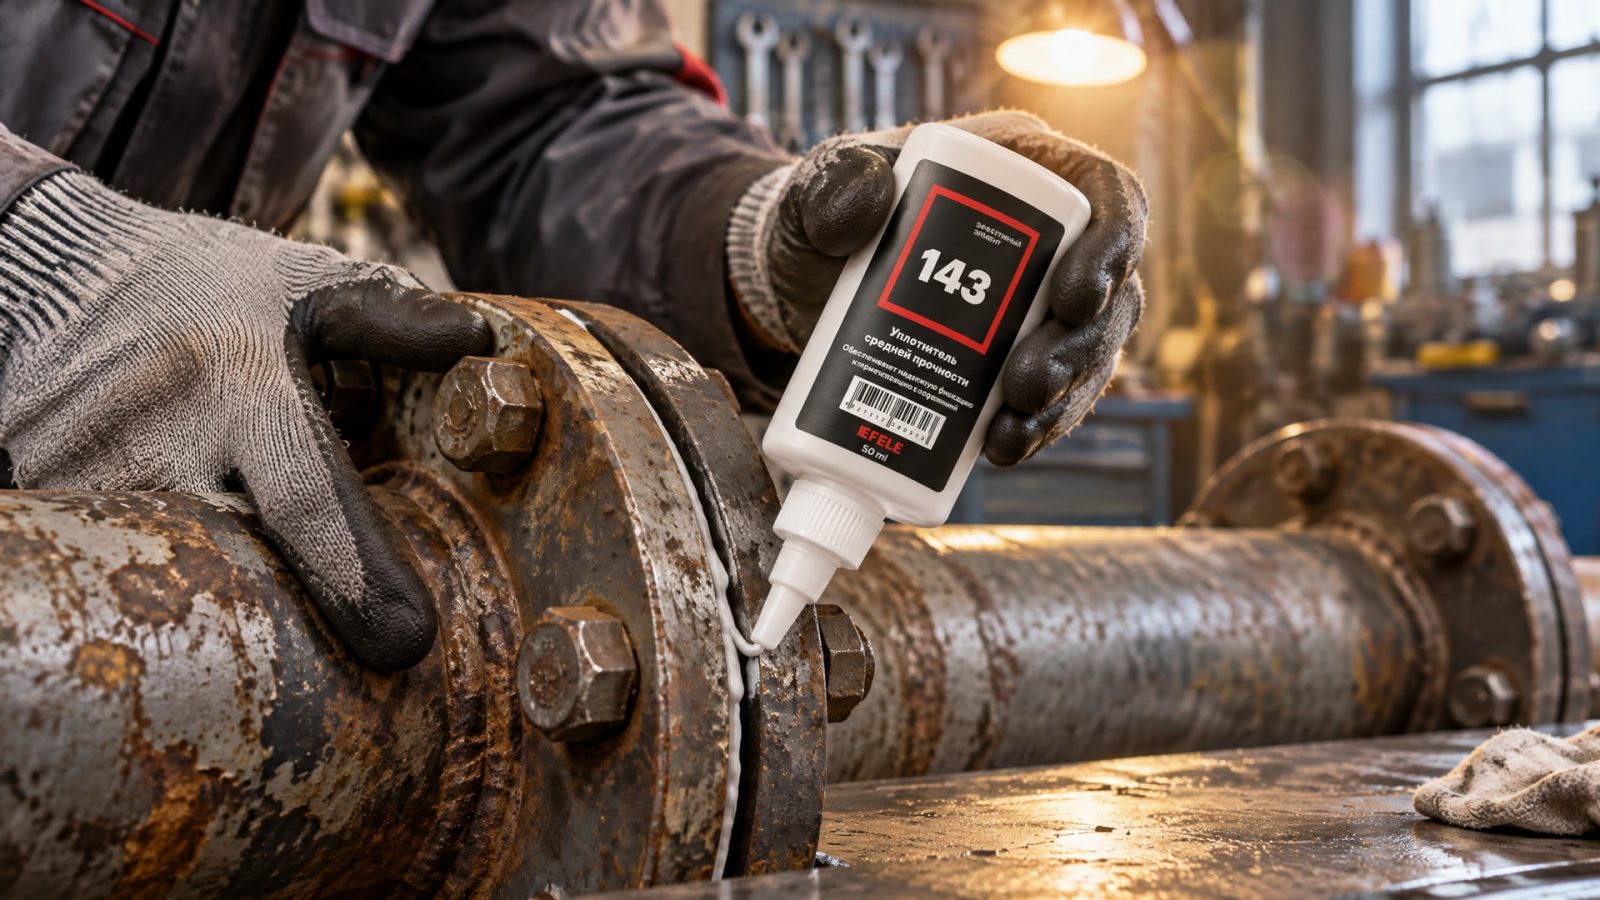
Этот состав рассчитан на работу в диапазоне температур от минус 55 до плюс 150 °C, полностью отверждается за 24 часа и устойчив к минеральным маслам и техническим жидкостям. EFELE 143 обеспечивает вытеснение влаги из зазора и предотвращает фреттинг-коррозию в условиях вибрации и циклического движения.
Если работа ведется при температуре ниже +10 °C, в цехе повышенная влажность или фланец изготовлен из пассивного металла, свяжитесь с техподдержкой поставщика герметика. Специалист поможет выбрать активатор, рассчитает время отверждения для конкретных условий и подскажет, стоит ли комбинировать герметик с предварительной прокладкой.
Многие производители предоставляют бесплатную консультацию по телефону или электронной почте; не стесняйтесь использовать эту услугу перед первым масштабным применением герметика.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки на поддоне двигателя?
Можно, но с оговорками. Поддон - это не типичный фланец с жестким креплением; нередко поддон имеет сложную геометрию, неточную плоскостность и мягкие точки. Если поддон чугунный и поверхность обработана хорошо, герметик сработает. Если поддон алюминиевый, старый или деформированный, лучше использовать прокладку, покрытую герметиком, или вернуться к традиционной паронитовой прокладке. Выбор зависит от состояния конкретного узла.
Какой герметик использовать на нержавеющей стали и алюминии?
На пассивных металлах обязателен активатор. Выбирайте герметик универсального назначения для фланцев (обычно указано «для всех металлов» в техническом листе) и приобретите отдельно активатор или праймер того же производителя. Нанесите активатор на обе поверхности за 2–5 минут до герметика, затем соберите соединение по стандартной схеме.
Что делать, если герметик начал подтекать вскоре после сборки?
Разберите соединение, очистите обе поверхности фланца от остатков герметика и старого материала. Проверьте зазор между фланцами и плоскостность. Если зазор больше 0,25 мм или фланец коробится, герметик был неправильно подобран. Переберите соединение, используя герметик для больших зазоров или добавив прокладку. Если геометрия фланца нормальная, причина в грязи или масле; пересоберите после тщательного обезжиривания.
Можно ли ускорить отверждение герметика?
Да, используйте активатор - он сокращает время фиксации до 10–15 минут и полное отверждение может начаться быстрее. Также помогает повышение температуры: держите соединение при +40–50 °C (например, в сушильной комнате) - отверждение ускорится в 1,5–2 раза. Но дешевле и надежнее просто выждать 24 часа при комнатной температуре.
Нужно ли использовать одинаковый герметик и активатор одного производителя?
Да, рекомендуется. Разные активаторы могут быть несовместимы с герметиками других фирм, и результат будет непредсказуем. Обычно активатор и герметик продаются как комплект; не экономьте на выборе дешевого аналога активатора.
Заключение
Анаэробный герметик может успешно заменить вырубную прокладку на металлических фланцах, если соблюдены четыре условия: поверхность обработана под параметры Ra 0,8–3,2 мкм и плоская в пределах 0,1 мм на 400 мм, зазор не превышает 0,1–0,25 мм, поверхность чистая и сухая, а время полного отверждения составляет не менее 24 часов перед подачей давления. Успех на 80% зависит от качества подготовки: обезжиривание, удаление старого материала и осушка фланца - это не формальность, а основа герметичного соединения.
Выбирайте герметик, ориентируясь на материал фланца, рабочий температурный диапазон и совместимость с рабочей жидкостью. На пассивных металлах обязателен активатор. Если требуется максимальная надежность в условиях вибрации или агрессивной среды, уточните выбор у производителя герметика; техподдержка поможет избежать ошибок на первой же сборке.
Следующий шаг: измерьте параметры фланца (зазор, плоскостность, шероховатость), проверьте по техническому листу, подходит ли выбранный герметик для данной геометрии, закупите герметик и активатор, если необходимо, и проведите пробную сборку на некритичном узле перед массовым переходом на герметик во всем оборудовании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для пищевого оборудования H1 защищает механизмы от моющих средств и горячей воды, обеспечивая безопасность продукции.
Узнайте, как предотвратить коррозию металлических деталей автомобиля весной. Выберите эффективный антикор и защитите машину от агрессивной среды.
Узнайте, когда анаэробные фиксаторы подходят для крепления пластиковых деталей, а когда лучше выбрать другие методы.