
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Смазка H1 - это не панацея от всех рисков загрязнения продукта, а инструмент, требующий четкого контроля на каждом этапе. Для технолога пищевого производства выбор правильной смазочной жидкости и ее применение - часть гигиенической стратегии предприятия. Статья разбирает, как работает допуск H1, какой риск он снижает, а какой не снимает совсем, и какие практические шаги спасают от попадания смазки в готовый продукт.
Вы узнаете разницу между маркировкой H1 и сертификацией ISO 21469, как организовать очистку оборудования при переходе на пищевые смазки, почему 10 ppm - это не абстрактная цифра, а реальный контрольный порог, и как дозировать H1-материалы, чтобы риск был минимален.
Что такое H1 и чем он отличается от обычной смазки
H1 - это категория допуска для смазок, где возможен случайный контакт с пищей при нормальной эксплуатации оборудования, но не целевой контакт с продуктом.
Это означает, что смазка нанесена на узел, расположенный вне зоны прямого соприкосновения с едой, но есть теоретическая возможность утечки или разбрызгивания.
Главное отличие от обычной промышленной смазки - состав. H1-материалы используют только компоненты, включенные в перечень разрешенных FDA и санитарными системами других стран. Базовые масла здесь - минеральные или синтетические углеводороды, а присадки подобраны так, чтобы не давать токсичных соединений при гидролизе, окислении или контакте с пищей.
Маркировка «food grade» на этикетке - еще не гарантия. Многие поставщики наносят этот термин как маркетинговый шаг, но документально продукт не подтвержден. Настоящий H1 должен иметь официальную регистрацию NSF или сертификат ISO 21469, которые доказывают, что формулировка действительно прошла оценку и соответствует стандартам пищевой безопасности.
Допуск H1 и порог 10 ppm: что это означает для технолога
Когда говорят о 10 ppm для H1-смазок, имеют в виду максимальное допустимое количество смазочного материала, которое может случайно попасть в продукт при нормальной эксплуатации оборудования.
Это ориентир, который используют регулирующие органы и которого придерживаются при аудитах HACCP и ISO 22000.
10 ppm - это 10 миллиграммов на один килограмм продукта. Для масла или смазки с молочным составом или мясной колбасой это означает, что допустимое загрязнение едва заметно невооруженным глазом, но микроскопически оно присутствует. Превышение этого порога уже рассматривается как загрязнение, требующее документирования и корректирующих действий.
Для силиконовых масел, которые применяются реже, но иногда встречаются на пищевых линиях, порог может быть еще жестче - около 1 ppm. Это связано с тем, что силиконы медленнее разлагаются и имеют иную перемещаемость в продукте.
Технолог должен понимать, что 10 ppm - это не вымышленная цифра, а отражение того, что смазка H1 изначально рассчитана на минимальное применение. Если на узле оборудования видна масляная пленка, капли или слой, это уже превышает разумный расход и повышает риск выхода за 10 ppm в случае утечки.
ISO 21469: подробнее о полном контроле смазки
ISO 21469 - международный стандарт, который охватывает гораздо больше, чем просто состав смазки.
Он проверяет формулирование, производство, применение и обращение со смазкой на протяжении всей цепочки: от завода-изготовителя до пищевого предприятия.
Если смазка только маркирована H1, но не имеет ISO 21469, это означает, что компоненты ее одобрены, но нет независимой проверки производственной гигиены на заводе, где она изготавливается. Нет гарантии, что там нет перекрестного загрязнения от других продуктов, что оборудование прошло надлежащую санитарию, что сырье хранилось правильно.
ISO 21469 дает то, что часто называют «полной цепочкой доказательства». На пищевом производстве, где проводят аудиты по HACCP или ISO 22000, эта сертификация уважается больше, чем простая H1-регистрация. Она показывает, что предприятие проверяет не только себя, но и своих поставщиков.
Если ваше производство работает с аудиторами, проверяющими систему безопасности пищи, имеет смысл выбирать смазки именно с ISO 21469, а не только с NSF H1. Это снижает риск замечаний на аудите и доказывает, что вы подходите ответственно к выбору смазочных материалов.
Очистка оборудования при переходе на H1-смазку: как избежать перекрестного загрязнения
Одна из самых распространенных ошибок - замена смазки на H1 без предварительной очистки оборудования.
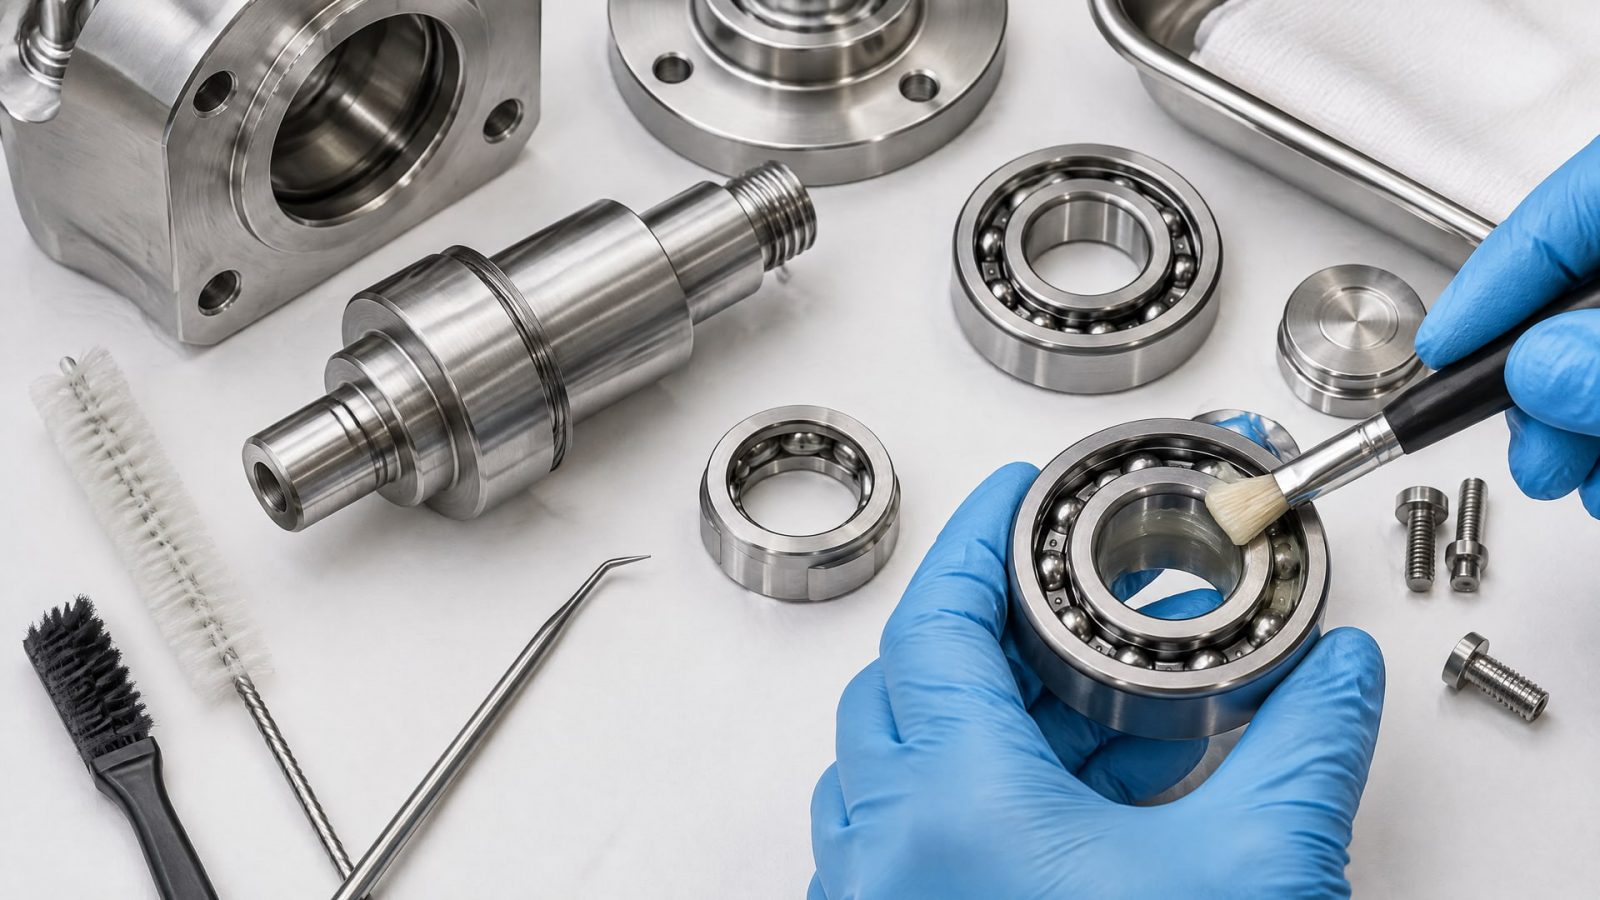
Если на подшипнике, направляющей или другом узле осталась старая, не-food-grade смазка, она смешается с новой и создаст риск загрязнения продукта.
Процедура очистки зависит от типа узла. Для подшипников и валов, где смазка доступна, нужна физическая очистка: протирка чистой тряпкой или салфеткой, а при сильном загрязнении - промывка при помощи безопасного растворителя (допускается использование минерального масла или трихлорэтилена в специально оборудованных зонах при соблюдении мер защиты). Для направляющих скольжения важно убрать не только видимую пленку, но и остатки, скопившиеся в пазах.
Для антикоррозионных покрытий, которые наносились на паузах между сезонами или при хранении оборудования, требуется полная демонтаж покрытия. Если остались капли или пленка, они могут вступить в реакцию с влагой, микробиологическими компонентами на поверхности оборудования или прямо перейти в продукт через конденсат или соскоб.
ISO 21469 и рекомендации STLE прямо указывают, что переход с non-food-grade смазок требует технологически закрепленной процедуры очистки. Это должно быть записано в регламенте технического обслуживания и проверено перед первым запуском линии на новой смазке. Если этого не сделать, риск загрязнения остается, даже если сама новая H1-смазка абсолютно безопасна.
Дозирование H1-смазки: принцип минимума
H1-смазки работают на принципе минимально необходимого количества для выполнения технической функции.
Это не означает, что смазка на узле должна быть невидима, но избыток вреден и увеличивает риск утечки в продукт.
Для пластичных смазок (класс NLGI 2, например) правило простое: слой смазки на подшипнике или направляющей должен быть достаточным, чтобы защитить металл от трения, но не настолько толстым, чтобы выступать капсулой. Если после работы узла видна пенистая, мутная масляная шляпка - это признак избыточного нанесения.
При выборе смазки под конкретный узел нужно ориентироваться не только на рабочую температуру и скорость, но и на вероятность утечки. Если узел находится чуть выше конвейера с продуктом, соответствующего снижения расхода смазки за счет выбора более вязкого масла или более консистентной пластичной смазки. На узлах, где утечка исключена конструктивно (закрытые подшипниковые узлы, герметичные редукторы), можно применять стандартные H1-дозировки.
Когда на оборудовании установлена система автоматической смазки (централизованная или автомасленка на узлах), нужно убедиться, что ее производительность настроена именно на H1-смазку. Обычные нецентрализованные системы, спроектированные для более вязких или плотных материалов, могут перекачивать H1-масло, создавая избыток. Необходимо пересчитать производительность насоса или использовать редуктор подачи.
Организация хранения и применения H1-смазок
Хранение H1-смазок требует тех же мер, что и хранение других пищевых ингредиентов: сухое место, защита от света, контроль температуры.
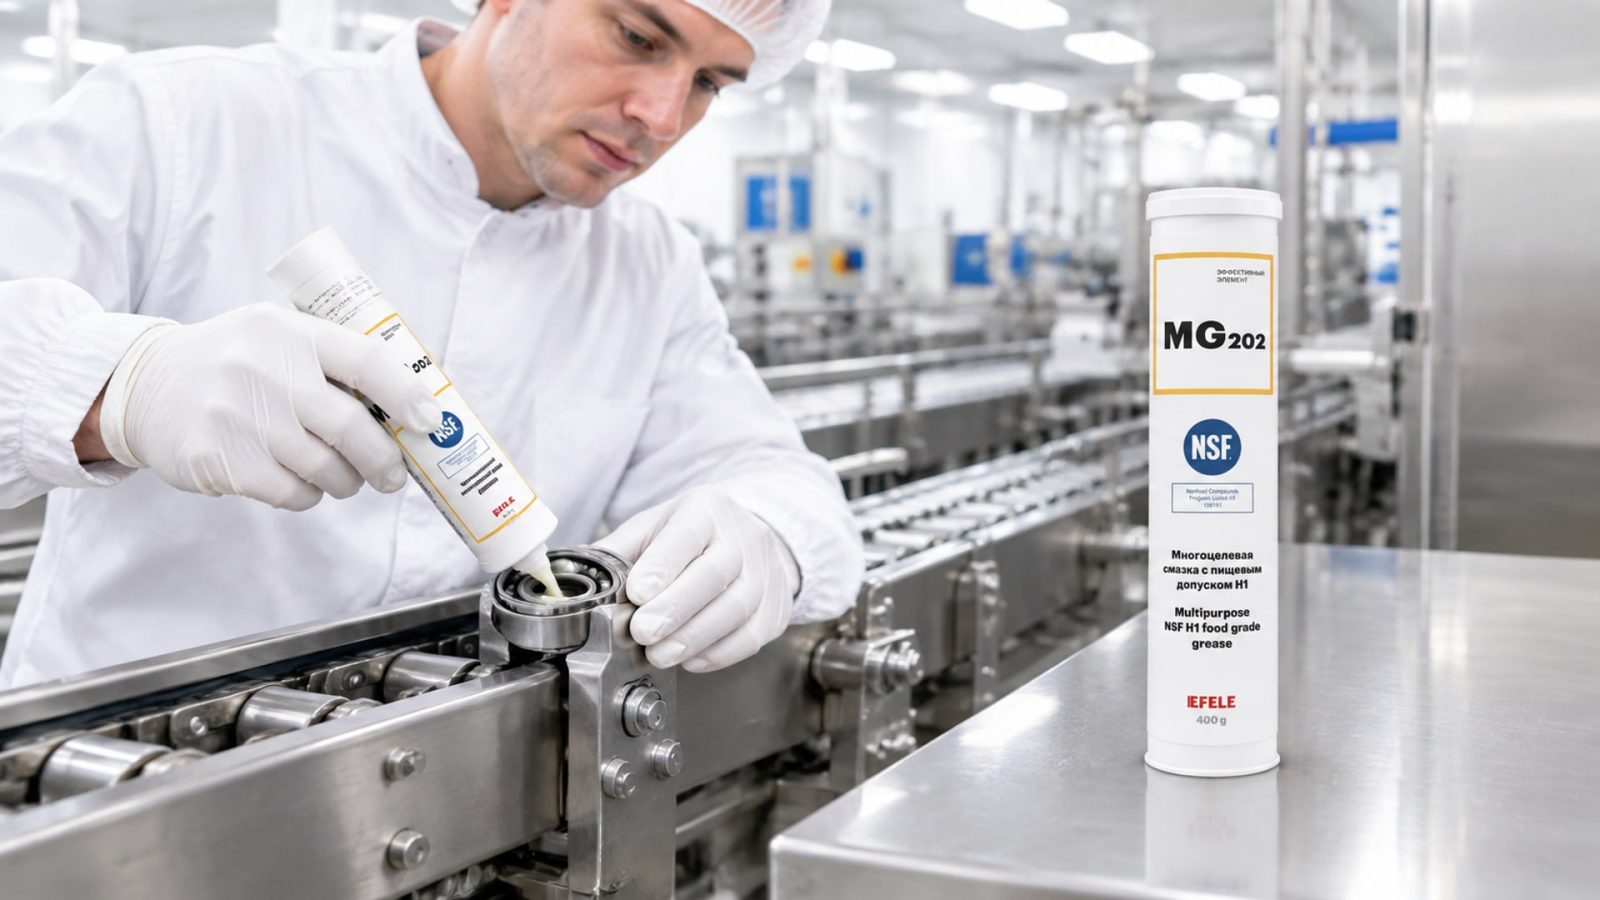
Если контейнер с H1-смазкой находится рядом с обычной промышленной смазкой или техническим маслом, велик риск ошибки персонала при подборе материала.
Практика показывает, что многие предприятия держат H1-смазку в отдельной кладовой или хотя бы на отдельной полке с отчетливой разметкой. Контейнеры должны быть закрыты и иметь ясную маркировку. Для систем централизованной смазки желательно использовать разные цвета трубопроводов или разные типы соединителей, чтобы исключить подключение обычной смазки в систему H1.
При нанесении смазки на линию нужно убедиться, что применяется правильный инструмент - чистый шприц, щетка или дозатор, не использовавшиеся для других материалов. После нанесения желательно протереть излишки при помощи чистой тряпки (не протирать до полного удаления - смазка должна остаться в узле). Если смазка была нанесена как антикоррозионное покрытие, ее нужно полностью удалить перед пуском оборудования в рабочий режим.
Для многоцелевых пластичных смазок с допуском NSF H1, таких как EFELE MG-202, рекомендуется хранить в оригинальной упаковке в помещении с контролируемой влажностью, чтобы избежать окисления и загрязнения. На производствах, где работают с несколькими видами смазок, закупщики часто берут на стол чек-лист совместимости H1-материалов с узлами и систем автоматической подачи. Это предотвращает спешку и ошибки при обслуживании.
Контроль и документирование: аудиты HACCP и ISO 22000
При прохождении аудитов HACCP или сертификации ISO 22000 смазки H1 и их применение стоят в центре внимания проверяющих.
Они смотрят, есть ли на предприятии реестр используемых смазок, подтверждены ли их допуски, как организована подготовка персонала, какие процедуры проверки реализованы.
Документирование должно включать: наименование смазки, дату поставки, номер партии, копию сертификата NSF H1 или ISO 21469, регламент применения на каждом узле (сколько наносится, в каком интервале), дату последнего обслуживания узла. Если произошла замена смазки, это тоже фиксируется с указанием даты и причины (например, «переход на H1 после очистки», «плановая замена при техническом обслуживании»).
Многие предприятия ведут журнал контроля вязкости и чистоты циркулирующего масла (если применяется система центральной смазки). Рефрактометр в этом случае не подходит - он используется только для контроля концентрации смазочно-охлаждающей жидкости (СОЖ). Для масла используют градуированные колбы, микроскопический подсчет загрязнений или лабораторный анализ.
Эксперты STLE и NSF рекомендуют, чтобы технологи и инженеры один раз в квартал проходили инструктаж по правильному применению H1-смазок. Это не сложное требование, но оно резко снижает риск неправильного использования материала. На больших производствах обычно ведется отдельная база по H1-смазкам с указанием, на каком оборудовании их применять, и она доступна в цеху через мобильное приложение или распечатку на стенде.
Частые вопросы и заблуждения технологов
Если смазка H1, значит ею можно смазывать все узлы подряд?
Нет. H1 означает только допустимость случайного контакта с пищей; это не отменяет требований к выбору смазки под конкретный узел, дозированию и техническому обслуживанию. Для подшипников быстровращающихся приводов нужна более жидкая H1-смазка, для неподвижных направляющих - более вязкая. Неправильный выбор приведет либо к излишнему расходу, либо к недостаточной смазке и задиранию.
Маркировка food grade автоматически гарантирует безопасность?
Нет. Важно проверять наличие именно H1-регистрации в реестре NSF или ISO 21469-сертификации. Термин «food grade» используется маркетингово. Сертификат всегда можно запросить у поставщика, и это должно быть частью процедуры закупки на любом пищевом производстве.
Если смазка хорошая, утечка в продукт допустима в любом количестве?
Нет. Для incidental contact ориентируются на предел 10 ppm. Превышение рассматривается как загрязнение и требует документирования, анализа причины и корректирующих действий. При систематических превышениях узел подлежит переделке или замене.
Достаточно заменить смазку на H1 без промывки оборудования?
Нет. ISO 21469 и профессиональные стандарты подчеркивают необходимость очистки оборудования при переходе с non-food-grade смазок на H1. Остатки старой смазки смешаются с новой и создадут риск перекрестного загрязнения продукта.
Антикоррозионный слой можно оставить на поверхности и начать работу?
Нет. NSF в своих сертификатных документах требует удалить антикоррозионное покрытие, чтобы поверхность была свободна от вещества, способного перейти в пищу. Такой слой может отшелушиться при вибрации или под действием влаги и конденсата.
H1 и ISO 21469 - одно и то же?
Нет. H1 - это категория допуска по случайному контакту с пищей; ISO 21469 - стандарт, который дополнительно проверяет гигиену производства, обращения и применения смазки. Смазка может быть H1, но не иметь ISO 21469; обратное встречается реже.
Заключение
Снижение рисков попадания смазки в продукт - это не одно действие, а система. H1-допуск - первый шаг, но не последний. Технолог пищевого производства должен убедиться, что смазка имеет официальную регистрацию, что оборудование перед ее применением очищено, что дозирование соответствует принципу минимума, и что процедуры хранения и применения закреплены в регламентах.
Практический путь: проверьте текущие смазки на предмет H1-статуса; составьте реестр используемых материалов с копиями сертификатов; организуйте очистку узлов, где планируется переход на H1; обучите персонал правилам применения; ведите журнал обслуживания и пройдите пробный аудит HACCP по смазочному хозяйству. Эти шаги займут несколько недель, но надежно снизят риск контаминации и подготовят производство к плановым проверкам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию оборудования и инструмента, и почему его контроль важен для защиты производства.
Высокотемпературный герметик для резьбовых соединений обеспечивает надежность узлов при нагреве свыше 150 °C.
Узнайте, как безопасно осуществить переход с индустриальных на пищевые масла, соблюдая стандарты NSF H1 и ISO 21469.