
Герметик высокотемпературный для резьбовых соединений: выбор и применение при экстремальном нагреве
Герметичность резьбовых соединений при высоких температурах - одна из ключевых задач в промышленности, особенно на производствах с печами, котельных, двигателями и трубопроводами. Когда температура в узле превышает 150 °C, обычные смазки и прокладки теряют эффективность: происходит испарение летучих компонентов, нарушается адгезия, возникает фреттинг (микросдвиг между витками) и, как следствие, вымывание герметика вибрацией и тепловыми циклами.
Специализированные высокотемпературные герметики для резьбы решают эту проблему, но выбрать правильный состав нужно с учетом трех критериев: диапазона рабочих температур, типа соединения и условий разборки. Статья раскроет, какие материалы существуют, как их подбирать и на что обращать внимание при монтаже.
Типы высокотемпературных герметиков и их граница применения
Правильный выбор начинается с понимания различий между основными категориями.
Анаэробные резьбовые герметики отверждаются при отсутствии кислорода и в контакте с металлом, поэтому отлично держат резьбовые соединения и не требуют многочасового отверждения. Стандартные составы этого класса обеспечивают герметичность до 150 °C при длительной нагрузке. Высокотемпературные версии расширяют этот диапазон до 200–204 °C в постоянном режиме, некоторые разработки достигают 232 °C.
Однако анаэробы - не единственный выбор. Высокотемпературные силиконовые герметики RTV (например, на основе винилов) выдерживают после отверждения до 250 °C в постоянном режиме и кратковременные пики до 300 °C. При этом их назначение иное: они формируют прокладку и работают как герметики для фланцев, крышек и узлов, где металл контактирует с герметиком по плоскости. Для классической резьбовой герметизации (когда герметик затекает в винты и микронеровности) силиконовые RTV менее предпочтительны, так как требуют большего времени отверждения и не столь эффективны в узких зазорах.
Третий класс - красные высокопрочные анаэробные фиксаторы. Их цвет не означает автоматически максимальную термостойкость; красный маркирует высокую прочность соединения, которая часто нужна именно при вибрации и термоциклировании. Такие составы в специализированных версиях также могут обеспечивать высокие температуры, но их главная роль - предотвращение самоотвинчивания, а не первичная герметизация. Правильное решение часто требует комбинации: сначала анаэробный герметик для уплотнения резьбы, потом красный фиксатор поверх для страховки от вибрации.
Выбор температурного диапазона: на что смотреть
Зачастую технологи и закупщики смотрят на максимальную цифру на упаковке и предполагают, что это гарантированная длительная рабочая температура.
На самом деле нужно различать несколько режимов:
Длительная рабочая температура - это то, при чем герметик сохраняет герметичность и прочность при непрерывной нагрузке часами и днями;
Кратковременные пики - кратчайшие перепады температуры, которые материал может выдержать без полной потери свойств;
Температура разборки - диапазон, при котором соединение еще можно разобрать механическим путем или с локальным нагревом.
Для анаэробных составов, например, типичные длительные пределы установлены на уровне 150 °C, но кратковременные пики могут достичь 180–200 °C. Высокотемпературные версии расширяют длительный режим до 200 °C и кратковременные до 250–280 °C. Подбирать нужно с запасом: если система будет работать при 180 °C в среднем с редкими скачками до 200 °C, имеет смысл выбрать состав, рассчитанный на 220 °C или выше, чтобы материал не деградировал преждевременно.
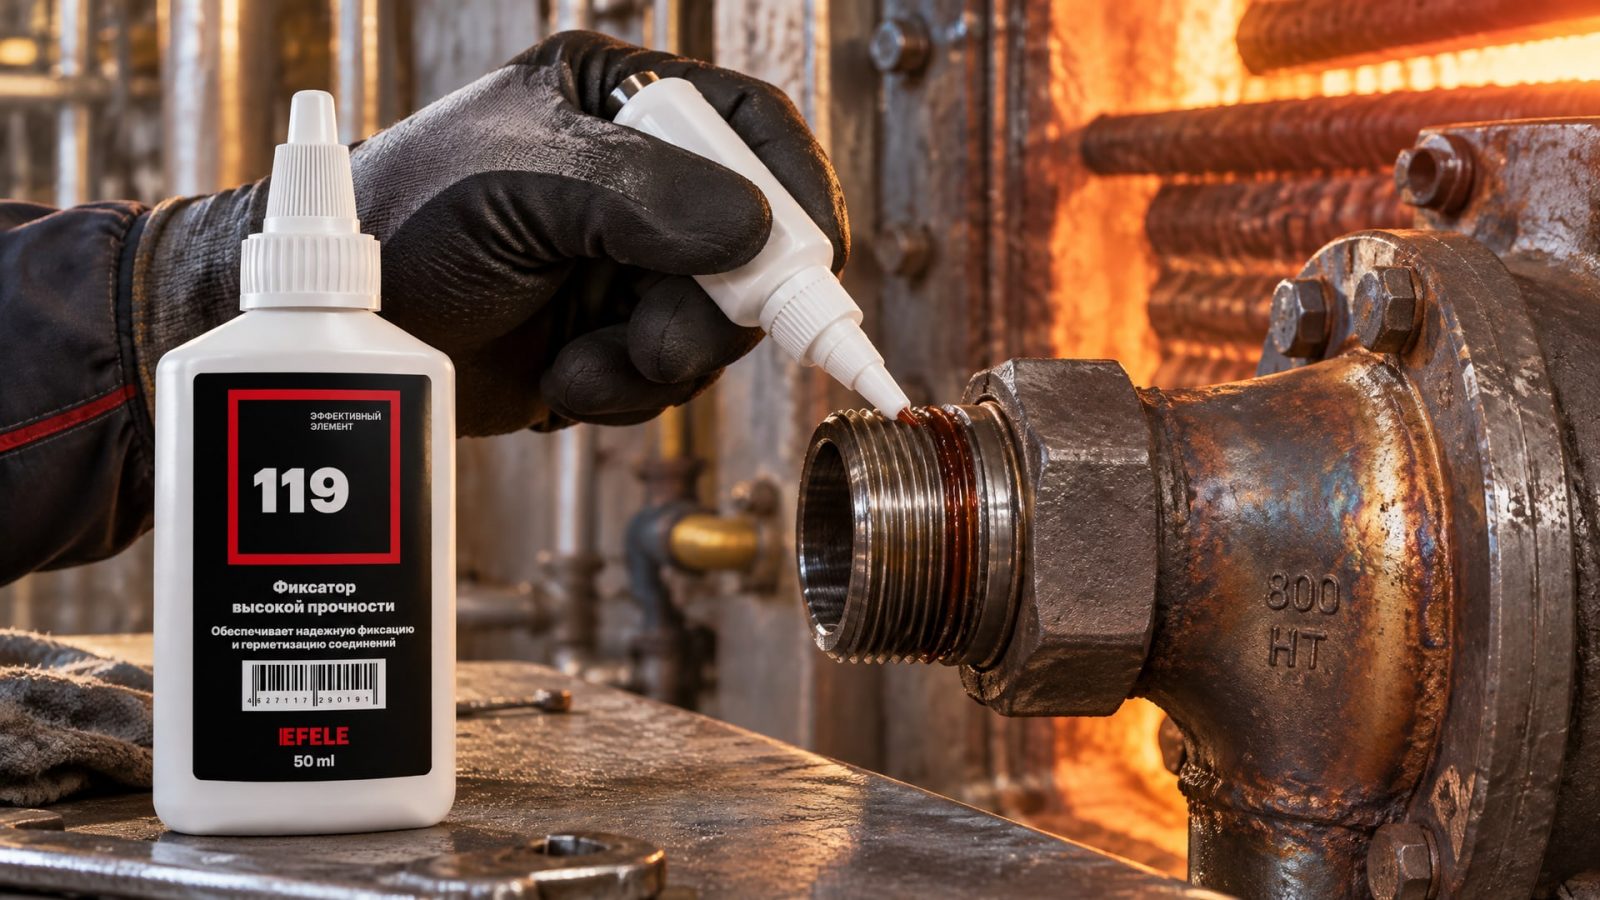
Для обеспечения герметичности резьбовых соединений, работающих при экстремально высоких температурах до +280 °C, на производствах часто применяют особо термостойкие анаэробные клеи вроде EFELE 119, которые сохраняют свойства в условиях, где стандартные составы уже начинают вымываться вибрацией и тепловыми напряжениями.
Роль зазора резьбы и размера соединения
Часто упускаемый фактор - величина зазора между витками резьбы.
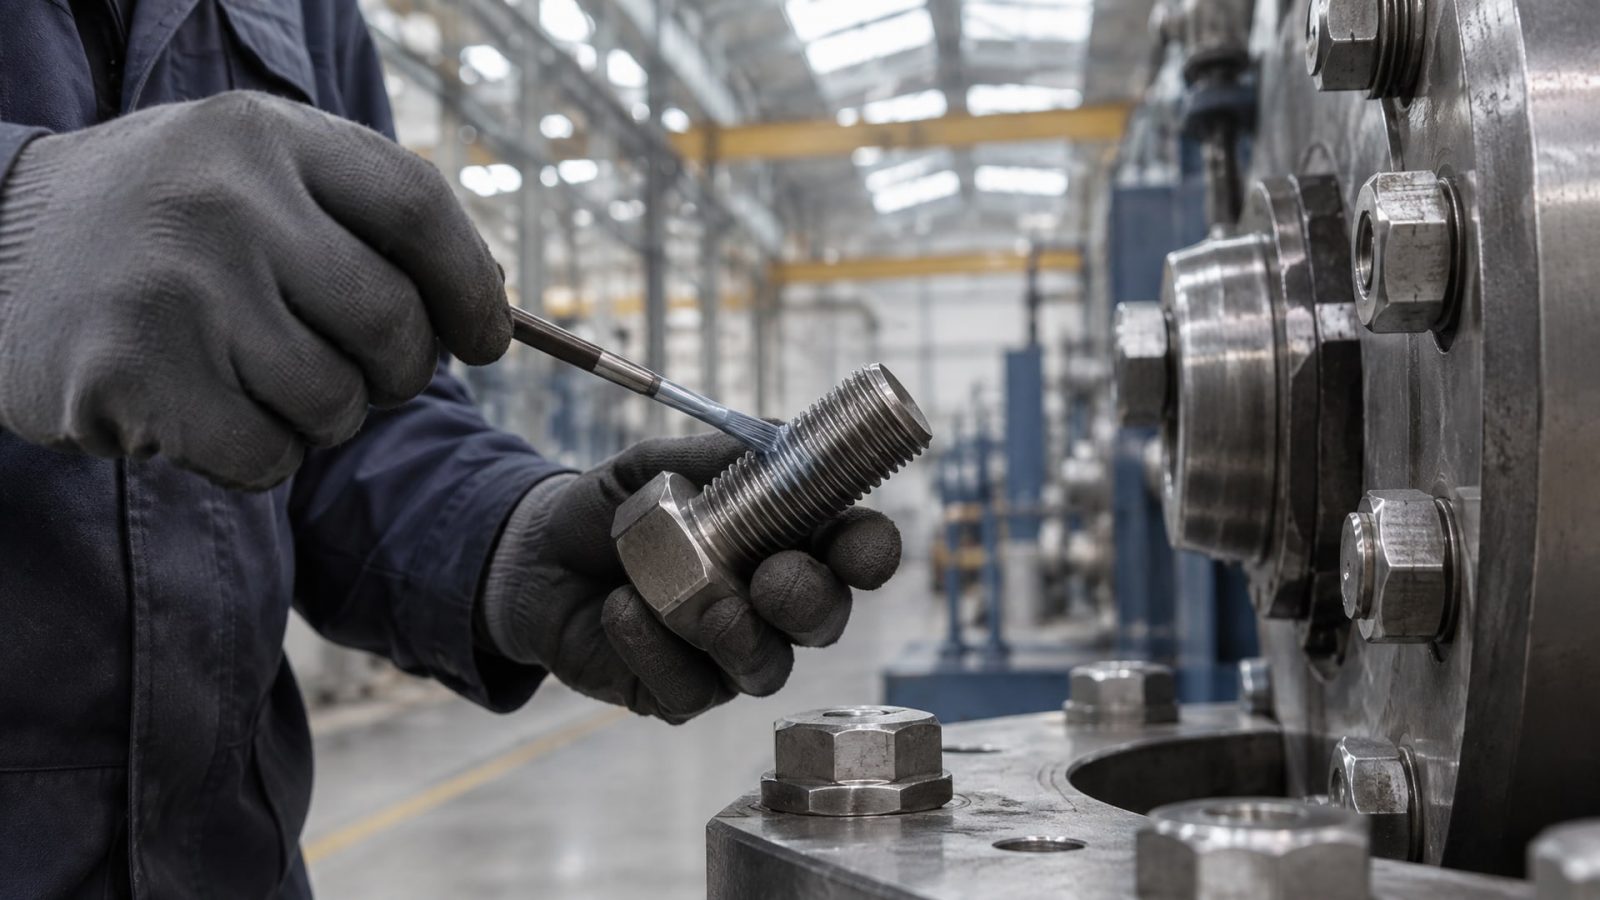
Анаэробный герметик работает именно в этом капиллярном пространстве, поэтому его текучесть при применении и скорость отверждения напрямую зависят от размера щели.
Производители обычно разделяют составы по категориям: для мелких резьб (зазор менее 0,1 мм), средних (0,1–0,5 мм) и крупных (более 0,5 мм). Если вы нанесете герметик, предназначенный для мелкой резьбы, на крупный фитинг, состав может либо не затечь полностью в глубину, либо отвердеть неравномерно. И наоборот: состав для крупных зазоров может потечь и вытечь из мелкой резьбы.
Для высокотемпературных применений эта проблема усугубляется: при тепловом расширении металла зазор может измениться на 0,05–0,1 мм, и если герметик был подобран впритык, он может потерять герметичность. Тем более важно заранее спросить у поставщика, для каких диаметров резьбы и минимальных/максимальных зазоров рассчитан конкретный состав.
Чистота поверхности и подготовка к герметизации
Анаэробный герметик отверждается в контакте с металлом, а значит, качество этого контакта определяет скорость и надежность полимеризации.
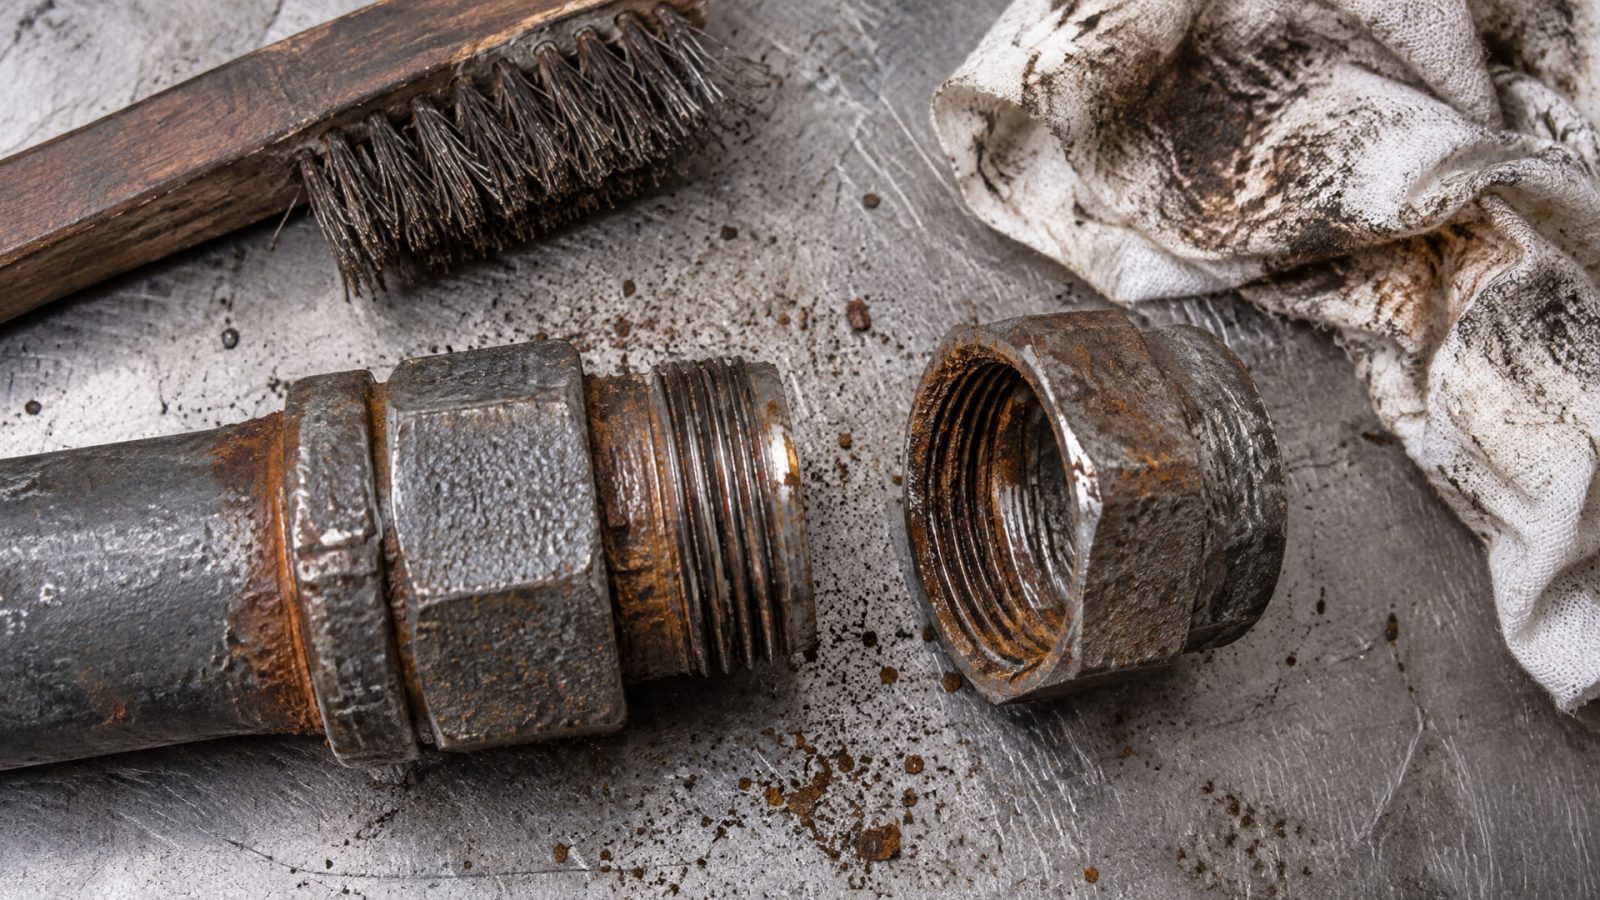
Загрязнения - масло, грязь, ржавчина, окислы - действуют как ингибиторы, замораживая химическую реакцию.
Правильная подготовка включает:
Механическую очистку - удаление крупных загрязнений щеткой или протиркой чистой тканью, без ворса;
Обезжиривание - протирку растворителем (спирт, ацетон, уайт-спирит в зависимости от типа загрязнения) до полного испарения;
Просушку - выдержка 5–10 минут перед нанесением герметика, чтобы не попала влага.
При работе в условиях ниже 5 °C или на сложных металлах (алюминий, нержавеющая сталь с пассивирующей пленкой) производители рекомендуют использовать праймеры - активаторы, которые ускоряют отверждение и улучшают адгезию. Активатор распыляется тонким слоем на резьбу перед нанесением герметика и дает ему «толчок» к полимеризации даже при неидеальных условиях поверхности.
Вибрация, тепловые циклы и выбор между фиксатором и герметиком
В узлах с постоянной вибрацией и чередованием нагрева-охлаждения обычной герметизации резьбы недостаточно.
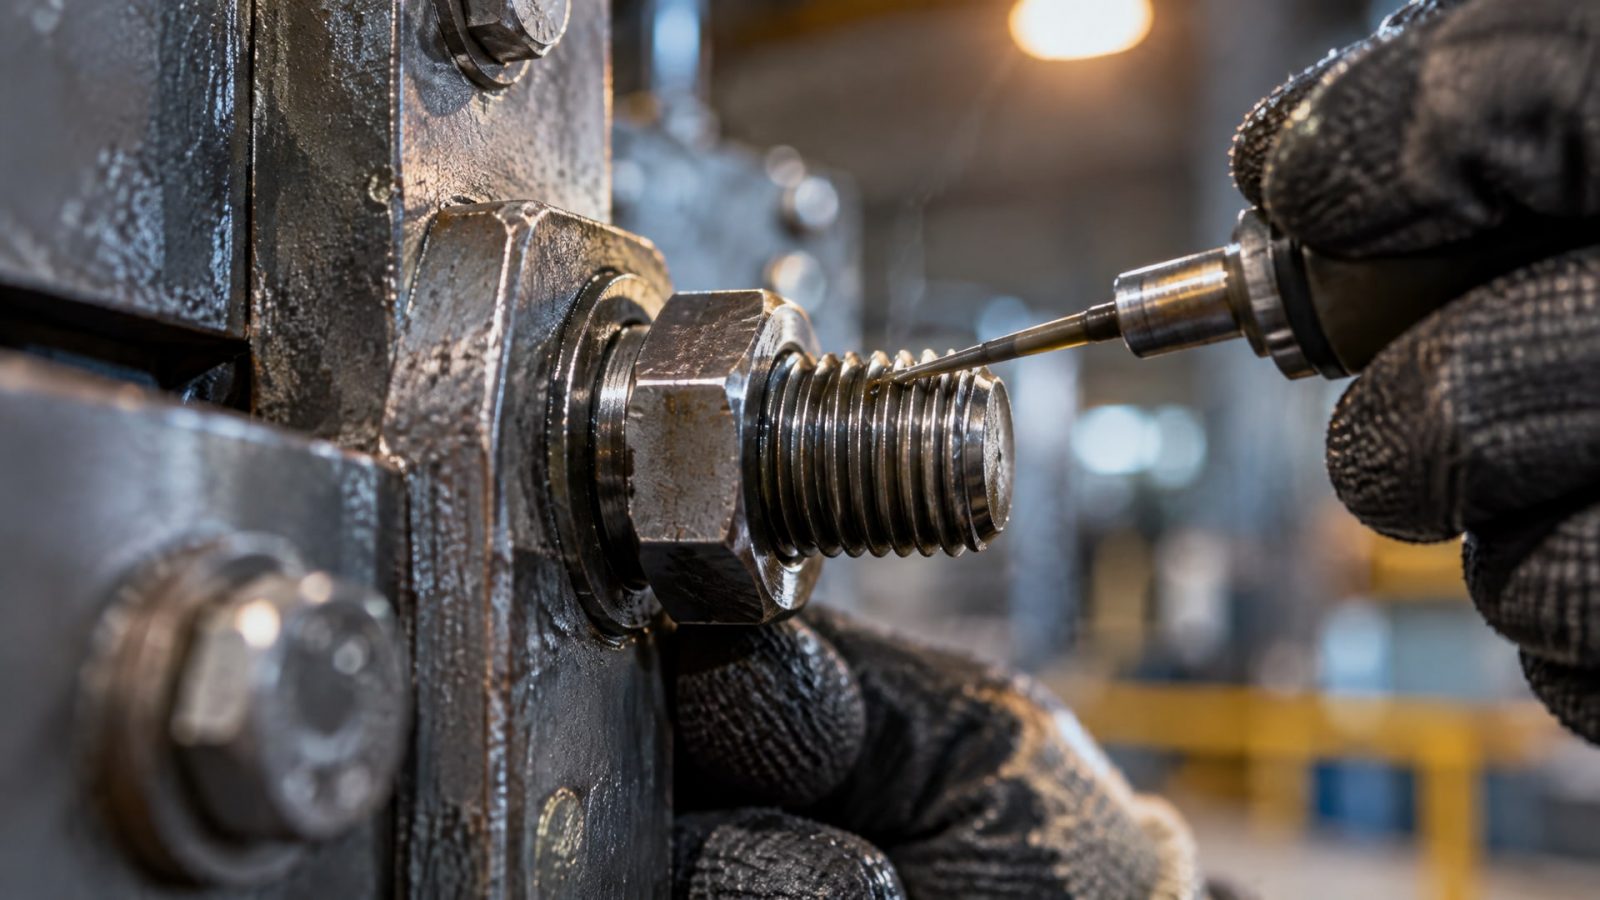
Каждый цикл нагрева вызывает расширение металла, охлаждение - сжатие. При этом герметик испытывает сдвиговые напряжения, а сама резьба медленно проворачивается (фреттинг). Без дополнительной фиксации соединение может ослабнуть за несколько сотен циклов.
Поэтому на производствах обычно применяют двухэтапный подход: 1. Нанесение анаэробного резьбового герметика на очищенную резьбу; 2. После отверждения герметика нанесение тонкого слоя красного высокопрочного фиксатора на несколько витков, выходящих из соединения.
Красные анаэробные фиксаторы при правильном подборе выдерживают температуры, сопоставимые с герметиками, но их главное преимущество - максимальная прочность соединения. На шпильках котлов, фланцах трубопроводов, крепежах газотурбинных установок такая схема стала стандартом. Выбор конкретного состава зависит от того, будет ли соединение разбираться; если да, то нужно заранее подумать о том, потребуется ли локальный нагрев при демонтаже.
Герметик для печей, дымоходов и фланцев: силиконовые высокотемпературные составы
Для конструкций печей, дымоходов и крышек котлов часто нужен герметик, который не столько уплотняет резьбу, сколько герметизирует стыки панелей и фланцы.
В этих случаях применяют высокотемпературные силиконовые герметики RTV (Room Temperature Vulcanization).
Такие составы отверждаются при комнатной температуре за счет влаги воздуха, образуя эластомерную прокладку. После полного отверждения (обычно через 24 часа) силиконовый герметик способен длительно работать при температурах до 250 °C и выдерживать кратковременные пики до 300 °C. Ключевые требования к применению: температура воздуха при нанесении должна быть в диапазоне +41–104 °F (примерно +5–40 °C), влажность -40–95%, шов должен быть равномерным и непрерывным.
Главное ограничение: силиконовые герметики не проникают в микронеровности резьбы так же глубоко, как анаэробные, поэтому для классической резьбовой герметизации они менее надежны. Зато для узлов, где герметик работает по плоскости (прокладка между фланцами) и при достаточной толщине слоя, они превосходны. На печах и дымоходах красные или черные силиконовые герметики - стандарт, потому что выдерживают многолетнюю эксплуатацию при постоянном нагреве.
Разборка соединений и температура демонтажа
Один из самых часто игнорируемых факторов при выборе - будет ли соединение разбираться после монтажа.
Для анаэробных герметиков это критично.
Стандартные синие и фиолетовые анаэробные составы (слабые и средние по прочности) остаются механически разборными даже после полного отверждения; нужна обычная гаечная головка или ключ. Красные высокопрочные анаэробы прочно связывают резьбу металлом, и их механическая разборка после отверждения практически невозможна. Для демонтажа требуется локальный нагрев болта или гайки примерно до 250 °C, что должно быть предусмотрено в конструкции: болт должен быть доступен для термофена или погружения в горячее масло.
Если соединение предполагается разбирать регулярно (например, техническое обслуживание с разборкой раз в год), стоит выбрать средний по прочности состав, который остается механически разборным, но обеспечивает достаточную удержанию при вибрации. Если же соединение собирается «на века» или разборка предусмотрена лишь в аварийных ситуациях, красные фиксаторы экстремальной температуры окупят себя надежностью.
Часто задаваемые вопросы
Какой герметик выбрать для соединений, работающих при температуре выше 200 °C?
При длительной работе выше 200 °C рекомендуются высокотемпературные анаэробные герметики, рассчитанные на 220–280 °C, или высокотемпературные силиконовые RTV (до 250–300 °C). Выбор зависит от типа соединения: резьба требует анаэробного герметика, фланцы и стыки панелей - силиконовых. Обязательно уточняйте у производителя длительный рабочий диапазон, а не максимальный пик.
Почему красный герметик не всегда лучше для высокотемпературных применений?
Красный цвет обозначает высокую прочность соединения, но не автоматически максимальную термостойкость. Термостойкость определяется химической формулой состава, а не цветом. Выбирать нужно, ориентируясь на технический лист производителя, где указаны реальные температурные пределы, а не на внешний вид упаковки.
Нужна ли дополнительная чистка резьбы перед нанесением герметика?
Да, это критично. Масло, грязь и окислы замораживают химическую реакцию полимеризации. Перед нанесением анаэробного герметика резьбу обязательно нужно очистить щеткой и обезжирить спиртом или ацетоном. Для низких температур нанесения используйте праймеры-активаторы.
Можно ли разобрать соединение, если я уже применил красный анаэробный фиксатор?
Разборка возможна, но требует локального нагрева болта до 250 °C, чтобы размягчить полимерную матрицу. Обычная механическая разборка не поможет. Если соединение нужно разбирать часто, выбирайте средний по прочности герметик, а не красный высокопрочный.
Чем герметик для печей отличается от герметика для резьбы?
Герметики для печей часто производятся на основе силикона и предназначены для фланцев и стыков панелей, то есть для работы по плоской поверхности. Резьбовые герметики (анаэробные) проникают глубоко в микронеровности витков и работают в капиллярных зазорах. Для резьбовых соединений силиконовые герметики менее эффективны.
Заключение
Герметичность резьбовых соединений при высоких температурах обеспечивается правильным выбором материала в зависимости от диапазона нагрева, типа соединения и условий эксплуатации. Анаэробные резьбовые герметики остаются основным инструментом для температур до 200–230 °C благодаря способности проникать в микронеровности резьбы и отверждаться за счет контакта с металлом. Высокотемпературные силиконовые RTV расширяют верхний предел до 300 °C, но применяются скорее для фланцев и прокладок, чем для самой резьбы.
При выборе состава следуйте трем правилам: подбирайте герметик с температурным запасом (на 20–30 °C выше максимальной рабочей), заранее проверяйте совместимость с размером и зазором резьбы, а также предусмотрите возможность разборки, если соединение будет разбираться. Подготовка поверхности (очистка и обезжиривание) - не менее важна, чем выбор материала. Следуя этим принципам и консультируясь с техподдержкой поставщика, вы избежите протечек и преждевременного выхода из строя узлов, работающих в условиях экстремального нагрева.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как безопасно осуществить переход с индустриальных на пищевые масла, соблюдая стандарты NSF H1 и ISO 21469.
Узнайте, в какую сторону откручивается гайка, и как снять закисший крепеж без срыва граней, используя проверенные методы и правильные инструменты.
Узнайте, как выбрать и применить смазку пищевую NSF H1 для обеспечения безопасности на производстве.