
Как смазать фасовочные и упаковочные машины пищевой смазкой NSF H1
Фасовочное и упаковочное оборудование работает в условиях, где смазка может случайно попасть на пищевой продукт или упаковочный материал. Это означает, что выбор смазки здесь определяется не только техническими параметрами узла, но и требованиями пищевой безопасности. NSF H1 - допуск, который регламентирует именно такие ситуации: он покрывает случаи случайного, а не намеренного контакта смазки с пищей. На фасовочных линиях розлива, машинах для упаковки продуктов, конвейерных системах и оборудовании для запайки контейнеров применение H1-смазки становится обязательной частью HACCP-системы управления рисками загрязнения. Статья объясняет, как правильно выбрать и применить пищевую смазку NSF H1 для оборудования упаковки и фасовки, чтобы обеспечить надежность машины и безопасность готового продукта.
Инженеры, технологи и закупщики производств, имеющих дело с пищевым оборудованием, часто сталкиваются с вопросом: какая смазка действительно подходит для фасовочной машины, и почему обычное масло или универсальная смазка здесь неприемлемы. Ответ лежит в стандарте FDA 21 CFR 178.3570 и позиционном документе NLGI/ELGI, которые четко определяют, что пищевой допуск H1 означает риск случайного попадания смазки в пищу, но только в количестве не более 10 ppm (10 mg/kg).
Что означает допуск NSF H1 и почему он критичен для упаковочного оборудования
Допуск NSF H1 означает, что смазка может использоваться в зонах с вероятностью случайного контакта с пищевым продуктом.
Ключевое слово - случайный. Это не означает, что смазка предназначена для намеренного пищевого контакта или может быть добавлена в пищу. H1 регулируется стандартом FDA 21 CFR 178.3570 и охватывает ситуации, где смазка может попасть на продукт через брызги, капли, избыточную подачу или смыв при санитарной мойке оборудования.
Фасовочное и упаковочное оборудование работает под этим риском постоянно: конвейеры движутся над упаковываемой продукцией, подшипники находятся рядом с зоной обработки, цепи передачи могут забрызгать готовый продукт. Согласно материалам NLGI и ELGI, выбор H1 становится обязательной частью HACCP-системы, то есть системы управления рисками загрязнения пищи. Это не просто маркетинговый ход - это нормативное требование, закрепленное в позиционном документе 2016 года для пищевой промышленности.
H1 отличается от H2 принципиально: H2-смазки вообще исключены из зон с возможным пищевым контактом, потому что не проходят испытание на миграцию в пищу. В материалах NLGI прямо указано, что термин «пищевая смазка» корректно применять только к H1-продуктам, а назвать H2 пищевой нельзя, несмотря на то что обе они могут быть одного качества по другим показателям.
Узлы упаковочных и фасовочных машин: где нужна H1-смазка
На фасовочной и упаковочной машине смазка используется в нескольких типах узлов, и для каждого требуется свой подход к выбору H1-продукта.
Понимание этой логики помогает закупщику и инженеру не переплачивать за универсальные смазки и не рисковать с неподходящими материалами.
Конвейерные системы и направляющие. На линиях розлива и фасовки упаковка движется по направляющим, которые смазываются легкой смазкой или маслом. Здесь смазка может прямо попасть на упаковочный материал или продукт при неплотной упаковке. Для таких узлов выбирают H1-смазку с хорошей водостойкостью, потому что линии часто моют водой под давлением. Вязкость базового масла обычно находится в диапазоне 46–68 cSt, класс NLGI - от 1 до 2. Высоконагруженные узлы, подверженные воздействию воды, таких как подшипники и направляющие фасовочных машин, требуют смазки со стойкостью к вымыванию - EFELE MG-292 применяется на многих участках именно для таких условий, сочетая водостойкость и предсказуемый расход при частых моках.
Подшипники валов и редукторов. Быстровращающиеся узлы трансмиссии часто закрыты, но смазка все же может просочиться через уплотнения и попасть на продукт или упаковку. Для них подходят H1-смазки класса NLGI 2 (более вязкие), с хорошей адгезией (способностью прилипать к поверхности) и стойкостью к брызгам воды при мойке.
Цепные передачи. На упаковочных машинах цепи часто располагаются рядом с движущейся упаковкой. H1-масла для цепей или легкие H1-смазки NLGI 1 позволяют цепи работать плавно и не накапливать грязь, при этом минимизируя риск переноса смазки на продукт.
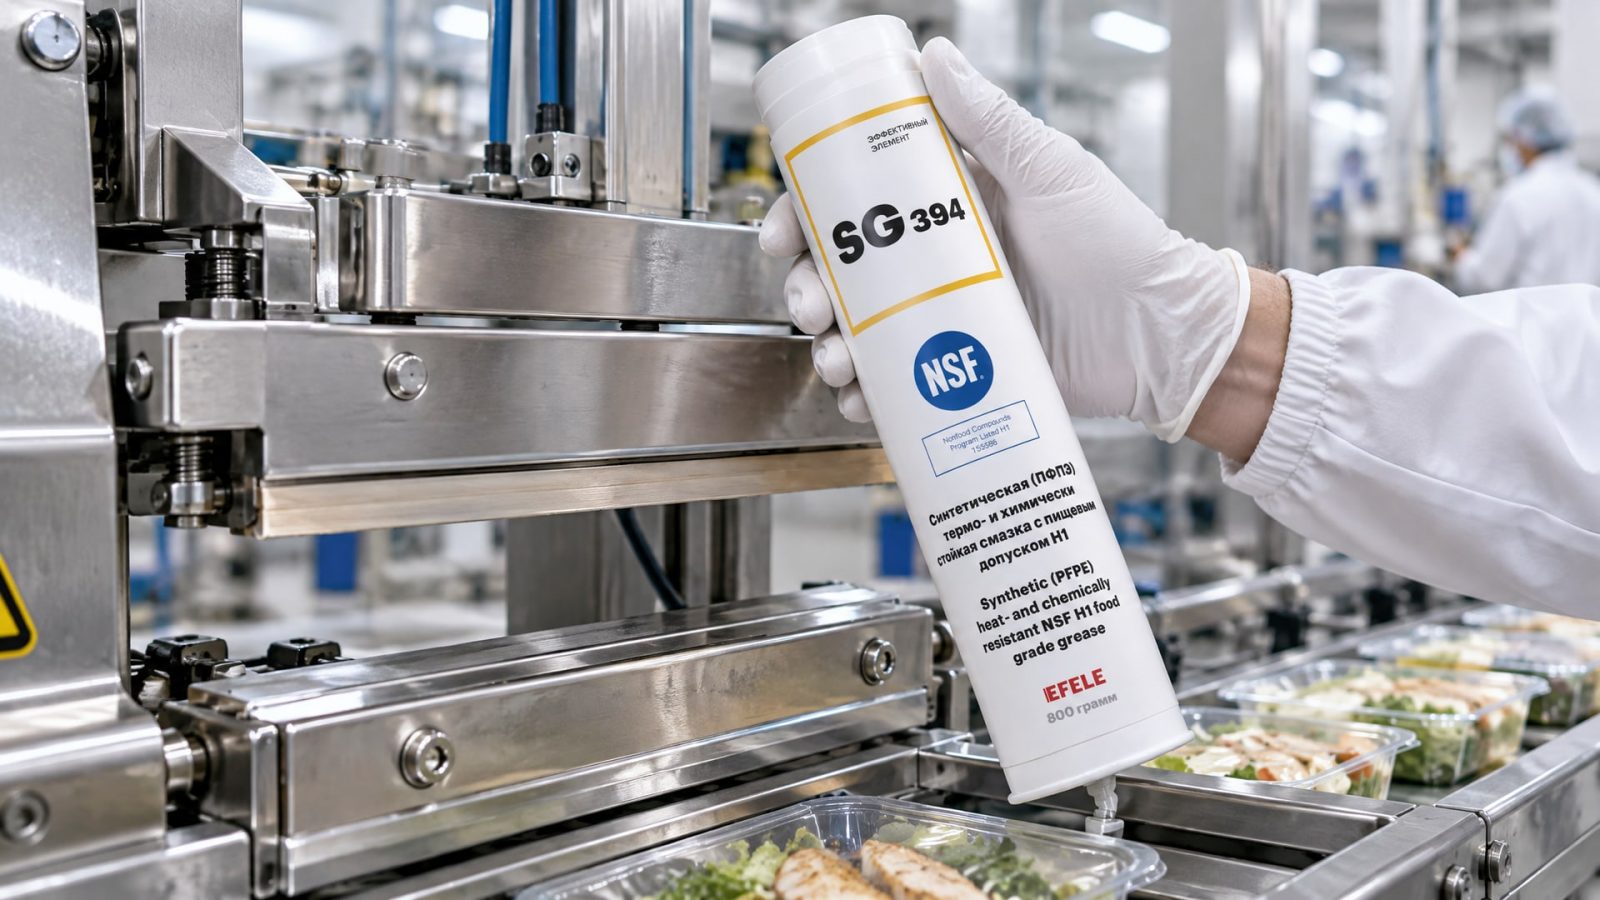
Узлы запайки и формования. Эти участки часто работают при температурах выше 60–80 °C, особенно в оборудовании для запайки пластиковых пакетов или контейнеров. Стандартная смазка может окисляться и стареть, оставляя липкие отложения. Для запаечного оборудования, работающего при высоких температурах, требуется термостойкая H1-смазка, которая сохраняет свойства при нагреве и не разлагается. Узлы, работающие при высоких температурах, например в запаечном оборудовании, требуют смазки EFELE SG-394, которая обладает термо- и химстойкостью и надежно работает в условиях нагрева и воздействия химических реагентов при санитарной обработке оборудования.
Зоны мойки и дезинфекции. На современных производствах упаковочные машины регулярно моют с использованием воды, моющих растворов и дезинфицирующих средств. Смазка на узлах может контактировать с этими средами. H1-смазка должна иметь хорошую водостойкость и химическую совместимость с обычными санитарными растворами (щелочами, кислотами, спиртами).
Как подобрать пищевую смазку NSF H1 для конкретного оборудования
Выбор H1-смазки начинается не с названия бренда, а с анализа условий работы узла.
Процесс подбора включает четыре ключевых параметра.
Тип узла и нагрузка. Подшипник, работающий на высокой скорости под небольшой радиальной нагрузкой, нуждается в смазке вязкостью 32–46 cSt и классом NLGI 2. Высоконагруженный редуктор требует H1-смазки с EP-присадками (противозадирными), обычно NLGI 2 и вязкостью 68–100 cSt. Цепная передача может работать и на легком масле (10–22 cSt), если конструкция позволяет.
Температурный диапазон. На узлах запайки и формования, где температура может достигать 80–100 °C, нужна смазка с температурой каплепадения выше 140 °C и стабильностью при нагреве. Для узлов при комнатной температуре подходят стандартные H1-смазки NLGI 1–2. Материалы по пищевым смазкам приводят типовые диапазоны: для обычного оборудования −10…+60 °C, для теплозащитных узлов −5…+100 °C.
Контакт с водой и мойкой. Если узел моется водой под давлением, смазка должна быть водостойкой и не вымываться при стандартной санитарной обработке (обычно это температура 50–70 °C, моющие растворы pH 5–10). Для таких условий выбирают H1-смазки на основе синтетических масел или минеральных масел с гидрофобными присадками, класс NLGI 2–3.
Совместимость с материалами. Смазка может контактировать с резиновыми уплотнениями (выпуклыми кольцами), пластиками (полиуретан, полиэтилен в направляющих), лакокрасочными покрытиями рамы и редукторных корпусов. H1-допуск не гарантирует совместимость с каждым из этих материалов. Перед закупкой нужно проверить карточку товара смазки на предмет совместимости с материалами оборудования, или проконсультироваться с техподдержкой производителя смазки.
Практическая схема выбора выглядит так: определи узел и его условия → проверь риск контакта смазки с пищей (есть ли путь миграции) → найди H1-смазку с подходящей вязкостью, NLGI и температурным диапазоном → убедись в совместимости с материалами → проверь наличие ISO 21469 (при необходимости ужесточенной гигиены).
Наличие ISO 21469 и подтверждение гигиеничного производства смазки
ISO 21469 - это международный стандарт гигиенических требований к смазкам, которые могут контактировать с пищей.
Он определяет правила производства, хранения, упаковки и маркировки смазок с H1-допуском. Смазка с ISO 21469 означает, что производство соответствует нормам пищевой безопасности: нет примесей тяжелых металлов сверх установленных лимитов, производственная линия отделена от производства других смазок, ведется документирование партий, проводятся микробиологические тесты.
Однако ISO 21469 - это документ про производство, а не про технические характеристики смазки. Смазка может иметь ISO 21469 и при этом быть непригодной для конкретного узла из-за неправильной вязкости, неподходящего температурного диапазона или плохой совместимости с материалами. И наоборот, качественная H1-смазка без явного упоминания ISO 21469 может отлично работать в условиях фасовочной машины, если производитель соблюдал требования HACCP и имеет все необходимые сертификаты.
При выборе смазки для критичного оборудования, например для контейнерной линии в молочной промышленности, стоит запросить у производителя или дистрибьютора копию сертификата ISO 21469 или выписку из HACCP-документации. Это дает дополнительную уверенность в гигиенической безопасности смазки. Для менее требовательного производства (например, упаковка чая или сухих продуктов) наличие H1-допуска с FDA может быть достаточно.
Вязкость, класс NLGI и температурные диапазоны H1-смазок
На практике пищевые H1-смазки выпускаются в следующих типовых конфигурациях.
Вязкость базового масла. Для H1-смазок наиболее распространены вязкости 46, 68 и 100 cSt при 40 °C. Низкая вязкость (32–46 cSt) подходит для быстровращающихся подшипников и конвейеров, обеспечивает легкий пуск при холоде и снижает теплоделение. Средняя вязкость (68 cSt) - универсальный выбор для большинства узлов упаковочных машин. Высокая вязкость (100 cSt и выше) применяется в редукторах и высоконагруженных подшипниках.
Класс консистенции NLGI. Пластичные H1-смазки выпускаются в классах NLGI 1, 2 и 3. NLGI 1 - это мягкая, почти масляная смазка, хорошо подходит для цепей и конвейеров, так как легко распределяется и не накапливается. NLGI 2 - стандартная консистенция, подходит для подшипников, направляющих и большинства узлов фасовочного оборудования. NLGI 3 - плотная смазка, используется для узлов со слабым замыканием или вертикальных поверхностей, где смазка должна не стекать.
Температурные диапазоны. Типовая H1-смазка работает в диапазоне −10…+60 °C. Это означает, что при −10 °C смазка сохраняет текучесть для пуска оборудования, а при +60 °C не начинает интенсивно окисляться. Для узлов, работающих на запайке при 80–100 °C, требуется смазка с расширенным диапазоном, обычно −5…+100 °C или даже −10…+120 °C. В материалах производителей пищевых смазок такие диапазоны указаны для специальных H1-продуктов на синтетической основе.
Таблица ниже показывает типовую матрицу выбора:
| Узел оборудования | Вязкость, cSt | NLGI | Температурный диапазон, °C | Особые требования |
|---|---|---|---|---|
| Подшипники высокоскоростные | 32–46 | 2 | −10…+60 | Водостойкость |
| Конвейеры, направляющие | 46–68 | 1–2 | −10…+70 | Водостойкость, адгезия |
| Редукторы, цепи | 68–100 | 2–3 | −10…+60 | EP-присадки, вязкость |
| Запайка, формование | 46–68 | 1–2 | −5…+100 | Термостойкость, стабильность |
| Узлы мойки высокого давления | 46–68 | 2–3 | −10…+70 | Водостойкость, химсовместимость |
Минимизация переноса смазки на продукт: дозировка и техника нанесения
Стандартная ошибка при применении смазок на фасовочных машинах - избыточная подача.
Оператор или техник часто считает, что больше смазки - значит лучше, и щедро наносит ее на узлы. Однако это приводит к противоположному эффекту: смазка начинает брызгать, капать на упаковку, переноситься на продукт.
Согласно материалам STLE и отраслевым рекомендациям, эксперты советуют применять смазку в минимально достаточном количестве. Для подшипников это часто означает небольшое количество смазки (несколько капель) в центр подшипника, без заполнения всего корпуса. Для конвейеров и цепей - тонкая пленка смазки, которая распределяется движением узла. Для направляющих - легкое смазывание после очистки от пыли и старой смазки, а не нанесение нового слоя поверх старого.
Техника нанесения для фасовочного оборудования:
Смазку наносят после полной разборки узла или в отведенной для этого зоне, подальше от упаковочного материала и готовой продукции.
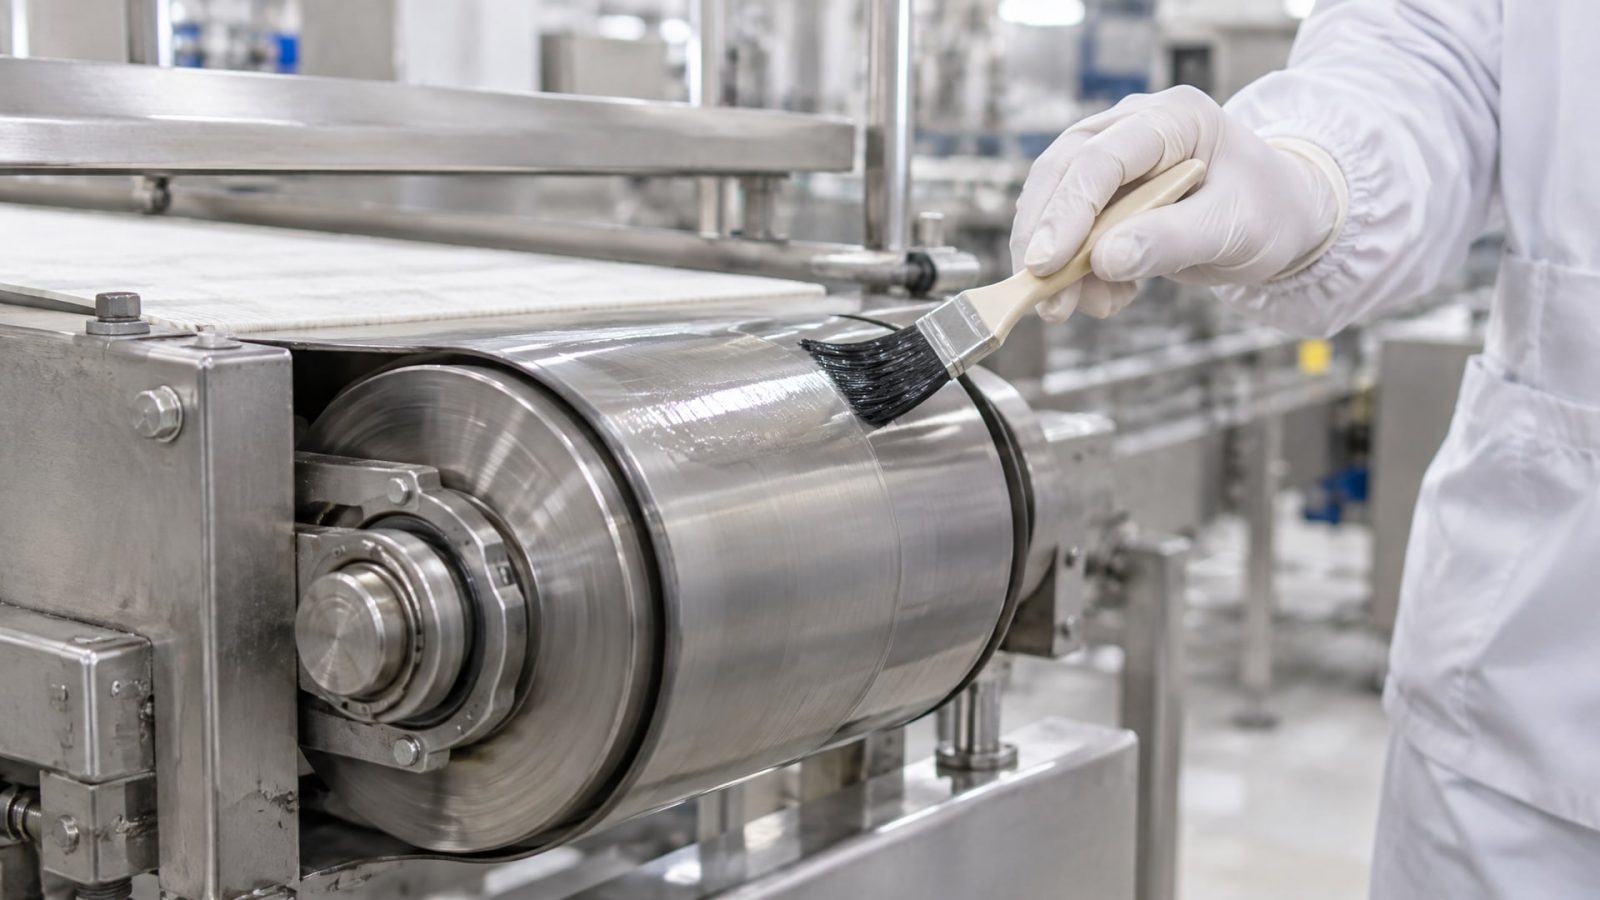
Используют шприцевый дозатор, кисть или пипетку, чтобы точно подать смазку в место смазывания, не создавая облаков или брызг.
После нанесения смазки узел собирают и дают ему поработать несколько циклов без продукции, чтобы избыток смазки распределился и отпал; излишки удаляют впитывающей тканью (НЕ протирают до полной сухости, это не требуется и может оставить узел недостаточно смазанным).
Периодичность смазывания зависит от узла: быстровращающиеся подшипники могут требовать смазывания раз в неделю, конвейеры и цепи - раз в 2–4 недели, редукторы - раз в месяц или по техническому регламенту оборудования.
Перед повторным смазыванием узел предварительно очищают от грязи и высохшей старой смазки, особенно если оборудование работает в пыльной среде или после мойки.
Соблюдение этих правил снижает риск переноса смазки на продукт и упаковку, при этом сохраняя надежность и долговечность оборудования.
Часто задаваемые вопросы
Что означает допуск NSF H1 и чем он отличается от H2?
NSF H1 - это допуск для смазок, которые могут случайно контактировать с пищей; при этом возможное попадание смазки в пищу не должно превышать 10 ppm (10 mg/kg). H2 - это смазки для зон, где контакт с пищей исключен (редукторные масла, направляющие пресса вдали от продукта). H1 подходит для упаковочных машин, H2 для них неприемлема. Термин «пищевая смазка» корректно применять только к H1-продуктам.
Какую вязкость выбрать для фасовочной машины?
Выбор зависит от узла. Для быстровращающихся подшипников и конвейеров подходит вязкость 46–68 cSt. Для редукторов и высоконагруженных узлов -68–100 cSt. Для цепей часто используют легкое масло 22–32 cSt или мягкую смазку NLGI 1. Конкретный выбор уточняют в техническом паспорте оборудования.
Нужна ли H1-смазка для всех узлов упаковочной машины?
Нет. H1 нужна там, где есть реалистичный риск попадания смазки на продукт: подшипники конвейеров, направляющие, валы передачи рядом с упаковкой, цепи. Для редуктора, закрытого кожухом и расположенного далеко от продукта, можно использовать обычную индустриальную смазку. Анализируй каждый узел отдельно.
Как часто смазывать узлы упаковочной машины?
Периодичность зависит от типа узла и нагрузки: подшипники обычно смазывают раз в неделю, конвейеры и направляющие раз в 2–4 недели, редукторы раз в месяц. Точное значение указано в техрегламенте оборудования. Важнее качество смазывания (минимально достаточное количество) чем частота.
Вредит ли пищевой H1-смазке частая мойка оборудования водой?
Хорошая H1-смазка имеет водостойкость и не вымывается при обычной мойке горячей водой. Однако очень горячая вода (выше 80 °C) или мойка под высоким давлением может вымывать смазку; после такой мойки узлы нужно заново смазать. Выбирай смазку с явно заявленной водостойкостью и проверяй совместимость с используемыми моющими средствами.
Заключение
Выбор пищевой смазки NSF H1 для фасовочного и упаковочного оборудования - это не просто соблюдение норм, а инвестиция в надежность линии и безопасность продукта. H1-допуск означает, что смазка прошла проверку на мигрируемость в пищу (не более 10 ppm по стандарту FDA 21 CFR 178.3570) и может безопасно применяться в зонах случайного контакта с продуктом. Однако сам допуск H1 - это только первый фильтр; после него идет подбор по вязкости, классу NLGI, температурному диапазону, водостойкости и совместимости с материалами конкретного узла.
Правильная техника нанесения (минимально достаточное количество, периодическое очищение узлов перед повторным смазыванием, защита от брызг) и контроль за состоянием смазки (отсутствие окисления, адгезия, распределение) позволяют максимально снизить риск переноса смазки на упаковку. Следующий шаг - составить реестр всех узлов упаковочной машины с указанием типа требуемой H1-смазки, периодичности нанесения и ответственного техника, и сверить свой выбор со спецификацией оборудования и требованиями HACCP вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ и поддерживать ее стабильность без рефрактометра, используя доступные методы.
Узнайте, почему сож пенится в станке и как быстро устранить эту проблему, не останавливая производство.
Узнайте, чем смазать контакты автомобиля, чтобы защитить их от окисления и влаги, продлить срок службы электрооборудования и избежать поломок.