
Контроль концентрации СОЖ: как поддерживать стабильность без рефрактометра
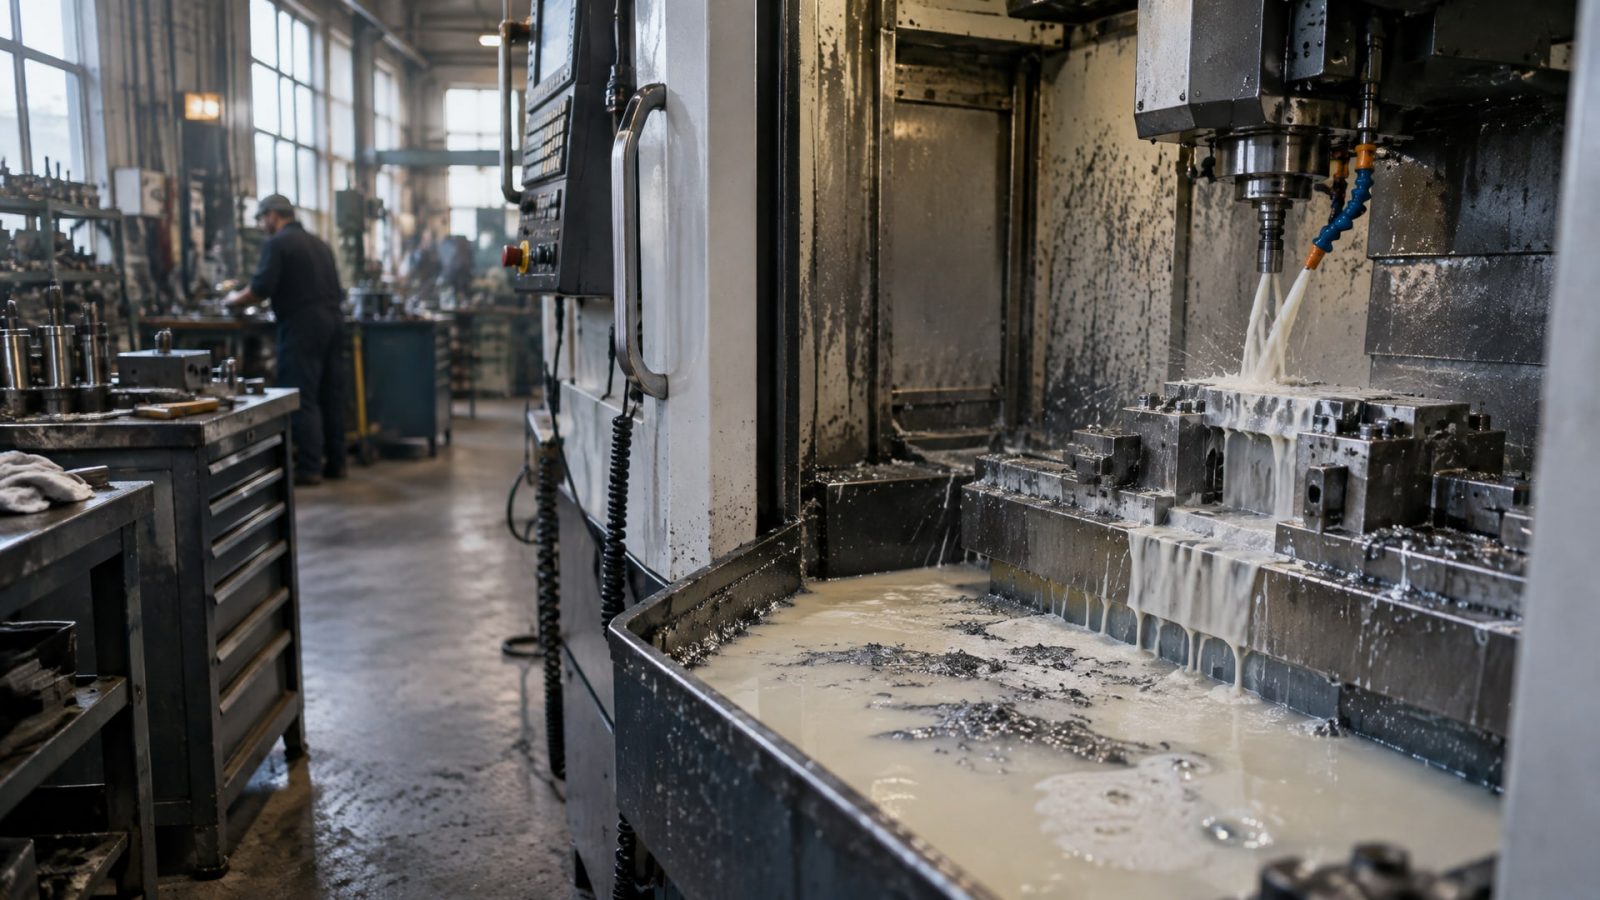
Любой технолог или снабженец, работающий с единой системой подачи охлаждающей жидкости, знает: выставил концентрацию правильно - и станок режет с нужной производительностью, детали держат допуск, стружка выводится чистой. Но едва концентрация начинает дрейфовать, и вот уже растет брак, режущий инструмент затупляется быстрее, на деталях остаются масляные отпечатки. Контроль концентрации СОЖ - это не стартовая настройка, а постоянная рабочая забота. Проблема в том, что рефрактометр есть не в каждом цехе, да и не все операторы обучены его использовать. Эта статья дает технические специалистам и инженерам практические методы удержать концентрацию в норме, даже без оптического прибора, и объясняет, почему визуальная оценка - это миф, который разорит производство.
Почему визуальный контроль не работает
На первый взгляд, кажется логичным: смешал побольше концентрата - эмульсия стала молочнее, значит, крепче.
Но это ошибка, которая обходится дорого. Загрязнение посторонним маслом, микроскопические частицы стружки, пена на поверхности, испарение воды в течение смены - все это меняет внешний вид жидкости, но не меняет реальную концентрацию активных компонентов. Эмульсия может выглядеть белой и насыщенной при концентрации 4%, а затем, после фильтрации и поглощения масла сорбентом, остаться визуально такой же, хотя концентрация упадет до 2–3%. Инженеры и закупщики, которые полагаются на визуальную оценку, обречены жертвовать качеством обработки или выбрасывать исправную жидкость слишком рано.
Альтернативные методы контроля без рефрактометра
Если рефрактометр недоступен, в арсенале есть два проверенных метода, которые дают объективный результат и не требуют сложного оборудования.
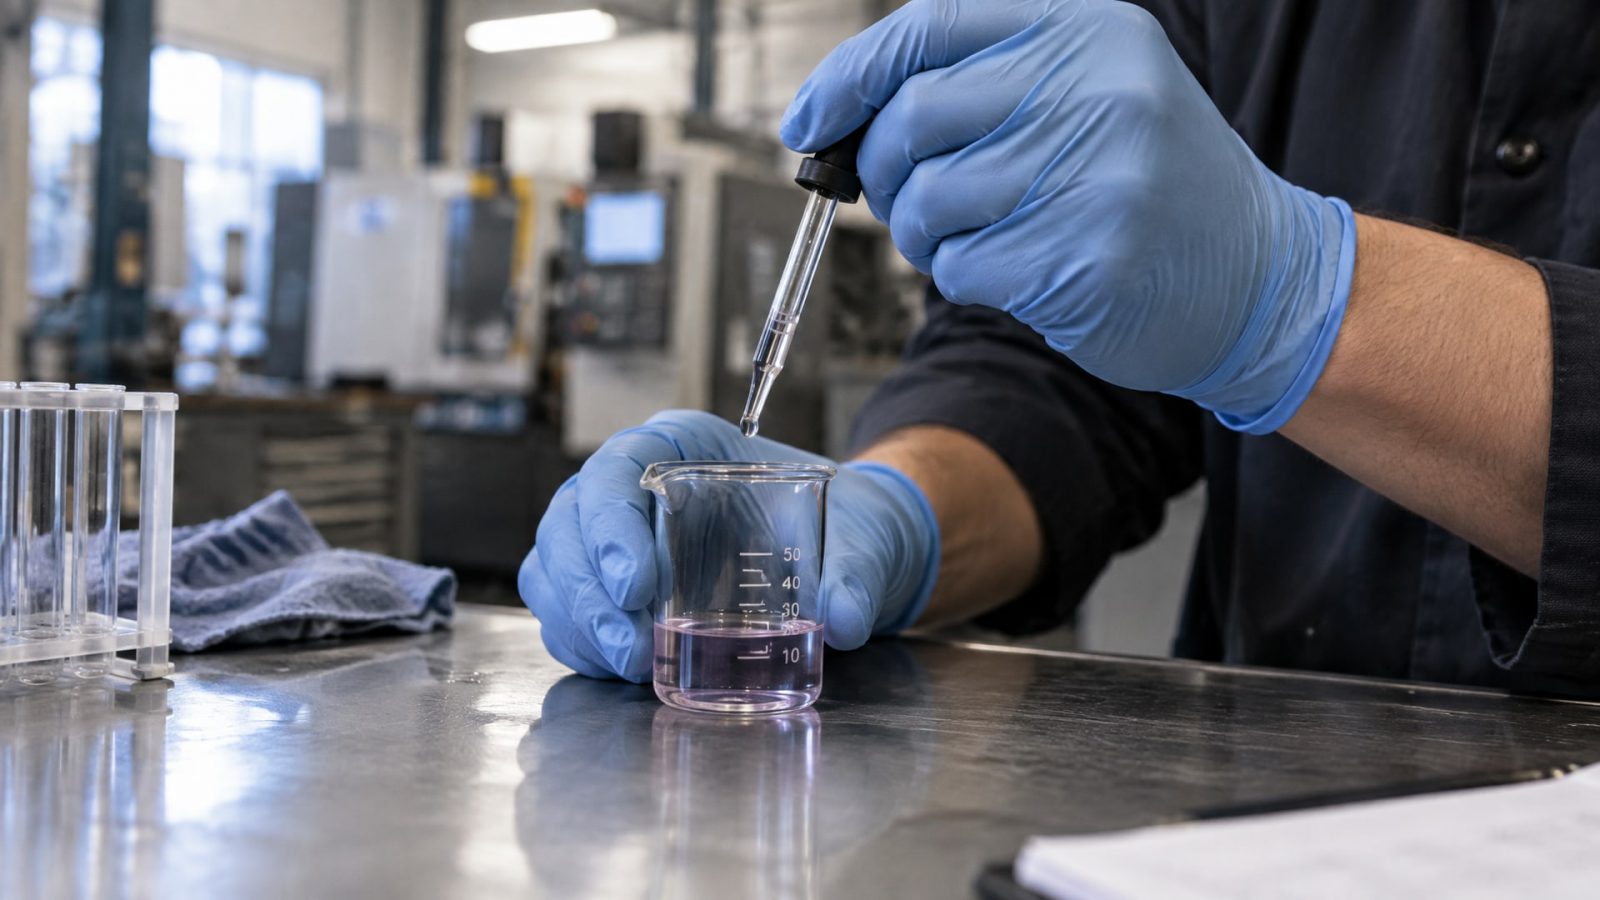
Щелочное титрование
Титрование щелочности - это химический анализ, который определяет общее количество щелочных компонентов в образце СОЖ. Суть метода: из рабочего образца берут точный объем (обычно 10 мл), добавляют стандартный раствор кислоты (серной или хлористоводородной) и фиксируют момент, когда жидкость нейтрализуется (по изменению цвета индикатора). По объему потраченной кислоты рассчитывают исходную концентрацию эмульсии. Метод надежен для водосмешиваемых эмульсий и полусинтетических жидкостей. Требуемое оборудование: бюретка, колба, мерный стакан, универсальный индикатор или pH-бумага, стандартный раствор кислоты. Погрешность при соблюдении техники составляет ±0,5–1% от концентрации, что приемлемо для производства.
Кислотный split-тест
Split-тест, или "разделение фаз", - более грубый, но быстрый способ оценить состояние эмульсии. В стеклянный цилиндр наливают образец СОЖ, затем добавляют измеренное количество разбавленной кислоты (например, соляной). При низкой концентрации жидкость быстро расслаивается на маслистый слой и прозрачный раствор; при высокой концентрации расслоение идет медленнее или не идет совсем. Метод не дает точного числа, но позволяет заметить резкое изменение концентрации и взять сигнал к более точному анализу.
Правильный отбор пробы - основа любого контроля
Ошибка номер один: берут пробу прямо с поверхности ванны.
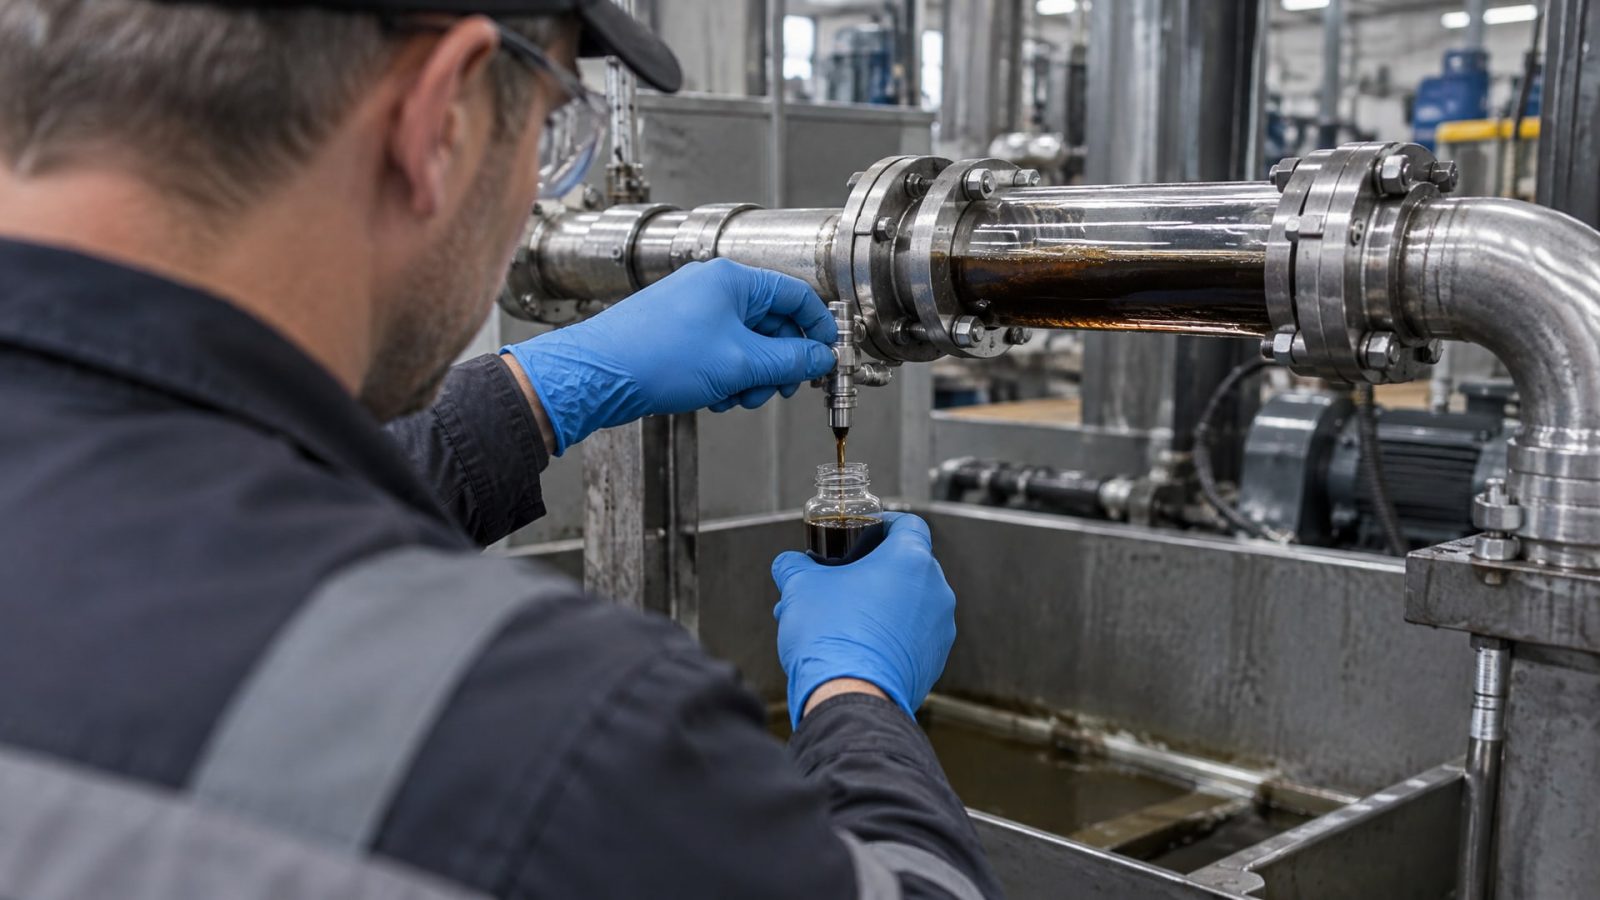
Там плывет масло, пена, и результат не отражает состояние жидкости в активной зоне. Правильный отбор должен вестись из трех точек.
Если есть циркуляционная система, пробу берут из рабочей подачи (линия, идущая к станку) или из байпаса циркуляционного насоса, то есть из потока, где жидкость перемешана и в движении.
Из стационарной ванны пробу берут со дна или из середины, используя длинную пипетку или трубку; при этом предварительно перемешивают жидкость (вручную или вибрацией), чтобы выровнять концентрацию.
Плавающий масляный слой обязательно удаляют, прежде чем отпускать пробу в анализ - иначе показания будут завышены.
Пробе дают остыть до комнатной температуры перед анализом, потому что температура влияет на рефрактометрические показания и на скорость титрования.
Рекомендуемая частота отбора - ежедневно на участках с интенсивной обработкой, минимум три раза в неделю на обычных участках. На этапе пуска новой жидкости проверяют ежесменно, пока не убедятся в стабильности.
Регламент долива и коррекции концентрации
Даже если вы поняли, что концентрация упала ниже нормы, нельзя просто приливать концентрат от скуки.
Нужен четкий расчет и пошаговый процесс.
Формула пересчета
Если из анализа известны текущая концентрация (Ктек) и требуемая концентрация (Кцел), объем жидкости в системе (Vсис), то можно рассчитать, сколько чистого концентрата или воды нужно добавить:
Добавить концентрата = (Кцел − Ктек) × Vсис / 100
Допустим, в ванне 500 литров эмульсии концентрацией 5%, а требуется 8%. Тогда: (8 − 5) × 500 / 100 = 15 литров концентрата.
После добавления концентрата систему циркулируют 15–30 минут, чтобы он равномерно распределился, затем отбирают новую пробу и проверяют результат. Если концентрация упала из-за избыточного разбавления водой или конденсатом, добавляют небольшое количество концентрата, но никогда не «на глазок»: всегда через расчет и последующую проверку.
Признаки опасного дрейфа концентрации
Если концентрация стабильно растет, это признак испарения воды и уноса жидкости на стружке; если стабильно падает, значит, идет несанкционированный долив воды, попадает конденсат или вкрапляется посторонний минеральный масло. В таких случаях нужно провести инспекцию системы: проверить герметичность трубопроводов, состояние испарительных отверстий, дренаж поддона и чистоту воды, которой долнивают.
Практический контроль в условиях производства
На участках с централизованной подачей СОЖ контроль концентрации организуется иначе, чем в цехах со стационарными ваннами.
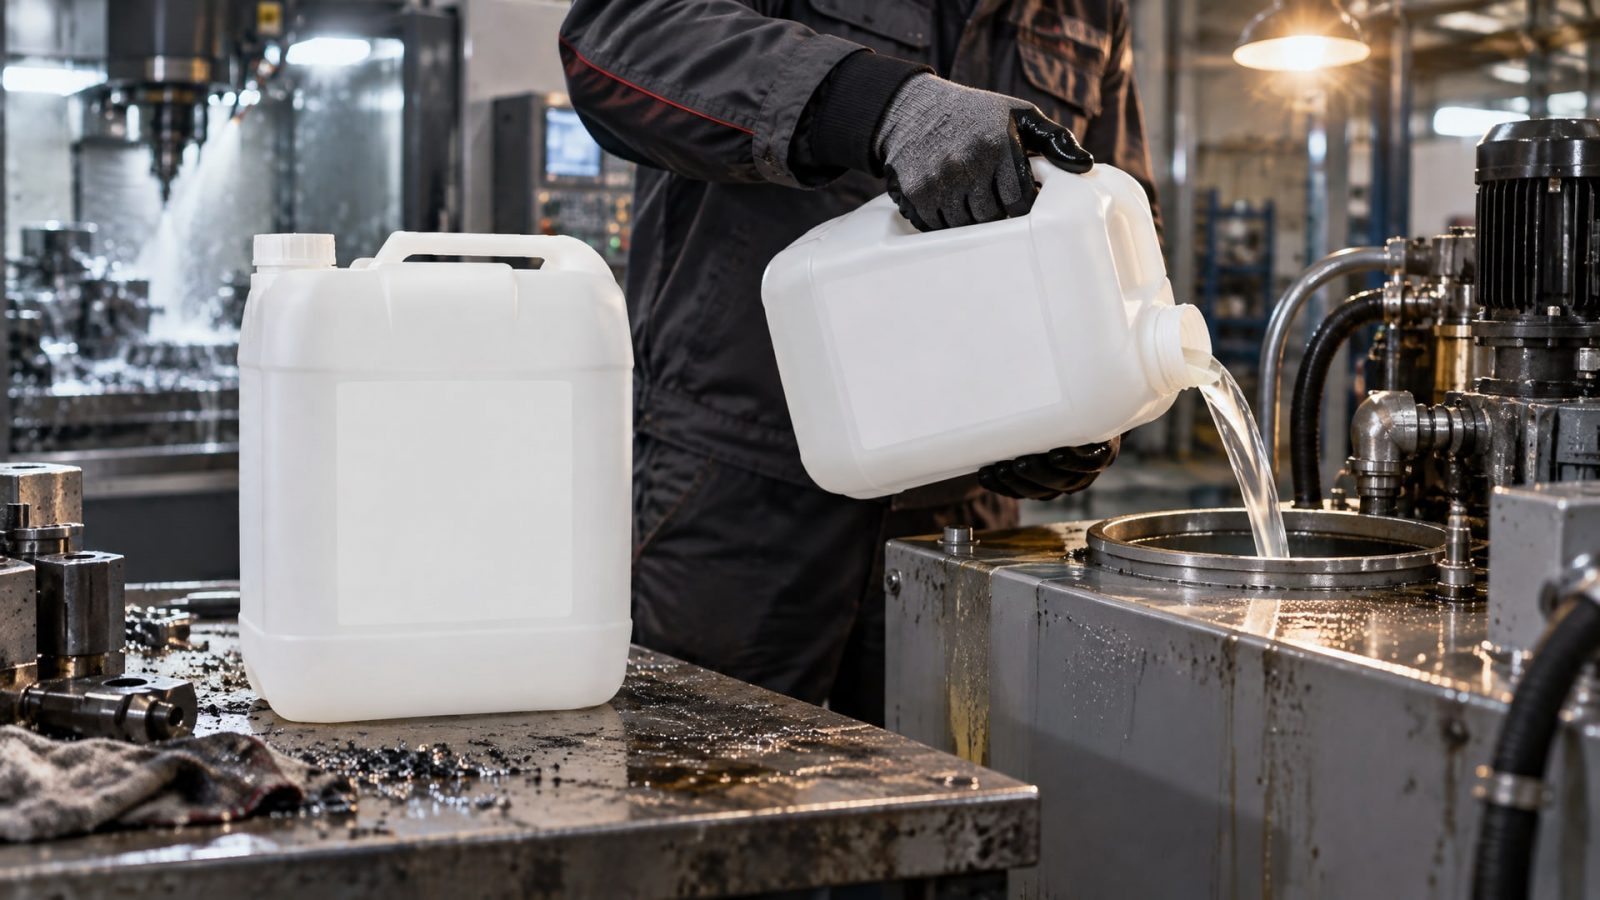
Централизованные системы смазки
Здесь концентрация обычно стабильнее, потому что жидкость перемешивается в большом основном резервуаре, фильтруется и подается под давлением. Проверка ведется один раз в смену по пробе из основного бака или из линии обратного слива. Типовой регламент предусматривает: если концентрация отклонилась на ±1% от целевого значения, добавляется корректирующий объем; при отклонении свыше ±2% система останавливается для расследования утечек, испарения или попадания посторонних жидкостей. На таких участках качественный концентрат, подходящий для воды любого качества, становится критичным: концентраты, которые стабильно диспергируются и не разделяются при хранении и циркуляции, упрощают контроль и минимизируют ошибки при разведении. EFELE CF-627 - стабильный водосмешиваемый концентрат, который держит эмульсию в одном состоянии длительное время и сокращает количество перепроверок из-за нестабильности.
Ванны без циркуляции
Для ванн со статичной подачей контроль сложнее: жидкость неравномерно перемешана, концентрация может различаться в разных местах ванны, быстрее накапливается грязь. Здесь нужны более частые проверки (как минимум в каждую смену) и активное перемешивание перед отбором пробы. Также рекомендуется регулярная (раз в неделю) механическая очистка: удаление плотной стружки, отложений, абразива с помощью сетки или кассеты фильтра.
Совет инженера: стабилизация концентрации при нестабильности эмульсии
Сценарий: На участке шлифования концентрация держится в норме по титрованию (6%), но эмульсия начинает расслаиваться через 2–3 часа работы, плывет масло, и ванна выглядит грязной - оператор постоянно "чистит" поверхность, по факту снимая часть жидкости.
Решение: Нестабильность эмульсии часто указывает на попадание посторонних масел (с деталей, с инструмента, брызги с соседних участков) или на деградацию эмульгатора от контакта с щелочными очистителями. Сначала проверяют качество воды (жесткость, pH, наличие ионов железа) и чистоту всего оборудования. Если проблема сохраняется, переходят на концентрат с улучшенной стойкостью к эмульсионному расслаиванию - такие концентраты содержат дополнительные вспомогательные эмульгаторы и держат дисперсию стабильной даже при загрязнении маслом. После переход на стабильный концентрат и повторный подбор концентрации по титрованию расслоение исчезает, эмульсия остается молочной, и контроль становится предсказуемым.
Итог: Стабильная эмульсия упрощает визуальный мониторинг между инструментальными проверками и сокращает траты на переделку жидкости.
Частые ошибки при контроле концентрации
Опыт производств показывает, что самые дорогие ошибки повторяются:
Доливка "на глаз": оператор видит, что жидкость потускнела, и добавляет концентрат на глаз - в итоге концентрация скачет с 4% на 10%, стружка забивается в зазоры, и требуется срочная замена жидкости.
Игнорирование температуры пробы: в рефрактометре и при титровании температура влияет на результат; проба берется горячей прямо из системы, анализируется немедленно, и результат оказывается выше истинного.
Отсутствие записей: контроль проводится, но результаты не документируются; через неделю никто не помнит, какой была концентрация, и не видно, дрейфует ли она вверх или вниз.
Смешивание разных СОЖ: когда один концентрат заканчивается, в ванну по инерции наливают другой (даже чуть другой марки), потому что "похоже выглядит" - в итоге коэффициент пересчета рефрактометра меняется, анализ дает мусор, а эмульсия начинает расслаиваться.
Проверка только в начале смены: концентрация может меняться в течение дня из-за испарения, выноса и доливов; контроль один раз в начало недостаточен для участков с интенсивной работой.
Часто задаваемые вопросы
Можно ли проверить концентрацию СОЖ визуально, без приборов?
Нет. Цвет и прозрачность эмульсии зависят не только от концентрации, но и от типа продукта, степени загрязнения, пены и наличия масла на поверхности. Видно можно заметить только грубые изменения (полное расслоение, почернение от нагара), но не фактический процент. Правильная концентрация определяется только измерением: рефрактометром, титрованием или split-тестом.
Если рефрактометра нет, что выбрать: титрование или split-тест?
Щелочное титрование точнее: погрешность ±0,5–1%, результат дает в процентах. Split-test проще и дешевле, но он только качественный - покажет, что концентрация упала, но не скажет, на сколько. Для производства рекомендуется титрование или вызов специалиста с рефрактометром раз в неделю, а между проверками использовать split-test как экспресс-контроль.
Почему концентрация растет, если я ничего не добавляю?
Обычно это испарение воды: рабочая жидкость циркулирует, подогревается, вода испаряется, остается концентрат. Также возможен относ жидкости на деталях и стружке, которые убирают из ванны - уходит вода вместе с растворенными компонентами, но концентрат остается. Реже - попадание посторонних масел, которые выглядят как загущение.
Как часто нужно проверять концентрацию?
На интенсивных участках (линии фасовки, шлифование с большой производительностью) - ежедневно или в каждую смену. На обычных участках - минимум три раза в неделю. На этапе запуска новой жидкости - ежесменно в течение первой недели. Затем, если концентрация держится стабильно, частоту можно снизить до двух раз в неделю, но не реже.
Чем выше концентрация, тем лучше смазывающие свойства?
Нет. Слишком высокая концентрация ухудшает промывку (стружка и абразив хуже вымываются), оставляет жирные отпечатки на деталях, может привести к налипанию грязи и перегреву инструмента. Каждая операция и каждая жидкость имеют рекомендуемый диапазон: для шлифования это обычно 3–5%, для фрезерования 5–10%, для резьбонарезания 10–15%. Превышение верхней границы - это не подстраховка, а ошибка, которая усложняет технологию и съедает экономику.
Заключение
Поддержание стабильной концентрации СОЖ - это не одноразовая настройка, а ежедневная рабочая забота инженера и оператора. Визуальная оценка жидкости может служить только предварительным сигналом (заметил расслоение - стоп, проверь), но никогда не заменит измерения. Если рефрактометра нет, используй щелочное титрование или кислотный split-тест - оба метода дают проверяемый результат и не требуют дорогого оборудования. Отбирай пробы из рабочего потока, удаляй плавающее масло, считай точно по формулам, вносит итоги в журнал и проверяй не реже чем раз в смену на интенсивных участках. Первый шаг - определить текущую концентрацию вашей СОЖ в каждой системе; второй - выбрать метод контроля, который подходит вашему цеху; третий - ввести регламент и придерживаться его неукоснительно. Результат: стабильное качество обработки, предсказуемый ресурс инструмента, минимум дефектов и переделок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится в станке и как быстро устранить эту проблему, не останавливая производство.
Узнайте, чем смазать контакты автомобиля, чтобы защитить их от окисления и влаги, продлить срок службы электрооборудования и избежать поломок.
Узнайте, как выбрать вал втулочный фиксатор для различных зазоров и нагрузок, чтобы обеспечить надежность соединений.