
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Вал-втулочные соединения встречаются на каждом производстве - от редукторов и электромоторов до гидравлических насосов и станков. Без надежной фиксации компоненты смещаются, вибрируют, изнашиваются и отказывают. Анаэробные фиксирующие составы решают эту задачу: они полимеризуются без воздуха в микрозазорах между валом и втулкой, превращая механический зазор в прочное монолитное соединение.
Однако не все фиксаторы работают одинаково. Правильный выбор зависит от трех ключевых параметров: размера зазора, требуемой прочности и условий работы. Эта статья расскажет, как выбрать состав под конкретную посадку, когда применять праймер, и почему универсальный подход часто ведет к отказам.
Что такое анаэробный фиксатор и как он работает
Анаэробный вал-втулочный фиксатор - это жидкий полимеризующийся состав, который заполняет микрозазоры между соосными деталями и затвердевает без контакта с воздухом.
В отличие от шпонок, штифтов или сварки, фиксатор не требует демонтажа, переделки чертежей или специального оборудования. Его наносят тонкой пленкой на вал, собирают посадку и ждут полного отверждения (обычно несколько часов).
Главное отличие фиксатора от резьбовых герметиков и клеев общего назначения - специальная вязкость и способность заполнять именно радиальные зазоры при сохранении центровки. Стандартный фиксатор работает в диапазоне от нуля (почти прессовая посадка) до 0,5 мм по диаметру, но за пределами оптимального диапазона его прочность падает. Это не недостаток - это особенность, которую нужно учитывать при выборе.
Измерение зазора: первый шаг к правильному выбору
Перед тем как подбирать состав, нужно измерить именно диаметральный зазор, а не полагаться на номинальные размеры вала и втулки по чертежу.
На практике посадки варьируются из-за допусков на размер, конусности, износа и шероховатости поверхности.
Диаметральный зазор находят так: берут вал, вставляют его в втулку и измеряют радиальный зазор в нескольких местах (сверху, снизу, спереди, сзади) штангенциркулем или индикатором. Затем умножают радиальный зазор на два. Если вал свободно входит в втулку с небольшим люфтом, зазор обычно находится в диапазоне 0,02–0,15 мм. Если вал с усилием, но входит, то это 0–0,05 мм.
Измеренный зазор - это ваша опорная точка. От нее зависит выбор вязкости фиксатора. Низковязкие составы растекаются и полимеризуются быстрее в узких зазорах 0,025–0,08 мм. Более вязкие продукты лучше заполняют широкие посадки 0,05–0,1 мм и держат большую нагрузку на сдвиг.
Зазор и вязкость: связь, которая определяет результат
Для скользящих вал-втулочных посадок лучший результат достигается при диаметральном зазоре 0,025–0,075 мм.
В этом коридоре фиксатор полностью заполняет щель, вытесняет воздух, обеспечивает хорошую адгезию к обеим поверхностям и набирает максимальную прочность - обычно 25–26 МПа на сдвиг по стали.
Если зазор уменьшается (посадка становится плотнее), нужен более низковязкий состав, который пройдет в узкую щель и полимеризуется. При зазоре меньше 0,025 мм отверждение может замедлиться, поэтому иногда требуется активатор (праймер).
Если зазор расширяется (посадка разбита, втулка изношена), требуется более вязкий фиксатор, который не вытечет до полимеризации. Такие составы держат форму в зазорах до 0,1–0,15 мм и даже больше, но при этом прочность на сдвиг может быть немного ниже, чем у низковязких аналогов в идеальном зазоре.
На практике это означает: если вы измерили зазор 0,05 мм, выбирайте фиксатор с наивысшей прочностью в этом диапазоне. Если зазор 0,15 мм - ищите высокозаполняющий состав, даже если его стандартная прочность немного меньше.
Когда нужен праймер: практические пороги
Праймер (активатор) - это вспомогательная жидкость, которая наносится на поверхность перед фиксатором и ускоряет его полимеризацию.
Она нужна не всегда, но в ряде случаев она критична для результата.
Первый случай: если диаметральный зазор превышает 0,254 мм (0,010 дюйма), отверждение замедляется, потому что кислород проникает глубже в щель. Праймер разбивает этот «кислородный барьер» и запускает реакцию полимеризации от металла.
Второй случай: если материал втулки или вала имеет низкую активность (например, нержавеющая сталь, латунь или алюминий). На таких поверхностях фиксатор может отверждаться медленнее, и праймер становится помощником.
Третий случай: если вы спешите и не можете ждать 24 часа полного отверждения. Праймер сокращает время набора рабочей прочности с суток до 1–2 часов.
При нормальных условиях (зазор в пределах 0,025–0,1 мм, обычная углеродистая сталь, нет спешки) праймер не требуется.
Прочность фиксатора и нагрузки на соединение
После полного отверждения прочность вал-втулочного фиксатора определяется несколькими показателями.
Главный - прочность на сдвиг. Стандартный фиксатор обеспечивает не менее 17 МПа на стальной подложке; высокопрочные составы для подшипниковых и втулочных посадок достигают 25–26 МПа.
Эта прочность необходима, чтобы вал не скользил во втулке под нагрузкой. Если в вашем узле вал испытывает крутящий момент, осевую силу или удары, нужно убедиться, что площадь контакта и прочность достаточны.
Примерная формула проста: чем больше площадь контакта (длина перекрытия вала и втулки) и чем выше требуемая передача крутящего момента, тем выше должна быть прочность фиксатора и его заполнение зазора. Для редукторов, гидронасосов и станков рекомендуется ориентироваться на высокопрочные составы (25 МПа и выше).
Однако есть важное ограничение: по мере роста диаметрального зазора общая прочность соединения падает, даже если вы применяете высокопрочный фиксатор. Это связано с тем, что по мере расширения щели фиксирующая пленка становится тоньше, и напряженное состояние меняется. Поэтому при больших зазорах не стоит надеяться на то же значение 25 МПа, которое достигается в идеальной посадке.
Выбор состава по типу нагрузки и условиям работы
Для стандартных вал-втулочных соединений (редукторы, мотор-редукторы, мешалки) подходят фиксаторы средней прочности (17–20 МПа) с диапазоном оптимальной посадки 0,025–0,075 мм.
Они дешевле, отверждаются быстрее и легче разбираются при необходимости ремонта.
Для ответственных подшипниковых соединений, где вал передает значительный крутящий момент или работает при вибрации, требуются высокопрочные составы (25 МПа и выше). Например, в приводах производственного оборудования или в валах турбокомпрессоров фиксатор должен держать и радиальные, и осевые нагрузки одновременно.
Для высокотемпературных узлов - двигателей, редукторов с нагревом масла выше 80 °C, буксирующих механизмов - нужны специальные термостойкие составы, которые сохраняют прочность при температуре 120–150 °C. Такие материалы обычно имеют более узкий диапазон оптимальной посадки, поэтому измерение зазора становится еще более важным.
Для быстроотверждаемых вариантов, которые требуются, когда нужна рабочая прочность за 15–30 минут вместо часов, применяют активированные составы или используют праймер. Они удобны на конвейерах и при срочном ремонте, но требуют точного нанесения и соблюдения технологии сборки.
В цехах часто выбирают фиксаторы по классам условных номеров (например, 638, 660), но эти номера - только справочные символы. Реальный выбор должен строиться на таблице диапазонов оптимальной посадки конкретного продукта, его прочности и максимума заполнения зазора.
Практическая схема подбора фиксатора
Правильный выбор фиксатора для вал-втулочного соединения следует алгоритму:
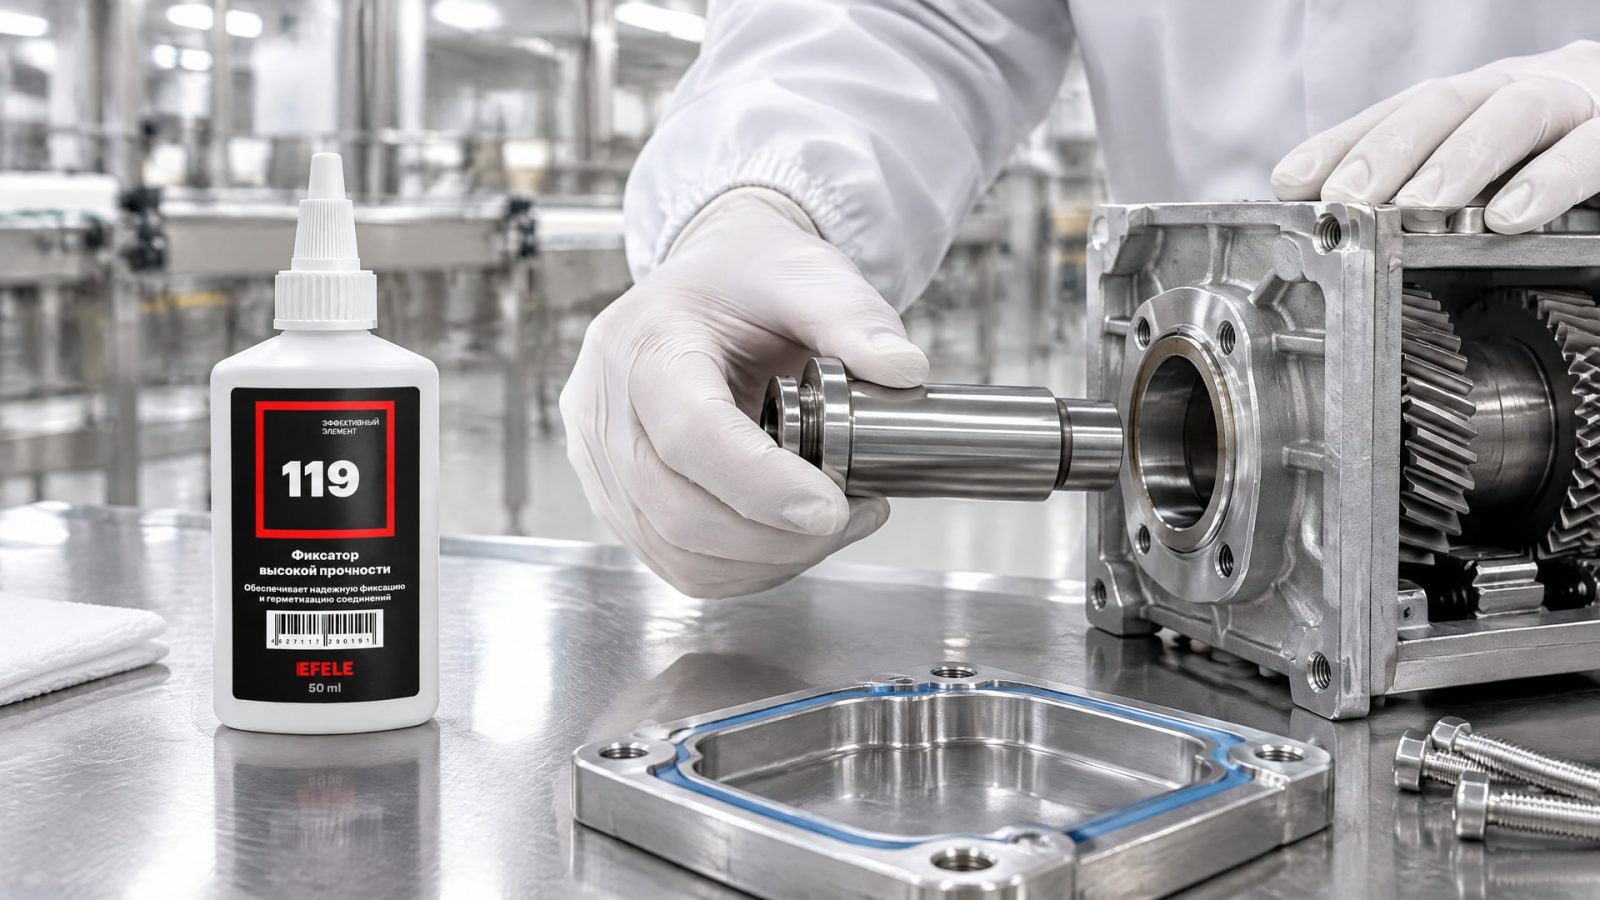
Измерьте диаметральный зазор в нескольких местах и выберите среднее значение.
Сопоставьте зазор с таблицей в паспорте продукта. Найдите составы, чьи диапазоны оптимальной посадки включают ваш зазор.
Из подходящих по зазору составов выберите тот, чья прочность удовлетворяет требованиям вашего узла (17 МПа для стандартных, 25 МПа для ответственных соединений).
Проверьте температурный диапазон: должен ли фиксатор сохранять прочность при нагреве или охлаждении в условиях вашего узла.
Если зазор больше 0,254 мм или материал детали сложный (нержавеющая сталь, медь), планируйте применение праймера.
При зазоре больше 0,508 мм не используйте обычный фиксатор - обратитесь к специальным пастообразным составам или к техподдержке поставщика.
При сборке обеспечивайте соосность вала и втулки и контролируйте ее до полного отверждения. При большом зазоре перекос или люфт во время отверждения приведет к ухудшению прочности.
На многих производствах такой подбор становится стандартной процедурой: инженер заполняет анкету (зазор, нагрузка, температура, материал), снабженец находит несколько подходящих позиций в каталоге и выбирает оптимальную по цене и срокам доставки. Для высокотемпературных двигателей и редукторов, где требуется повышенная прочность, специалисты нередко используют составы на основе анаэробной полимеризации с добавками, обеспечивающими работу вплоть до 150 °C. EFELE 119 применяется именно в таких случаях - когда соединение должно держать высокие температуры и значительные нагрузки одновременно.
Большие зазоры: когда обычный фиксатор недостаточен
Если диаметральный зазор превышает 0,508 мм (0,020 дюйма), стандартный фиксатор уже не гарантирует полный результат.
На производстве это часто происходит с изношенными втулками, разбитыми валами или при использовании материалов с большими допусками на размер.
В таких случаях производители предлагают специальные пастообразные и высокозаполняющие составы, которые не вытекают из щели и держат форму до отверждения. Максимум их заполнения может быть 0,25–0,5 мм по диаметру в зависимости от конструкции узла и материала.
Однако прочность такого соединения упадет по сравнению с идеальной посадкой. Это нормально и должно быть учтено при расчете нагрузок. Если втулка совсем разбита и зазор неоднороден, может потребоваться переделка втулки (расточка под больший диаметр и изготовление вкладыша) или замена на новую.
При больших и неоднородных зазорах особенно важно контролировать соосность вала и втулки во время отверждения. Если вал будет перекошен или будет люфт, фиксирующая пленка распределится неравномерно и прочность упадет еще больше.
Быстроотверждаемые фиксаторы: когда нужна скорость
На конвейерах и при срочном ремонте время ценно.
Обычный фиксатор может полностью отвердеть за 6–24 часа, что неприемлемо для высокоскоростного производства.
Быстроотверждаемые варианты достигают рабочей прочности за 15–30 минут и полной прочности за 2–3 часа. Они либо содержат специальные инициаторы полимеризации, либо наносятся с активатором (праймером).
Нюанс: быстроотверждаемые составы обычно имеют более узкий диапазон оптимальной посадки и требуют точного соблюдения технологии нанесения. Если вы спешите и ошибетесь в зазоре или в нанесении, результат может быть хуже, чем при использовании обычного состава. Поэтому для критичных соединений даже при наличии времени рекомендуется традиционная схема с обычным фиксатором.
На конвейерах автоматической сборки и в сервис-центрах закупщики нередко выбирают быстроотверждаемые фиксаторы для гарантии контроля цикла и снижения времени между сборкой и испытанием узла. Но при этом они требуют от поставщика точной техподдержки и подходящих хранения и условий применения.
Пищевая промышленность и специальные допуски
В оборудовании пищевой промышленности, фармакологии и косметики зазоры и втулки часто находятся в зонах, где потенциально возможен контакт с пищей.
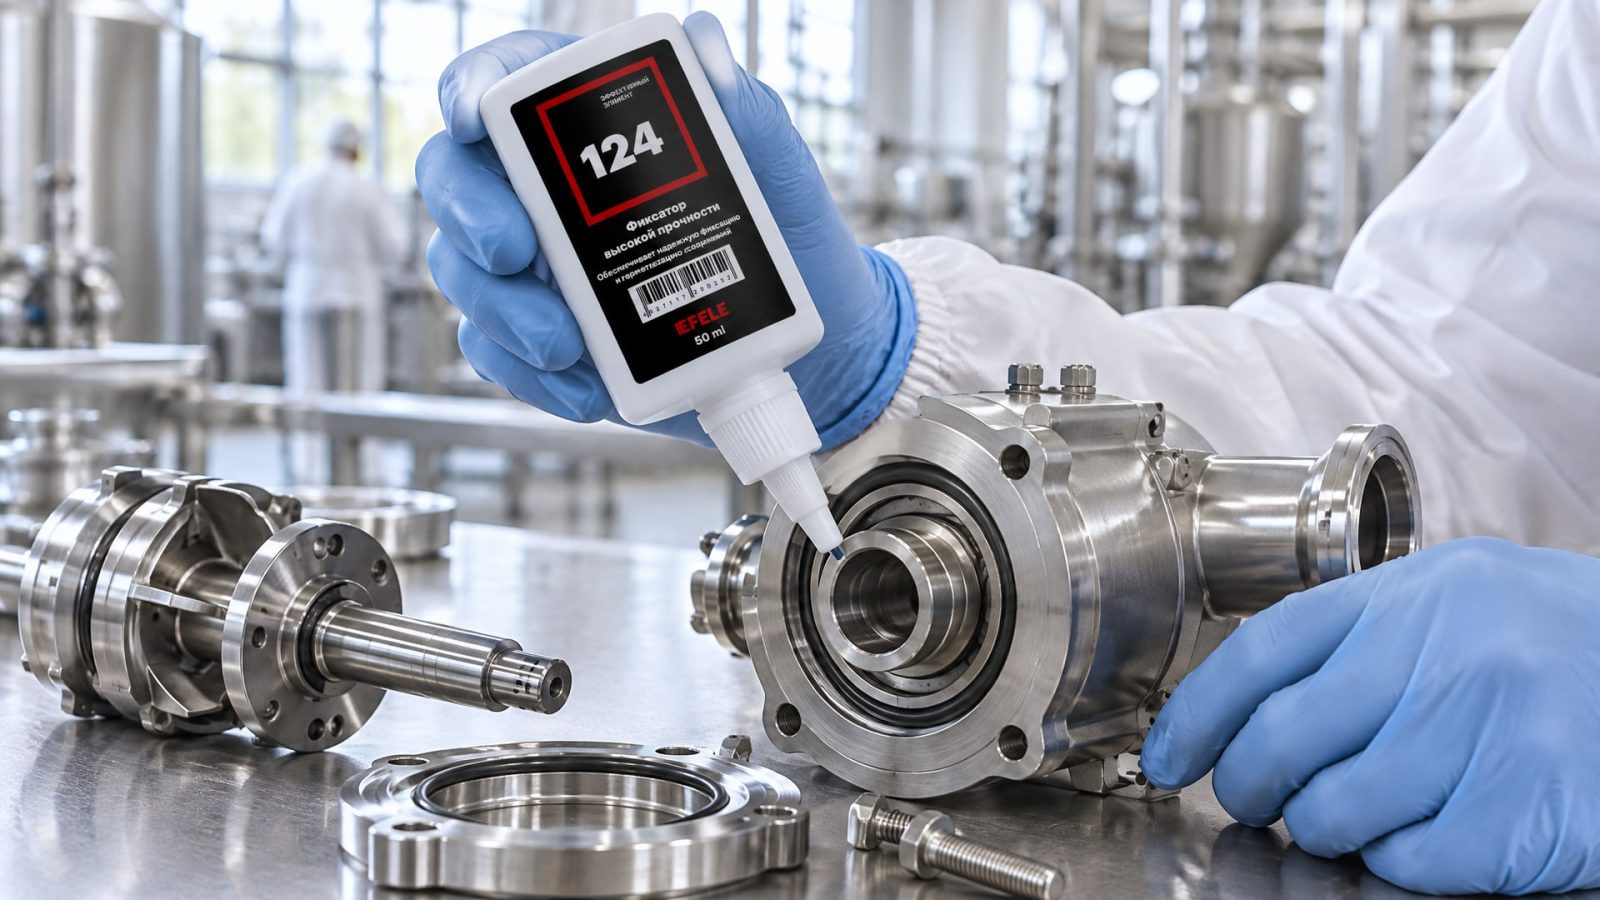
Для таких узлов требуются фиксаторы с пищевым допуском.
Стандартный анаэробный фиксатор не содержит токсичных веществ, но может выделять вещества при отверждении. Для пищевого контакта используют специальные составы, которые соответствуют стандартам FDA (США) и EU 10/2011 (ЕС) и имеют сертификат на долгосрочную миграцию.
EFELE 124 разработан именно для таких приложений: он обеспечивает надежную фиксацию вал-втулочных соединений при сохранении соответствия пищевым стандартам. Прочность такого материала не отличается от обычного, но формулировка исключает риск контаминации продукта.
При выборе такого фиксатора нужно также убедиться, что он не будет конфликтовать с материалом втулки (некоторые пластики могут быть чувствительны) и что соединение не требует повторной разборки на длительный срок, так как отверждение пищевого состава может быть более медленным.
Часто задаваемые вопросы
Зачем нужно измерять зазор, если в чертеже указаны допуски?
Потому что допуски - это теоретический диапазон. На практике посадка зависит от износа, шероховатости, конусности и даже от температуры при сборке. Измерение зазора перед выбором фиксатора гарантирует, что вы подберете состав именно под вашу посадку, а не под абстрактный допуск. Это особенно важно для ремонтных работ, когда оборудование уже изношено.
Можно ли использовать один фиксатор для разных зазоров?
Частично можно. Фиксаторы с широким диапазоном оптимальной посадки (например, 0,025–0,1 мм) работают во всех зазорах в этом диапазоне, но с максимальной прочностью они работают в середине диапазона. Если у вас есть оборудование с зазорами 0,03 мм и 0,12 мм, лучше иметь два состава, чем один универсальный. Это даст вам большую надежность и упростит инженерные расчеты.
Нужен ли праймер при отверждении в холодном помещении?
Да, при температуре ниже 10 °C праймер сокращает время отверждения, даже если зазор находится в оптимальном диапазоне. Холодный метал снижает активность полимеризации, и праймер поможет запустить реакцию. Это особенно актуально для сборки на открытом воздухе зимой или в неотапливаемых цехах.
Какова максимальная рабочая температура фиксатора после отверждения?
Стандартные анаэробные фиксаторы удерживают прочность при температуре до 80–100 °C. Специальные высокотемпературные составы работают до 120–150 °C, но их диапазон оптимальной посадки уже. При более высоких температурах фиксатор начинает размягчаться и теряет удержание вала. Для узлов, которые нагреваются выше 150 °C, нужны другие методы фиксации (конические штифты, сварка, механические замки).
Можно ли переразобрать узел после отверждения фиксатора?
Можно, но сложнее. Стандартный фиксатор после отверждения не разбирается без усилия. Чтобы извлечь вал, нужно нагреть узел до 200 °C и приложить значительный крутящий момент, или использовать съемник. Есть специальные фиксаторы, которые разбираются легче, но их прочность ниже. Для узлов, которые часто разбираются на ремонт, выбирайте разборные составы с соответствующим снижением прочности.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это не выбор между номерами на упаковке, а измеренный инженерный подход. Три ключевых шага: измерьте диаметральный зазор, сопоставьте его с таблицей оптимальной посадки продукта и убедитесь, что прочность соответствует вашим нагрузкам. Для зазоров в диапазоне 0,025–0,075 мм используйте стандартные составы с максимальной прочностью. Для больших зазоров переходите на высокозаполняющие варианты. При зазорах свыше 0,5 мм обратитесь к техподдержке поставщика.
Следующий шаг - составить свой реестр фиксаторов для основных типов оборудования на вашем производстве: редукторы, подшипниковые узлы, мешалки, насосы. Для каждого типа укажите оптимальный диапазон зазора, требуемую прочность и нужен ли праймер. Это позволит закупщикам быстро подобрать нужный материал и избежать ошибок при срочном ремонте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных применениях смазки в быту, которые облегчат вашу жизнь и помогут сохранить вещи.
Выбирайте пищевые смазки для мойки правильно: узнайте о критериях отбора, маркировке H1 и особенностях применения для оборудования.
Узнайте, как активатор анаэробного клея помогает ускорить отверждение герметика при низких температурах и на неактивных поверхностях.