
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Пищевые смазки для мойки - это специализированная категория составов, которые должны одновременно соответствовать требованиям гигиенической безопасности и выдерживать регулярное воздействие воды, моющих средств и температурных перепадов. Выбор такой смазки требует понимания не только маркировки H1 (NSF), но и конкретных показателей водостойкости, химической инертности и адгезии к поверхностям. Статья поможет техническим специалистам, инженерам и закупщикам разобраться в критериях отбора и избежать типичных ошибок при подборе смазочного материала для конвейеров, цепей, подшипников и направляющих в пищевом производстве с режимом частой санитарной мойки.
Правильный выбор пищевой смазки напрямую влияет на производительность оборудования, межремонтный интервал и соответствие санитарным нормам. Данное руководство разбирает различие между H1 и ISO 21469, объясняет, какие испытания действительно указывают на стойкость к вымыванию, и показывает, как подобрать состав для конкретного типа узла в условиях CIP-мойки.
Различие между H1 и ISO 21469: что проверяет покупатель
Нередко закупщики рассматривают H1 и ISO 21469 как синонимы.
На деле это разные уровни допуска. NSF H1 - это регистрация, подтверждающая право смазки контактировать со случайно попавшей пищей в очень небольших количествах. Регистрация выдается на основе анализа состава и отсутствия токсичных компонентов.
ISO 21469:2006 - международный стандарт, который охватывает гигиенические требования не только к составу, но и к процессу формулирования смазки, ее производству, упаковке, маркировке и обращению на предприятии. Смазка, сертифицированная по ISO 21469, также должна иметь H1-регистрацию, но дополнительно подтверждает соответствие процессам и системам контроля качества.
Для пищевого производства оба допуска считаются пищевыми (food grade). Однако, если на предприятии внедрена система HACCP или принята стандартизация, предпочтение часто отдается ISO 21469, так как она дает больше уверенности в отслеживаемости и непрерывности гигиенических требований. Выбор между ними зависит от политики предприятия и требований аудиторов.
Водостойкость и стойкость к вымыванию: реальные тесты вместо маркировки
Главное заблуждение: если смазка маркирована как H1, она автоматически хорошо держится при частой мойке.
Это не так. H1 говорит об отсутствии токсичности, но не о водостойкости.
Для оборудования с режимом washdown (частой мойки и высокой влажности) ключевые показатели определяются двумя стандартными испытаниями:
ASTM D1264 (Water washout test) - смазку подвергают воздействию горячей дистиллированной воды при перемешивании. Измеряется процент потери смазочного материала.
ASTM D4049 (Spray-off test) - более реалистичное испытание для условий мойки, при котором смазку обрабатывают горячей водой под давлением и оценивают, сколько материала остается на поверхности.
Экспертный ориентир: смазка считается приемлемой для washdown-оборудования, если при spray-off-тесте теряется менее 10%, то есть остается более 90% смазочной пленки. Это означает, что после цикла мойки узел не остается без защиты и риск холодного пуска, фреттинга и коррозии минимален.
При выборе смазки для конвейеров, цепей или подшипников в пищевом производстве с частой мойкой всегда запрашивайте у поставщика результаты этих тестов. Маркировка H1 без подтвержденной водостойкости - недостаточный критерий.
Химическая стойкость к моющим средам и CIP-процессам
Режимы санитарной мойки (CIP - Clean In Place) предполагают не только контакт с горячей водой, но и с агрессивными средами: щелочными моющими растворами (pH 10–14), кислотными дезинфектантами (pH 2–4) и иногда органическими растворителями.
Смазка для такого оборудования должна выдерживать эти среды без расслоения, окисления, вымывания или набухания уплотнений. Для этого в составе H1-смазок применяют специальные загустители, которые не разрушаются при контакте с щелочью и кислотой:
Сульфонат кальция - классический выбор, хорошо зарекомендовавший себя в пищевой промышленности благодаря устойчивости к воде и щелочам.
Алюминиевый комплекс - обеспечивает улучшенную механическую стабильность и влагостойкость.
Полиуретановые загустители - современный вариант, который сочетает высокую водостойкость с химической инертностью.
При подборе смазки для CIP-оборудования проверьте совместимость ее со щелочами, кислотами и горячей водой в технических данных поставщика. Если этой информации нет, запросите протокол испытаний или эксперимент на совместимость перед закупкой больших объемов.
Критерии выбора по типу узла: подшипники, цепи, конвейеры
Одна смазка не подходит для всех типов оборудования.
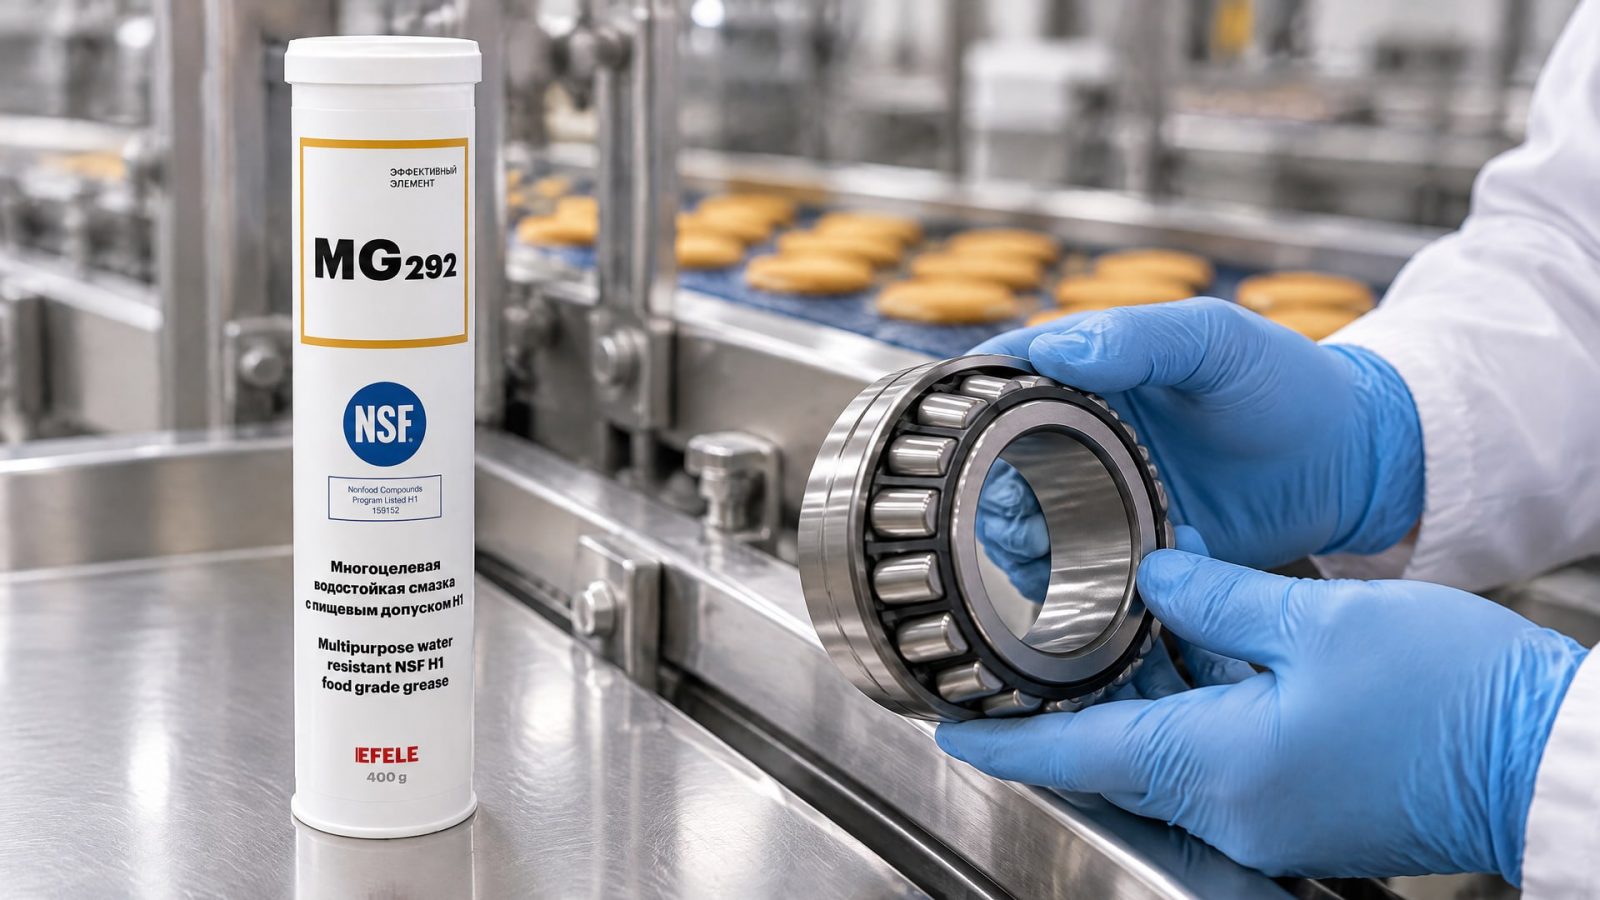
Требования варьируются в зависимости от типа узла трения и режима работы.
Для подшипников скольжения и качения
Подшипники в пищевом производстве часто испытывают статические нагрузки, работают в условиях повышенной влажности и требуют частого переобслуживания. Для них подходят:
Густые пластичные смазки NLGI 2–3 с хорошей адгезией к металлу.
Составы на основе белого масла (лучше удерживаются при мойке).
Водостойкие загустители, которые не вымываются быстро.
Для оборудования, подвергающегося частой мойке, особенно эффективна водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1, разработанная на основе белого медицинского масла и комплекса сульфоната кальция, обеспечивающая надежную защиту от вымывания и сохранение адгезии даже при регулярном контакте с горячей водой и моющими средствами.
Для цепей и конвейеров
Цепи в пищевом производстве часто работают в условиях washdown. Для них нужны:
Проникающие или полусухие H1-смазки, которые глубоко проникают в шарниры цепи и вытесняют воду.
Тонкая консистенция (часто ниже NLGI 2), чтобы смазка распределялась по зубьям звездочки и роликам.
Высокая адгезия, чтобы смазка удерживалась на цепи даже при обрызгивании горячей водой.
При частой мойке цепей ориентируются на H1-составы, которые специально разработаны для вытеснения воды: они образуют тонкую, но прочную пленку и после промывки быстро восстанавливаются при повторном нанесении.
Для направляющих и линейных подшипников
Направляющие скольжения требуют минимальной адгезии (чтобы не накапливалась грязь) и хорошей водостойкости. Сюда подходят:
Средние пластичные смазки NLGI 1–2.
Составы с низким коэффициентом трения.
Загустители, не впитывающие влагу (полиуретан, сульфонат кальция).
Высокие температуры плюс частая мойка: требования к термостойкости
В некоторых участках пищевого производства (например, рядом с печами, в зонах горячей упаковки или при горячей мойке под паром) смазка испытывает одновременно и высокие температуры, и контакт с водой.
Стандартная H1-смазка для комнатных условий не подойдет. Нужен состав, который:
Сохраняет структуру при температуре до +100…+120 °C (в зависимости от участка).
Не окисляется и не разрушается при циклических нагревах и охлаждениях.
Остается адгезивной и после остывания.
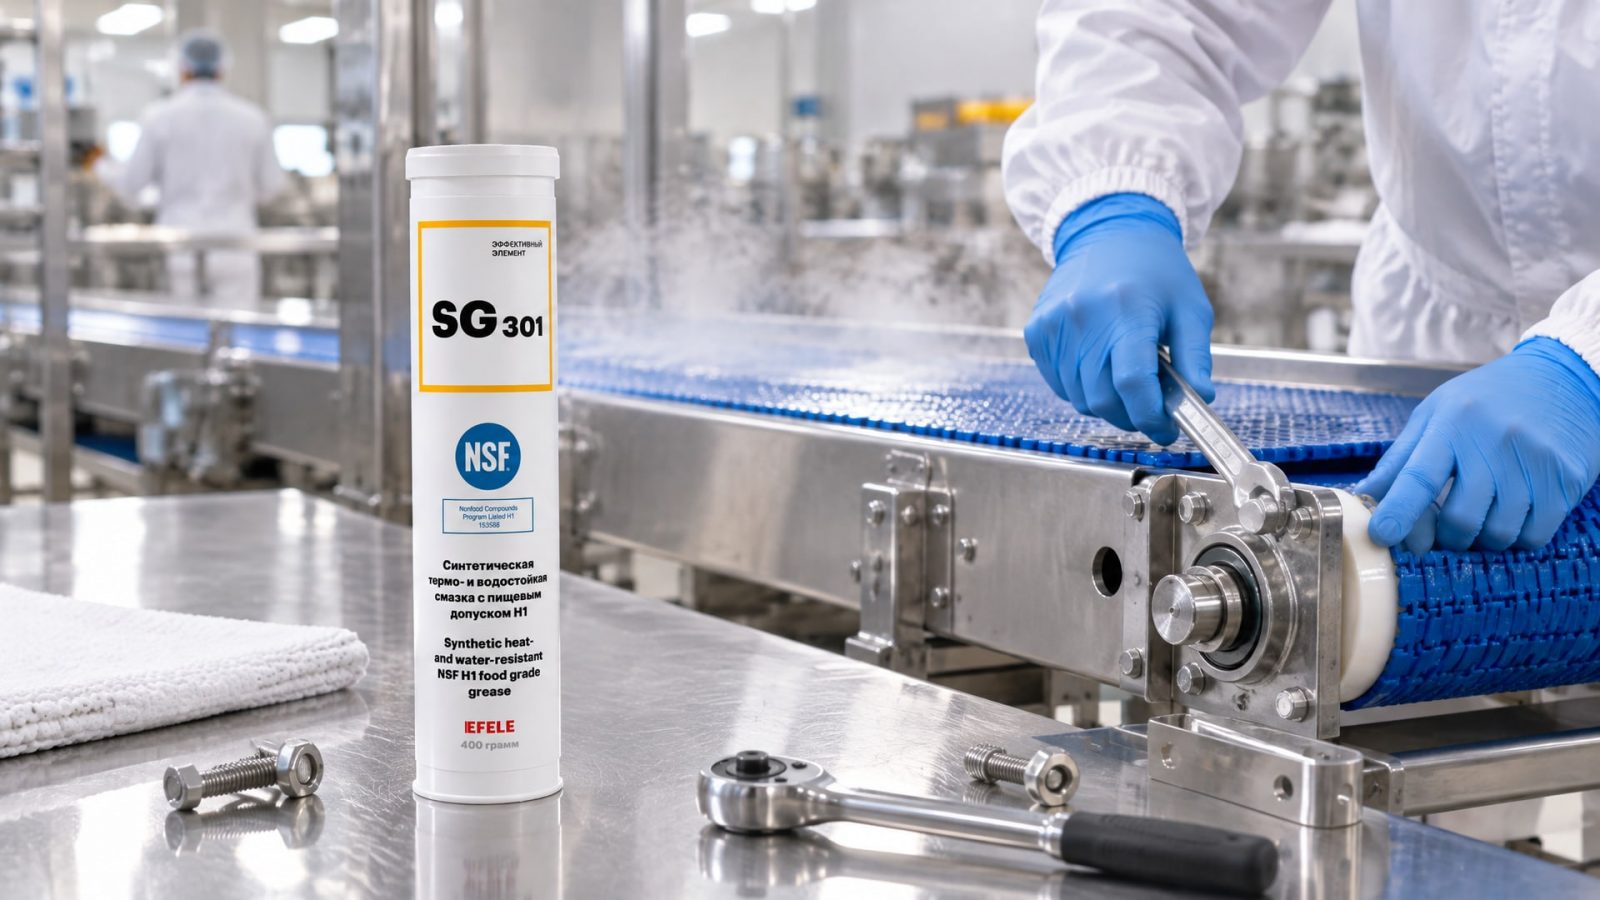
В условиях высоких температур и необходимости частой мойки термо- и водостойкая пластичная смазка EFELE SG-301 с допуском NSF H1 станет оптимальным решением для узлов трения пищевого оборудования, сохраняя свои свойства даже при воздействии агрессивных моющих средств и перепадов температуры от холодного хранилища до горячего производственного участка.
При выборе смазки для таких условий всегда проверяйте ее верхний предел рабочей температуры в технических данных и запрашивайте результаты испытаний на механическую стабильность после термоциклов (ASTM D6909 или аналог).
Часто задаваемые вопросы
Может ли обычная влагостойкая промышленная смазка заменить пищевую H1-смазку?
Нет. В пищевой зоне требуется именно допуск H1 или ISO 21469 для нормативного соответствия и прослеживаемости. Кроме того, промышленные смазки часто содержат токсичные компоненты (тяжелые металлы, ароматические углеводороды) и не проходят гигиеническую проверку NSF. Использование не-пищевой смазки может привести к штрафам при аудите и контаминации продукции.
Что означает «менее 10% потерь» при тесте водостойкости?
Это результат испытания ASTM D4049 (spray-off test), который имитирует мойку оборудования горячей водой под давлением. Если смазка теряет менее 10%, значит остается более 90% смазочного материала, который продолжает защищать узел от коррозии, фреттинга и холодного пуска. Если потери выше - смазка вымывается слишком быстро и требует частого переобслуживания.
Почему для цепей в режиме мойки нужна именно проникающая смазка, а не густая?
Проникающие смазки (низкой консистенции) глубже проходят в шарниры и промежутки цепи, вытесняют воду и сохраняют защиту внутри узла. Густые смазки легче смываются с поверхности, не проникают внутрь и требуют более частого нанесения. Кроме того, на цепи не должна скапливаться грязь - тонкая пленка предпочтительнее.
Требует ли H1-смазка постоянного переобслуживания при частой мойке?
Если смазка правильно подобрана (подтверждена водостойкость, совместимость с моющими средами), частота переобслуживания зависит от конкретного режима. Для washdown-оборудования рекомендуют проверять состояние смазки после каждого цикла мойки и при необходимости добавлять или переобслуживать узел. Правильная водостойкая смазка позволяет растянуть интервалы между полными переборками, но контроль остается обязательным.
Можно ли применять одну H1-смазку для всего пищевого оборудования?
Нет. Разные узлы (подшипники, цепи, направляющие, гидросистемы) требуют разных консистенций, вязкостей масла и типов загустителей. Кроме того, участки с разными температурными режимами и типами моющих средств могут потребовать разных составов. Правильная стратегия смазки предполагает несколько H1-материалов, каждый - для своей зоны и типа оборудования.
Заключение
При выборе пищевой смазки для оборудования с частой мойкой недостаточно полагаться только на маркировку H1 или на знание ISO 21469. Нужно проверить конкретные показатели водостойкости (ASTM D1264, ASTM D4049) и химической инертности к щелочам, кислотам и горячей воде. Ориентир по водостойкости - более 90% смазки остается на месте после spray-off-теста. Тип узла (подшипник, цепь, направляющая, гидросистема) определяет нужную консистенцию и тип загустителя, а температурный режим участка - верхний предел рабочей температуры.
Следующий шаг: составить реестр оборудования на вашем пищевом производстве, классифицировать узлы по типам (подшипники, цепи и т.д.) и режимам мойки, затем согласовать список подходящих H1-смазок с производителем или поставщиком, получить технические данные с результатами тестирования и внедрить график переобслуживания, учитывающий периодичность мойки и тип моющих средств.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как активатор анаэробного клея помогает ускорить отверждение герметика при низких температурах и на неактивных поверхностях.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, избегая переплат и улучшая качество обработки.
Узнайте, почему возникает коррозия металла от СОЖ, как ее предотвратить и какие стандарты защиты существуют.