
Смазка для волочения проволоки: влияние температуры на пенообразование
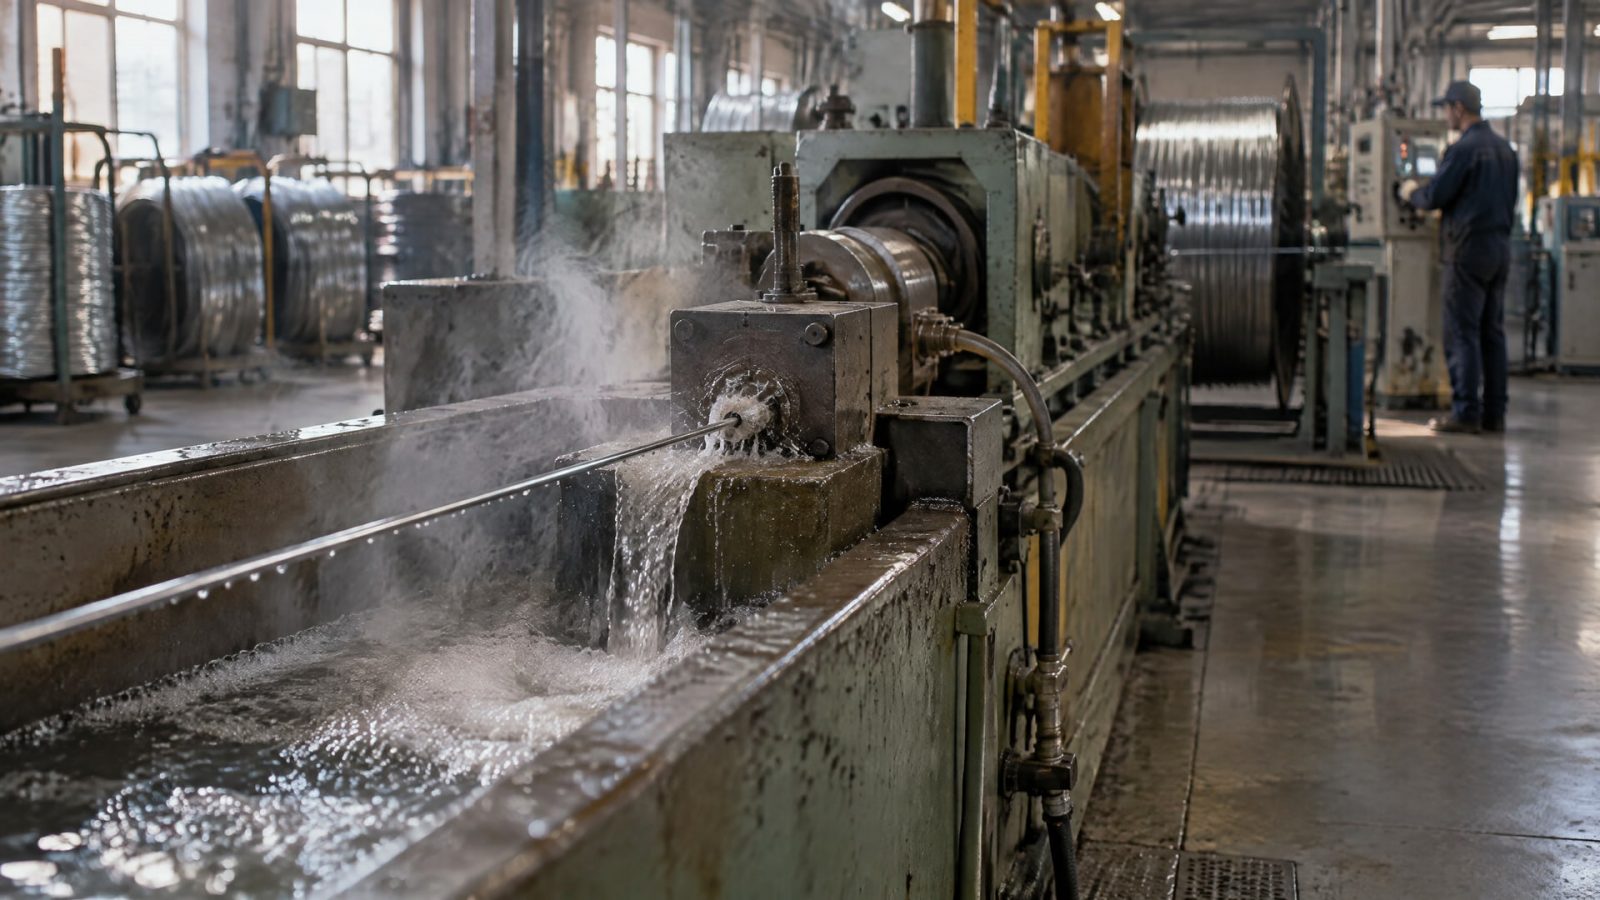
При нагреве смазочно-охлаждающей жидкости (СОЖ) ее вязкость снижается, а при аэрации и интенсивной циркуляции может возрастать склонность к пенообразованию и нестабильности смазочной пленки. Поэтому температуру при волочении проволоки рассматривают вместе с составом жидкости, режимом циркуляции, качеством воды и фильтрацией: изолированное устранение пены не всегда решает проблему.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают смазку для волочения проволоки или выясняют причины пены в системе. Разберем различия между мокрым и сухим волочением, рабочие температурные ориентиры, влияние воды и фильтрации, а также параметры, которые стоит проверить перед заменой СОЖ.
Как температура влияет на смазку при волочении проволоки
Повышение температуры снижает вязкость жидкой смазки.
Это меняет условия формирования смазочной пленки, а при интенсивной циркуляции и вовлечении воздуха может сопровождаться более заметным пенообразованием. Поэтому связь «температура - пена» не стоит трактовать как единственную причину: на поведение СОЖ также влияют ее состав и качество воды.
В рециркуляционных системах пена мешает поддерживать стабильный процесс и может указывать на сочетание нескольких факторов. Например, температура вышла за привычный для процесса диапазон, жидкость активно захватывает воздух, а эмульсия нестабильна в используемой воде. Если устранить только видимую пену, но оставить эти условия без изменений, проблема может вернуться.
Для жидких смазок в материалах по волочению встречается ориентир 20–35 °C на входе в фильеру. Это не универсальная уставка для любого оборудования: фактический режим зависит от операции и применяемой системы. Рост температуры следует оценивать относительно рабочего процесса, а не по принципу «чем горячее, тем лучше».
При разборе жалобы на пену инженеру полезно сопоставить температуру в контуре с режимом циркуляции и состоянием эмульсии. Затем проверяют, не менялись ли концентрация и качество воды, не появились ли условия для аэрации. Такой порядок помогает отделить температурный фактор от других причин и не сводить диагностику к добавлению пеногасителя.
Смазочная жидкость для волочения: концентрация и проверка пены
Для водосмешиваемых смазок в промышленной практике встречаются рабочие концентрации около 3–10% по массе.
Для некоторых промежуточных и тонких операций с медной проволокой приводится диапазон 2–7%. Эти значения относятся к разным процессам, поэтому их нельзя использовать как взаимозаменяемые нормы или переносить на конкретную линию без сверки с требованиями к смазке и режиму волочения.
Сравнивая свойства эмульсий, важно смотреть не только на процент концентрата. В одном из технических материалов тест пенообразования проводился при концентрации 8%, жесткости воды 10°dH и температуре 40 °C. Эти условия показывают, почему результат испытания имеет смысл только вместе с его параметрами: при другой температуре, концентрации или воде поведение состава может отличаться.
Для производственной проверки фиксируют параметры, которые позволяют повторить наблюдение:
температуру СОЖ в контуре и в зоне подачи;
концентрацию эмульсии;
жесткость используемой воды;
режим циркуляции и наличие признаков подсоса воздуха;
состояние жидкости и результат проверки пены в одинаковых условиях.
Низкопенное поведение важно прежде всего для систем с рециркуляцией. При выборе смазочной жидкости для волочения следует оценивать его вместе со стабильностью эмульсии и фильтруемостью. Если параметры процесса меняются, сравнение результатов до и после корректировки проводят при сопоставимых условиях, иначе будет трудно определить, какой фактор повлиял на пену.
Смазки для сухого волочения проволоки и жидкие системы
Сухое и мокрое волочение требуют разных типов смазки.
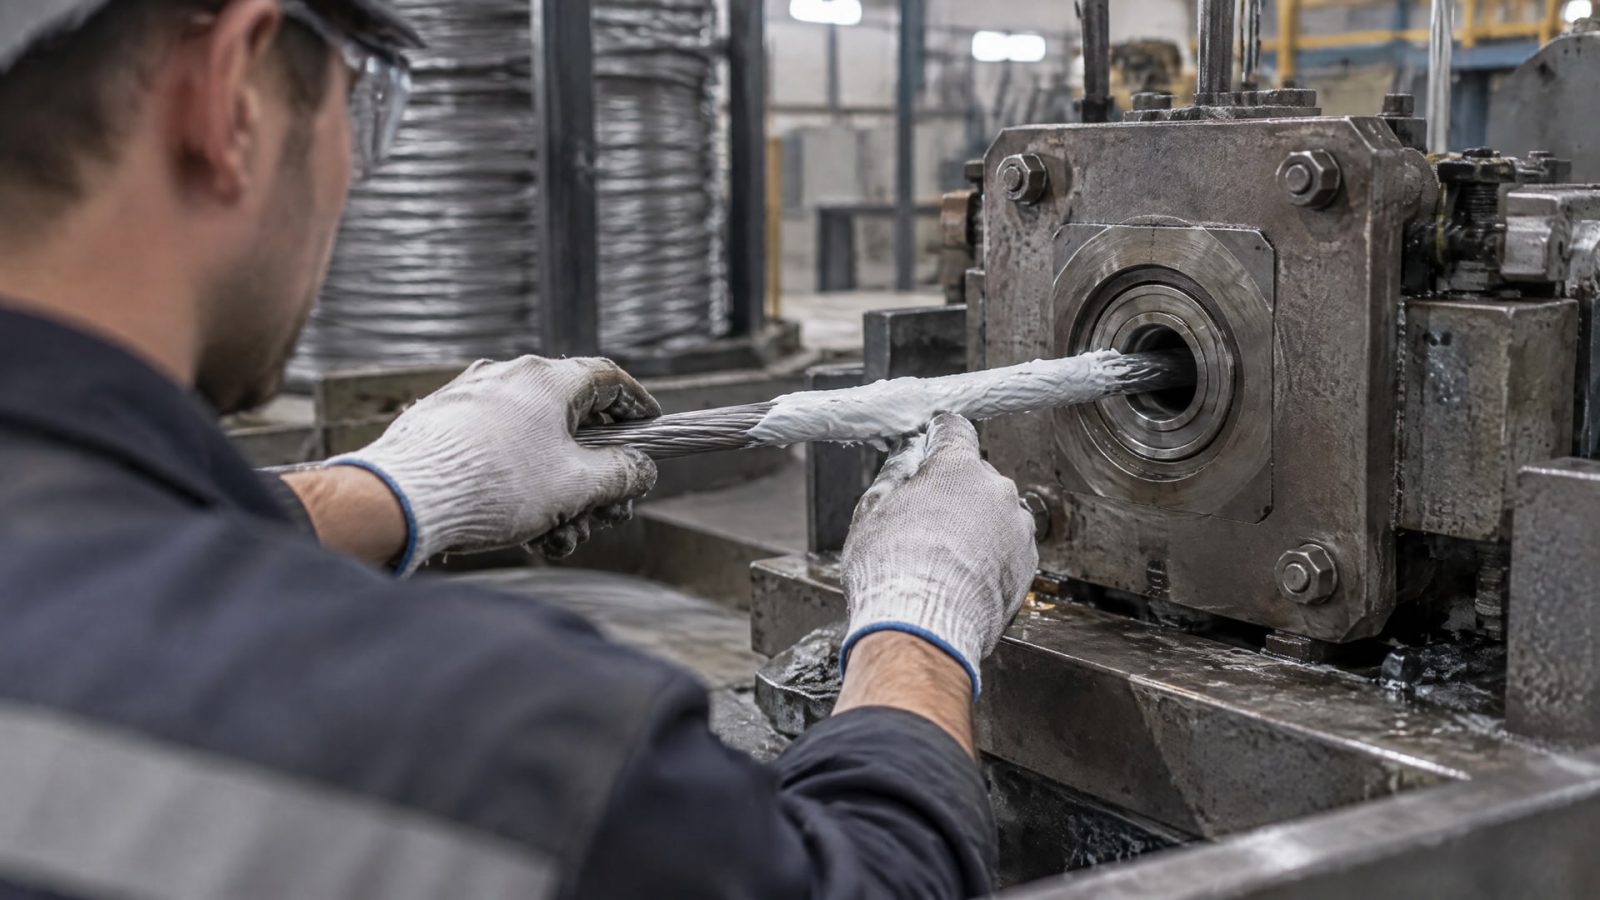
Для сухого процесса применяют мыльные составы, в том числе на основе кальциевых и натриевых стеаратов; при мокром используют жидкие смазки, включая масляные, водосмешиваемые и синтетические. Поэтому одну и ту же смазку нельзя считать подходящей для обеих схем только потому, что она обеспечивает смазывание.
Для «мыльной коробки» при сухом волочении приводится ориентир 60–80 °C: этот режим нужен для плавления мыла и его переноса на проволоку. У мыльных смазок диапазон температур размягчения зависит от химии и составляет 110–260 °C. Эти показатели описывают разные характеристики и не означают, что коробку следует нагревать до температуры размягчения состава.
На выбор мыльной системы влияет скорость процесса. В научной работе кальциевый стеарат показал лучшие результаты на низких скоростях, а натриевый - на высоких; тип соли важен для формирования непрерывной пленки. Приведенные ориентиры коэффициента трения также различаются: для сухого волочения указан диапазон 0,01–0,07, для мокрого - 0,08–0,15. Их следует рассматривать в контексте конкретного исследования, а не как универсальные требования для любого производства.
При выборе смазки для сухого волочения проволоки сначала определяют тип процесса, скорость и условия переноса мыла. Для мокрой схемы дополнительно оценивают низкопенность и фильтруемость эмульсии. Смешивать эти критерии в одну универсальную спецификацию не стоит: температура и механизм подачи смазки у двух процессов различаются.
Смазка для волочения проволоки: вода и фильтрация
Жесткость воды влияет на поведение водосмешиваемой смазки и устойчивость эмульсии.
Поэтому низкопенная характеристика состава сама по себе не гарантирует одинакового результата на любой воде. В испытании при 8% концентрации и 40 °C отдельно указывалась жесткость 10°dH, что подчеркивает значение водных условий при сравнении пенообразования.
В рециркуляционных системах фильтрация важна не только для удаления загрязнений. Фильтруемость смазки связана с чистотой системы и стабильностью работы эмульсии, а значит, при разборе пены ее оценивают наряду с температурой и циркуляцией. Если пена появилась после изменения режима или обслуживания, стоит проверить состояние фильтрации, концентрацию и соответствие воды условиям применения смазки.
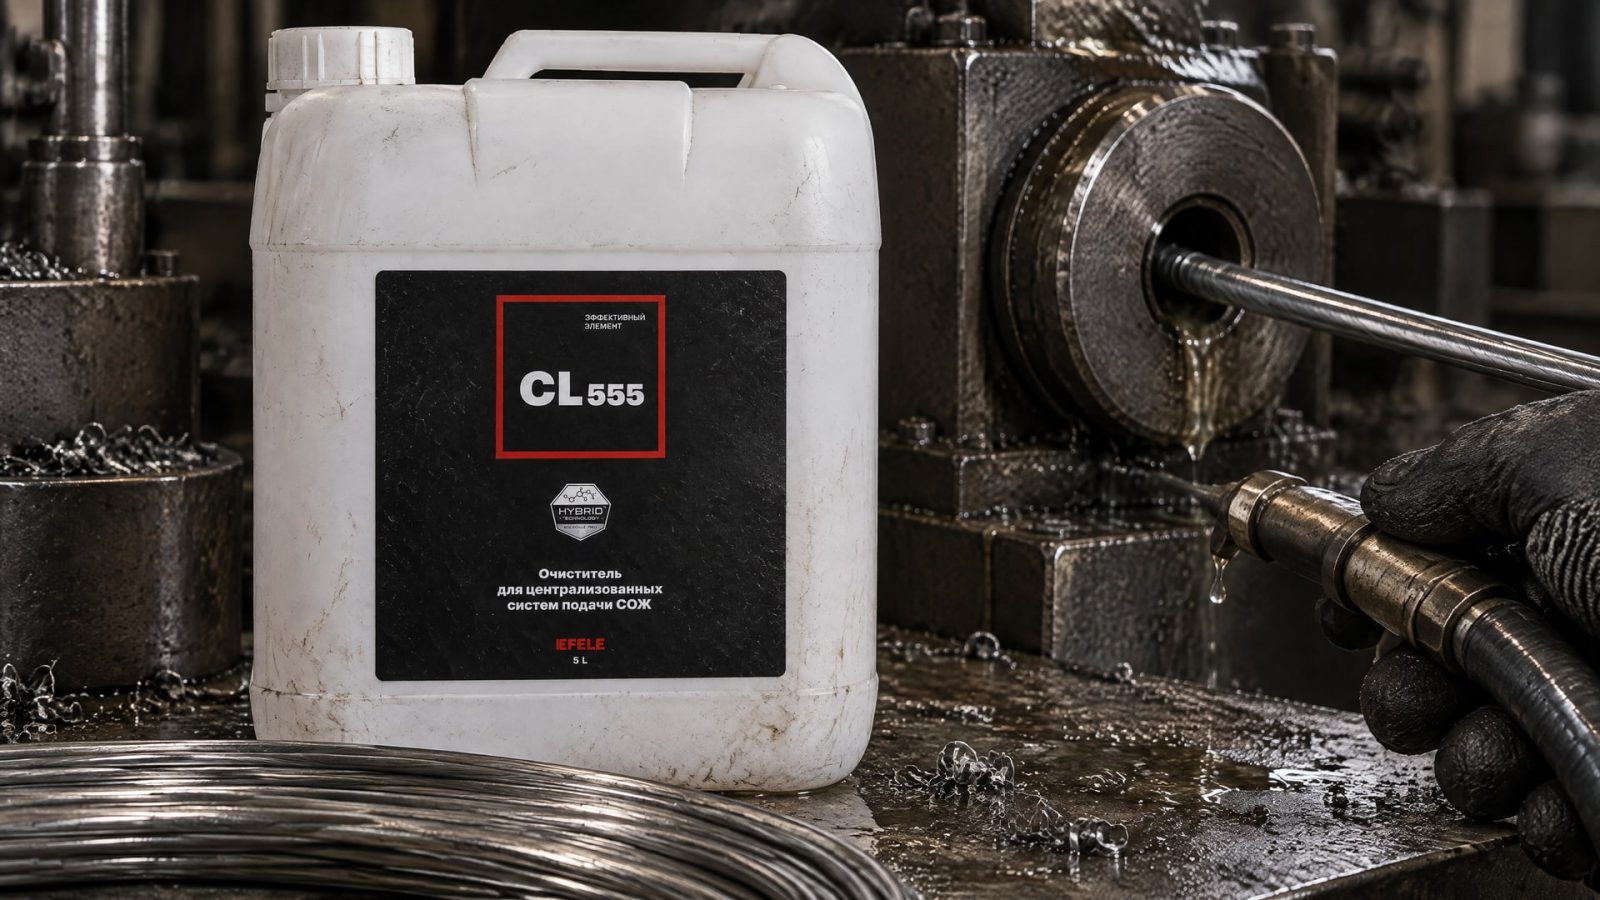
При смене СОЖ полезно учитывать и состояние внутренних поверхностей системы. Накопление отложений и шлама усложняет переход на новую жидкость, поэтому перед заменой проверяют, нужна ли промывка контура. Для такой задачи в линейке EFELE есть CL-555 - очиститель для систем СОЖ; его используют при промывке перед заменой жидкости, а не как средство для компенсации неподходящей температуры или аэрации.
Рациональная проверка включает несколько связанных параметров:
соответствует ли температура режиму выбранной смазки;
сохраняются ли заданные концентрация и качество воды;
есть ли причины для вовлечения воздуха в жидкость;
подходит ли фильтрация для рециркуляционной системы;
не накопились ли в контуре отложения, требующие очистки перед заменой СОЖ.
Такой порядок помогает не подменять поиск причины быстрым добавлением пеногасителя. Если условия циркуляции, вода или фильтрация остаются неподходящими, пена может появиться снова.
Смазки для волочения нержавеющей проволоки
Волочение нержавеющей проволоки относят к более тяжелым режимам по нагрузке и тепловыделению.
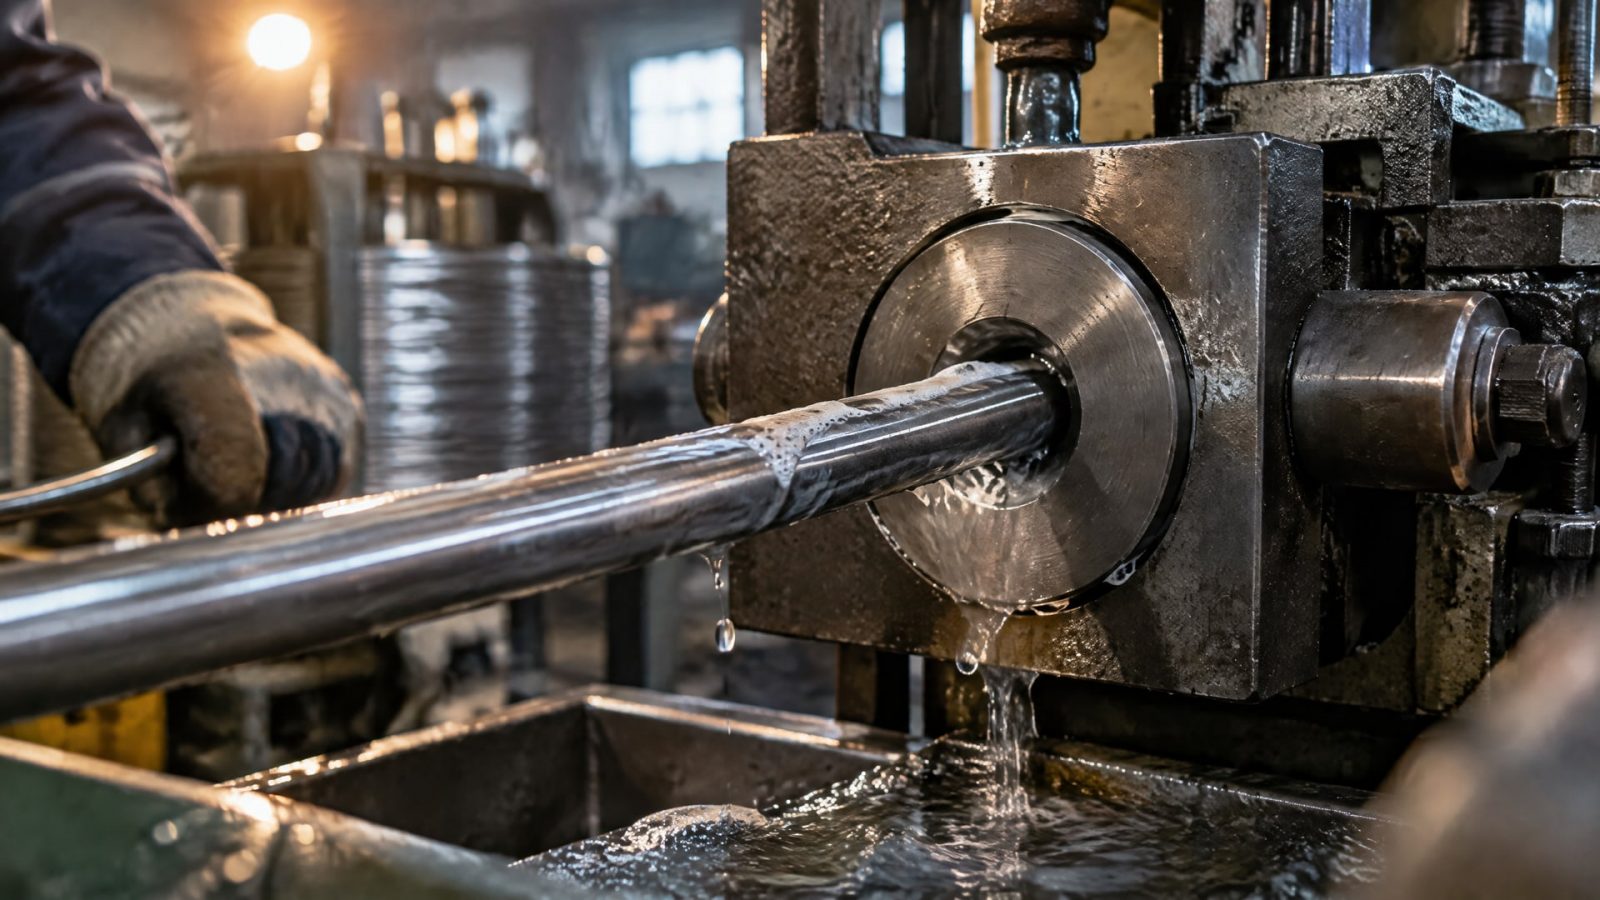
Поэтому состав подбирают с учетом материала, операции и условий процесса, а не только по общему назначению «для волочения». В доступных материалах не приводятся универсальные значения температуры или концентрации именно для нержавеющей проволоки, поэтому переносить на нее параметры для медных операций без проверки не следует.
Для жидкой системы важны низкое пенообразование, фильтруемость и устойчивость эмульсии при фактических температуре и циркуляции. Для сухого волочения оценивают стабильность мыльной системы, термостойкость и перенос смазки на проволоку. В обоих случаях выбор привязывают к конкретной операции и рабочему режиму.
Инженеру и снабженцу полезно сначала определить тип волочения, используемую смазку и текущие условия работы, а затем сопоставить их с документацией на состав. При переходе между продуктами фиксируют температуру, концентрацию, воду и характер пенообразования, чтобы сравнение было предметным. Для эмульсий проверяют совместимость с водой и возможности фильтрации, а для мыльных смазок - рабочий нагрев коробки и поведение состава при подаче.
Отдельно оценивают свойства готовой проволоки. В материалах по мониторингу процесса упоминается EN 10270-1:2011 для оценки свойств проволоки; конкретные показатели стандарта относятся к определенному классу и не заменяют подбор смазки. Такая проверка помогает не смешивать требования к продукции с задачей контроля температуры и пены в системе.
Что проверить при появлении пены в системе волочения
Начинают с фиксации условий, при которых возникает пена: температуры, концентрации, режима циркуляции и используемой воды.
Затем сопоставляют их с рабочими требованиями к смазке и условиями, при которых оценивали ее низкопенные свойства. Это особенно важно, если в системе произошли изменения режима или состава эмульсии.
Далее проверяют возможные причины аэрации и состояние фильтрации. В рециркуляционной системе также оценивают стабильность эмульсии и ее поведение в используемой воде. Если предстоит замена СОЖ, до заливки нового состава проверяют необходимость очистки контура от отложений.
Пеногаситель не устраняет автоматически неподходящую температуру, нестабильность эмульсии или вовлечение воздуха. Если добавка используется без проверки этих условий, наблюдаемое улучшение может оказаться временным. В первую очередь устраняют причины, которые можно подтвердить измерением или осмотром системы.
Для сравнения до и после изменений удобно записывать параметры в одном формате:
| Параметр | Что фиксировать |
|---|---|
| Температура | Значение в контуре и в зоне подачи |
| Концентрация | Фактическая доля концентрата в рабочей жидкости |
| Вода | Жесткость и изменения источника воды |
| Циркуляция | Режим работы системы и признаки аэрации |
| Фильтрация | Состояние фильтра и наличие загрязнений |
| Пена | Условия появления и результат повторной проверки |
Такой журнал помогает понять, связано ли изменение пенообразования с температурой или с одновременным изменением других условий. Он также дает инженеру и закупщику предметную основу для проверки смазки и сравнения вариантов.
Часто задаваемые вопросы
Чем выше температура СОЖ, тем лучше идет волочение?
Нет. При повышении температуры вязкость жидкой смазки снижается, а при аэрации и циркуляции может усилиться пенообразование и ухудшиться стабильность пленки. Для жидких смазок встречается ориентир 20–35 °C на входе в фильеру, но рабочий режим определяют с учетом конкретного процесса и системы.
Почему низкопенная смазка все равно пенится?
Низкое пенообразование не исключает влияния условий эксплуатации. На пену могут влиять температура, состав смазки, жесткость воды, стабильность эмульсии и интенсивность циркуляции. Поэтому проверяют не только продукт, но и систему в целом, включая возможную аэрацию и качество фильтрации.
Подходит ли одна смазка для сухого и мокрого волочения?
Обычно нет: сухое волочение использует мыльные смазки, а мокрое - жидкие масляные, водосмешиваемые или синтетические составы. Различаются механизм подачи и температурные условия. Перед заменой проверяют, предназначена ли смазка для конкретной схемы и соответствует ли она режиму линии.
Как температура влияет на пену при волочении проволоки?
С ростом температуры вязкость жидкой смазки падает. При циркуляции и вовлечении воздуха это может повысить склонность системы к пенообразованию и нестабильности эмульсии. Для корректной оценки фиксируют температуру вместе с концентрацией и жесткостью воды, поскольку условия испытания влияют на результат.
Заключение
Температура влияет на пенообразование через изменение вязкости и стабильности жидкой смазки, но не выступает единственной причиной. При волочении проволоки проверяют также состав, концентрацию, жесткость воды, аэрацию и фильтруемость; сухой и мокрый процессы требуют разных типов смазки и разных рабочих температур.
Практический следующий шаг - зафиксировать температуру, концентрацию и условия циркуляции в момент появления пены, затем проверить воду, фильтрацию и состояние эмульсии. После этого сверяют режим с документацией на смазку и вносят изменения по одному фактору, чтобы определить причину, а не маскировать симптом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему появляются темные пятна на медной проволоке при волочении, и как выбрать правильную смазку для волочения проволоки.
Узнайте, как правильно подобрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тонкость фильтрации, расход и характер загрязнений.
Узнайте, как правильно перейти на новую смазку для волочения, очистить систему и подготовить оборудование для эффективной работы.